
Ketahanan sambungan pipa bergantung pada integritas lapisan setelah pembentukan alur dengan rol. Pelapisan komposit seng-keramik Innozinc melindungi fiting dan permukaan pipa hasil fabrikasi melalui daya lekat dan kemampuan bentuk yang tinggi. Pelapisan setelah fabrikasi mencakup alur dan ujung potongan sehingga mengurangi perbaikan lapisan di lapangan. Berbekal produksi massal elbow, tee, reducer, dan kopling, KEMP menyusun spesifikasi perlakuan permukaan untuk setiap komponen.
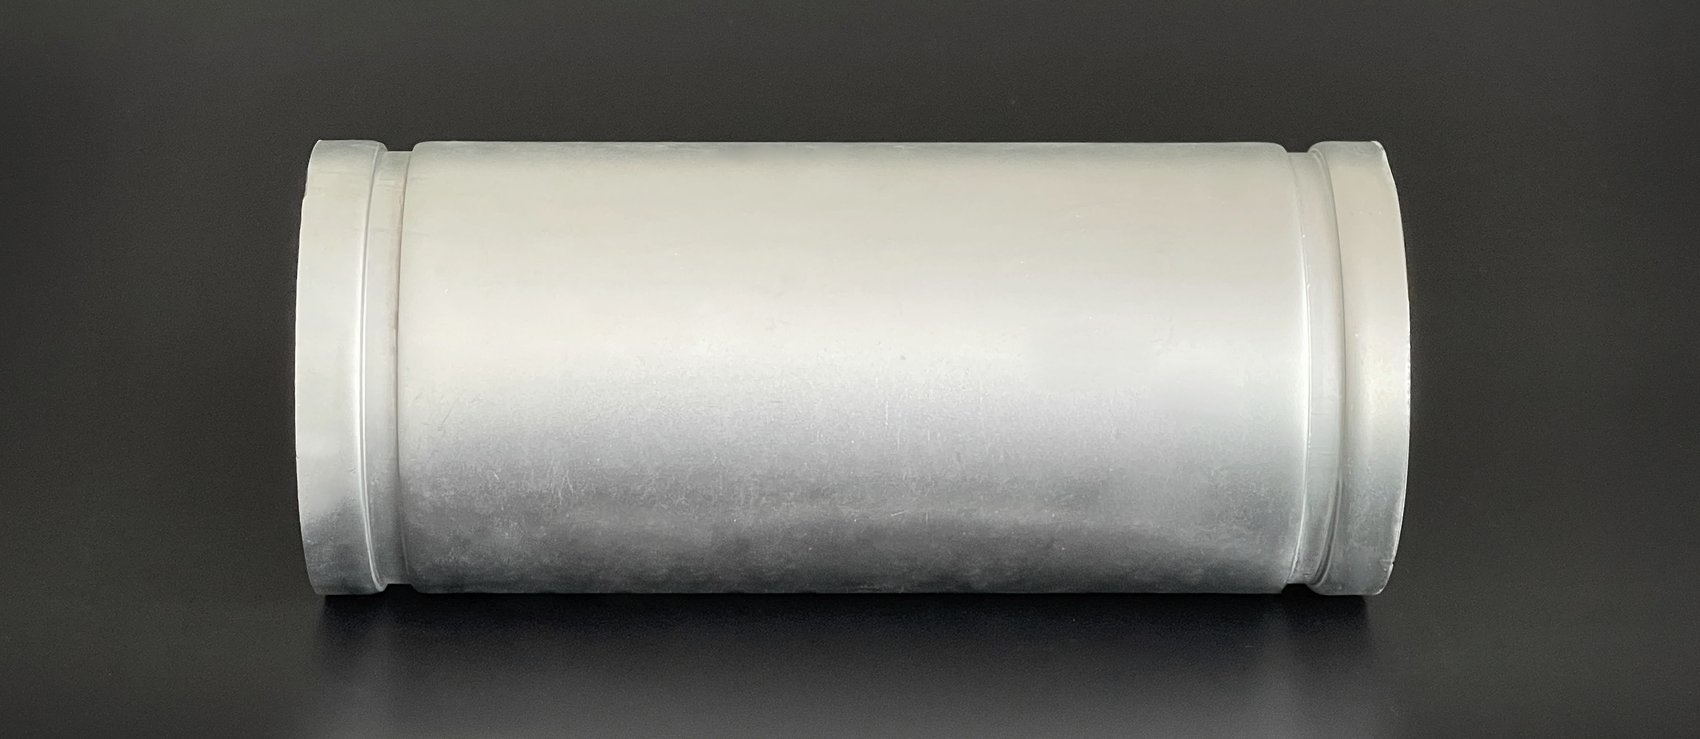
Alur dan ujung potongan merupakan zona kritis perlindungan korosi pada sambungan pipa. Innozinc memadukan daya lekat dan kemampuan bentuk lapisan dengan pelapisan setelah fabrikasi untuk meningkatkan integritas lapisan dan ketahanan korosi pada area pertemuan ini.
Perbaikan lapisan dengan epoksi memberikan perlindungan penghalang. Innozinc memadukan perlindungan anodik korban oleh seng dengan fungsi penghalang komponen keramik.
Deformasi plastis saat pembentukan alur dengan rol menimbulkan tegangan pada lapisan. Daya lekat dan kontinuitas lapisan setelah pembentukan sangat penting bagi konsistensi mutu sambungan.
Substrat yang terbuka di dasar alur dan ujung potongan dapat memicu korosi lokal. Kontinuitas lapisan memperkuat perlindungan korosi pada sambungan.
Fiting dan perpipaan hasil fabrikasi memerlukan pengendalian pengelupasan, pengangkatan lapisan, dan kontaminasi. KEMP mengendalikan ketebalan, daya lekat, serta tampilan lapisan untuk mendukung mutu proses fabrikasi lanjutan.
Daya lekat dan kemampuan bentuk lapisan komposit tipis Innozinc mengakomodasi deformasi plastis. Dalam evaluasi cupping Erichsen internal KEMP, lapisan galvanis celup panas mengelupas pada 3.5 mm, sedangkan pada lapisan seng-keramik tidak teramati cacat pada kedalaman di atas 5 mm.Evaluasi internal KEMP · Mengacu pada ISO 20482 / KS B 0812
Pembuatan alur pada pipa baja tanpa lapisan sebelum pelapisan seng memungkinkan alur dan ujung potongan diproses bersamaan, sehingga mengurangi pemesinan serta perbaikan lapisan setempat di lapangan.Urutan fabrikasi dan pelapisan ditetapkan berdasarkan panjang, geometri, serta persyaratan dimensi produk.
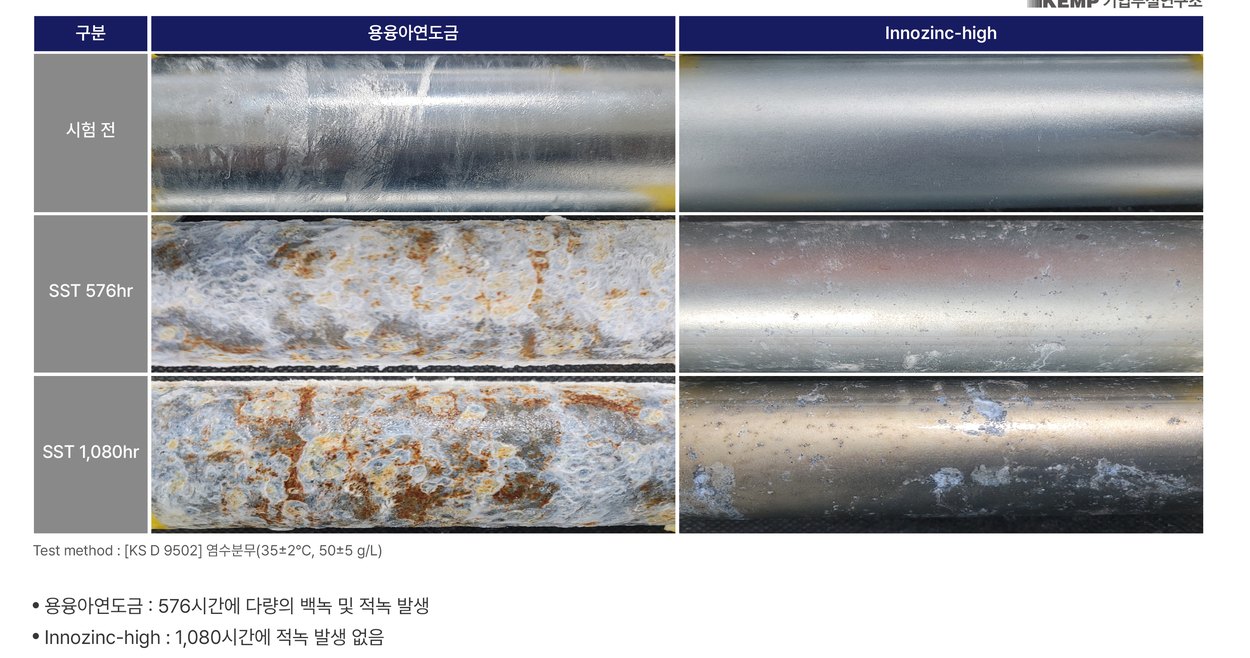
KEMP mengembangkan spesifikasi pelapisan berdasarkan standar yang berlaku untuk fiting, pipa baja karbon, dan konduit baja, serta teknologi tersertifikasinya.
| Parameter | Status | Rincian |
|---|---|---|
| Standar Industri Korea (KS) | Direvisi | KS D 3507 (5 Oktober 2023) · KS B 1543 (9 Mei 2024) · KS C 8401 — ketentuan pelapisan seng untuk pipa baja karbon, fiting las tumpul, dan konduit baja |
| Sertifikasi LH | Tersertifikasi | Sertifikat SME Technology Market — No. 2024-12-000089. Teknologi: metode pelapisan seng elektrolitik dengan daya lekat, ketahanan terhadap penggetasan, dan ketahanan korosi yang unggul. Lembaga sertifikasi: LH. Sertifikasi awal: 9 Desember 2024. |
KEMP menerapkan Innozinc pada fiting, perpipaan, dan penyangga milik produsen. Dengan 3,445 ton fiting beralur yang telah diproses, KEMP mendukung mutu produksi serta proses pelapisan khusus untuk setiap komponen.
| Produk | Status Aplikasi | Catatan Produksi |
|---|---|---|
| Fiting beralurElbow · Tee · Reducer · Kopling | Jasa pelapisan dalam produksi — sejak Juni 2021 | Total 3,445 ton · 4 pelangganPelanggan A: sekitar 2,860 t / B: 390 t / C: 175 t / D: 20 t |
| Fiting untuk sambungan las | Pengujian komparatif internal selesai | Layanan pelapisan kontrak tersedia |
| Pipa (hingga 3 m · ukuran nominal 50A) | Uji coba pelapisan selesai · panjang hingga 3 m | Konsultasi pelapisan berbasis spesifikasi |
| Penyangga pipa · Klem · Penggantung | Tersedia | Pelapisan telah dipasok untuk komponen penyangga dan pengikat industri |
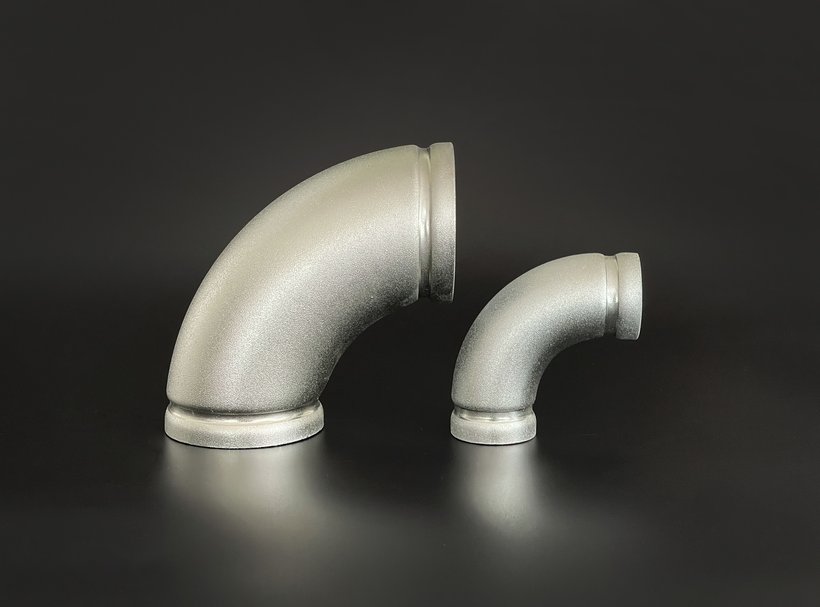
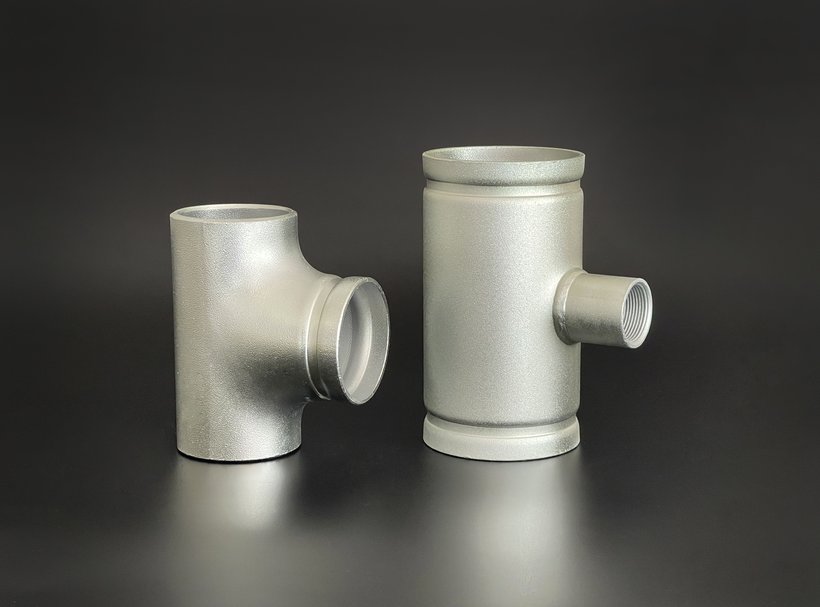
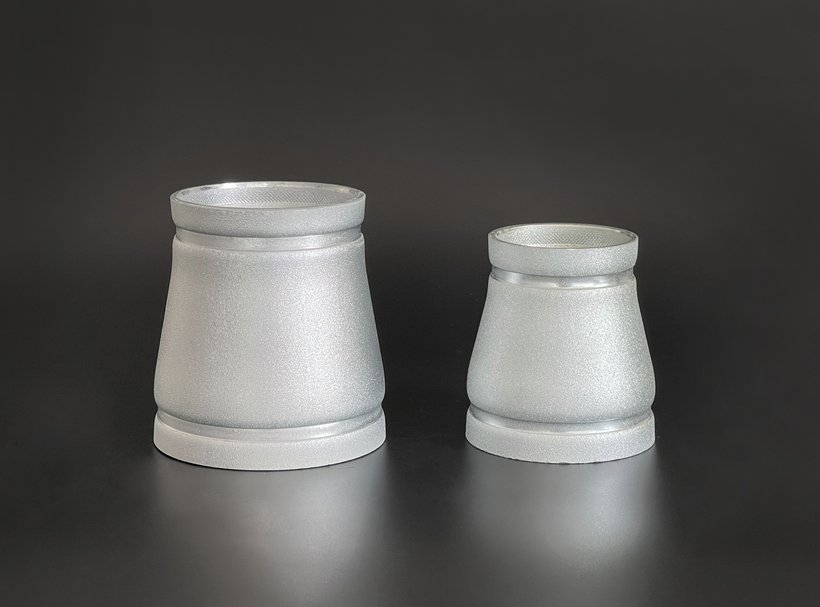
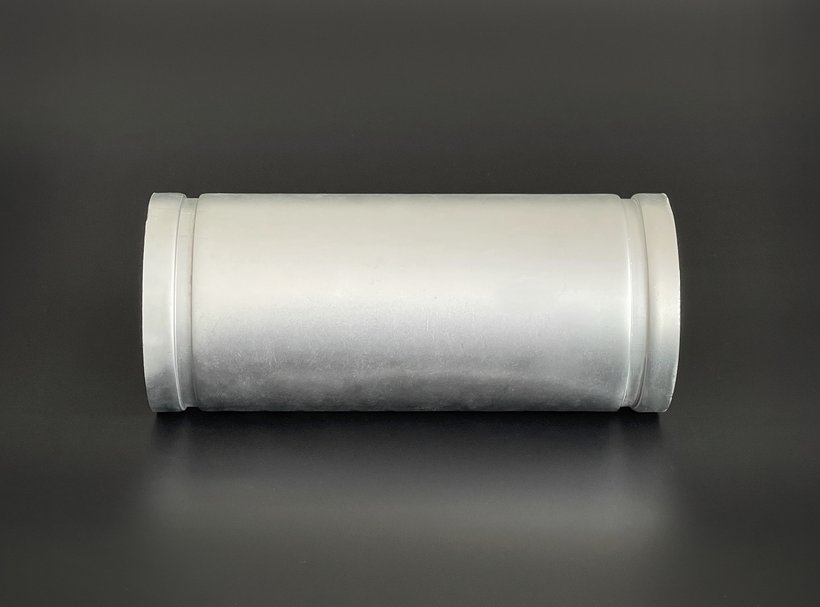
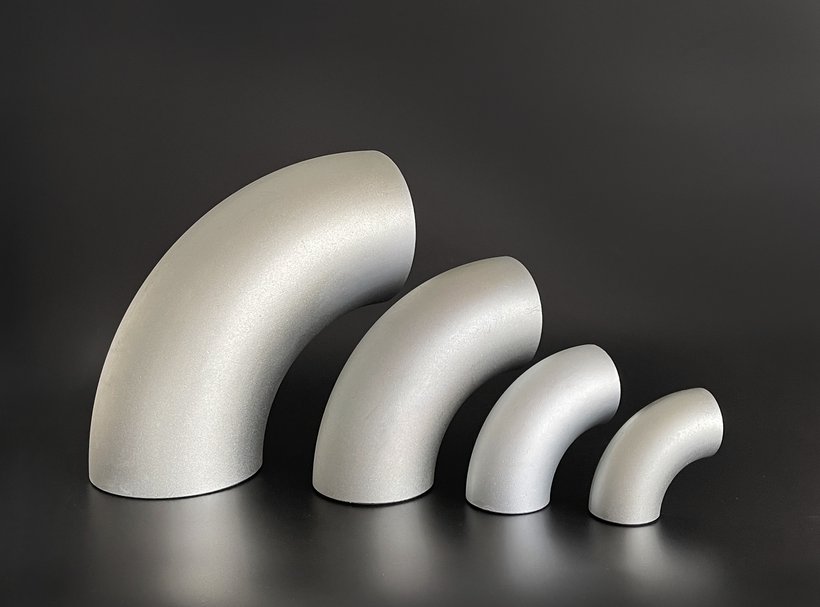
Ketebalan, daya lekat, ketahanan korosi, dan tampilan lapisan merupakan karakteristik mutu utama. Persetujuan awal dan inspeksi selama proses menjaga mutu permukaan fiting.
| Karakteristik | Metode Uji | Kriteria Pengendalian | Tahap Inspeksi |
|---|---|---|---|
| Ketebalan lapisan logam | Alat ukur ketebalan lapisan portabel | ≥8 μm | Inspeksi rutin |
| Daya lekat | Uji potong silang dengan pita perekat | 5B | Persetujuan awal |
| Ketahanan korosi | Uji semprot garam (ASTM B117) | ≥720 hr | Persetujuan awal |
| Tampilan | Inspeksi visual | Tanpa area tidak terlapisi, kekasaran, perubahan warna, atau penumpukan sengKomponen yang tidak sesuai dikerjakan ulang | Inspeksi rutin |
Innozinc merupakan solusi perlakuan permukaan untuk ketahanan korosi, daya lekat lapisan, dan presisi dimensi pada permukaan luar dan area beralur fiting.
Daya lekat dan kemampuan bentuk lapisan mengurangi pengelupasan serta pengangkatan lapisan pada permukaan beralur rol.
Pelapisan setelah pembentukan alur dan ujung potongan menghasilkan urutan produksi yang mengurangi perbaikan lapisan setempat.
Ketebalan lapisan serta kondisi praperlakuan dan pascaperlakuan ditetapkan sesuai dimensi produk, toleransi ulir, dan persyaratan perakitan.
Integrasikan pengembangan spesifikasi, evaluasi sampel, dan penerapan produksi.
Kami mengembangkan spesifikasi pelapisan berdasarkan gambar fiting, metode fabrikasi, dan lingkungan operasi yang direncanakan.
Jumlah, biaya, dan jadwal sampel disepakati terlebih dahulu. Sampel dievaluasi berdasarkan persyaratan produksi dan perakitan Anda.
Hasil sampel awal menjadi dasar kriteria pengendalian mutu khusus produk serta ketentuan pasokan produksi.
Aplikasi mencakup elbow, tee, reducer, dan kopling beralur, fiting sambungan las, penyangga pipa, klem, serta penggantung. Spesifikasi pelapisan pipa berfokus pada panjang hingga 3 m.
Evaluasi cupping Erichsen internal KEMP tidak menemukan cacat pada lapisan seng-keramik di atas 5 mm. Evaluasi sampel dengan kondisi pembentukan alur Anda memverifikasi integritas lapisan pada alur dan mutu perakitan.
Kriteria pengendalian mencakup ketebalan ≥8 μm, daya lekat 5B, dan ketahanan korosi ≥720 hr untuk persetujuan awal. Ketebalan target dan kondisi inspeksi khusus produk ditetapkan berdasarkan gambar, toleransi, serta lingkungan operasi.
Sampaikan material, dimensi, jumlah, dan lingkungan operasi. Tim kami akan mengusulkan spesifikasi pelapisan serta mengonfirmasi jumlah, biaya, dan jadwal sampel. Ketentuan pelapisan produksi kemudian disepakati setelah evaluasi sampel.
Temukan solusi perlakuan permukaan KEMP sesuai kondisi paparan dan persyaratan produk pada setiap sektor.
