会社情報
会社概要
沿革
研究開発・認証
アクセス
ニュース
Innozinc
Innozincの特長
Innozinc
Innozinc-h
Innozinc 技術ライセンス
ELPANG
ELPANGの特長
ELPANG Upgrade 100
ELPANG Upgrade 300
ELPANG Upgrade 500
製品
製品ラインアップ
ROC.3
G+PLUS
HG-100
G·SAVE
Innotouch
elcozin
HiGANiC
業界・用途
業界別ソリューション
部品
サービス
ツール・技術資料
サンプル依頼
品質管理
お問い合わせ
お問い合わせ

KEMP · 高耐食性能

Innozinc-h高耐食グレード

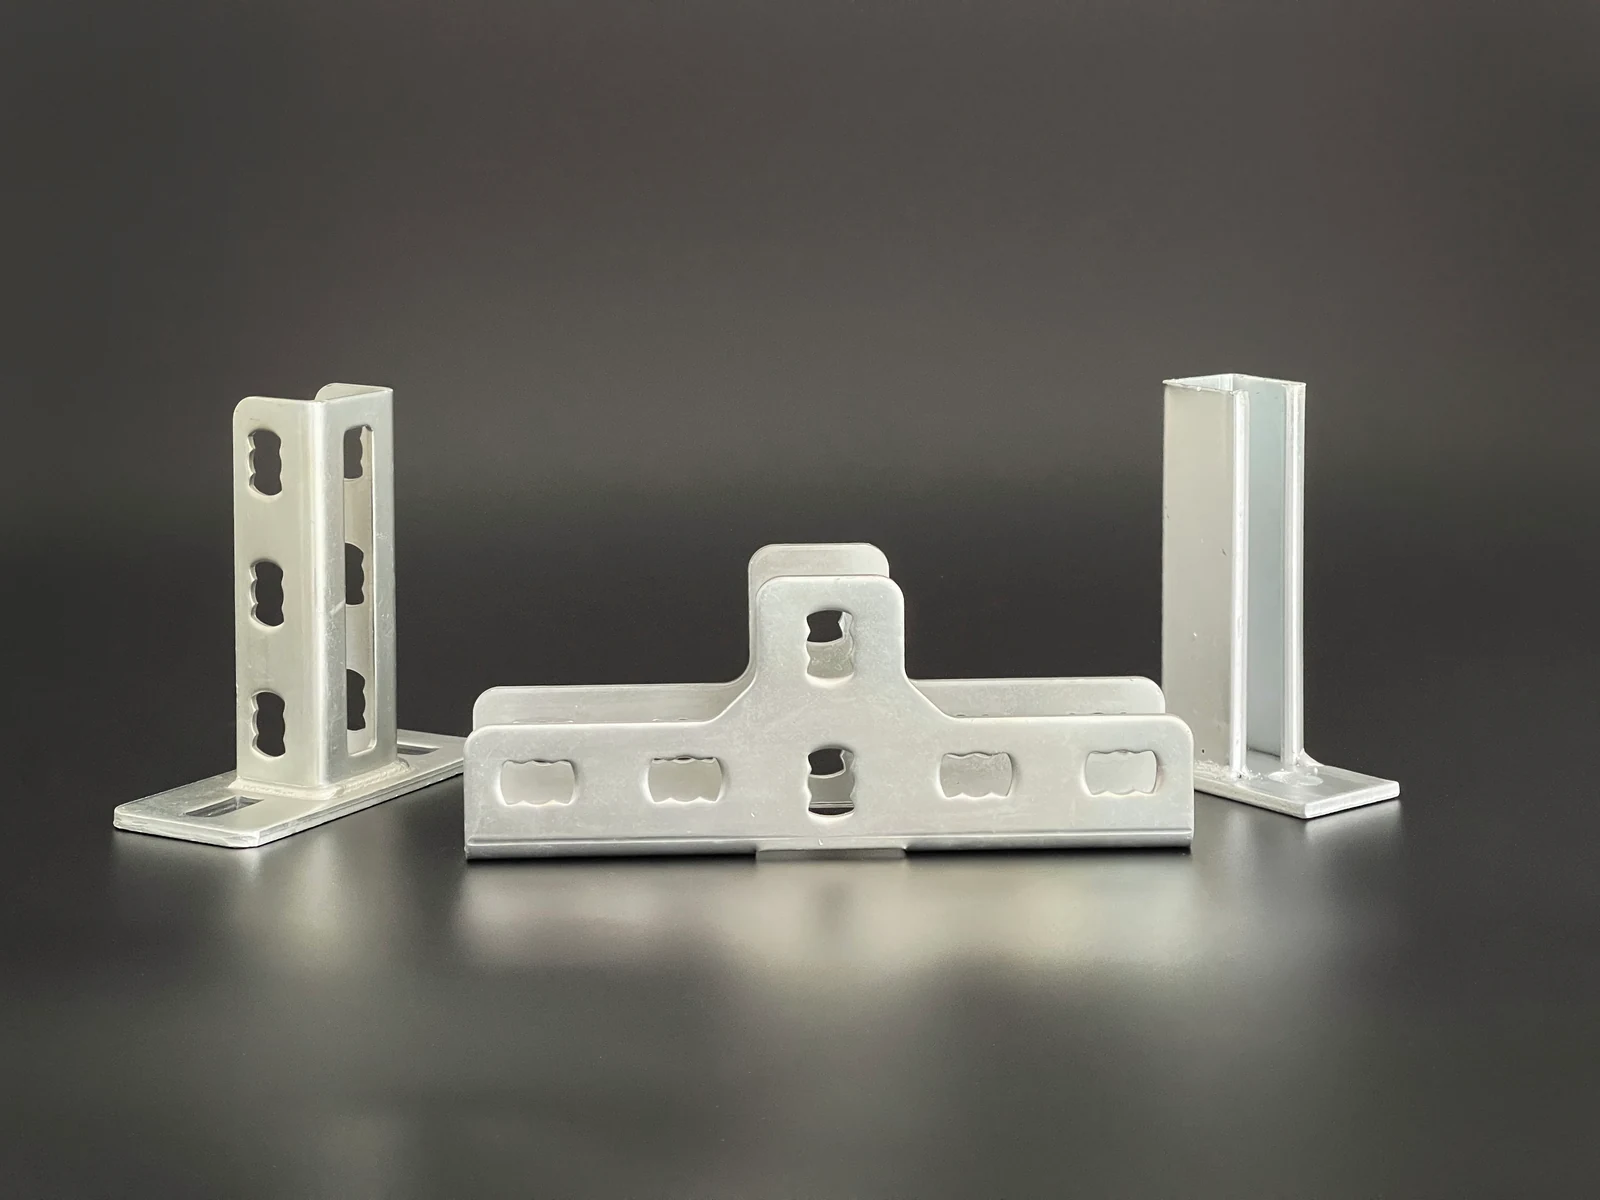
ストラットチャンネル用ブラケットの写真

セラミック亜鉛複合めっき
腐食環境に対応。

沿岸・海洋・結露環境にさらされる部品や鋼構造物に。
耐食性と加工・組立条件を一体で検討します。

ストラットチャンネル用ブラケット

INNOZINC-H · 高耐食グレード

より高い耐食性が
求められる用途に。

Innozinc-hは、塩分・湿気のある環境下の部品や鋼構造物に適した高耐食セラミック亜鉛複合めっきです。代表的なSST仕様1,500–2,000 hrにより、構造物と接合部の防食を支えます。

耐食性

塩水噴霧試験 · SST

1,500–2,000 hr

Innozinc-h:SST 1,500–2,000 hr。標準グレードのInnozinc:SST 720–1,000 hr。

標準グレードのInnozincを見る

代表的なSST仕様:1,500–2,000 hr。めっき厚さ、基材、前処理、白さび・赤さびの合格基準を仕様に含めます。

性能

主要な性能特性

Innozinc-hの耐食性・密着性・成形性を活かし、産業部品の表面処理仕様を策定します。

1,500–2,000 hr
塩水噴霧耐食性
ASTM B117 / KS D 9502
80サイクル
複合サイクル腐食試験 · CCT
JIS H 8502
8 µm
平均めっき厚さ
9H
鉛筆硬度
ASTM D3363
5B · 3 MPa
付着性
ASTM D3359 · ISO 20340

性能表には結果と試験方法を併記しています。基材・部品形状・使用環境に応じて詳細仕様を設定します。

加工・組立

防食と加工性を、
部品仕様に織り込む。

溶接・曲げ・ねじ締結・上塗りを、表面処理仕様の一部として設計します。

めっき後の溶接

  • 薄膜の複合めっきがめっき後の溶接を支えます。継手設計に応じて溶接条件と後処理を設定します。
  • めっき処理した4試験片の溶接部で、放射線透過試験による欠陥は認められませんでした。
  • 溶接スパッタとヒュームの発生を抑え、作業環境と生産効率の改善に寄与します。

めっき後の加工・組立

  • 薄いめっき層がねじ有効径の変化を抑え、ねじ公差とゲージ要件に基づく組立品質管理に対応します。
  • めっき後の成形性:評価試験片は90°曲げ加工後も皮膜損傷なく表面状態を維持しました。
  • 上塗りの付着性は、ISO 20340評価に記載の合格基準3 MPaを上回ります。

溶接・成形・締結要件を製品仕様に反映し、サンプル評価により加工部の品質管理・後処理条件を設定します。

めっき厚さの比較を見る

皮膜断面 — 平均8 µm

皮膜模式図:鋼基材上の平均8 µmの亜鉛・セラミック複合層と、50 µm以上の溶融亜鉛めっき層を同一縮尺で比較 鋼基材 亜鉛・セラミック複合層 平均8 µm 溶融亜鉛めっき層 50 µm以上(同一縮尺)

皮膜模式図:鋼基材上の平均8 µmの亜鉛・セラミック複合層と、50 µm以上の溶融亜鉛めっき層を同一縮尺で比較。

Innozincの皮膜構造模式図
使用条件

使用条件を踏まえた表面処理設計

塩分・結露・異種金属接触を考慮して、皮膜と接合部を設計します。耐食要件と接合設計を結びつけ、部品保護を高めます。

従来の溶融亜鉛めっき皮膜の加工部・損傷部

  • 亜鉛は犠牲防食作用を示しますが、厳しい腐食環境では消耗が加速します。
  • 溶融亜鉛めっきでは膜厚のばらつきや、端部・溶接部・複雑形状部への均一な被覆が課題となる場合があります。
  • 切断・加工・溶接による皮膜損傷は、局部的な防食性能を低下させます。
  • 損傷部を現場補修に頼ると、手直しや維持管理のコストが増加します。

SUS304と異種金属接触腐食

  • SUS304は優れた耐食性を備えますが、電解質が存在する状態で炭素鋼や亜鉛めっき鋼と電気的に接触すると、 異種金属接触腐食が生じる場合があります .
  • 卑な金属がアノードとなり優先的に腐食します。炭素鋼とステンレス鋼の組合せでは、炭素鋼が犠牲側となります。
  • 電位差が大きく、沿岸・海洋・結露環境など電解質が供給されやすい条件では、腐食が加速する場合があります。
  • 小さなアノードと大きなカソードの組合せは不利な面積比となり、アノード側に腐食を集中させます。
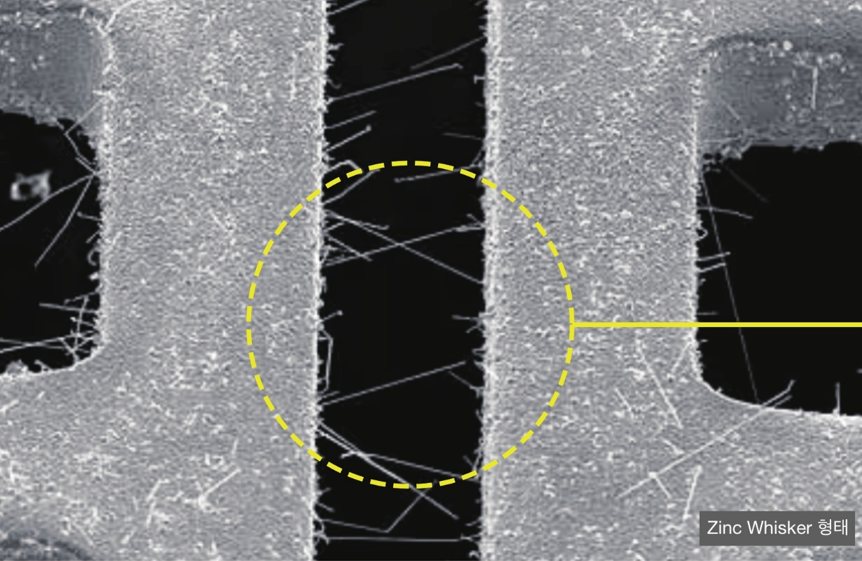
亜鉛めっき表面から成長する針状亜鉛ウィスカーのSEM像

亜鉛ウィスカー — SEM観察

SEM観察では、亜鉛めっき表面から成長する針状の亜鉛ウィスカーを確認できます。脱落した導電性結晶は電気・電子機器の短絡要因となるため、データセンターや電気設備ではウィスカー対策が重要です。

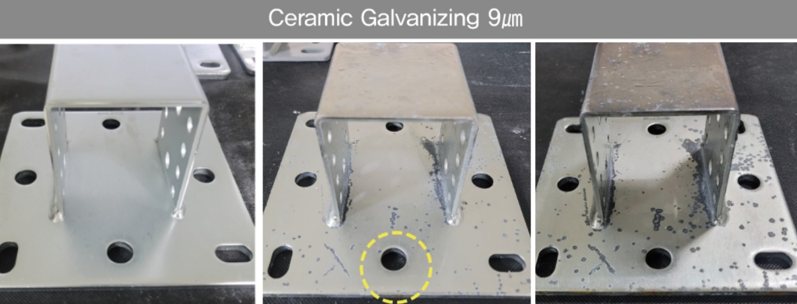
亜鉛めっき表面の黒変例

黒変の例

亜鉛めっき表面の黒変は、湿気・結露・塩分への繰返し曝露に伴う表面変化を示しています。変色と防食の両面から表面品質を管理します。

写真:亜鉛ウィスカーのSEM観察および亜鉛めっき表面の黒変例。KEMPは接合部の金属の組合せと使用環境に応じてInnozinc-hの適用仕様を設計します。

用途

高耐食性が求められる用途

海水・塩分・結露にさらされ、加工・組立要件も厳しい部品や構造物に適用します。お客様の要求に合わせてめっき仕様を設定します。

造船・海洋

海水・塩分・結露への曝露が多く、異種金属の接合部もある用途。

  • 鋼製船舶艤装品・ケーブルトレー
  • グレーチング・ロックブラケット・ロッド・支持金具
  • ドアハンドル・ボルト・コンテナ部品

建築・インフラ

外部に露出する鋼構造物・異種金属接触部。後工程での手直しが難しい箇所では、設計段階の選定が重要です。

  • アンカー・ブラケット・接合金具
  • 溶接金具・管継手・配管

道路インフラ

屋外で長期の耐久性を求められる道路設備。

  • 道路用グレーチング・ガードレール
  • 落石防護柵支柱・ボルト・ナット・ヒンジ

太陽光発電架台

長期間屋外に設置する構造物の防食。

  • 大規模発電設備・地上設置型架台
  • 太陽光発電架台用ボルト・ナット

自動車

耐食性と加工・組立への適合性が求められる部品。

  • ブレーキキャリパー本体・支持ブラケット
  • その他の自動車部品

金属加工・一般産業

切断・溶接・成形の要件と皮膜の健全性・防食性能を、表面処理仕様に一体化します。

  • 一般産業用ボルト・ナット
  • 溶接・締結を伴う金具

データセンター

ステンレスボルト接触部の異種金属接触腐食や、亜鉛ウィスカーなどの導電性異物への対策が必要な環境。

  • ケーブルトレー・メッシュトレー・サーバーラックフレーム
  • 耐震支持金具・吊り金具・全ねじボルト・アンカー
データセンター用途を見る →
試験結果

性能結果と試験方法

耐食性・付着性・加工性の結果を試験方法とともに示します。詳細仕様は対象グレードと試験片条件に従います。

技術資料に記載の結果 · 項目ごとの試験条件を参照
試験項目結果試験方法
塩水噴霧試験(SST)1,500–2,000 hrASTM B117 / KS D 9502
複合サイクル腐食試験(CCT)80サイクルJIS H 8502
付着性5BASTM D3359-17
上塗りの付着性3 MPa以上ISO 20340 塗料・ワニス
溶接性欠陥なし放射線透過試験(RT)
鉛筆硬度9HASTM D3363-05
処理液中の有害VOC 26物質不検出KS M ISO 11890-2:2014 (GC/FID)
処理液 — RoHS評価不検出IEC 62321-6 Ed. 1.0 : 2015

試験条件・合格基準は該当する技術資料に従います。VOC・RoHS結果は、分析対象物質と各検出限界に対応します。

一つのブランド、二つの製品

標準・高耐食のグレードを、
要求仕様に合わせて。

標準・高耐食グレードが、それぞれ異なる耐食要件と製造工程に対応します。

標準グレード

Innozinc

SST 720–1,000 hr

耐食性とめっき後の成形性を両立するセラミック亜鉛複合めっき。

Innozincの特長

高耐食グレード

Innozinc-h

SST 1,500–2,000 hr

厳しい性能が求められる産業部品向けの高耐食セラミック亜鉛複合めっき。

現在表示中の製品

耐食性

SST、めっき厚さ、白さび・赤さびの合格基準、基材、前処理をもとに耐食仕様を設定します。

加工・組立

溶接・曲げ・ねじ公差・異種金属接合の条件を部品仕様に反映します。

総合コスト

消耗材・検査・補修・維持管理を含め、工程全体の経済性を評価します。

次のステップ

部品に合わせた
高耐食めっき仕様を。

基材、形状、図面、使用環境をお知らせください。要求規格とめっき後の加工条件に合わせて、めっき仕様を策定します。