Temas yüzeyleri ve sıkma koşulları
Elektrik bağlantıları; yüzey hazırlığı, eşleşen malzemeler ve sıkma torkuna göre tasarlanır.

Innozinc, korozyon direnci, çekme yükü performansı ve boyutsal hassasiyet sağlayan bir yüzey işlem teknolojisidir; direk ankraj U cıvatalarında ve travers kilitlerinde uygulanır. Koreli bir elektrik ekipmanı üreticisiyle yürütülen üretim performansı değerlendirmesinde 12 değerlendirme hedefinin tamamı karşılandı. İnce kaplama ve ortam sıcaklığındaki proses, bağlantı kalitesini ve imalat verimliliğini artırır.
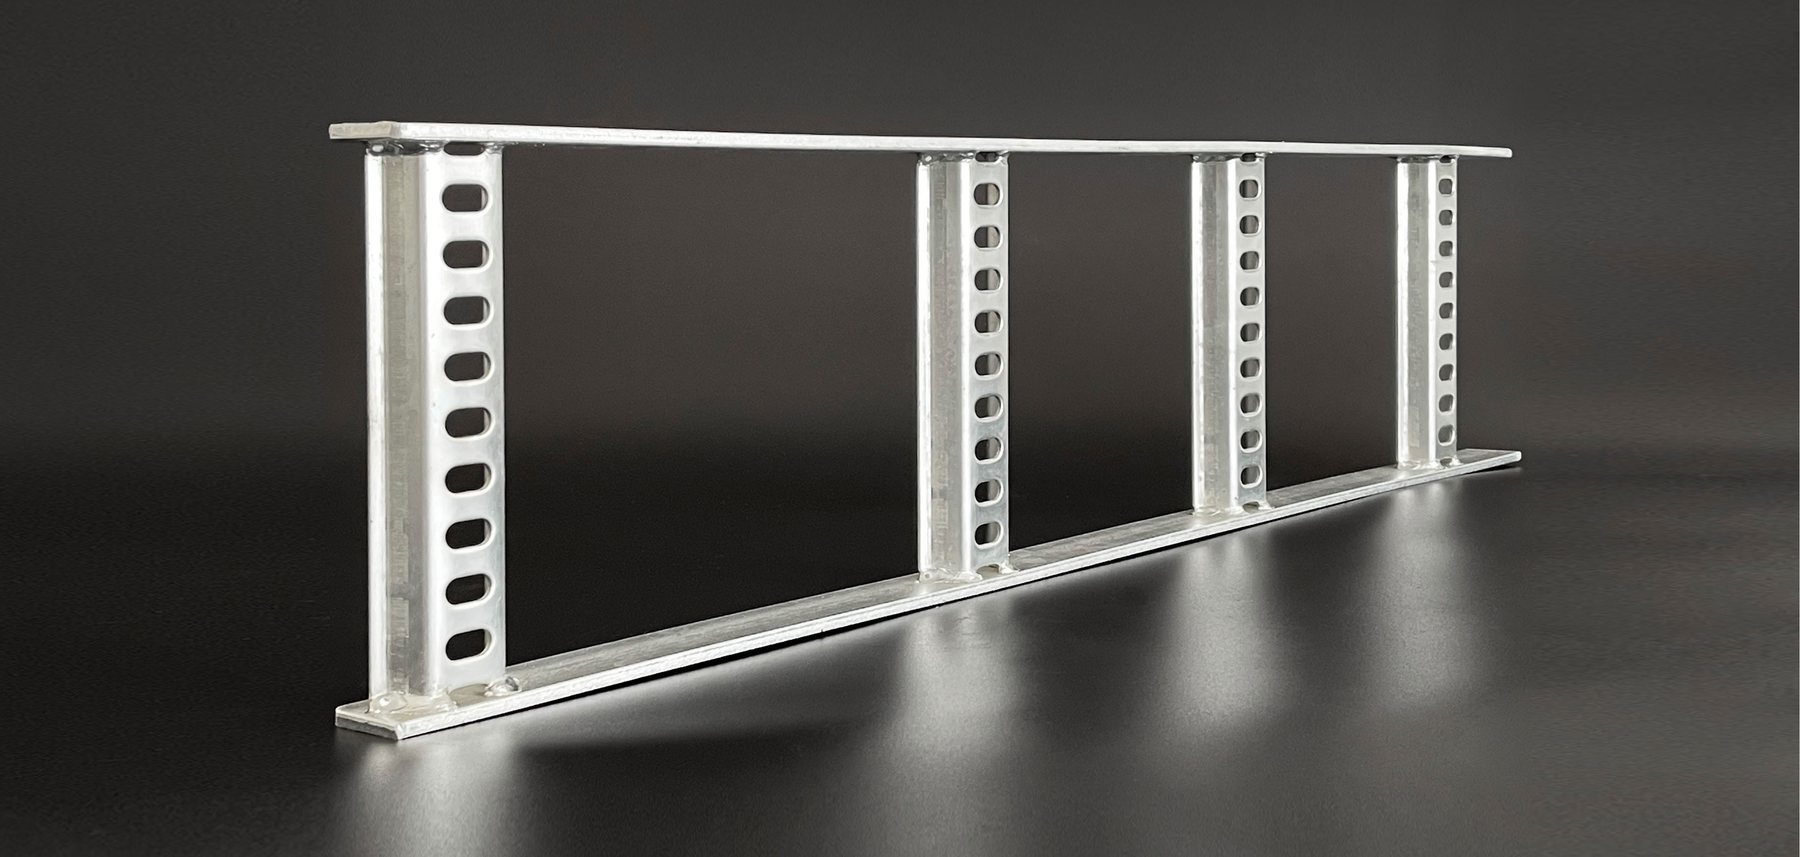
Elektrik hattı donanımları, belirtilen ürün boyutları içinde korozyon korumasını, mekanik bütünlüğü ve güvenilir elektrik bağlantılarını birleştirmelidir.
Zemin hattındaki ve havai yapılardaki muayene ve değişim çalışmaları, işletmedeki ekipmanları ve planlı kesintileri dikkate almalıdır. Korozyon maruziyetinin ve bağlantı kalitesinin yüzey işlem aşamasında yönetilmesi, bakım verimliliğini artırır.
Zemin hattında ve gömülü kesimlerde yerel korozyon kontrolüDirek ankraj U cıvataları ve travers kilitlerinin üretim performansı değerlendirmesinde mevcut sıcak daldırma galvanizli ürünlere eşdeğer veya daha iyi performans doğrulandı. Korozyon ve maruziyet sonrası çekme performansı verileri, elektrik hattı donanımlarında Innozinc şartnamelerinin benimsenmesini destekler.
Değerlendirme koşulları ve sonuçları aşağıdadırTopraklama ve eşpotansiyel kuşaklama donanımlarında, elektriksel süreklilik ve temas direnci kritik kalite karakteristikleridir. Değerlendirme koşulları, gerçek Innozinc kaplı montajın temas yüzeylerini, eşleşen malzemelerini ve sıkma torkunu; çevresel maruziyet öncesi ve sonrası bağlantı kalitesini kapsar.
Montajın temas direnci ve elektriksel sürekliliğiKaplama şartnameleri; gereken proses, kalınlık ve korozyon performansına göre geliştirilir. KEMP, ürüne özel performans verileri ve numune değerlendirmesiyle müşteri onayını destekler.
Ürüne özel şartname ve değerlendirme desteğiInnozinc kaplı direk ankraj U cıvataları ve travers kilitlerinde korozyon direnci, çekme yükü performansı ve imalat özellikleri değerlendirildi. 2025 yılı malzeme, bileşen ve ekipman üretim performansı değerlendirmesinde 12 hedefin tamamı karşılandı. Değerlendirilen ürünler, sıcak daldırma galvanizli karşılıklarına eşdeğer veya daha iyi performans gösterdi.
| Numune / Ürün | Test Karakteristiği | Hedef / Koşul | Sonuç |
|---|---|---|---|
| Kaplanmış numune | Erichsen çökertme | ≥10 mm | 12.2 mm |
| Kaplanmış numune | Darbe direnci | Yüzey kusuru yok | Kusur yok |
| Kaplanmış numune | Aşınma direnci / kütle kaybı | ≤25 mg | 21 mg |
| Kaplanmış numune | Kaplama kalınlığı | ≥8 μm | 13 μm |
| Travers kilidi | Nötr tuz püskürtme | 600 hr | Kırmızı pas yok |
| Travers kilidi | Çevrimsel korozyon | 40 çevrim | Kırmızı pas yok |
| Travers kilidi | Çekme yükü | 39.20 kN | Yüzey kusuru yok |
| Travers kilidi | Korozif maruziyet sonrası gerilme çatlağı | Mevcut sıcak daldırma galvanizli ürünle karşılaştırma | Eşdeğer veya daha iyi |
| Direk ankraj U cıvatası | Nötr tuz püskürtme | 600 hr | Kırmızı pas yok |
| Direk ankraj U cıvataları | Çevrimsel korozyon | 40 çevrim | Kırmızı pas yok |
| Direk ankraj U cıvataları | Çekme yükü | 39.20 kN | Yüzey kusuru yok |
| Direk ankraj U cıvataları | Korozif maruziyet sonrası gerilme çatlağı | Mevcut sıcak daldırma galvanizli ürünle karşılaştırma | Eşdeğer veya daha iyi |
Kaynak: 2025 Malzeme, Bileşen ve Ekipman Üretim Performansı Değerlendirme Teyidi (31 Aralık 2025). Sonuçlar, projede değerlendirilen kaplanmış numunelere, travers kilitlerine ve direk ankraj U cıvatalarına aittir.
Innozinc'in ince, homojen tabakası ve ortam sıcaklığındaki kaplama prosesi, dişli bağlantıların boyutsal kontrolünü ve sonraki imalat aşamalarının verimliliğini artırır. Direk ankraj U cıvataları ve travers kilitleri gibi elektrik hattı donanımlarına yüksek yüzey işlem kalitesi sağlar.
| Tasarım / İmalat Gerekliliği | Innozinc Avantajı | Uygulama Ayrıntısı |
|---|---|---|
| Korozif maruziyet sonrası mekanik performans | Üretim performansı hedefleri karşılandı | Direk ankraj U cıvataları ve travers kilitlerinde çekme yükü ve gerilme çatlağı değerlendirmesi |
| Kaplama kalınlığı kontrolü | Değerlendirilen numunede ölçülen kalınlık: 13 μm | Hedef ≥8 μm · Hedef kalınlık ürüne göre belirlenir |
| Dişli bağlantılar | İnce kaplama ile boyutsal kontrol | Diş toleranslarına ve mastar gerekliliklerine göre kaplama koşulları |
| Proses sıcaklığı | Ortam sıcaklığında kaplama ısıl çarpılmayı azaltır | Yaklaşık 25 °C'de elektrolitik kaplama · Son işlem uygulama şartnamesine göre belirlenir |
| İşlenmiş yüzeylerin korunması | İmalat sonrası tüm yüzeylerin işlenmesi | Kesme ve delme sonrası kaplama, açığa çıkan işlenmiş yüzeyleri korur |
| Çevresel gereklilikler | Altı değerlikli krom içermeyen şartnameler | Ürüne özel çevresel gerekliliklerle uyumlu son işlem |
Ölçülen 13 μm kaplama ve ortam sıcaklığındaki proses , dişli bağlantıların boyutsal kontrolünü destekler ve ısıl çarpılmayı azaltır. KEMP; kaplamayı, ön işlemi ve son işlemi malzemeye, dayanım sınıfına ve diş toleransına göre belirler.
Innozinc, elektrolitik çinko tabakasını inorganik kompozit filmle birleştirir. Topraklama ve eşpotansiyel kuşaklama şartnameleri, gerçek montajın temas direnci ve korozyon performansı değerlendirilerek oluşturulur.
Elektrik bağlantıları; yüzey hazırlığı, eşleşen malzemeler ve sıkma torkuna göre tasarlanır.
İlk temas direnci ve korozyon ya da çevresel maruziyet sonrasındaki değişimleri, müşteri kabul kriterlerine göre değerlendirilir.
Ön işlem, kaplama ve son işlem; malzeme ve dayanım sınıfına göre belirlenir. Yüksek dayanımlı bileşenlerde üretim öncesinde hidrojen gevrekliği kontrolleri ve proses yeterliliği oluşturulur.
Askılı kaplama (35 t/gün) uzun ve büyük bileşenleri; tamburlu kaplama (7 t/gün) donanımları ve bağlantı elemanlarını işler.

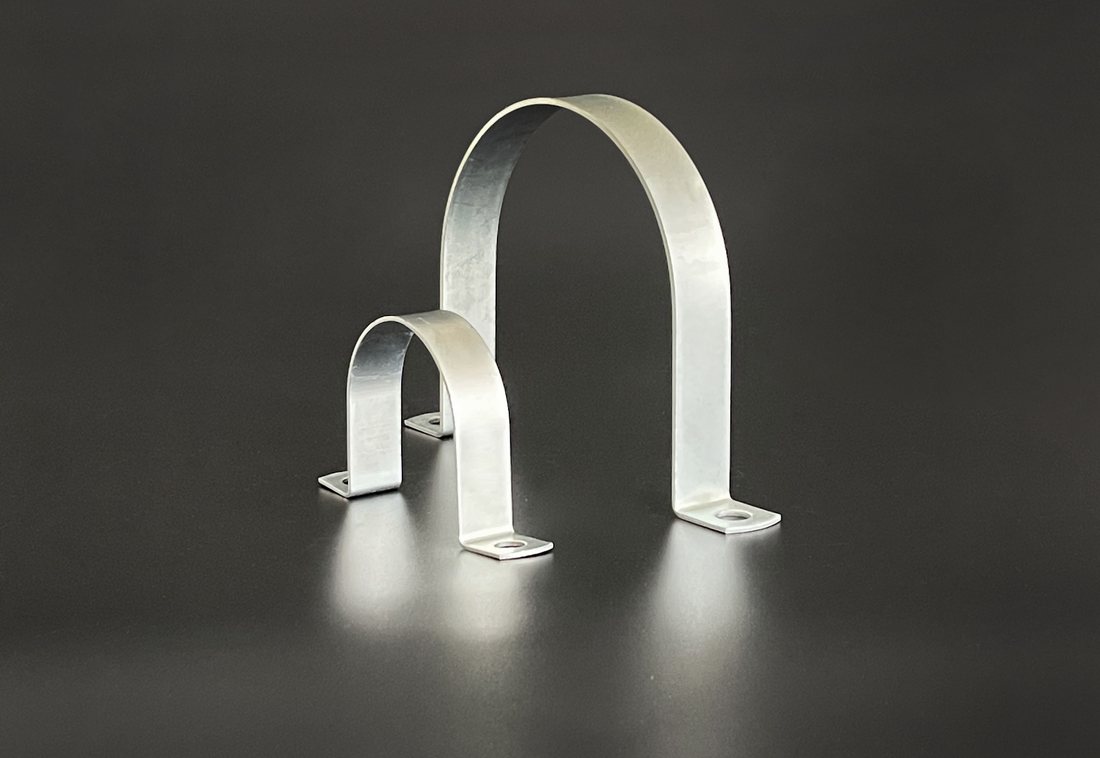
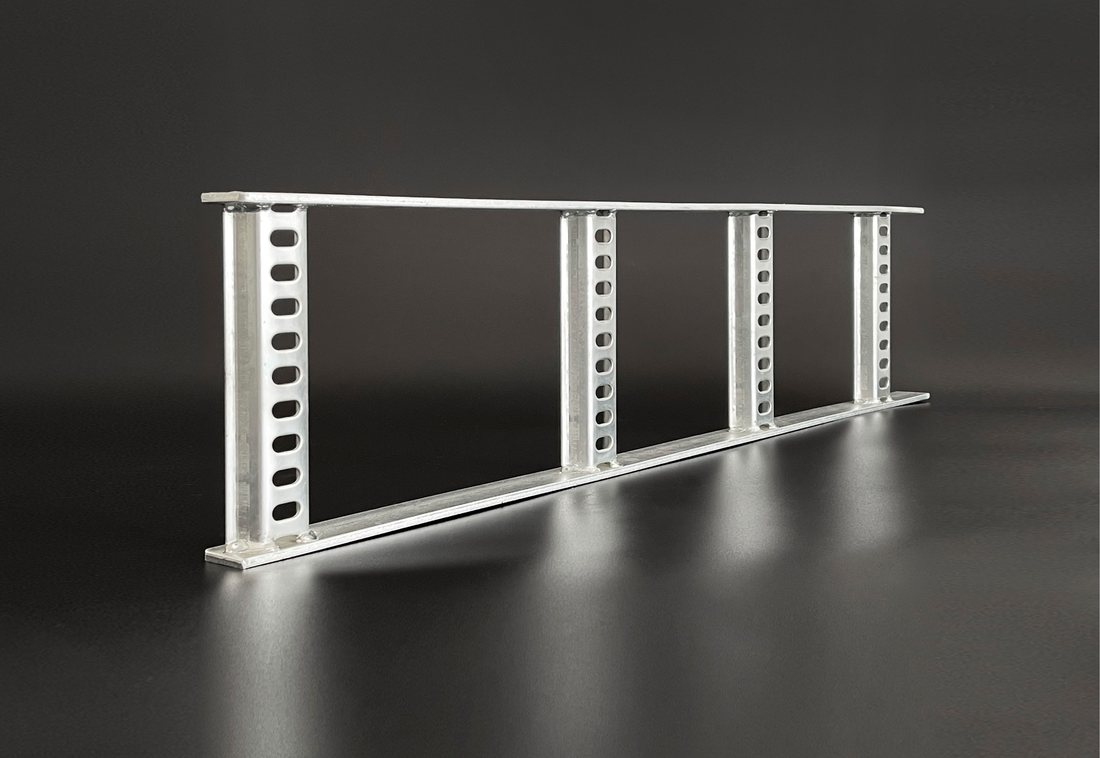
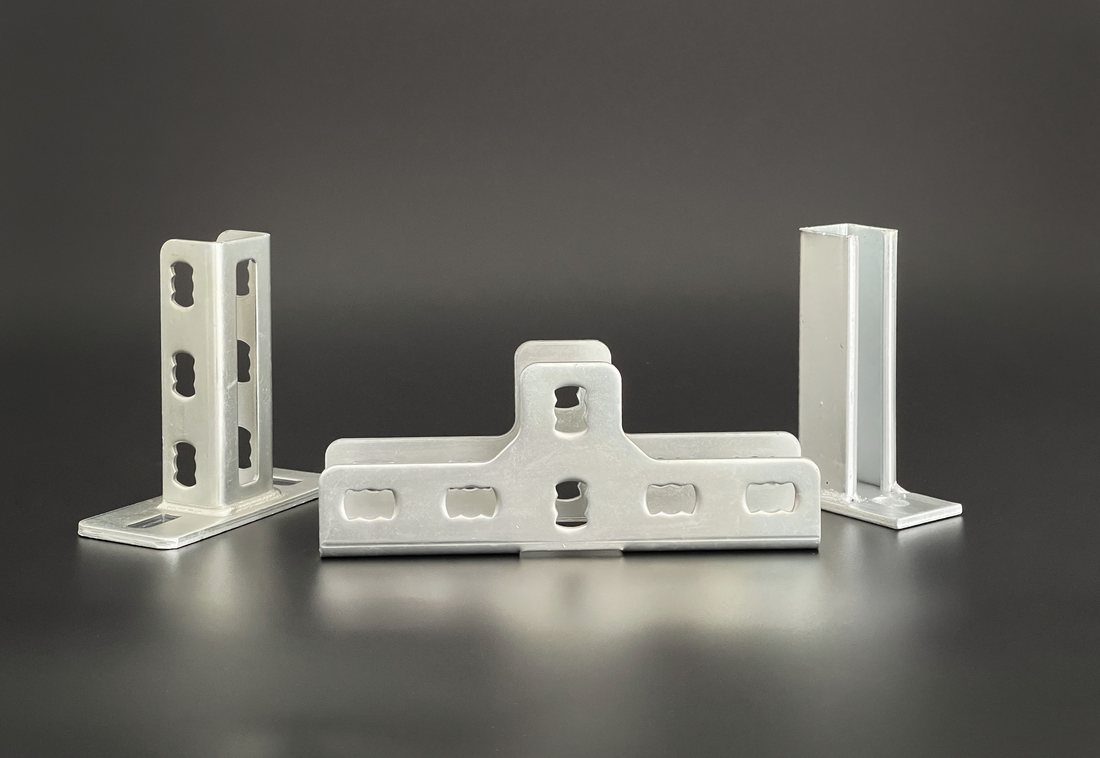

| Ürün | Maruziyet Koşulları | Önerilen Şartname | Uygulama / Değerlendirme Kriterleri |
|---|---|---|---|
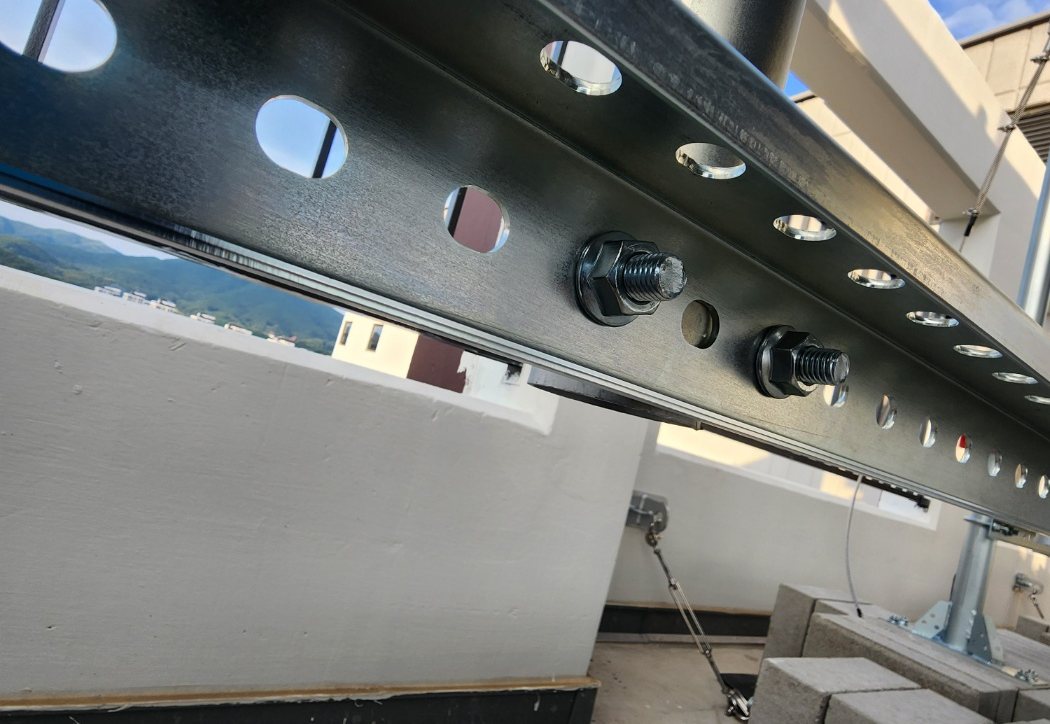
| Direk ankraj U cıvataları · Somunlar · Rondelalar | Gömülü ve zemin hattında maruziyet | Innozinc | Bükümlü kesimler dâhil üretim performansı programında değerlendirilen ürün |
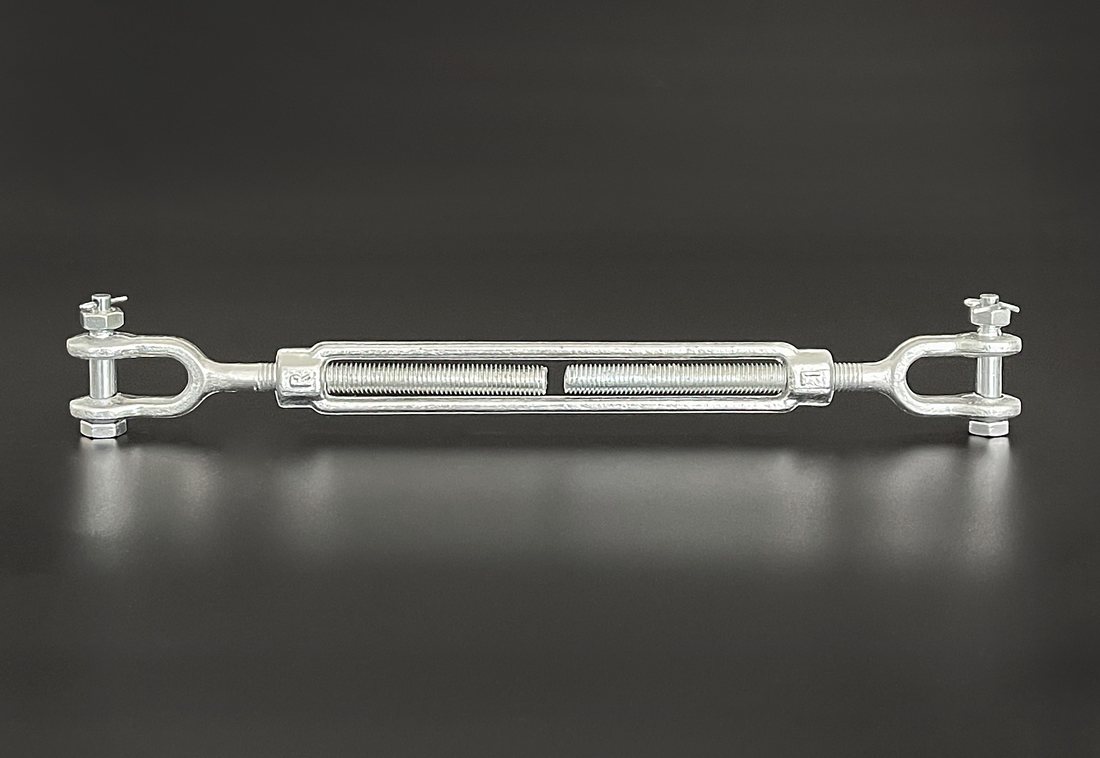
| Travers kilitleri · Top başlı kilitler | Dış ortam havai hat maruziyeti | Innozinc | Çekme yükü testi tamamlandı |
| Travers bantları · Kol bağlantıları · Hat donanımları | Dış ortam havai hat maruziyeti | Innozinc | Kaplama kalınlığı değişimi kontrol edilen karmaşık geometriler |
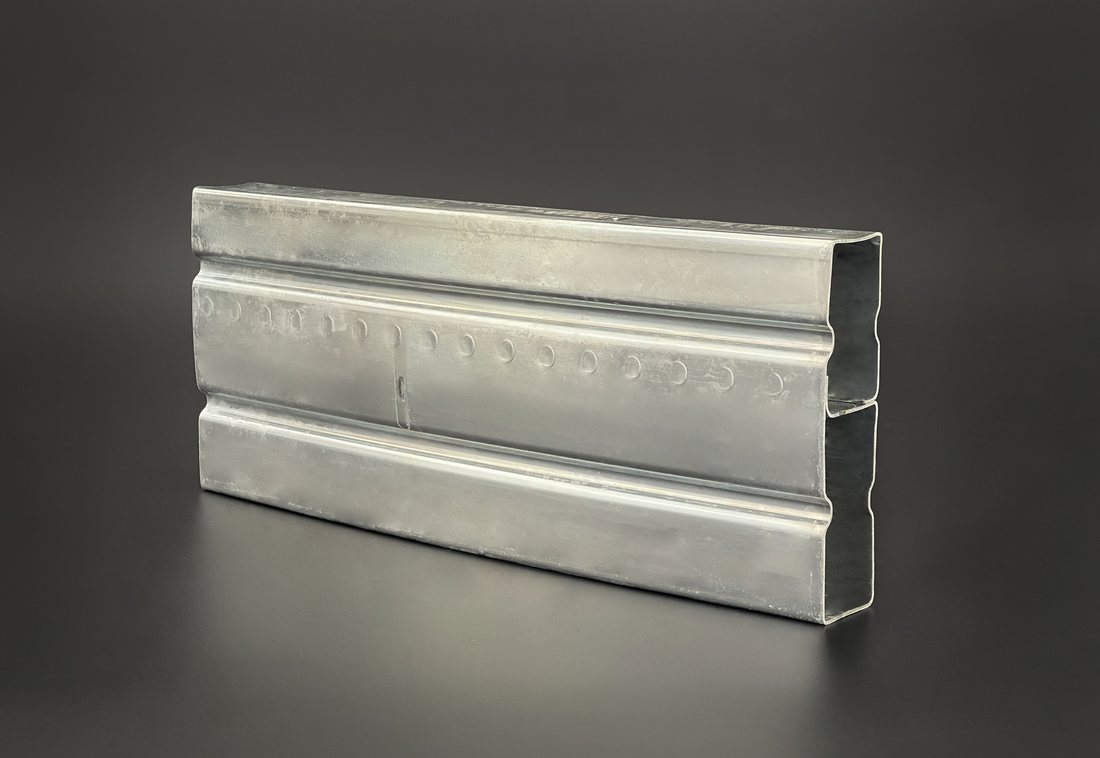
| Kablo tavaları · Kablo merdivenleri · Kanallar | İç / Dış ortam | Innozinc | Kesme ve delme sonrası entegre kaplama |
| Tesisat borusu semerleri · Kelepçeler · Askılar | İç / Dış ortam | Innozinc | Yüksek çeşitlilikte, küçük partili üretim · Tamburlu kaplama mevcut |
| Topraklama bileşenleri · Eşpotansiyel kuşaklama donanımları | Elektriksel süreklilik gereklilikleri | Innozinc | Montaja özel temas direnci testi ve şartname geliştirme |
| İletim direği bağlantı elemanları | Sürekli dış ortam maruziyeti · Yüksek kotlar | Innozinc-h | SST 1,500–2,000 hr |
| Kıyı ve ada dağıtım hattı donanımları | Tuz maruziyeti ve farklı metallerin teması | Innozinc-h | Galvanik korozyon: Çok İyi · Asit direnci: İyi |
| Yüzey işlem gereklilikleri tanımlanmış ürünler | — | Şartname uyumu | Uygulamaya geçiş sürecine şartname revizyonu veya eşdeğer performans onayının dâhil edilmesi |
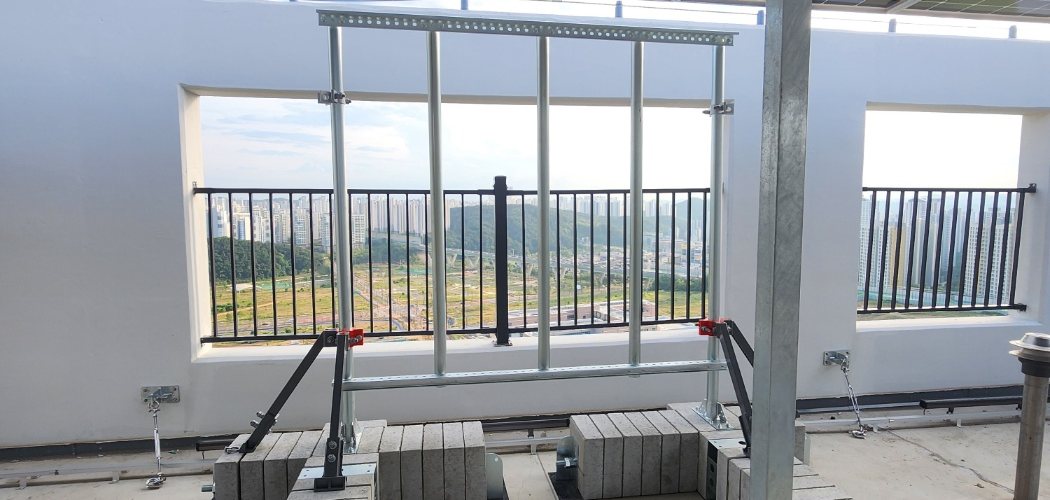
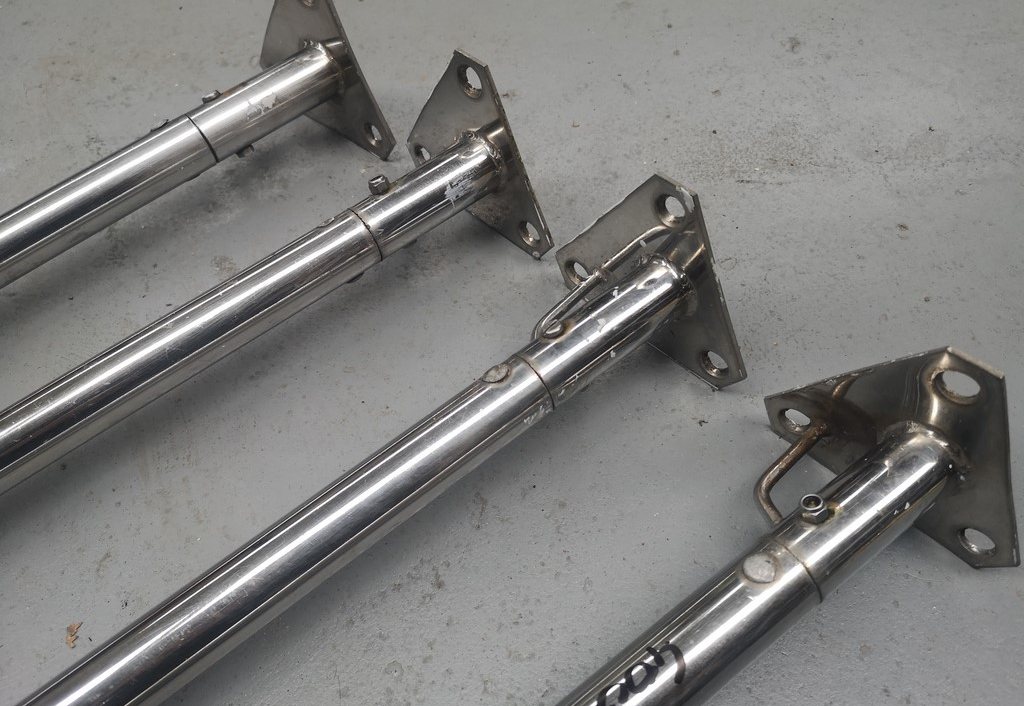
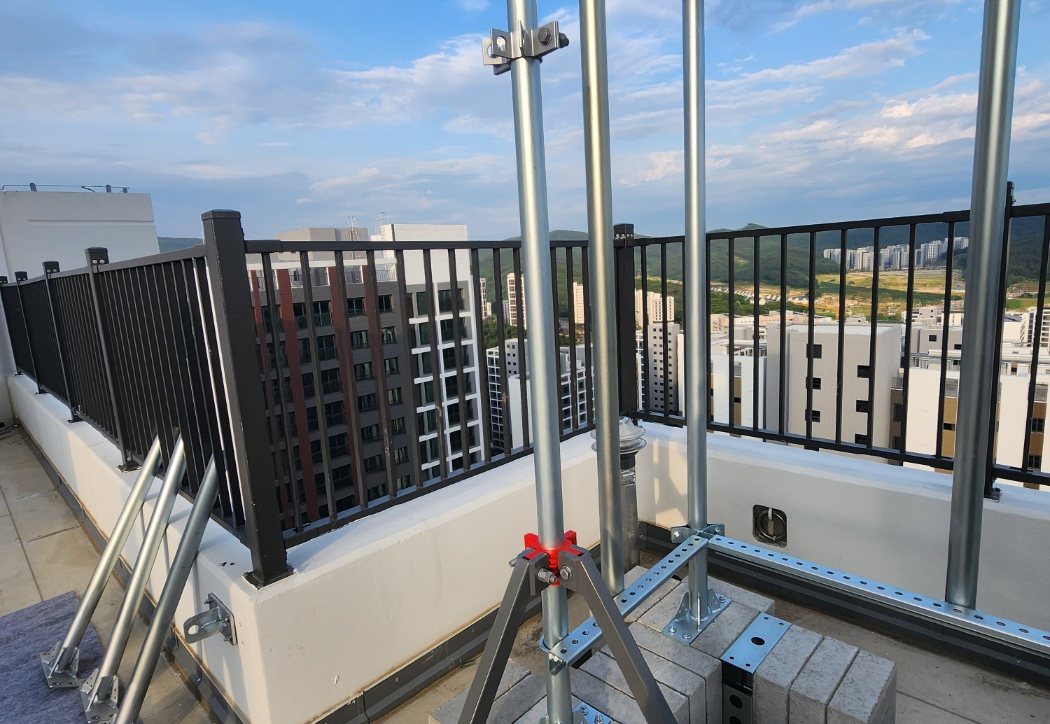
Ürün çizimleri ve maruziyet koşulları; yüzey işlem şartnamesine, değerlendirme kriterlerine ve tedarik koşullarına yön verir.
Ürüne özel korozyon gerekliliklerini destekleyen tipik SST şartnameleri Innozinc için 720–1,000 hr, Innozinc-h için 1,500–2,000 hr'dir.
Hedef kalınlık ve muayene koşulları; diş toleranslarını, eşleşen malzemeleri ve sonraki imalat yöntemlerini dikkate alır.
KEMP, teknik veriler ve numune testleriyle yüzey işlem şartnamesi ve eşdeğer performans onay gerekliliklerini destekler.
Elektrik hattı donanımlarının performans değerlendirmesi ile telekomünikasyon destek ve bağlantı yapılarındaki deneyim, ürüne özel kaplama tasarımına temel oluşturur.
Kaplanmış numuneler, U cıvatalar ve kilitler; korozyon direnci, şekillendirilebilirlik, aşınma direnci ve çekme yükü performansı hedeflerini karşıladı.
U cıvatalar ve kilitler: 600 hr nötr tuz püskürtme ve 40 çevrimsel korozyon çevrimi sonrasında kırmızı pas yok. 39.20 kN çekme yükünde yüzey kusuru yok.
Telekomünikasyon destek ve bağlantı uygulamaları, geometriye özel kaplama ve kalite kontrol planlarına temel oluşturur.
Elektrik hattı donanımlarında şartname seçimi, kalite kontrol ve üretime geçiş için teknik rehberlik.
Sektöre özgü maruziyet koşulları ve ürün gereksinimleri için KEMP yüzey işlem çözümlerini keşfedin.
