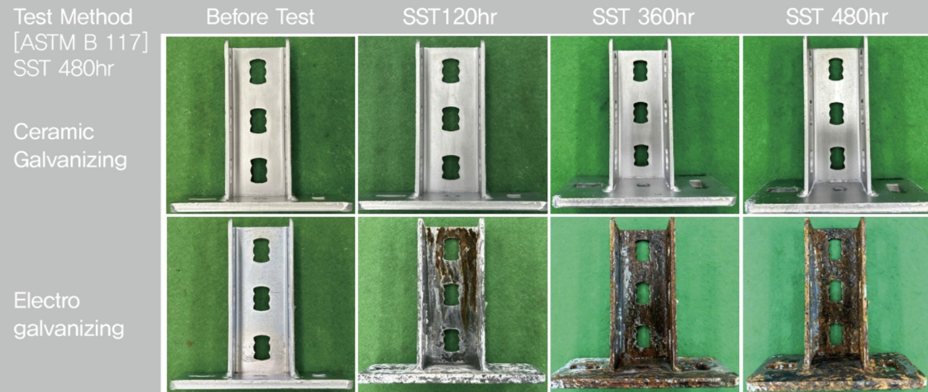
Comparación de 480 hr antes y después del daño
El informe de I+D KEMP KPRD-20191209-02 compara recubrimientos con daño mecánico bajo niebla salina de NaCl al 5% y 35 °C.
 Industrias / Pernos y elementos de fijación
El desempeño de los elementos de fijación depende de la resistencia a la corrosión y de la integridad superficial durante el apriete. El galvanizado compuesto de zinc y cerámica Innozinc combina más de 500 hr de resistencia a la corrosión tras daño mecánico en la comparación citada (galvanizado electrolítico convencional: 90 hr) con un depósito de aproximadamente 8 μm. El espesor objetivo, las tolerancias de rosca antes del galvanizado y la inspección con calibres aseguran la calidad del ensamble.
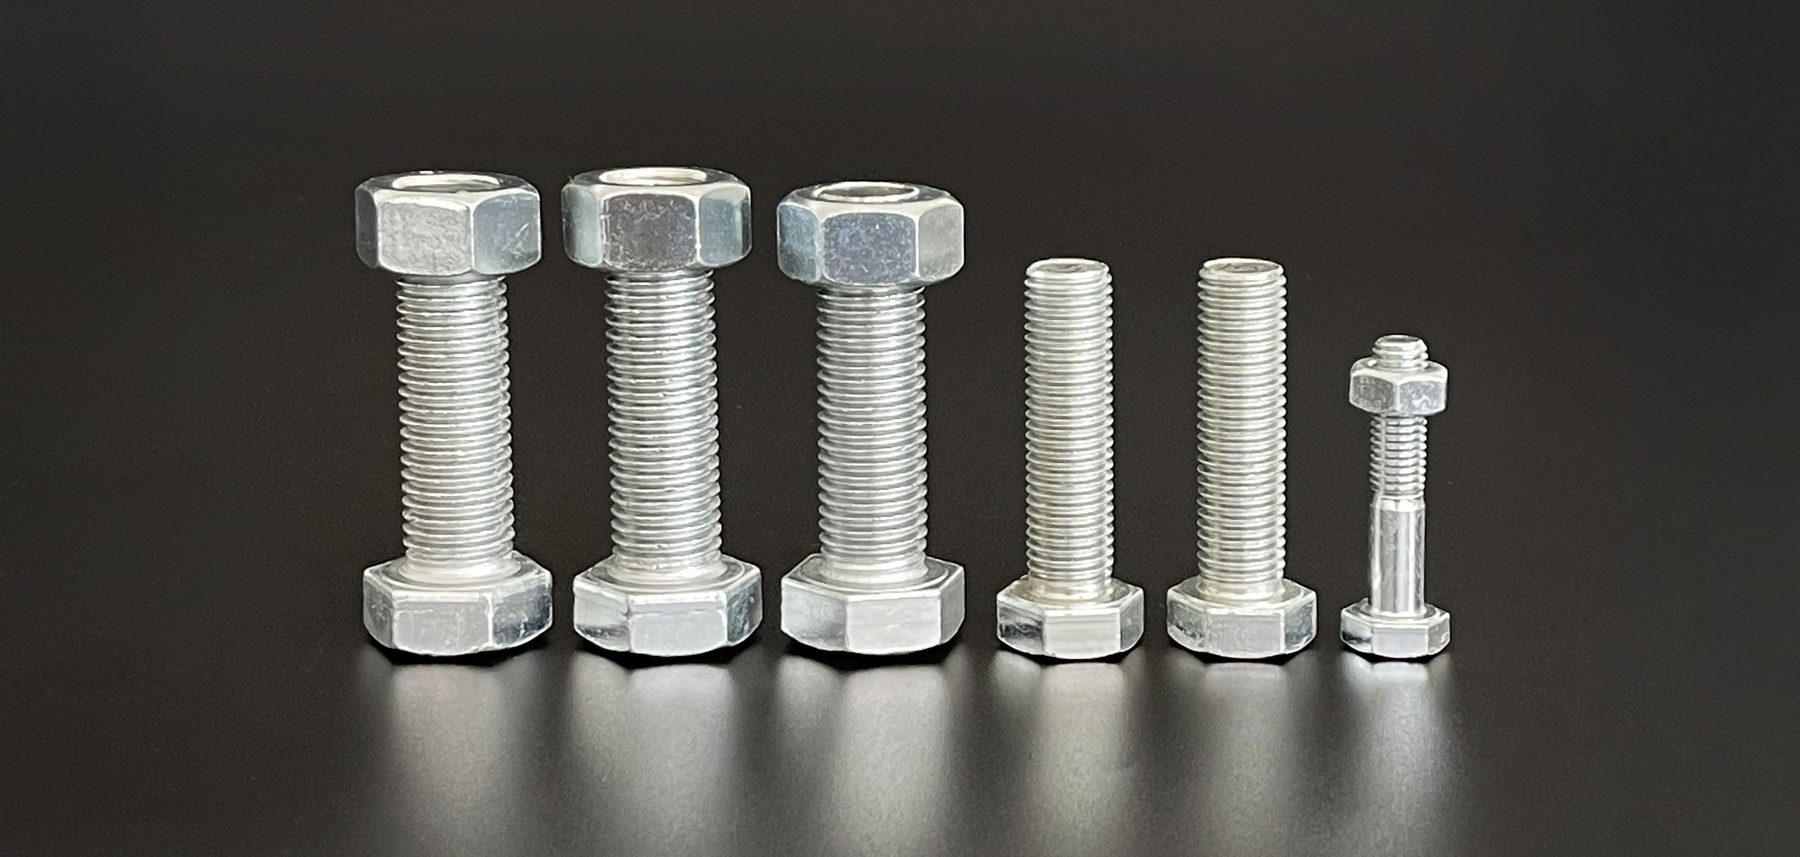
Además del SST de probetas intactas, es importante evaluar la corrosión después del daño mecánico. El apriete genera fricción y presión de contacto en los flancos de rosca y las superficies de apoyo; por ello, la adherencia del recubrimiento y la protección de las zonas dañadas son parámetros clave de calidad.
Fuente: datos comparativos de I+D de KEMP y documentación de ensayos KTR. La resistencia después del daño se evalúa mediante niebla salina tras impacto o daño mecánico. KEMP realiza evaluaciones de muestras conforme a las condiciones de fabricación y especificaciones de inspección del cliente.
En el estudio comparativo de KEMP de 2019, probetas intactas y probetas dañadas mecánicamente por apriete con herramientas se sometieron a las mismas condiciones de niebla salina durante 480 hr. Se observó la corrosión del recubrimiento y de las zonas de contacto de la unión.
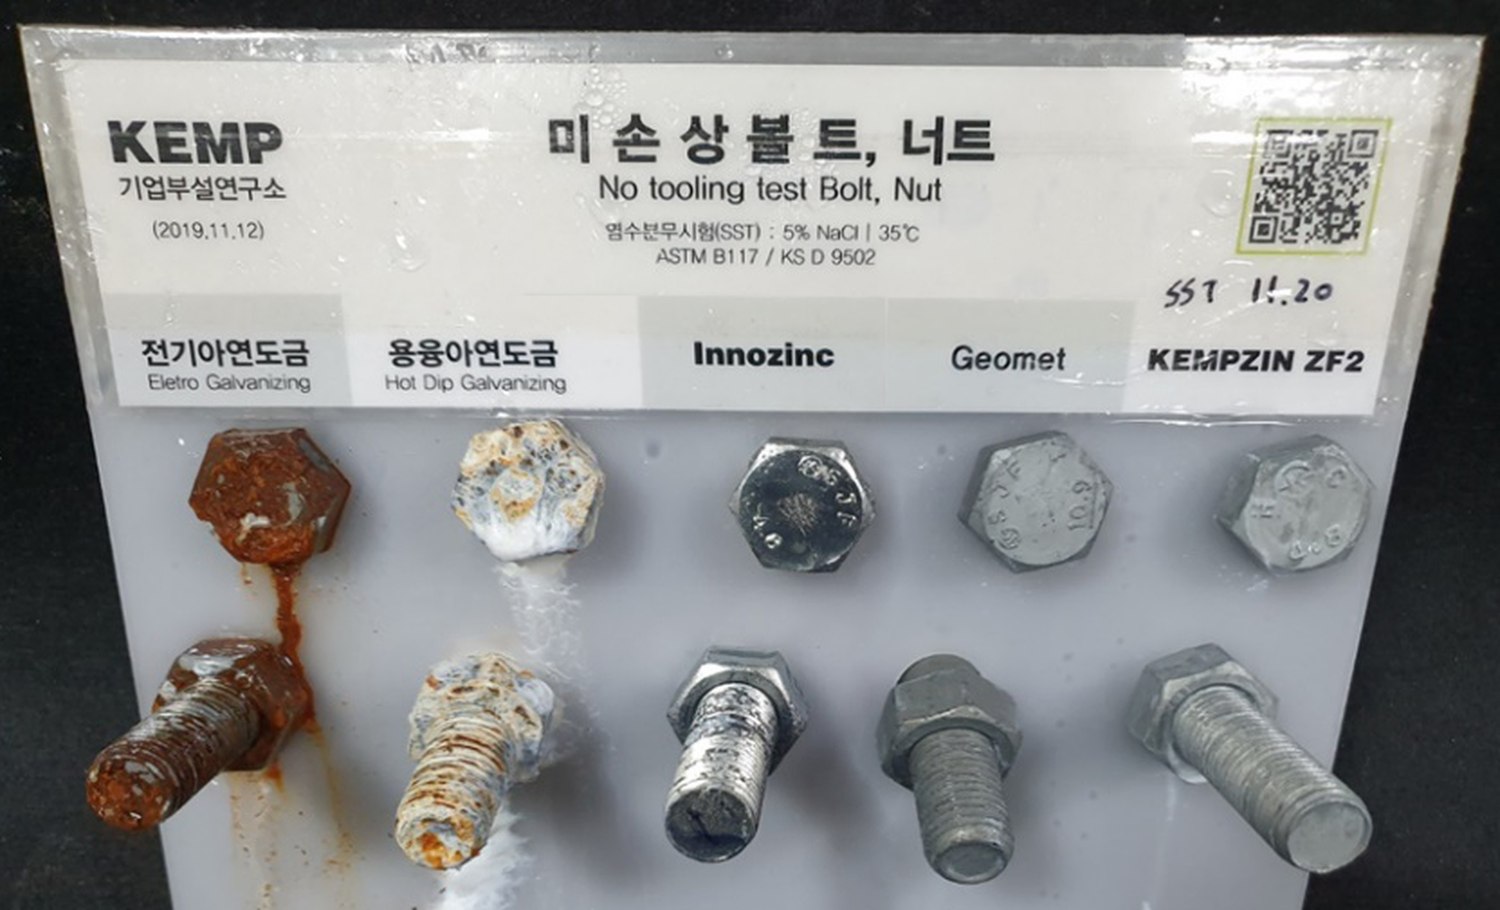
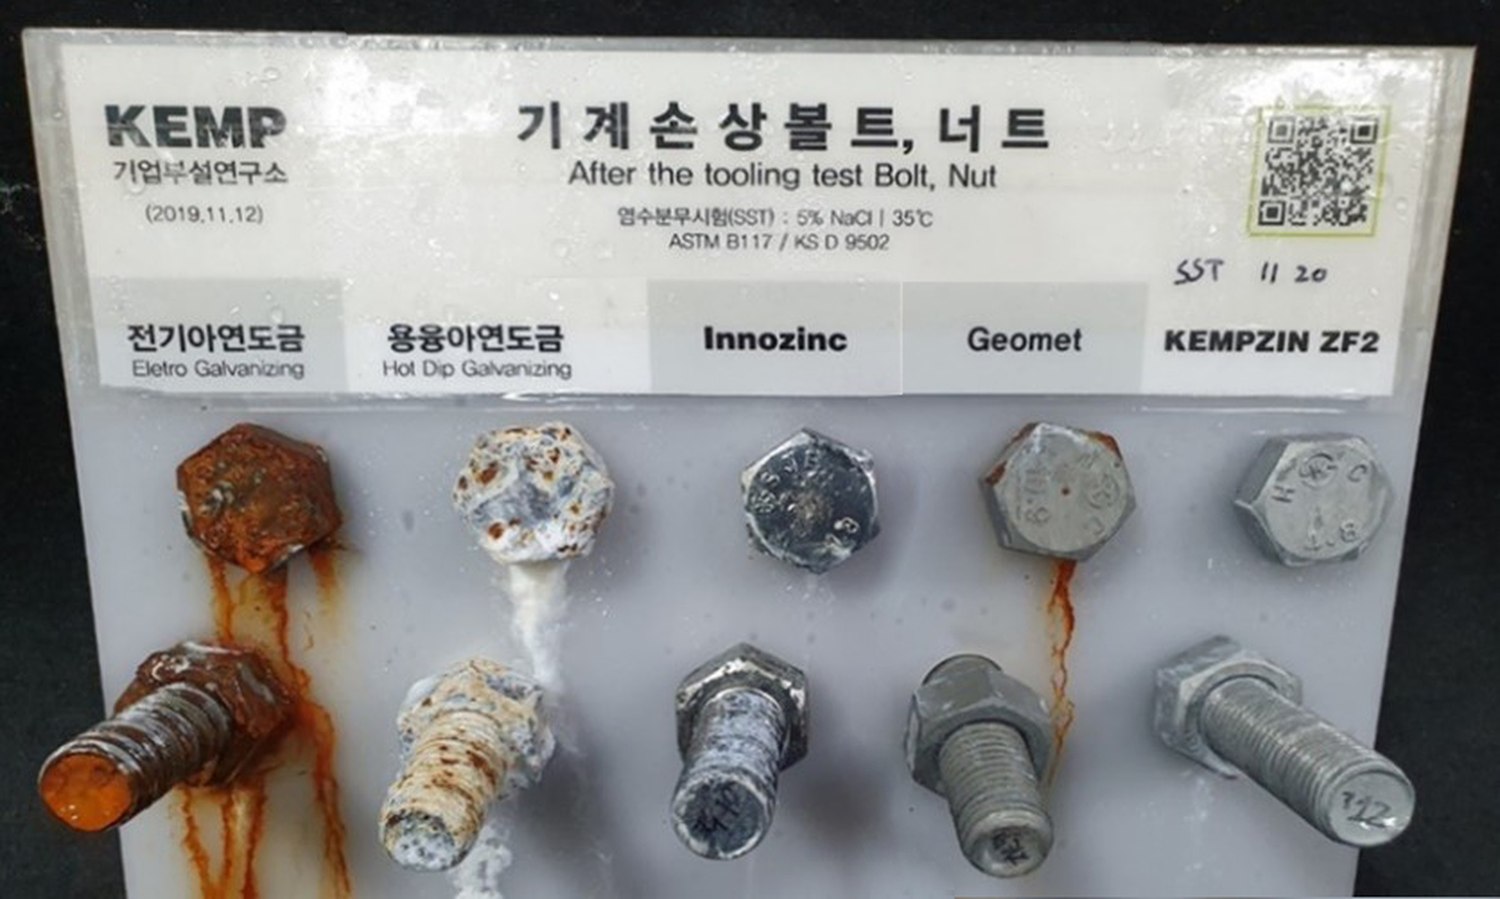
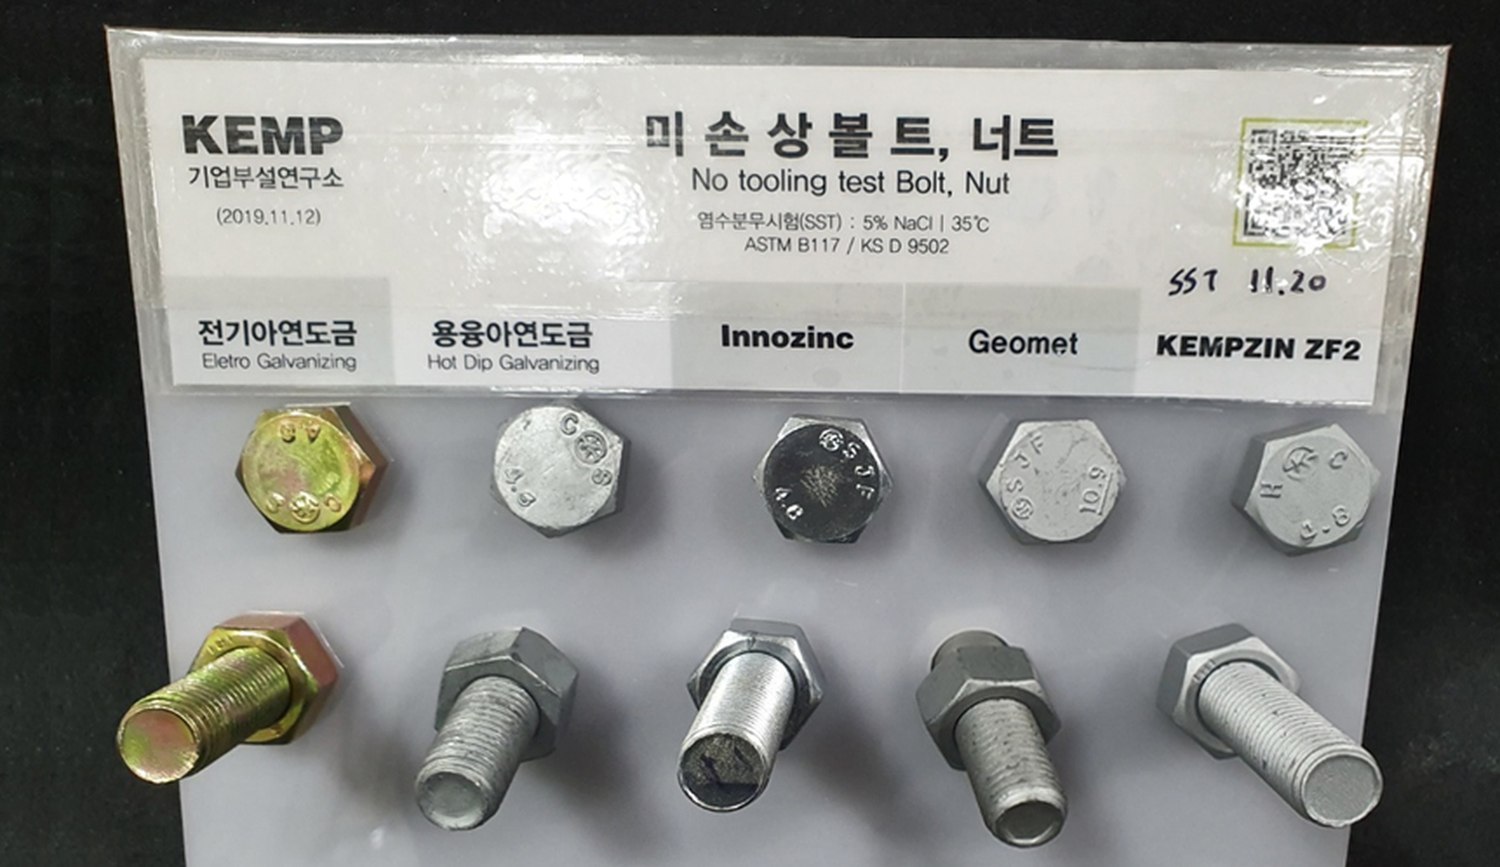
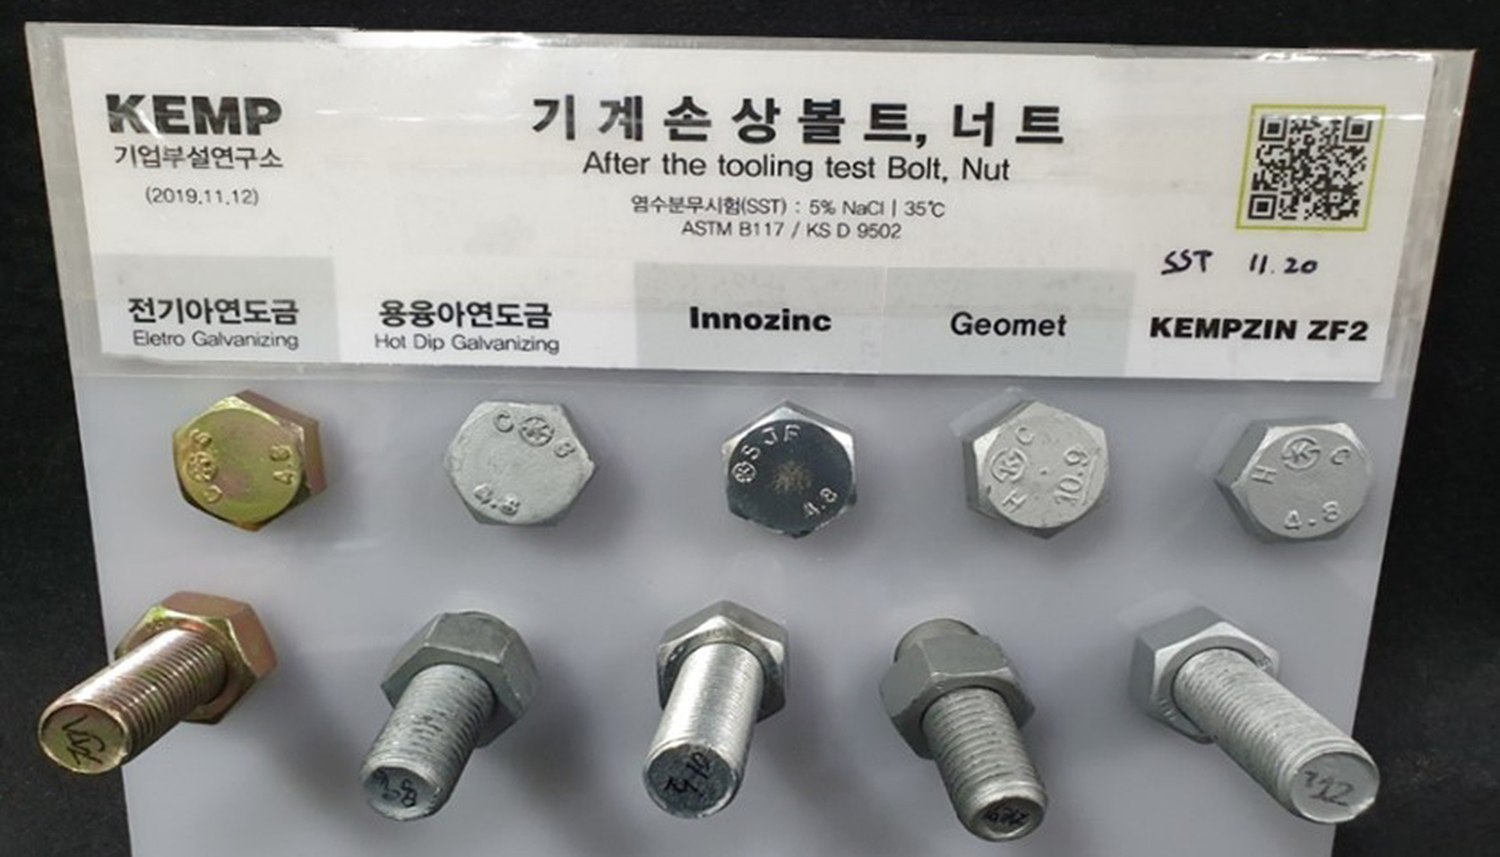
Condiciones: niebla salina neutra (NSS), ASTM B117 / KS D 9502, NaCl al 5%, 35 °C, 480 hr (20 de noviembre–9 de diciembre de 2019). Informe de I+D KEMP KPRD-20191209-02. Orden de las probetas: galvanizado electrolítico, galvanizado en caliente, Innozinc, Geomet y KEMPZIN ZF2. El estudio interno compara la corrosión en zonas con daño mecánico. Las probetas tienen distintos sustratos y clases de resistencia. Se muestran cinco de las seis especificaciones originales. Geomet es marca registrada de NOF METAL COATINGS.
| Tratamiento superficial | Intacta · 480 hr | Daño mecánico · 480 hr | Desempeño observado |
|---|---|---|---|
| Galvanizado electrolítico · 8 μm | Corrosión roja extensa | Corrosión roja y manchas generalizadas | Corrosión roja en la probeta intacta |
| Galvanizado en caliente · 50–77 μm | Corrosión blanca extensa + 30% de corrosión roja | Corrosión blanca extensa y avance de corrosión roja | Corrosión superficial aun con mayor espesor |
| GeometRecubrimiento de láminas de zinc (ZFC) | Sin defectos observados | Corrosión roja observada | Cambio de desempeño después del daño mecánico |
| Innozinc 8 μm | Sin defectos observados | Sin defectos observados | Protección conservada tras el daño |
Una ventaja clave de Innozinc es la protección contra la corrosión después del daño mecánico. La evaluación abarca probetas intactas y zonas dañadas por herramientas para determinar la calidad del tratamiento superficial en elementos ya ensamblados.
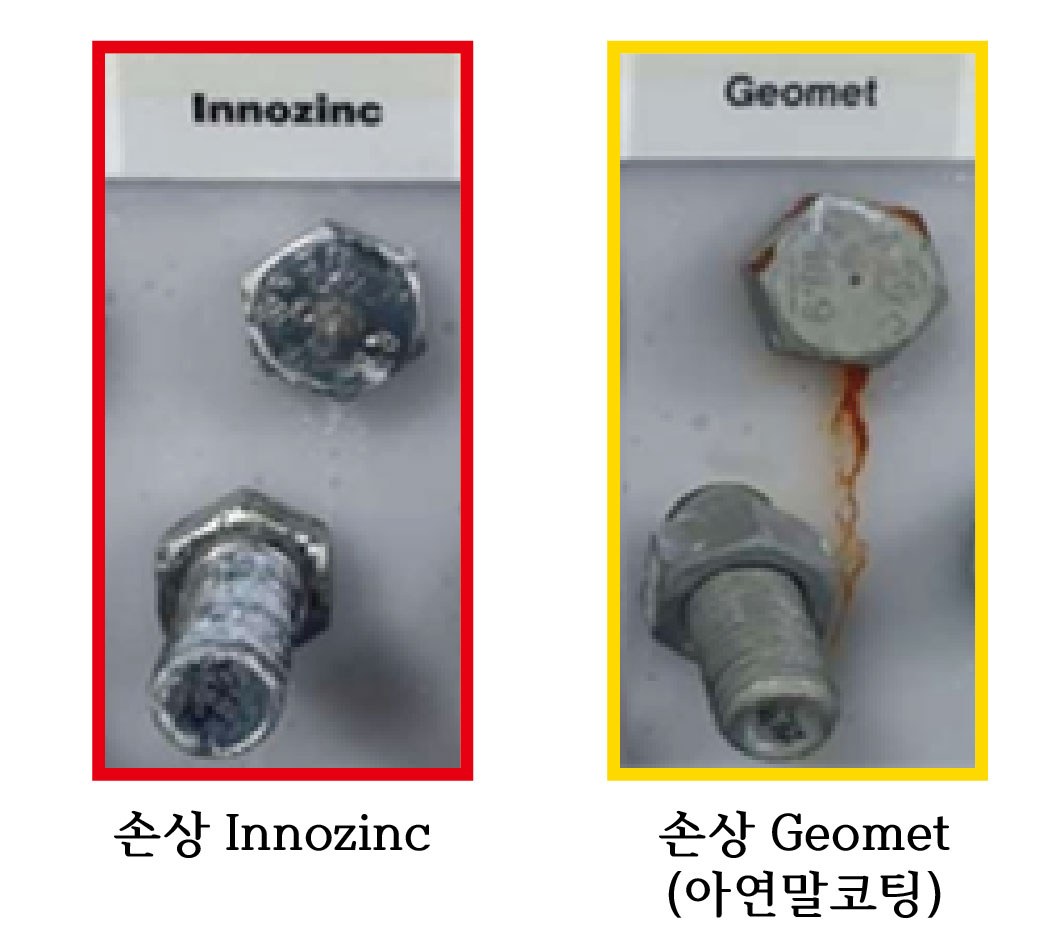
Ambas probetas recibieron el mismo daño por herramienta. La probeta Innozinc, a la izquierda, presenta cambio de color; la Geomet, a la derecha, muestra corrosión roja en la cabeza y manchas de productos de corrosión. Innozinc combina la protección sacrificial del zinc electrodepositado con una barrera compuesta inorgánica para mejorar la resistencia a la corrosión en superficies de fijación dañadas.
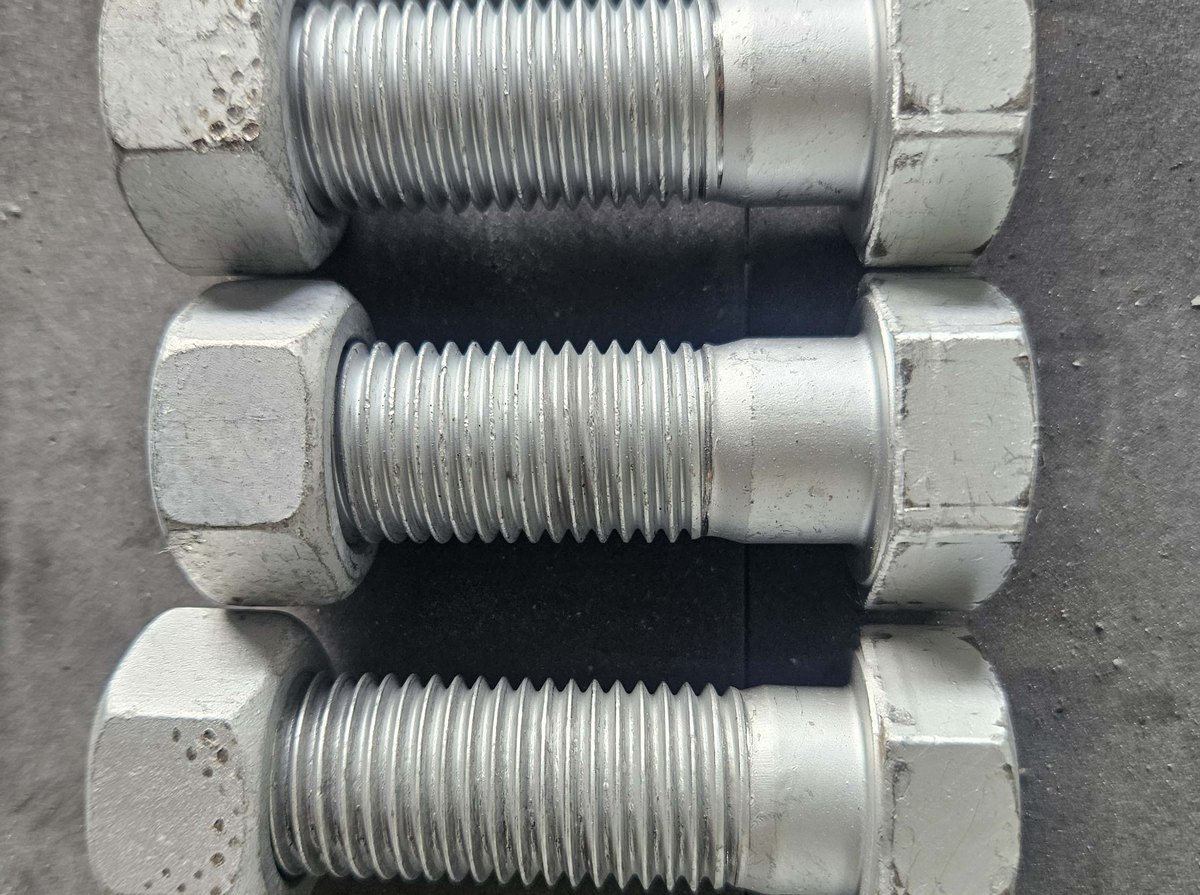
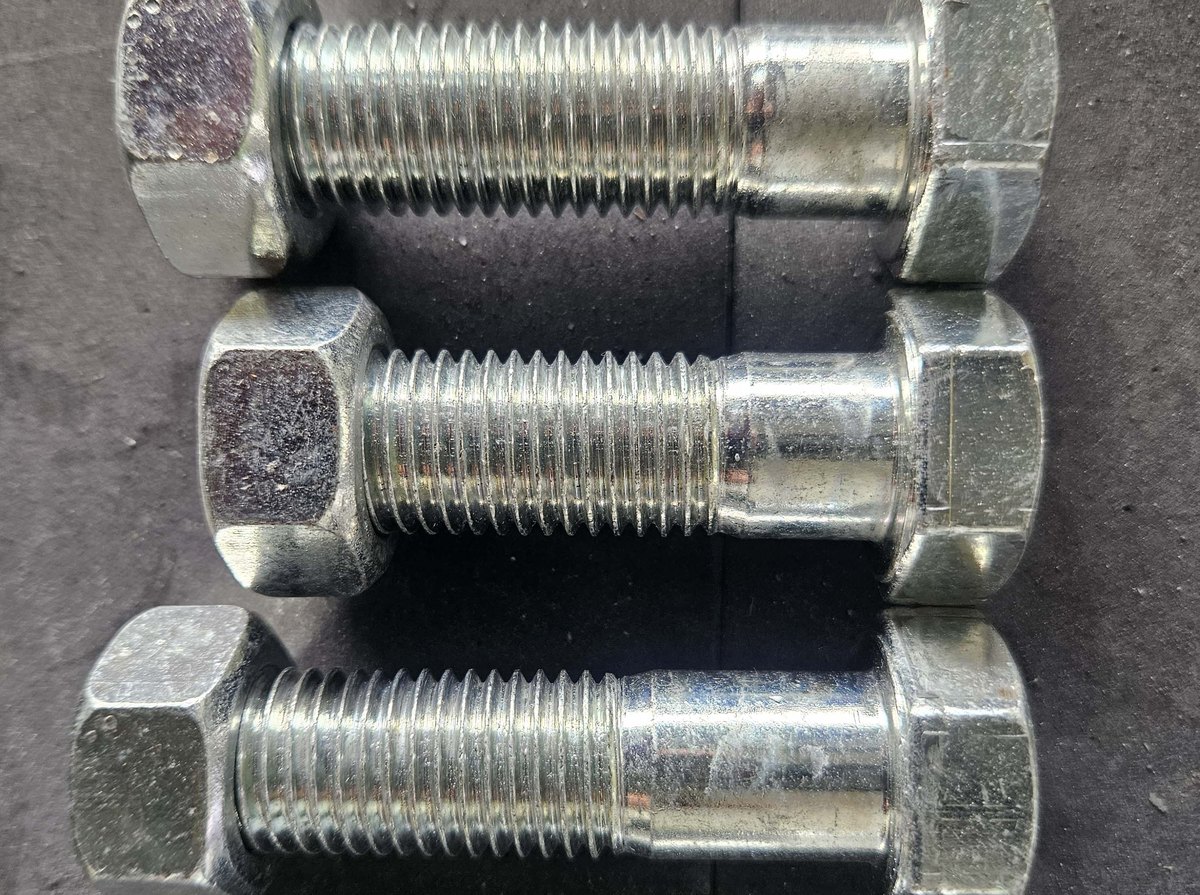
Integridad del recubrimiento tras apriete: los ensayos M16 (120 N·m, 4 ciclos) y M24 (700 N·m, 2 ciclos) observaron daño en superficies de contacto. Las especificaciones integran torque, tolerancias de rosca y resistencia a la corrosión tras daño.
Ensayo de apriete: agosto de 2023. Independiente del estudio de 2019 con 480 hr de niebla salina.
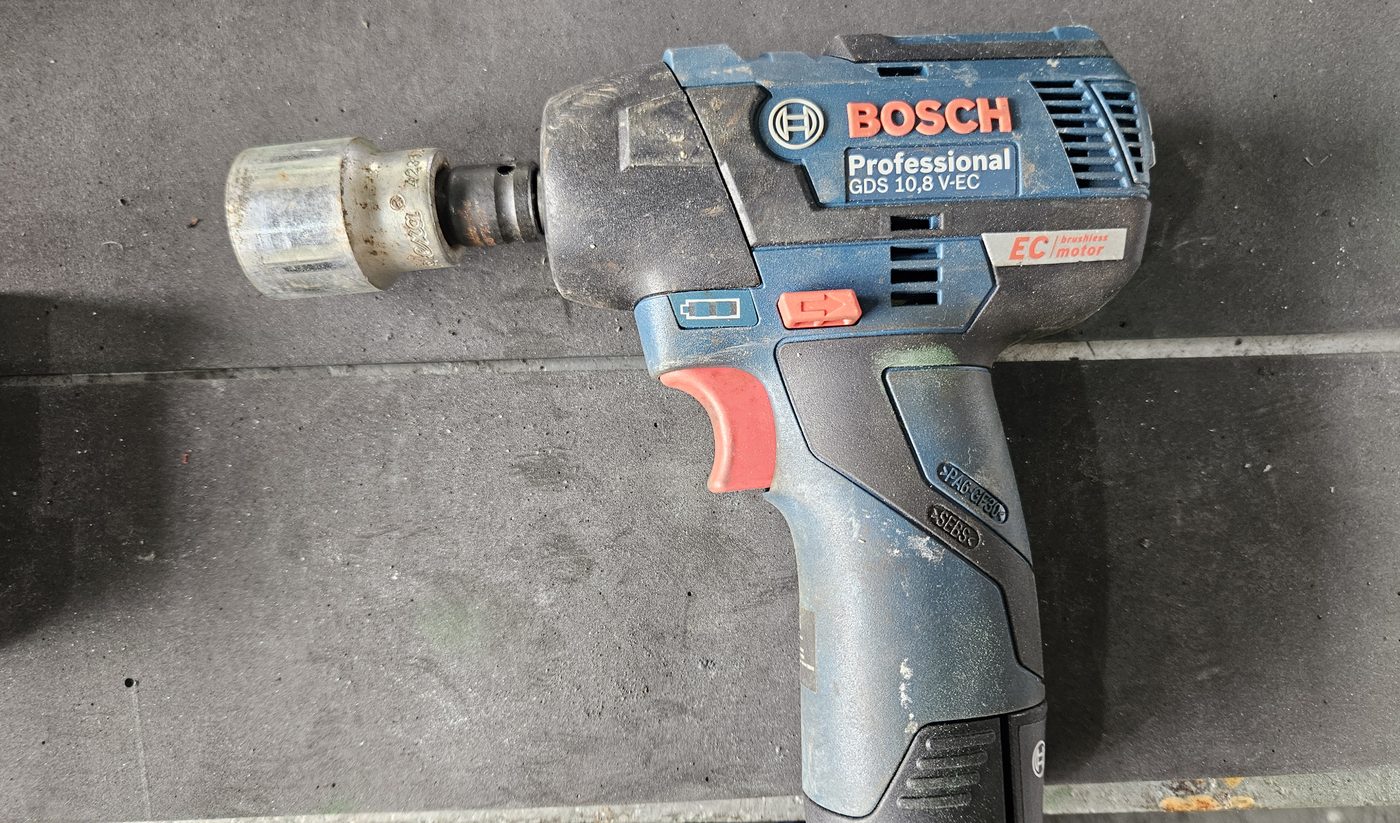
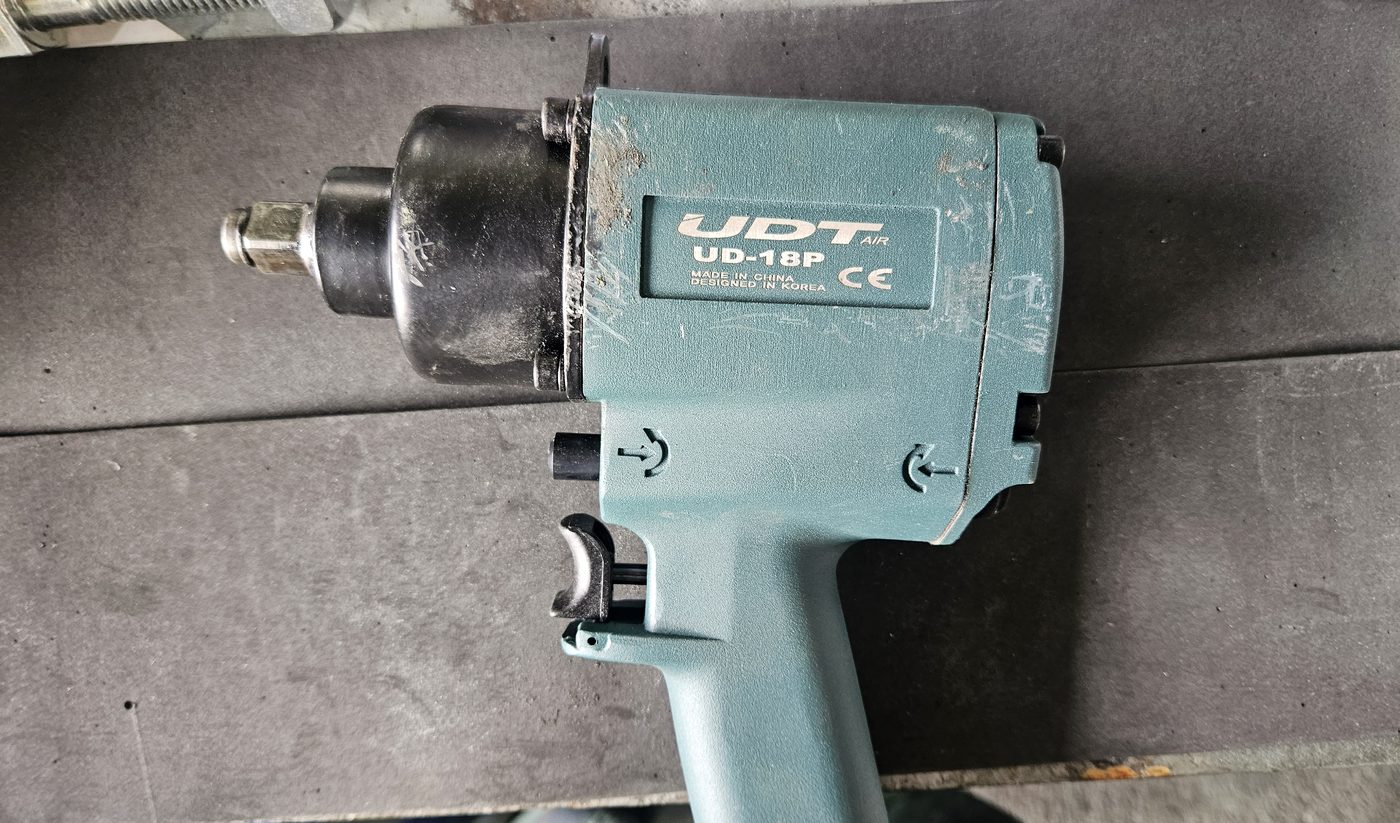
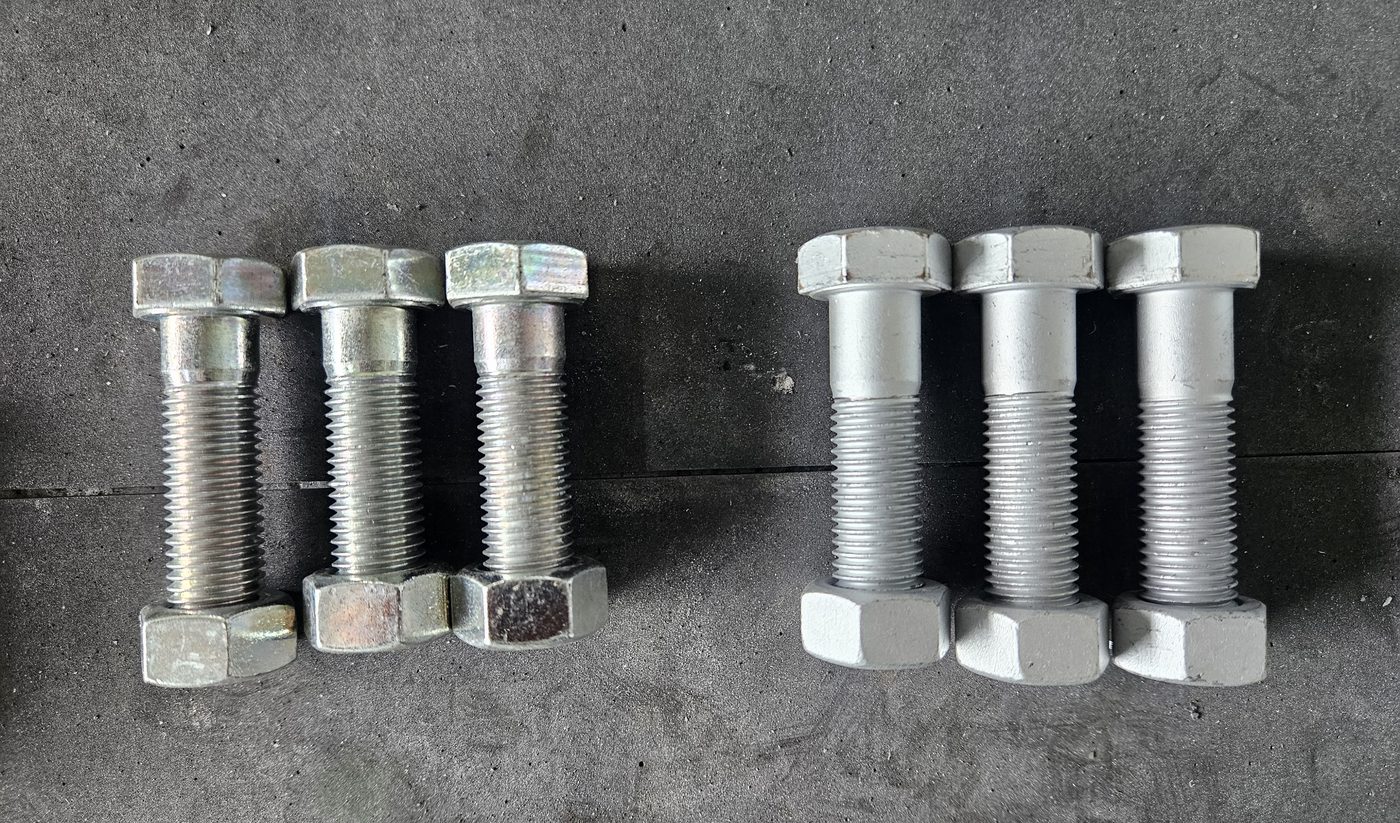
Condiciones de apriete: herramientas de impacto y neumáticas aplicaron el torque y el número de ciclos especificados. La documentación registra deformación y daño del recubrimiento en las zonas de contacto con la herramienta.
La calidad de fabricación y ensamble influye en el costo total, junto con el desempeño anticorrosivo.
Durante el apriete, los flancos de rosca y las superficies de apoyo soportan presión de contacto y fricción. Controlar adherencia, capacidad de deformación y resistencia a la corrosión tras el daño mejora la protección del elemento ensamblado.
Resistencia tras daño: 500 hr+ (galvanizado electrolítico: 90 hr)El espesor del galvanizado afecta el diámetro de paso de la rosca y las holguras de ensamble. El depósito Innozinc de aproximadamente 8 μm limita el cambio dimensional; el proceso se ajusta a los calibres de rosca y las tolerancias posteriores al tratamiento.
Depósito de aproximadamente 8 μm · Ajuste verificado con calibresInnozinc obtiene su resistencia a la corrosión mediante una capa de zinc y una película cerámica inorgánica. Las especificaciones sin cromo permiten optimizar el postratamiento y el control de sustancias.
26 sustancias analizadas no detectadas · Postratamiento simplificadoLa diferencia de potencial, la relación de áreas en contacto y la exposición a electrolitos influyen en la corrosión galvánica entre acero galvanizado e inoxidable. Innozinc-h ofrece un recubrimiento compuesto de alta resistencia a la corrosión para uniones entre metales distintos, adaptado a los materiales acoplados y las condiciones de fijación.
Densidad de corriente galvánica: 65% menor con contrapieza de acero al carbono frente a la referencia HDG ensayada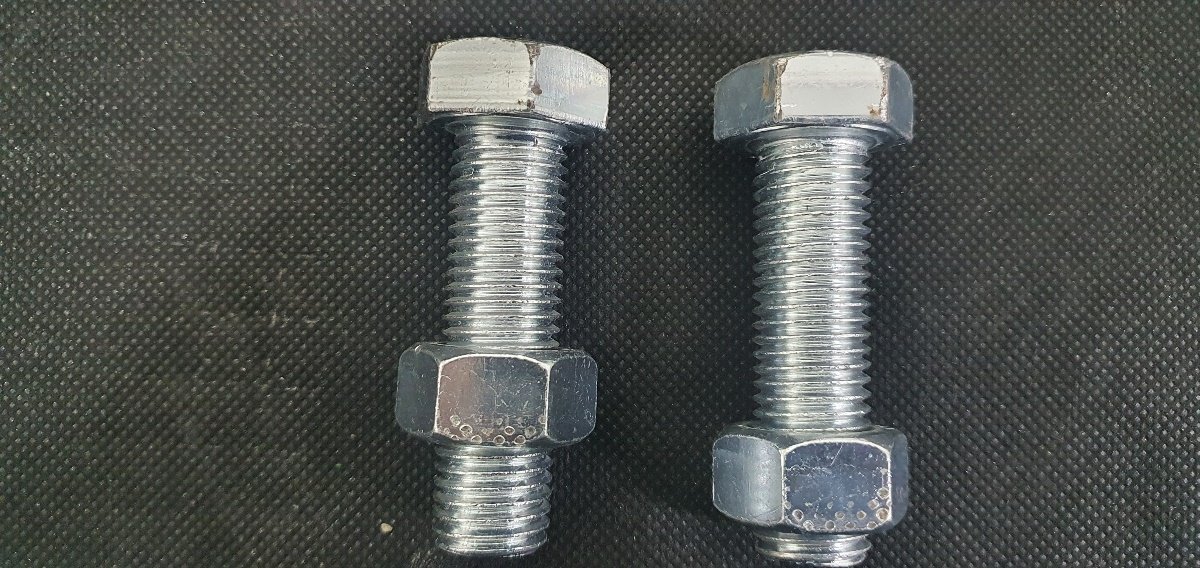
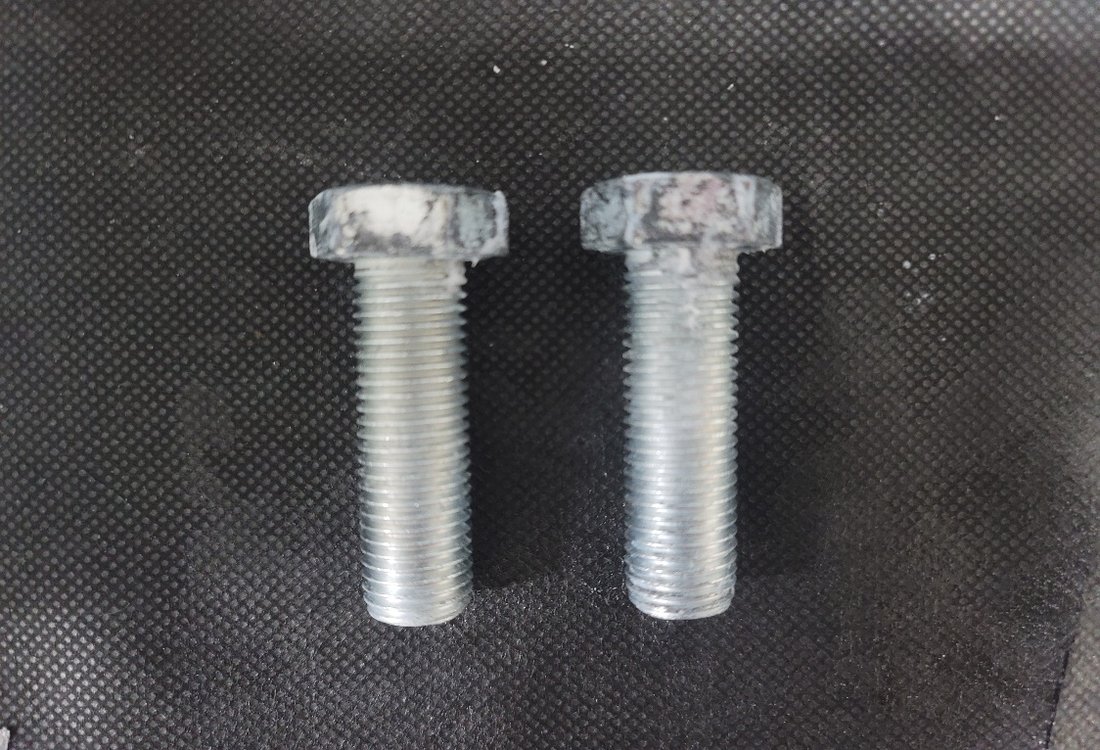
Los registros internos de I+D de KEMP según ASTM B117 muestran corrosión en zonas de contacto con herramientas. La probeta derecha utiliza una especificación de galvanizado de zinc y cerámica distinta de Innozinc e ilustra la relación entre daño mecánico y ubicación de la corrosión.
En roscas de 60°, el recubrimiento de los flancos aumenta el diámetro de paso efectivo. Un espesor uniforme t produce un incremento geométrico aproximado de 4t. Las tolerancias previas y el espesor objetivo se coordinan para cumplir los requisitos de calibrado después del galvanizado.
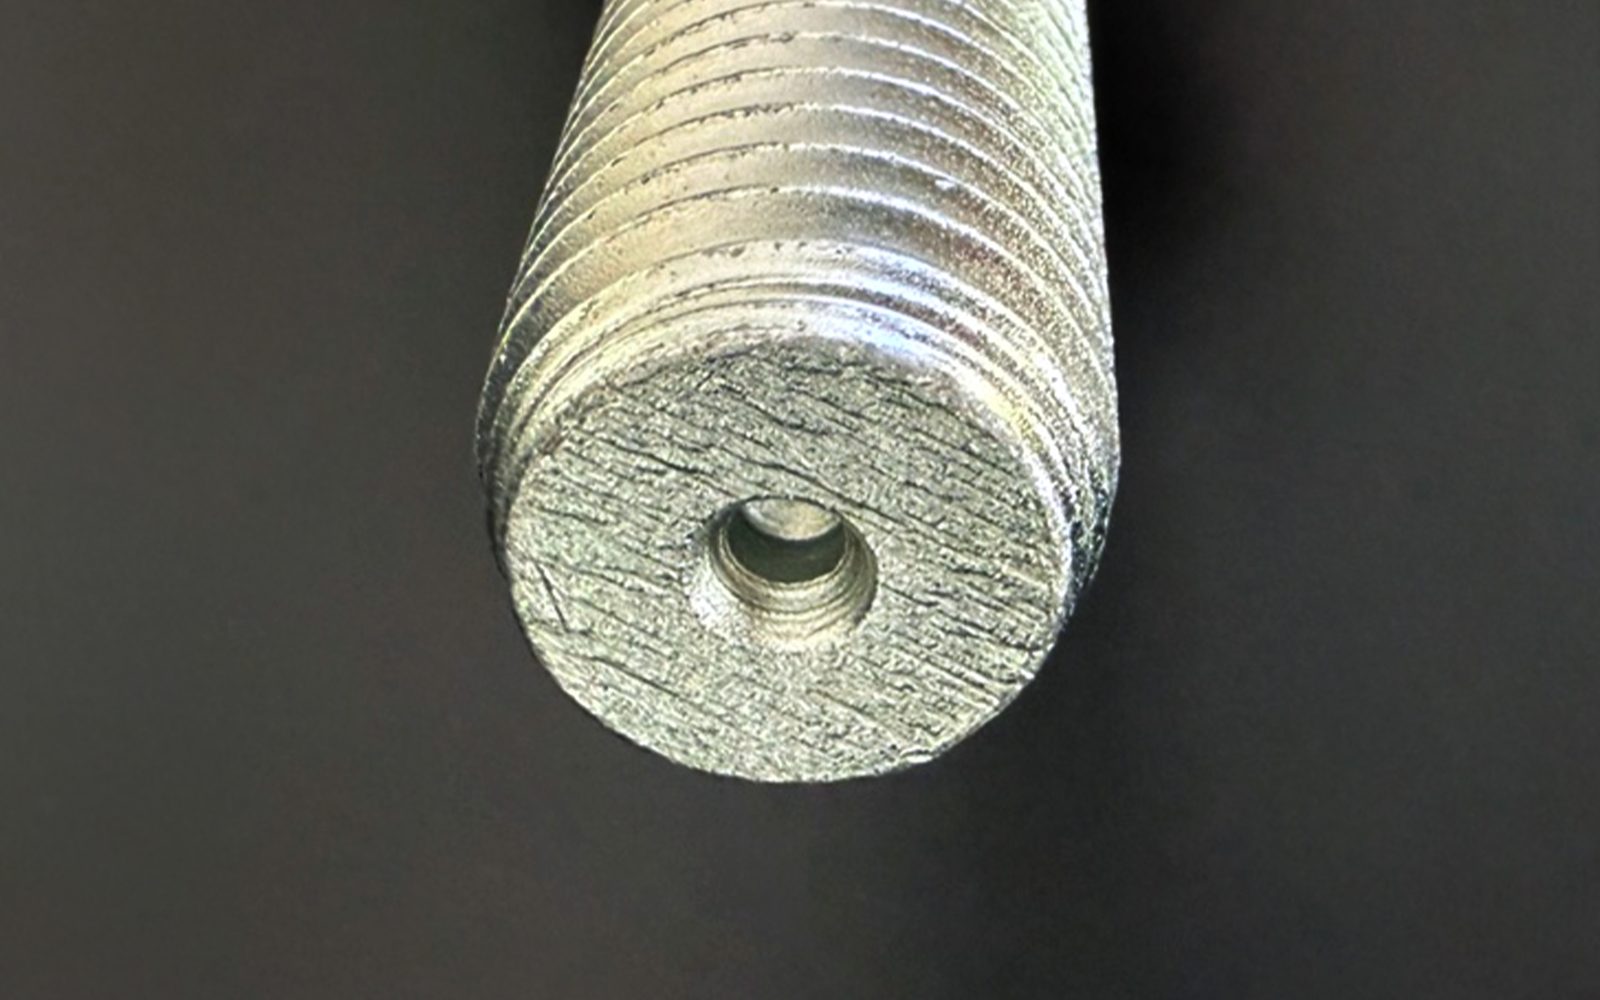
Un recubrimiento de 50–77 μm aumenta geométricamente el diámetro de paso unos 200–300 μm. Las tolerancias previas y la especificación de la tuerca deben contemplar el recubrimiento; los calibres posteriores verifican el ajuste del ensamble.
Un depósito de 8 μm aumenta geométricamente el diámetro de paso aproximadamente 32 μm. El galvanizado delgado Innozinc reduce la alteración del perfil y el mecanizado adicional. La calidad de fijación se controla mediante tolerancias previas, tuercas compatibles y criterios de calibrado.
La tabla presenta resultados comparativos de corrosión roja. Los rangos SST representativos actuales son 720–1,000 hr para Innozinc y 1,500–2,000 hr para Innozinc-h. La especificación de aplicación integra espesor, condiciones de ensayo y criterios de aceptación.
| Característica | Galvanizado electrolítico | Galvanizado electrolítico + sellador | Galvanizado por inmersión en caliente | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| Resistencia a la corrosión (SST, criterio de corrosión roja) | 190 hr | 240 hr | 480 hr | 1,000 hr | 1,500 hr+ |
| Resistencia a la corrosión tras daño mecánico | 90 hr | — | 240 hr | ≥500 hr | ≥500 hr |
| Ensayo de corrosión cíclica (CCT) | 5 ciclos | — | 40 ciclos | 80 ciclos | 80 ciclos↑ |
| Espesor del recubrimiento | 8 μm | 8 μm + sellador | 50~77 μm | 8 μm | 8~15 μm |
| Roscado sobremedida de tuercas | No requerido | No requerido | Dimensionado para alojar el recubrimiento | Ajuste controlado con calibres | Ajuste controlado con calibres |
| Corrosión entre metales distintos / galvánica | Baja | Baja | Baja | Buena | Muy buena |
| Postratamiento de referencia | Cromo trivalente / hexavalente | Postratamiento a base de cromo | Postratamiento de cromo hexavalente | Opciones sin cromo | Opciones sin cromo |
| Temperatura de proceso | Temperatura ambiente | Temperatura ambiente | Inmersión a aproximadamente 450 °C | Electrodeposición de zinc a temperatura ambiente, 25 °C | Electrodeposición de zinc a temperatura ambiente, 25 °C |
Fuente: datos comparativos de I+D de KEMP y resultados KTR. Los valores SST usan un criterio de corrosión roja; la corrosión blanca tiene criterios de aceptación distintos. Las cotizaciones consideran geometría, área superficial específica y volumen mensual. Envíe planos y cantidades para obtener un precio por producto.
| Característica | Galvanizado electrolítico | Recubrimiento de láminas de zinc (ZFC) | Galvanizado por inmersión en caliente (HDG) | Innozinc |
|---|---|---|---|---|
| Temperatura de proceso | Temperatura ambiente | Curado térmico a 180–300 °C | Inmersión a aproximadamente 450 °C | Electrodeposición de zinc a temperatura ambiente, 25 °C |
| Curado térmico del recubrimiento | No requerido | Requerido | No aplica | No requerido durante el depósito |
| Exposición a deformación térmica / revenido | Sin etapa de depósito a alta temperatura | Exposición a la temperatura de curado | Exposición a alta temperatura | Depósito a temperatura ambiente |
| Roscado sobremedida de tuercas | No requerido | No requerido | Holgura de recubrimiento especificada | Ajuste controlado con calibres |
| Protección sacrificial de bordes cortados | Disponible | Depende del sistema | Disponible | Proporcionada por la capa de zinc |
| Puesta a tierra / continuidad eléctrica | Evaluación del ensamble | Evaluación del ensamble | Evaluación del ensamble | Evaluación del ensamble |
| Desempeño al doblado | Fisuración | Limitado | Delaminación | 140° |
| Consideraciones de proceso para fragilización por hidrógeno | Absorción de hidrógeno durante el galvanizado electrolíticoProceso electrolítico | Sin absorción electrolítica de hidrógenoDepósito no electrolítico | Menor hidrógeno retenidoInmersión a alta temperatura; el pretratamiento sigue siendo relevante | Requiere controles de procesoProceso electrolítico: consulte las especificaciones de aplicación |
| Postratamiento de referencia | Cromatizado trivalente / hexavalente | Según especificación | Postratamiento de cromo hexavalente | Opciones sin cromo |
Control del proceso para elementos de alta resistencia: para clase 10.9 o superior, el pretratamiento, galvanizado y postratamiento se califican conforme al control de fragilización por hidrógeno exigido por el cliente. Especificaciones de aplicación para elementos de fijación
Corrosión cíclica: en la evaluación productiva de 2025 (KS D ISO 14993, 40 ciclos), las probetas de pernos en U con zinc-cerámica y galvanizado en caliente no presentaron corrosión roja. Los 80 y 40 ciclos de la tabla son referencias de producto; la comparación directa de pernos en U utilizó 40 ciclos.
Ambas variantes utilizan galvanizado delgado de zinc y cerámica. La selección depende de la resistencia a la corrosión requerida y del ambiente de exposición.
Un mismo cliente puede especificar Innozinc para componentes interiores e Innozinc-h para exteriores o ambientes agresivos.
Compare el costo del galvanizado junto con retrabajo de roscas, reinspección y retoques localizados. El depósito delgado y la capacidad de conformado de Innozinc permiten simplificar la secuencia de fabricación.
| Concepto de costo | Galvanizado electrolítico + sellador | Galvanizado por inmersión en caliente (HDG) | Innozinc |
|---|---|---|---|
| Sellado secundario | Requerido | — | Opción de especificación simplificada |
| Roscado sobremedida de tuercas | No requerido | Requerido | Reducción mediante control de espesor y tolerancia |
| Reinspección / repaso tras roscado sobremedida | — | Operación adicional | Menor necesidad de retrabajo |
| Corrección de deformación térmica posterior al galvanizado | — | Puede requerirse | Sin etapa de depósito a alta temperatura |
| Energía de calentamiento y secado | Secado del sellador | Baño de zinc calentado con GNL | Depósito a temperatura ambiente |
| Retoque de bordes cortados en obra | Según la aplicación | Requiere material de retoque | Protección sacrificial del zinc adyacente |
| Gestión de holguras de ensamble | Bajo | Control de sobremedida del roscado | Precisión mediante galvanizado delgado |
| Requisitos sobre cromo hexavalente | Seleccionar postratamiento conforme a requisitos | Seleccionar postratamiento conforme a requisitos | Opciones sin cromo |
Costo de fabricación por producto: compare antes y después, incluyendo galvanizado, retrabajo de roscas, reinspección, retoques y transporte de ida y vuelta. Los planos, el área superficial, el volumen mensual y el lote mínimo determinan la especificación y la cotización.
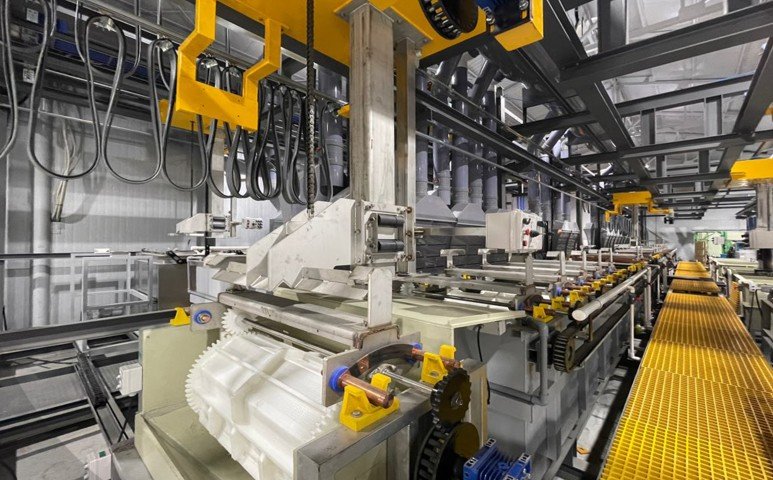
El galvanizado en tambor (7 t/día) procesa piezas pequeñas en volumen; las líneas en bastidor y de zinc ácido admiten componentes largos y grandes.

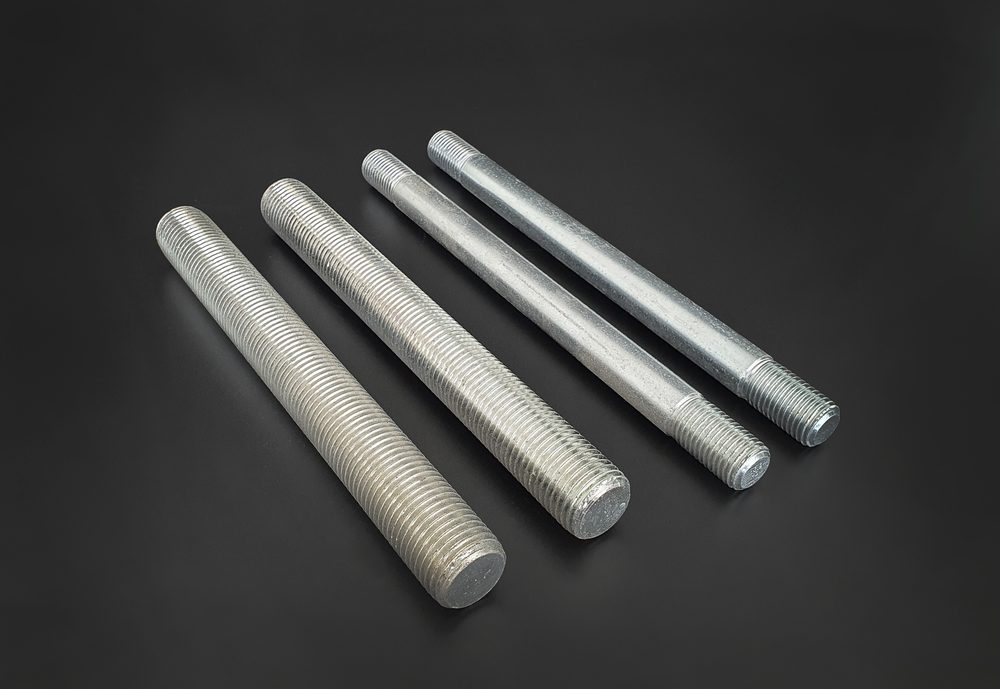

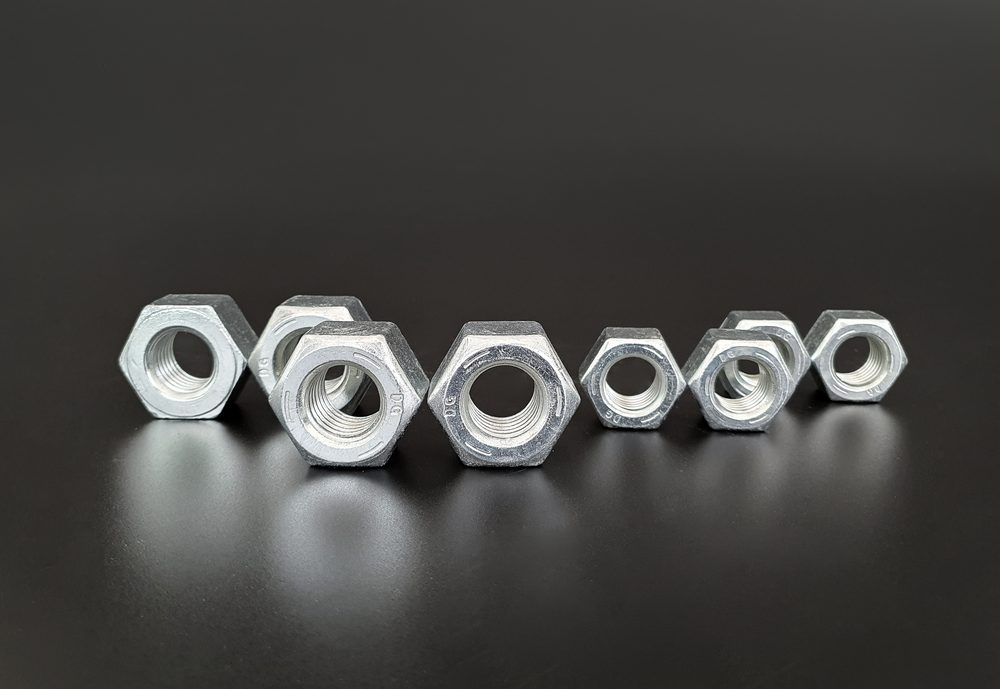
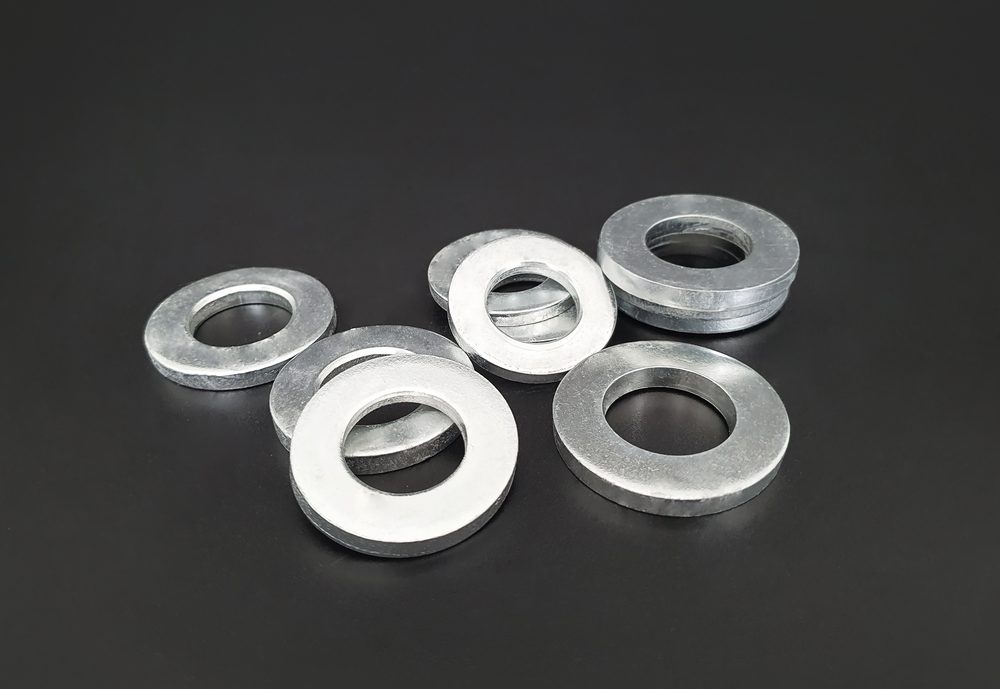
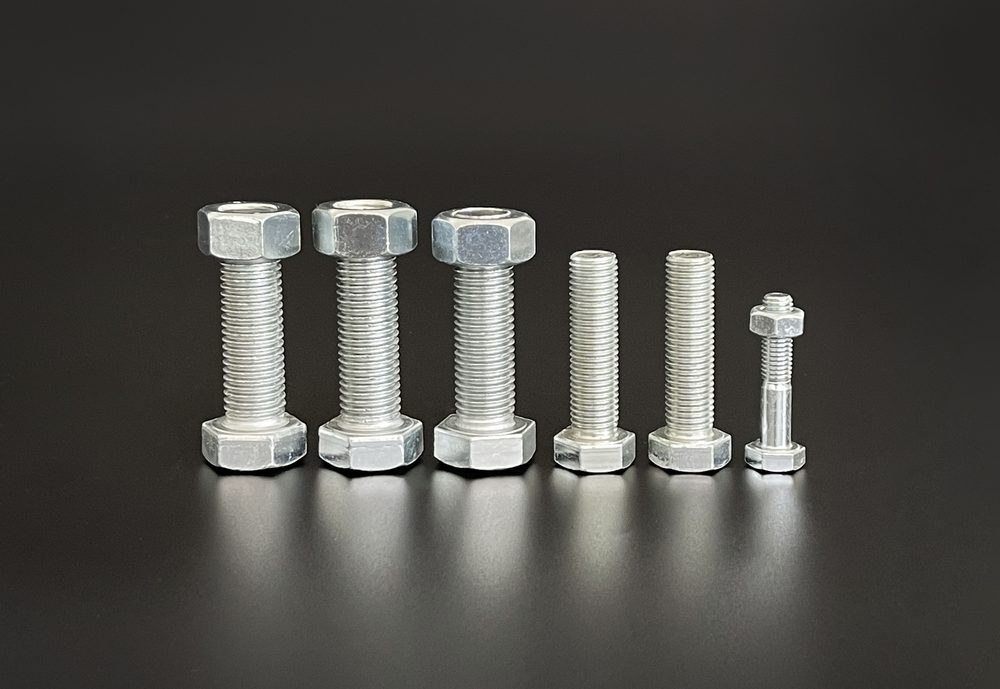
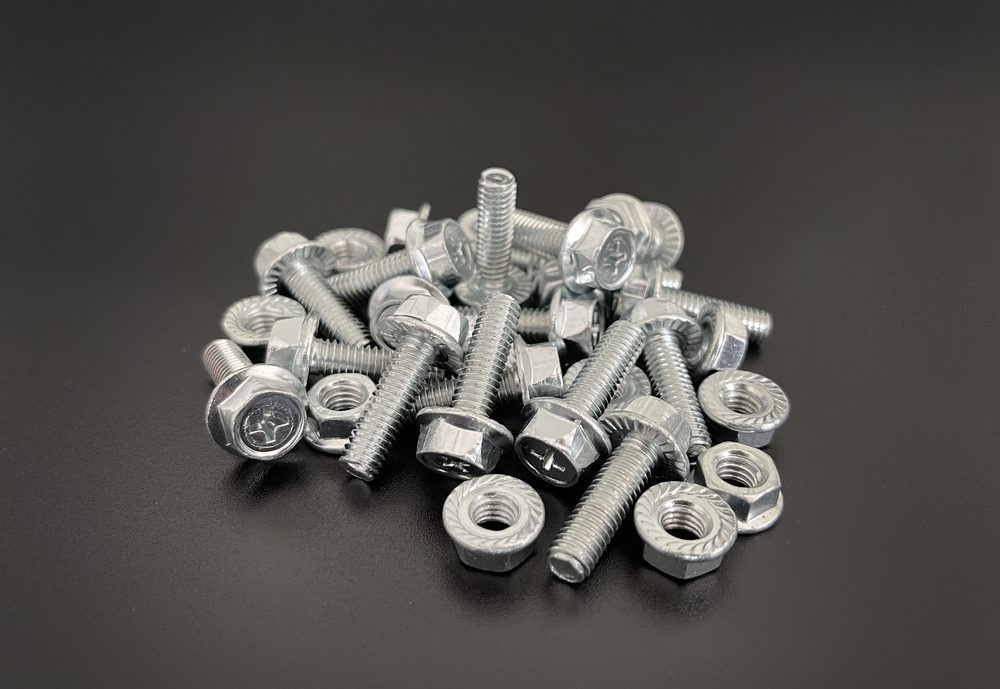
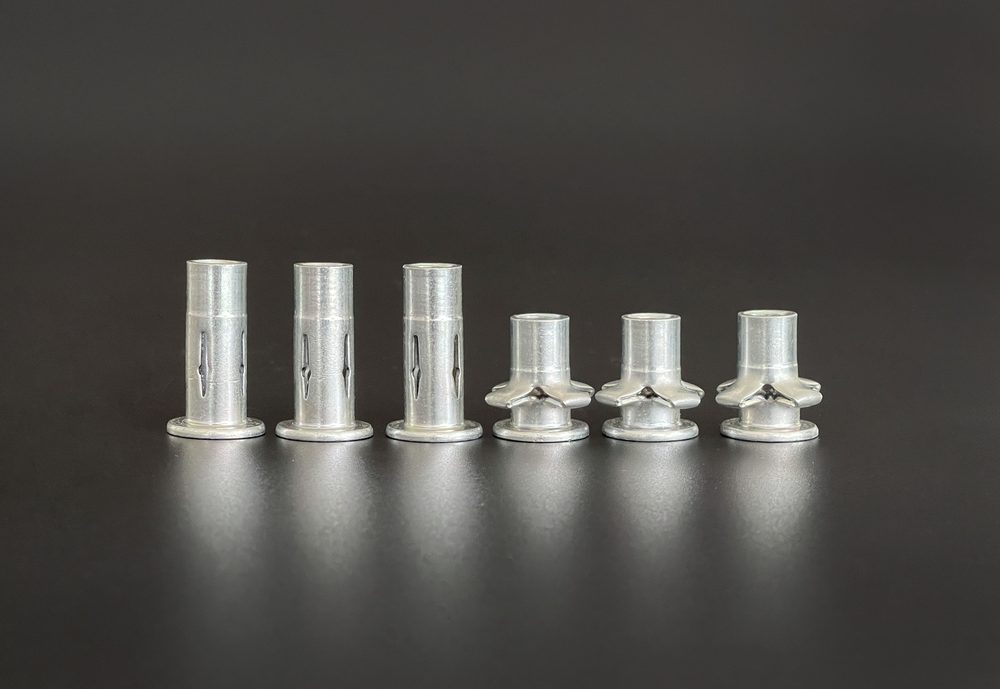
Productos galvanizados y suministrados por KEMP. Las fotografías muestran el acabado blanco plateado de zinc y cerámica. Los postratamientos de cromatizado de color o azul se gestionan mediante especificaciones por producto.
| Producto | Ambiente de exposición | Especificación recomendada | Base técnica |
|---|---|---|---|
| Pernos hexagonales y tuercas | Interior · Atmósfera general | Innozinc | Protección tras daño · Control de tolerancias de rosca |
| Tornillos pequeños y tornillos de máquina | Interior · Atmósfera general | Innozinc (espesor ajustado) | Espesor ajustado a la especificación de rosca |
| Varillas roscadas · Rosca completa | Soportes interiores de equipos y techos | Innozinc 8 μm | Protección sacrificial de cortes · Rosca completa |
| Varillas roscadas · Anclajes | Exterior · Costa · Sales de deshielo | Innozinc-h | SST 1,500–2,000 hr · Resistencia galvánica: muy buena |
| Anclajes de expansión y de cuña | Instalaciones interiores empotradas | Innozinc 8 μm | Protección residual después de impacto y expansión |
| Anclajes de cimentación empotrados (tipo J/L) | Empotrados en concreto | Acabado específico del proyecto | Tramos empotrados y expuestos según condiciones de concreto y atmósfera |
| Pernos en U · Pernos de gancho · Pernos en U cuadrados | Exterior · Soportes de tubería | Innozinc-h | Adherencia conservada en el ensayo de doblado a 140° |
| Arandelas · Tornillos pequeños | Interior · Servicio general | Innozinc (galvanizado en tambor) | Producción variada en lotes pequeños · Tambor: 7 t/día |
| Pernos en contacto con acero inoxidable | Interfaz entre metales distintos | Innozinc-h | Resistencia a corrosión galvánica: muy buena |
| Fijaciones para puesta a tierra / continuidad eléctrica | Ensambles eléctricos | Innozinc | Evaluación de resistencia de contacto del ensamble según superficies y apriete |
| Pernos de alta resistencia, clase 10.9 o superior | — | Calificación del proceso requerida | Control de fragilización por hidrógeno y calificación según especificación del cliente |
| Conjuntos de pernos resistentes al deslizamiento F10T / S10T | — | Calificación del proceso requerida | Requisitos aprobados de factor de deslizamiento y coeficiente de torque del conjunto completo |
El SST representativo de Innozinc es 720–1,000 hr. Su recubrimiento compuesto permite optimizar operaciones adicionales de sellado, definiendo proceso y ensayo sobre la pieza real.
La electrodeposición a temperatura ambiente reduce la exposición a deformación térmica en varillas roscadas y barras largas, manteniendo la precisión dimensional. Al eliminar el baño de zinc caliente se reducen las necesidades de calentamiento y operación de la etapa de depósito.
Las especificaciones Innozinc sin cromo combinan protección anticorrosiva y control de sustancias. El análisis citado no detectó ninguna de las 26 sustancias ensayadas; la documentación por producto detalla métodos y límites de detección.
Para elementos especiales conformados y doblados, el ensayo citado conservó el recubrimiento sin fisuras hasta un doblado de 140°. Esto permite explorar distintas secuencias de galvanizado y fabricación.
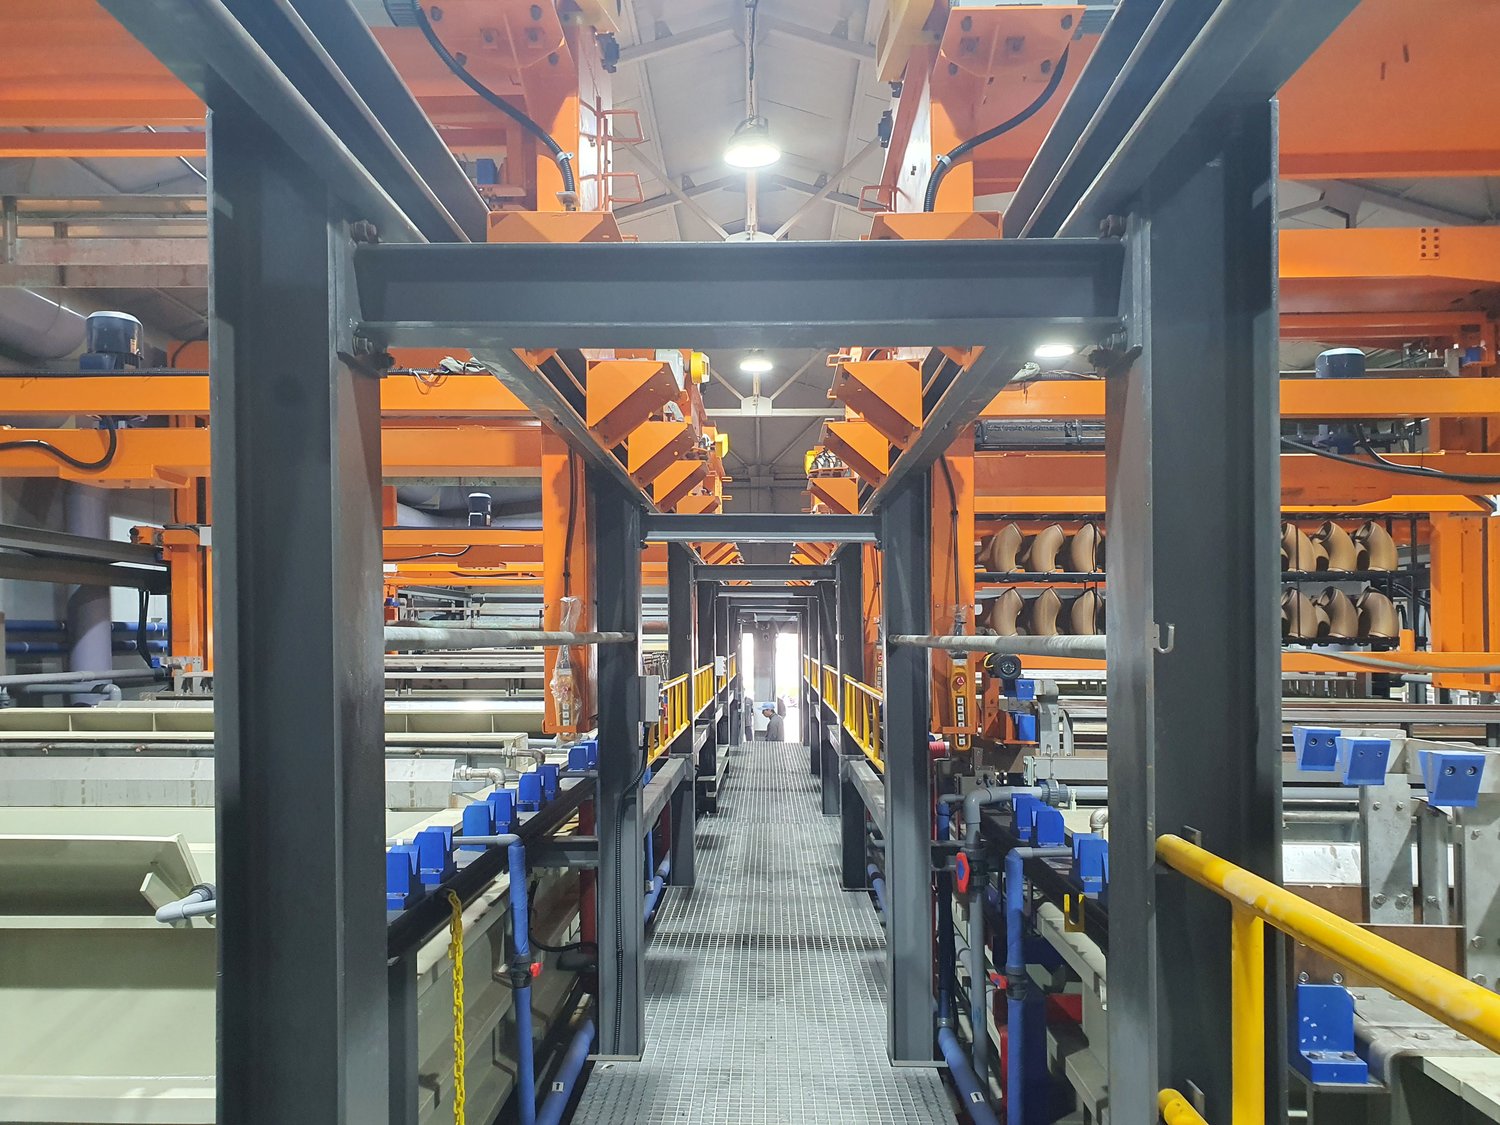
KEMP opera tres líneas en Ulsan: galvanizado en bastidor, 35 t/día; zinc ácido, 10 t/día; y tambor, 7 t/día. Los elementos pequeños se procesan en tambor; las varillas y barras largas, en bastidor.
Las barras de cierre de contenedores aportan experiencia de exposición salina y fricción repetida de fijación, incluida una demostración marítima de un año y ensayos DEKRA.
La especificación del producto vincula la protección en estado ensamblado o dañado con las tolerancias de rosca y la calidad de ensamble.
El informe de I+D KEMP KPRD-20191209-02 compara recubrimientos con daño mecánico bajo niebla salina de NaCl al 5% y 35 °C.
Un ensayo interno evaluó una probeta ensamblada después de 2,664 hr de niebla salina. Las condiciones de ensamble y observaciones superficiales figuran en la documentación correspondiente.
El espesor objetivo y los criterios de calibrado se definen con el marco de tolerancias de rosca de ISO 4042 e ISO 965-1 y se vinculan al nivel de resistencia a la corrosión requerido.
Aplicaciones principales: pernos y tuercas de uso general hasta clase 8.8, varillas roscadas, anclajes, espárragos y elementos de fijación no estándar.
La selección del proceso considera material y tratamiento térmico. Los elementos de alta resistencia, como clases 10.9 y 12.9, requieren control de fragilización por hidrógeno y calificación del proceso antes de producir.
El espesor objetivo se adapta a las tolerancias de rosca, las tuercas compatibles y las condiciones de apriete; los calibres verifican el ajuste.
La evaluación de muestras reproduce el daño de apriete y fabricación para determinar el desempeño anticorrosivo en las condiciones del cliente.
KEMP desarrolla especificaciones de galvanizado y programas de muestras para sus componentes. Se evalúan resistencia a la corrosión, tolerancias de rosca y calidad de ensamble conforme a sus criterios de inspección antes de definir la producción.

Enviamos por correo documentación de ensayos y catálogo técnico. Indique la aplicación y la especificación requerida para recibir información pertinente.
Indique material, clase de resistencia, dimensiones y cantidad de pernos y tuercas. Confirmaremos la especificación de galvanizado y las condiciones de las muestras.
Se verifican calibres de rosca, integridad del recubrimiento tras apriete y resistencia a la corrosión conforme a la inspección del cliente. Los resultados definen las condiciones de galvanizado y control de calidad de producción.
Seleccione ensayos de niebla salina, corrosión cíclica, corrosión tras daño y espesor de recubrimiento; los resultados se entregan en el formato acordado.
Las piezas piloto se seleccionan según objetivos de corrosión, tolerancia de rosca y calidad de ensamble. Los resultados orientan la aprobación gradual de especificaciones de producción y condiciones de suministro.
Se han suministrado componentes navales de acero para más de 60 buques de dos grandes constructores. El registro de suministro citado por KEMP abarca más del 80% del mercado coreano de conexiones ranuradas contra incendio, con clientes de generación eléctrica, industria pesada, construcción y plantas de proceso.
Experiencia de suministro del conjunto de áreas de negocio de KEMP. Solicite ejemplos de aplicación específicos para elementos de fijación.
Orientación técnica sobre procesamiento de elementos de fijación, calidad de ensamble e implementación productiva.
Descubra soluciones KEMP de tratamiento superficial según condiciones de exposición y requisitos del producto en cada industria.
