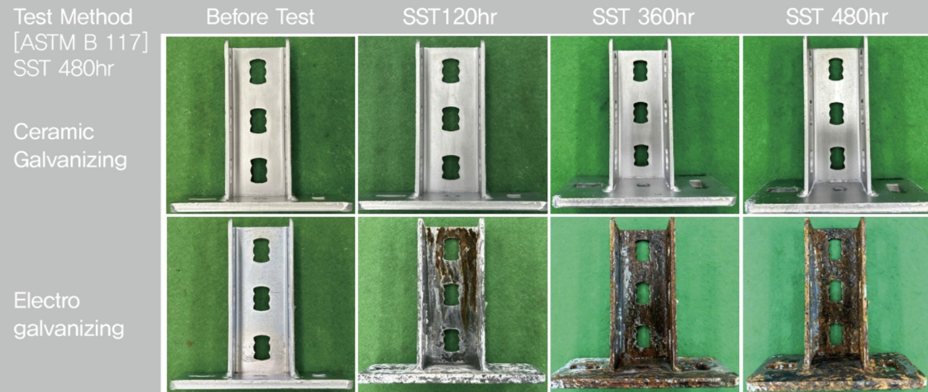
损伤前后的480 hr对比
KEMP研发报告KPRD-20191209-02比较了机械损伤镀层在5% NaCl、35°C盐雾条件下的表现。
 行业/ 螺栓与紧固件
紧固件性能既取决于耐腐蚀性,也取决于承受拧紧作用后表面的完整性。 Innozinc陶瓷锌复合电镀 兼具 机械损伤后超过500 hr的耐腐蚀性 (所引用对比中的电镀锌为90 hr),以及薄型 约8 μm镀层。目标厚度、镀前螺纹公差与量规检验相互配合,确保可靠的装配质量。
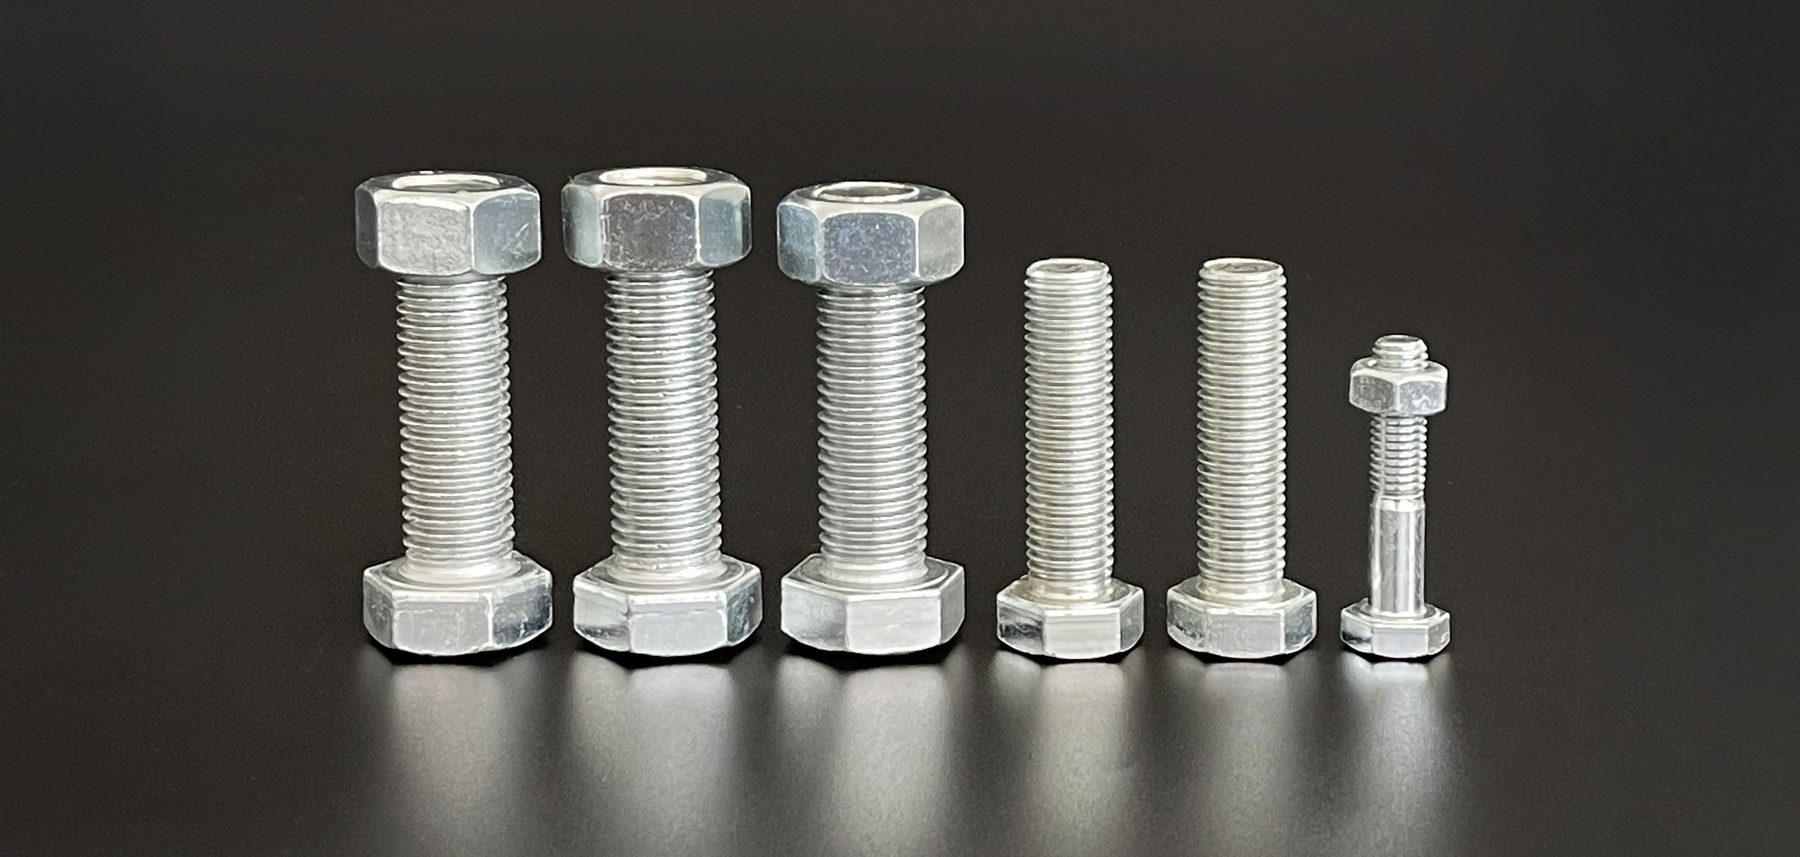
除完好试样SST性能外,紧固件还适合开展 机械损伤后的腐蚀评估。拧紧会对螺纹牙侧及承压面施加摩擦与接触压力,因此镀层附着力和损伤部位防护是重要质量特性。
来源:KEMP研发对比数据及KTR试验文件。损伤后耐腐蚀性通过冲击或机械损伤后的盐雾暴露进行评估。KEMP支持按照贵方加工条件与检验规格开展样品评估。
在KEMP 2019年的对比研究中, 完好试样与经工具拧紧造成机械损伤的试样 在相同盐雾条件下暴露480 hr。研究观察了镀层及紧固接触部位的腐蚀。
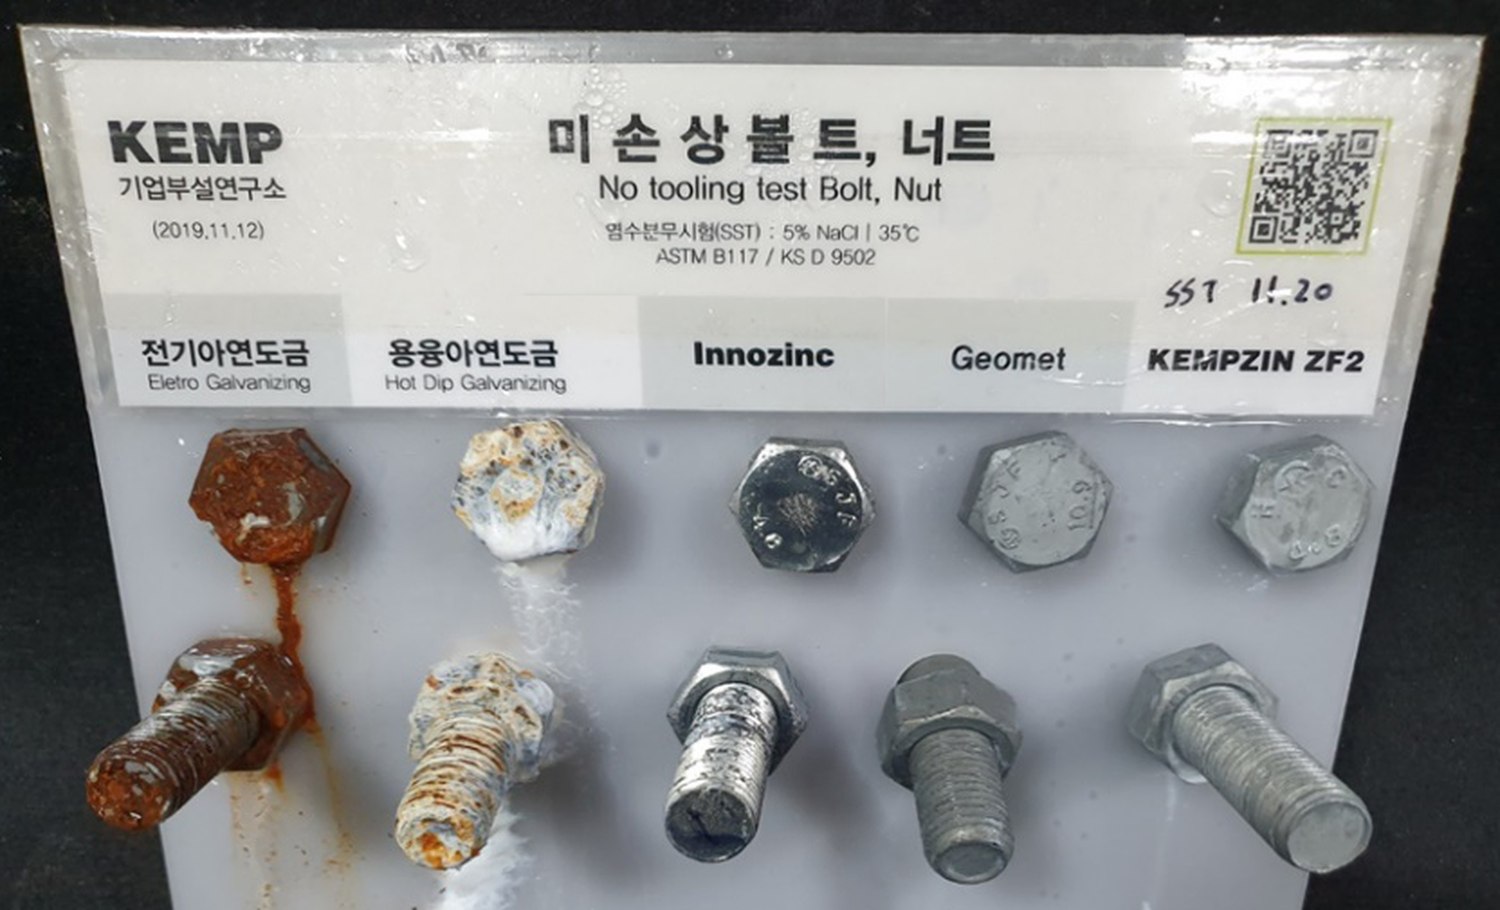
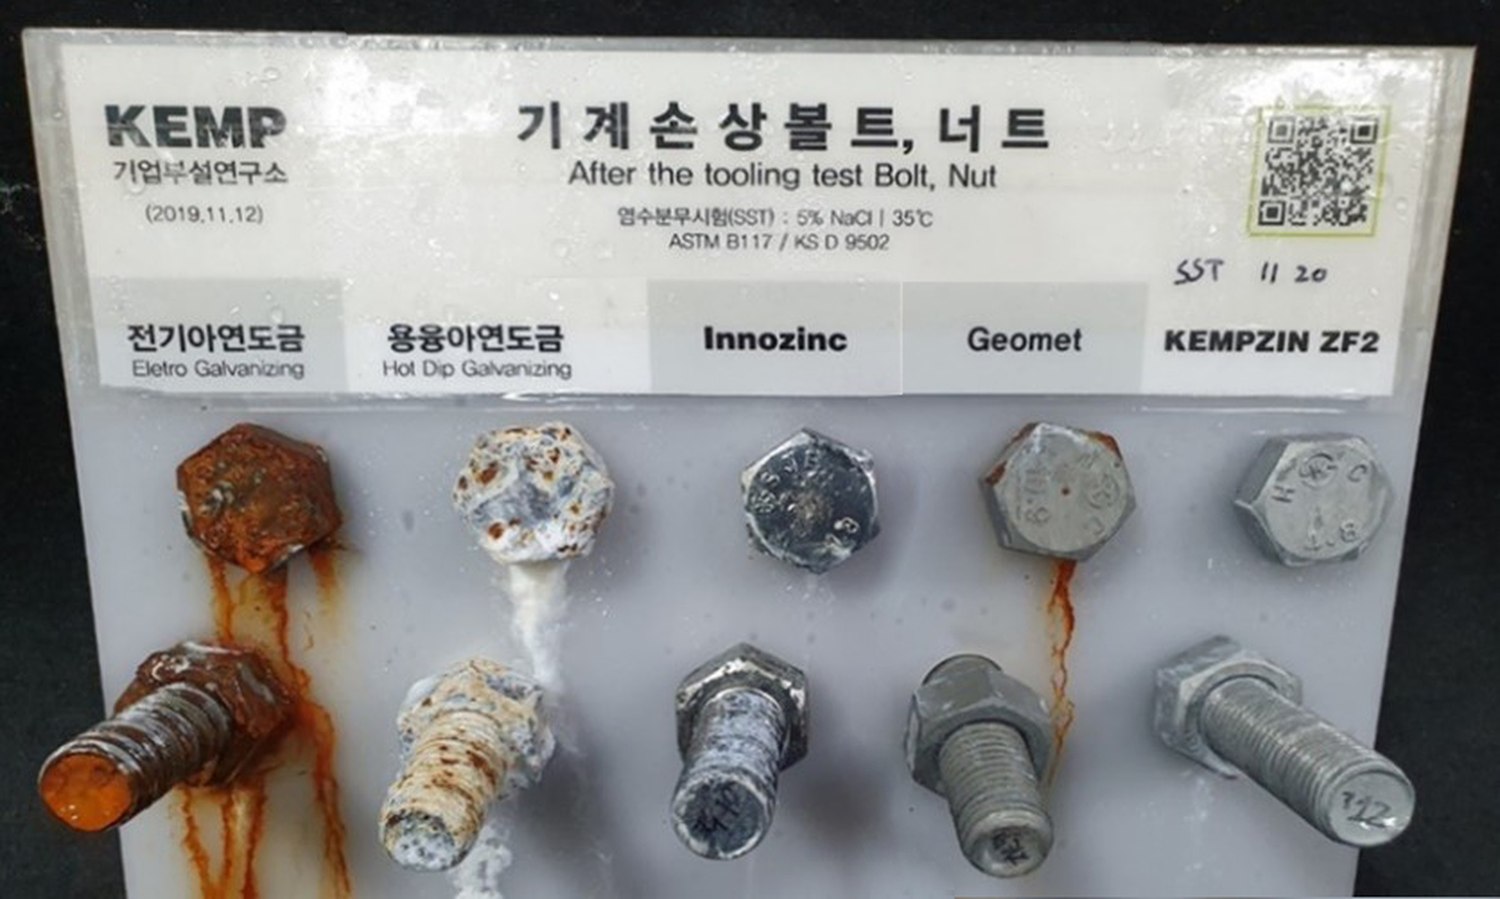
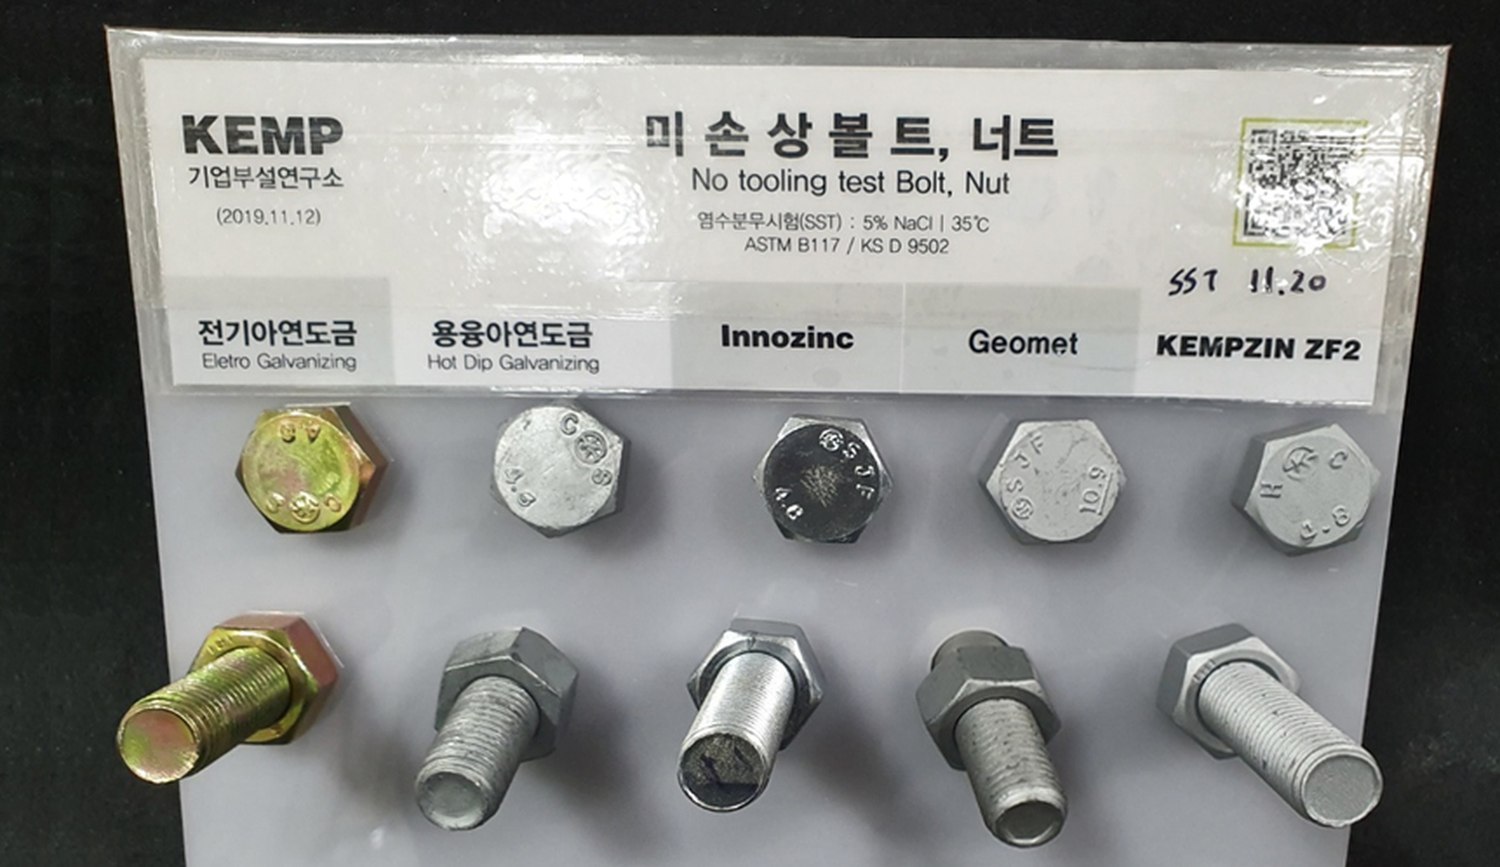
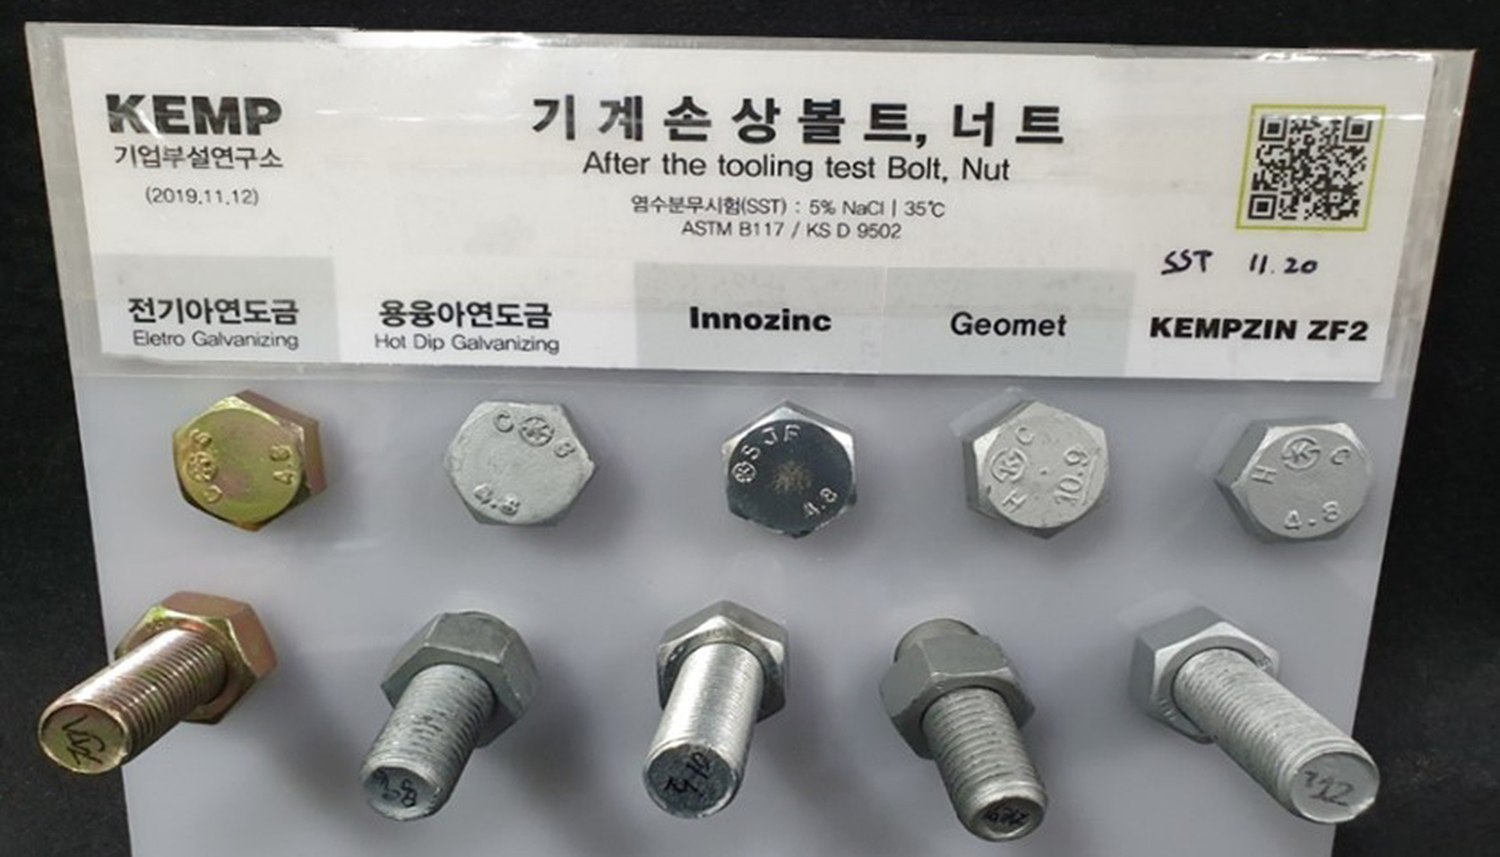
试验条件: 中性盐雾(NSS),ASTM B117/KS D 9502,5% NaCl,35°C,480 hr(2019年11月20日至12月9日)。KEMP研发报告KPRD-20191209-02。试样依次为:电镀锌、热浸镀锌、Innozinc、Geomet及KEMPZIN ZF2。 该内部研究比较了机械损伤部位的涂镀层腐蚀。 试样之间的基材与强度等级不同。此处展示原始报告六种规格中的五种。Geomet是NOF METAL COATINGS的注册商标。
| 表面处理 | 完好 · 480 hr | 机械损伤 · 480 hr | 观察到的性能 |
|---|---|---|---|
| 电镀锌 · 8 μm | 大面积红锈 | 广泛红锈与锈斑 | 完好试样上出现红锈 |
| 热浸镀锌 · 50–77 μm | 大面积白锈+30%红锈 | 广泛白锈及持续发展的红锈 | 镀层较厚但仍发生表面腐蚀 |
| Geomet锌片涂层(ZFC) | 未观察到缺陷 | 观察到红锈 | 机械损伤后性能发生变化 |
| Innozinc 8 μm | 未观察到缺陷 | 未观察到缺陷 | 损伤后仍保持防护 |
Innozinc的一项重要优势是 机械损伤后的腐蚀防护。评价同时涵盖完好试样与工具损伤镀层部位,以确定组装紧固件的表面处理质量。
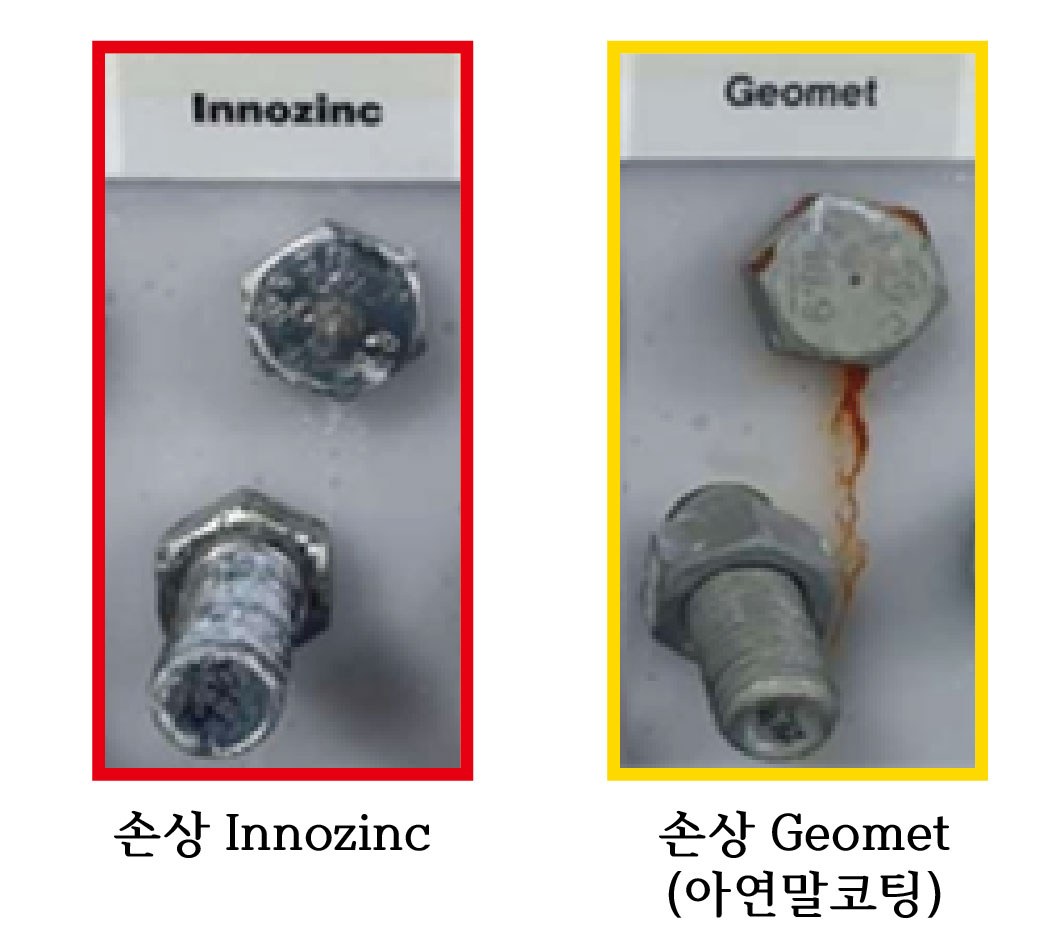
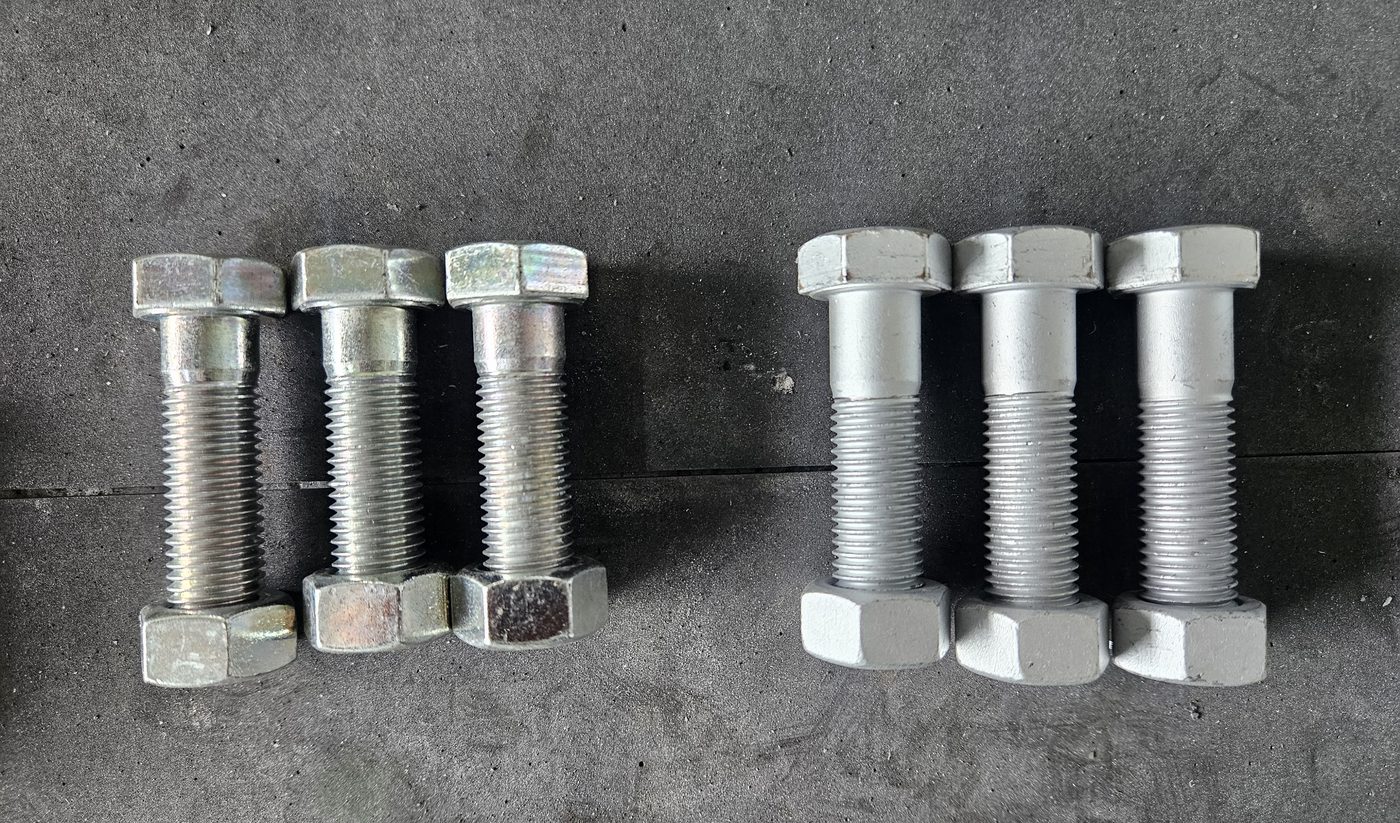
两个试样接受了相同的工具损伤条件。左侧Innozinc试样出现表面变色;右侧Geomet试样在头部出现红锈及腐蚀产物斑迹。 Innozinc将电沉积锌的牺牲阳极保护与无机复合屏障相结合 ,提高受损紧固表面的耐腐蚀性。
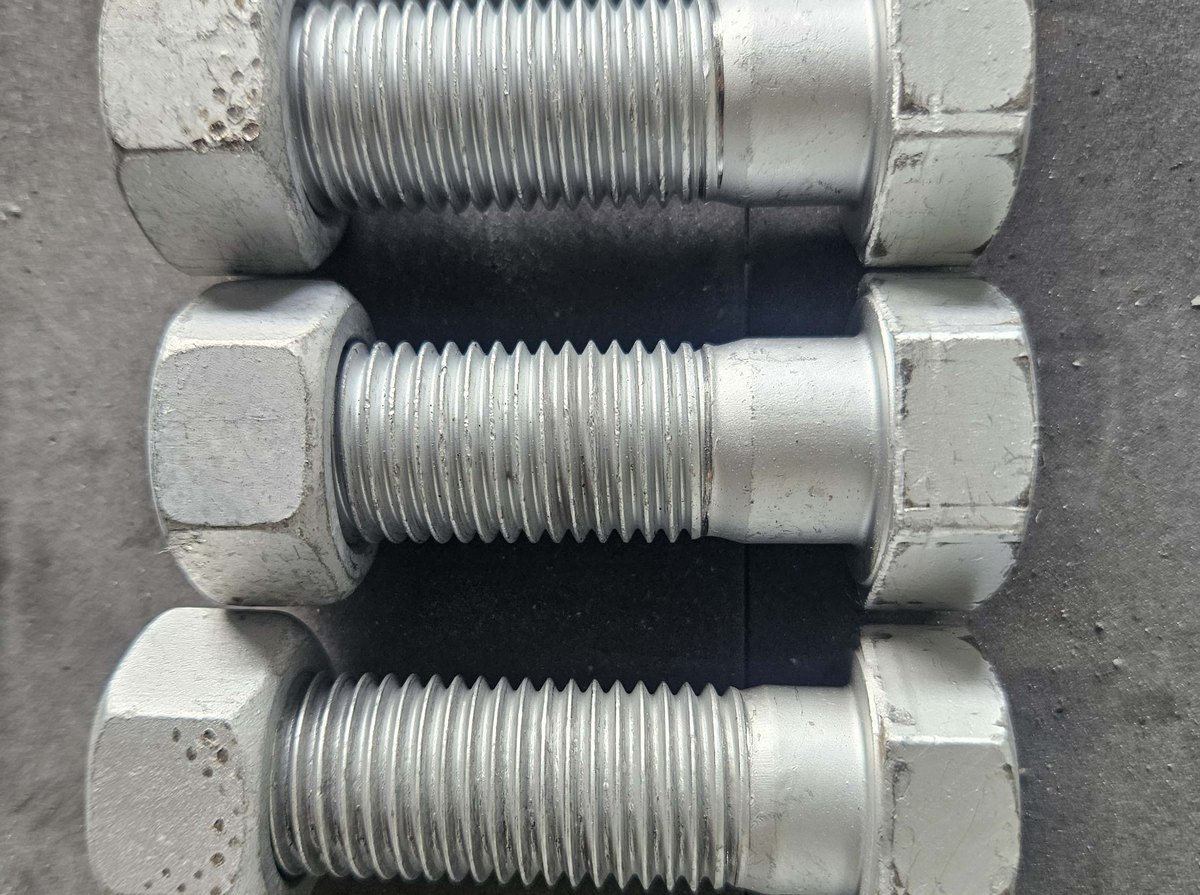
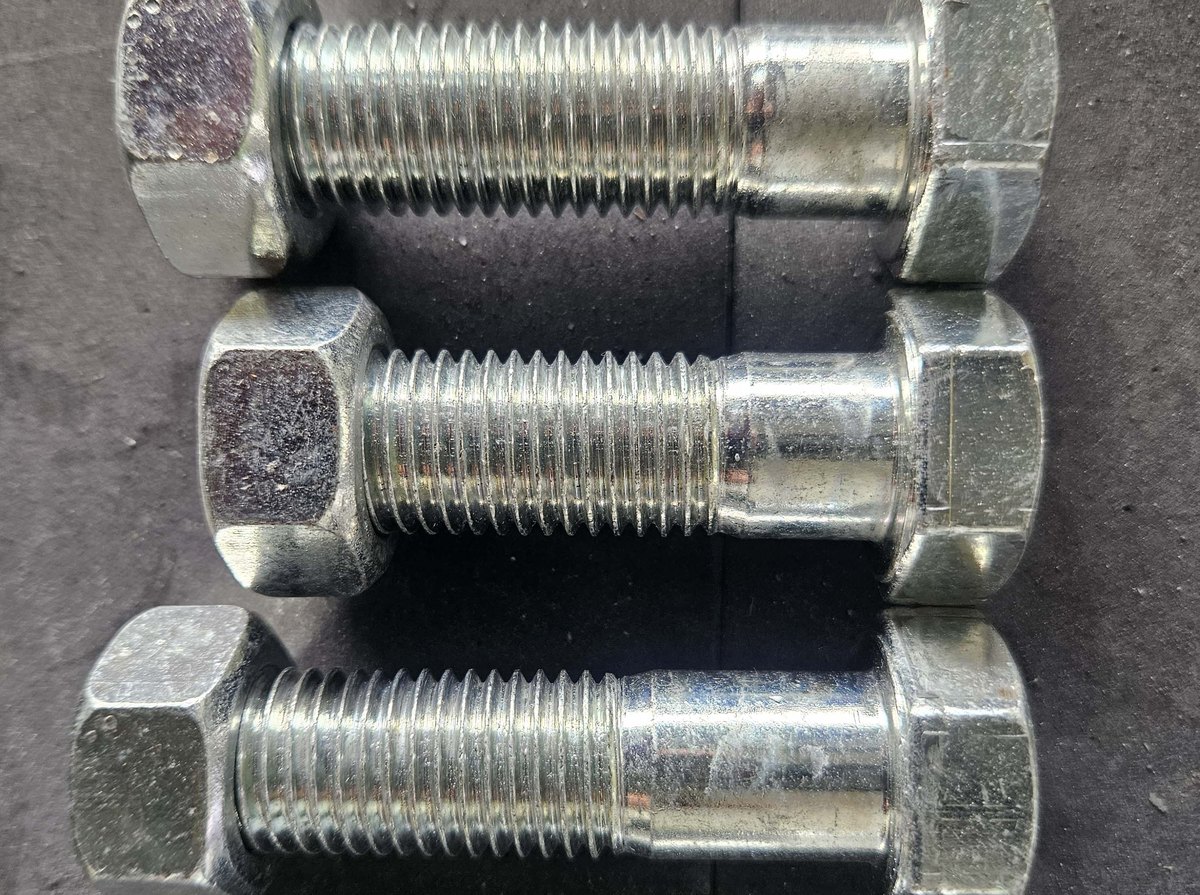
拧紧后的镀层完整性: M16(120 N·m,4次循环)与M24(700 N·m,2次循环)拧紧试验观察到接触面损伤。紧固件规格将拧紧扭矩、螺纹公差与损伤部位耐腐蚀性相结合。
拧紧试验:2023年8月。与2019年480 hr盐雾暴露研究相互独立。
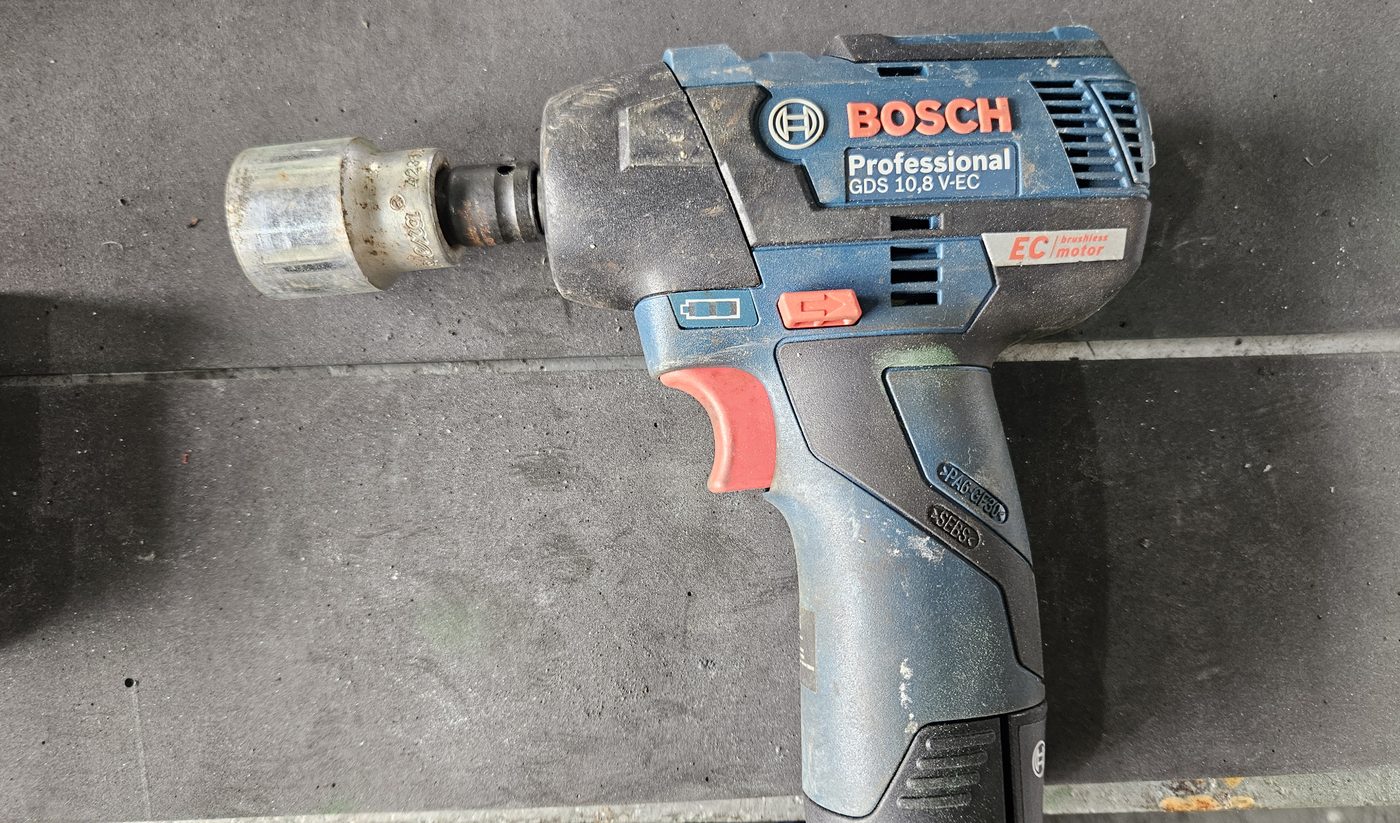
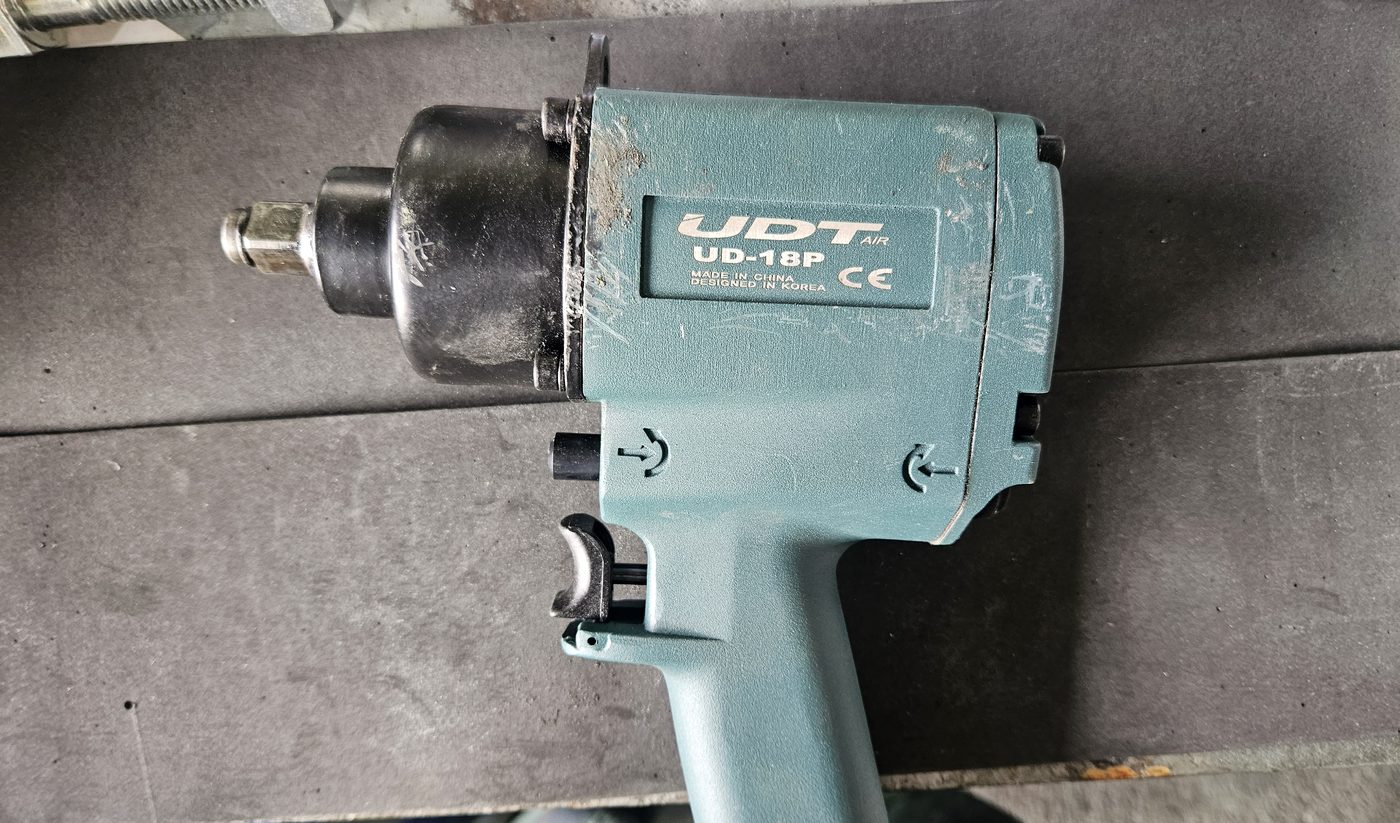
拧紧试验条件: 冲击及气动工具施加规定扭矩与拧紧循环次数。试验文件记录了工具接触部位的镀层变形和损伤。
除腐蚀性能外,制造与装配质量也影响总成本。
拧紧时,螺纹牙侧与承压面承受接触压力和摩擦。管理 镀层附着力、变形能力及损伤部位耐腐蚀性 ,有助于改善紧固件装配后的防护。
损伤后耐腐蚀性:500 hr以上(电镀锌:90 hr)镀层厚度影响螺纹中径及装配间隙。Innozinc的 约8 μm薄镀层 可限制尺寸变化,工艺条件依据螺纹量规及镀后公差要求设定。
约8 μm镀层 · 量规控制配合Innozinc通过 锌层与无机陶瓷膜实现耐腐蚀性。无铬工艺规格有助于优化后处理作业及物质管控要求。
26项被分析物质未检出 · 精简后处理电位差、接触面积比及电解质暴露会影响镀锌钢材与不锈钢之间的电偶腐蚀。Innozinc-h提供 适用于异种金属连接的高耐腐蚀复合镀层,依据配合材料及紧固条件制定规格。
电偶电流密度:以碳钢为对偶材料时,较受试热浸镀锌参照低65%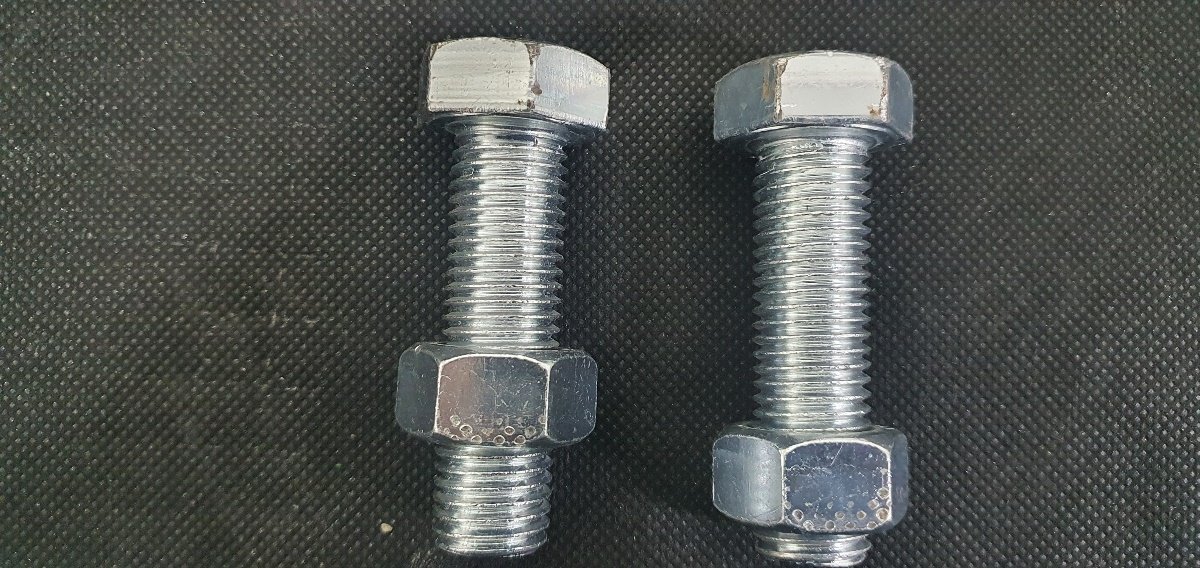
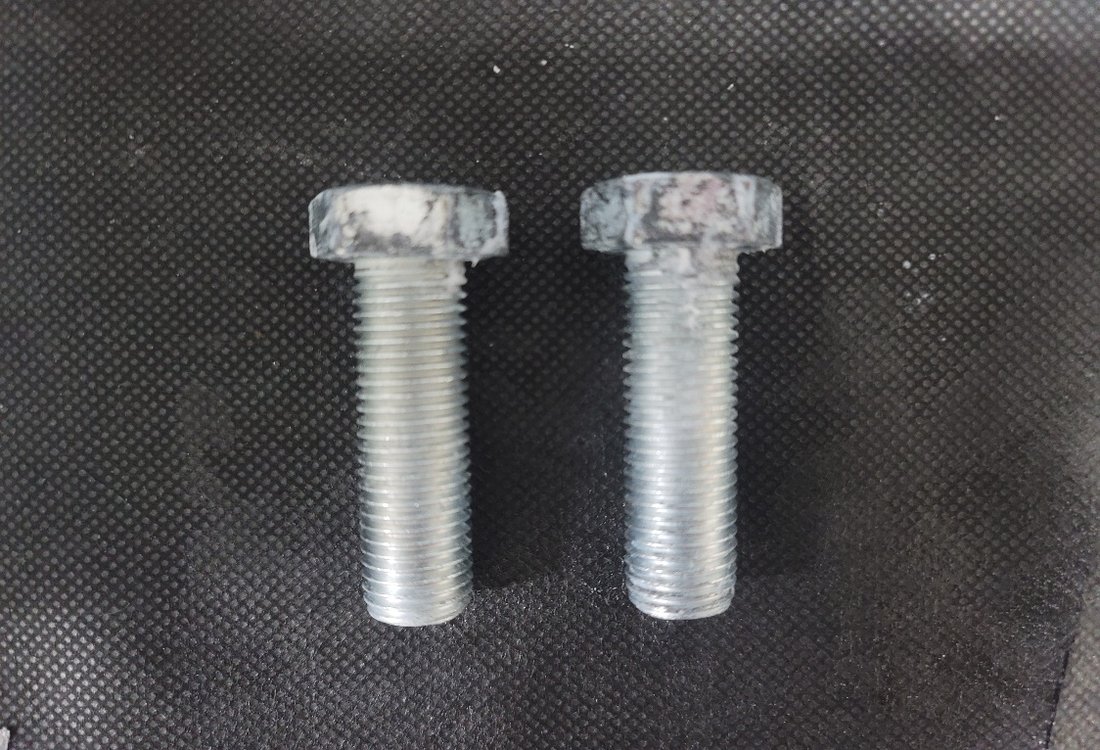
KEMP研发部门的内部ASTM B117盐雾记录显示 工具接触部位发生腐蚀。右侧试样采用不同于Innozinc的另一种陶瓷锌复合电镀规格,用于说明机械损伤与腐蚀位置之间的关系。
对于60°螺纹,牙侧镀层会增大有效中径。均匀厚度t对应的几何增量近似为4t。 协调镀前公差与目标厚度,以满足镀后量规要求。
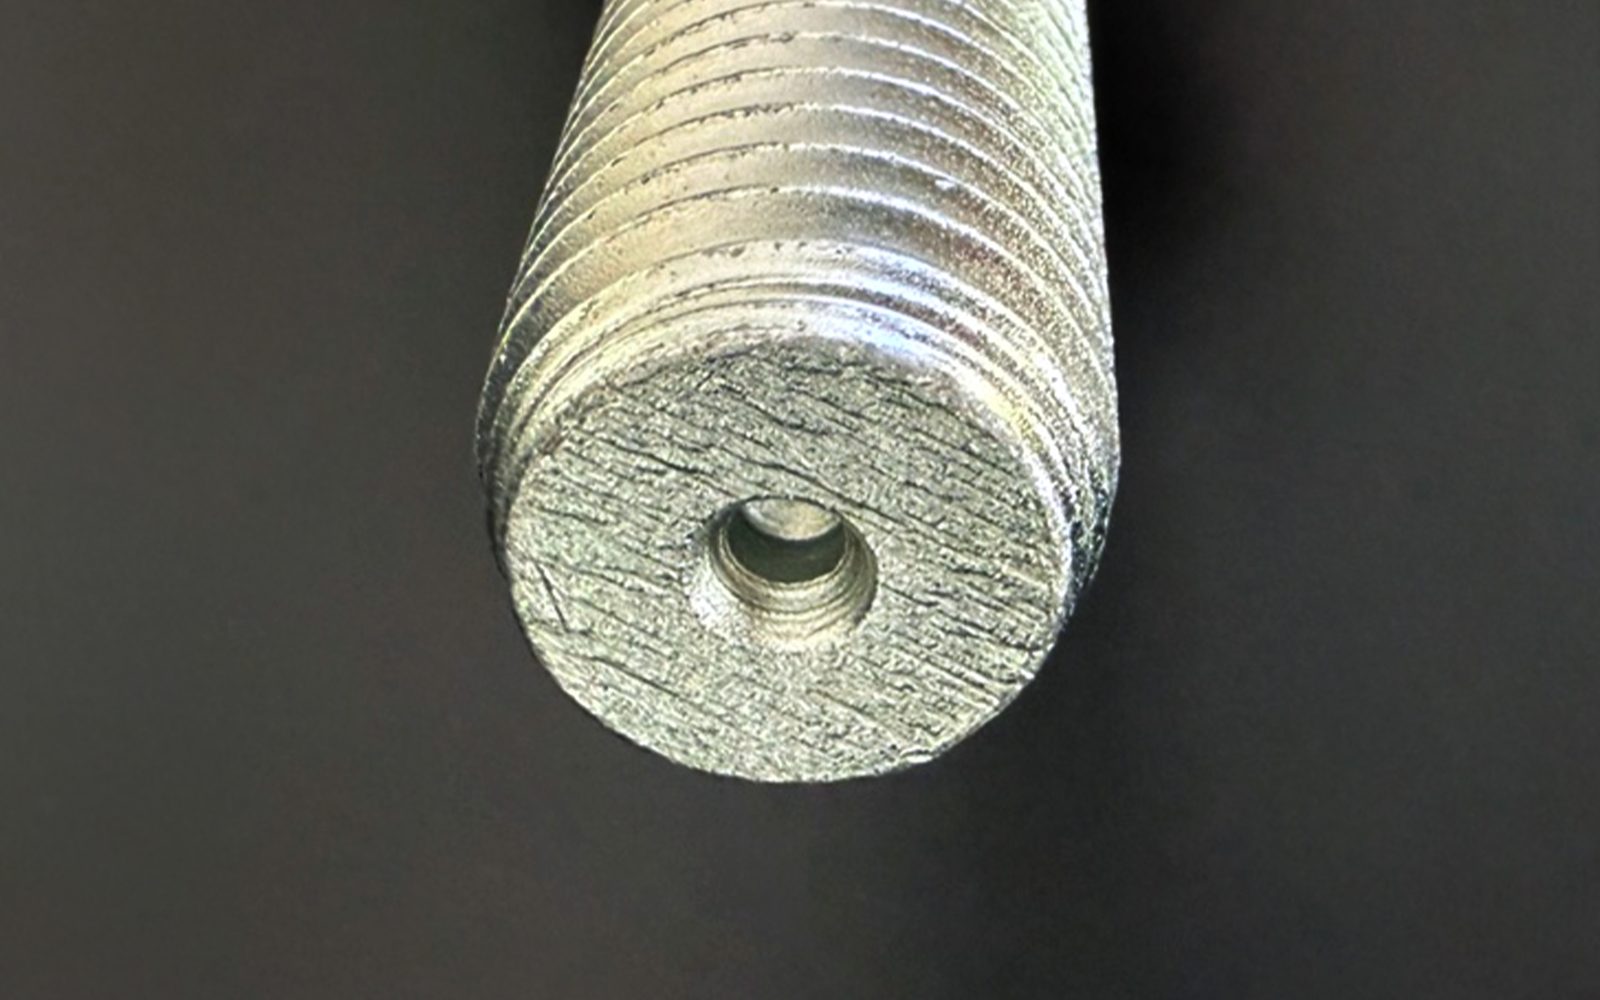
50–77 μm镀层产生的中径几何增量约为200–300 μm。镀前螺纹公差及配套螺母规格必须容纳镀层,并通过镀后量规确认装配配合。
8 μm镀层产生的中径几何增量约为32 μm。薄型Innozinc镀层可减少螺纹牙型变化与额外加工,并通过镀前公差、配套螺母及量规标准控制紧固质量。
本表列出已记录的红锈对比结果。当前代表性SST规格为Innozinc 720–1,000 hr、Innozinc-h 1,500–2,000 hr。应用规格将镀层厚度与试验条件及验收标准配套确定。
| 特性 | 电镀锌 | 电镀锌+封闭处理 | 热浸镀锌 | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| 耐腐蚀性(SST,红锈标准) | 190 hr | 240 hr | 480 hr | 1,000 hr | 1,500 hr以上 |
| 机械损伤后的耐腐蚀性 | 90 hr | — | 240 hr | ≥500 hr | ≥500 hr |
| 循环腐蚀试验(CCT) | 5个循环 | — | 40个循环 | 80个循环 | 80个循环↑ |
| 镀层厚度 | 8 μm | 8 μm+封闭剂 | 50~77 μm | 8 μm | 8~15 μm |
| 配套螺母加大尺寸攻丝 | 不需要 | 不需要 | 按容纳镀层的要求规定 | 量规控制配合 | 量规控制配合 |
| 异种金属/电偶腐蚀 | 差 | 差 | 差 | 良好 | 优良 |
| 参考后处理 | 三价铬/六价铬 | 含铬后处理 | 六价铬后处理 | 无铬选项 | 无铬选项 |
| 工艺温度 | 常温 | 常温 | 约450°C浸镀 | 25°C常温电镀 | 25°C常温电镀 |
来源:KEMP研发对比数据及KTR试验结果。SST数值采用红锈标准;白锈规格采用不同验收标准。报价依据几何形状、比表面积及月用量确定。请发送图纸与生产数量,以取得具体产品报价。
| 特性 | 电镀锌 | 锌片涂层(ZFC) | 热浸镀锌(HDG) | Innozinc |
|---|---|---|---|---|
| 工艺温度 | 常温 | 180–300°C热固化 | 约450°C浸镀 | 25°C常温电镀 |
| 涂层热固化 | 不需要 | 必填 | 不适用 | 沉积无需热固化 |
| 热变形/回火温度暴露 | 无高温沉积工序 | 暴露于固化温度 | 高温暴露 | 常温沉积 |
| 配套螺母加大尺寸攻丝 | 不需要 | 不需要 | 规定的镀层留量 | 量规控制配合 |
| 切边牺牲阳极保护 | 现有 | 取决于体系 | 现有 | 可由锌层提供 |
| 接地/电气连续性 | 装配评估 | 装配评估 | 装配评估 | 装配评估 |
| 折弯性能 | 开裂 | 有限 | 剥离 | 140° |
| 氢脆相关工艺考虑因素 | 电镀过程中的渗氢电解工艺 | 无电解渗氢非电解沉积 | 残留氢较低高温浸镀;前处理仍需考虑 | 需要工艺控制电解工艺——参阅下方应用规格 |
| 参考后处理 | 三价铬/六价铬转化处理 | 取决于技术规格 | 六价铬后处理 | 无铬选项 |
高强度紧固件工艺控制: 对于10.9级及以上性能等级,前处理、电镀及后处理应按照客户的氢脆控制要求完成工艺评定。 紧固件应用规格
循环腐蚀: 在2025年生产评价中(KS D ISO 14993,40个循环),陶瓷锌复合电镀与热浸镀锌U形螺栓试样均未出现红锈。表中80循环与40循环数值属于产品参考值;该直接U形螺栓对比采用40个循环。
两种型号均采用 薄型陶瓷锌复合电镀。根据所需耐腐蚀性与暴露环境进行选择。
同一客户可以指定 室内部件采用Innozinc,户外或严苛服役部件采用Innozinc-h.
比较电镀成本时,同时考虑 螺纹返工、复检及局部修补人工。Innozinc薄镀层与加工能力为简化制造流程创造机会。
| 成本项目 | 电镀锌+封闭处理 | 热浸镀锌(HDG) | Innozinc |
|---|---|---|---|
| 二次封闭处理工序 | 必填 | — | 可提供精简规格 |
| 配套螺母加大尺寸攻丝 | 不需要 | 必填 | 通过厚度/公差控制减少 |
| 加大尺寸攻丝后的复检/重新攻丝 | — | 附加工序 | 减少返工需求 |
| 镀后热变形矫正 | — | 可能需要 | 无高温沉积工序 |
| 加热与干燥能耗 | 封闭剂干燥 | LNG加热锌浴 | 常温沉积 |
| 现场切边局部修补 | 取决于具体应用 | 需要修补材料 | 相邻锌层提供牺牲阳极保护 |
| 装配间隙管理 | 低 | 控制加大攻丝留量 | 通过薄镀层实现精度 |
| 六价铬要求 | 选择合规后处理 | 选择合规后处理 | 无铬选项 |
具体产品制造成本: 比较改进前后的成本,包括电镀、螺纹返工、复检、修补人工及往返运输。图纸、表面积、月处理量及最小批量共同决定电镀规格与报价。
滚镀(7 t/天)适合批量处理小零件;挂镀及酸性镀锌产线可处理长件与大件。

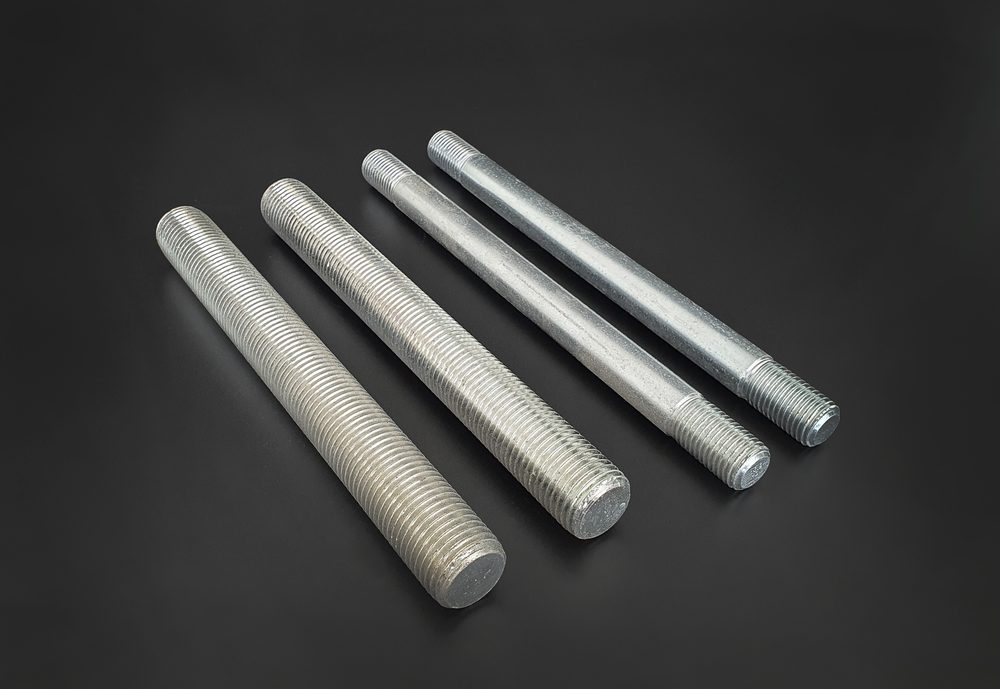

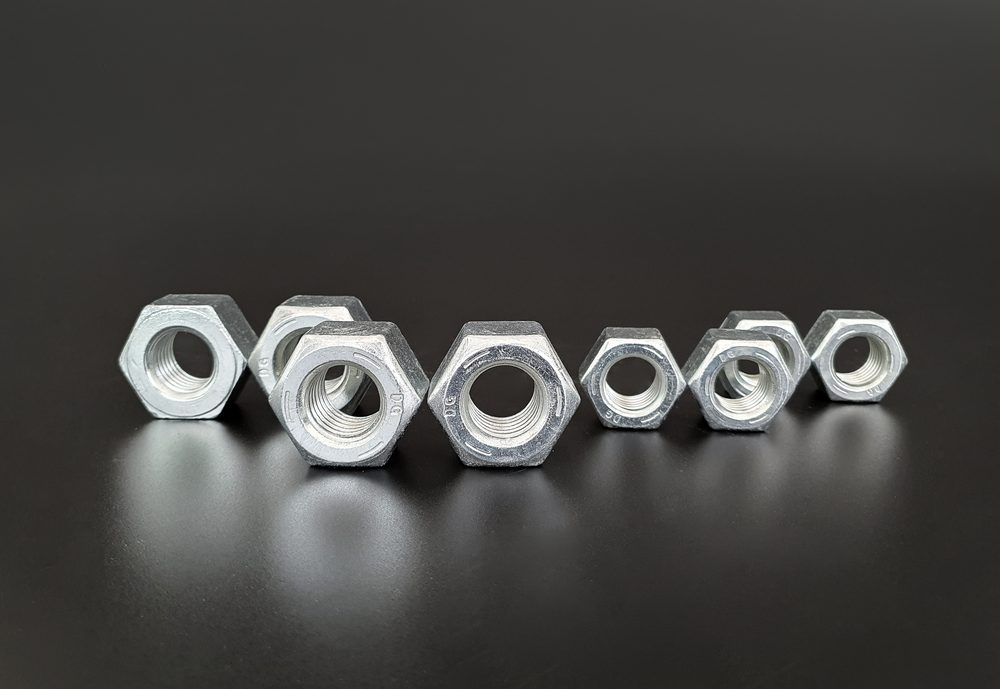
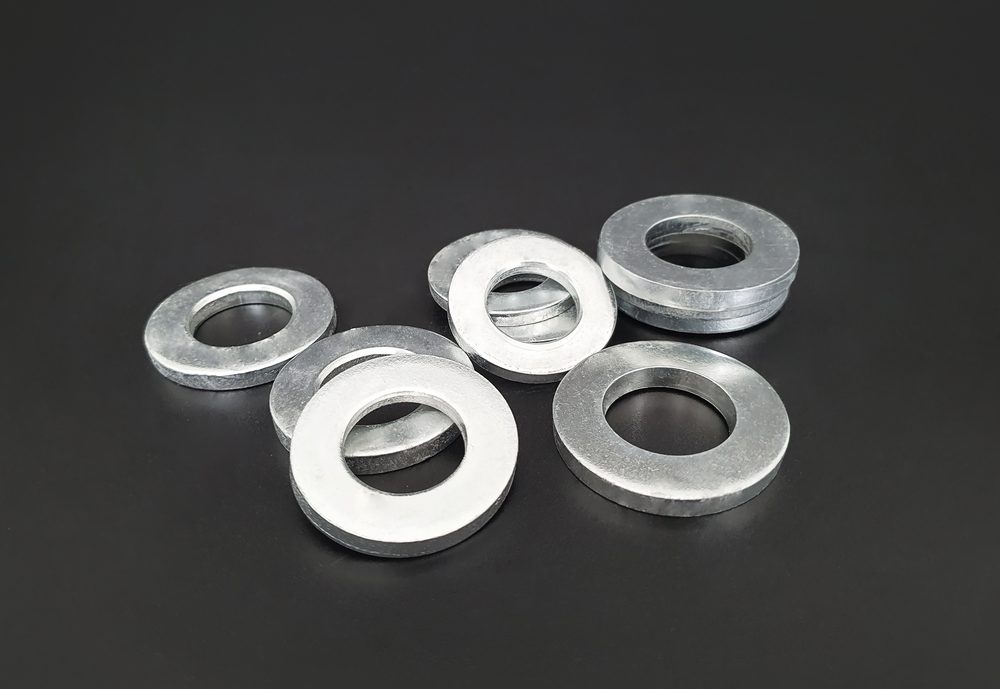
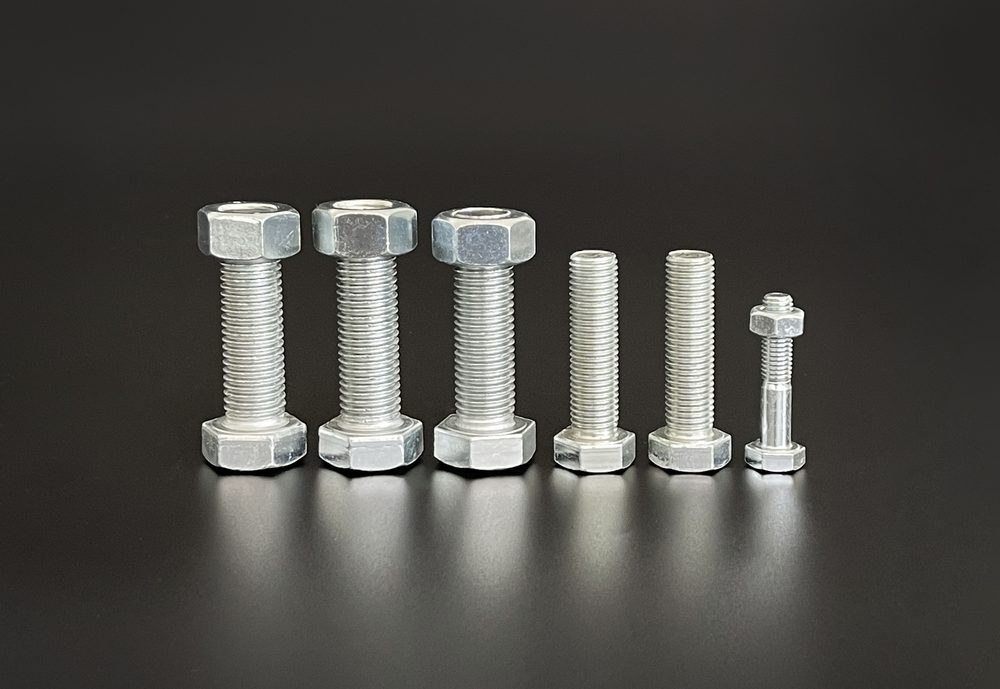
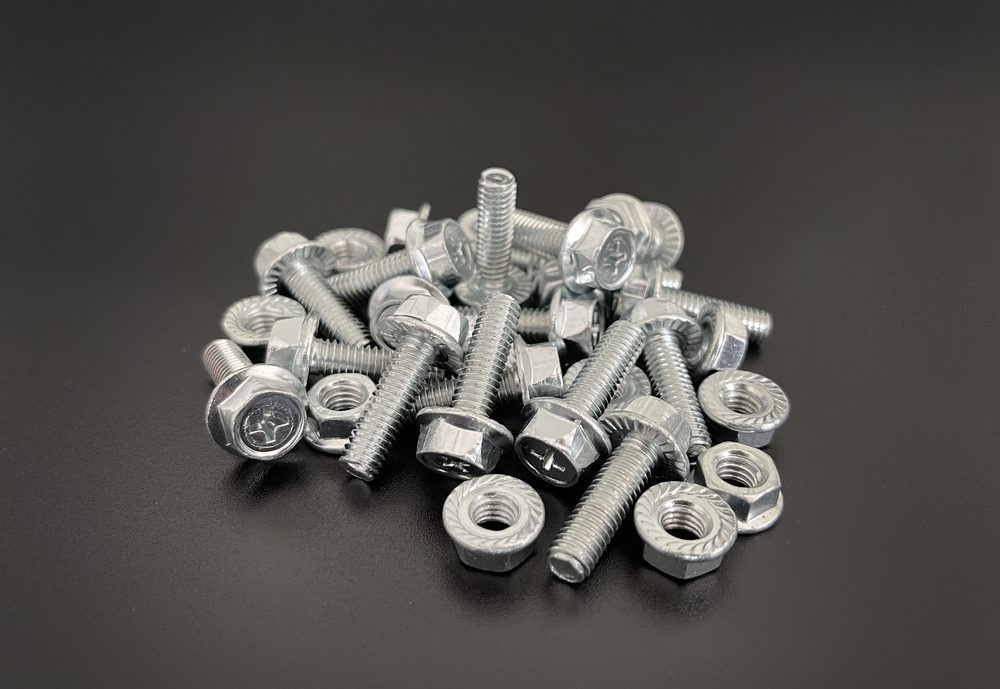
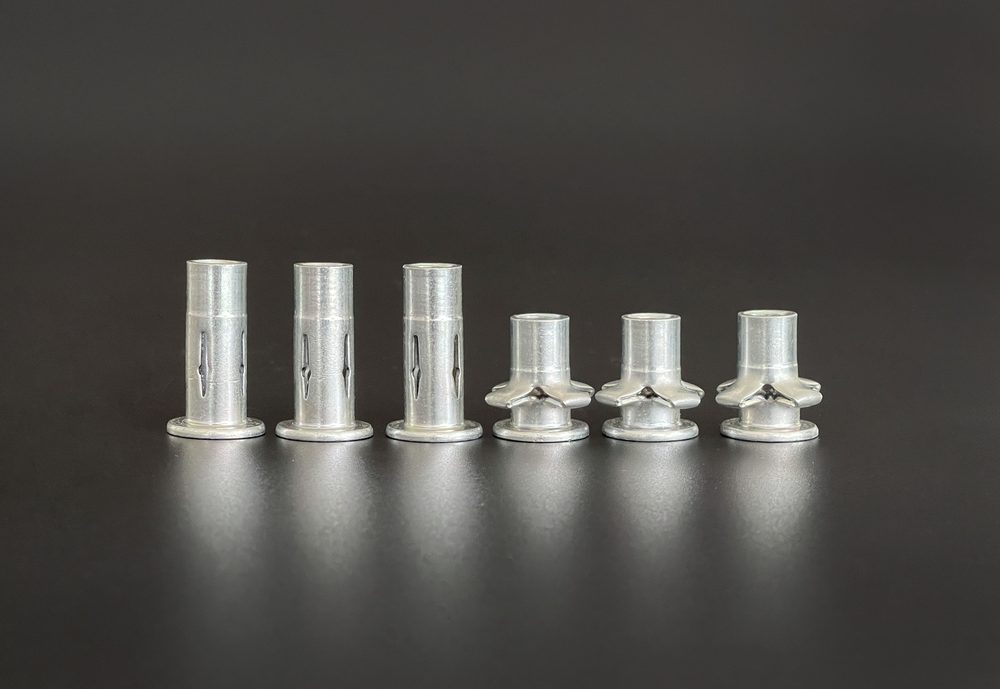
由KEMP电镀并供应的产品。 照片展示银白色陶瓷锌表面。彩色或蓝色铬转化后处理按具体产品规格确定。
| 产品 | 暴露环境 | 推荐规格 | 技术依据 |
|---|---|---|---|
| 六角螺栓与螺母 | 室内 · 一般大气 | Innozinc | 损伤后腐蚀防护 · 螺纹公差控制 |
| 小螺钉与机螺钉 | 室内 · 一般大气 | Innozinc(调整厚度) | 根据螺纹规格调整镀层厚度 |
| 全螺纹杆 · 通丝杆 | 室内设备与吊顶支撑 | Innozinc 8 μm | 切边牺牲阳极保护 · 全长螺纹 |
| 全螺纹杆 · 锚栓 | 户外 · 沿海 · 融雪盐 | Innozinc-h | SST 1,500–2,000 hr · 电偶腐蚀评级优良 |
| 膨胀与楔形锚栓 | 室内预埋安装 | Innozinc 8 μm | 冲击与膨胀后保留的腐蚀防护 |
| 预埋基础锚栓(J/L型) | 埋入混凝土 | 项目专用表面处理 | 根据混凝土及大气暴露分别规定埋入和外露部分 |
| U形螺栓 · 钩头螺栓 · 方形U形螺栓 | 户外 · 管道支撑 | Innozinc-h | 所引用140°折弯试验中保持附着力 |
| 垫圈 · 小螺钉 | 室内 · 一般服役 | Innozinc(滚镀) | 多品种小批量生产 · 滚镀产能7 t/天 |
| 接触不锈钢的螺栓 | 异种金属接触界面 | Innozinc-h | 电偶腐蚀评级优良 |
| 接地/电气连续性用紧固件 | 电气装配件 | Innozinc | 根据接触面与紧固条件开展装配接触电阻评估 |
| 10.9级及以上性能等级的高强度螺栓 | — | 需要工艺评定 | 依据客户规格实施氢脆控制与工艺评定 |
| F10T/S10T抗滑移螺栓连接副 | — | 需要工艺评定 | 完整螺栓连接副需满足获批的抗滑移系数与扭矩系数要求 |
Innozinc的 代表性SST规格为720–1,000 hr。其复合镀层为精简附加封闭处理工序提供机会,具体工艺和试验条件应在实际零部件上确定。
常温电沉积 减少长全螺纹杆及棒材的热变形暴露,同时保持尺寸精度。取消热锌浴可降低沉积阶段的加热与运行要求。
无铬Innozinc规格结合了腐蚀防护与物质管控要求。所引用分析报告显示 26项受检物质未检出;具体产品文件列明方法与检出限。
对于成形及折弯特种紧固件,所引用试验中镀层 经140°折弯未开裂。这为采用不同电镀与加工顺序提供支持。
KEMP在蔚山运行三条产线:挂镀35 t/天、酸性镀锌10 t/天,以及 滚镀7 t/天。小型紧固件采用滚镀;长杆与棒材采用挂镀。
集装箱锁杆提供了在以下条件下的应用经验: 盐分暴露与反复紧固摩擦,涉及 为期一年的海洋示范应用 及DEKRA试验。
产品规格将装配或损伤状态下的腐蚀防护与螺纹公差、装配质量相结合。
KEMP研发报告KPRD-20191209-02比较了机械损伤镀层在5% NaCl、35°C盐雾条件下的表现。
内部试验评价了装配试样在2,664 hr盐雾暴露后的状态。相关试验文件可提供装配条件及表面观察结果。
采用ISO 4042与ISO 965-1的螺纹公差框架确定目标镀层厚度和量规要求,再与所需腐蚀等级配套。
核心应用包括8.8级及以下性能等级的普通螺栓与螺母、全螺纹杆、锚栓、螺柱及非标准紧固件。
工艺选择反映材料及热处理状态。10.9级、12.9级等高强度紧固件在量产前需实施氢脆控制与工艺评定。
目标厚度与螺纹公差、配套螺母和拧紧条件相匹配,并以量规验证装配配合。
样品评估反映拧紧与加工造成的损伤,以确定客户条件下的腐蚀性能。
KEMP为您的零部件制定电镀规格与样品方案。 耐腐蚀性、螺纹公差与装配质量 按客户检验标准评估后,再最终确定量产条件。
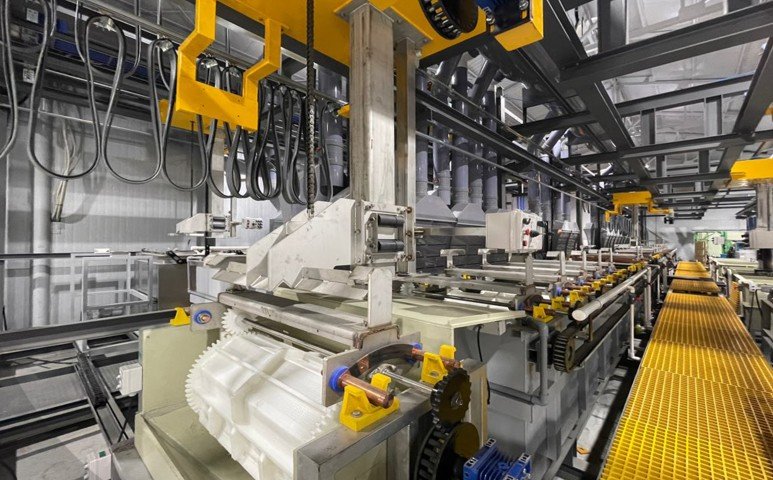
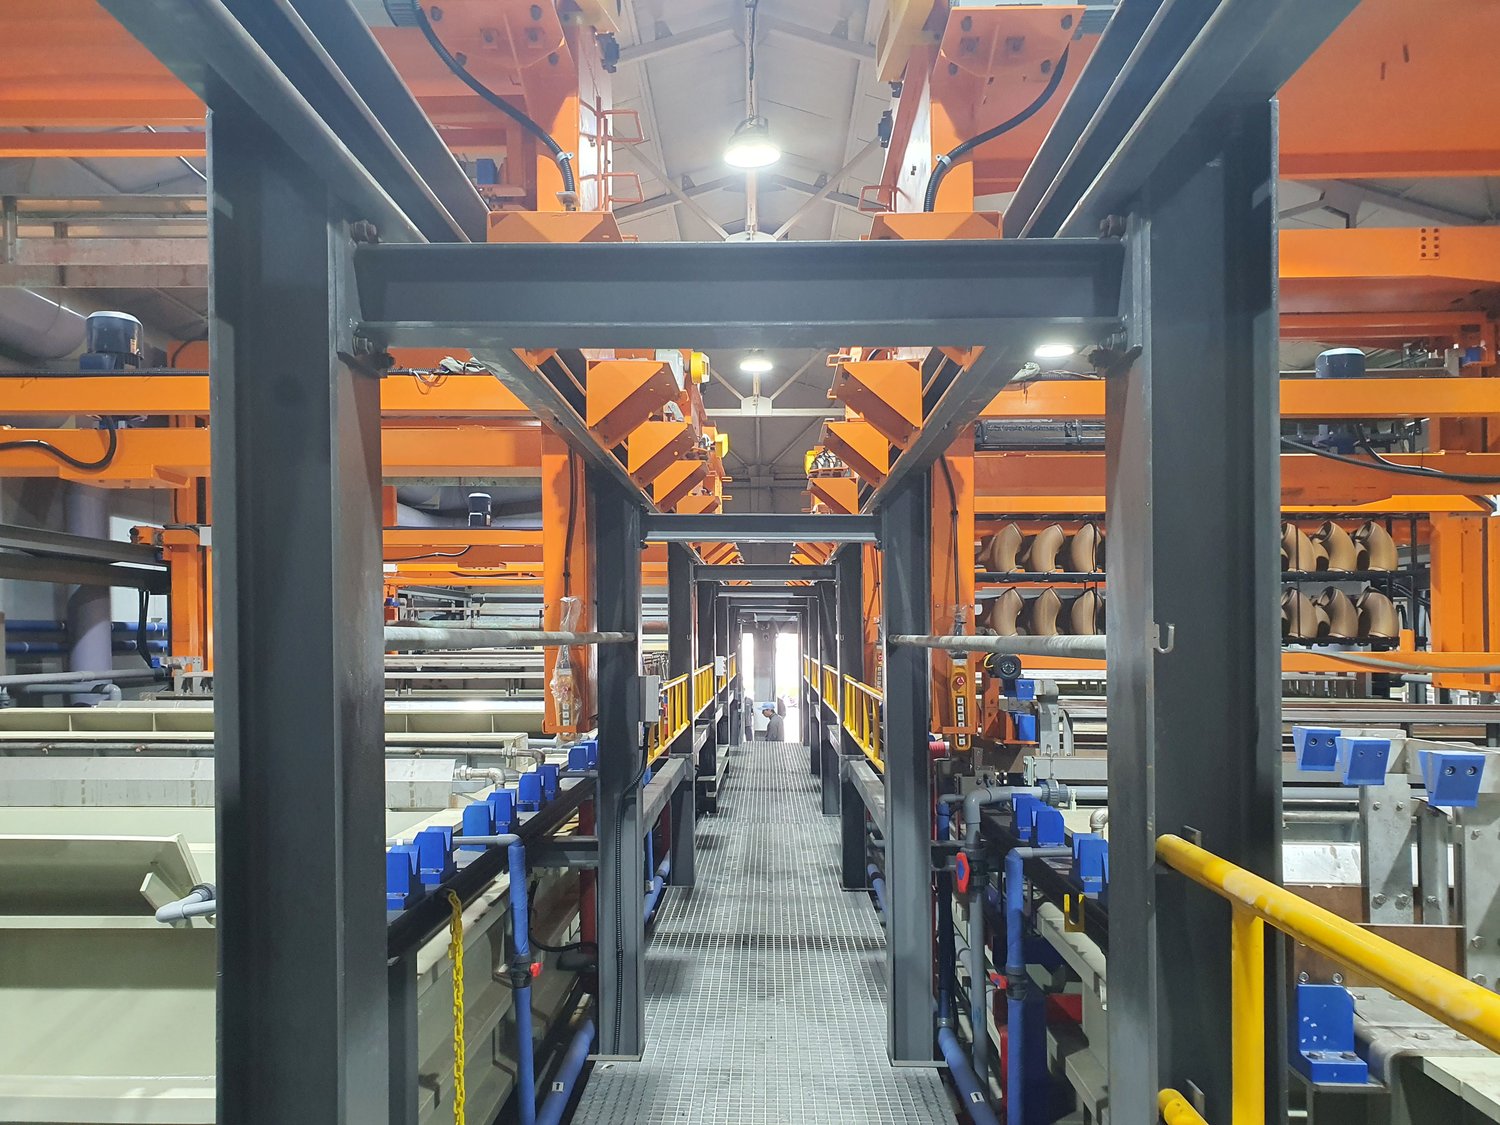

具体产品试验文件与技术目录通过电子邮件提供。请告知应用及所需规格,以便提供相关数据。
请提供螺栓和螺母的材料、强度等级、尺寸及数量。我们的团队将确认电镀规格与样品安排。
螺纹量规检验、拧紧后镀层完整性及耐腐蚀性 按照客户检验规格进行评估。结果用于确立量产电镀及质量控制要求。
选择盐雾、循环腐蚀、损伤后腐蚀及镀层厚度评价,并按商定的报告格式记录结果。
依据腐蚀、螺纹公差及装配质量目标选择试产产品。样品结果指导量产规格与供货条件的分阶段批准。
已为 两家大型造船企业的60多艘船舶供应海用钢制舾装件。KEMP所引用供货记录覆盖 韩国沟槽式消防管件市场的80%以上,客户还涉及发电、重工业、建筑及工艺工厂。
覆盖KEMP各业务领域的全公司供货记录。 请向团队索取具体紧固件产品的应用案例。
有关紧固件加工、装配质量及量产导入的技术指引。
