
热浸镀锌舾装件上的白锈可能导致 建造与调试期间返工。在造船厂联合开发项目中, Innozinc陶瓷锌复合镀层 记录了 盐雾试验至少1,000小时的结果,项目目标为480小时。有文件记录的KR第三方检验还涵盖 六项检验项目。当前型号指引为Innozinc:720–1,000 hr;Innozinc-h:1,500–2,000 hr。请确认适合贵方应用的试样条件与验收标准。

镀层性能影响建造、检验及交付前返工,而不只是实验室腐蚀结果。
镀锌格栅及电缆桥架可能出现 建造与调试期间的白锈,需要在交付前处理。联合开发项目针对这一反复发生的维护负担开展工作。
联合开发任务书中识别的问题反弹磨料可能造成局部镀层损伤。项目建立了 损伤部位评价标准 ,采用 五级损伤程度 支持修补决策。
外观、附着力及后续涂层附着力参考ASME第IX卷开展的报告试片试验中,未观察到焊接缺陷。另由 指定职业暴露测量机构 比较了涂镀试样与普通钢材的焊接烟尘和金属烟尘。现场焊接工艺仍需批准。
造船厂焊接性评价已完成联合项目设定 环氧面涂层附着力至少3 MPa的目标 ,并在受试条件下超过该目标。仍需确认表面处理及与所选涂料体系的相容性。
报告的环氧附着力:>3 MPa用于大型船舶舾装的陶瓷锌复合电镀技术,由两家韩国大型造船厂与KEMP共同开发。造船厂实验室确定项目目标并评价试样。
| 评价项目 | 项目目标 | 报告结果 | 评价 |
|---|---|---|---|
| 耐盐雾性 | ≥480 hr | ≥1,000 hr | 超过目标 |
| 镀层附着力 | ≥4B | 5B | 超过目标 |
| 抗冲击与折弯性能 | 无剥落或缺陷 | 未观察到剥落或缺陷 | 达到目标 |
| 环氧面涂层附着力 | ≥3 MPa | >3 MPa | 达到目标 |
| 焊接性 | 无焊接缺陷 | 未观察到焊接缺陷 | 达到目标 |
| 喷砂损伤后的耐腐蚀性 | 建立按损伤程度划分的标准 | 已完成损伤等级评价 | 达到目标 |
| 喷砂损伤后的镀层完整性 | 建立评价标准 | 适用标准: 五级损伤程度 | 达到目标 |
合作方名称 受保密协议约束;可在合同允许范围内讨论披露。上述结果对应造船厂实验室最终项目报告,并非通用产品保证。
项目旨在 通过热浸镀锌替代方案降低材料成本;后续螺栓与螺母应用覆盖 14艘船舶。节省幅度取决于实际规格与生产条件。
| 项目 | 热浸镀锌(HDG) | Innozinc陶瓷锌复合镀层 |
|---|---|---|
| 镀层结构 | 锌层+锌铁合金层 | 电沉积锌+ 无机硅氧烷涂层 |
| 界面形成 | 浸镀过程中形成合金 | 硅氧烷键合 发生于锌界面 |
| 工艺温度 | 约450°C浸镀 | 约25°C电沉积 |
| 螺栓镀层厚度(SEM试样) | 60~65µm | 小螺栓:25–30 µm;大螺栓:35–40 µm |
| 建造/调试期间白锈 | 项目任务书中的反复发生问题 | 报告显示改善 |
| 后续涂装 | 需规定表面处理 | 报告的环氧附着力:>3 MPa |
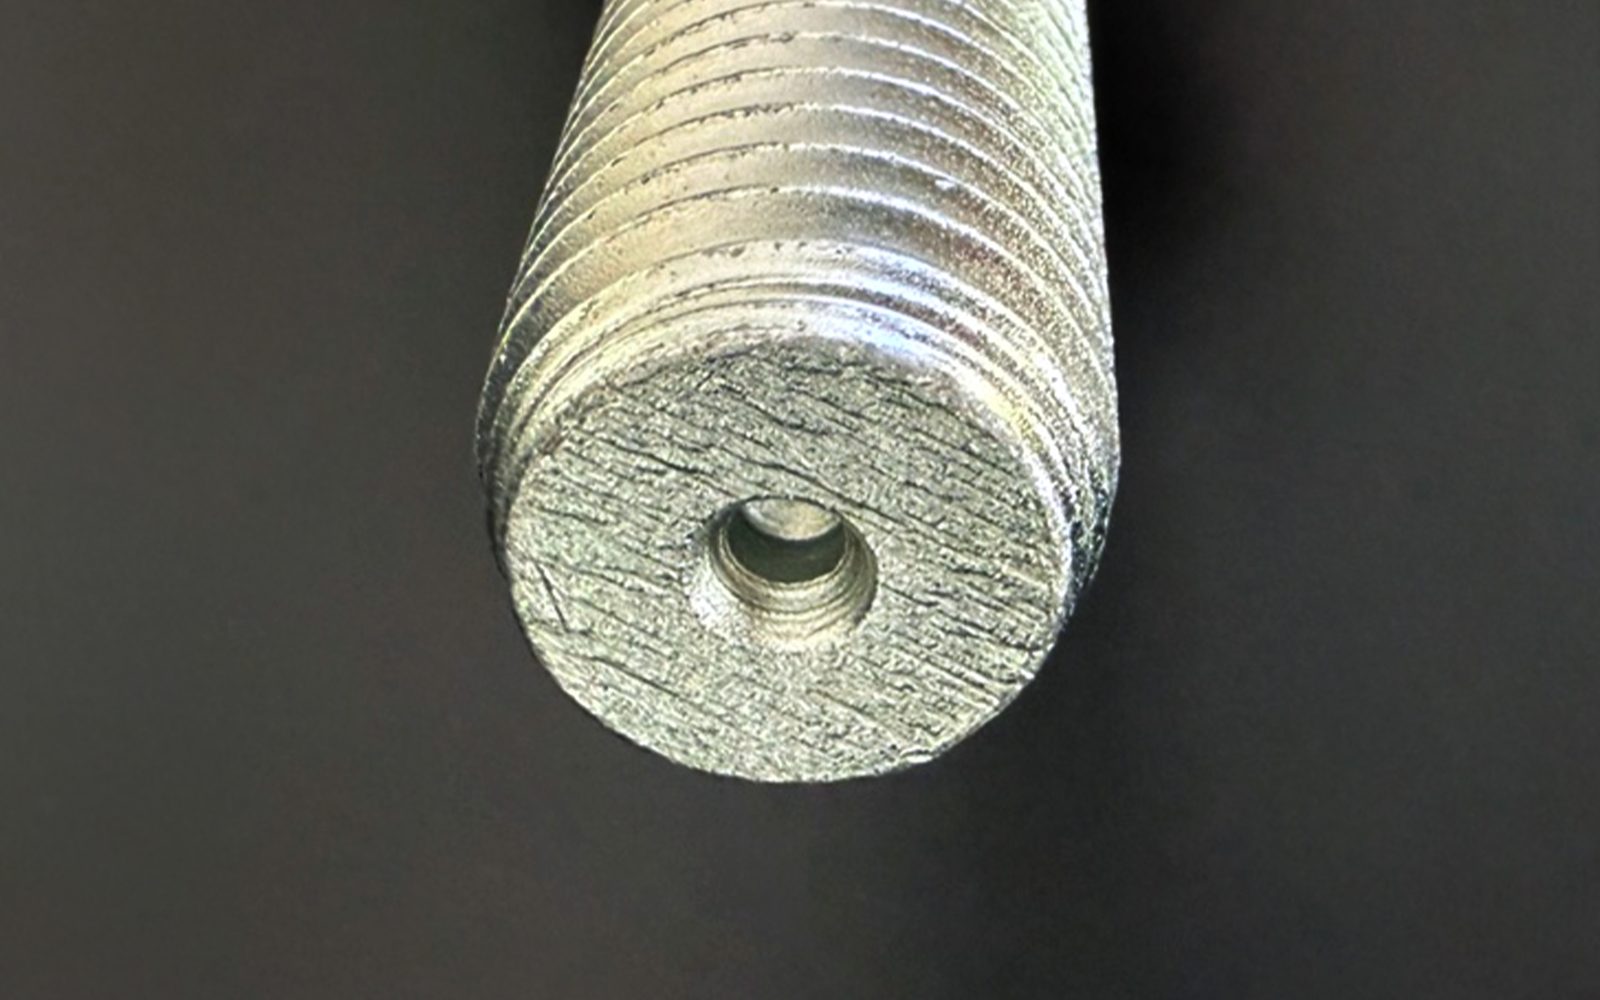
螺栓厚度通过 SEM截面分析测量。电沉积随几何形状变化: 螺纹达到8–12 µm时,头部可能形成更厚镀层。量产前应明确测量位置与螺纹量规验收要求。
韩国船级社在蔚山工厂依据KEMP规格开展第三方检验后,签发符合性证书。报告的六项指标均满足规定标准。
| 检验项目 | 引用方法 | 标准 | 报告结果 | 评价 |
|---|---|---|---|---|
| 镀层厚度 | ASTM B 499 | ≥6 µm | 20µm | 满足 |
| 附着力 | ASTM D 3359 | 5B | 5B | 满足 |
| 盐雾试验 | KS D 9502 | 无红锈 | 未观察到红锈 | 满足 |
| 循环腐蚀试验 | JIS H 8502 | 无红锈 | 未观察到红锈 | 满足 |
| 层间附着力 | KS M ISO 2409 | 附着力1级 | 附着力1级 | 满足 |
| 六项受限物质(报告范围) | IEC 62321 | 在方法检出限内未检出 | 受试试样中未检出 | 满足 |
证书适用范围很重要。 这是 KR依据KEMP规格开展第三方检验后签发的符合性证书, ,并非KR型式认可。适用于KR入级要求范围以外的产品。受入级规则管控的项目需单独评审和批准。六项物质筛查本身不能确立对现行全部RoHS要求的合规性。请索取证书与支持性试验范围进行评估。
焊接完好性与职业暴露分别评价。两者均不能替代获批焊接工艺或现场安全评估。
该对比涉及 陶瓷锌复合镀层与普通钢材,而非热浸镀锌。 请索取完整报告与试验条件。焊接需要适当通风、暴露控制、获批工艺,以及焊缝周围镀层修补评审。
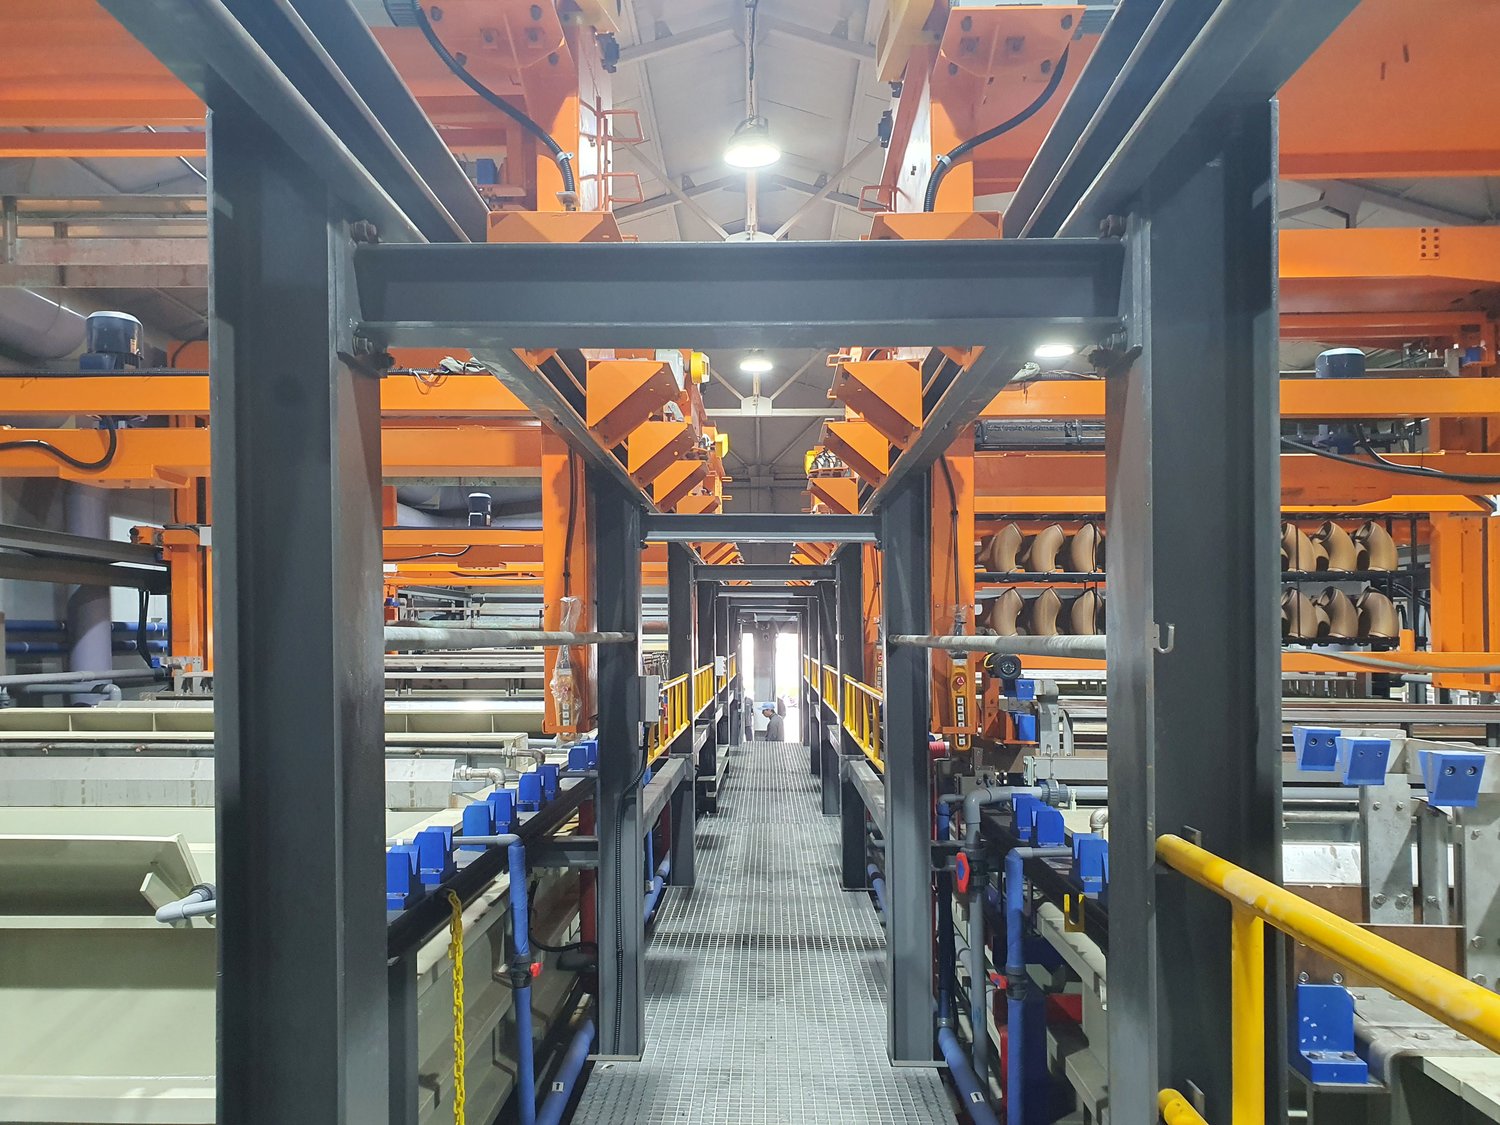
参考产线能力:大型舾装件挂镀35吨/天;紧固件滚镀7吨/天。实际处理量取决于零件几何形状、规格及装载情况。


| 零部件 | 暴露环境 | 候选规格 | 评审依据 |
|---|---|---|---|
| 格栅与电缆桥架 | 船内/甲板下 | Innozinc | 联合项目制定的规格 |
| 管道支撑与吊架 | 船内 | Innozinc | 报告的面涂层附着力:>3 MPa |
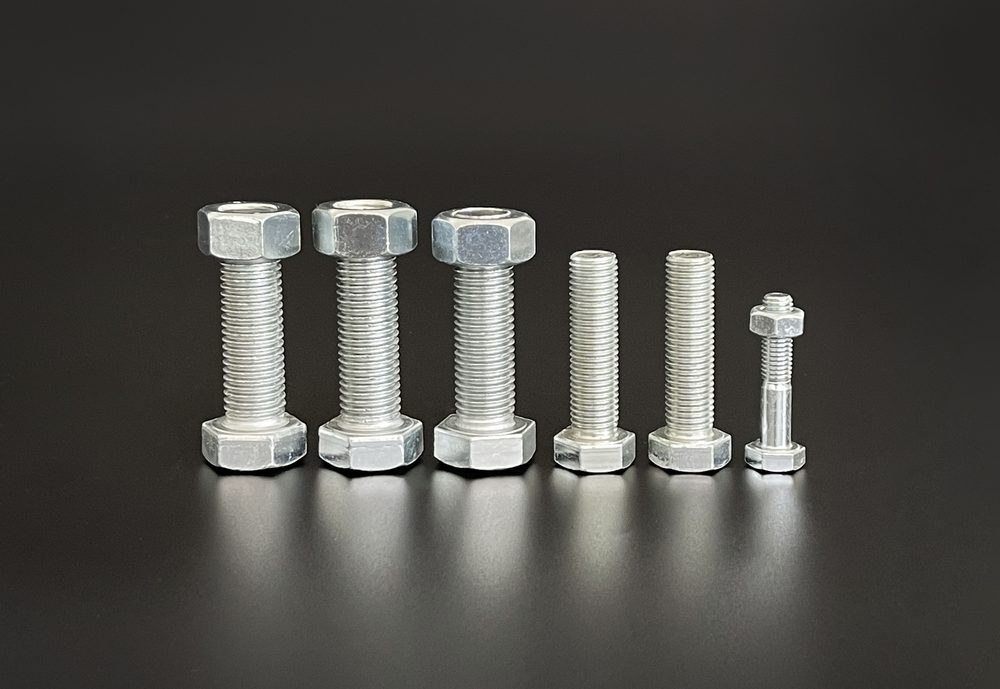
| 通用螺栓与螺母 | 船内/甲板 | Innozinc | 14艘船舶应用记录 |
| 外露甲板紧固件 | 直接盐分暴露 | Innozinc-h | 评审腐蚀及化学介质暴露条件 |
| 接触不锈钢的螺栓 | 异种金属接触界面 | Innozinc-h | 评审电偶耦合及隔离措施 |
| 需要焊接的零部件 | 船内 | Innozinc | 参考ASME第IX卷开展的报告试片试验 |
| 10.9级及以上高强度紧固件 | — | 未经应用资格验证不建议采用 | 尚未提供支持性的氢脆验证 |
| 受入级规则管控的零部件 | — | 需单独批准 | KR证书不涵盖受入级规则管控的产品 |
为船上服役选择镀层前,应确认材料等级、安全要求、外观标准及批准义务。
Innozinc采用 电镀工艺。本页并未确立其能够防止 氢脆,且高强度紧固件的支持性验证 尚未提供。在未商定工程验证与工艺控制方案前,不应将其用于涉及安全关键延迟断裂风险的应用。
特定条件下曾报告表面发暗。请评审储存、装配及暴露条件,尤其是 外观要求严格的零件。外观变化及其对功能的任何影响,均应针对实际应用评估;不得假定所有变色均无害。
KR证书涵盖 不受KR入级要求管控的产品。它不替代受入级规则管控零部件的批准流程。请与负责机构确认适用性。
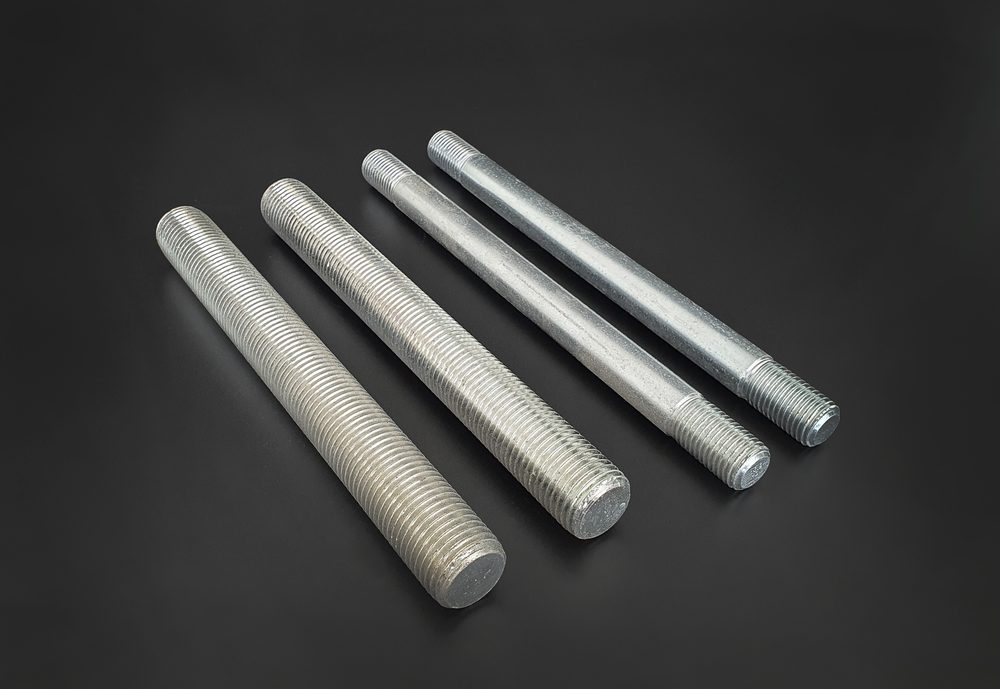
候选对象包括 大型钢制舾装件、管道支撑、吊架及 8.8级及以下通用螺栓与螺母。需要焊接或后续涂装的零件还需检查工艺相容性。 不能仅凭强度等级确定适用性:需评审材料硬度、载荷、脆化风险及入级要求。
批准技术规格前,请结合试样详情、试验方法与验收标准,审阅相关报告。
| 评价主题 | 支持文件 | 试验方法/范围 | 可提供情况 |
|---|---|---|---|
| 六项KR检验指标均满足 | KR符合性证书证书编号HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | 可提供证书 |
| 项目SST结果:≥1,000 hr | 造船厂实验室最终报告三方开发项目(2021年) | 盐雾试验;项目目标480小时 | 可提供造船厂评价报告 |
| 环氧面涂层附着力:>3 MPa | 同一项目报告 | 附着力试验 | 可提供报告 |
| 未观察到焊接缺陷 | 焊接性评价(2020年) | ASME第IX卷QW-462.4 | 可提供评价报告 |
| 焊接/金属烟尘对比测量 | 指定职业暴露测量机构(2022年12月) | 滤膜采样;重量法/ICP/IC | 第三方测量 |
| 喷砂损伤后的镀层完整性 | 同一项目报告;五级损伤程度 | 外观、附着力及后续涂层附着力 | 已建立评价标准 |
| 螺栓工具损伤后的耐腐蚀性 | 造船厂技术中心应用评价(2023年1月) | SEM截面分析与盐雾试验 | 可提供报告 |
| 氢脆应用资格验证 | — | ISO 15330预载荷试验:工艺控制方法,而非验收批准 | 尚未提供验证;需开展应用资格验证 |
依据贵方规格进行批准。 现有报告支持所述试验条件,并不自动批准所有零部件。量产前,请与设计和质量团队商定任何补充试验。
商定样品方案,并依据您的检验与验收标准评价涂镀零件。
申请KR证书、焊接性评价及技术目录。请告知零部件与拟定应用,以便确定相关文件。
确认材料、强度等级、尺寸及样品数量后寄送代表性零件。样品费用、运输安排及周转时间在寄送前商定。
按适用情况检查焊接相容性、后续涂装及附着力。决定量产前,请与工程团队评审结果。
设计、质量与生产团队关注的主要问题。
查找与您项目最接近的服役环境和技术评审要点。
