
Karat putih pada perlengkapan kapal yang digalvanisasi celup panas dapat memerlukan pengerjaan ulang selama konstruksi dan pengoperasian awal. Dalam proyek pengembangan bersama galangan kapal, pelapisan seng–keramik Innozinc mencapai sekurang-kurangnya 1.000 jam uji kabut garam, melampaui target 480 jam. Inspeksi independen KR mencakup enam parameter. Rentang SST varian saat ini: Innozinc 720–1.000 jam; Innozinc-h 1.500–2.000 jam. Kondisi spesimen dan kriteria penerimaan ditetapkan sesuai aplikasi.

Kinerja lapisan memengaruhi konstruksi, inspeksi, dan pengerjaan ulang sebelum penyerahan, selain ketahanan korosi di laboratorium.
Grating dan baki kabel galvanis dapat mengalami karat putih selama konstruksi dan pengoperasian awal. Pengembangan bersama ini ditujukan untuk mengatasi kebutuhan pemeliharaan berulang sebelum penyerahan kapal.
Kebutuhan yang diidentifikasi dalam pengembangan bersamaPantulan abrasif saat blasting dapat merusak lapisan secara lokal. Proyek ini menetapkan kriteria evaluasi untuk lima tingkat kerusakan sebagai dasar penentuan perbaikan.
Tampilan, daya lekat, dan daya lekat lapisan lanjutanPada pengujian kupon dengan acuan ASME Bagian IX, tidak ditemukan cacat las. Lembaga pengukuran paparan kerja yang ditunjuk membandingkan secara terpisah asap las dan asap logam dari spesimen berlapis dan baja tanpa lapisan. Penerapan di lapangan menggunakan prosedur pengelasan yang telah disetujui.
Evaluasi kemampuan las oleh galangan selesaiPengembangan bersama melampaui target daya lekat lapisan akhir epoksi sekurang-kurangnya 3 MPa pada kondisi pengujian. Persiapan permukaan dan kompatibilitas sistem cat ditetapkan sebelum produksi.
Daya lekat epoksi yang dilaporkan: >3 MPaKEMP bersama dua galangan besar Korea mengembangkan pelapisan elektrolitik seng–keramik untuk perlengkapan kapal berukuran besar. Laboratorium galangan menetapkan target proyek dan mengevaluasi spesimen.
| Parameter evaluasi | Target proyek | Hasil yang dilaporkan | Evaluasi |
|---|---|---|---|
| Ketahanan terhadap kabut garam | ≥480 jam | ≥1.000 jam | Melampaui target |
| Daya lekat lapisan | ≥4B | 5B | Melampaui target |
| Ketahanan benturan dan tekuk | Tanpa pengelupasan atau cacat | Tidak ditemukan pengelupasan atau cacat | Memenuhi target |
| Daya lekat lapisan akhir epoksi | ≥3 MPa | >3 MPa | Memenuhi target |
| Kemampuan las | Tanpa cacat las | Tidak ditemukan cacat las | Memenuhi target |
| Ketahanan korosi setelah kerusakan akibat blasting | Menetapkan kriteria berdasarkan kerusakan | Evaluasi tingkat kerusakan selesai | Memenuhi target |
| Integritas lapisan setelah kerusakan akibat blasting | Menetapkan kriteria evaluasi | Kriteria untuk lima tingkat kerusakan | Memenuhi target |
Hasil mengacu pada laporan akhir laboratorium galangan beserta kondisi pengujiannya. Identitas mitra dapat dibahas sesuai perjanjian kerahasiaan.
Proyek ini bertujuan menekan biaya material melalui alternatif galvanisasi celup panas; penerapan baut dan mur berikutnya mencakup 14 kapal. Penghematan bergantung pada spesifikasi dan kondisi produksi.
| Parameter | Galvanisasi celup panas (HDG) | Pelapisan seng–keramik Innozinc |
|---|---|---|
| Struktur lapisan | Lapisan seng + lapisan paduan seng–besi | Seng hasil elektrodeposisi + lapisan siloksana anorganik |
| Pembentukan antarmuka | Pembentukan paduan saat pencelupan | Ikatan siloksana pada antarmuka seng |
| Suhu proses | Pencelupan pada sekitar 450 °C | Elektrodeposisi pada sekitar 25 °C |
| Ketebalan lapisan baut (spesimen SEM) | 60~65µm | Baut kecil: 25–30 µm; baut besar: 35–40 µm |
| Karat putih selama konstruksi/pengoperasian awal | Masalah berulang dalam proyek | Perbaikan dilaporkan |
| Pengecatan lanjutan | Persiapan permukaan ditetapkan | Daya lekat epoksi yang dilaporkan: >3 MPa |
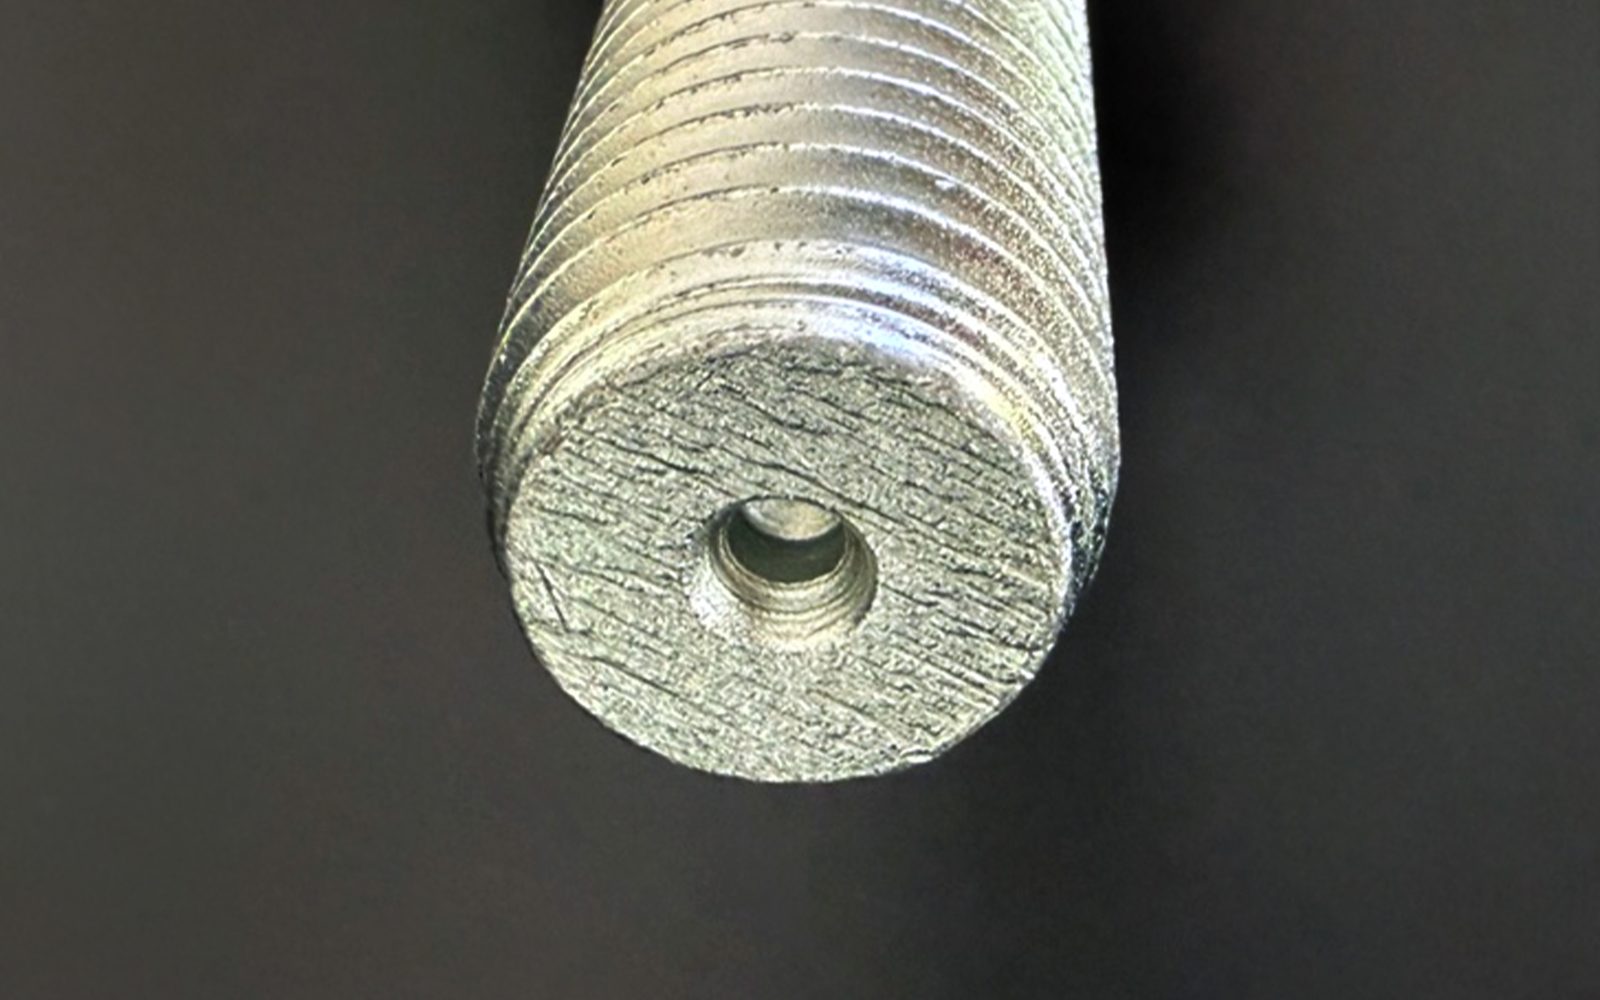
Ketebalan lapisan baut diukur melalui analisis penampang dengan mikroskop elektron pemindai (SEM). Elektrodeposisi dipengaruhi geometri: ketebalan ulir 8–12 µm dapat disertai endapan yang lebih tebal pada kepala baut. Titik ukur dan kriteria penerimaan dengan alat ukur batas ulir ditetapkan sebelum produksi.
Korean Register menerbitkan Sertifikat Kesesuaian setelah inspeksi independen berdasarkan spesifikasi KEMP di pabrik Ulsan. Keenam parameter inspeksi memenuhi kriteria yang ditetapkan.
| Parameter inspeksi | Metode acuan | Kriteria | Hasil yang dilaporkan | Evaluasi |
|---|---|---|---|---|
| Ketebalan lapisan | ASTM B 499 | ≥6 µm | 20µm | Terpenuhi |
| Daya lekat | ASTM D 3359 | 5B | 5B | Terpenuhi |
| Uji kabut garam | KS D 9502 | Tanpa karat merah | Tidak ditemukan karat merah | Terpenuhi |
| Uji korosi siklik | JIS H 8502 | Tanpa karat merah | Tidak ditemukan karat merah | Terpenuhi |
| Daya lekat antarlapisan | KS M ISO 2409 | Kelas daya lekat 1 | Kelas daya lekat 1 | Terpenuhi |
| Enam zat terbatas (cakupan laporan) | IEC 62321 | Tidak terdeteksi dalam batas metode | Tidak terdeteksi pada spesimen uji | Terpenuhi |
Cakupan: Sertifikat Kesesuaian KR berdasarkan inspeksi independen menurut spesifikasi KEMP untuk produk di luar persyaratan klasifikasi KR. Persetujuan tipe dan persetujuan komponen yang tunduk pada klasifikasi merupakan proses terpisah. Analisis enam zat mengikuti cakupan laporan; kepatuhan menyeluruh terhadap RoHS memerlukan dokumen terkait. Silakan minta sertifikat dan metode pengujiannya.
Integritas las dan paparan kerja dievaluasi secara terpisah. Penerapan industri menggabungkan hasil ini dengan prosedur pengelasan yang disetujui dan penilaian keselamatan lokasi.
Perbandingan dilakukan antara spesimen berlapis seng–keramik dan baja tanpa lapisan, bukan galvanisasi celup panas. Mintalah laporan lengkap beserta kondisi pengujiannya. Pengelasan memerlukan ventilasi, pengendalian paparan, prosedur yang disetujui, dan perbaikan lapisan di sekitar sambungan.
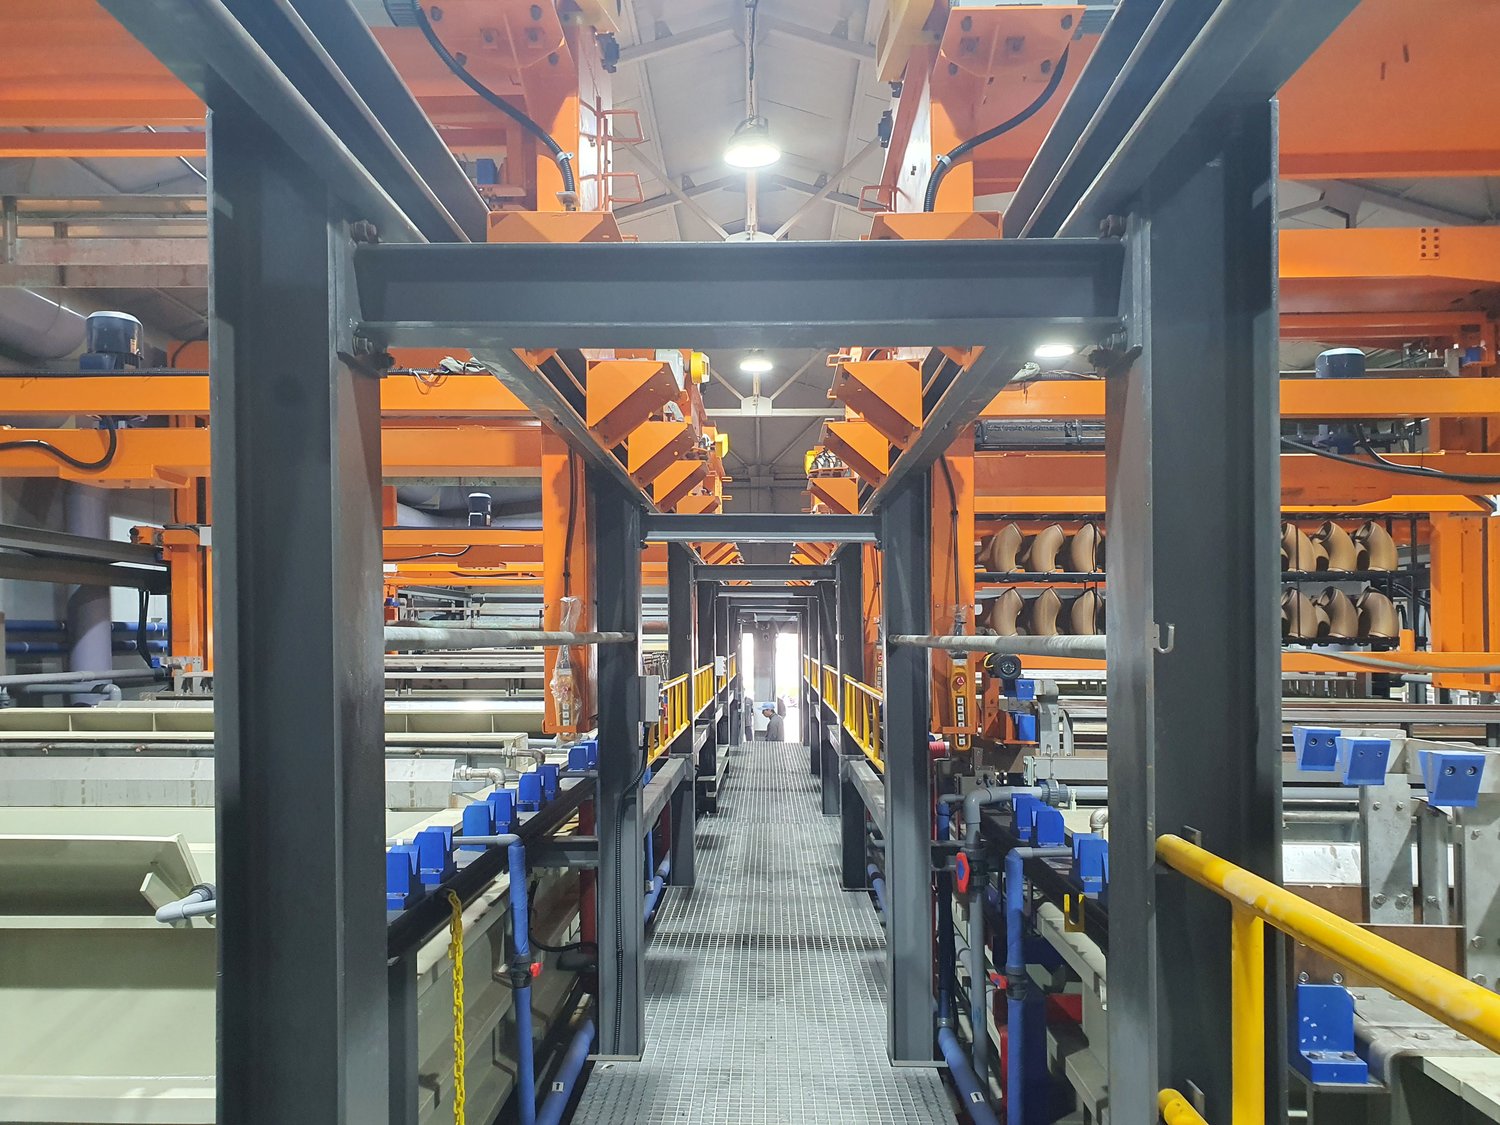
Kapasitas acuan: pelapisan dengan rak untuk perlengkapan besar 35 ton/hari, dan pelapisan dalam barrel untuk komponen pengikat 7 ton/hari. Laju produksi bergantung pada geometri, spesifikasi, dan pemuatan komponen.


| Komponen | Paparan | Pilihan lapisan | Dasar teknis |
|---|---|---|---|
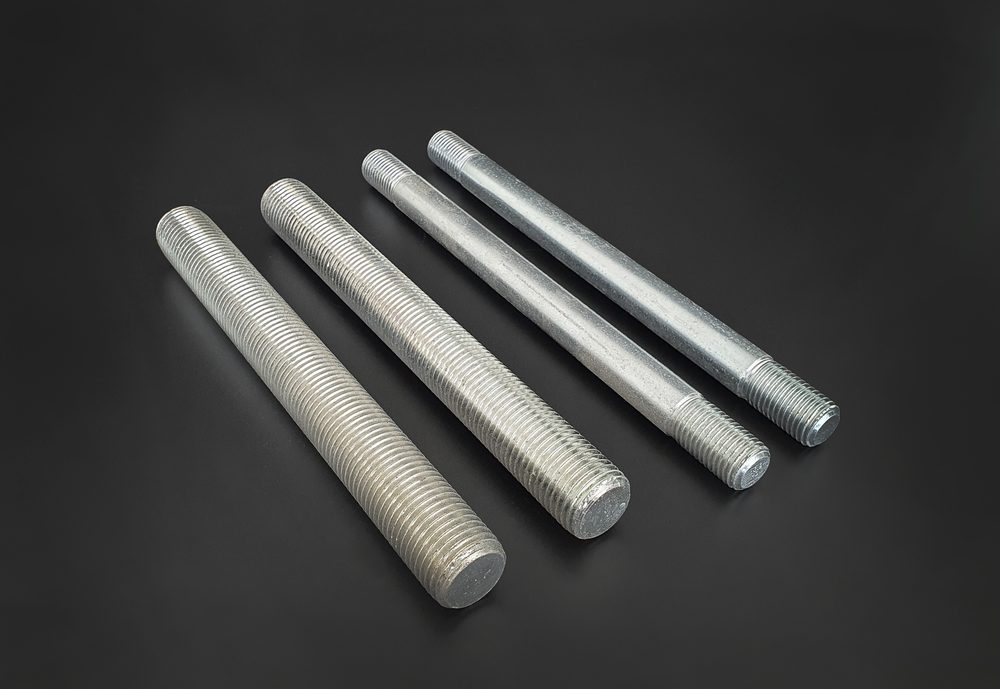
| Grating dan baki kabel | Interior kapal / bawah geladak | Innozinc | Spesifikasi hasil pengembangan bersama |
| Penyangga dan penggantung pipa | Interior kapal | Innozinc | Daya lekat lapisan akhir yang dilaporkan: >3 MPa |
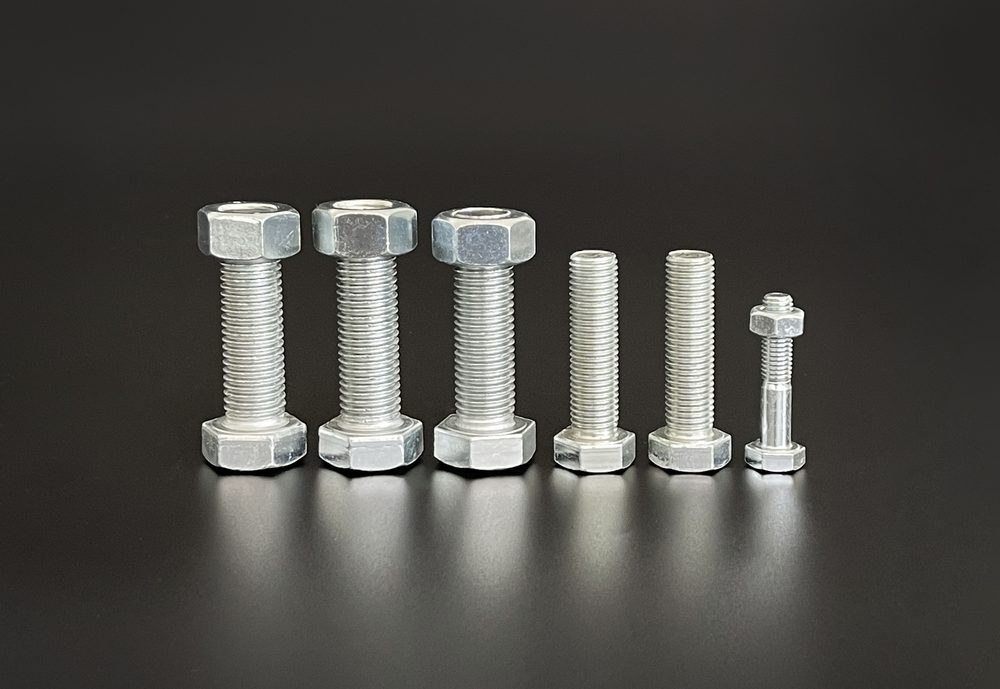
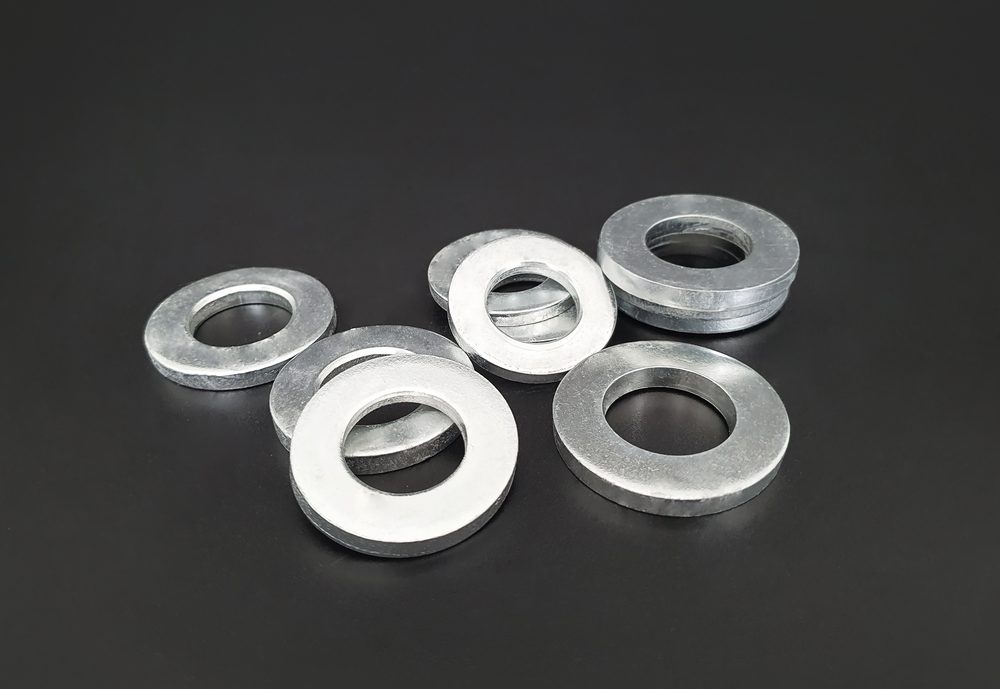
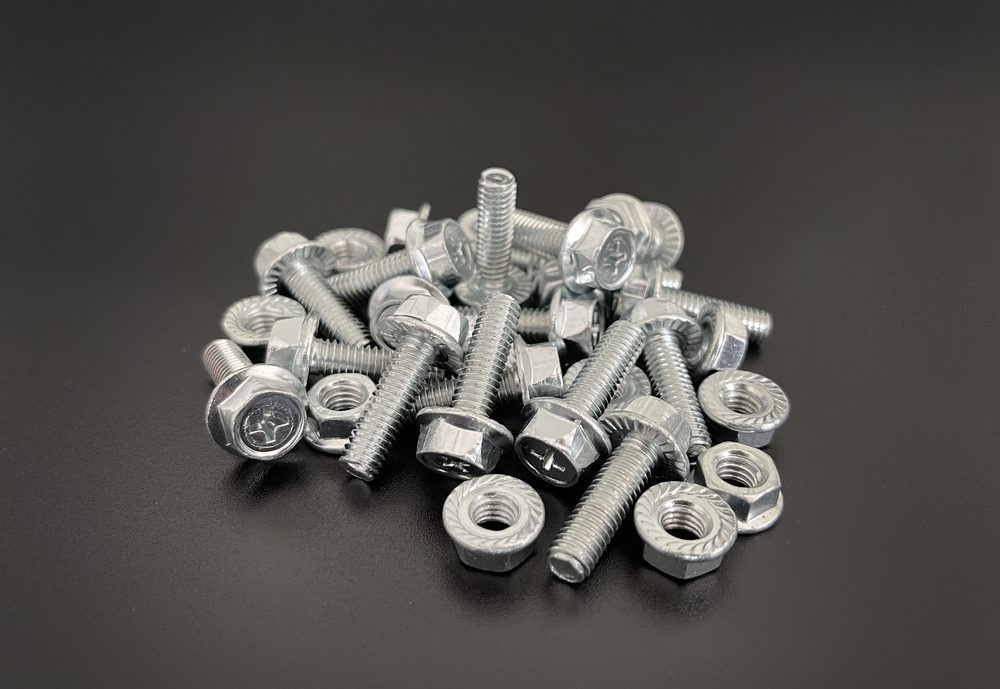
| Baut dan mur serbaguna | Interior kapal / geladak | Innozinc | Penerapan pada 14 kapal |
| Komponen pengikat geladak terbuka | Paparan garam langsung | Innozinc-h | Menetapkan kondisi korosi dan paparan lingkungan kimia |
| Baut yang bersentuhan dengan baja tahan karat | Antarmuka logam berbeda | Innozinc-h | Evaluasi pasangan galvanik dan tindakan isolasi |
| Komponen yang memerlukan pengelasan | Interior kapal | Innozinc | Uji kupon dengan acuan ASME Bagian IX |
| Komponen pengikat berkekuatan tinggi kelas 10.9 ke atas | — | Kualifikasi sebelum penerapan diperlukan | Kualifikasi penggetasan hidrogen belum dibuktikan |
| Komponen yang tunduk pada klasifikasi | — | Memerlukan persetujuan tersendiri | Produk yang tunduk pada klasifikasi di luar cakupan sertifikat KR |
Spesifikasi untuk penggunaan di kapal ditetapkan berdasarkan kelas material, persyaratan keselamatan, mutu tampilan permukaan, dan persetujuan yang berlaku.
Innozinc menggunakan proses pelapisan elektrolitik. Komponen berkekuatan tinggi atau aplikasi kritis terhadap patah tertunda memerlukan kualifikasi rekayasa dan pengendalian proses terkait penggetasan hidrogen sebelum penetapan spesifikasi. Dokumen yang disajikan belum membuktikan kualifikasi tersebut untuk komponen ini.
Penggelapan permukaan telah dilaporkan pada kondisi tertentu. Untuk komponen dengan persyaratan tampilan ketat, kondisi penyimpanan, perakitan, dan paparan ditetapkan serta dampak terhadap tampilan dan fungsi dievaluasi.
Sertifikat KR mencakup produk yang tidak tunduk pada persyaratan klasifikasi KR. Untuk komponen yang tunduk pada klasifikasi, cakupan dikonfirmasi kepada otoritas terkait dan proses persetujuan yang berlaku harus diikuti.
Aplikasi mencakup perlengkapan kapal baja berukuran besar, penyangga dan penggantung pipa, serta baut dan mur serbaguna hingga kelas 8.8. Kompatibilitas pengelasan dan pengecatan lanjutan ditentukan sesuai proses. Pemilihan mempertimbangkan kekerasan material, pembebanan, risiko penggetasan, dan persyaratan klasifikasi, bukan hanya kelas kekuatan.
Gunakan laporan bersama rincian spesimen, metode uji, dan kriteria penerimaan untuk menetapkan spesifikasi.
| Topik evaluasi | Dokumen pendukung | Metode uji / cakupan | Ketersediaan |
|---|---|---|---|
| Enam parameter inspeksi KR terpenuhi | Sertifikat Kesesuaian KRNomor sertifikat HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | Sertifikat tersedia |
| Hasil SST proyek: ≥1.000 jam | Laporan akhir laboratorium galanganProyek pengembangan tiga pihak (2021) | Uji kabut garam; target proyek: 480 jam | Laporan evaluasi galangan tersedia |
| Daya lekat lapisan akhir epoksi: >3 MPa | Laporan proyek yang sama | Uji daya lekat | Laporan tersedia |
| Tidak ditemukan cacat las | Evaluasi kemampuan las (2020) | ASME Bagian IX QW-462.4 | Laporan evaluasi tersedia |
| Pengukuran komparatif asap las dan asap logam | Lembaga pengukuran paparan kerja yang ditunjuk (Desember 2022) | Pengambilan sampel filter; gravimetri / ICP / IC | Pengukuran independen |
| Integritas lapisan setelah kerusakan akibat blasting | Laporan yang sama; lima tingkat kerusakan | Tampilan, daya lekat, dan daya lekat lapisan lanjutan | Kriteria evaluasi ditetapkan |
| Ketahanan korosi setelah kerusakan baut akibat perkakas | Evaluasi aplikasi pusat teknis galangan (Januari 2023) | Analisis penampang SEM dan uji kabut garam | Laporan tersedia |
| Kualifikasi penggetasan hidrogen | — | Uji prabeban ISO 15330: metode pengendalian proses, bukan persetujuan penerimaan | Kualifikasi khusus belum dibuktikan |
Validasi sesuai spesifikasi Anda. Laporan mendokumentasikan kinerja pada kondisi uji yang dinyatakan. Pengujian tambahan untuk tiap komponen disepakati bersama tim desain dan mutu sebelum produksi.
Susun rencana sampel untuk memeriksa komponen berlapis sesuai kriteria inspeksi dan penerimaan Anda.
Mintalah sertifikat KR, laporan kemampuan las, dan katalog teknis. Informasikan komponen serta aplikasinya agar kami dapat memilih dokumen yang relevan.
Sebelum mengirim sampel representatif, konfirmasikan material, kelas kekuatan, dimensi, dan jumlah. Biaya sampel, pengiriman, dan waktu pengerjaan disepakati terlebih dahulu.
Periksa kompatibilitas pengelasan, pengecatan lanjutan, dan daya lekat sesuai aplikasi. Tinjau hasil bersama tim rekayasa sebelum menetapkan produksi.
Pertanyaan teknis dari tim desain, mutu, dan produksi.
Temukan aplikasi dengan kondisi layanan dan persyaratan teknis yang sesuai proyek Anda.
