ขอทดสอบชิ้นงานตัวอย่าง
ตะแกรงเหล็ก · โครงสร้างเหล็กเพื่อความปลอดภัยทางถนน

ป้องกันการกัดกร่อน พร้อมคง
รูปทรงตะแกรงที่เที่ยงตรง

ช่องตะแกรงละเอียด ฟันกันลื่น และรูยึดต้องควบคุมความหนาชั้นชุบควบคู่กับการป้องกันการกัดกร่อน การชุบสังกะสี–เซรามิก Innozinc ผสาน ชั้นชุบบางประมาณ 8 μm กับกระบวนการที่อุณหภูมิห้องเพื่อคงมิติใช้งานและลดการบิดเบี้ยวจากความร้อน การเปรียบเทียบที่อ้างอิงบันทึก ผล SST 1,000 ชั่วโมง ส่วนข้อกำหนด Innozinc ปัจจุบันอยู่ที่ 720–1,000 ชั่วโมง

1,000ชม.
ผลเปรียบเทียบ SST · เกณฑ์สนิมแดง
HDG อ้างอิง: 480 ชั่วโมง
8μm
ความหนาชั้นชุบ
HDG อ้างอิง: 55–120 μm
80 รอบ
การทดสอบการกัดกร่อนแบบวัฏจักร (CCT)
HDG อ้างอิง: 40 รอบ
140°
ผ่านข้อกำหนดทดสอบดัด
HDG อ้างอิง: ไม่ผ่าน
มาตรฐาน KS ที่แก้ไข: D 3507 · B 1543 เกณฑ์คุณภาพวัสดุทางหลวง: แก้ไขครั้งที่ 20 / 21 การทดสอบ KTRการรับรอง ISO: 9001 · 14001 · 45001สิทธิบัตร 22 ฉบับ ชุบที่ 25 °C · ลดการปล่อยคาร์บอน 65% ตามการประเมิน KEITI ที่อ้างอิง
ความสม่ำเสมอของชั้นชุบ

คุณภาพสม่ำเสมอเริ่มจาก การควบคุมกระบวนการ

Innozinc ควบคุมความแปรปรวนระหว่างล็อตด้วย การกำหนดมาตรฐานความหนาชั้นชุบ ขั้นตอนหลังชุบ และเงื่อนไขกระบวนการ กำหนดการเตรียมชิ้นทดสอบและเกณฑ์สนิมแดงตามเกรดต้านการกัดกร่อนที่ต้องการสำหรับตะแกรง

การกระจายความหนา
55~120μm
ชุบสังกะสีแบบจุ่มร้อน: การจุ่มและการไหลระบายสังกะสีมีผลต่อความหนาเฉพาะจุดบริเวณรอยสัมผัสแร็ก ขอบ และทางไหลของสังกะสี
ควบคุมชั้นชุบแบบบาง
8μm
Innozinc: การสะสมชั้นชุบด้วยไฟฟ้าที่อุณหภูมิห้องช่วยควบคุมชั้นชุบบาง โดยเลือกการออกแบบจับยึดและตำแหน่งวัดตามรูปทรงชิ้นส่วน
ผลบันทึกภายใต้วิธีทดสอบเดียวกัน
1,000ชม.
เปรียบเทียบสนิมแดง · HDG อ้างอิง: 480 ชั่วโมง
สองเท่าของข้อกำหนดอ้างอิง 500 ชั่วโมง

ข้อกำหนดการต้านทานการกัดกร่อนและวิธีทดสอบ
การเปรียบเทียบอ้างอิงข้อกำหนด 500 ชั่วโมงของมาตรฐานสมาคมและวิธีทดสอบ KS D 9502 ค่า 480 ชั่วโมงและ 1,000 ชั่วโมงเป็นผลสนิมแดงที่บันทึกสำหรับแต่ละชิ้นทดสอบ เอกสารผลิตภัณฑ์ระบุความหนา ขั้นเตรียมผิว และเงื่อนไขตรวจสอบของลูกค้า

มาตรฐาน

แนวทางอนุมัติข้อกำหนดโดยอ้างอิงมาตรฐาน

ข้อกำหนดฉบับแก้ไขที่ยอมรับ สมรรถนะเทียบเท่าหรือดีกว่า เปิดแนวทางใช้ชุบสังกะสี–เซรามิกควบคู่กับข้อกำหนดปรับสภาพผิวที่ระบุกระบวนการเฉพาะ

ปรับปรุงแล้ว
เกณฑ์คุณภาพวัสดุก่อสร้างทางหลวงเกาหลี · แก้ไขครั้งที่ 20 / 21
ราวกันอันตรายและตะแกรงเหล็ก — การชุบที่มีสมรรถนะเทียบเท่าหรือดีกว่าชุบสังกะสีแบบจุ่มร้อน
แนวทางประยุกต์ใช้
ปรับปรุงแล้ว
แนวทางติดตั้งและจัดการอุปกรณ์ความปลอดภัยทางถนน
ราวกันอันตรายและเสาป้องกันหินร่วง — ข้อกำหนด KS หรือสมรรถนะเทียบเท่าหรือดีกว่า
แนวทางประยุกต์ใช้
มาตรฐานสมาคม
มาตรฐานสมาคมสหกรณ์อุตสาหกรรมโลหะเกาหลี
ตะแกรงเหล็ก — ละอองเกลือเป็นกลาง ≥500 ชั่วโมง (วิธีทดสอบ: KS D 9502)
ผลเปรียบเทียบที่บันทึก 1,000 ชั่วโมง
แก้ไขตุลาคม 2023
KS D 3507 · ท่อเหล็กกล้าคาร์บอนสำหรับระบบท่อทั่วไป
ข้อกำหนดชั้นเคลือบสังกะสีรองรับการใช้งานในกลุ่มผลิตภัณฑ์ท่อที่เกี่ยวข้อง
แนวทางประยุกต์ใช้
การพัฒนาข้อกำหนด
มาตรฐานเสาไฟ ป้ายจราจร และรางเคเบิล
อยู่ระหว่างพัฒนามาตรฐาน โดยมุ่งสู่โครงสร้างระบบส่งไฟฟ้าและทางรถไฟในปี 2027
อยู่ระหว่างพัฒนา

ข้อมูลนี้สรุปข้อกำหนดมาตรฐาน ขอ เอกสารสนับสนุนการประยุกต์ใช้ พร้อมข้อกำหนดต้นฉบับที่เกี่ยวข้องกับข้อกำหนดผลิตภัณฑ์หรือโครงการ

ข้อกำหนดการผลิต

สามประเด็นการผลิตสำคัญสำหรับตะแกรงและโครงสร้างเหล็กถนน

ควบคุมการบิดเบี้ยวจากความร้อน คงรูปทรงใช้งาน และเลือกชั้นชุบให้เหมาะกับสภาพแวดล้อม

01

การบิดเบี้ยวจากความร้อนของงานประกอบเหล็ก

ตะแกรง เสายาว และโครงต้องควบคุมการบิดเบี้ยวอย่างเหมาะสม Innozinc ใช้ กระบวนการชุบที่ประมาณ 25 °C ช่วยลดการรับความร้อนจากการจุ่มอุณหภูมิสูง และรักษาความเรียบกับความเที่ยงตรงด้านมิติ

ชุบที่อุณหภูมิห้อง 25 °C
02

ช่องละเอียด ฟันกันลื่น และรูยึด

ความหนาชั้นชุบมีผลต่อระยะช่องตะแกรงละเอียด ฟันกันลื่น และมิติใช้งานของรู Innozinc มี ชั้นชุบบางประมาณ 8 μm ช่วยจำกัดการเปลี่ยนรูปทรงและรักษามิติหลังชุบให้อยู่ในค่าพิกัดความเผื่อแบบ

ชุบประมาณ 8 μm · คงรูปทรง
03

เกลือละลายน้ำแข็งและการเปียกซ้ำ

ตะแกรง ราวกันอันตราย และฝาระบายน้ำสัมผัสเกลือละลายน้ำแข็งและการเปียกเป็นวัฏจักร ข้อกำหนดตัวแทน SST 720–1,000 ชั่วโมงของ Innozinc และ 1,500–2,000 ชั่วโมงของ Innozinc-h ช่วยเลือกชั้นชุบตามสภาพแวดล้อมใช้งานและข้อกำหนดจัดซื้อ

Innozinc 720–1,000 ชั่วโมง · h 1,500–2,000 ชั่วโมง
สมรรถนะ

สมรรถนะที่แสดงจากการทดสอบเปรียบเทียบ

ตารางและกราฟแสดงค่าทดสอบสนิมแดงที่บันทึกไว้ ข้อกำหนด SST ตัวแทนปัจจุบันคือ 720–1,000 ชั่วโมงสำหรับ Innozinc และ 1,500–2,000 ชั่วโมงสำหรับ Innozinc-h ขอข้อมูลเปรียบเทียบตามเกณฑ์ยอมรับและเงื่อนไขชิ้นทดสอบของลูกค้า

ทดสอบละอองเกลือ (SST), เกณฑ์สนิมแดง · ASTM B117 / KS D 9502
━ เส้นสีแดง: ข้อกำหนดอ้างอิง 500 ชั่วโมงตามมาตรฐานสมาคม
ชุบสังกะสีด้วยไฟฟ้า · 8 μm
90 ชั่วโมง
การชุบสังกะสีด้วยไฟฟ้า + ซีลเลอร์
240 ชั่วโมง
การชุบสังกะสีแบบจุ่มร้อน
55–120 μm
480 ชั่วโมง
Innozinc 8 μm
1,000 ชั่วโมง
Innozinc-h
8~15 μm
1,500 ชั่วโมง+

ตัวชี้วัดการทดสอบ: การเปรียบเทียบใช้เกณฑ์สนิมแดง เอกสารเทคนิคระบุเกณฑ์สนิมขาว/สนิมแดงและความหนาชั้นชุบ SST วัดสมรรถนะการกัดกร่อนภายใต้เงื่อนไขทดสอบ ไม่ใช่จำนวนปีใช้งานกลางแจ้ง

Innozinc สำหรับรูปทรง ค่าพิกัดความเผื่อ และการแปรรูป

ชั้นชุบ Innozinc แบบบางช่วยควบคุมช่องตะแกรงละเอียด รูปทรงกันลื่น และผิวต่อด้วยสลักเกลียวอย่างเที่ยงตรง การชุบที่อุณหภูมิห้องยังลดความเสี่ยงบิดเบี้ยวจากความร้อนของชิ้นส่วนแผ่นและรีดขึ้นรูป

การใช้งานที่ให้ความสำคัญ
ตะแกรงช่องละเอียดและป้องกันเศษวัสดุ ชิ้นส่วนรีดขึ้นรูปบาง จุดต่อแบบล็อกสลักเกลียวและเกลียว และผิวชุบรองรับสีฝุ่น — ผลิตภัณฑ์ที่ให้ความสำคัญกับรูปทรงและคุณภาพด้านมิติ
คุณลักษณะการชุบสังกะสีด้วยไฟฟ้าการชุบสังกะสีแบบจุ่มร้อนInnozincInnozinc-h
ความทนทานต่อการกัดกร่อน (SST, เกณฑ์สนิมแดง)90 ชั่วโมง480 ชั่วโมง1,000 ชั่วโมง1,500 ชั่วโมง+
การทดสอบการกัดกร่อนแบบวัฏจักร (CCT)5 รอบ40 รอบ80 รอบ80 รอบ↑
ความทนทานต่อการกัดกร่อนหลังความเสียหายเชิงกล90 ชั่วโมง240 ชั่วโมง≥500 ชั่วโมง≥500 ชั่วโมง
ความหนาชั้นเคลือบ8 μm55~120 μm8 μm8~15 μm
อุณหภูมิกระบวนการอุณหภูมิห้อง400~500 ℃ชุบที่อุณหภูมิห้อง 25 °Cชุบที่อุณหภูมิห้อง 25 °C
ความสามารถในการขึ้นรูปด้วยการดัดไม่ผ่านข้อกำหนดในการเปรียบเทียบที่อ้างอิงไม่ผ่านข้อกำหนดในการเปรียบเทียบที่อ้างอิงผ่านข้อกำหนดดัด 140°ดี
ความสามารถในการเชื่อมต่ำต่ำดีดี
การปรับสภาพด้วยโครเมียมโครเมียมไตรวาเลนต์ / เฮกซะวาเลนต์ขั้นตอนหลังชุบด้วยโครเมียมเฮกซะวาเลนต์ทางเลือกปราศจากโครเมียมทางเลือกปราศจากโครเมียม

แหล่งข้อมูล: ข้อมูลเปรียบเทียบ KEMP R&D ผลทดสอบ KTR และการวิจัยร่วมกับ Korea Shipbuilding & Offshore Engineering และ Hyundai Heavy Industries

ใบเสนอราคาชุบพิจารณารูปทรง พื้นที่ผิวจำเพาะ น้ำหนัก และปริมาณต่อเดือน ส่งแบบและแผนผลิตเพื่อรับข้อกำหนดกระบวนการและข้อเสนอการจัดส่ง

ขอใบเสนอราคา →
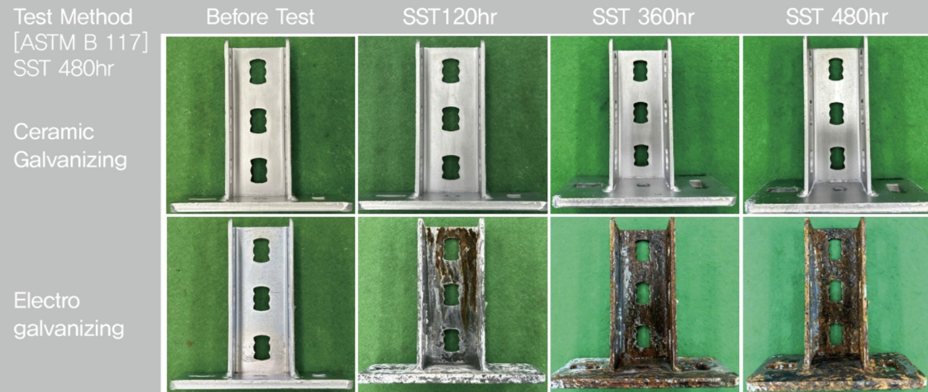
เปรียบเทียบ ASTM B117 480 ชั่วโมง: ขายึดชุบสังกะสี–เซรามิกและชุบสังกะสีด้วยไฟฟ้า
เปรียบเทียบละอองเกลือ 480 ชั่วโมง — ชิ้นล่าง: ชุบสังกะสีด้วยไฟฟ้า เริ่มสนิมแดงที่ 120 ชั่วโมงและกัดกร่อนเป็นบริเวณกว้างที่ 480 ชั่วโมง ชิ้นบน: ชุบสังกะสี–เซรามิกคงรูปภายใต้เงื่อนไขเดียวกัน ASTM B117
การประยุกต์ใช้

ผลิตภัณฑ์ประยุกต์ใช้และการเลือกเกรดชุบ

เลือก Innozinc และ Innozinc-h ตามสภาวะสัมผัสและความทนทานต่อการกัดกร่อนที่ต้องการ

ตะแกรงเหล็ก (เชื่อมกด / ประกอบ)
สำหรับตะแกรงที่กำหนด 500 ชั่วโมงตามมาตรฐานสมาคม ชั้นชุบบางช่วยรักษา ระยะช่องตะแกรงละเอียดและฟันกันลื่น กระบวนการที่อุณหภูมิห้องลดความเสี่ยงบิดเบี้ยวจากความร้อนที่รอยเชื่อมตะแกรง
แนะนำ · Innozinc
ฝาราง · ฝาระบายน้ำ · บ่อรับน้ำ
น้ำขัง เกลือละลายน้ำแข็ง และการสัมผัสจากคนหรือยานพาหนะทำให้ ความทนทานต่อการกัดกร่อนหลังเสียหาย (≥500 ชั่วโมงในการเปรียบเทียบที่อ้างอิง) เป็นปัจจัยสำคัญในการกำหนดข้อกำหนด
แนะนำ · Innozinc-h
ราวกันอันตราย · แผงกั้นถนน · แผงกั้นเกาะกลาง
ข้อกำหนดการชุบที่เทียบเท่าหรือดีกว่าเปิดแนวทางอนุมัติ กระบวนการที่อุณหภูมิห้อง ช่วยชิ้นส่วนรีดขึ้นรูปบางด้วยการลดความเสี่ยงบิดเบี้ยวจากความร้อน
แนะนำ · Innozinc
ตาข่ายป้องกันหินร่วง · รั้ว · ระบบป้องกันลาดชัน
การติดตั้งบนภูเขาเผชิญการควบแน่น หิมะ และเกลือละลายน้ำแข็ง จุดต่อระหว่าง ลวด สมอ และเสา ยังต้องพิจารณาการกัดกร่อนกัลวานิก
แนะนำ · Innozinc-h
เสาไฟ · เสาสัญญาณ/ป้าย · เสา CCTV
การชุบที่อุณหภูมิห้องลดความเสี่ยงบิดเบี้ยวของชิ้นส่วนท่อยาว กำหนดการจัดแร็กตามมิติจริง โดยอยู่ระหว่างพัฒนามาตรฐานที่เกี่ยวข้อง
แนะนำ · Innozinc
ทางเดินโรงงานและทางทะเล · ตะแกรงโปร่ง · พื้นทางเดิน
แท่นทางเดินที่สัมผัสเกลือทะเลได้รับประโยชน์จาก การชุบที่รองรับการแปรรูป การชุบหลังตัดและเจาะปั๊มจัดการผิวเปิดสัมผัสและช่วยลดการซ่อมแต้มหน้างาน
แนะนำ · Innozinc-h
จุดเด่นทางเทคนิค

ลดการแก้ไขงานและปรับต้นทุนการผลิต

ชุบที่ 25 °C · ลดการบิดเบี้ยวจากความร้อน

การสะสมชั้นชุบด้วยไฟฟ้าที่อุณหภูมิห้องลดการใช้ LNG ให้ความร้อนบ่อสังกะสี จำกัดความเสี่ยงบิดเบี้ยวจากความร้อนในชิ้นส่วนรีดขึ้นรูปบางและตะแกรงเชื่อม พร้อมรองรับการชุบหลังแปรรูป

เชื่อมโดยไม่ต้องลอกสังกะสีก่อน

การเชื่อมโดยไม่ต้องลอกสังกะสีก่อนช่วยลดขั้นปิดบังผิวและลอกชั้นเคลือบ การเปรียบเทียบในอู่ต่อเรือที่อ้างอิงบันทึกว่า ลดเวลาแรงงานเชื่อม 45 นาทีสำหรับงานเหล็กฉาก 250 mm เดียวกัน.

คุณลักษณะกระบวนการเชื่อม

ความเข้มข้นฟูมเชื่อมที่รายงาน: 27.64 mg/m³ เทียบกับ 57.72 mg/m³ ของเหล็กกล้าคาร์บอนต่ำอ้างอิง ความกว้างชั้นเคลือบเสียหายจากความร้อนที่รายงาน: 0.8 cm เทียบกับ 2.4 cm การประเมินขึ้นรูปแยกต่างหากครอบคลุมการดัด 140° และรีดร่อง

ทางเลือกปราศจากโครเมียม · การวิเคราะห์สาร

Innozinc ผสาน กระบวนการปราศจากโครเมียมกับฟิล์มเซรามิกอนินทรีย์ เพื่อการต้านทานการกัดกร่อน ให้ข้อกำหนดกระบวนการและข้อมูลวิเคราะห์สารตามข้อกำหนดสิ่งแวดล้อมของลูกค้า

ผลลดลงที่รายงาน: คาร์บอน 65% · พลังงาน 62%

เอกสารประเมิน KEITI เป็นพื้นฐานของการเปรียบเทียบลดการปล่อยคาร์บอนที่อ้างอิง ขอข้อมูลกระบวนการและการปล่อยที่ใช้คำนวณเพื่อประกอบเอกสารจัดซื้อ

กำลังการผลิตที่มีพร้อม

โรงงาน KEMP อุลซานเดินระบบ สายชุบแบบแขวน ชุบสังกะสีกรด และชุบแบบถังกลิ้ง กำลังการผลิตที่ระบุคือ 35, 10 และ 7 ตันต่อวันตามลำดับ การจัดสายตามผลิตภัณฑ์และวางแผนผลิตช่วยรองรับกำหนดการจัดส่ง

ขั้นตอนการนำไปใช้

จากการอนุมัติข้อกำหนดสู่การผลิต

KEMP ให้เอกสารทดสอบ ข้อกำหนดมาตรฐาน และเกณฑ์คุณภาพสำหรับ การอนุมัติการปรับสภาพผิวโดยลูกค้าหรือวิศวกรควบคุมงาน ชิ้นงานตัวอย่างเฉพาะผลิตภัณฑ์และเอกสารเทคนิคสนับสนุนการเปลี่ยนข้อกำหนด

1

รายงานทดสอบและเอกสารมาตรฐาน ภายในวันเดียวถึง 1 วันทำการ

แจ้งผลิตภัณฑ์และข้อกำหนดจัดซื้อ เราจะส่งอีเมลพร้อม เอกสารทดสอบและข้อกำหนดมาตรฐานที่เกี่ยวข้อง.

2

ชุบชิ้นงานตัวอย่าง ตกลงจำนวน ค่าใช้จ่าย และกำหนดการ

แบบและเงื่อนไขผลิตใช้กำหนดข้อกำหนดชุบตัวอย่าง ประเมินระยะช่องตะแกรงละเอียด รูปทรงกันลื่น มิติรูสลักเกลียว และคุณภาพผิว

3

ทดสอบตามข้อกำหนดลูกค้า แผนที่ตกลงแล้ว

ทดสอบตามเกณฑ์สนิมขาว/สนิมแดงและเงื่อนไขชิ้นทดสอบของลูกค้าพร้อมบันทึกผล การประเมินสามารถยืนยัน ความสอดคล้องกับข้อกำหนด 500 ชั่วโมงที่ใช้.

4

สนับสนุนการอนุมัติของลูกค้า / วิศวกรควบคุมงาน ขอบเขตที่ตกลงแล้ว

เราจัดเตรียมร่างข้อกำหนด มาตรฐานที่เกี่ยวข้อง และข้อมูลการใช้งาน วิศวกร KEMP สามารถ ร่วมการนำเสนอทางเทคนิค ตามความจำเป็น

5

นำเข้าสู่การผลิต หลังอนุมัติ

หลังอนุมัติ โครงการเข้าสู่การสั่งซื้อปกติ ข้อกำหนดผลิตภัณฑ์ระบุเกรด Innozinc หรือ Innozinc-h ที่เลือก

ประสบการณ์การใช้งาน

ประสบการณ์ผลิตและจัดส่งของ KEMP

มีการจัดส่งอุปกรณ์เหล็กประกอบเรือสำหรับ เรือมากกว่า 60 ลำที่อู่ต่อเรือรายใหญ่สองแห่ง บันทึกการจัดส่ง KEMP ที่อ้างอิงครอบคลุม มากกว่า 80% ของตลาดข้อต่อแบบร่องสำหรับระบบป้องกันอัคคีภัยในเกาหลีโดยมีลูกค้าในภาคผลิตไฟฟ้า อุตสาหกรรมหนัก ก่อสร้าง และโรงงานอุตสาหกรรมกระบวนการ
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า
โลโก้ลูกค้า

โลโก้แสดง ประสบการณ์จัดส่งโดยรวมของ KEMP ติดต่อทีมงานเพื่อขอตัวอย่างการใช้งานตะแกรงและโครงสร้างพื้นฐานถนนเฉพาะผลิตภัณฑ์

คำถามที่พบบ่อย

คำถามที่พบบ่อย

คำแนะนำทางเทคนิคด้านข้อกำหนดผลิตภัณฑ์ การประเมินการกัดกร่อน และการควบคุมคุณภาพผลิต

ควบคุมคุณภาพชุบตะแกรงอย่างไร?
Innozinc ควบคุมทั้งความหนาเป้าหมาย ความทนทานต่อการกัดกร่อน และ มิติใช้งานรวมถึงช่องตะแกรงละเอียด ฟันกันลื่น และรูยึด ตำแหน่งวัดและเกณฑ์ยอมรับเฉพาะผลิตภัณฑ์เชื่อมโยงความหนา การยึดเกาะ สมรรถนะต้านการกัดกร่อน และลักษณะผิวกับคุณภาพผลิต
ข้อกำหนด 500 ชั่วโมงของมาตรฐานสมาคมใช้เกณฑ์สนิมขาวหรือสนิมแดง?
กำหนดวิธีทดสอบและเกณฑ์ยอมรับแยกจากกัน KS D 9502 กำหนดวิธีละอองเกลือ ส่วนระยะทดสอบและเกณฑ์สนิมขาว/สนิมแดงเป็นไปตามข้อกำหนดผลิตภัณฑ์หรือจัดซื้อที่ใช้ การเปรียบเทียบในหน้านี้ใช้เกณฑ์สนิมแดง KEMP ให้เอกสารตามข้อกำหนดลูกค้า
ชั้นชุบบางป้องกันการกัดกร่อนได้อย่างไร?
Innozinc ผสานชั้นสังกะสีกับฟิล์มเซรามิกอนินทรีย์ โดยอาศัย การป้องกันแบบแอโนดเสียสละของสังกะสีและชั้นกั้นสารกัดกร่อน ชั้นชุบบางจำกัดการเปลี่ยนมิติพร้อมรองรับข้อกำหนดต้านการกัดกร่อน ข้อกำหนดผลิตภัณฑ์จับคู่ความหนากับเงื่อนไข SST และ CCT
ประเมินบริเวณเสียหายและผิวสัมผัสซ้ำอย่างไร?
ผล เปรียบเทียบการกัดกร่อนหลังแรงกระแทก/แปรรูปที่อ้างอิง รายงาน Innozinc ≥500 ชั่วโมง ชุบสังกะสีแบบจุ่มร้อน 240 ชั่วโมง และชุบสังกะสีด้วยไฟฟ้า 90 ชั่วโมง ชิ้นส่วนรับการสัญจรหรือแรงเสียดทานซ้ำประเมินความสมบูรณ์ชั้นเคลือบและสมรรถนะต้านการกัดกร่อนภายใต้ภาระและสภาพสัมผัสตัวแทนก่อนเลือกเกรด
คิดราคาชุบอย่างไร?
ใบเสนอราคาพิจารณารูปทรง พื้นที่ผิวจำเพาะ น้ำหนัก ล็อตขั้นต่ำ การขนส่ง และปริมาณต่อเดือน การเปรียบเทียบต้นทุนรวมอาจรวมต๊าปซ้ำ ตรวจซ้ำ และความสูญเสียจากอัตราผลผลิตดีควบคู่กับค่าชุบ
ชุบชิ้นส่วนยาวหรือตะแกรงแผงใหญ่ได้หรือไม่?
สายชุบแบบแขวนที่อุลซานใช้ แร็ก 3.5 m มิติสูงสุด น้ำหนัก และรูปทรงใช้กำหนดการจัดจับยึดและเงื่อนไขกระบวนการ การชุบที่อุณหภูมิห้องลดความเสี่ยงบิดเบี้ยวของชิ้นส่วนยาว ยืนยันจำนวนและระยะเวลาดำเนินการตามผลิตภัณฑ์
หากข้อกำหนดจัดซื้อระบุชุบสังกะสีแบบจุ่มร้อนจะดำเนินการอย่างไร?
ตาม เกณฑ์คุณภาพวัสดุก่อสร้างทางหลวงเกาหลี ฉบับแก้ไขครั้งที่ 20 / 21 ราวกันอันตรายและตะแกรงเหล็กสามารถใช้การชุบเทียบเท่าหรือดีกว่าชุบสังกะสีแบบจุ่มร้อน ส่วน แนวทางติดตั้งและจัดการอุปกรณ์ความปลอดภัยทางถนน ใช้ข้อกำหนด KS หรือเทียบเท่าหรือดีกว่าสำหรับราวกันอันตรายและเสาป้องกันหินร่วง KEMP ให้ข้อกำหนดต้นฉบับและเอกสารการใช้งานเพื่อสนับสนุนการอนุมัติของลูกค้าและวิศวกรควบคุมงาน
ดำเนินการจากการใช้งานทดลองสู่การผลิตอย่างไร?
เลือกผลิตภัณฑ์ตามเป้าหมายปรับปรุง เช่น คุณภาพต้านการกัดกร่อน การบิดเบี้ยวจากความร้อน และความเที่ยงตรงด้านมิติ ประเมินตัวอย่างตามข้อกำหนดตรวจสอบลูกค้า แล้วใช้ผลกำหนดข้อกำหนดผลิตและเงื่อนไขจัดส่ง
จะรับเอกสารเทคนิคและการติดต่อกลับอย่างไร?
จัดส่งเอกสารที่ขอทางอีเมล และติดต่อกลับตามความต้องการ สามารถระบุหมายเลขโทรศัพท์เพิ่มเติมหากต้องการให้โทรกลับ
ปรึกษาทางเทคนิค · ขอชิ้นงานตัวอย่าง

การปรับสภาพผิวตะแกรง:
การสนับสนุนทางเทคนิคและขอชิ้นงานตัวอย่าง

  • ขอ เอกสารทดสอบ KTR และแค็ตตาล็อกทางเทคนิค
  • รับ ข้อกำหนดมาตรฐานต้นฉบับและเอกสารการใช้งาน ที่เกี่ยวข้องกับผลิตภัณฑ์
  • จัดแผน ชุบตัวอย่างและประเมินรูปทรง/มิติ บนชิ้นส่วนของลูกค้า
  • ตรวจสอบ ช่องตะแกรงละเอียด ฟันกันลื่น และรูสลักเกลียว ตามแบบ
  • ตกลงแผนชิ้นงานตัวอย่างสำหรับ วัสดุ ชั้นคุณสมบัติความแข็งแรง มิติ และจำนวน แล้วทีมงานจะช่วยกำหนดแผนชิ้นงานตัวอย่าง
ดาวน์โหลดแค็ตตาล็อก · PDF ภาษาอังกฤษ
เราจะส่งข้อกำหนดการประยุกต์ใช้ที่เสนอและขั้นตอนถัดไปทางอีเมล
สอบถามทางเทคนิค — +82 52 289 1155
หรือส่งอีเมลถึง info@kempkorea.com เพื่อขอเอกสารทดสอบที่เกี่ยวข้อง
รู้จัก KEMP

สำรวจการใช้งานในอุตสาหกรรมอื่น

ค้นหาโซลูชันการปรับสภาพผิว KEMP ตามสภาพแวดล้อมสัมผัสและข้อกำหนดผลิตภัณฑ์ของแต่ละอุตสาหกรรม

ผลิตภัณฑ์ที่เกี่ยวข้อง
ติดต่อทางโทรศัพท์ขอทดสอบชิ้นงานตัวอย่าง