
ความทนทานของข้อต่อท่อขึ้นอยู่กับ ความสมบูรณ์ของชั้นเคลือบหลังการรีดขึ้นรูปร่อง การชุบคอมโพสิตสังกะสี–เซรามิก Innozinc ปกป้องผิวข้อต่อและท่อที่ผ่านการขึ้นรูป ด้วยการยึดเกาะและความสามารถในการขึ้นรูปที่ดี การชุบหลังการแปรรูป ครอบคลุมทั้งร่องและปลายตัด ช่วยลดงานซ่อมแต้มผิวเคลือบหน้างาน จากประสบการณ์ชุบข้องอ สามทาง ข้อลด และข้อต่อในระดับการผลิตจำนวนมาก KEMP จึงพัฒนาข้อกำหนดการปรับสภาพผิวให้เหมาะกับแต่ละชิ้นส่วน
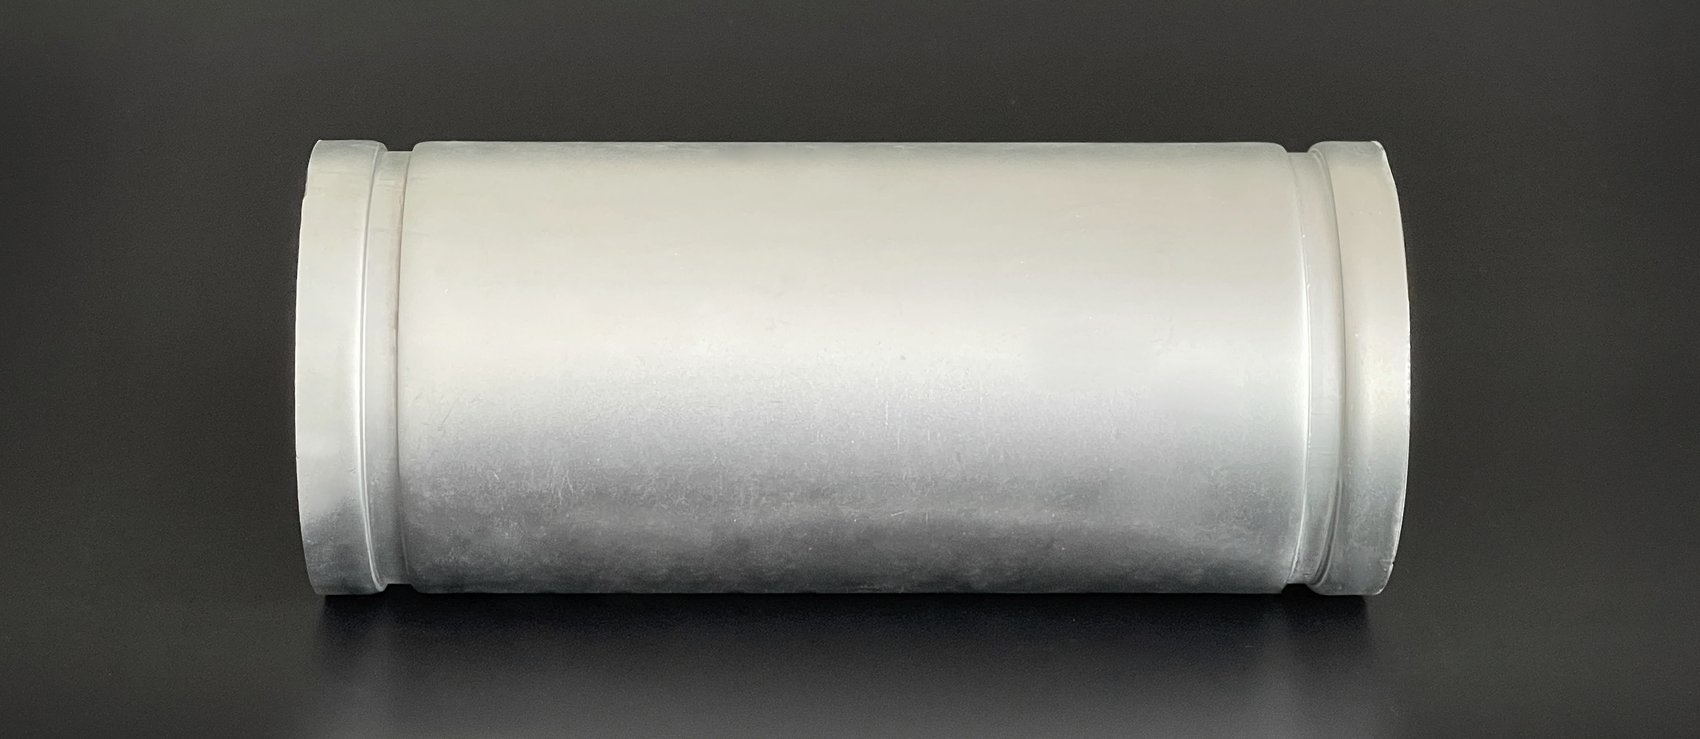
ร่องและปลายตัดเป็นจุดสำคัญในการป้องกันการกัดกร่อนของข้อต่อท่อ Innozinc ผสาน การยึดเกาะและความสามารถในการขึ้นรูปของชั้นชุบ เข้ากับการชุบหลังการแปรรูป เพื่อเพิ่มความสมบูรณ์ของชั้นเคลือบและความทนทานต่อการกัดกร่อนบริเวณรอยต่อ
การซ่อมแต้มด้วยอีพ็อกซีสร้างชั้นกั้นป้องกัน ส่วนชั้นชุบ Innozinc ผสานการป้องกันแบบสละตัวของสังกะสีเข้ากับคุณสมบัติการเป็นชั้นกั้นขององค์ประกอบเซรามิก
การเสียรูปถาวรระหว่างการรีดขึ้นรูปร่องทำให้เกิดความเค้นในชั้นชุบ การยึดเกาะและความต่อเนื่องของชั้นเคลือบหลังขึ้นรูปจึงเป็นปัจจัยสำคัญต่อคุณภาพข้อต่อที่สม่ำเสมอ
วัสดุฐานที่เปิดเผยบริเวณก้นร่องและปลายตัดอาจเป็นจุดเริ่มต้นของการกัดกร่อนเฉพาะจุด การรักษาความต่อเนื่องของชั้นชุบช่วยเสริมการป้องกันการกัดกร่อนบริเวณข้อต่อ
ข้อต่อและท่อที่ผ่านการแปรรูปต้องควบคุมการลอก การยกตัว และการปนเปื้อนของชั้นเคลือบ KEMP ควบคุมความหนาชั้นชุบ การยึดเกาะ และลักษณะผิว เพื่อรองรับคุณภาพในกระบวนการถัดไป
การยึดเกาะและความสามารถในการขึ้นรูปของชั้นชุบคอมโพสิตบาง Innozinc ช่วยรองรับการเสียรูปถาวร ในการทดสอบการขึ้นรูปถ้วยแบบ Erichsen ภายใน KEMP ชั้นชุบสังกะสีแบบจุ่มร้อนลอกที่ความลึก 3.5 มม. ขณะที่ชั้นชุบสังกะสี–เซรามิก ไม่พบข้อบกพร่องที่ความลึกเกิน 5 มม.การทดสอบภายใน KEMP · อ้างอิง ISO 20482 / KS B 0812
การทำร่องบนท่อเหล็กที่ยังไม่ชุบแล้วจึงชุบสังกะสี ช่วยเคลือบร่องและปลายตัดในขั้นตอนเดียว ลดการแปรรูปหน้างานและการซ่อมแต้มเฉพาะจุดกำหนดลำดับการแปรรูปและการชุบตามความยาว รูปทรง และข้อกำหนดด้านมิติของผลิตภัณฑ์
KEMP พัฒนาข้อกำหนดการชุบตามมาตรฐานที่เกี่ยวข้องกับข้อต่อท่อ ท่อเหล็กกล้าคาร์บอน และท่อร้อยสายไฟเหล็ก ร่วมกับเทคโนโลยีที่ได้รับการรับรอง
| รายการ | สถานะ | รายละเอียด |
|---|---|---|
| มาตรฐานอุตสาหกรรมเกาหลี (KS) | ปรับปรุงแล้ว | KS D 3507 (5 ตุลาคม 2023) · KS B 1543 (9 พฤษภาคม 2024) · KS C 8401 — ข้อกำหนดการเคลือบสังกะสีสำหรับท่อเหล็กกล้าคาร์บอน ข้อต่อเชื่อมชน และท่อร้อยสายไฟเหล็ก |
| การรับรองจาก LH | ได้รับการรับรอง | ใบรับรอง SME Technology Market — เลขที่ 2024-12-000089 เทคโนโลยี: วิธีชุบสังกะสีด้วยไฟฟ้าที่มีการยึดเกาะ ความต้านทานการเปราะ และความทนทานต่อการกัดกร่อนดีเยี่ยม หน่วยงานรับรอง: LH รับรองครั้งแรก: 9 ธันวาคม 2024 |
KEMP ให้บริการชุบ Innozinc สำหรับข้อต่อท่อ ท่อ และอุปกรณ์รองรับของผู้ผลิต ด้วยปริมาณการชุบข้อต่อแบบร่อง 3,445 ตัน KEMP สนับสนุนการควบคุมคุณภาพการผลิตและกระบวนการชุบที่เหมาะกับแต่ละชิ้นส่วน
| ผลิตภัณฑ์ | สถานะการประยุกต์ใช้ | ผลงานการผลิต |
|---|---|---|
| ข้อต่อแบบร่องข้องอ · สามทาง · ข้อลด · ข้อต่อ | ให้บริการรับจ้างชุบในการผลิตจริง — ตั้งแต่มิถุนายน 2021 | รวม 3,445 ตัน · ลูกค้า 4 รายลูกค้า A: ประมาณ 2,860 ตัน / B: 390 ตัน / C: 175 ตัน / D: 20 ตัน |
| ข้อต่อสำหรับการเชื่อม | ผ่านการทดสอบเปรียบเทียบภายในแล้ว | พร้อมให้บริการรับจ้างชุบ |
| ท่อ (ยาวสูงสุด 3 ม. · ขนาดระบุ 50A) | ทดสอบการชุบแล้ว · ความยาวสูงสุด 3 ม. | ให้คำปรึกษาการชุบตามข้อกำหนดทางเทคนิค |
| อุปกรณ์รองรับท่อ · แคลมป์ · อุปกรณ์แขวนท่อ | พร้อมให้บริการ | ให้บริการชุบชิ้นส่วนรองรับและชิ้นส่วนยึดในงานอุตสาหกรรม |
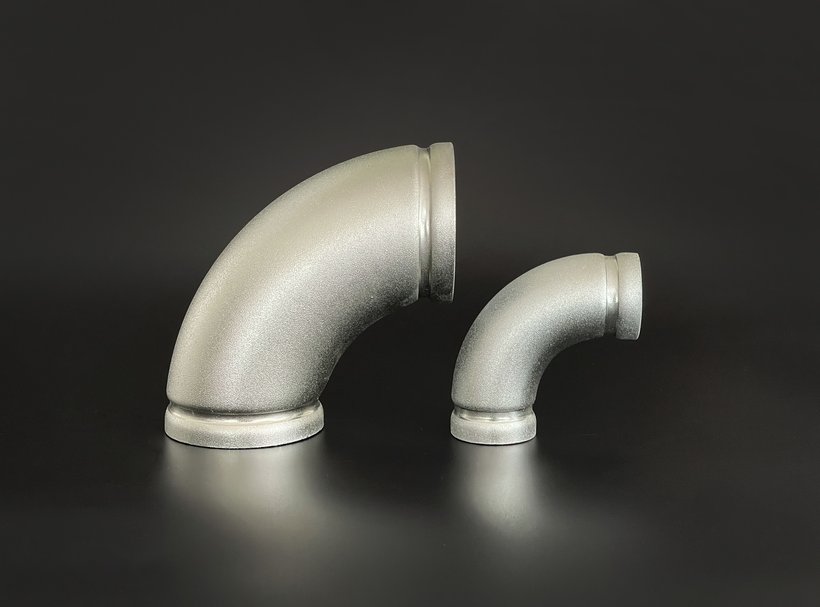
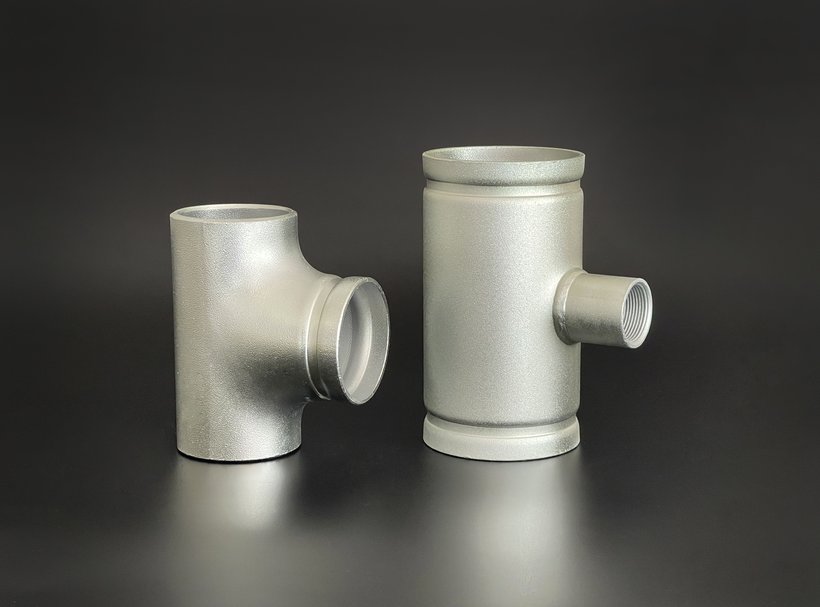
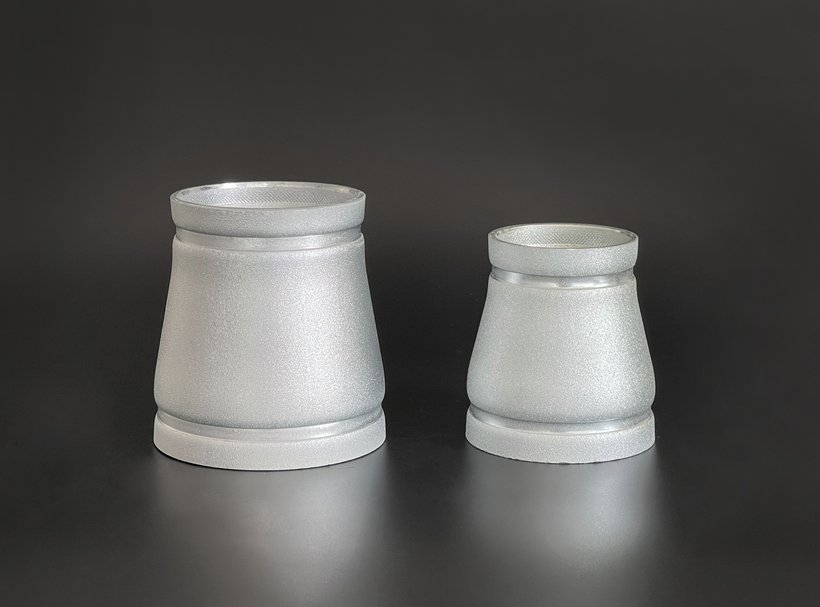
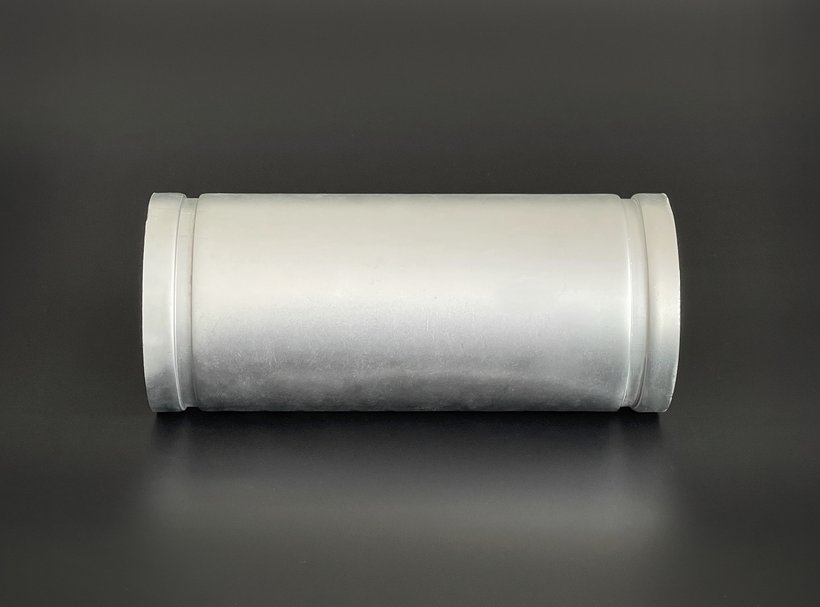
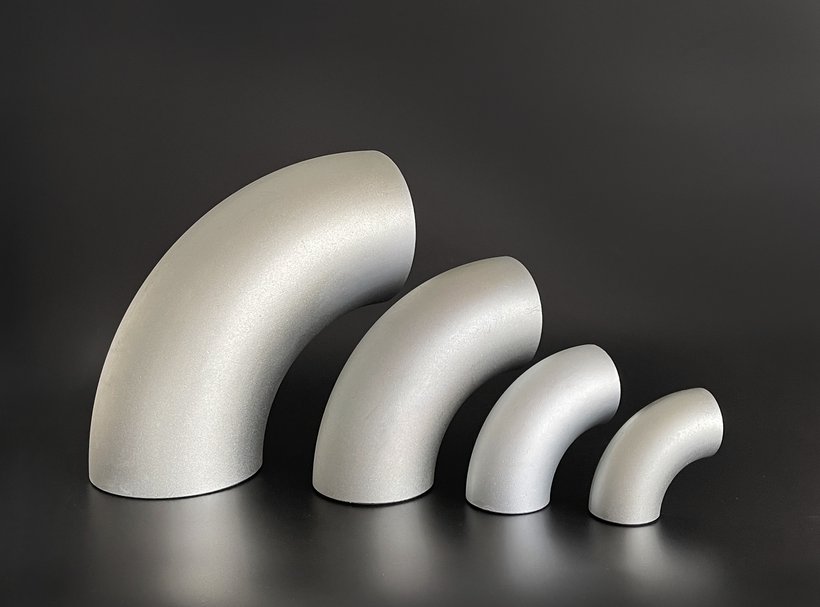
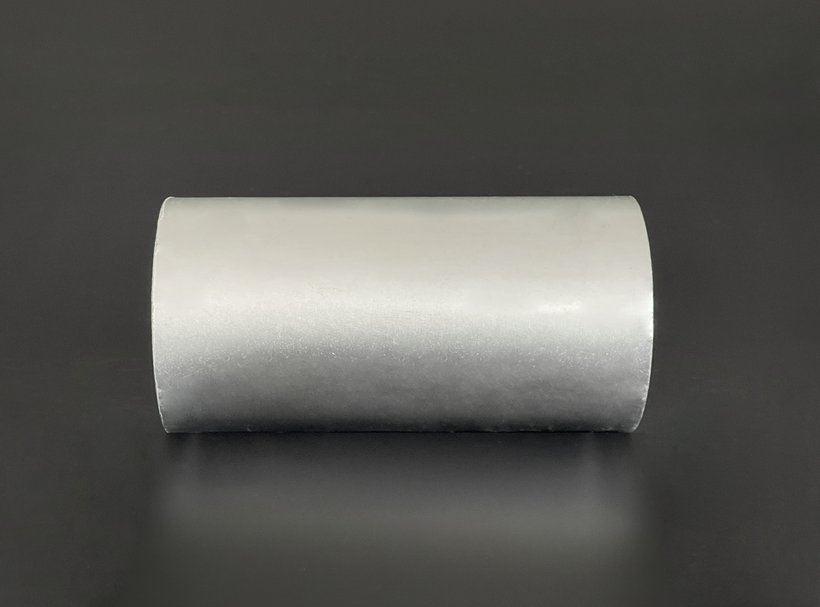
ความหนาชั้นชุบ การยึดเกาะ ความทนทานต่อการกัดกร่อน และลักษณะผิวเป็นคุณลักษณะคุณภาพสำคัญ การอนุมัติเริ่มต้นร่วมกับการตรวจสอบระหว่างผลิตช่วยรักษาคุณภาพผิวข้อต่อ
| คุณลักษณะ | วิธีทดสอบ | เกณฑ์ควบคุม | ขั้นตอนการตรวจสอบ |
|---|---|---|---|
| ความหนาชั้นชุบ | เครื่องวัดความหนาผิวเคลือบแบบพกพา | ≥8 μm | การตรวจสอบประจำ |
| การยึดเกาะ | การทดสอบกรีดตารางและดึงด้วยเทป | 5B | การอนุมัติเริ่มต้น |
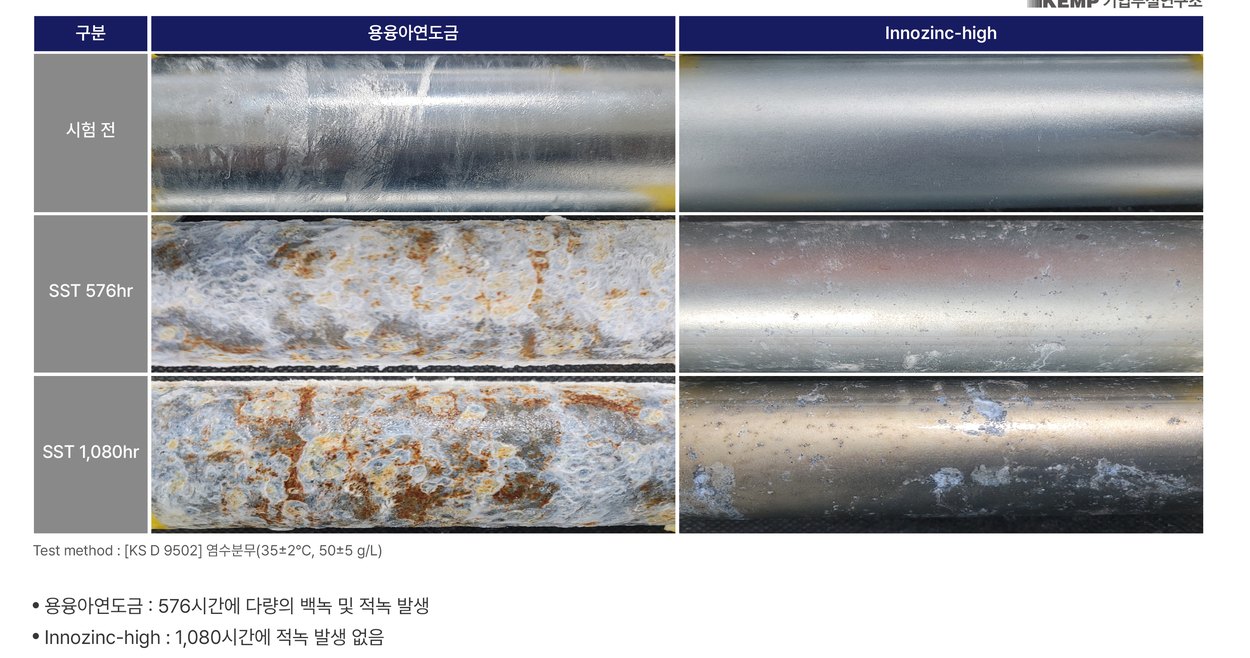
| ความทนทานต่อการกัดกร่อน | การทดสอบละอองเกลือ (ASTM B117) | ≥720 ชั่วโมง | การอนุมัติเริ่มต้น |
| ลักษณะผิว | การตรวจสอบด้วยสายตา | ไม่มีพื้นที่ไม่ติดชุบ ความหยาบผิดปกติ การเปลี่ยนสี หรือสังกะสีสะสมนำชิ้นงานที่ไม่เป็นไปตามเกณฑ์กลับไปแก้ไข | การตรวจสอบประจำ |
Innozinc เป็นโซลูชันการปรับสภาพผิวเพื่อ ความทนทานต่อการกัดกร่อน การยึดเกาะของชั้นชุบ และความแม่นยำด้านมิติ ของผิวภายนอกข้อต่อและบริเวณร่อง
การยึดเกาะและความสามารถในการขึ้นรูปของชั้นชุบช่วยลดการลอกและการยกตัวบริเวณผิวที่รีดขึ้นรูปร่อง
การชุบหลังทำร่องและตัดปลายท่อช่วยลดความจำเป็นในการซ่อมแต้มผิวเคลือบเฉพาะจุดในกระบวนการผลิต
กำหนดความหนาชั้นชุบและเงื่อนไขการเตรียมผิว/การปรับสภาพหลังชุบตามมิติผลิตภัณฑ์ ค่าพิกัดความเผื่อของเกลียว และข้อกำหนดการประกอบ
เชื่อมโยงการจัดทำข้อกำหนด การประเมินชิ้นงานตัวอย่าง และการนำไปใช้ในการผลิต
เราจัดทำข้อกำหนดการชุบจากแบบข้อต่อ วิธีการแปรรูป และสภาพแวดล้อมใช้งานที่กำหนด
ตกลงจำนวนชิ้นงานตัวอย่าง ค่าใช้จ่าย และกำหนดการล่วงหน้า แล้วประเมินชิ้นงานตามข้อกำหนดการผลิตและการประกอบของคุณ
ใช้ผลการประเมินชิ้นงานตัวอย่างเริ่มต้นกำหนดเกณฑ์ควบคุมคุณภาพเฉพาะผลิตภัณฑ์และเงื่อนไขการจัดส่งสำหรับการผลิต
รองรับข้องอ สามทาง ข้อลด และข้อต่อแบบร่อง ข้อต่อสำหรับการเชื่อม อุปกรณ์รองรับท่อ แคลมป์ และอุปกรณ์แขวนท่อ โดยข้อกำหนดการชุบท่อมุ่งเน้นความยาวสูงสุด 3 ม.
การทดสอบการขึ้นรูปถ้วยแบบ Erichsen ภายใน KEMP ไม่พบข้อบกพร่องของชั้นชุบสังกะสี–เซรามิกที่ความลึกเกิน 5 มม. การประเมินชิ้นงานตัวอย่างตามเงื่อนไขการรีดขึ้นรูปร่องของคุณช่วยยืนยันความสมบูรณ์ของชั้นเคลือบบริเวณร่องและคุณภาพการประกอบ
เกณฑ์ควบคุมประกอบด้วยความหนาชั้นชุบ ≥8 μm การยึดเกาะ 5B และความทนทานต่อการกัดกร่อน ≥720 ชั่วโมงสำหรับการอนุมัติเริ่มต้น กำหนดความหนาเป้าหมายและเงื่อนไขการตรวจสอบเฉพาะผลิตภัณฑ์ตามแบบ ค่าพิกัดความเผื่อ และสภาพแวดล้อมใช้งาน
แจ้งวัสดุ มิติ จำนวน และสภาพแวดล้อมใช้งาน ทีมงานจะเสนอข้อกำหนดการชุบและยืนยันจำนวนชิ้นงานตัวอย่าง ค่าใช้จ่าย และกำหนดการ จากนั้นจึงตกลงเงื่อนไขการชุบสำหรับการผลิตหลังประเมินชิ้นงานตัวอย่าง
ค้นหาโซลูชันการปรับสภาพผิว KEMP ตามสภาพแวดล้อมสัมผัสและข้อกำหนดผลิตภัณฑ์ของแต่ละอุตสาหกรรม
