
สนิมขาวบนอุปกรณ์ประกอบเรือชุบสังกะสีแบบจุ่มร้อนอาจทำให้ต้อง แก้ไขงานระหว่างการต่อเรือและทดสอบเดินระบบ ในโครงการพัฒนาร่วมกับอู่ต่อเรือ ชั้นชุบสังกะสี–เซรามิก Innozinc ให้ผล การทดสอบละอองเกลืออย่างน้อย 1,000 ชั่วโมง เทียบกับเป้าหมายโครงการ 480 ชั่วโมง การตรวจสอบโดยหน่วยงานอิสระ KR ยังครอบคลุม รายการตรวจสอบหกรายการ ข้อกำหนด SST ปัจจุบัน: Innozinc 720–1,000 ชั่วโมง และ Innozinc-h 1,500–2,000 ชั่วโมง KEMP สนับสนุนการเลือกเกรดชุบตามเงื่อนไขชิ้นทดสอบและเกณฑ์ยอมรับของผลิตภัณฑ์

สมรรถนะชั้นเคลือบส่งผลต่อการติดตั้ง การตรวจสอบ และงานแก้ไขก่อนส่งมอบ ควบคู่กับผลทดสอบการต้านทานการกัดกร่อนในห้องปฏิบัติการ
ตะแกรงเหล็กและรางเคเบิลชุบสังกะสีอาจเกิด สนิมขาวระหว่างการต่อเรือและทดสอบเดินระบบซึ่งต้องแก้ไขก่อนส่งมอบ โครงการพัฒนาร่วมมุ่งลดภาระการบำรุงรักษาที่เกิดซ้ำนี้
ประเด็นที่ระบุในข้อกำหนดโครงการพัฒนาร่วมเม็ดขัดที่สะท้อนกลับอาจทำให้ชั้นเคลือบเสียหายเฉพาะจุด โครงการได้กำหนด เกณฑ์ประเมินบริเวณที่เสียหาย ตาม ระดับความเสียหายห้าระดับ เพื่อประกอบการตัดสินใจซ่อมแซม
ลักษณะผิว การยึดเกาะ และการยึดเกาะของชั้นสีถัดไปไม่พบข้อบกพร่องรอยเชื่อมในการทดสอบชิ้นทดสอบที่อ้างอิง ASME Section IX และมี หน่วยงานตรวจวัดการสัมผัสในสถานที่ทำงานที่ได้รับการแต่งตั้ง ตรวจวัดเปรียบเทียบฟูมเชื่อมและฟูมโลหะระหว่างชิ้นทดสอบเคลือบผิวกับเหล็กไม่เคลือบ โดยกำหนดวิธีการเชื่อมหน้างานตามกระบวนการอนุมัติของโครงการ
ผ่านการประเมินความสามารถในการเชื่อมที่อู่ต่อเรือแล้วโครงการพัฒนาร่วมกำหนด เป้าหมายการยึดเกาะของสีทับหน้าอีพ็อกซีอย่างน้อย 3 MPa และได้ผลสูงกว่าเป้าหมายภายใต้เงื่อนไขทดสอบ KEMP สนับสนุนการกำหนดการเตรียมผิวและความเข้ากันได้กับระบบสีที่เลือก
ค่าการยึดเกาะอีพ็อกซีที่รายงาน: >3 MPaอู่ต่อเรือรายใหญ่สองแห่งของเกาหลีและ KEMP ร่วมพัฒนาเทคโนโลยีชุบสังกะสี–เซรามิกด้วยไฟฟ้าสำหรับอุปกรณ์ประกอบเรือขนาดใหญ่ ห้องปฏิบัติการของอู่ต่อเรือกำหนดเป้าหมายและประเมินชิ้นทดสอบ
| รายการประเมิน | เป้าหมายโครงการ | ผลที่รายงาน | การประเมิน |
|---|---|---|---|
| ความทนทานในการทดสอบละอองเกลือ | ≥480 ชั่วโมง | ≥1,000 ชั่วโมง | สูงกว่าเป้าหมาย |
| การยึดเกาะของชั้นชุบ | ≥4B | 5B | สูงกว่าเป้าหมาย |
| ความทนทานต่อแรงกระแทกและการดัด | ไม่มีการลอกหรือข้อบกพร่อง | ไม่พบการลอกหรือข้อบกพร่อง | บรรลุเป้าหมาย |
| การยึดเกาะของสีทับหน้าอีพ็อกซี | ≥3 MPa | >3 MPa | บรรลุเป้าหมาย |
| ความสามารถในการเชื่อม | ไม่มีข้อบกพร่องรอยเชื่อม | ไม่พบข้อบกพร่องรอยเชื่อม | บรรลุเป้าหมาย |
| ความทนทานต่อการกัดกร่อนหลังเสียหายจากการพ่นเม็ดขัด | กำหนดเกณฑ์ตามระดับความเสียหาย | ประเมินตามระดับความเสียหายแล้ว | บรรลุเป้าหมาย |
| ความสมบูรณ์ของชั้นชุบหลังเสียหายจากการพ่นเม็ดขัด | กำหนดเกณฑ์การประเมิน | เกณฑ์สำหรับ ระดับความเสียหายห้าระดับ | บรรลุเป้าหมาย |
เปิดเผยข้อมูลพันธมิตร ตามข้อตกลงรักษาความลับ ผลข้างต้นอ้างอิงรายงานสรุปของห้องปฏิบัติการอู่ต่อเรือและเงื่อนไขทดสอบที่ระบุในรายงาน
โครงการมีเป้าหมาย ลดต้นทุนวัสดุด้วยทางเลือกแทนการชุบสังกะสีแบบจุ่มร้อน และต่อมาได้นำไปใช้กับสลักเกลียวและแป้นเกลียวในเรือ 14 ลำ ประเมินผลประหยัดตามข้อกำหนดและเงื่อนไขการผลิตจริง
| รายการ | การชุบสังกะสีแบบจุ่มร้อน (HDG) | ชั้นชุบสังกะสี–เซรามิก Innozinc |
|---|---|---|
| โครงสร้างชั้นเคลือบ | ชั้นสังกะสี + ชั้นโลหะผสมสังกะสี–เหล็ก | สังกะสีที่สะสมด้วยไฟฟ้า + ชั้นเคลือบไซลอกเซนอนินทรีย์ |
| การเกิดพันธะบริเวณรอยต่อชั้นวัสดุ | เกิดโลหะผสมระหว่างการจุ่ม | พันธะไซลอกเซน บริเวณผิวสัมผัสกับสังกะสี |
| อุณหภูมิกระบวนการ | จุ่มที่ประมาณ 450°C | การสะสมด้วยไฟฟ้าที่ประมาณ 25°C |
| ความหนาชั้นชุบสลักเกลียว (ชิ้นทดสอบ SEM) | 60~65µm | สลักเกลียวขนาดเล็ก: 25–30 µm; ขนาดใหญ่: 35–40 µm |
| สนิมขาวระหว่างต่อเรือ/ทดสอบเดินระบบ | ปัญหาที่เกิดซ้ำตามข้อกำหนดโครงการ | รายงานพบการปรับปรุง |
| การทาสีในขั้นตอนถัดไป | กำหนดกระบวนการเตรียมผิว | ค่าการยึดเกาะอีพ็อกซีที่รายงาน: >3 MPa |
วัดความหนาชั้นชุบสลักเกลียวด้วย การวิเคราะห์ภาพตัดขวางด้วย SEM ความหนาที่สะสมด้วยไฟฟ้าขึ้นอยู่กับรูปทรง: เมื่อได้ความหนา 8–12 µm ที่เกลียว อาจมีชั้นชุบหนากว่าที่หัวสลักเกลียว กำหนดตำแหน่งวัดและเกณฑ์ยอมรับของเกจตรวจเกลียวก่อนผลิต
สมาคมจัดชั้นเรือเกาหลีออกใบรับรองความสอดคล้องหลังตรวจสอบโดยหน่วยงานอิสระตามข้อกำหนด KEMP ที่โรงงานอุลซาน ทั้งหกรายการที่รายงานผ่านเกณฑ์ที่กำหนด
| รายการตรวจสอบ | วิธีที่อ้างอิง | เกณฑ์ | ผลที่รายงาน | การประเมิน |
|---|---|---|---|---|
| ความหนาชั้นเคลือบ | ASTM B 499 | ≥6 µm | 20µm | ผ่าน |
| การยึดเกาะ | ASTM D 3359 | 5B | 5B | ผ่าน |
| การทดสอบละอองเกลือ | KS D 9502 | ไม่พบสนิมแดง | ไม่พบสนิมแดง | ผ่าน |
| การทดสอบการกัดกร่อนแบบวัฏจักร | JIS H 8502 | ไม่พบสนิมแดง | ไม่พบสนิมแดง | ผ่าน |
| การยึดเกาะระหว่างชั้นเคลือบ | KS M ISO 2409 | การยึดเกาะระดับ 1 | การยึดเกาะระดับ 1 | ผ่าน |
| สารควบคุมหกรายการ (ขอบเขตรายงาน) | IEC 62321 | ตรวจไม่พบภายในขีดจำกัดของวิธีทดสอบ | ตรวจไม่พบในชิ้นทดสอบ | ผ่าน |
ขอบเขตการรับรอง KEMP มี ใบรับรองความสอดคล้อง KR จากการตรวจสอบโดยหน่วยงานอิสระตามข้อกำหนด KEMP, ซึ่งแยกจากการอนุมัติแบบ KR (Type Approval) ใบรับรองครอบคลุมผลิตภัณฑ์นอกข้อกำหนดการจัดชั้นเรือ KR ส่วนชิ้นส่วนภายใต้ข้อกำหนดดังกล่าวดำเนินการอนุมัติแยกต่างหาก เอกสารทดสอบสารหกรายการระบุขอบเขตการวิเคราะห์ และตรวจสอบข้อกำหนด RoHS ปัจจุบันตามผลิตภัณฑ์
ประเมินความสมบูรณ์ของรอยเชื่อมและการสัมผัสในสถานที่ทำงานแยกกัน เมื่อนำไปใช้งานให้ใช้วิธีการเชื่อมที่ได้รับอนุมัติและแผนความปลอดภัยหน้างาน
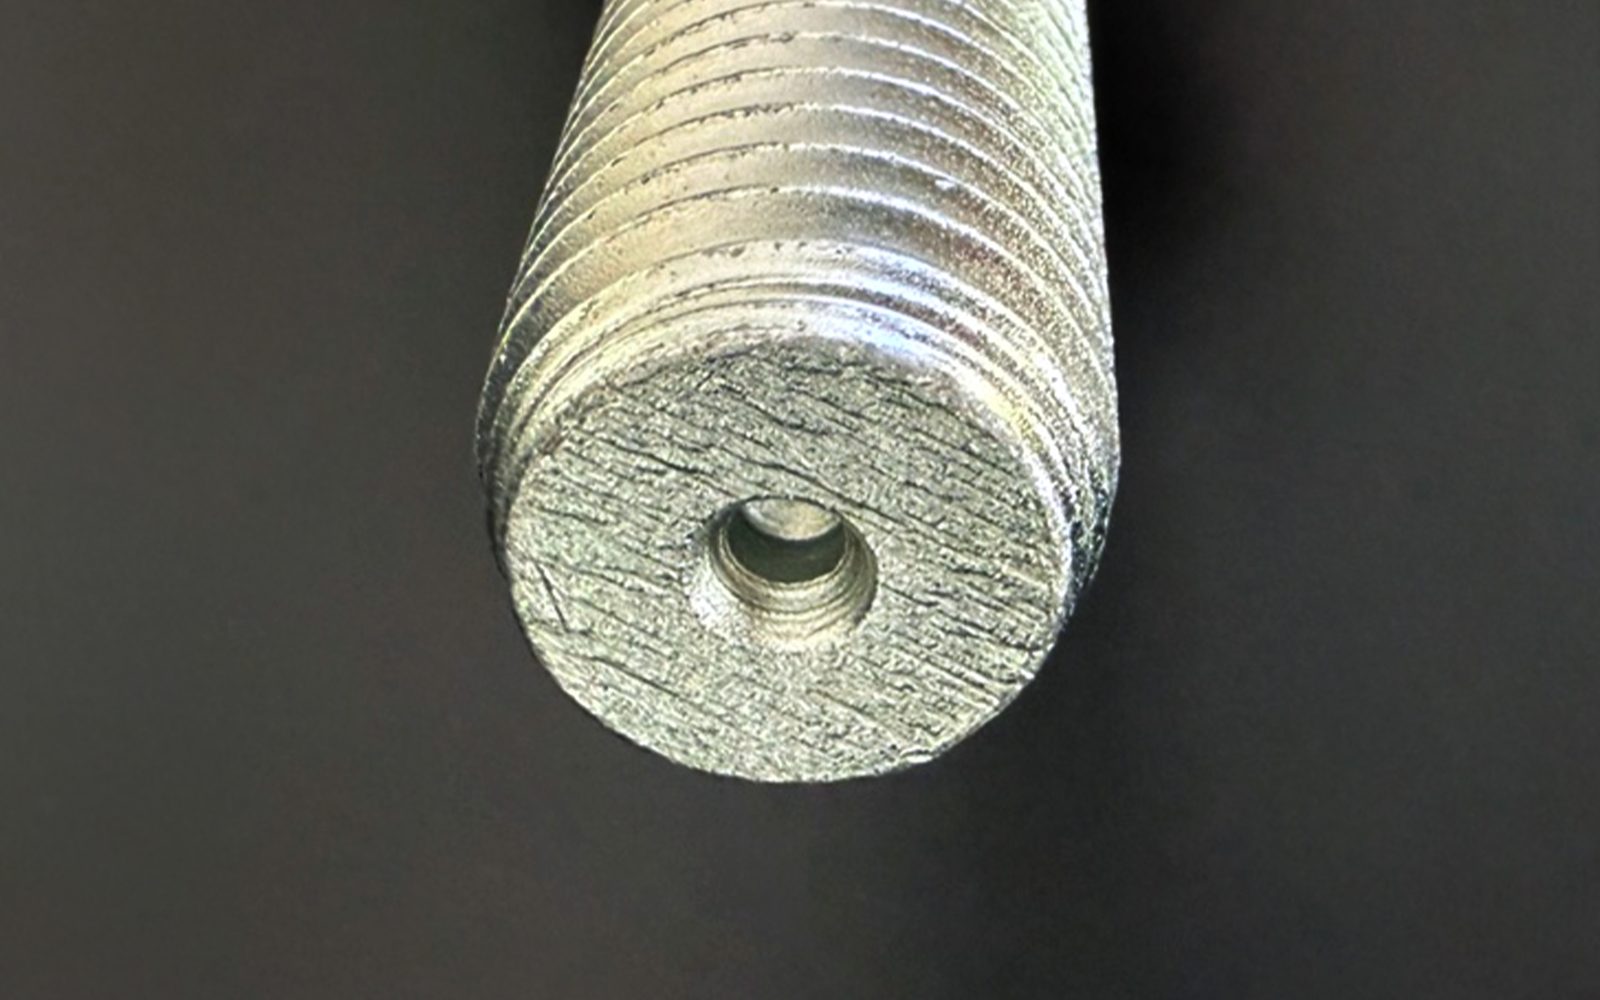
คู่เปรียบเทียบคือ ชั้นชุบสังกะสี–เซรามิกกับเหล็กไม่เคลือบ ไม่ใช่ชิ้นงานชุบสังกะสีแบบจุ่มร้อน ติดต่อขอรายงานฉบับเต็มและเงื่อนไขทดสอบ งานเชื่อมต้องมีการระบายอากาศที่เหมาะสม การควบคุมการสัมผัส วิธีปฏิบัติที่ได้รับอนุมัติ และแผนซ่อมผิวเคลือบรอบรอยเชื่อม
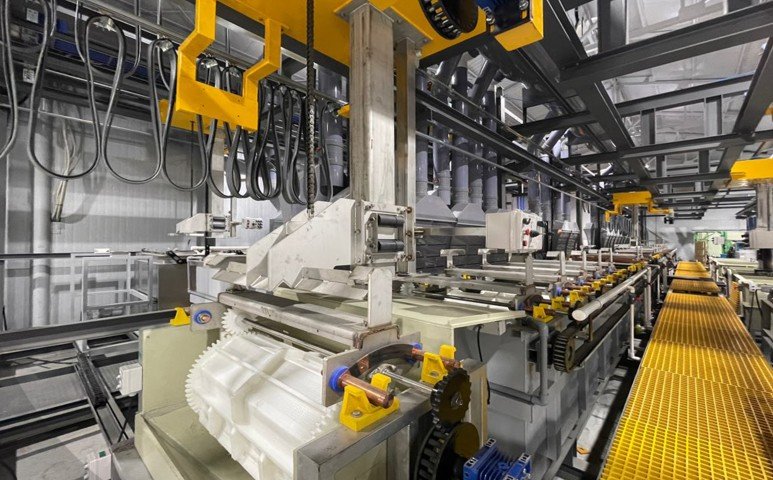
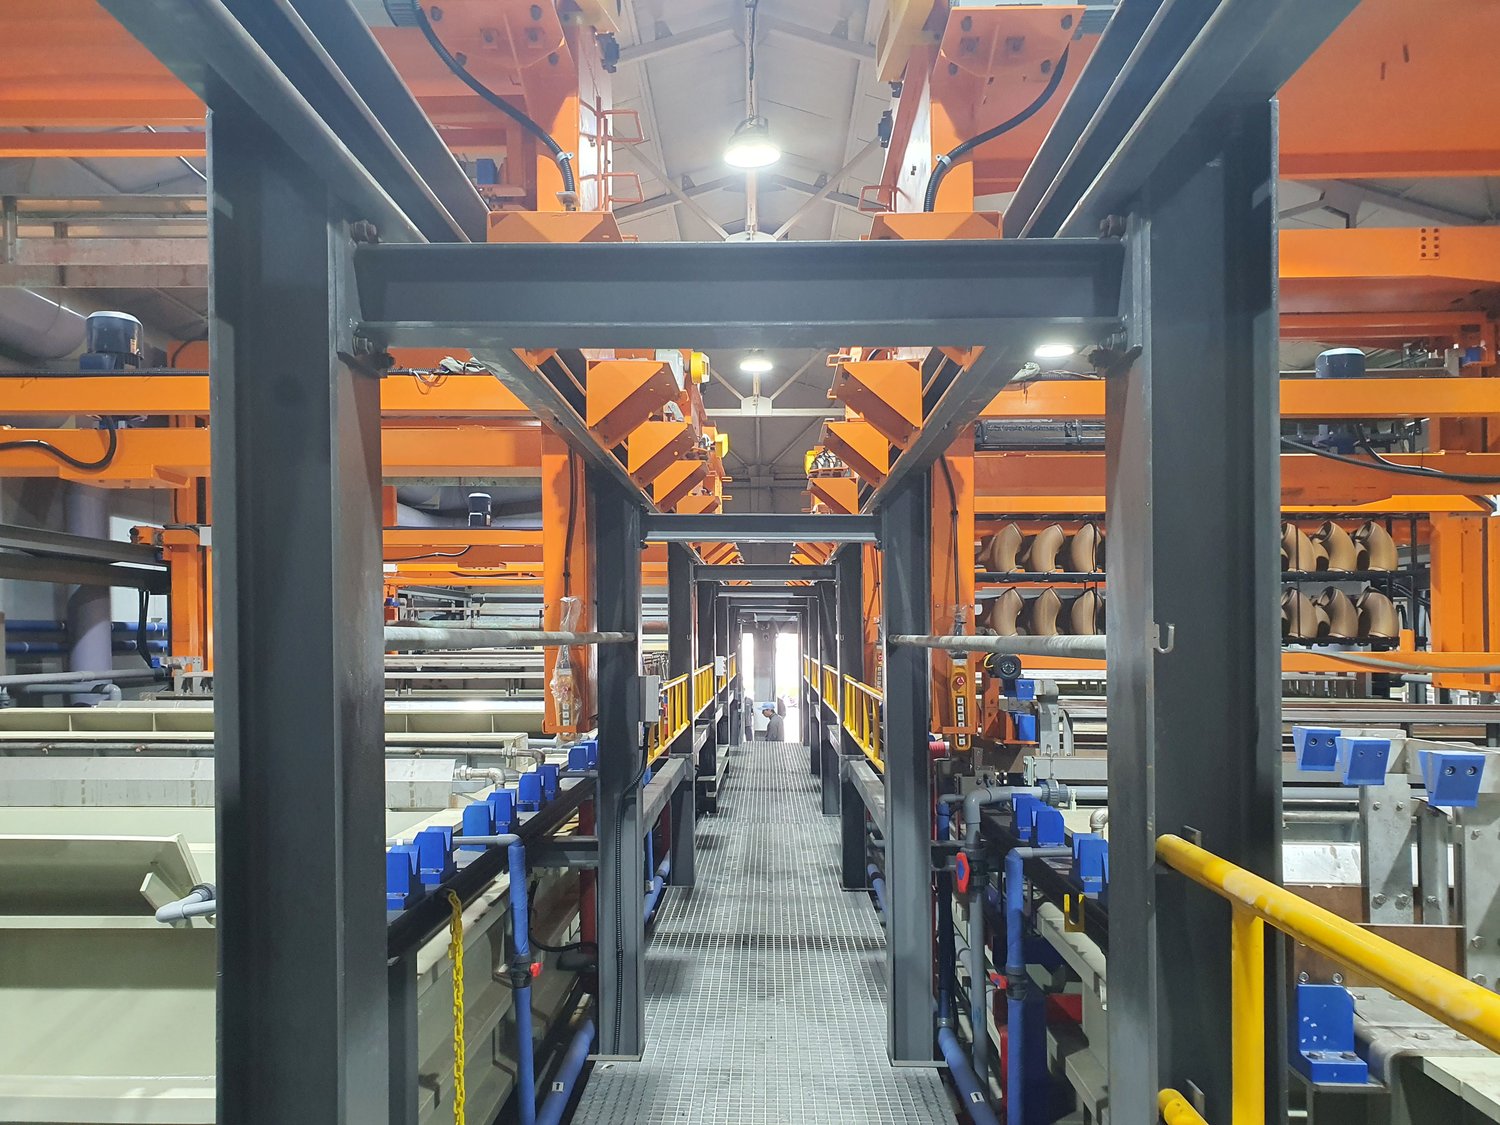
กำลังการผลิตอ้างอิง: ชุบแบบแขวนสำหรับอุปกรณ์ขนาดใหญ่ 35 ตัน/วัน และชุบแบบถังกลิ้งสำหรับชิ้นส่วนยึด 7 ตัน/วัน กำหนดปริมาณผลิตจริงตามรูปทรง ข้อกำหนด และการจัดโหลด


| ชิ้นส่วน | สภาพแวดล้อมสัมผัส | ข้อกำหนดที่เสนอ | ข้อมูลประกอบการเลือก |
|---|---|---|---|
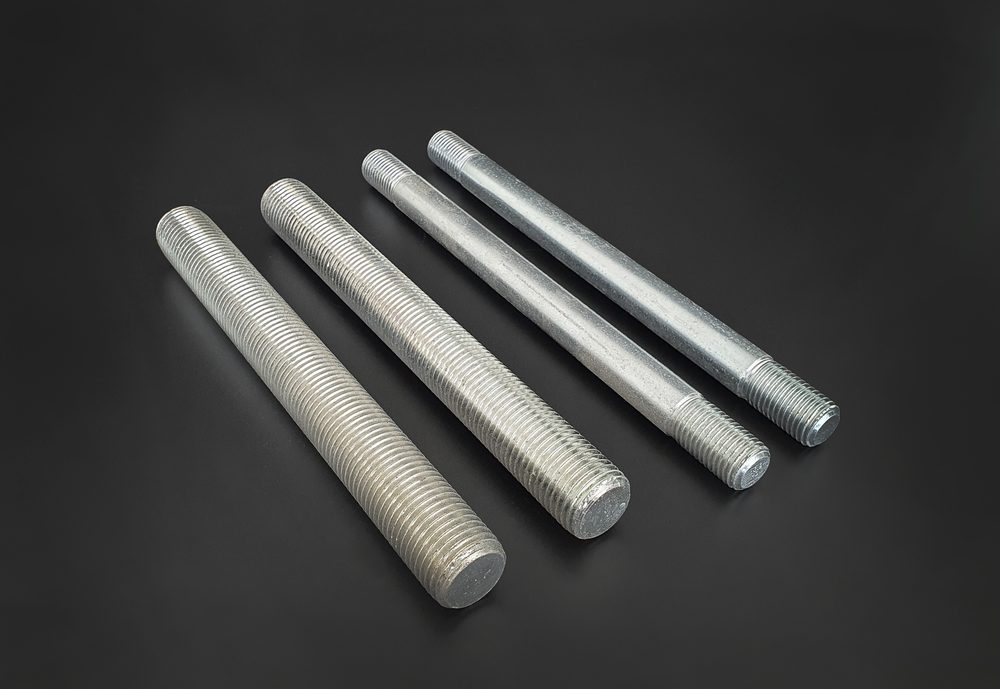
| ตะแกรงเหล็กและรางเคเบิล | ภายในเรือ / ใต้ดาดฟ้าเรือ | Innozinc | ข้อกำหนดที่พัฒนาในโครงการร่วม |
| อุปกรณ์รองรับและแขวนท่อ | ภายในเรือ | Innozinc | ค่าการยึดเกาะสีทับหน้าที่รายงาน: >3 MPa |
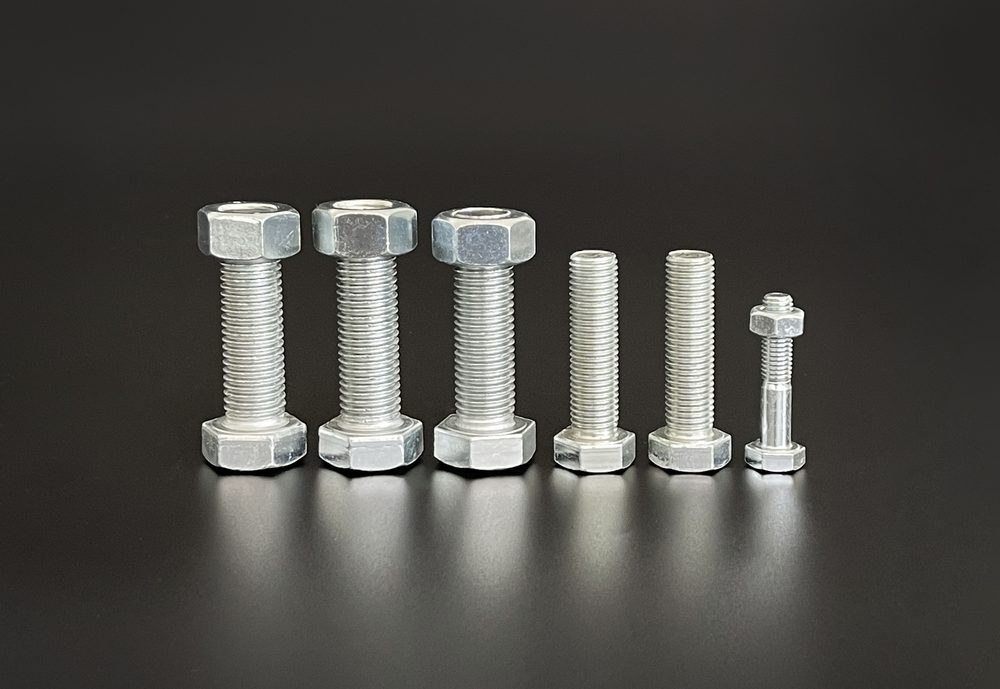
| สลักเกลียวและแป้นเกลียวใช้งานทั่วไป | ภายในเรือ / ดาดฟ้าเรือ | Innozinc | ประวัติการใช้งานในเรือ 14 ลำ |
| ชิ้นส่วนยึดบนดาดฟ้าเรือกลางแจ้ง | สัมผัสเกลือโดยตรง | Innozinc-h | กำหนดสภาวะกัดกร่อนและการสัมผัสสภาพแวดล้อมทางเคมี |
| สลักเกลียวที่สัมผัสเหล็กกล้าไร้สนิม | บริเวณสัมผัสโลหะต่างชนิด | Innozinc-h | ประเมินคู่โลหะกัลวานิกและมาตรการแยกทางไฟฟ้า |
| ชิ้นส่วนที่ต้องเชื่อม | ภายในเรือ | Innozinc | มีรายงานทดสอบชิ้นทดสอบอ้างอิง ASME Section IX |
| ชิ้นส่วนยึดความแข็งแรงสูง ชั้นคุณสมบัติ 10.9 ขึ้นไป | — | กำหนดหลังการรับรองกระบวนการ | ต้องยืนยันการควบคุมการเปราะจากไฮโดรเจนตามข้อกำหนดลูกค้าก่อนใช้งาน |
| ชิ้นส่วนภายใต้ข้อกำหนดการจัดชั้นเรือ | — | ดำเนินการอนุมัติแยกต่างหาก | ใบรับรอง KR ครอบคลุมผลิตภัณฑ์นอกข้อกำหนดการจัดชั้นเรือ |
กำหนดข้อกำหนดการชุบตามเกรดวัสดุ ข้อกำหนดความปลอดภัย มาตรฐานลักษณะผิว และกระบวนการอนุมัติสำหรับการใช้งานบนเรือ
Innozinc ใช้ กระบวนการชุบด้วยไฟฟ้า สำหรับชิ้นส่วนความแข็งแรงสูง การควบคุม การเปราะจากไฮโดรเจนและการรับรองกระบวนการ ต้องกำหนดก่อนนำไปใช้ ชิ้นส่วนสำคัญต่อความปลอดภัยที่มีความเสี่ยงแตกหักล่าช้าต้องผ่านแผนรับรองทางวิศวกรรมและควบคุมกระบวนการที่ตกลงกันก่อนระบุใช้งาน
มีรายงานผิวคล้ำในบางสภาวะ กำหนดเงื่อนไขการจัดเก็บ การประกอบ และสภาพแวดล้อมสัมผัสสำหรับ ชิ้นส่วนที่มีข้อกำหนดลักษณะผิวเข้มงวด ประเมินทั้งลักษณะผิวและการทำงานตามเงื่อนไขใช้งานจริงเพื่อกำหนดเกณฑ์ยอมรับ
ใบรับรอง KR ครอบคลุม ผลิตภัณฑ์นอกข้อกำหนดการจัดชั้นเรือ KR สำหรับชิ้นส่วนภายใต้ข้อกำหนดการจัดชั้นเรือ ให้กำหนดขอบเขตการใช้งานและกระบวนการอนุมัติกับหน่วยงานที่รับผิดชอบ
ผลิตภัณฑ์ที่พิจารณาประยุกต์ใช้ประกอบด้วย อุปกรณ์เหล็กประกอบเรือขนาดใหญ่ อุปกรณ์รองรับท่อ อุปกรณ์แขวน และ สลักเกลียวและแป้นเกลียวทั่วไปถึงชั้นคุณสมบัติ 8.8 ประเมินความเข้ากันได้ของกระบวนการสำหรับชิ้นส่วนที่ต้องเชื่อมหรือทาสีต่อ ออกแบบตามคุณลักษณะชิ้นส่วน: พิจารณาความแข็งวัสดุ ภาระรับแรง ความเสี่ยงการเปราะ และข้อกำหนดการจัดชั้นเรือร่วมกับชั้นคุณสมบัติความแข็งแรง
รายงาน รายละเอียดชิ้นทดสอบ วิธีทดสอบ และเกณฑ์ยอมรับเป็นข้อมูลประกอบการจัดทำข้อกำหนดผลิตภัณฑ์
| หัวข้อประเมิน | เอกสารประกอบ | วิธีทดสอบ / ขอบเขต | เอกสารที่ให้บริการ |
|---|---|---|---|
| ผ่านการตรวจสอบ KR หกรายการ | ใบรับรองความสอดคล้อง KRเลขที่ใบรับรอง HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | มีใบรับรอง |
| ผล SST ในโครงการ: ≥1,000 ชั่วโมง | รายงานสรุปจากห้องปฏิบัติการอู่ต่อเรือโครงการพัฒนาสามฝ่าย (2021) | ทดสอบละอองเกลือ; เป้าหมายโครงการ 480 ชั่วโมง | มีรายงานประเมินจากอู่ต่อเรือ |
| การยึดเกาะสีทับหน้าอีพ็อกซี: >3 MPa | รายงานโครงการฉบับเดียวกัน | การทดสอบการยึดเกาะ | มีรายงาน |
| ไม่พบข้อบกพร่องรอยเชื่อม | การประเมินความสามารถในการเชื่อม (2020) | ASME Section IX QW-462.4 | มีรายงานประเมิน |
| ตรวจวัดเปรียบเทียบฟูมเชื่อม / ฟูมโลหะ | หน่วยงานตรวจวัดการสัมผัสในสถานที่ทำงานที่ได้รับการแต่งตั้ง (ธันวาคม 2022) | เก็บตัวอย่างด้วยแผ่นกรอง; วิธีชั่งน้ำหนัก / ICP / IC | การตรวจวัดโดยหน่วยงานอิสระ |
| ความสมบูรณ์ของชั้นชุบหลังเสียหายจากการพ่นเม็ดขัด | รายงานโครงการฉบับเดียวกัน; ระดับความเสียหายห้าระดับ | ลักษณะผิว การยึดเกาะ และการยึดเกาะของชั้นสีถัดไป | กำหนดเกณฑ์ประเมินแล้ว |
| ความทนทานต่อการกัดกร่อนหลังเสียหายจากเครื่องมือขันสลักเกลียว | การประเมินการประยุกต์ใช้โดยศูนย์เทคนิคอู่ต่อเรือ (มกราคม 2023) | การวิเคราะห์ภาพตัดขวางด้วย SEM และการทดสอบละอองเกลือ | มีรายงาน |
| การรับรองการควบคุมการเปราะจากไฮโดรเจน | — | การทดสอบด้วยแรงพรีโหลดตาม ISO 15330: วิธีควบคุมกระบวนการ ไม่ใช่การอนุมัติยอมรับผลิตภัณฑ์ | กำหนดแผนการรับรองก่อนประยุกต์ใช้ |
กำหนดข้อกำหนดผลิตภัณฑ์ ใช้ข้อมูลตามเงื่อนไขทดสอบในรายงาน และตกลงการทดสอบเพิ่มเติมกับฝ่ายออกแบบและคุณภาพก่อนผลิต
ตกลงแผนชิ้นงานตัวอย่างและประเมินชิ้นส่วนที่ชุบแล้วตามเกณฑ์ตรวจสอบและยอมรับของคุณ
ขอใบรับรอง KR เอกสารประเมินความสามารถในการเชื่อม และแค็ตตาล็อกทางเทคนิค แจ้งชิ้นส่วนและการใช้งานเพื่อให้เราจัดเอกสารที่เกี่ยวข้อง
จัดส่งชิ้นส่วนตัวอย่างหลังยืนยันวัสดุ ชั้นคุณสมบัติความแข็งแรง มิติ และจำนวน ตกลงค่าทดสอบชิ้นงาน การขนส่ง และระยะเวลาดำเนินการก่อนจัดส่ง
ประเมินความเข้ากันได้ในการเชื่อม การทาสีต่อ และการยึดเกาะตามข้อกำหนด ฝ่ายวิศวกรรมพิจารณาผลเพื่อกำหนดเงื่อนไขการผลิต
ข้อมูลสำหรับฝ่ายออกแบบ คุณภาพ และการผลิต
ค้นหาโซลูชันตามสภาพแวดล้อมใช้งานและข้อกำหนดทางเทคนิคของโครงการ
