เปรียบเทียบ 480 ชั่วโมงก่อนและหลังเสียหาย
รายงาน KEMP R&D KPRD-20191209-02 เปรียบเทียบชั้นเคลือบเสียหายเชิงกลภายใต้ละอองเกลือ NaCl 5% ที่ 35 °C
 อุตสาหกรรม / โบลต์และชิ้นส่วนยึด
สมรรถนะชิ้นส่วนยึดขึ้นอยู่กับความทนทานต่อการกัดกร่อนและความสมบูรณ์ของผิวที่รับแรงขณะขัน การชุบสังกะสี–เซรามิก Innozinc ผสาน ความทนทานต่อการกัดกร่อนมากกว่า 500 ชั่วโมงหลังความเสียหายเชิงกล ในการเปรียบเทียบที่อ้างอิง (ชุบสังกะสีด้วยไฟฟ้า: 90 ชั่วโมง) กับ ชั้นชุบบางประมาณ 8 μm โดยประสานความหนาเป้าหมาย ค่าพิกัดความเผื่อเกลียวก่อนชุบ และการตรวจด้วยเกจ เพื่อให้ได้คุณภาพการประกอบที่เชื่อถือได้
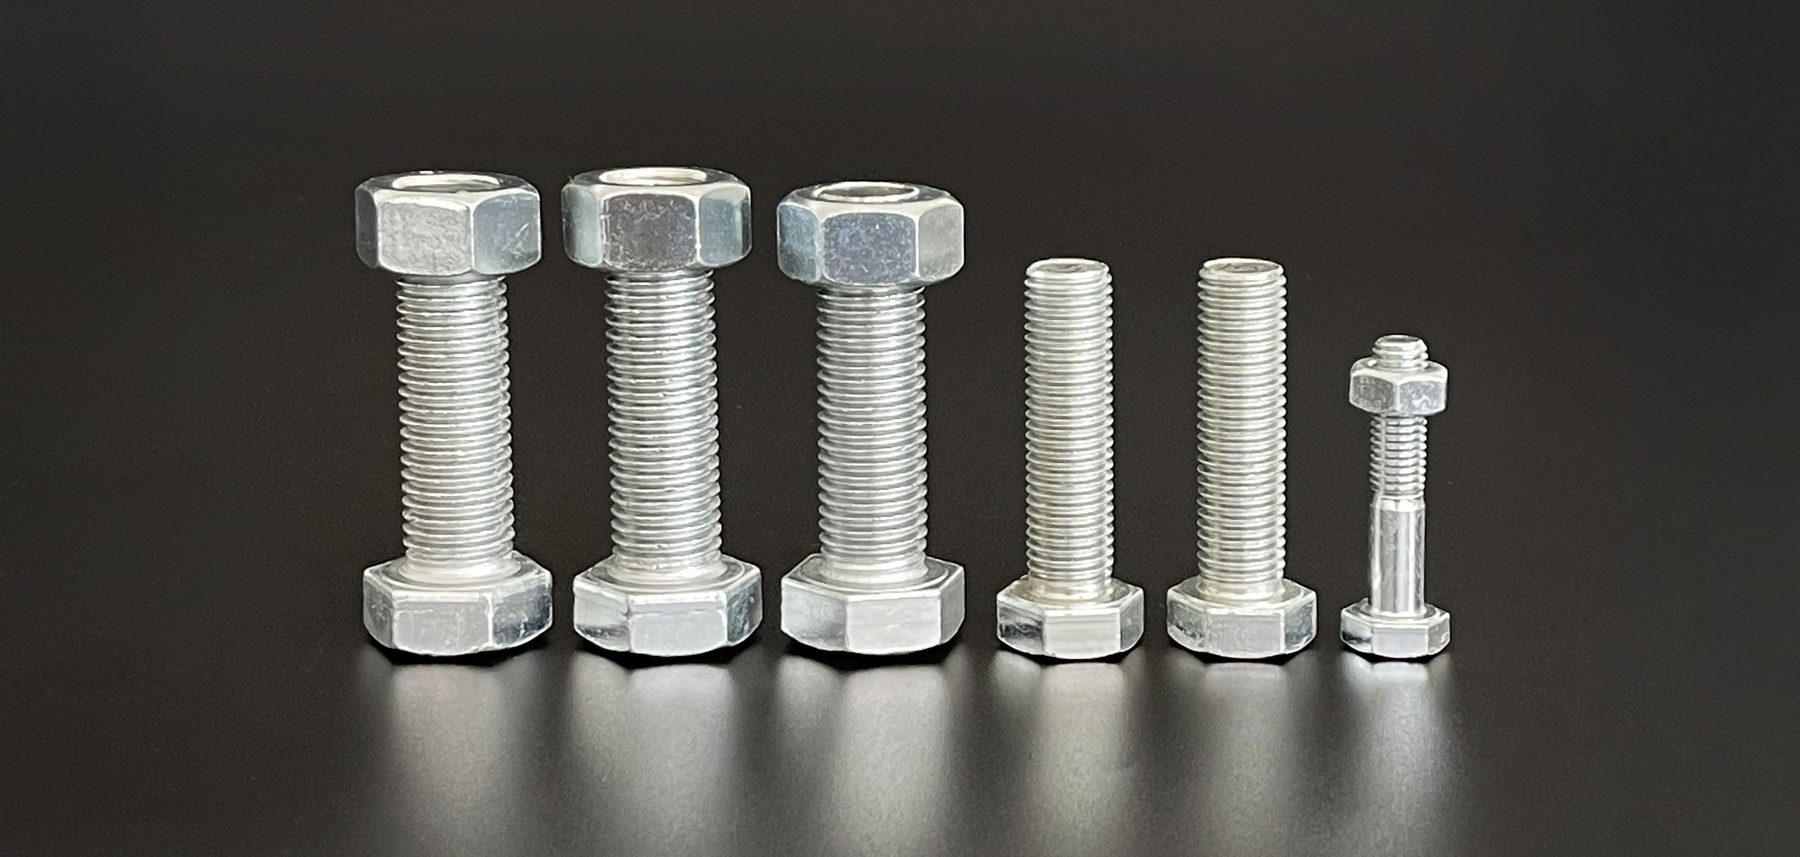
นอกจากสมรรถนะ SST ของชิ้นทดสอบสมบูรณ์แล้ว ชิ้นส่วนยึดยังได้รับประโยชน์จาก การประเมินการกัดกร่อนหลังความเสียหายเชิงกล การขันทำให้เกิดแรงเสียดทานและความดันสัมผัสที่ผิวข้างเกลียวและผิวรองรับแรง การยึดเกาะชั้นชุบและการป้องกันบริเวณเสียหายจึงเป็นคุณลักษณะคุณภาพสำคัญ
แหล่งข้อมูล: ข้อมูลเปรียบเทียบ KEMP R&D และเอกสารทดสอบ KTR ประเมินการต้านทานการกัดกร่อนด้วยละอองเกลือหลังแรงกระแทกหรือความเสียหายเชิงกล KEMP สนับสนุนการประเมินชิ้นงานตัวอย่างตามเงื่อนไขแปรรูปและข้อกำหนดตรวจสอบของลูกค้า
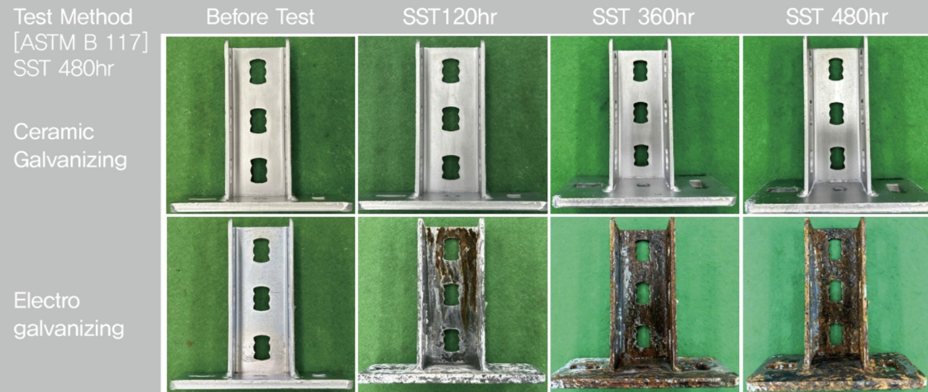
ในการศึกษาเปรียบเทียบของ KEMP ปี 2019 ชิ้นทดสอบสมบูรณ์และชิ้นทดสอบเสียหายจากเครื่องมือขัน รับละอองเกลือภายใต้เงื่อนไขเดียวกันเป็นเวลา 480 ชั่วโมง โดยสังเกตการกัดกร่อนของชั้นชุบและบริเวณสัมผัสขณะขันยึด
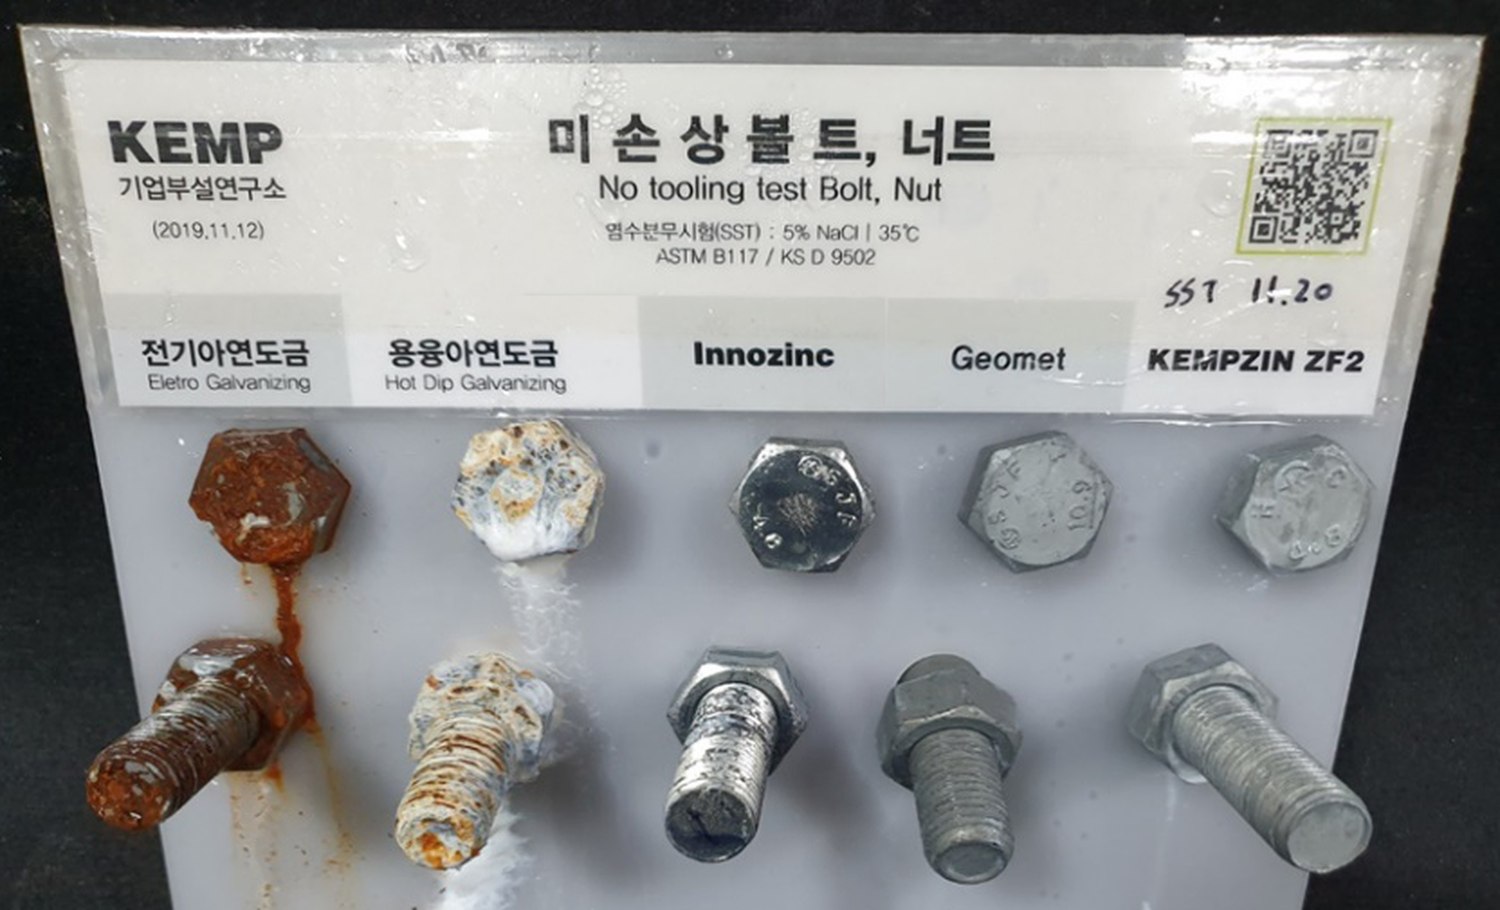
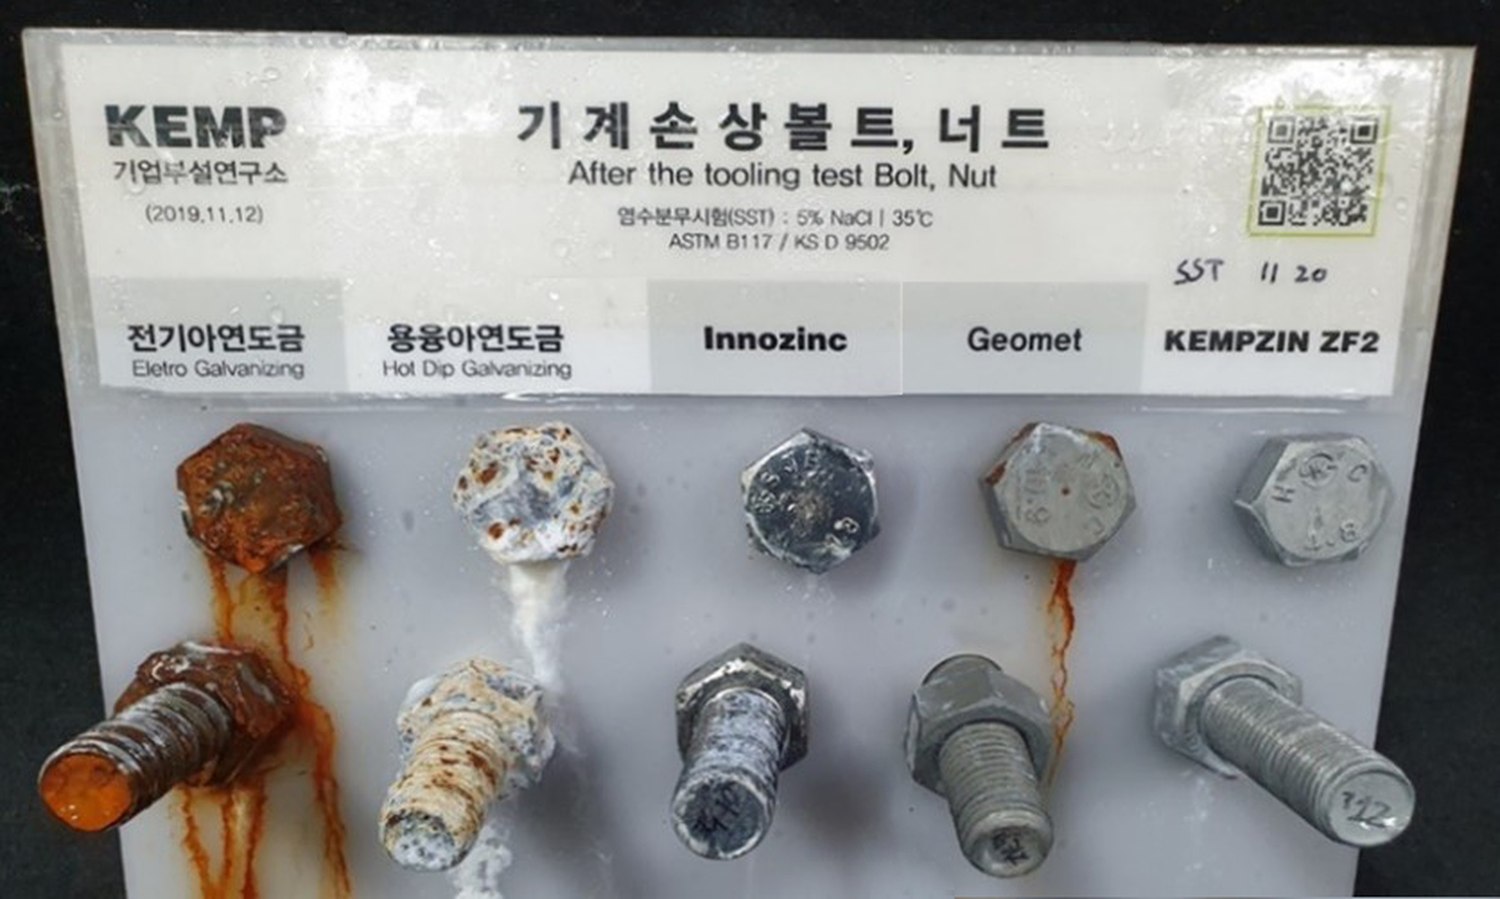
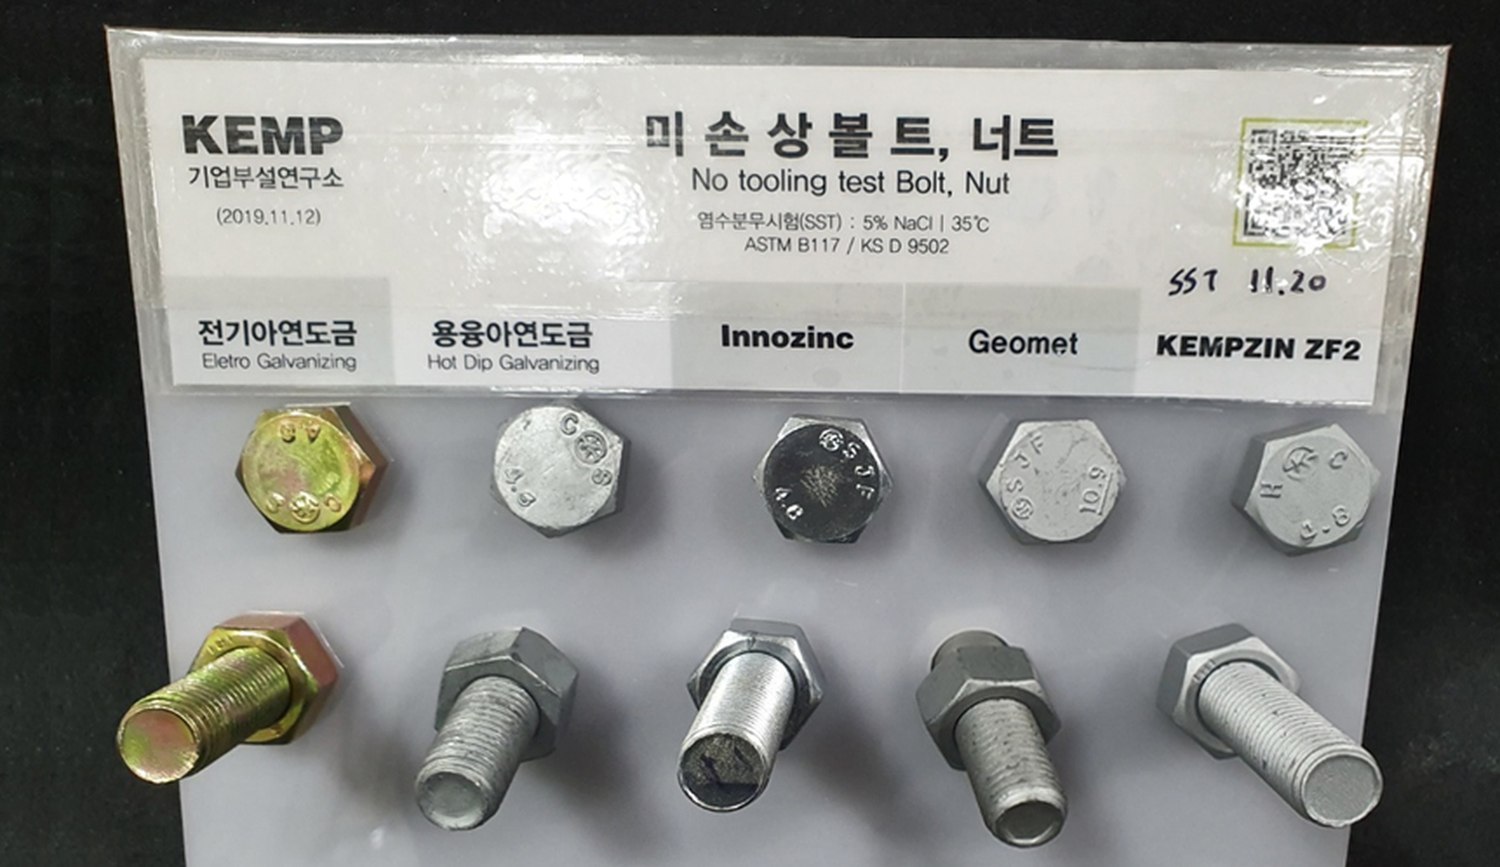
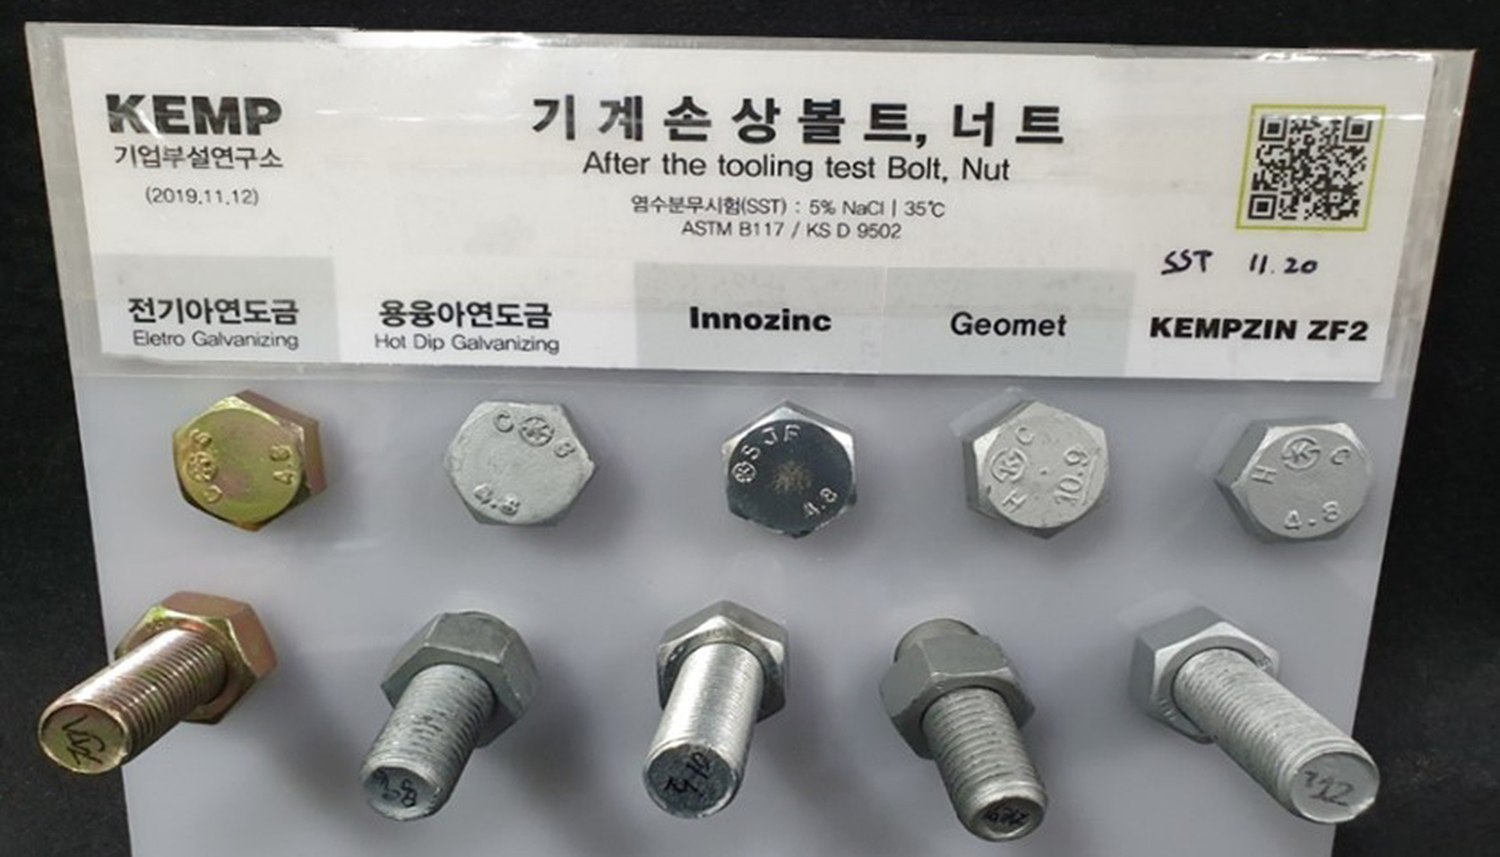
เงื่อนไขทดสอบ: ละอองเกลือเป็นกลาง (NSS), ASTM B117 / KS D 9502, NaCl 5%, 35 °C, 480 ชั่วโมง (20 พฤศจิกายน – 9 ธันวาคม 2019) รายงาน KEMP R&D KPRD-20191209-02 เรียงชิ้นทดสอบตามลำดับ: ชุบสังกะสีด้วยไฟฟ้า ชุบสังกะสีแบบจุ่มร้อน Innozinc, Geomet และ KEMPZIN ZF2 การศึกษาภายในนี้เปรียบเทียบการกัดกร่อนของชั้นเคลือบบริเวณที่เสียหายเชิงกล วัสดุฐานและชั้นคุณสมบัติความแข็งแรงแตกต่างกันระหว่างชิ้นทดสอบ ภาพแสดงห้าจากหกข้อกำหนดในรายงานต้นฉบับ Geomet เป็นเครื่องหมายการค้าจดทะเบียนของ NOF METAL COATINGS
| การปรับสภาพผิว | สมบูรณ์ · 480 ชั่วโมง | เสียหายเชิงกล · 480 ชั่วโมง | สมรรถนะที่สังเกตได้ |
|---|---|---|---|
| ชุบสังกะสีด้วยไฟฟ้า · 8 μm | สนิมแดงเป็นบริเวณกว้าง | สนิมแดงและคราบเป็นบริเวณกว้าง | สนิมแดงบนชิ้นทดสอบสมบูรณ์ |
| ชุบสังกะสีแบบจุ่มร้อน · 50–77 μm | สนิมขาวเป็นบริเวณกว้าง + สนิมแดง 30% | สนิมขาวเป็นบริเวณกว้างและสนิมแดงลุกลาม | พบการกัดกร่อนที่ผิวแม้ชั้นเคลือบหนากว่า |
| Geometชั้นเคลือบเกล็ดสังกะสี (ZFC) | ไม่พบข้อบกพร่อง | พบสนิมแดง | สมรรถนะเปลี่ยนหลังเสียหายเชิงกล |
| Innozinc 8 μm | ไม่พบข้อบกพร่อง | ไม่พบข้อบกพร่อง | ยังคงป้องกันได้หลังเสียหาย |
จุดเด่นสำคัญของ Innozinc คือ การป้องกันการกัดกร่อนหลังความเสียหายเชิงกล การประเมินทั้งชิ้นทดสอบสมบูรณ์และบริเวณชั้นชุบที่เสียหายจากเครื่องมือช่วยกำหนดคุณภาพผิวของชิ้นส่วนยึดหลังประกอบ
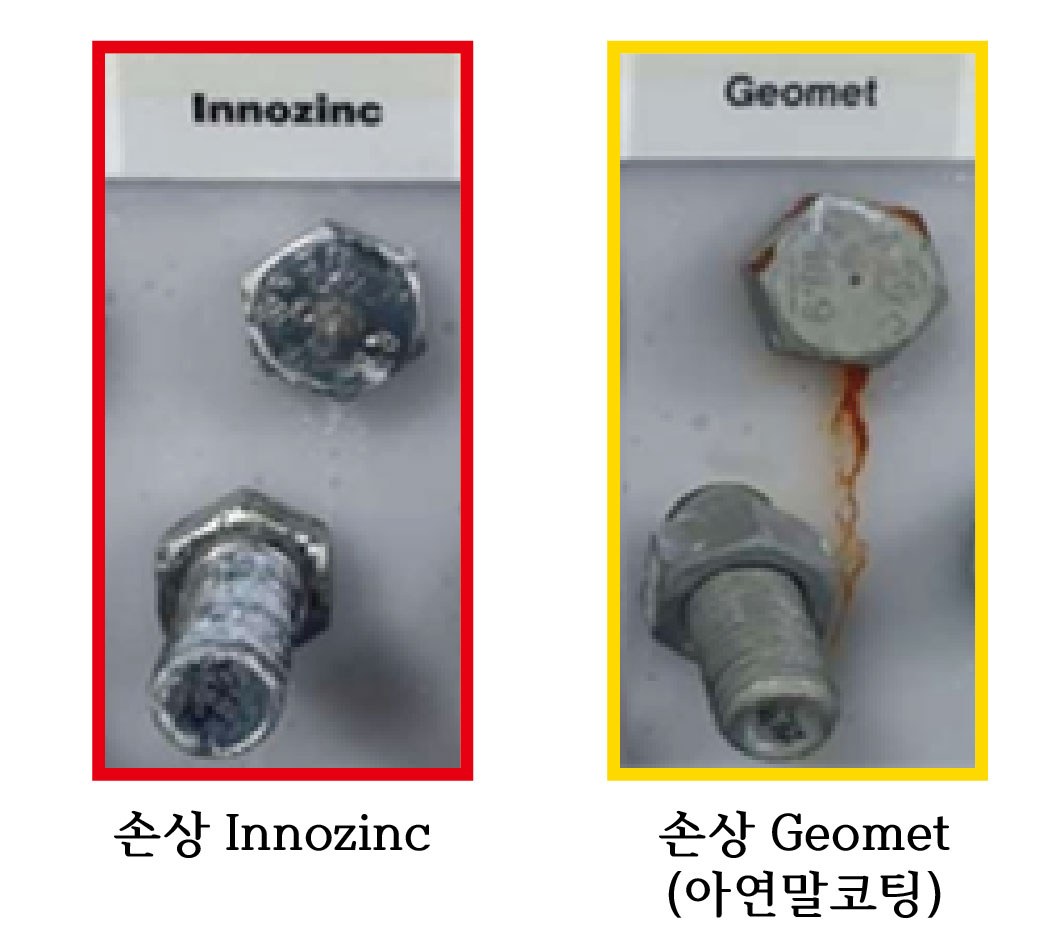
ทั้งสองชิ้นทดสอบผ่านเงื่อนไขความเสียหายจากเครื่องมือเดียวกัน ชิ้น Innozinc ด้านซ้ายมีการเปลี่ยนสีผิว ส่วนชิ้น Geomet ด้านขวามีสนิมแดงที่หัวและคราบผลิตภัณฑ์การกัดกร่อน Innozinc ผสานการป้องกันแบบแอโนดเสียสละจากสังกะสีที่สะสมด้วยไฟฟ้ากับชั้นกั้นคอมโพสิตอนินทรีย์ เพื่อเพิ่มความทนทานต่อการกัดกร่อนของผิวยึดที่เสียหาย
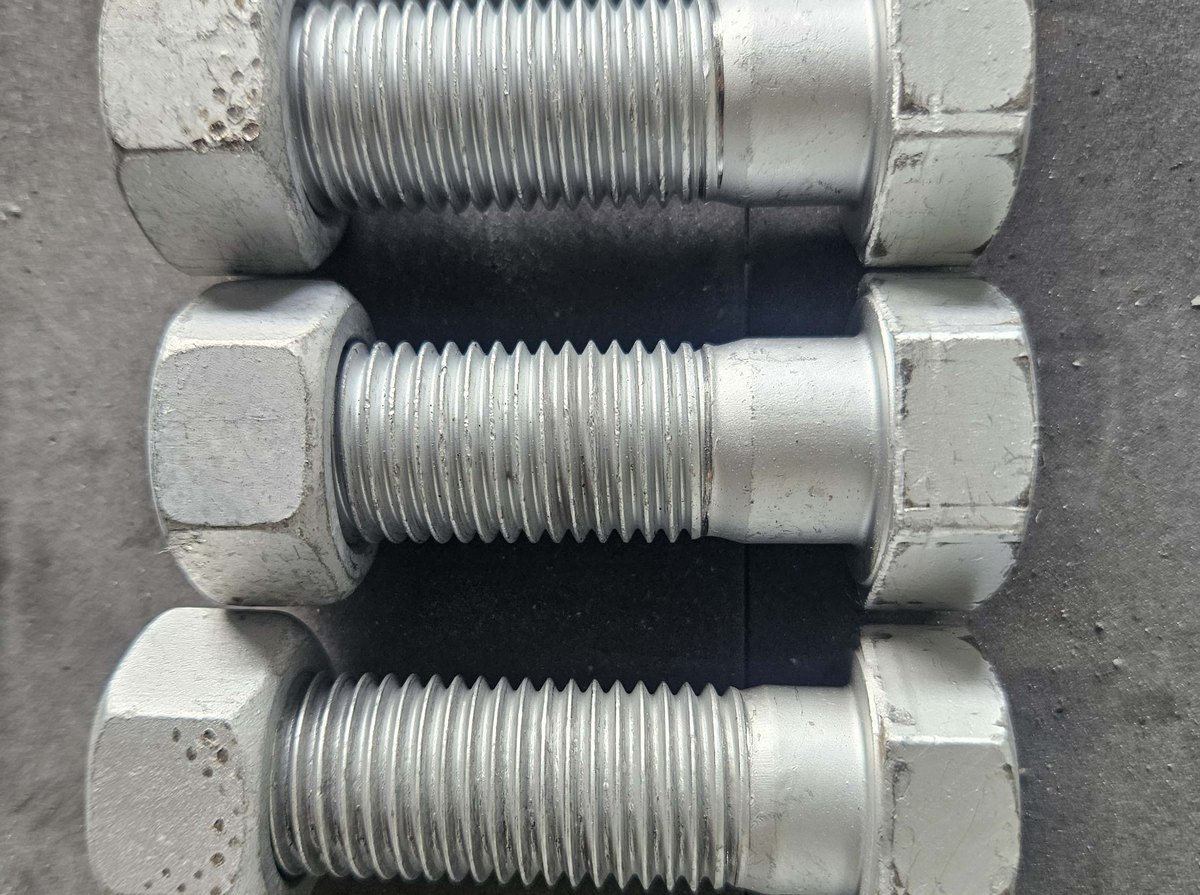
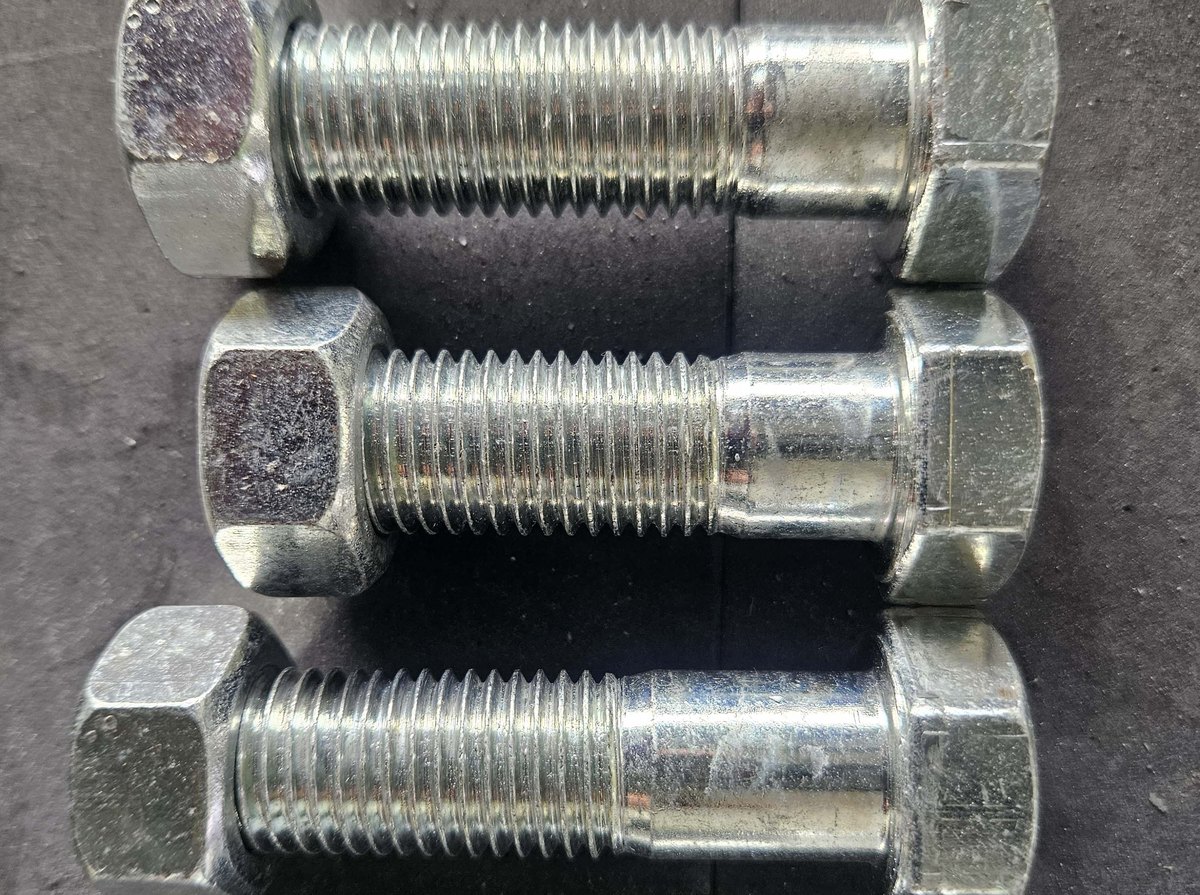
ความสมบูรณ์ของชั้นเคลือบหลังขัน: การทดสอบขัน M16 (120 N·m, 4 รอบ) และ M24 (700 N·m, 2 รอบ) พบความเสียหายที่ผิวสัมผัส ข้อกำหนดชิ้นส่วนยึดเชื่อมโยงแรงบิดขัน ค่าพิกัดความเผื่อเกลียว และความทนทานต่อการกัดกร่อนหลังเสียหาย
ทดสอบขัน: สิงหาคม 2023 แยกจากการศึกษาละอองเกลือ 480 ชั่วโมงในปี 2019
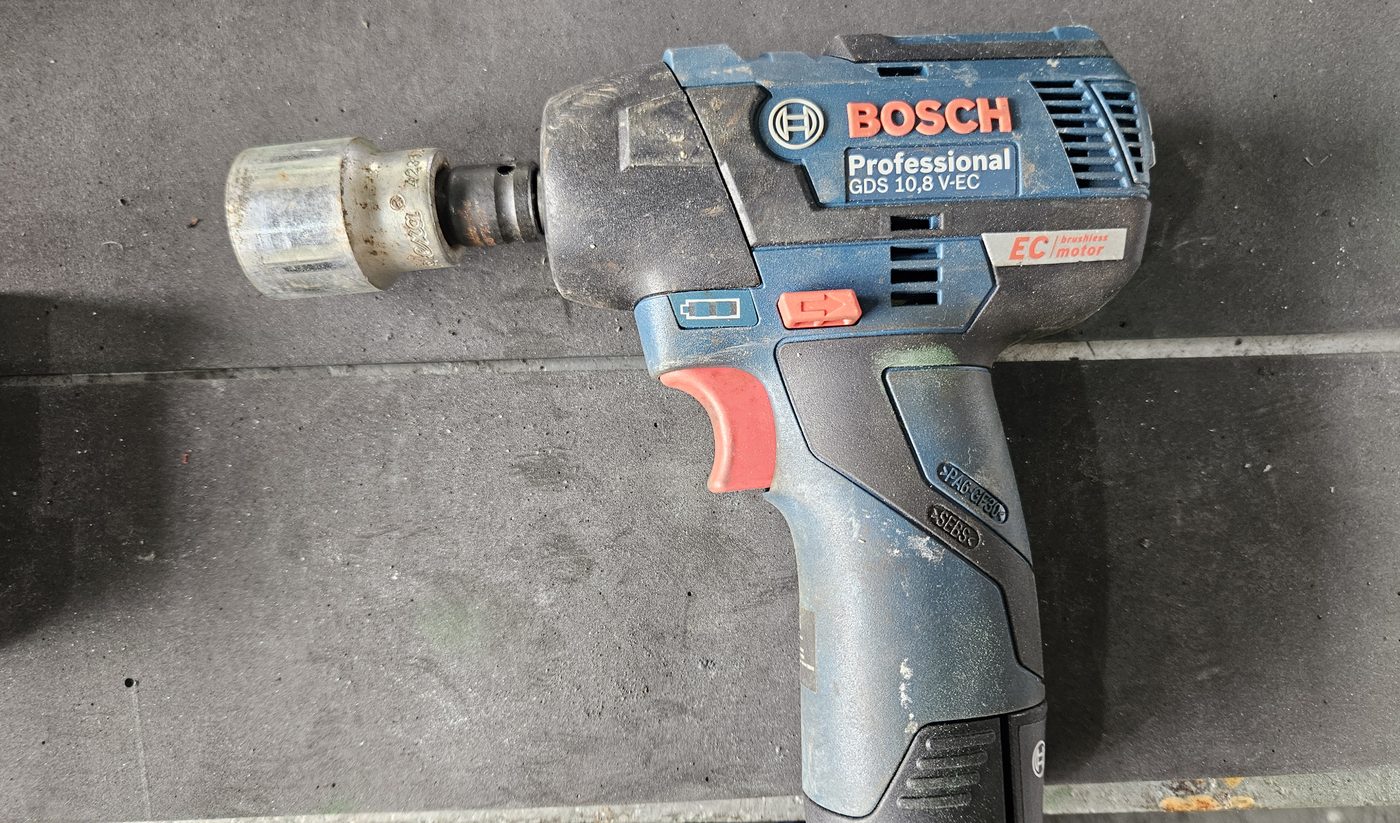
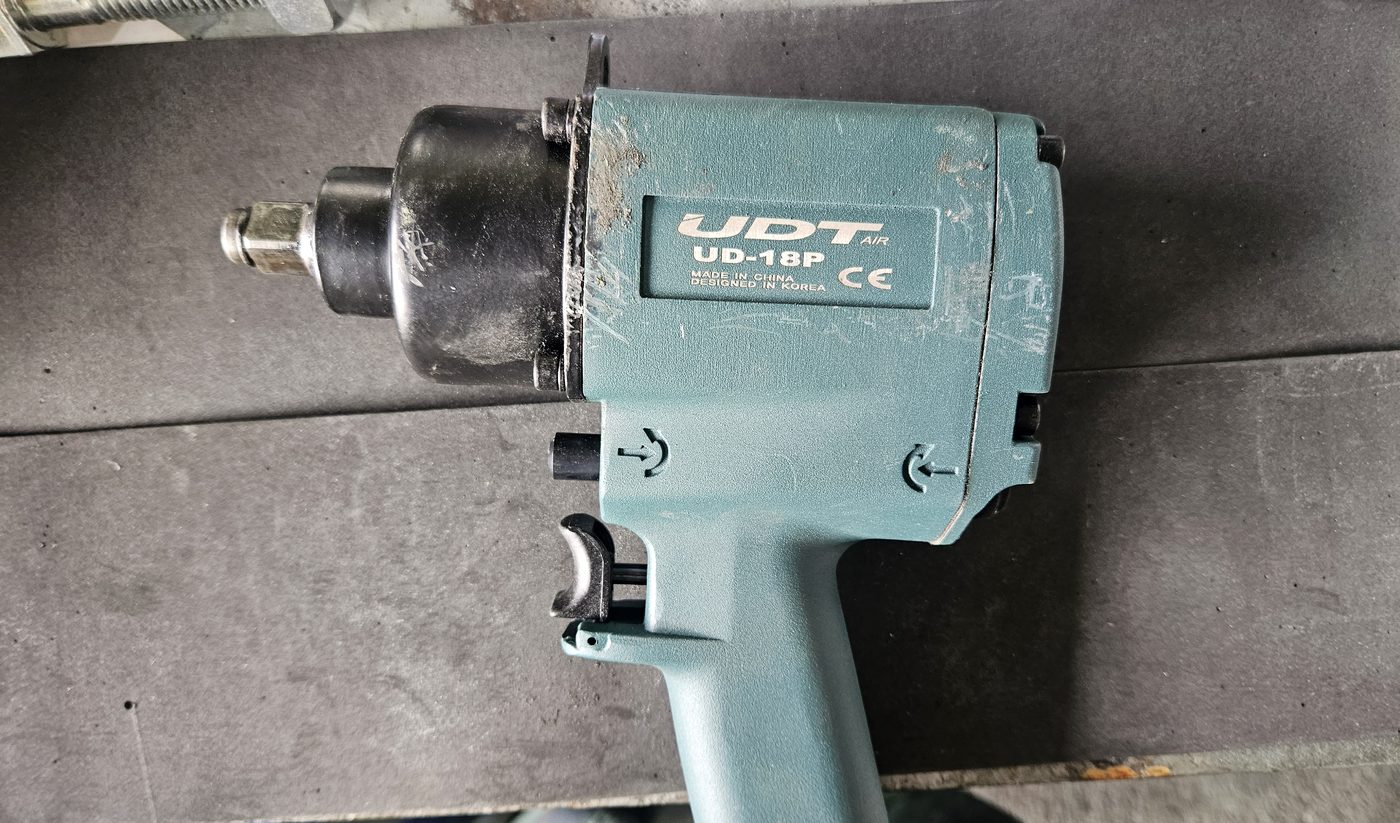
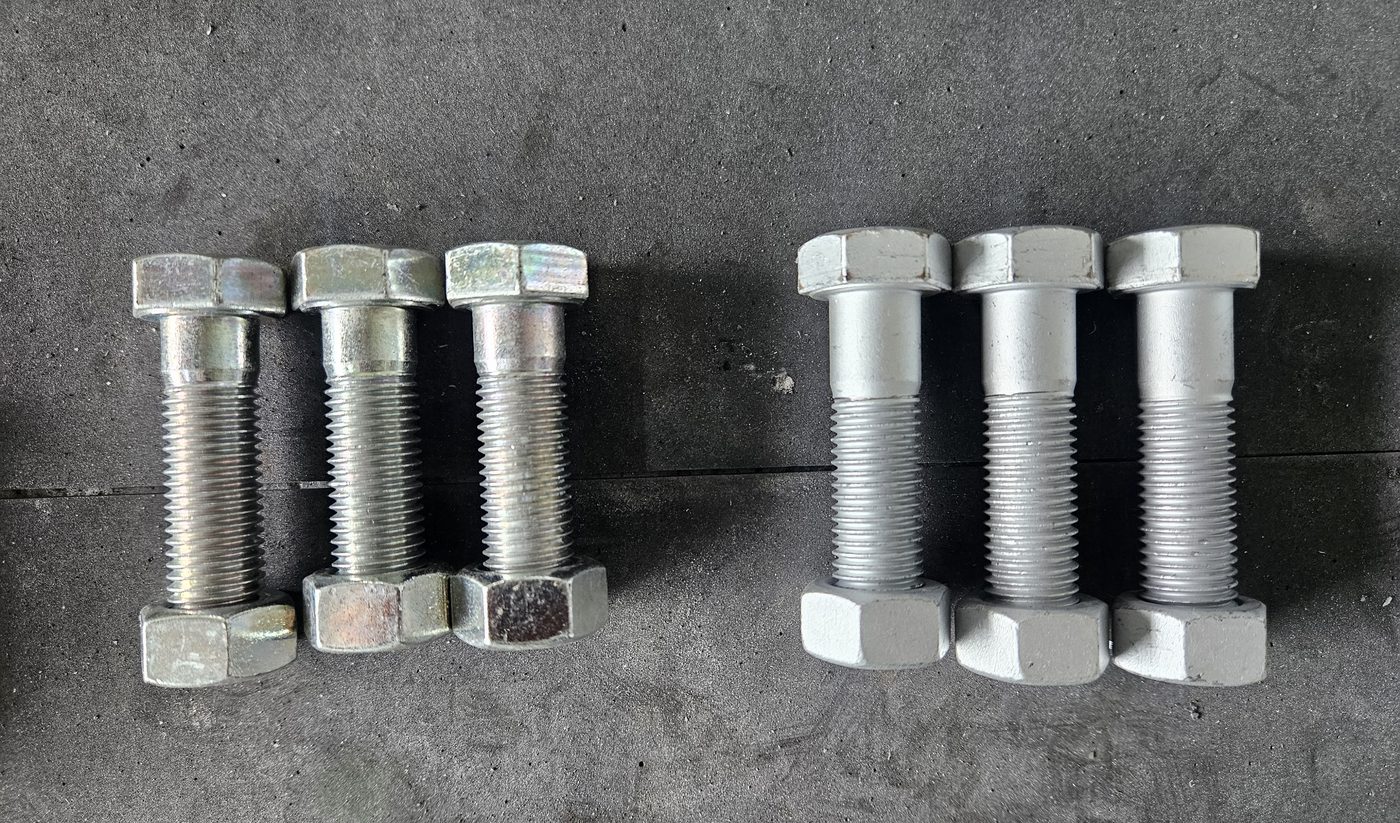
เงื่อนไขทดสอบขัน: ใช้เครื่องมือกระแทกและเครื่องมือลมตามแรงบิดและจำนวนรอบที่กำหนด เอกสารทดสอบบันทึกการเสียรูปและความเสียหายชั้นชุบที่บริเวณสัมผัสเครื่องมือ
คุณภาพการผลิตและการประกอบส่งผลต่อต้นทุนรวมควบคู่กับสมรรถนะการต้านทานการกัดกร่อน
ผิวข้างเกลียวและผิวรองรับแรงรับความดันสัมผัสและแรงเสียดทานขณะขัน การควบคุม การยึดเกาะ ความสามารถในการเสียรูปของชั้นชุบ และความทนทานต่อการกัดกร่อนหลังเสียหาย ช่วยเพิ่มการป้องกันชิ้นส่วนยึดหลังประกอบ
ต้านทานการกัดกร่อนหลังเสียหาย: 500 ชั่วโมง+ (ชุบสังกะสีด้วยไฟฟ้า: 90 ชั่วโมง)ความหนาชั้นชุบส่งผลต่อเส้นผ่านศูนย์กลางพิตช์เกลียวและระยะเคลียร์แรนซ์ในการประกอบ Innozinc มี ชั้นชุบบางประมาณ 8 μm ช่วยจำกัดการเปลี่ยนมิติ โดยกำหนดเงื่อนไขกระบวนการตามเกจตรวจเกลียวและค่าพิกัดความเผื่อหลังชุบ
ชุบประมาณ 8 μm · ควบคุมความพอดีด้วยเกจInnozinc ให้ความทนทานต่อการกัดกร่อนด้วย ชั้นสังกะสีและฟิล์มเซรามิกอนินทรีย์ ข้อกำหนดกระบวนการปราศจากโครเมียมช่วยปรับขั้นตอนหลังชุบและการควบคุมสารให้เหมาะสม
ตรวจไม่พบสารที่วิเคราะห์ 26 รายการ · ลดขั้นตอนหลังชุบความต่างศักย์ อัตราส่วนพื้นที่สัมผัส และอิเล็กโทรไลต์ส่งผลต่อการกัดกร่อนกัลวานิกระหว่างเหล็กชุบสังกะสีกับเหล็กกล้าไร้สนิม Innozinc-h มี ชั้นเคลือบคอมโพสิตทนการกัดกร่อนสูงสำหรับจุดต่อโลหะต่างชนิดโดยกำหนดข้อกำหนดตามวัสดุคู่ประกอบและเงื่อนไขขันยึด
ความหนาแน่นกระแสกัลวานิกลดลง 65% เมื่อใช้เหล็กกล้าคาร์บอนเป็นคู่สัมผัส เทียบกับชิ้นอ้างอิง HDG ที่ทดสอบ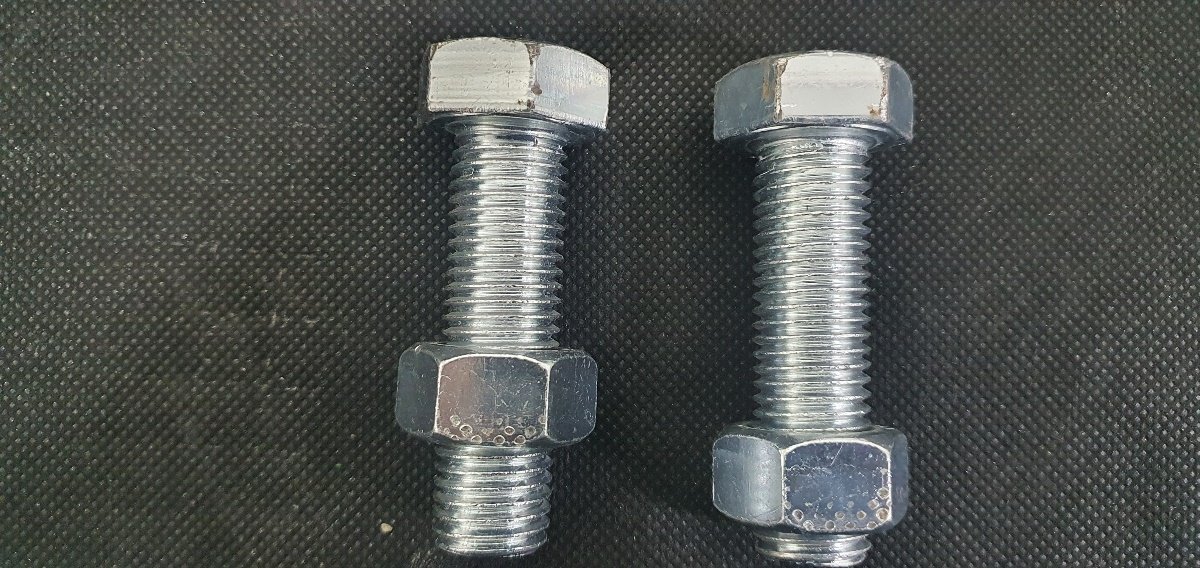
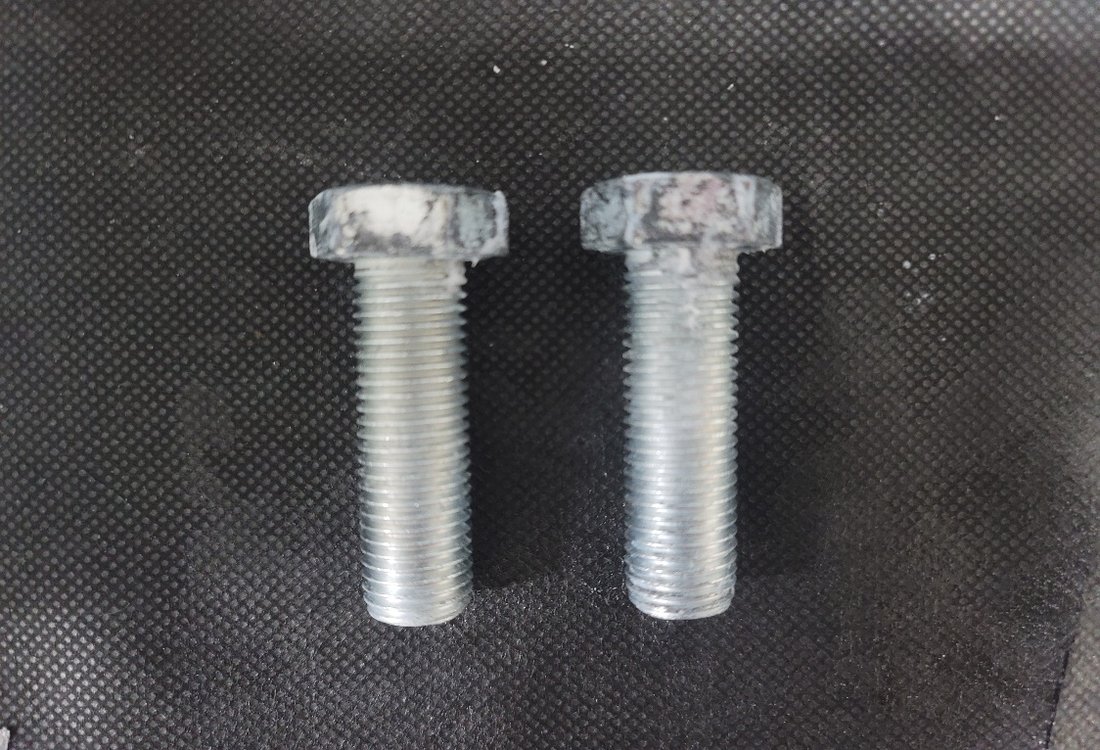
บันทึกละอองเกลือ ASTM B117 ภายในของ KEMP R&D แสดง การกัดกร่อนบริเวณสัมผัสเครื่องมือ ชิ้นทดสอบด้านขวาใช้ข้อกำหนดชุบสังกะสี–เซรามิกด้วยไฟฟ้าที่ต่างจาก Innozinc เพื่อแสดงความสัมพันธ์ระหว่างความเสียหายเชิงกลกับตำแหน่งการกัดกร่อน
สำหรับเกลียวมุม 60° ชั้นชุบบนผิวข้างเกลียวเพิ่มเส้นผ่านศูนย์กลางพิตช์ประสิทธิผล ความหนาสม่ำเสมอ t ทำให้เพิ่มตามเรขาคณิตประมาณ 4t ประสานค่าพิกัดความเผื่อก่อนชุบกับความหนาเป้าหมายให้ผ่านเกณฑ์ตรวจด้วยเกจหลังชุบ
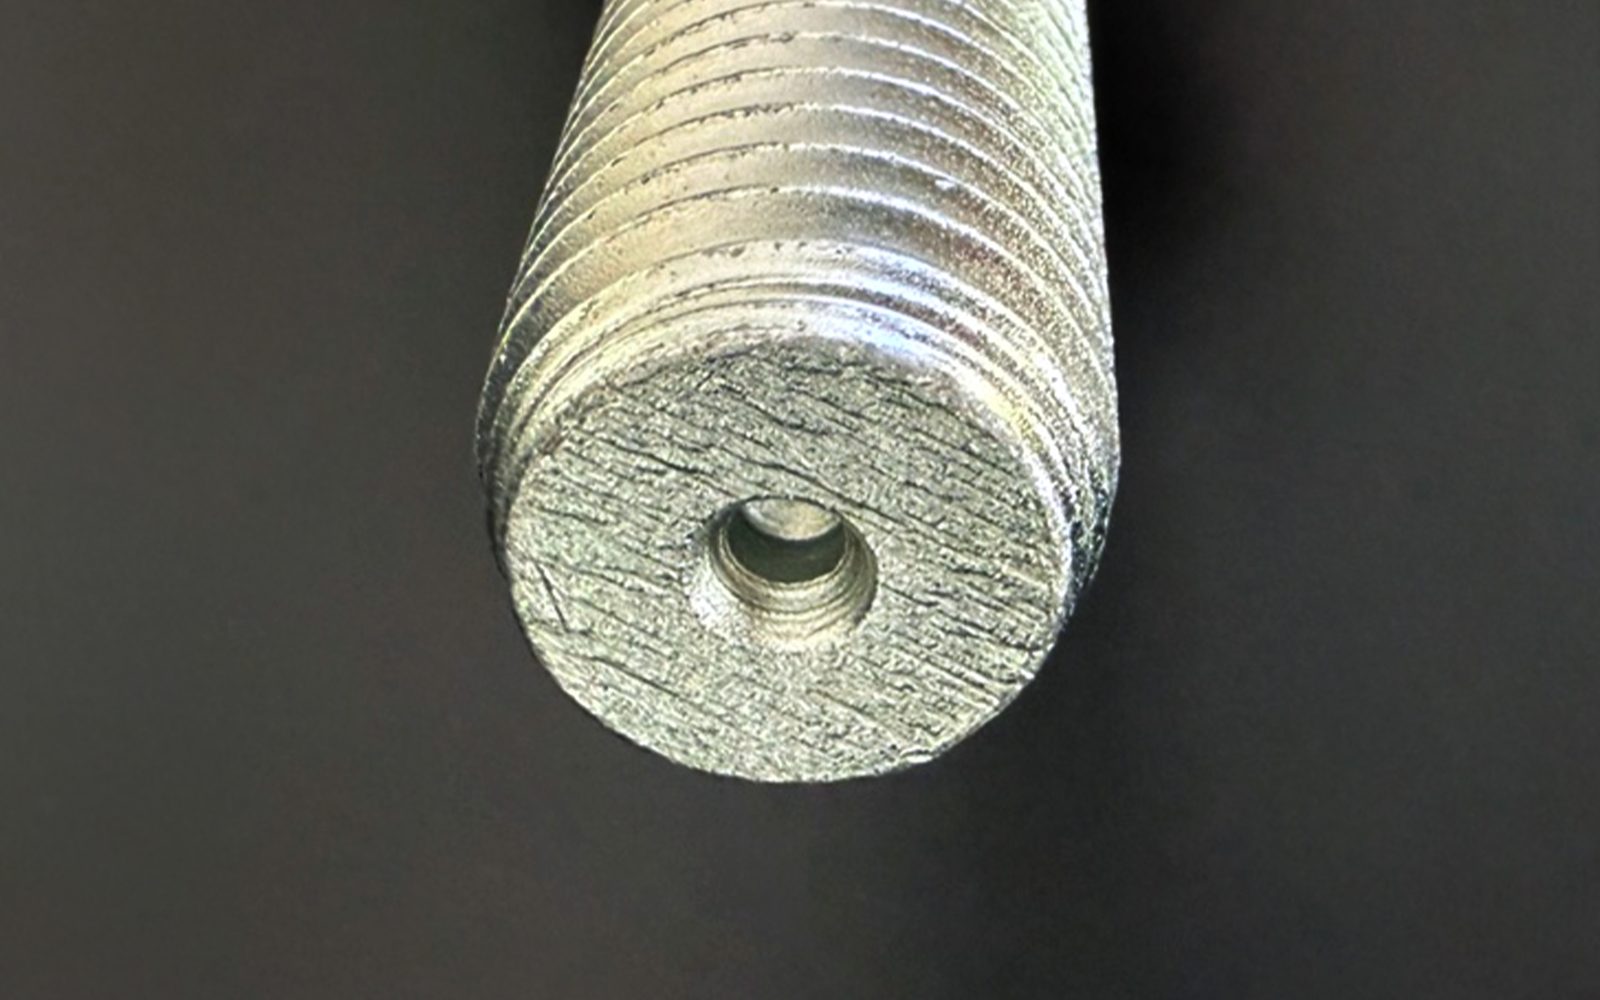
ชั้นชุบ 50–77 μm เพิ่มเส้นผ่านศูนย์กลางพิตช์ตามเรขาคณิตประมาณ 200–300 μm ค่าพิกัดความเผื่อก่อนชุบและข้อกำหนดแป้นเกลียวต้องรองรับชั้นเคลือบ โดยตรวจความพอดีด้วยเกจหลังชุบ
ชั้นชุบ 8 μm เพิ่มเส้นผ่านศูนย์กลางพิตช์ตามเรขาคณิตประมาณ 32 μm ชั้นชุบ Innozinc แบบบางลดการเปลี่ยนรูปเกลียวและการตัดเฉือนเพิ่มเติม โดยควบคุมคุณภาพยึดผ่านค่าพิกัดความเผื่อก่อนชุบ แป้นเกลียวคู่ประกอบ และเกณฑ์เกจ
ตารางแสดงผลเปรียบเทียบสนิมแดงที่บันทึกไว้ ข้อกำหนด SST ตัวแทนปัจจุบันคือ 720–1,000 ชั่วโมงสำหรับ Innozinc และ 1,500–2,000 ชั่วโมงสำหรับ Innozinc-h ข้อกำหนดการใช้งานเชื่อมโยงความหนาชั้นชุบ เงื่อนไขทดสอบ และเกณฑ์ยอมรับ
| คุณลักษณะ | การชุบสังกะสีด้วยไฟฟ้า | การชุบสังกะสีด้วยไฟฟ้า + ซีลเลอร์ | การชุบสังกะสีแบบจุ่มร้อน | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| ความทนทานต่อการกัดกร่อน (SST, เกณฑ์สนิมแดง) | 190 ชั่วโมง | 240 ชั่วโมง | 480 ชั่วโมง | 1,000 ชั่วโมง | 1,500 ชั่วโมง+ |
| ความทนทานต่อการกัดกร่อนหลังความเสียหายเชิงกล | 90 ชั่วโมง | — | 240 ชั่วโมง | ≥500 ชั่วโมง | ≥500 ชั่วโมง |
| การทดสอบการกัดกร่อนแบบวัฏจักร (CCT) | 5 รอบ | — | 40 รอบ | 80 รอบ | 80 รอบ↑ |
| ความหนาชั้นเคลือบ | 8 μm | 8 μm + สารซีล | 50~77 μm | 8 μm | 8~15 μm |
| การต๊าปเกลียวแป้นเกลียวคู่ประกอบเกินขนาด | ไม่จำเป็น | ไม่จำเป็น | กำหนดเพื่อเผื่อความหนาชั้นชุบ | ควบคุมความพอดีด้วยเกจ | ควบคุมความพอดีด้วยเกจ |
| โลหะต่างชนิด / การกัดกร่อนกัลวานิก | ต่ำ | ต่ำ | ต่ำ | ดี | ดีมาก |
| ขั้นตอนหลังชุบอ้างอิง | โครเมียมไตรวาเลนต์ / เฮกซะวาเลนต์ | ขั้นตอนหลังชุบที่ใช้โครเมียม | ขั้นตอนหลังชุบด้วยโครเมียมเฮกซะวาเลนต์ | ทางเลือกปราศจากโครเมียม | ทางเลือกปราศจากโครเมียม |
| อุณหภูมิกระบวนการ | อุณหภูมิห้อง | อุณหภูมิห้อง | จุ่มที่ประมาณ 450 °C | ชุบที่อุณหภูมิห้อง 25 °C | ชุบที่อุณหภูมิห้อง 25 °C |
แหล่งข้อมูล: ข้อมูลเปรียบเทียบ KEMP R&D และผลทดสอบ KTR ค่า SST ใช้เกณฑ์สนิมแดง ส่วนข้อกำหนดสนิมขาวใช้เกณฑ์ยอมรับต่างกัน ใบเสนอราคาพิจารณารูปทรง พื้นที่ผิวจำเพาะ และปริมาณต่อเดือน ส่งแบบและปริมาณผลิตเพื่อรับราคาเฉพาะผลิตภัณฑ์
| คุณลักษณะ | การชุบสังกะสีด้วยไฟฟ้า | ชั้นเคลือบเกล็ดสังกะสี (ZFC) | การชุบสังกะสีแบบจุ่มร้อน (HDG) | Innozinc |
|---|---|---|---|---|
| อุณหภูมิกระบวนการ | อุณหภูมิห้อง | อบแข็งด้วยความร้อนที่ 180–300 °C | จุ่มที่ประมาณ 450 °C | ชุบที่อุณหภูมิห้อง 25 °C |
| การอบชั้นเคลือบให้แข็งตัวด้วยความร้อน | ไม่จำเป็น | จำเป็น | ไม่เกี่ยวข้อง | ไม่จำเป็นในขั้นสะสมชั้นชุบ |
| การบิดเบี้ยวจากความร้อน / ผลจากอุณหภูมิอบคืนไฟ | ไม่มีขั้นสร้างชั้นเคลือบที่อุณหภูมิสูง | รับอุณหภูมิอบแข็ง | รับอุณหภูมิสูง | สะสมชั้นชุบที่อุณหภูมิห้อง |
| การต๊าปเกลียวแป้นเกลียวคู่ประกอบเกินขนาด | ไม่จำเป็น | ไม่จำเป็น | ระยะเผื่อชั้นเคลือบตามข้อกำหนด | ควบคุมความพอดีด้วยเกจ |
| การป้องกันแบบแอโนดเสียสละที่ขอบตัด | มี | ขึ้นกับระบบชั้นเคลือบ | มี | ได้รับจากชั้นสังกะสี |
| การต่อลงดิน / ความต่อเนื่องทางไฟฟ้า | ประเมินชุดประกอบ | ประเมินชุดประกอบ | ประเมินชุดประกอบ | ประเมินชุดประกอบ |
| สมรรถนะเมื่อดัด | แตกร้าว | จำกัด | แยกชั้น | 140° |
| ประเด็นกระบวนการที่เกี่ยวกับการเปราะจากไฮโดรเจน | การรับไฮโดรเจนระหว่างชุบด้วยไฟฟ้ากระบวนการอิเล็กโทรไลต์ | ไม่มีการรับไฮโดรเจนจากกระบวนการอิเล็กโทรไลต์สร้างชั้นเคลือบโดยไม่ใช้อิเล็กโทรไลต์ | ไฮโดรเจนตกค้างต่ำกว่าจุ่มอุณหภูมิสูง โดยยังต้องพิจารณาขั้นเตรียมผิว | ต้องควบคุมกระบวนการกระบวนการอิเล็กโทรไลต์ — ดูข้อกำหนดใช้งานด้านล่าง |
| ขั้นตอนหลังชุบอ้างอิง | โครเมตไตรวาเลนต์ / เฮกซะวาเลนต์ | ตามข้อกำหนด | ขั้นตอนหลังชุบด้วยโครเมียมเฮกซะวาเลนต์ | ทางเลือกปราศจากโครเมียม |
การควบคุมกระบวนการสำหรับชิ้นส่วนยึดความแข็งแรงสูง: สำหรับชั้นคุณสมบัติ 10.9 ขึ้นไป ต้องรับรองขั้นเตรียมผิว การชุบ และขั้นตอนหลังชุบตามข้อกำหนดควบคุมการเปราะจากไฮโดรเจนของลูกค้า ข้อกำหนดการประยุกต์ใช้ชิ้นส่วนยึด
การกัดกร่อนแบบวัฏจักร: ในการประเมินการผลิตปี 2025 (KS D ISO 14993, 40 รอบ) ชิ้นทดสอบสลักเกลียวตัวยูทั้งชุบสังกะสี–เซรามิกและชุบสังกะสีแบบจุ่มร้อนไม่พบสนิมแดง ค่า 80 รอบและ 40 รอบในตารางเป็นค่าอ้างอิงผลิตภัณฑ์ ส่วนการเปรียบเทียบสลักเกลียวตัวยูโดยตรงใช้ 40 รอบ
ทั้งสองเกรดใช้ ชั้นชุบสังกะสี–เซรามิกแบบบาง เลือกตามข้อกำหนดการต้านทานการกัดกร่อนและสภาพแวดล้อมสัมผัส
ลูกค้ารายเดียวสามารถกำหนด Innozinc สำหรับชิ้นส่วนภายในอาคาร และ Innozinc-h สำหรับภายนอกหรือสภาวะรุนแรง.
เปรียบเทียบต้นทุนการชุบร่วมกับ การแก้ไขเกลียว การตรวจซ้ำ และแรงงานซ่อมแต้มเฉพาะจุด ชั้นชุบบางและความสามารถในการแปรรูปของ Innozinc ช่วยสร้างโอกาสลดขั้นตอนการผลิต
| องค์ประกอบต้นทุน | การชุบสังกะสีด้วยไฟฟ้า + ซีลเลอร์ | การชุบสังกะสีแบบจุ่มร้อน (HDG) | Innozinc |
|---|---|---|---|
| ขั้นเคลือบสารซีลเพิ่มเติม | จำเป็น | — | มีข้อกำหนดที่ลดขั้นตอนได้ |
| การต๊าปเกลียวแป้นเกลียวคู่ประกอบเกินขนาด | ไม่จำเป็น | จำเป็น | ลดได้ด้วยการควบคุมความหนา/ค่าพิกัดความเผื่อ |
| ตรวจซ้ำ / ต๊าปซ้ำหลังต๊าปเกินขนาด | — | ขั้นตอนเพิ่มเติม | ลดความจำเป็นในการแก้ไขงาน |
| แก้ไขการบิดเบี้ยวจากความร้อนหลังชุบ | — | อาจจำเป็น | ไม่มีขั้นสร้างชั้นเคลือบที่อุณหภูมิสูง |
| พลังงานให้ความร้อนและอบแห้ง | อบแห้งสารซีล | บ่อสังกะสีให้ความร้อนด้วย LNG | สะสมชั้นชุบที่อุณหภูมิห้อง |
| ซ่อมแต้มขอบตัดหน้างาน | ขึ้นกับการใช้งาน | ต้องใช้วัสดุซ่อมแต้ม | การป้องกันแบบแอโนดเสียสละจากสังกะสีข้างเคียง |
| ควบคุมระยะเคลียร์แรนซ์การประกอบ | ต่ำ | ควบคุมระยะเผื่อการต๊าปเกินขนาด | เที่ยงตรงด้วยชั้นชุบบาง |
| ข้อกำหนดโครเมียมเฮกซะวาเลนต์ | เลือกขั้นตอนหลังชุบที่เป็นไปตามข้อกำหนด | เลือกขั้นตอนหลังชุบที่เป็นไปตามข้อกำหนด | ทางเลือกปราศจากโครเมียม |
ต้นทุนผลิตเฉพาะผลิตภัณฑ์: เปรียบเทียบต้นทุนก่อน/หลัง รวมการชุบ การแก้ไขเกลียว การตรวจซ้ำ การซ่อมแต้ม และการขนส่งไปกลับ แบบ พื้นที่ผิว ปริมาณต่อเดือน และขนาดล็อตขั้นต่ำใช้กำหนดข้อกำหนดชุบและใบเสนอราคา
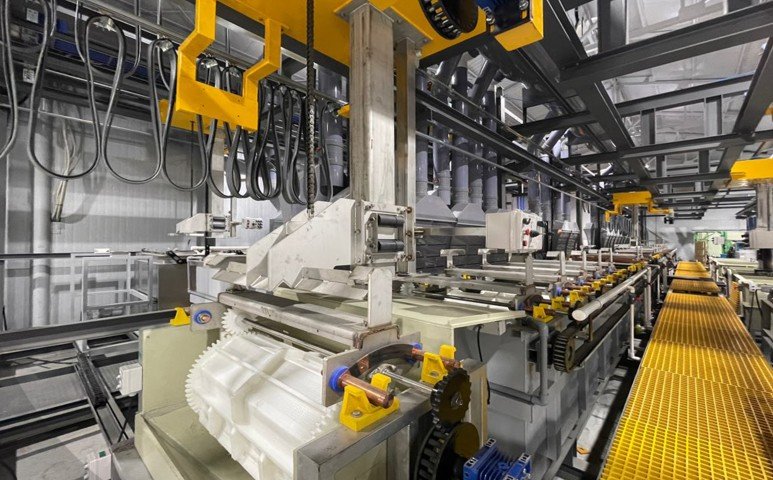
การชุบแบบถังกลิ้ง (7 ตัน/วัน) รองรับชิ้นส่วนเล็กจำนวนมาก ส่วนสายชุบแบบแขวนและชุบสังกะสีกรดรองรับชิ้นส่วนยาวและขนาดใหญ่

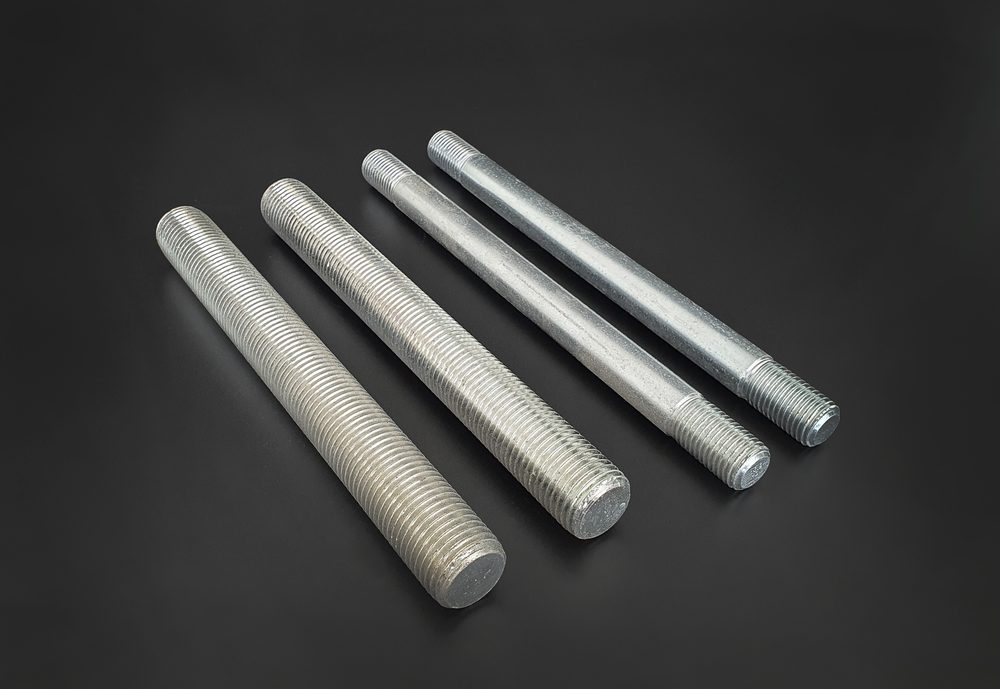

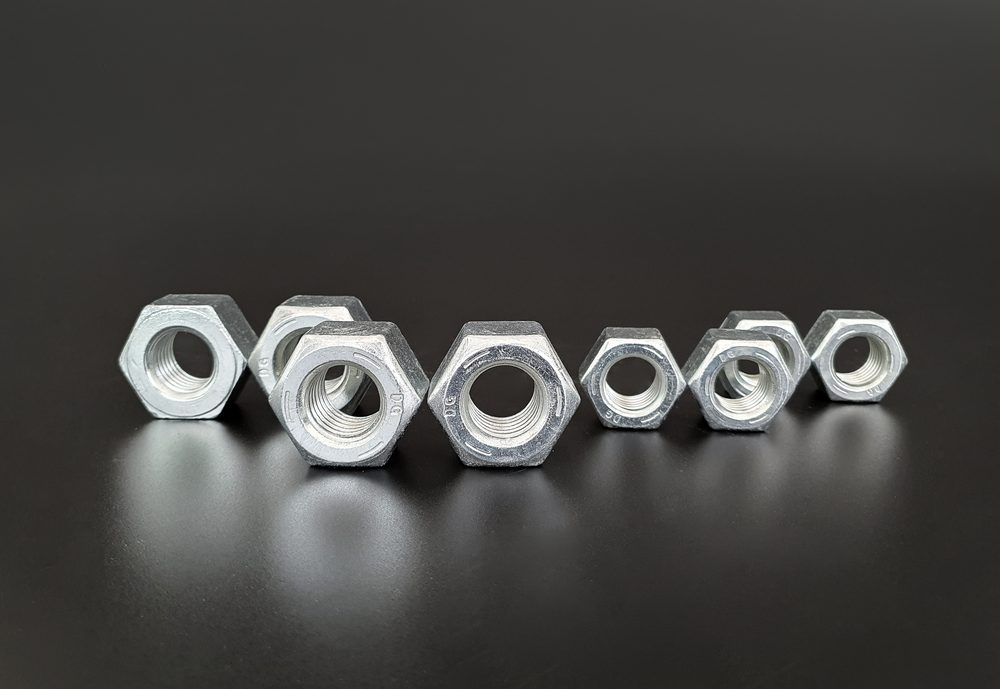
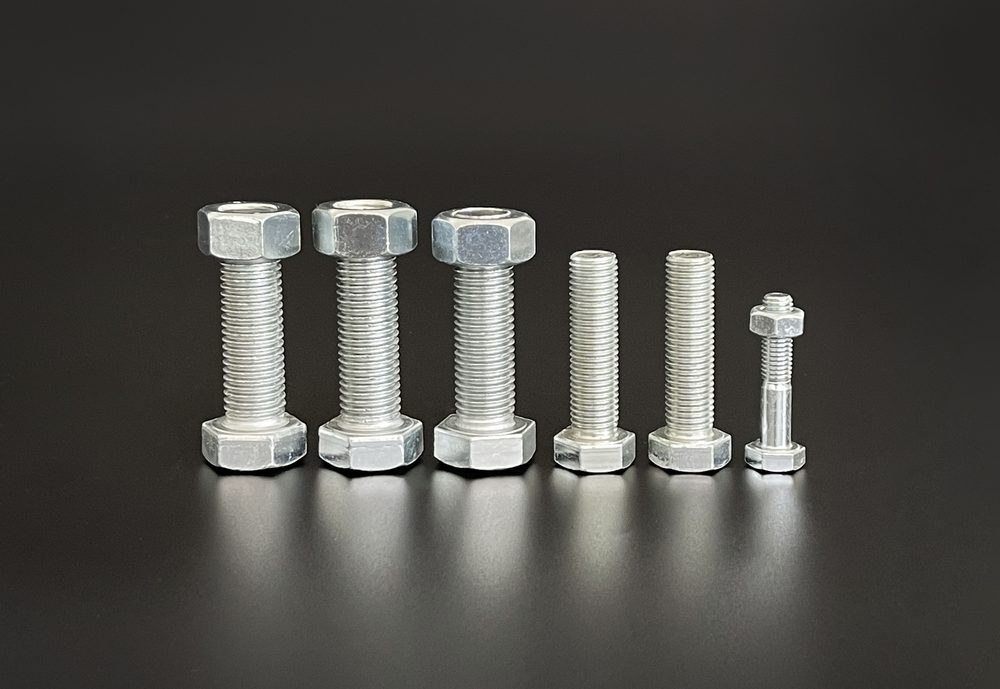
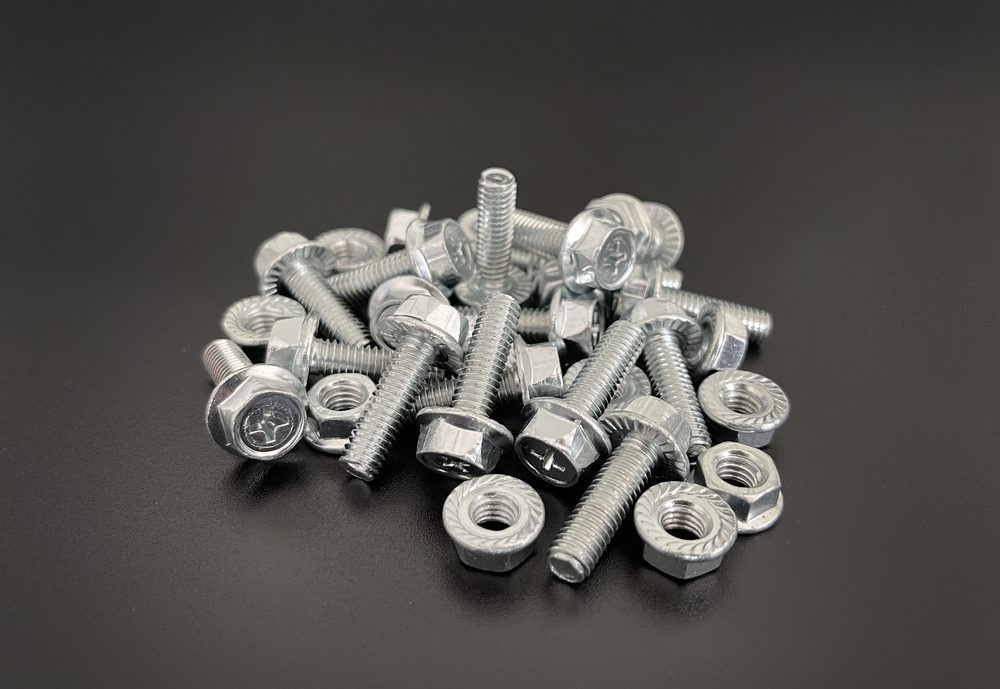
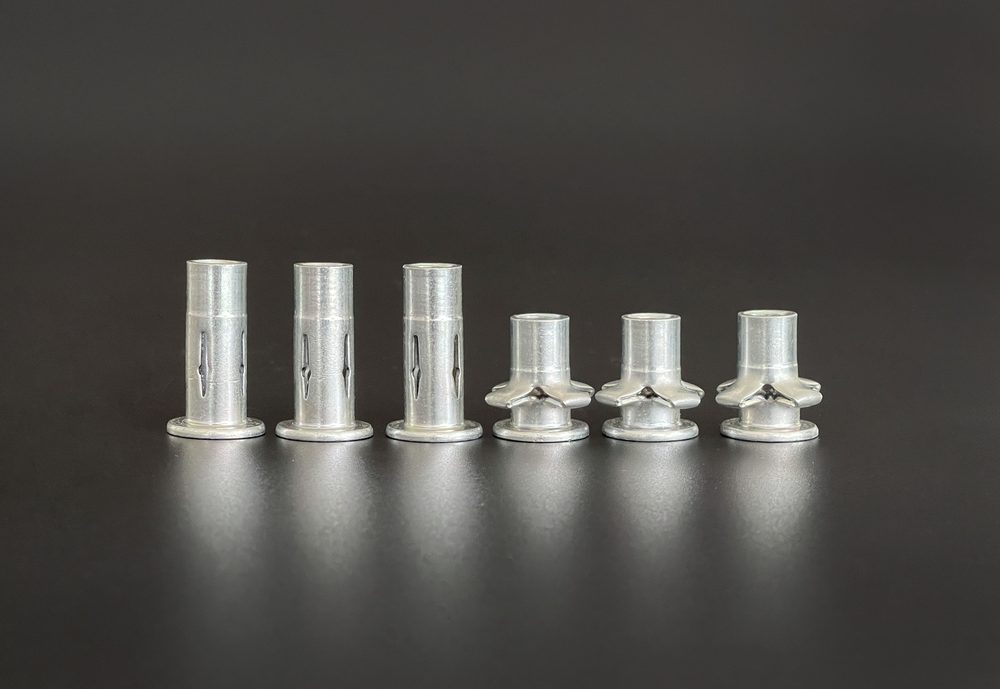
ผลิตภัณฑ์ที่ KEMP ชุบและจัดส่ง ภาพแสดงผิวสำเร็จสังกะสี–เซรามิกสีขาวเงิน ขั้นตอนโครเมตสีหรือสีน้ำเงินจัดทำตามข้อกำหนดเฉพาะผลิตภัณฑ์
| ผลิตภัณฑ์ | สภาพแวดล้อมสัมผัส | ข้อกำหนดที่แนะนำ | ข้อมูลพื้นฐานทางเทคนิค |
|---|---|---|---|
| สลักเกลียวหัวหกเหลี่ยมและแป้นเกลียว | ภายในอาคาร · บรรยากาศทั่วไป | Innozinc | ป้องกันการกัดกร่อนหลังเสียหาย · ควบคุมค่าพิกัดความเผื่อเกลียว |
| สกรูขนาดเล็กและสกรูเครื่องจักร | ภายในอาคาร · บรรยากาศทั่วไป | Innozinc (ปรับความหนา) | ปรับความหนาชั้นชุบตามข้อกำหนดเกลียว |
| เหล็กเกลียว · เหล็กเกลียวตลอด | อุปกรณ์รองรับเครื่องจักรและเพดานภายในอาคาร | Innozinc 8 μm | ป้องกันขอบตัดแบบแอโนดเสียสละ · เกลียวตลอดความยาว |
| เหล็กเกลียวตลอด · สลักเกลียวสมอ | กลางแจ้ง · ชายฝั่ง · เกลือละลายน้ำแข็ง | Innozinc-h | SST 1,500–2,000 ชั่วโมง · การต้านทานการกัดกร่อนกัลวานิกระดับดีมาก |
| พุกขยายตัวและพุกลิ่ม | การติดตั้งแบบฝังภายในอาคาร | Innozinc 8 μm | คงการป้องกันการกัดกร่อนหลังแรงกระแทกและการขยายตัวของพุก |
| สลักเกลียวสมอฐานรากแบบฝัง (ชนิด J/L) | ฝังในคอนกรีต | ผิวสำเร็จเฉพาะโครงการ | กำหนดส่วนฝังและส่วนเปิดตามการสัมผัสคอนกรีตและบรรยากาศ |
| สลักเกลียวตัวยู · สลักเกลียวตะขอ · สลักเกลียวตัวยูเหลี่ยม | กลางแจ้ง · อุปกรณ์รองรับท่อ | Innozinc-h | คงการยึดเกาะในการทดสอบดัด 140° ที่อ้างอิง |
| แหวนรอง · สกรูเล็ก | ภายในอาคาร · การใช้งานทั่วไป | Innozinc (ชุบแบบถังกลิ้ง) | หลากหลายรุ่น ล็อตขนาดเล็ก · กำลังชุบถังกลิ้ง 7 ตัน/วัน |
| สลักเกลียวที่สัมผัสเหล็กกล้าไร้สนิม | บริเวณสัมผัสโลหะต่างชนิด | Innozinc-h | การต้านทานการกัดกร่อนกัลวานิกระดับดีมาก |
| ชิ้นส่วนยึดสำหรับต่อลงดิน / ความต่อเนื่องทางไฟฟ้า | ชุดประกอบทางไฟฟ้า | Innozinc | ประเมินความต้านทานสัมผัสของชุดประกอบตามผิวสัมผัสและเงื่อนไขขันยึด |
| สลักเกลียวความแข็งแรงสูง ชั้นคุณสมบัติ 10.9 ขึ้นไป | — | ต้องรับรองกระบวนการ | ควบคุมการเปราะจากไฮโดรเจนและรับรองกระบวนการตามข้อกำหนดลูกค้า |
| ชุดสลักเกลียวต้านการลื่นไถล F10T / S10T | — | ต้องรับรองกระบวนการ | ข้อกำหนดตัวประกอบการลื่นไถลและสัมประสิทธิ์แรงบิดที่อนุมัติสำหรับชุดสลักเกลียวครบชุด |
Innozinc มี ข้อกำหนด SST ตัวแทน 720–1,000 ชั่วโมง ชั้นชุบคอมโพสิตเปิดโอกาสลดขั้นซีลเพิ่มเติม โดยกำหนดเงื่อนไขกระบวนการและทดสอบบนชิ้นส่วนจริง
การสะสมชั้นชุบด้วยไฟฟ้าที่อุณหภูมิห้อง ลดความเสี่ยงการบิดเบี้ยวจากความร้อนของเหล็กเกลียวยาวและเหล็กแท่ง พร้อมรักษาความเที่ยงตรงด้านมิติ การไม่ใช้บ่อสังกะสีร้อนช่วยลดความต้องการให้ความร้อนและการเดินระบบในขั้นสร้างชั้นเคลือบ
ข้อกำหนด Innozinc ที่ปราศจากโครเมียมผสานการป้องกันการกัดกร่อนกับการควบคุมสาร ผลวิเคราะห์ที่อ้างอิงรายงานว่า ตรวจไม่พบสารที่ทดสอบ 26 รายการ โดยเอกสารเฉพาะผลิตภัณฑ์ระบุวิธีทดสอบและขีดจำกัดการตรวจพบ
สำหรับชิ้นส่วนยึดพิเศษที่ต้องขึ้นรูปและดัด การทดสอบที่อ้างอิงแสดงว่าชั้นเคลือบคงอยู่ โดยไม่แตกร้าวเมื่อดัด 140° ผลนี้สนับสนุนการเลือกจัดลำดับการชุบและแปรรูป
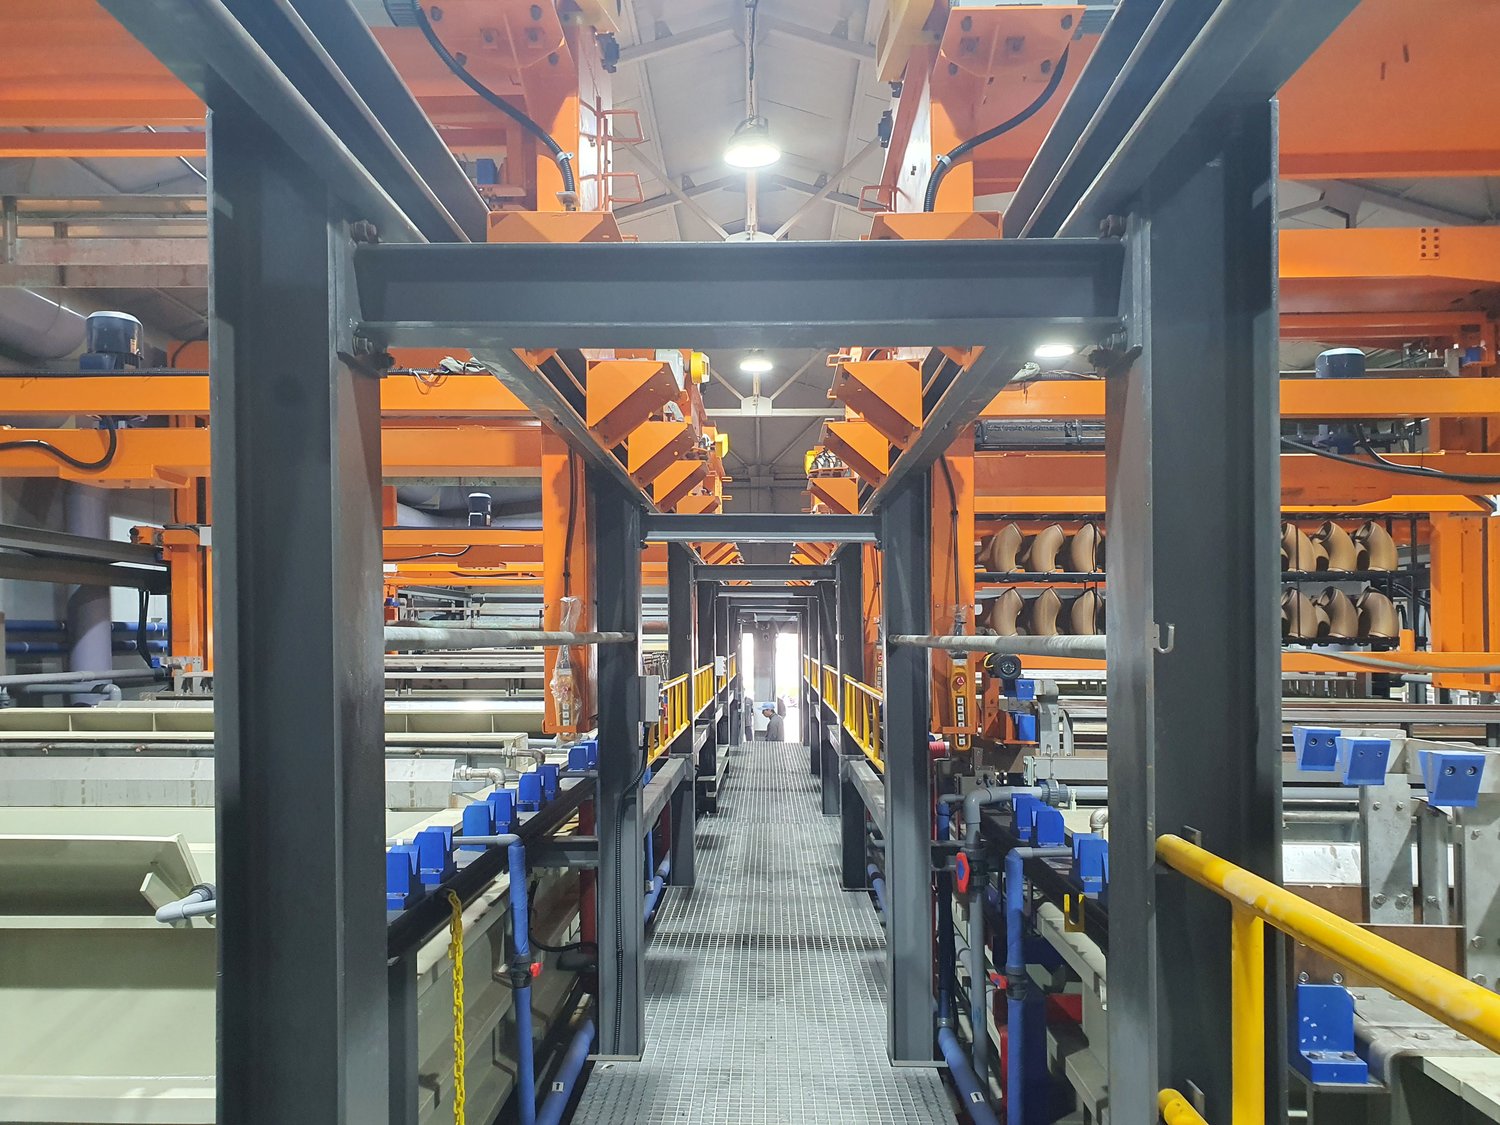
KEMP เดินระบบสามสายที่อุลซาน: ชุบแบบแขวน 35 ตัน/วัน ชุบสังกะสีกรด 10 ตัน/วัน และ ชุบแบบถังกลิ้ง 7 ตัน/วัน ชิ้นส่วนยึดเล็กใช้ถังกลิ้ง ส่วนเหล็กเกลียวและเหล็กแท่งยาวใช้ชุบแบบแขวน
แกนล็อกตู้คอนเทนเนอร์ให้ประสบการณ์ภายใต้ การสัมผัสเกลือและแรงเสียดทานจากการขันซ้ำรวมถึง การสาธิตใช้งานในทะเลเป็นเวลาหนึ่งปี และการทดสอบ DEKRA
ข้อกำหนดผลิตภัณฑ์เชื่อมโยงการป้องกันการกัดกร่อนหลังประกอบหรือเสียหายกับค่าพิกัดความเผื่อเกลียวและคุณภาพประกอบ
รายงาน KEMP R&D KPRD-20191209-02 เปรียบเทียบชั้นเคลือบเสียหายเชิงกลภายใต้ละอองเกลือ NaCl 5% ที่ 35 °C
การทดสอบภายในประเมินชิ้นทดสอบประกอบหลังละอองเกลือ 2,664 ชั่วโมง มีเงื่อนไขประกอบและผลสังเกตผิวในเอกสารทดสอบที่เกี่ยวข้อง
กำหนดความหนาเป้าหมายและเกณฑ์เกจตามกรอบค่าพิกัดความเผื่อเกลียว ISO 4042 และ ISO 965-1 แล้วจับคู่กับเกรดต้านการกัดกร่อนที่ต้องการ
การใช้งานหลักประกอบด้วยสลักเกลียวและแป้นเกลียวทั่วไปถึงชั้นคุณสมบัติ 8.8 เหล็กเกลียว สลักเกลียวสมอ สตัด และชิ้นส่วนยึดนอกมาตรฐาน
เลือกกระบวนการตามวัสดุและสภาพการอบชุบ ชิ้นส่วนยึดความแข็งแรงสูง เช่น ชั้นคุณสมบัติ 10.9 และ 12.9 ต้องควบคุมการเปราะจากไฮโดรเจนและรับรองกระบวนการก่อนผลิต
จับคู่ความหนาเป้าหมายกับค่าพิกัดความเผื่อเกลียว แป้นเกลียวคู่ประกอบ และเงื่อนไขขัน โดยใช้เกจยืนยันความพอดี
ประเมินตัวอย่างโดยจำลองความเสียหายจากการขันและแปรรูป เพื่อกำหนดสมรรถนะต้านการกัดกร่อนตามเงื่อนไขลูกค้า
KEMP จัดทำข้อกำหนดชุบและแผนชิ้นงานตัวอย่างสำหรับชิ้นส่วนของลูกค้า ความทนทานต่อการกัดกร่อน ค่าพิกัดความเผื่อเกลียว และคุณภาพประกอบ ประเมินตามเกณฑ์ตรวจสอบของลูกค้าก่อนสรุปเงื่อนไขการผลิต

จัดส่งเอกสารทดสอบเฉพาะผลิตภัณฑ์และแค็ตตาล็อกทางเทคนิคทางอีเมล แจ้งการใช้งานและข้อกำหนดเพื่อรับข้อมูลที่เกี่ยวข้อง
แจ้งวัสดุ ชั้นคุณสมบัติความแข็งแรง มิติ และจำนวนสลักเกลียวและแป้นเกลียว ทีมงานจะยืนยันข้อกำหนดชุบและแผนตัวอย่าง
ผลตรวจด้วยเกจเกลียว ความสมบูรณ์ชั้นเคลือบหลังขัน และความทนทานต่อการกัดกร่อน ประเมินตามข้อกำหนดตรวจสอบของลูกค้า ผลใช้กำหนดข้อกำหนดชุบในการผลิตและการควบคุมคุณภาพ
เลือกประเมินละอองเกลือ การกัดกร่อนแบบวัฏจักร การกัดกร่อนหลังเสียหาย และความหนาชั้นเคลือบ พร้อมบันทึกผลตามรูปแบบรายงานที่ตกลง
เลือกผลิตภัณฑ์ทดลองตามเป้าหมายต้านการกัดกร่อน ค่าพิกัดความเผื่อเกลียว และคุณภาพประกอบ ผลตัวอย่างใช้ประกอบการอนุมัติข้อกำหนดผลิตและเงื่อนไขจัดส่งเป็นลำดับ
มีการจัดส่งอุปกรณ์เหล็กประกอบเรือสำหรับ เรือมากกว่า 60 ลำที่อู่ต่อเรือรายใหญ่สองแห่ง บันทึกการจัดส่ง KEMP ที่อ้างอิงครอบคลุม มากกว่า 80% ของตลาดข้อต่อแบบร่องสำหรับระบบป้องกันอัคคีภัยในเกาหลีโดยมีลูกค้าในภาคผลิตไฟฟ้า อุตสาหกรรมหนัก ก่อสร้าง และโรงงานอุตสาหกรรมกระบวนการ
ประสบการณ์จัดส่งโดยรวมในธุรกิจต่าง ๆ ของ KEMP ติดต่อทีมงานเพื่อขอตัวอย่างการใช้งานชิ้นส่วนยึดเฉพาะผลิตภัณฑ์
คำแนะนำทางเทคนิคด้านกระบวนการชิ้นส่วนยึด คุณภาพประกอบ และการนำเข้าสู่การผลิต
ค้นหาโซลูชันการปรับสภาพผิว KEMP ตามสภาพแวดล้อมสัมผัสและข้อกำหนดผลิตภัณฑ์ของแต่ละอุตสาหกรรม
