
Gỉ trắng trên trang thiết bị mạ kẽm nhúng nóng làm phát sinh xử lý lại trong giai đoạn đóng tàu và chạy thử. Trong dự án phát triển chung với nhà máy đóng tàu, lớp mạ kẽm–ceramic Innozinc đạt ít nhất 1.000 giờ phun sương muối, so với mục tiêu dự án 480 giờ. Kiểm tra độc lập của KR cũng xác nhận sáu hạng mục kiểm tra. Quy cách SST hiện tại: Innozinc 720–1.000 giờ; Innozinc-h 1.500–2.000 giờ. KEMP hỗ trợ lựa chọn cấp mạ theo điều kiện mẫu và tiêu chí nghiệm thu của sản phẩm.

Tính năng lớp mạ ảnh hưởng trực tiếp đến thi công, kiểm tra và khối lượng xử lý lại trước bàn giao, bên cạnh kết quả chống ăn mòn trong phòng thí nghiệm.
Sàn grating và máng cáp mạ kẽm có thể xuất hiện gỉ trắng trong quá trình đóng tàu và chạy thử, cần xử lý trước khi bàn giao. Dự án phát triển chung tập trung giải quyết khối lượng bảo trì phát sinh này.
Yêu cầu được xác định trong hồ sơ phát triển chungHạt mài bật ngược có thể làm tổn thương cục bộ lớp phủ. Dự án đã xây dựng tiêu chí đánh giá vùng tổn thương theo năm mức độ tổn thương làm cơ sở quyết định sửa chữa.
Ngoại quan, độ bám dính lớp mạ và lớp sơn phủ tiếp theoKhông ghi nhận khuyết tật mối hàn trong thử nghiệm mẫu tham chiếu ASME Section IX. Đồng thời, một đơn vị được chỉ định đo môi trường lao động đã so sánh khói hàn và khói kim loại giữa mẫu đã mạ và thép không phủ. Quy trình hàn tại hiện trường được xác lập theo yêu cầu phê duyệt của dự án.
Đã hoàn tất đánh giá tính hàn tại nhà máy đóng tàuDự án phát triển chung đặt mục tiêu độ bám dính sơn phủ epoxy tối thiểu 3 MPa và đạt kết quả cao hơn trong điều kiện thử nghiệm. KEMP hỗ trợ xác lập chuẩn bị bề mặt và tính tương thích với hệ sơn được lựa chọn.
Độ bám dính epoxy được báo cáo: >3 MPaHai nhà máy đóng tàu lớn của Hàn Quốc và KEMP cùng phát triển công nghệ mạ điện kẽm–ceramic cho trang thiết bị tàu kích thước lớn. Phòng thí nghiệm của nhà máy đóng tàu xác lập mục tiêu và đánh giá mẫu thử.
| Hạng mục đánh giá | Mục tiêu dự án | Kết quả báo cáo | Đánh giá |
|---|---|---|---|
| Khả năng chịu phun sương muối | ≥480 giờ | ≥1.000 giờ | Vượt mục tiêu |
| Độ bám dính lớp mạ | ≥4B | 5B | Vượt mục tiêu |
| Độ bền va đập và uốn | Không bong tróc hoặc khuyết tật | Không ghi nhận bong tróc hoặc khuyết tật | Đạt mục tiêu |
| Độ bám dính lớp sơn phủ epoxy | ≥3 MPa | >3 MPa | Đạt mục tiêu |
| Khả năng hàn | Không có khuyết tật mối hàn | Không ghi nhận khuyết tật mối hàn | Đạt mục tiêu |
| Khả năng chống ăn mòn sau tổn thương do phun hạt mài | Xây dựng tiêu chí theo mức độ tổn thương | Đã hoàn tất đánh giá theo mức độ tổn thương | Đạt mục tiêu |
| Tính toàn vẹn lớp mạ sau tổn thương do phun hạt mài | Xây dựng tiêu chí đánh giá | Tiêu chí cho năm mức độ tổn thương | Đạt mục tiêu |
Thông tin đối tác được cung cấp theo thỏa thuận bảo mật. Kết quả trên thuộc báo cáo tổng kết của phòng thí nghiệm nhà máy đóng tàu và điều kiện thử nghiệm được nêu trong báo cáo.
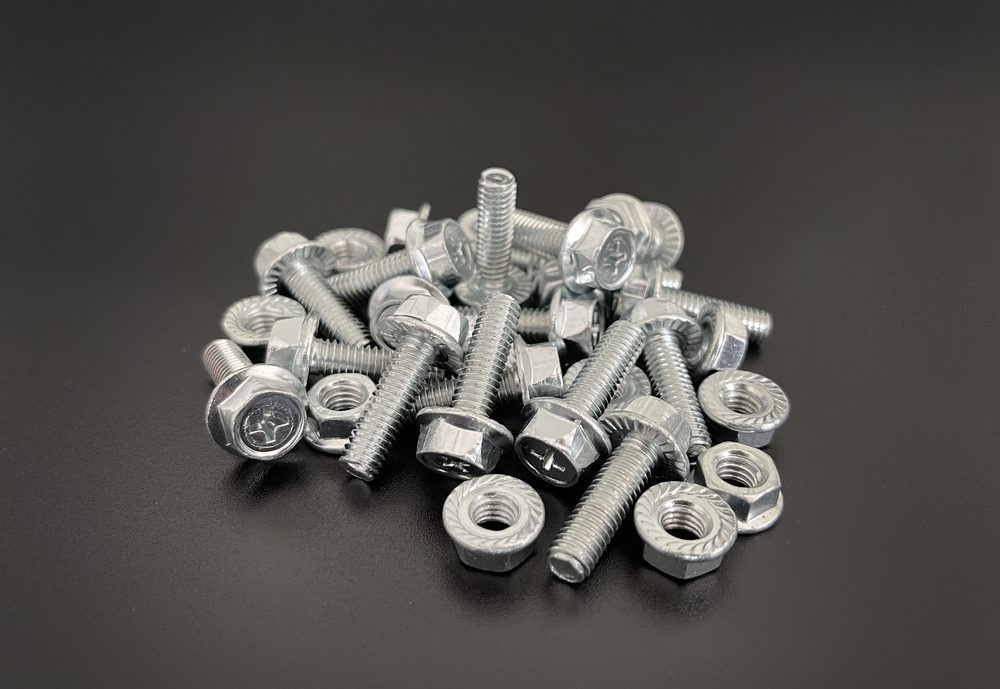
Mục tiêu dự án là giảm chi phí vật liệu bằng giải pháp thay thế mạ kẽm nhúng nóng; ứng dụng bu lông và đai ốc sau đó triển khai trên 14 tàu. Hiệu quả tiết kiệm được xác lập theo quy cách và điều kiện sản xuất thực tế.
| Hạng mục | Mạ kẽm nhúng nóng (HDG) | lớp mạ kẽm–ceramic Innozinc |
|---|---|---|
| Cấu trúc lớp mạ | Lớp kẽm + các lớp hợp kim kẽm–sắt | Kẽm điện kết + lớp phủ siloxane vô cơ |
| Hình thành liên kết tại bề mặt phân cách | Hình thành hợp kim khi nhúng | Liên kết siloxane tại bề mặt phân cách với kẽm |
| Nhiệt độ quy trình | Nhúng ở khoảng 450°C | Điện kết ở khoảng 25°C |
| Chiều dày lớp mạ bu lông (mẫu SEM) | 60~65µm | Bu lông nhỏ: 25–30 µm; bu lông lớn: 35–40 µm |
| Gỉ trắng khi đóng tàu/chạy thử | Vấn đề lặp lại được nêu trong hồ sơ dự án | Báo cáo ghi nhận cải thiện |
| Sơn phủ tiếp theo | Xác lập quy trình chuẩn bị bề mặt | Độ bám dính epoxy được báo cáo: >3 MPa |
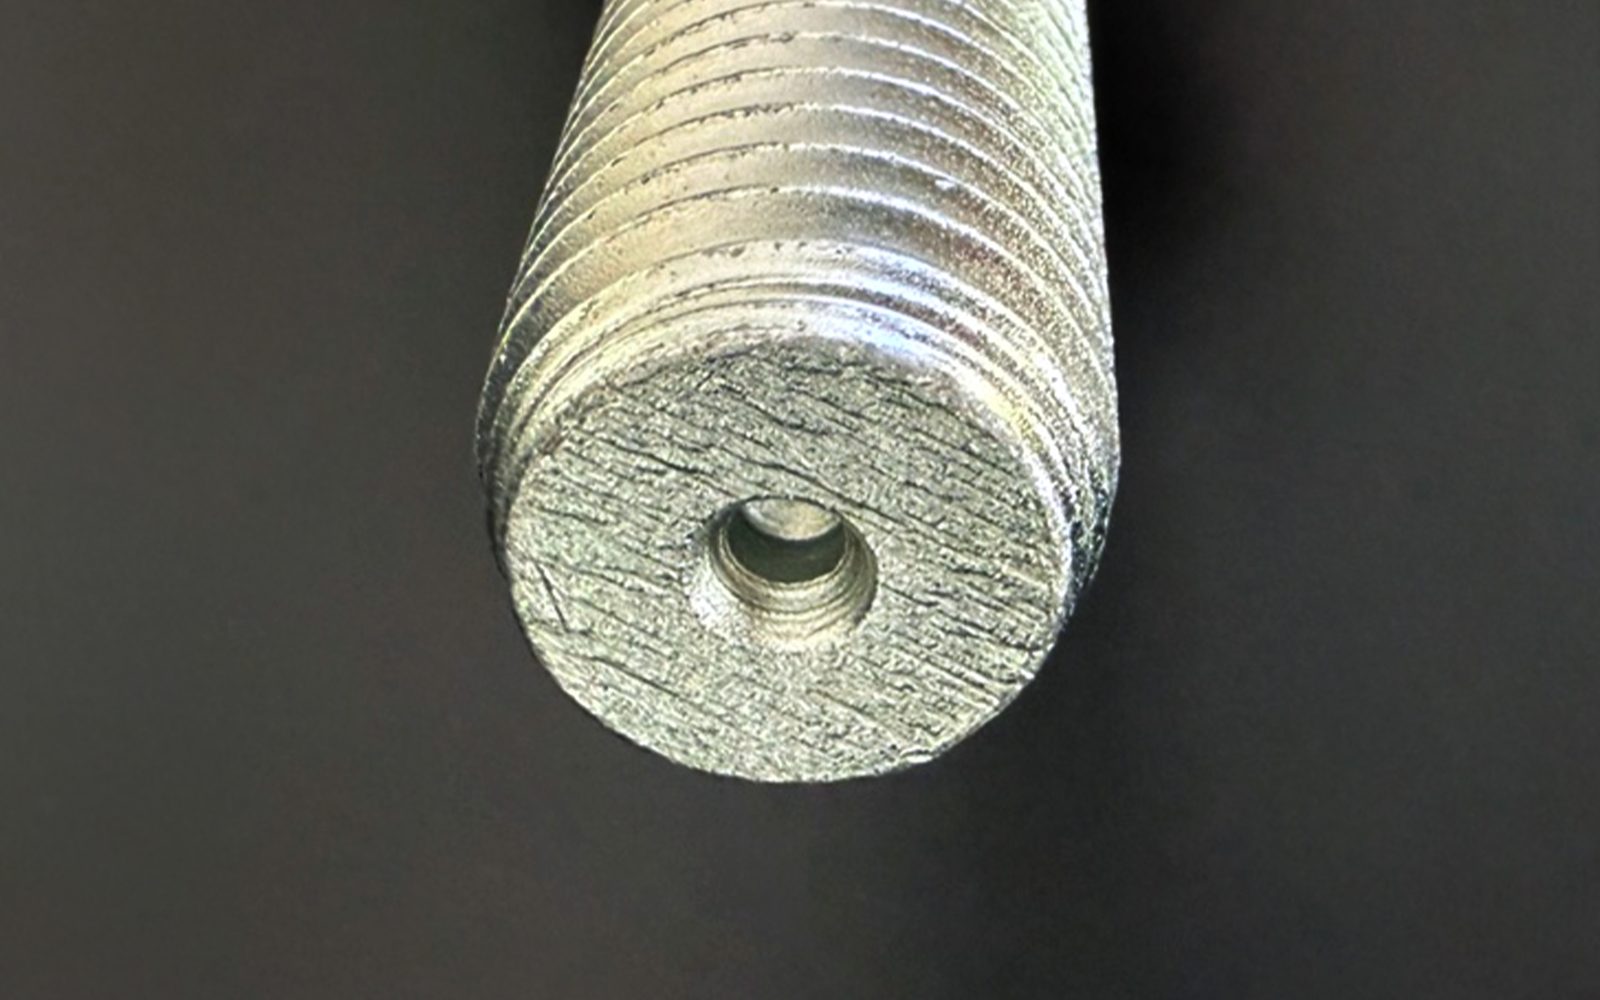
Chiều dày lớp mạ bu lông được đo bằng phân tích mặt cắt SEM. Chiều dày điện kết thay đổi theo hình dạng: đạt 8–12 µm tại ren có thể tạo lớp mạ dày hơn ở đầu bu lông. Vị trí đo và tiêu chí nghiệm thu bằng dưỡng kiểm ren được thống nhất trước sản xuất.
Đăng kiểm Hàn Quốc cấp Giấy chứng nhận phù hợp sau khi kiểm tra độc lập theo quy cách KEMP tại nhà máy Ulsan. Sáu hạng mục trong báo cáo đều đạt tiêu chí quy định.
| Hạng mục kiểm tra | Phương pháp tham chiếu | Tiêu chí | Kết quả báo cáo | Đánh giá |
|---|---|---|---|---|
| Chiều dày lớp phủ | ASTM B 499 | ≥6 µm | 20µm | Đạt |
| Độ bám dính | ASTM D 3359 | 5B | 5B | Đạt |
| Thử nghiệm phun sương muối | KS D 9502 | Không xuất hiện gỉ đỏ | Không ghi nhận gỉ đỏ | Đạt |
| Thử nghiệm ăn mòn chu kỳ | JIS H 8502 | Không xuất hiện gỉ đỏ | Không ghi nhận gỉ đỏ | Đạt |
| Độ bám dính giữa các lớp phủ | KS M ISO 2409 | Cấp bám dính 1 | Cấp bám dính 1 | Đạt |
| Sáu chất hạn chế (phạm vi báo cáo) | IEC 62321 | Không phát hiện trong giới hạn phương pháp | Không phát hiện trong mẫu thử | Đạt |
Phạm vi chứng nhận. KEMP cung cấp Giấy chứng nhận phù hợp KR dựa trên kiểm tra độc lập theo quy cách KEMP, phân biệt với phê duyệt kiểu KR (Type Approval). Chứng nhận áp dụng cho sản phẩm không thuộc quy phạm phân cấp KR. Chi tiết thuộc quy phạm phân cấp được xử lý theo thủ tục phê duyệt riêng. Hồ sơ kiểm tra sáu chất được cung cấp kèm phạm vi phân tích; yêu cầu RoHS hiện hành được đối chiếu theo sản phẩm.
Chất lượng mối hàn và mức phơi nhiễm nghề nghiệp được đánh giá riêng. Khi triển khai, áp dụng quy trình hàn được phê duyệt và phương án an toàn tại hiện trường.
Đối tượng so sánh là lớp mạ kẽm–ceramic và thép không phủ, không phải mạ kẽm nhúng nóng. Liên hệ để nhận báo cáo đầy đủ và điều kiện thử nghiệm. Công tác hàn yêu cầu thông gió phù hợp, kiểm soát phơi nhiễm, quy trình được phê duyệt và phương án phục hồi lớp phủ quanh mối hàn.
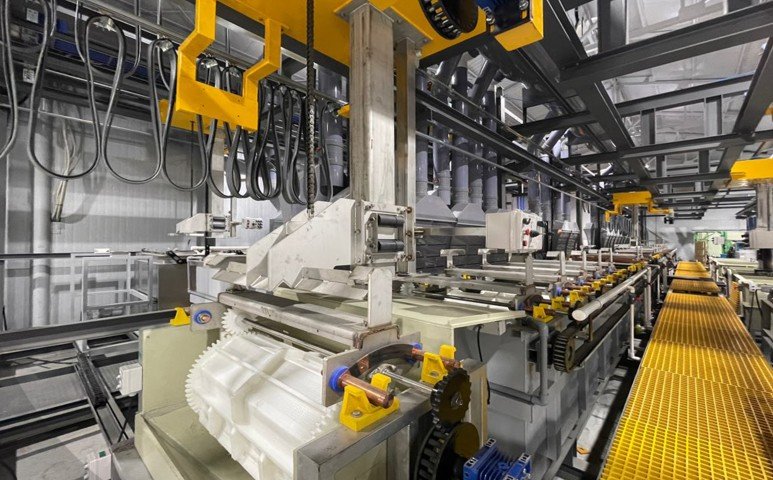
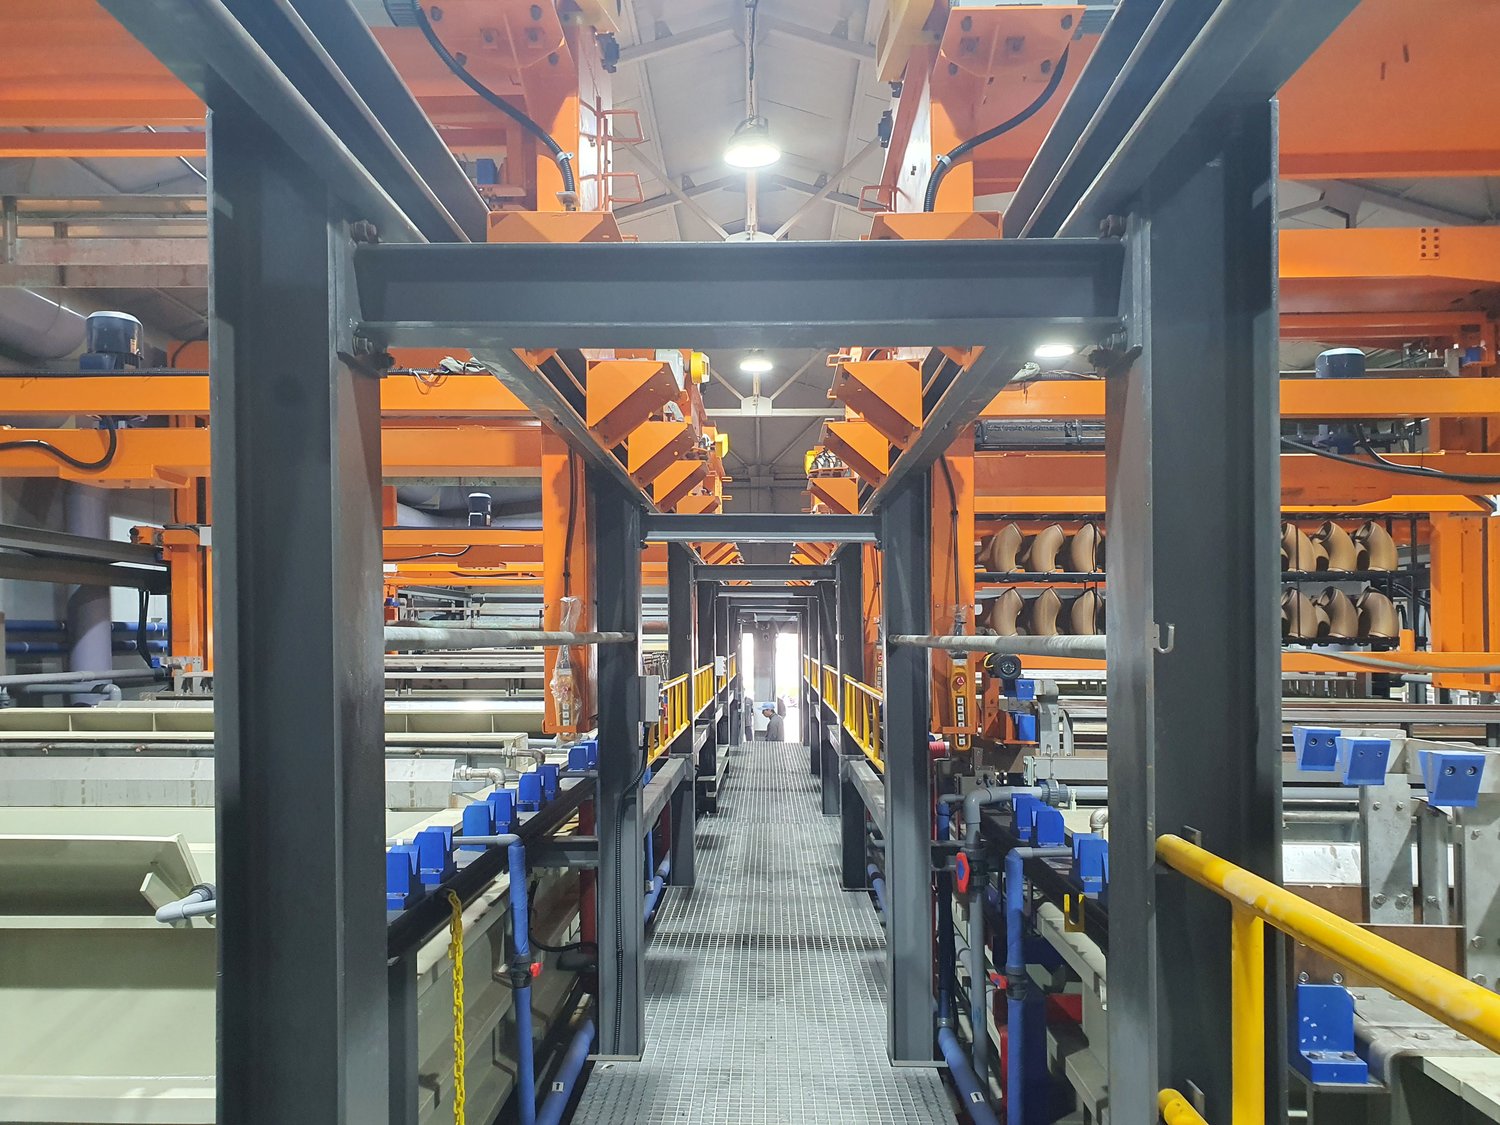
Năng lực dây chuyền tham chiếu: mạ treo cho trang thiết bị lớn 35 tấn/ngày; mạ quay cho chi tiết liên kết 7 tấn/ngày. Sản lượng thực tế được xác lập theo hình dạng, quy cách và cách xếp tải.


| Chi tiết | Môi trường tiếp xúc | Quy cách đề xuất | Cơ sở lựa chọn |
|---|---|---|---|
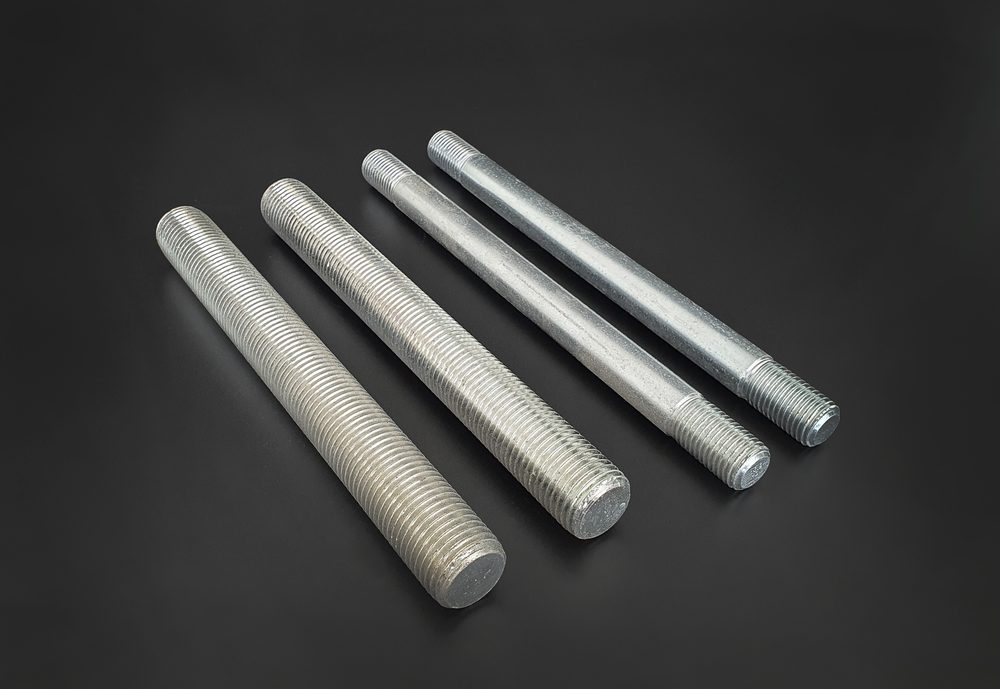
| Sàn grating và máng cáp | Bên trong tàu / Dưới boong | Innozinc | Quy cách được xây dựng trong dự án phát triển chung |
| Giá đỡ và quang treo ống | Bên trong tàu | Innozinc | Độ bám dính lớp sơn phủ được báo cáo: >3 MPa |
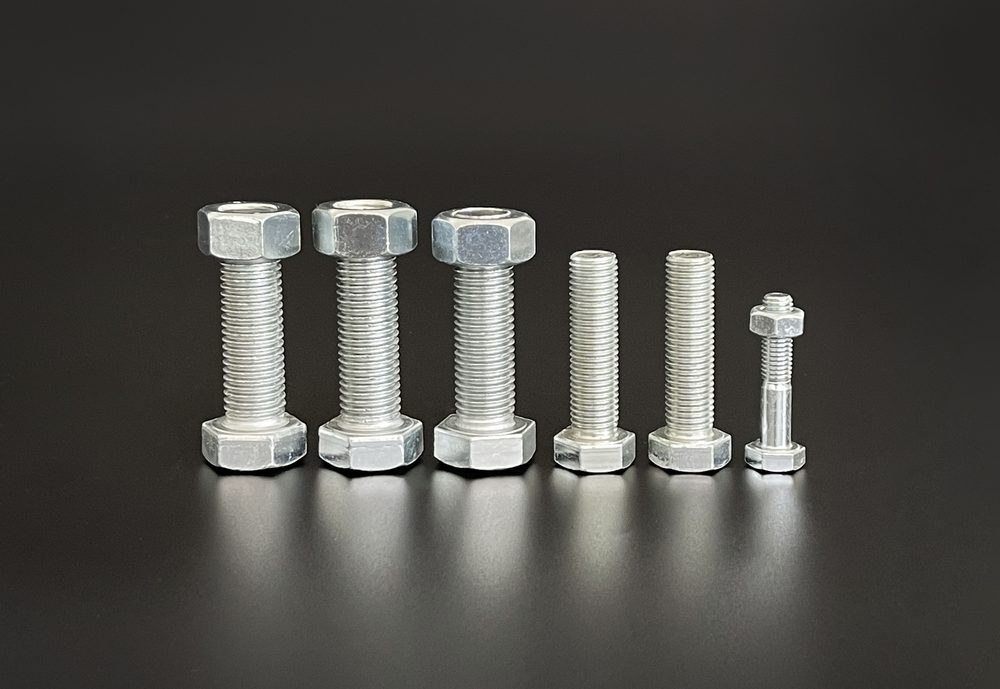
| Bu lông và đai ốc thông dụng | Bên trong tàu / Trên boong | Innozinc | Lịch sử ứng dụng trên 14 tàu |
| Chi tiết liên kết lộ thiên trên boong | Tiếp xúc trực tiếp với muối | Innozinc-h | Xác lập điều kiện ăn mòn và tiếp xúc môi trường hóa học |
| Bu lông tiếp xúc với thép không gỉ | Bề mặt tiếp xúc kim loại khác loại | Innozinc-h | Đánh giá cặp điện hóa và biện pháp cách ly |
| Chi tiết cần hàn | Bên trong tàu | Innozinc | Thử nghiệm mẫu tham chiếu ASME Section IX đã được báo cáo |
| Chi tiết liên kết cường độ cao, cấp 10.9 trở lên | — | Xác lập sau thẩm định quy trình | Thẩm định khả năng kiểm soát giòn hydro theo yêu cầu khách hàng trước áp dụng |
| Chi tiết thuộc quy phạm phân cấp tàu | — | Thủ tục phê duyệt riêng | Chứng nhận KR áp dụng cho sản phẩm ngoài quy phạm phân cấp |
Xác lập quy cách mạ theo cấp vật liệu, yêu cầu an toàn, tiêu chuẩn ngoại quan và thủ tục phê duyệt cho thiết bị trên tàu.
Innozinc sử dụng quy trình mạ điện. Đối với chi tiết cường độ cao, biện pháp kiểm soát giòn hydro và thẩm định quy trình được xác lập trước khi áp dụng. Chi tiết trọng yếu có nguy cơ gãy chậm cần hoàn tất chương trình thẩm định kỹ thuật và kiểm soát quy trình đã thống nhất trước khi chỉ định sử dụng.
Hiện tượng sẫm màu đã được ghi nhận trong một số điều kiện. Quy cách bảo quản, lắp ráp và môi trường tiếp xúc được xác lập cho chi tiết có yêu cầu ngoại quan nghiêm ngặt. Đánh giá ngoại quan và chức năng theo điều kiện ứng dụng thực tế để xây dựng tiêu chí nghiệm thu.
Chứng nhận KR bao gồm sản phẩm không thuộc quy phạm phân cấp KR. Với chi tiết thuộc quy phạm phân cấp, xác lập phạm vi áp dụng và thủ tục phê duyệt với cơ quan phụ trách.
Sản phẩm xem xét ứng dụng gồm trang thiết bị thép kích thước lớn, giá đỡ ống, quang treo và bu lông, đai ốc thông dụng đến cấp 8.8. Chi tiết cần hàn hoặc sơn tiếp theo được đánh giá tính tương thích quy trình. Thiết kế theo đặc tính chi tiết: xem xét đồng thời độ cứng vật liệu, tải trọng, nguy cơ giòn và yêu cầu phân cấp, bên cạnh cấp bền.
Báo cáo, thông tin mẫu, phương pháp thử và tiêu chí nghiệm thu là cơ sở xây dựng quy cách sản phẩm.
| Hạng mục đánh giá | Tài liệu liên quan | Phương pháp thử / Phạm vi | Tài liệu cung cấp |
|---|---|---|---|
| Đạt sáu hạng mục kiểm tra KR | Giấy chứng nhận phù hợp KRSố chứng nhận HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | Có chứng nhận |
| Kết quả SST dự án: ≥1.000 giờ | Báo cáo tổng kết của phòng thí nghiệm nhà máy đóng tàuDự án phát triển ba bên (2021) | Thử phun sương muối; mục tiêu dự án 480 giờ | Có báo cáo đánh giá của nhà máy đóng tàu |
| Độ bám dính sơn phủ epoxy: >3 MPa | Cùng báo cáo dự án | Thử nghiệm độ bám dính | Có báo cáo |
| Không ghi nhận khuyết tật mối hàn | Đánh giá tính hàn (2020) | ASME Section IX QW-462.4 | Có báo cáo đánh giá |
| Đo so sánh khói hàn / khói kim loại | Đơn vị được chỉ định đo môi trường lao động (tháng 12/2022) | Lấy mẫu bằng màng lọc; phương pháp khối lượng / ICP / IC | Đo kiểm độc lập |
| Tính toàn vẹn lớp mạ sau tổn thương do phun hạt mài | Cùng báo cáo dự án; năm mức độ tổn thương | Ngoại quan, độ bám dính lớp mạ và lớp sơn phủ tiếp theo | Đã xây dựng tiêu chí đánh giá |
| Khả năng chống ăn mòn sau tổn thương do dụng cụ siết bu lông | Đánh giá ứng dụng tại trung tâm kỹ thuật nhà máy đóng tàu (tháng 1/2023) | Phân tích mặt cắt SEM và thử phun sương muối | Có báo cáo |
| Thẩm định kiểm soát giòn hydro | — | Thử tải trước ISO 15330: phương pháp kiểm soát quy trình, không phải phê duyệt nghiệm thu | Thống nhất chương trình thẩm định trước áp dụng |
Xác lập quy cách sản phẩm. Sử dụng dữ liệu theo điều kiện thử nghiệm được báo cáo và thống nhất các thử nghiệm bổ sung với bộ phận thiết kế, chất lượng trước sản xuất.
Thống nhất kế hoạch mẫu và đánh giá chi tiết đã mạ theo tiêu chí kiểm tra, nghiệm thu của bạn.
Yêu cầu chứng nhận KR, hồ sơ đánh giá tính hàn và catalogue kỹ thuật. Cung cấp chi tiết và mục đích sử dụng để chúng tôi lựa chọn tài liệu phù hợp.
Gửi chi tiết đại diện sau khi xác nhận vật liệu, cấp bền, kích thước và số lượng mẫu. Chi phí xử lý mẫu, vận chuyển và thời gian hoàn thành được thống nhất trước khi gửi.
Đánh giá tính tương thích khi hàn, sơn tiếp theo và độ bám dính theo yêu cầu. Bộ phận kỹ thuật đối chiếu kết quả để xác lập điều kiện sản xuất.
Thông tin dành cho bộ phận thiết kế, chất lượng và sản xuất.
Tìm giải pháp theo môi trường sử dụng và yêu cầu kỹ thuật của dự án.
