
Độ bền của mối nối ống phụ thuộc vào tính toàn vẹn của lớp mạ sau cán tạo rãnh. Lớp mạ composite kẽm–ceramic Innozinc bảo vệ bề mặt phụ kiện và đường ống đã gia công nhờ độ bám dính cao và khả năng tạo hình tốt. Mạ sau gia công bao phủ cả rãnh và đầu cắt, giúp giảm công đoạn sơn dặm tại công trường. Dựa trên kinh nghiệm sản xuất hàng loạt co, tê, côn thu và khớp nối, KEMP xây dựng quy cách xử lý bề mặt phù hợp với từng chi tiết.
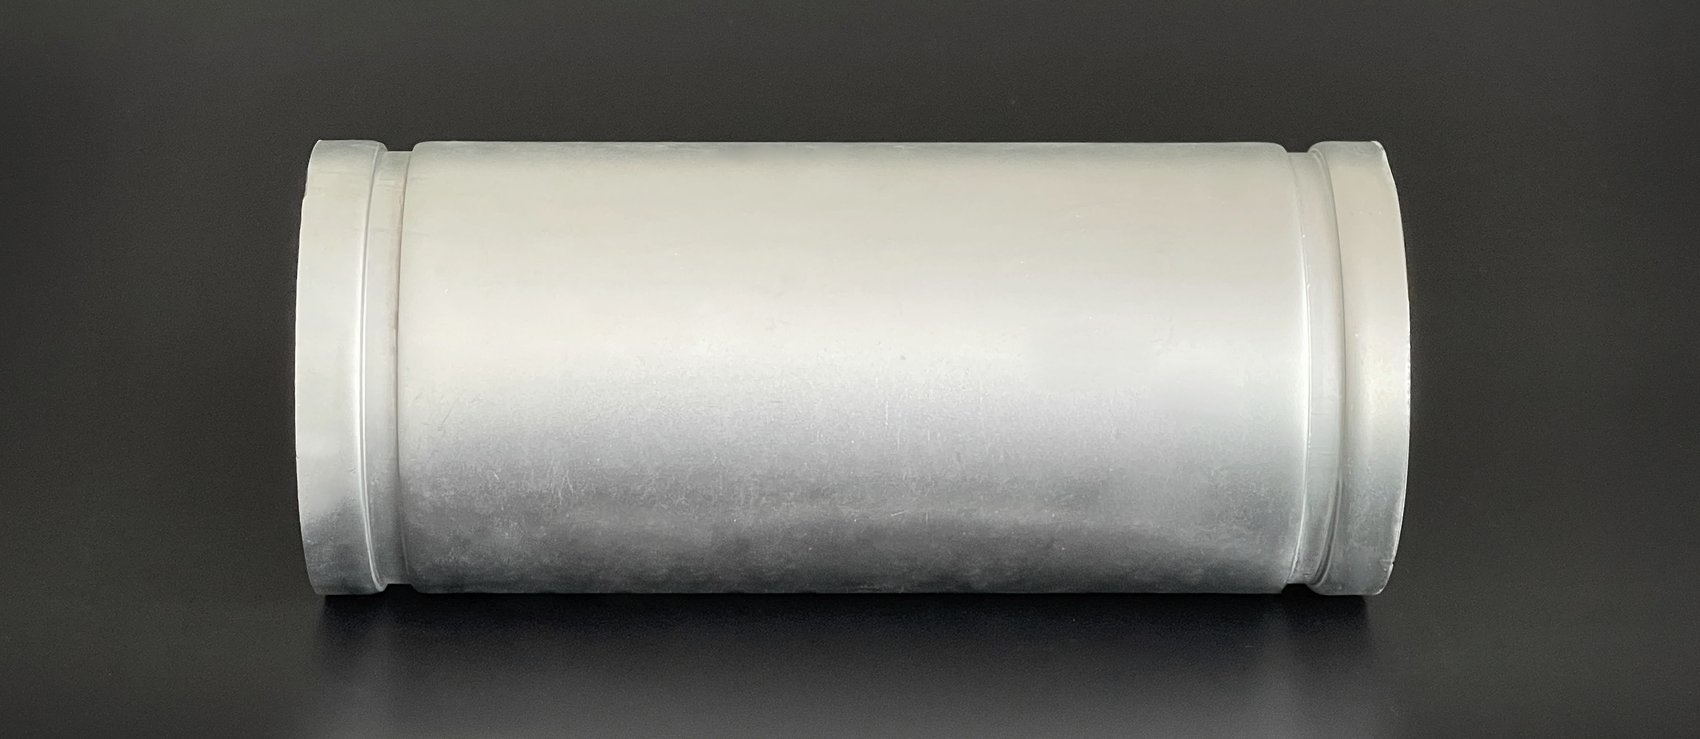
Rãnh và đầu cắt là những vị trí trọng yếu cần bảo vệ chống ăn mòn tại mối nối ống. Innozinc kết hợp độ bám dính và khả năng tạo hình của lớp mạ với công đoạn mạ sau gia công, giúp tăng tính toàn vẹn của lớp mạ và khả năng chống ăn mòn tại các vị trí tiếp nối.
Sơn dặm epoxy tạo hàng rào bảo vệ. Lớp mạ Innozinc kết hợp cơ chế bảo vệ hy sinh của kẽm với chức năng chắn của thành phần ceramic.
Biến dạng dẻo khi cán tạo rãnh tạo ứng suất trong lớp mạ. Độ bám dính và tính liên tục của lớp mạ sau tạo hình là yếu tố thiết yếu để duy trì chất lượng mối nối ổn định.
Vật liệu nền bị lộ tại đáy rãnh và đầu cắt có thể khởi phát ăn mòn cục bộ. Duy trì tính liên tục của lớp mạ giúp tăng cường bảo vệ chống ăn mòn tại mối nối.
Phụ kiện và đường ống đã gia công cần được kiểm soát hiện tượng bong tróc, tách lớp và nhiễm bẩn lớp mạ. KEMP quản lý chiều dày lớp mạ, độ bám dính và ngoại quan nhằm đáp ứng yêu cầu chất lượng ở các công đoạn tiếp theo.
Độ bám dính và khả năng tạo hình của lớp mạ composite mỏng Innozinc cho phép lớp mạ thích ứng với biến dạng dẻo. Trong thử nghiệm vuốt lõm Erichsen nội bộ của KEMP, lớp mạ kẽm nhúng nóng bong tróc ở độ sâu 3,5 mm, trong khi lớp mạ kẽm–ceramic không ghi nhận khuyết tật ở độ sâu trên 5 mm.Thử nghiệm nội bộ KEMP · Tham chiếu ISO 20482 / KS B 0812
Tạo rãnh trên ống thép chưa mạ rồi tiến hành mạ kẽm giúp xử lý đồng thời rãnh và đầu cắt, giảm gia công tại công trường và sơn dặm cục bộ.Trình tự gia công và mạ được xác lập theo chiều dài, hình dạng và yêu cầu kích thước của sản phẩm.
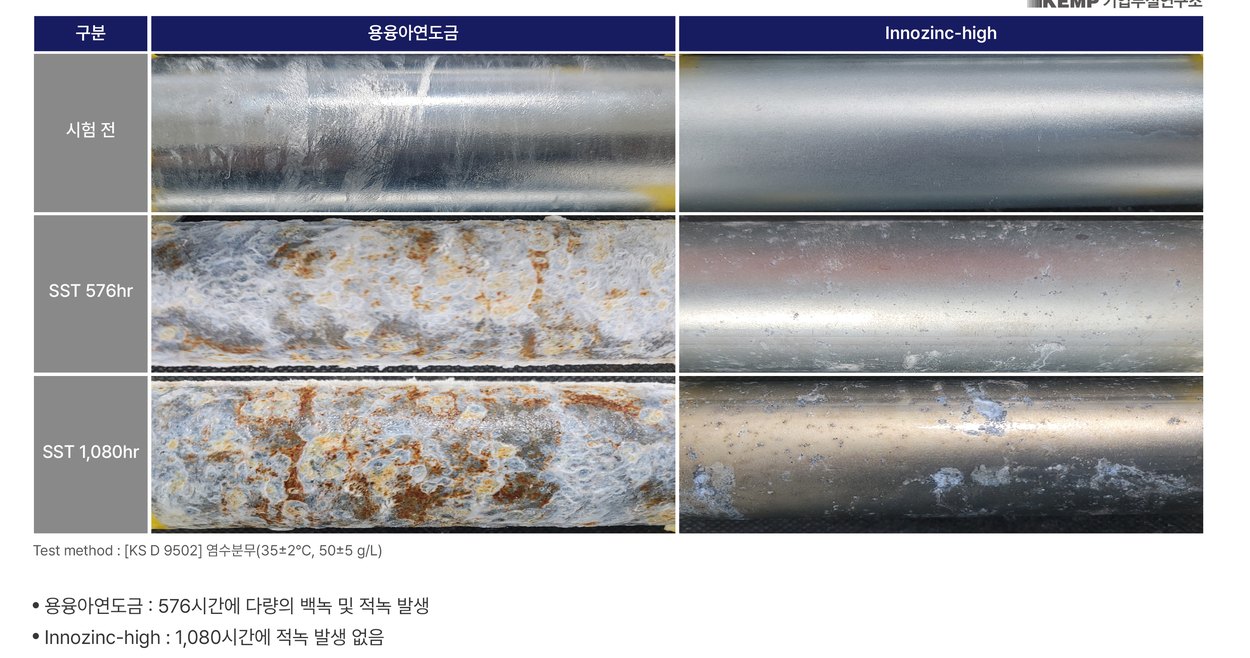
KEMP xây dựng quy cách mạ dựa trên các tiêu chuẩn áp dụng cho phụ kiện ống, ống thép carbon và ống luồn dây điện bằng thép, kết hợp với công nghệ đã được chứng nhận.
| Hạng mục | Trạng thái | Chi tiết |
|---|---|---|
| Tiêu chuẩn công nghiệp Hàn Quốc (KS) | Đã sửa đổi | KS D 3507 (5/10/2023) · KS B 1543 (9/5/2024) · KS C 8401 — quy định phủ kẽm cho ống thép carbon, phụ kiện hàn đối đầu và ống luồn dây điện bằng thép |
| Chứng nhận LH | Đã chứng nhận | Chứng nhận SME Technology Market — Số 2024-12-000089. Công nghệ: phương pháp mạ kẽm điện phân có độ bám dính, khả năng chống giòn hóa và chống ăn mòn ưu việt. Đơn vị chứng nhận: LH. Chứng nhận lần đầu: 9/12/2024. |
KEMP áp dụng mạ Innozinc cho phụ kiện ống, đường ống và giá đỡ của các nhà sản xuất. Với 3.445 tấn phụ kiện nối rãnh đã xử lý, KEMP hỗ trợ kiểm soát chất lượng sản xuất và xây dựng quy trình mạ riêng cho từng chi tiết.
| Sản phẩm | Tình trạng ứng dụng | Kết quả sản xuất |
|---|---|---|
| Phụ kiện nối rãnhCo · Tê · Côn thu · Khớp nối | Đang gia công mạ thương mại — từ tháng 6/2021 | Tổng cộng 3.445 tấn · 4 khách hàngKhách hàng A: khoảng 2.860 t / B: 390 t / C: 175 t / D: 20 t |
| Phụ kiện hàn nối | Đã hoàn tất thử nghiệm so sánh nội bộ | Có dịch vụ gia công mạ |
| Ống (dài đến 3 m · cỡ danh nghĩa 50A) | Đã hoàn tất thử nghiệm mạ · chiều dài đến 3 m | Tư vấn mạ theo quy cách kỹ thuật |
| Giá đỡ ống · Đai kẹp · Quang treo | Có thể cung cấp | Cung cấp dịch vụ mạ cho chi tiết đỡ và liên kết công nghiệp |
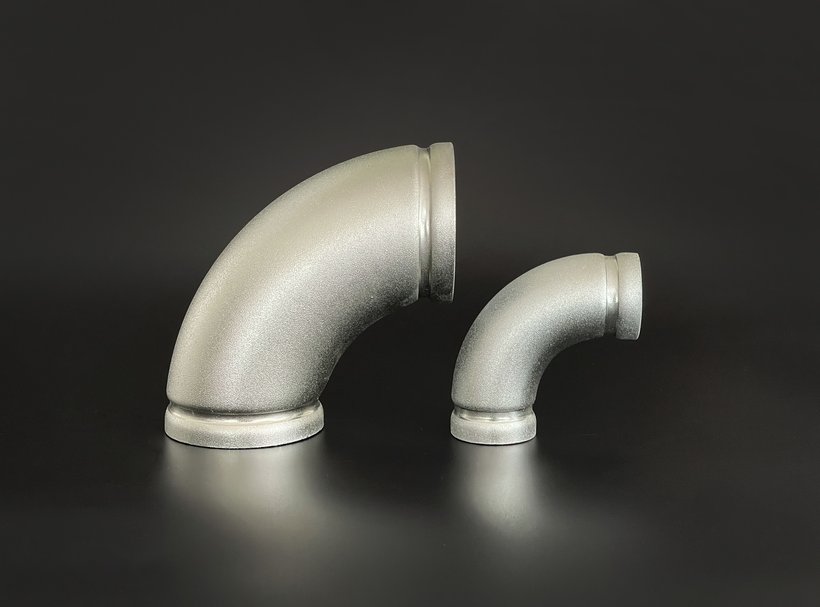
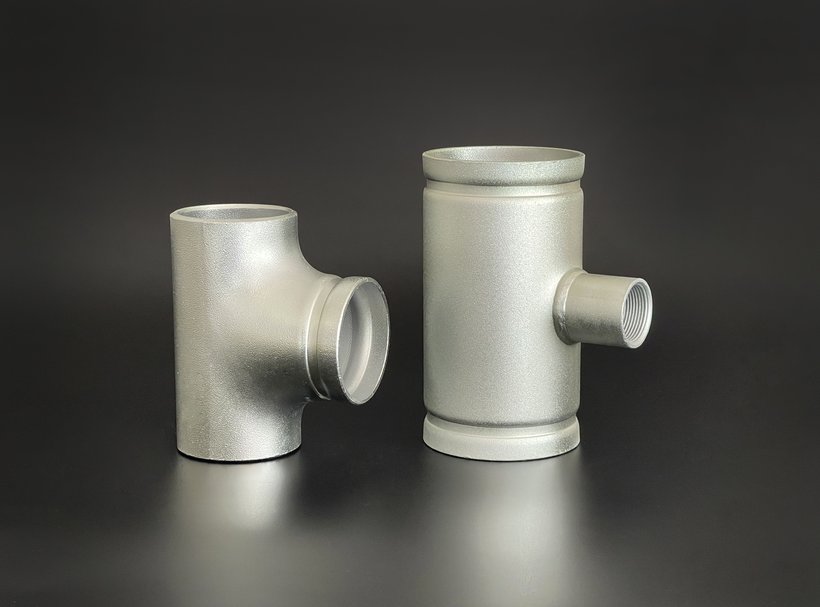
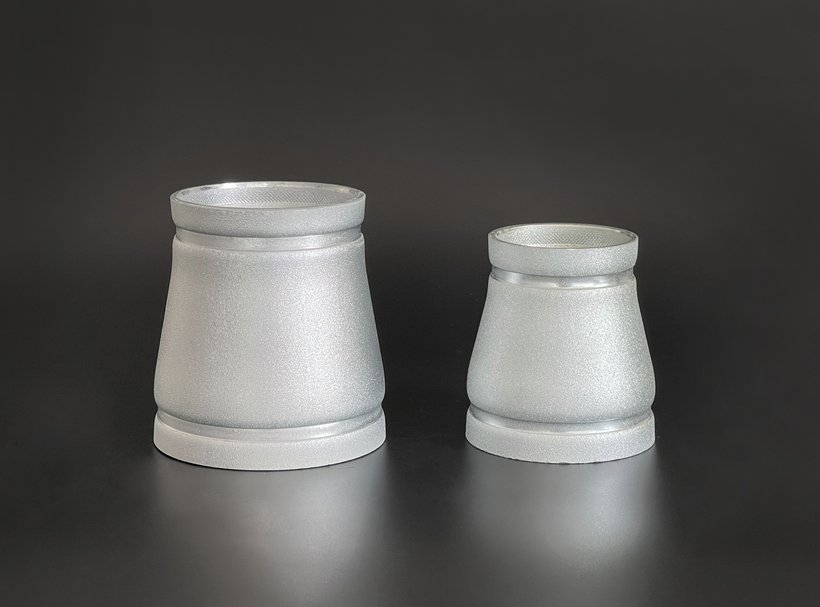
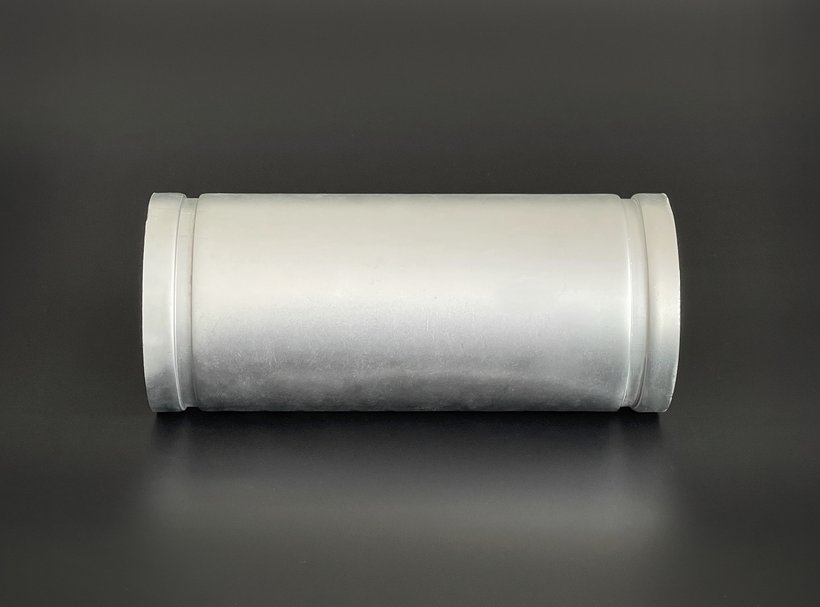
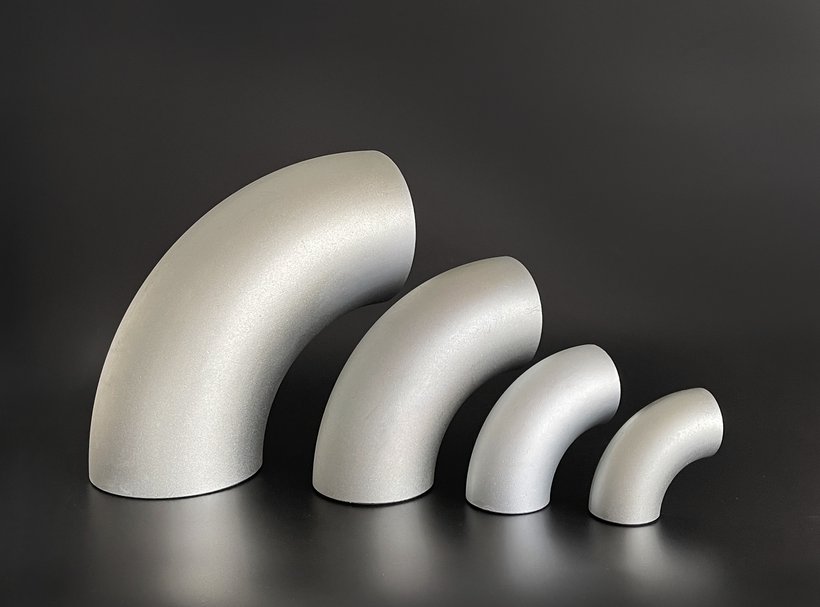
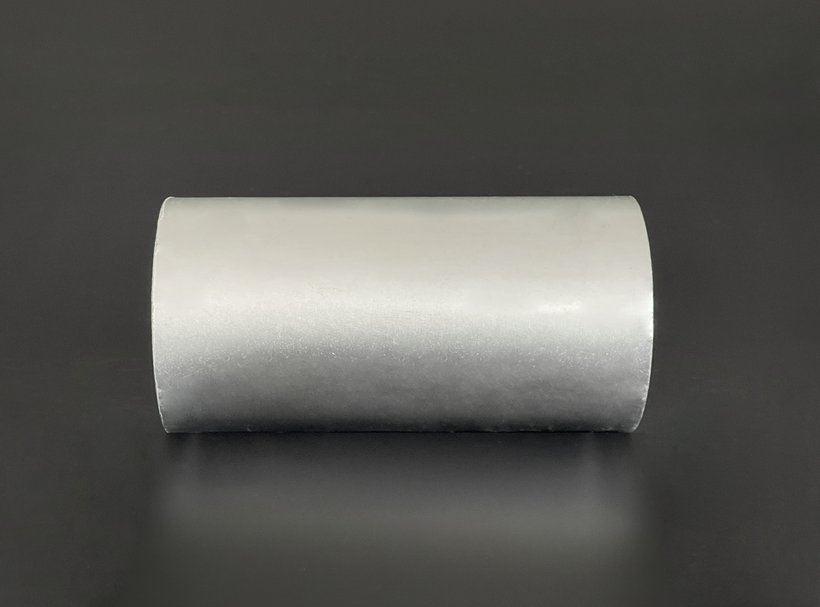
Chiều dày lớp mạ, độ bám dính, khả năng chống ăn mòn và ngoại quan là các đặc tính chất lượng trọng yếu. Phê duyệt ban đầu kết hợp kiểm tra trong quá trình sản xuất giúp duy trì chất lượng bề mặt phụ kiện.
| Đặc tính | Phương pháp thử | Tiêu chí kiểm soát | Giai đoạn kiểm tra |
|---|---|---|---|
| Chiều dày lớp mạ | Máy đo chiều dày lớp phủ cầm tay | ≥8 μm | Kiểm tra thường kỳ |
| Độ bám dính | Thử băng dính trên vết cắt ô lưới | 5B | Phê duyệt ban đầu |
| Khả năng chống ăn mòn | Thử nghiệm phun sương muối (ASTM B117) | ≥720 giờ | Phê duyệt ban đầu |
| Ngoại quan | Kiểm tra bằng mắt | Không có vùng chưa mạ, bề mặt thô ráp, biến màu hoặc tích tụ kẽmChi tiết không phù hợp được xử lý lại | Kiểm tra thường kỳ |
Innozinc là giải pháp xử lý bề mặt nâng cao khả năng chống ăn mòn, độ bám dính lớp mạ và độ chính xác kích thước cho bề mặt ngoài phụ kiện và vùng rãnh.
Độ bám dính và khả năng tạo hình của lớp mạ giúp giảm bong tróc và tách lớp tại bề mặt cán tạo rãnh.
Mạ sau khi tạo rãnh và cắt đầu ống giúp xây dựng quy trình sản xuất ít cần sơn dặm cục bộ hơn.
Chiều dày lớp mạ và điều kiện tiền xử lý/hậu xử lý được xác lập theo kích thước sản phẩm, dung sai ren và yêu cầu lắp ráp.
Kết nối xây dựng quy cách, đánh giá mẫu và triển khai sản xuất.
Chúng tôi xây dựng quy cách mạ dựa trên bản vẽ phụ kiện, phương pháp gia công và môi trường sử dụng dự kiến.
Số lượng mẫu, chi phí và tiến độ được thống nhất trước. Mẫu được đánh giá theo yêu cầu sản xuất và lắp ráp của bạn.
Kết quả mẫu ban đầu là cơ sở xác lập tiêu chí kiểm soát chất lượng riêng cho sản phẩm và điều kiện cung ứng trong sản xuất.
Ứng dụng bao gồm co, tê, côn thu và khớp nối rãnh, phụ kiện hàn nối, giá đỡ ống, đai kẹp và quang treo. Quy cách mạ ống tập trung vào chiều dài đến 3 m.
Thử nghiệm vuốt lõm Erichsen nội bộ của KEMP không ghi nhận khuyết tật trên lớp mạ kẽm–ceramic ở độ sâu trên 5 mm. Đánh giá mẫu theo điều kiện cán tạo rãnh của bạn xác nhận tính toàn vẹn của lớp mạ tại vùng rãnh và chất lượng lắp ráp.
Tiêu chí kiểm soát gồm chiều dày lớp mạ ≥8 μm, độ bám dính 5B và khả năng chống ăn mòn ≥720 giờ cho phê duyệt ban đầu. Chiều dày mục tiêu và điều kiện kiểm tra của từng sản phẩm được xác lập theo bản vẽ, dung sai và môi trường sử dụng.
Cung cấp vật liệu, kích thước, số lượng và môi trường sử dụng. Đội ngũ của chúng tôi sẽ đề xuất quy cách mạ và xác nhận số lượng mẫu, chi phí, tiến độ. Điều kiện mạ sản xuất được thống nhất sau khi đánh giá mẫu.
Khám phá giải pháp xử lý bề mặt KEMP theo điều kiện môi trường và yêu cầu sản phẩm của từng ngành.
