基材評估
量測殘存鋅厚度並評估基材腐蝕,以界定作業區域、前處理及塗裝覆蓋範圍。

G·SAVE 是在現場形成 鋅片無機複合塗層 的修補製程,用於既有鍍鋅鋼材。在無須拆卸結構的情況下,補充外露表面的鋅並強化表面防護。此製程已用於 9 件道路護欄專案,總長約 9.8 km ,並獲益山地方國土管理廳選定為優秀技術。
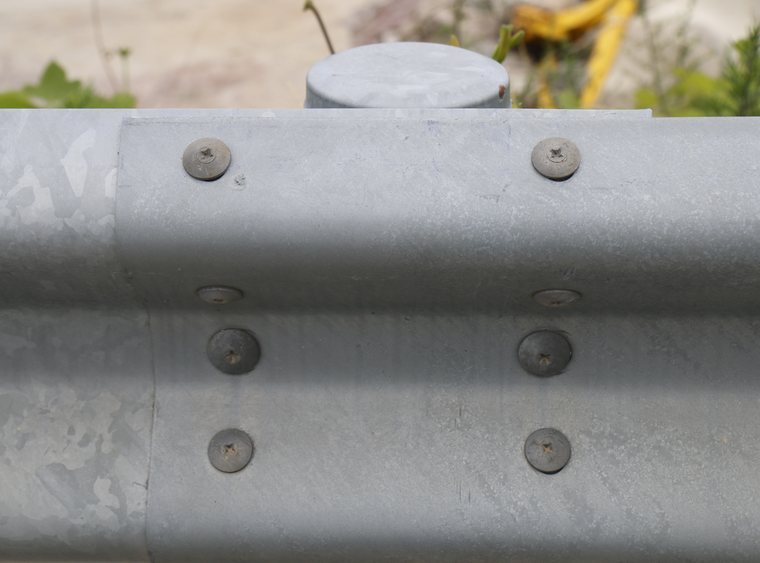
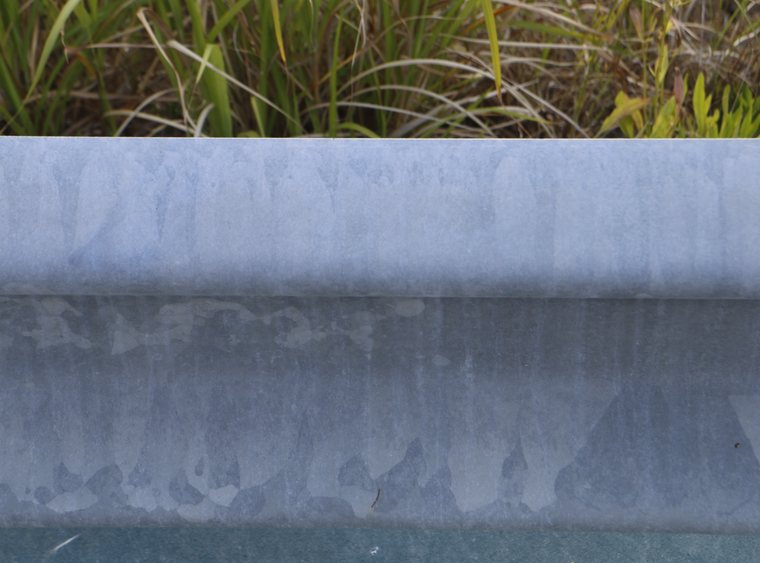
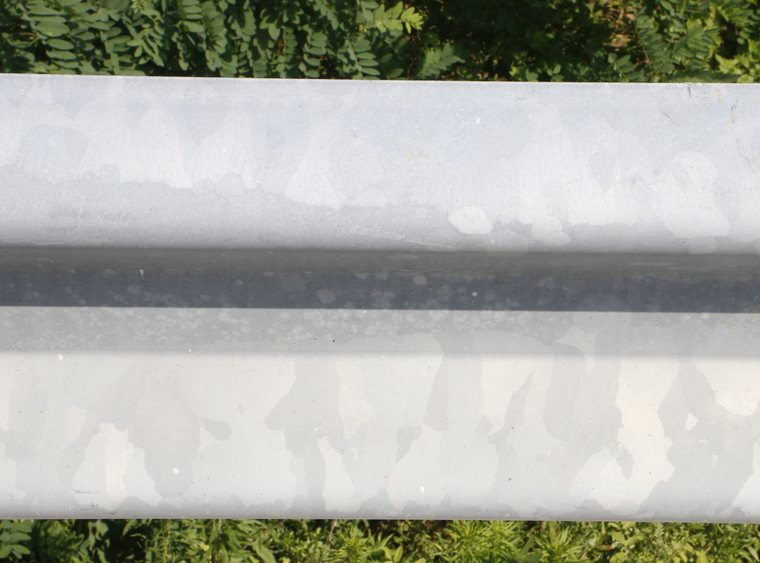
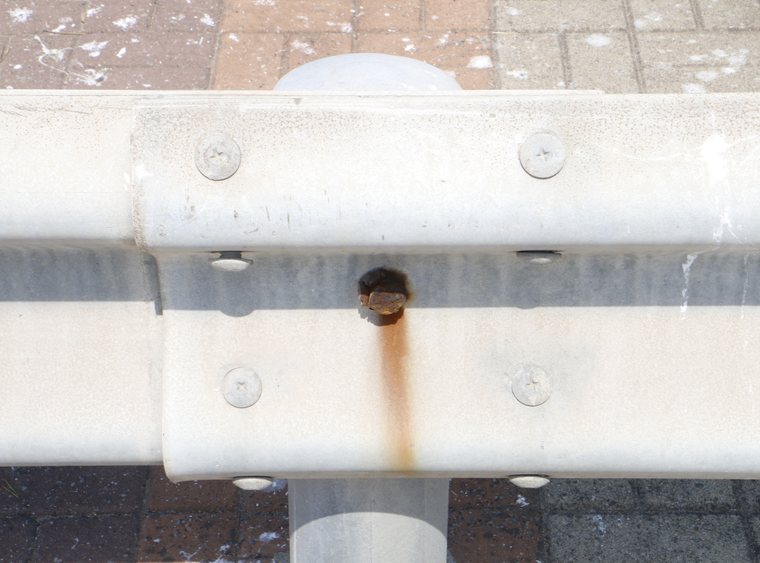
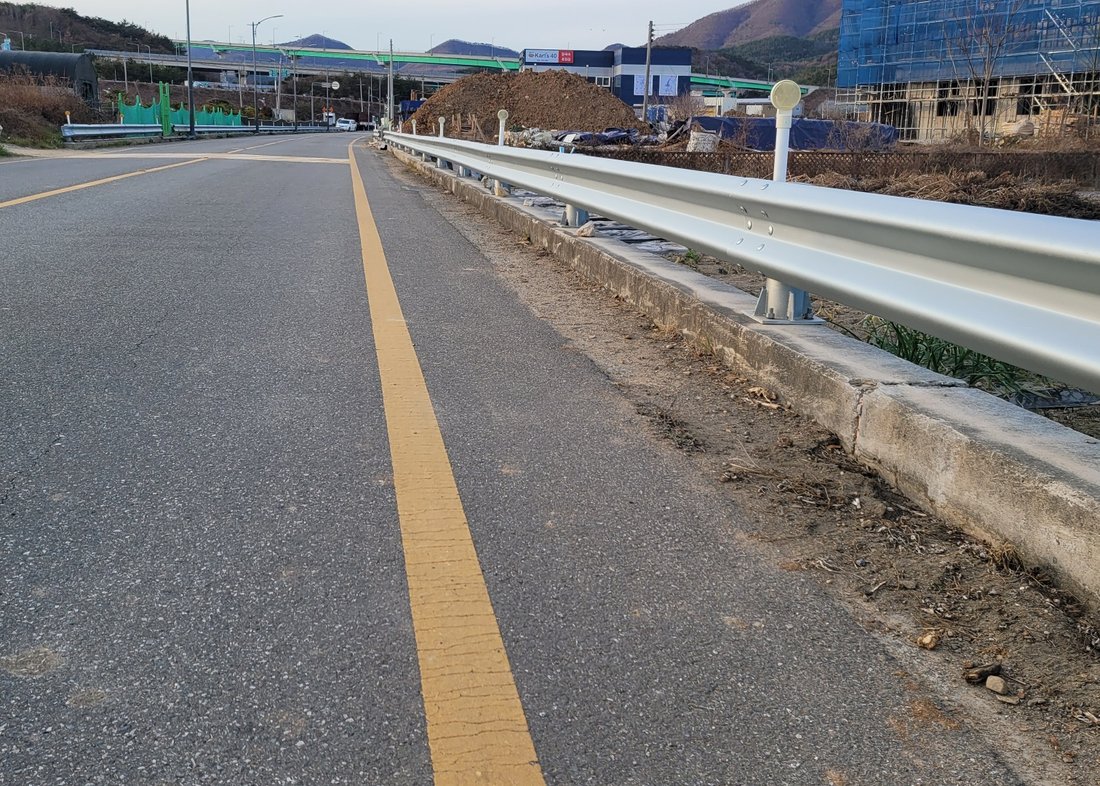
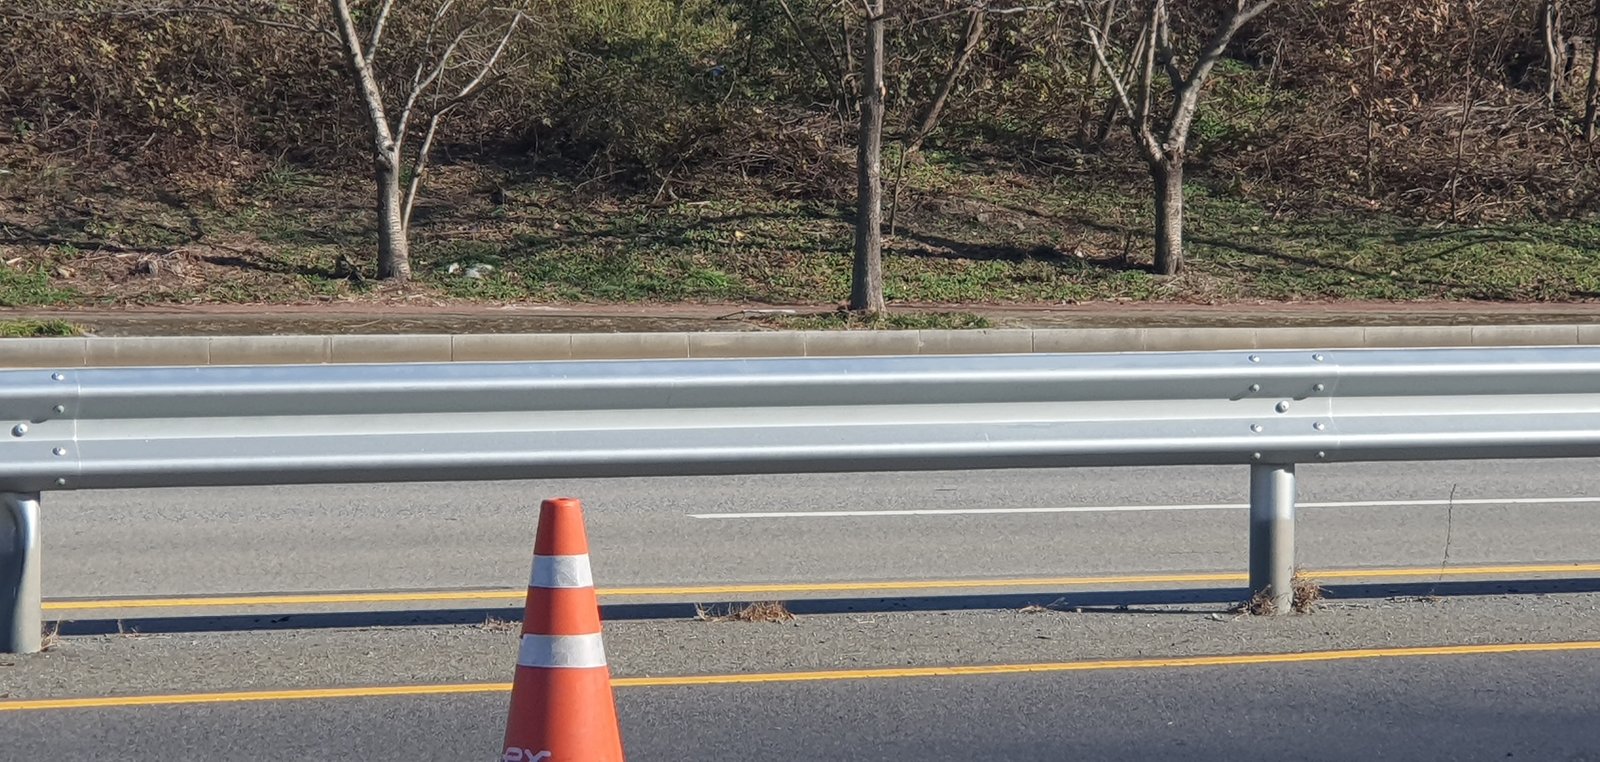
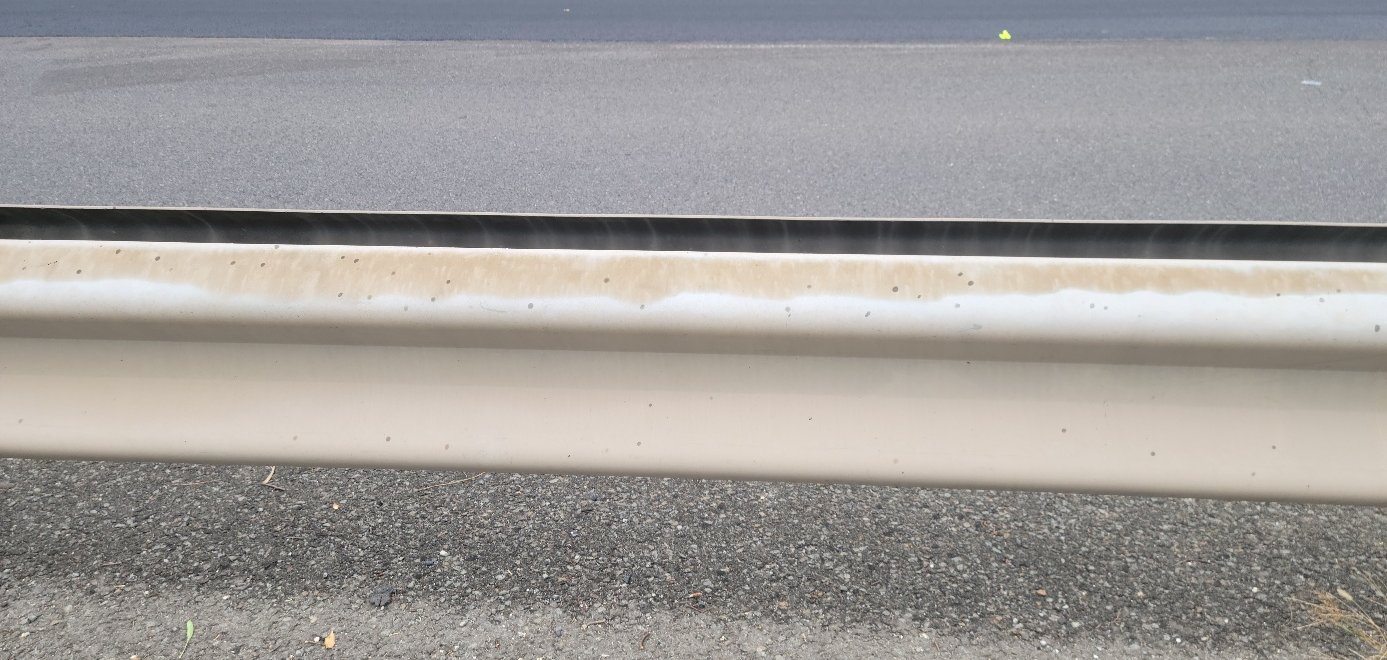
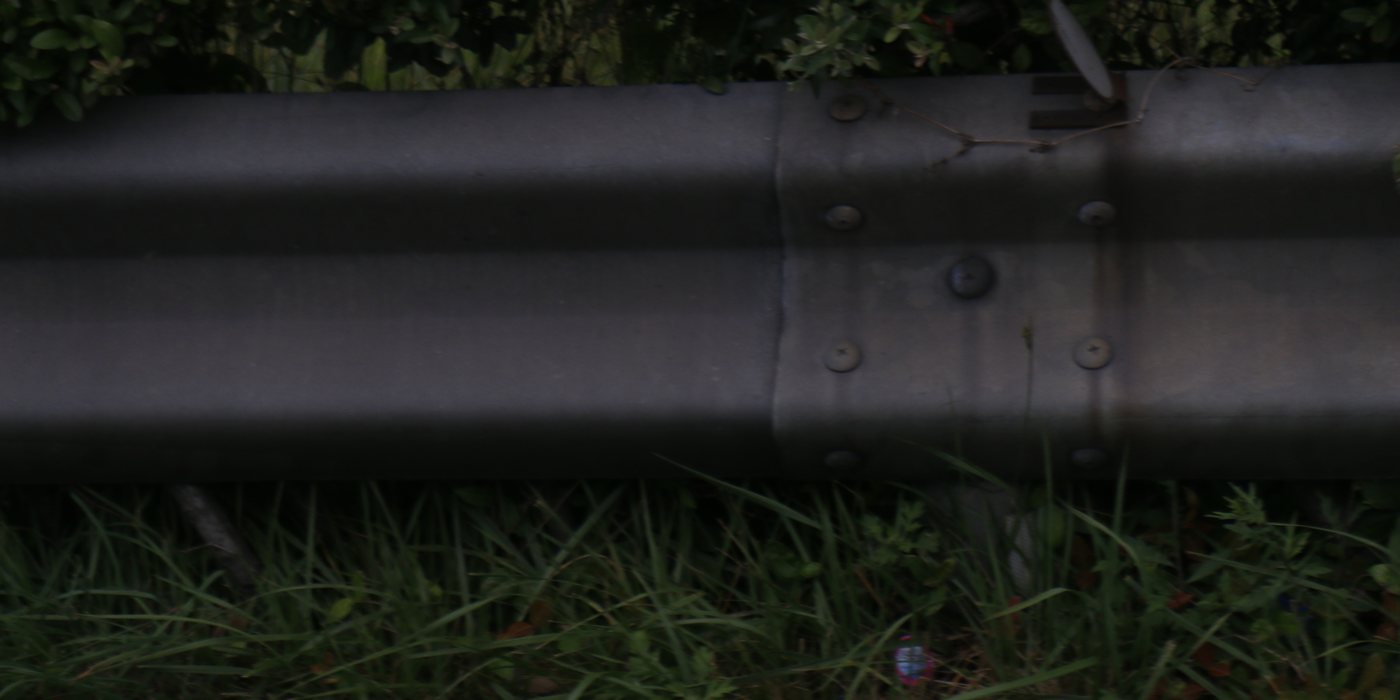
2019 年全國護欄調查 · 不同表面狀態的現場照片
鋅優先氧化,保護下方鋼材。G·SAVE 在既有鍍鋅表面補充鋅,並形成無機複合塗層,持續提供耐蝕防護。
鍍鋅層透過犧牲作用保護鋼材,並於腐蝕環境中逐漸消耗。 依殘存鋅層厚度與局部腐蝕狀態規劃修補 ,有助於限制基材劣化並維持防護。下表呈現環境腐蝕速率與計算殘存厚度。
鋅消耗速率G·SAVE 結合 鋅片的犧牲陽極防護與無機複合膜的屏障效果。鋅基塗層限制腐蝕介質滲入,強化外露結構表面防護。
犧牲陽極防護 + 屏障性能腐蝕產物與鬆動既有塗層影響修補品質。先進行表面處理,再施作鋅片塗層,處理劣化部位並提升維護效率。
控制反覆塗層失效漆膜作為屏障,阻擋腐蝕介質滲入。
紫外線、鹽分與水分造成的黏結劑劣化,影響膜層屏障性能。
水分與鹽分進入塗層缺陷後,可能在鋅與漆膜界面引發腐蝕。
腐蝕產物累積可能造成起泡與剝離,需要表面處理及修補塗裝。
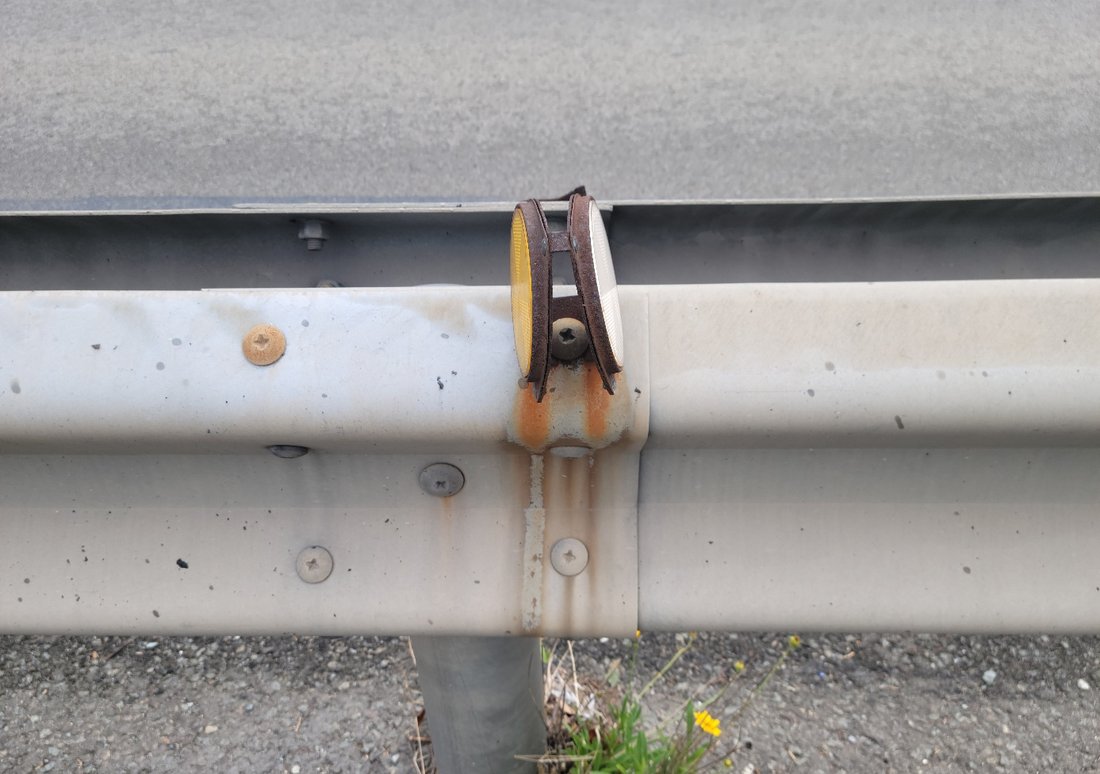
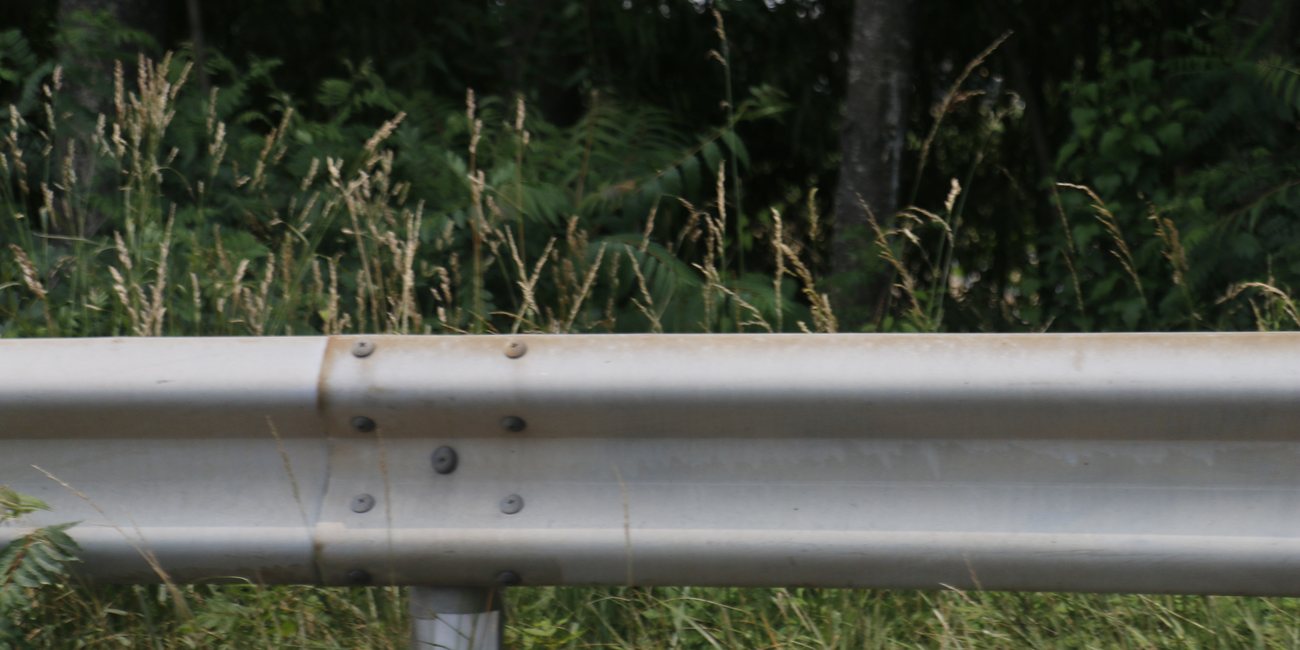
G·SAVE 是一種 依殘存鋅層與基材完整性設計的預防性修補製程。及早管理表面劣化與局部腐蝕,改善既有鋼構維護。照片呈現 2019 年全國護欄調查中的不同表面狀態。
金屬光澤與鋅花仍清晰可見。檢查鍍層厚度與局部損傷,以制定維護計畫。
鋅腐蝕產物降低金屬光澤並形成白色沉積。殘存鍍層厚度與腐蝕範圍決定表面處理及修補範圍。
光澤減弱與表面變色不均,表示需要量測殘存鍍層。G·SAVE 修補規劃針對基材完好的區段。
紅鏽部位須去除腐蝕產物,並評估殘存鋼材截面。針對結構完好的構件,制定修補範圍與前處理。
| 腐蝕性類別 KS M ISO 12944-2 | 典型暴露 | 年鋅耗損 | 計算殘存鋅 各列所示暴露期間 初始厚度:77 μm | 檢查/修補規劃 |
|---|---|---|---|---|
| C5 · 工業與海洋 | 沿海工業區:蔚山、光陽、浦項與釜山 | 最高消耗速率 | 10 年後約 40% 扣件:10 年後約 20% | 7 年內檢查 |
| C4 · 高腐蝕性 | 都市、沿海及沿海工業區 | 2.1–4.2 μm/年 | 10 年後約 59% | 安裝後約 7 年 |
| C3 · 中度腐蝕性 | 高速公路、快速道路與山區 | 0.7–2.1 μm/年 | 約 63%(20 年後) | 安裝後約 15 年 |
噴塗系統結合鋅片、鋁片與無機矽酸鹽黏結劑。常溫乾燥與固化,使既有結構留置原地即可修補。
以檸檬酸/磷酸為基礎的前處理去除白鏽及污染物。使用塑膠刷刷洗, 1 分鐘內以高壓水沖洗,再以壓縮空氣吹乾。施作覆蓋率:8–10 m²/L。
鋅片:21±2%;鋁片:3±1%;改質矽酸乙酯無機黏結劑:約 75%。實際塗布率為 3–4 m²/kg。 兩道塗裝達到 20 μm 目標膜厚。
無須固化烘爐。塗層透過溶劑揮發與水分反應形成。夏季指觸乾燥時間為 5–10 分鐘,冬季為 10–20 分鐘。
驗證厚度為 約 20 μm ,使用 ASTM B499 磁性法。需要時加塗一道,以達目標厚度。
| 方法 | 重建鋅基防護層 | 現場施作 | 是否須拆卸 | 製程考量 |
|---|---|---|---|---|
| 不處理 | 不能 | — | — | 紅鏽持續發展可能造成截面損失,並 需要更換結構. |
| 傳統有機漆重塗 | 否 — 僅屏障防護 | 現有 | 不需要 | 鋅可能在塗層缺陷下持續消耗;界面腐蝕可造成 起泡與剝離,需要重新塗裝。 |
| 拆卸後重新鍍鋅 或更換新零組件 | 是 | 場外製程 | 必填 | 拆卸、運輸與重新安裝 · 450 °C 鋅浴 · 較長交通管制期間 · 產生廢棄物 |
| G·SAVE 現場修補 | 是 — 鋅片塗層 | 現有 | 不需要 | 評估殘存鍍層與基材 · 依可及性與天候條件規劃施作 |
| 特性 | 烘烤型鋅片系統 GEOMET 類型參考 | 有機富鋅系統 ROVAL 類型參考 | G·SAVE |
|---|---|---|---|
| 鍍層厚度 | 8 ~ 12 μm | 約 80 μm | 約 20 μm |
| 固化條件 | 350 °C,30 min × 2 場外加熱固化 | 常溫 | 常溫 |
| 局部表面修補 | 不適用 | 現有 | 現有 |
| 混合後可使用時間 | 約 10 小時 | 約 10 分鐘 | 約 10 分鐘 |
| 形成耐水性 | — | 約 1 小時 | 約 15 分鐘 |
| 鉛筆硬度 | 2H | B ~ HB | 6H(專案規格管制標準) |
| 列示化學成分 | 含三價鉻 | 二甲苯 · 甲苯 · 乙苯 | 不含所列成分 依韓國消費性化學產品安全確認制度取得核准 |
技術遴選、道路護欄應用及公部門合約,展示 G·SAVE 的現場導入經驗。
| 特性 | 狀態 | 詳情 |
|---|---|---|
| 優秀技術遴選 | 有文件紀錄 | 益山地方國土管理廳, 建設管理科-3657(2021 年 12 月 29 日):G-SAVE 修補工法獲選為 2021 年優秀技術。通知已發送至全國地方管理廳與道路管理機關。 |
| 後續檢查 | 有文件紀錄 | 益山管理廳, 建設管理科-3230(2022 年 12 月 12 日):示範一年後、瑕疵保固期屆滿前的檢查紀錄,涵蓋目視檢查與現場試驗。 |
| 已完成應用 | 有文件紀錄 | 9 件專案 · 約 9.8 km (2020 年 7 月至 2023 年 9 月)。蔚山:3 件;益山管理廳轄下四個道路管理機關:4 件;釜山機張:2 件。 |
| 政府採購合約 | 已簽約 | 兩件 KONEPS 合約:機張工程合約(長安邑佐川里護欄改善,2023 年 2 月);蔚山財物合約(2,224 m 護欄表面修復金屬塗料,2023 年 8 月, 2 年瑕疵擔保). |
| 支援開發產品合約 | 已簽約 | 一件蔚山議價合約,採購韓國中小企業技術創新架構下的支援開發產品。 |
| 註冊專利 | 已註冊 | 韓國專利第 10-2166760、10-2074326 與 10-2530160 號(護欄塗裝系統)。另有申請第 10-2023-0090993 號。 |
| 環境與安全文件 | 已核准 | 前處理與塗料產品均依韓國 消費性化學產品安全確認制度取得核准。益山評估委員會摘要亦記錄 26 項重金屬與 35 項有害物質未檢出。 |
| 試驗特性 | 參考標準 | 報告系列 |
|---|---|---|
| 中性鹽霧 | KS D 9502 (ASTM B117) | TAK-2020 · TAK-2022 系列 |
| 循環腐蝕 | JIS H 8502 | TAK-2020 系列 |
| 附著力(百格) | ASTM D3359 | TAK-2020 系列 |
| 鉛筆硬度 | ASTM D3363 · KS M ISO 15184 | TAK-2020-039656 |
| 耐衝擊性 | ASTM D2794 | TAK-2020 系列 |
| VOCs · 可使用時間 | — | TAK-2020 系列 |
| RoHS 受限物質分析 | IEC 62321 | TAK 系列 |
| 直接比較試驗 與全新熱浸鍍鋅比較 | KS D 9502 · JIS H 8502 | TAK-2020-083109 · 083376 |
G·SAVE 規格整合基材狀態、殘存鋅厚度與現場可及性,制定有效的預防性修補製程。
· 熱浸鍍鋅鋼構,典型鋅鍍層質量為 550 g/m²(約 77 μm)
· 在高腐蝕性沿海或沿海工業環境中,可自 安裝後 7 年開始規劃
· 在一般道路、快速道路或山區環境中,可自 安裝後 15 年開始規劃
· 白鏽或表面變色,且 無紅鏽或僅局部紅鏽
· 主要腐蝕區域為 可噴塗的外露表面
· 車載塗裝設備可接近區段的 2W 與 3W 護欄
場址專屬設計標準
· 檢查殘存鋅、紅鏽分布與鋼材截面,確認基材完整性
· 評估衝擊損傷、變形與截面損失,界定任何結構更換範圍
· 為已塗漆或未鍍鋅表面指定合適前處理與修補
· 依結構幾何形狀與可及性選擇設備及作業區域
· 管制表面乾燥度、溫度、風、降雨與飛漆
| 條件 | 標準 | 技術依據 |
|---|---|---|
| 降雨 | 不得降雨的期間: 施作前 4 小時 或 施作後 18 小時 施作 | 初期水分條件影響濕氣固化無機黏結劑的成膜。 |
| 常溫 | ≥5 °C 且 <40 °C | 低溫延遲固化;溫度過高加速溶劑揮發,可能造成膜層缺陷。 |
| 風速 | ≥5.5 m/s 時須洽監督人員 · ≥8 m/s 時不得施作 | 隨風飄散的飛漆降低塗料附著量,並可能污染周圍表面。 |
| 防飛漆擋板間距 | 保持足夠間距 | 足夠擋板間距與設備調整,可避免累積飛漆滴落,造成塗裝表面痕跡。 |
| 每日施作速度 | 平均 1,000 m (約 250 跨) | 以局部車道封閉為基礎;作業計畫考量各區段可及性與條件。 |
整合表面前處理、塗裝與檢驗,維持耐蝕防護修補品質。
量測殘存鋅厚度並評估基材腐蝕,以界定作業區域、前處理及塗裝覆蓋範圍。
施作溫度須 ≥5 °C 且低於 40 °C,施作前 4 小時及後 18 小時不得降雨。風速須低於 8 m/s,並執行防飛漆與作業安全管制。
檢查可及外露表面的厚度、外觀及施作均勻性,並保留施作紀錄。
下列碳排比較出自益山地方管理廳技術示範評估摘要。
標準 2W 護欄: 每片 134 kg CO₂
包括 450 °C 鋅浴維持、前處理與運輸
相同板片基準: 0.9 kg CO₂ — 約減少 99.4%
常溫自然乾燥 · 無須拆卸或運輸
依專案要求提供 G·SAVE 製程詳情、專案案例、產品規格與品質管制。
了解鋅片無機塗層結構,以及前處理、施作與乾燥製程。
查看約 9.8 km 的 9 件護欄專案,了解施作部位與現場作業。
請提供結構照片與修補面積,以取得場址評估、施作規格及報價建議。
複合塗層將 21±2% 鋅片與 3±1% 鋁片分散於無機矽酸鹽黏結劑中。鋅的犧牲陽極防護與片狀結構的屏障效果,保護既有鍍鋅鋼材表面。
G·SAVE 修補既有戶外鍍鋅鋼構的外露表面,包括道路護欄。施作覆蓋範圍與規格依幾何形狀、殘存鋅及可及性設計。
KEMP 提供約 9.8 km 的 9 件護欄專案資訊、益山優秀技術遴選紀錄及公部門合約案例。請索取專案所需產品與製程文件。
局部車道封閉下,平均施作速度約 1,000 m/日。製程減少拆卸、運輸與重新安裝。排程考量交通管理計畫、修補面積與天候條件。
表面前處理後,依殘存鍍層與目標膜厚指定施作。管制擋板、防飛漆與乾燥條件,隨後檢查外觀及厚度。現場作業須依產品 SDS 與施作說明執行。
請提供整體、表面及連接處照片,以及擬修補面積。團隊將依場址條件提出試作區段、製程、費用與時程。