接觸界面設計
配對材料、接觸表面與鎖固扭矩,決定電偶腐蝕管制及接觸電阻評估條件。

Innozinc 陶瓷鋅電鍍提升 耐蝕性與後續加工品質 ,適用格柵、排水溝系統、耐震支架、導管夾與扣件。薄鍍層支援尺寸控制,並整合彎曲及焊接作業。韓國石化、生技製藥與顯示器專案供貨經驗,作為制定以下規格的依據: 建築與公用系統鋼構.
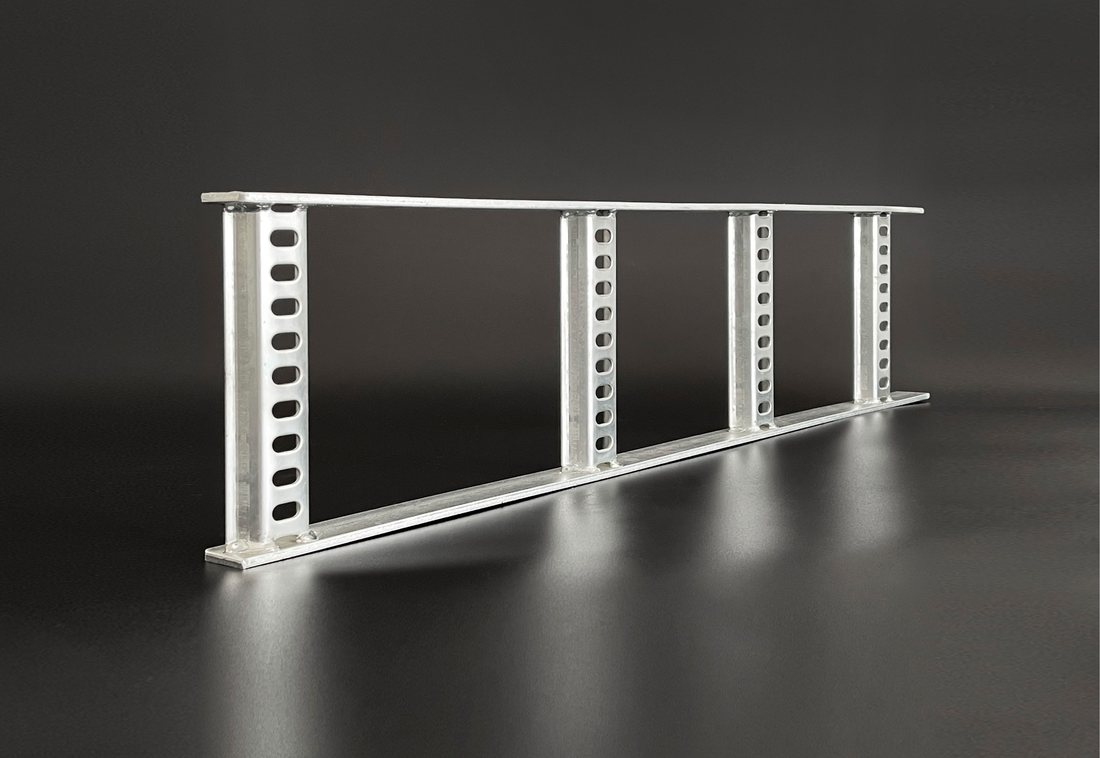
建築與公用系統鋼構需要耐蝕防護,並兼顧鎖固公差及後續加工品質。KEMP 依零組件幾何形狀與安裝條件設計電鍍製程。
管線支架與扣件須協調控制 鍍層厚度、幾何精度與加工品質。Innozinc 薄鍍層支援組裝公差與後續加工。
厚度差異影響連接間隙與螺紋組裝公差。Innozinc 透過受控電沉積管理產品專屬尺寸。
鋼製配件與扣件KEMP 內部評估中,Innozinc 試片符合 140° 彎曲要求。彎曲後局部修補的試片,經 2,640 hr 鹽霧暴露未見缺陷。依彎曲受拉側鍍層狀態施作後處理。
鍍後加工Innozinc 支援 無須預先去除鍍層的焊接;引用的放射線檢測報告無缺陷。文件所述製程的局部修補涵蓋 焊道周圍 3–5 cm。鄰近鋅層在裸露切割邊緣提供犧牲陽極防護。
EPC 加工順序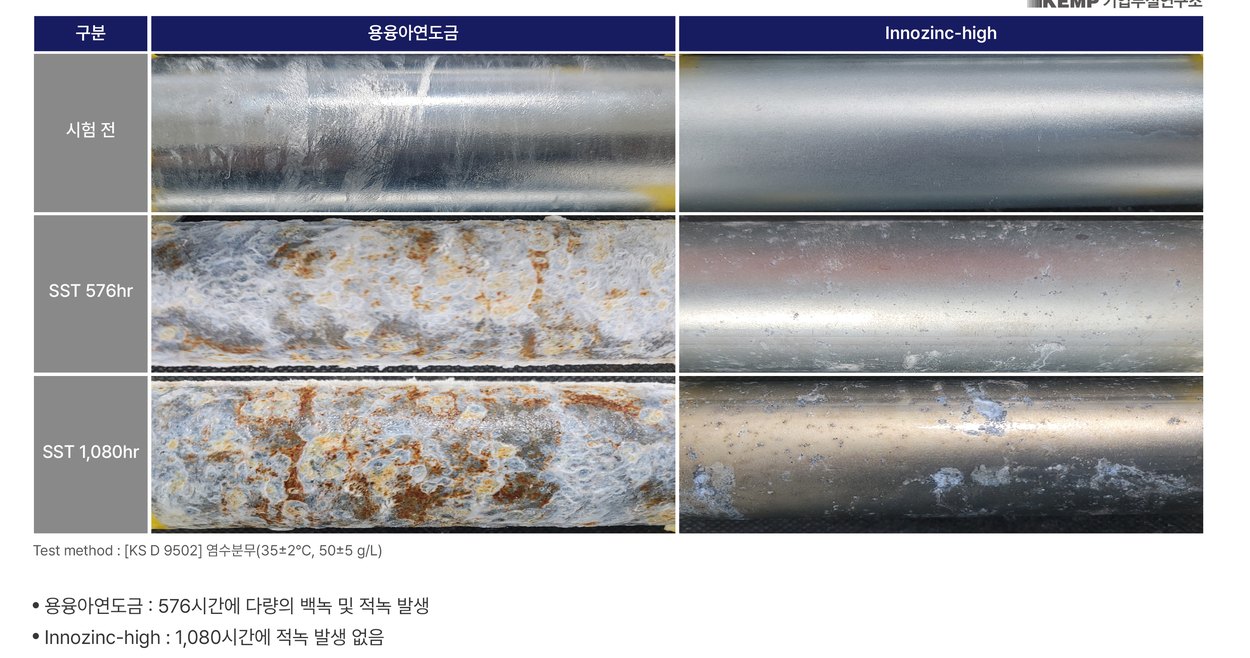
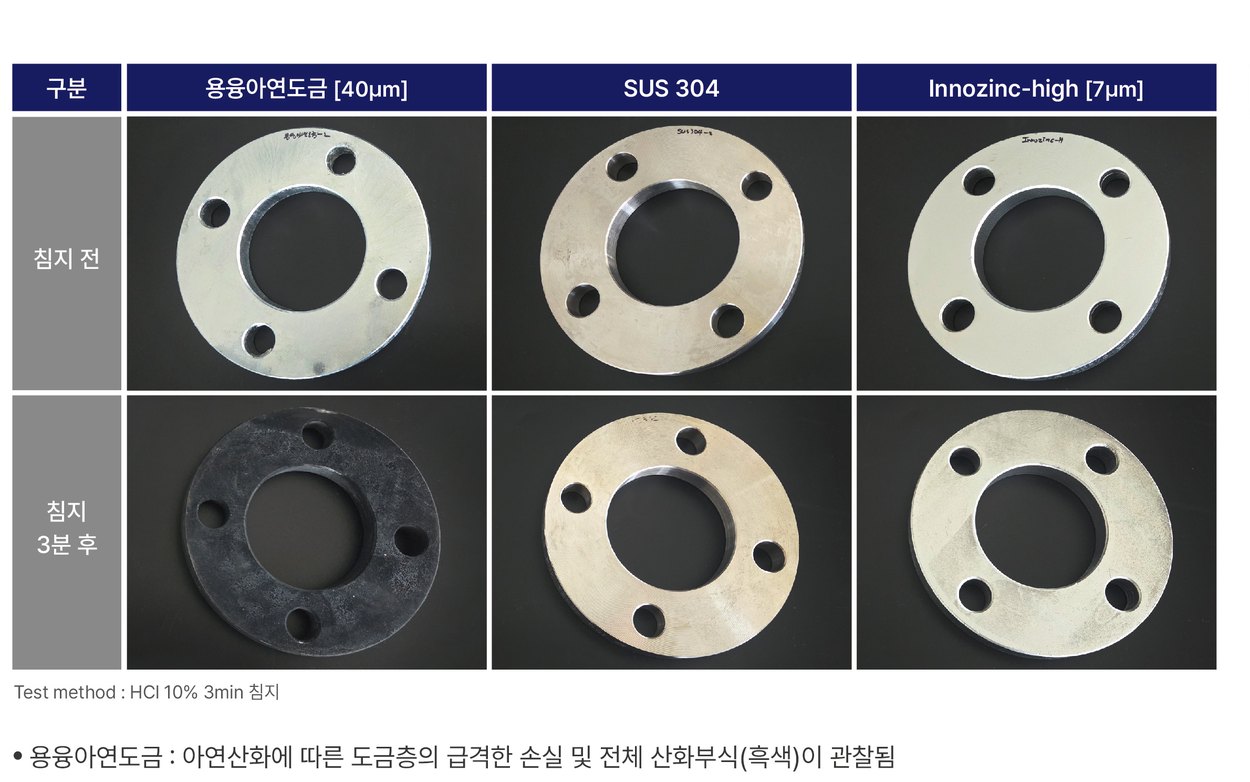
KEMP 研發照片記錄內部比較評估。各試片的塗鍍層、機械損傷狀態與暴露期間,界定腐蝕及鍍層完整性觀察。
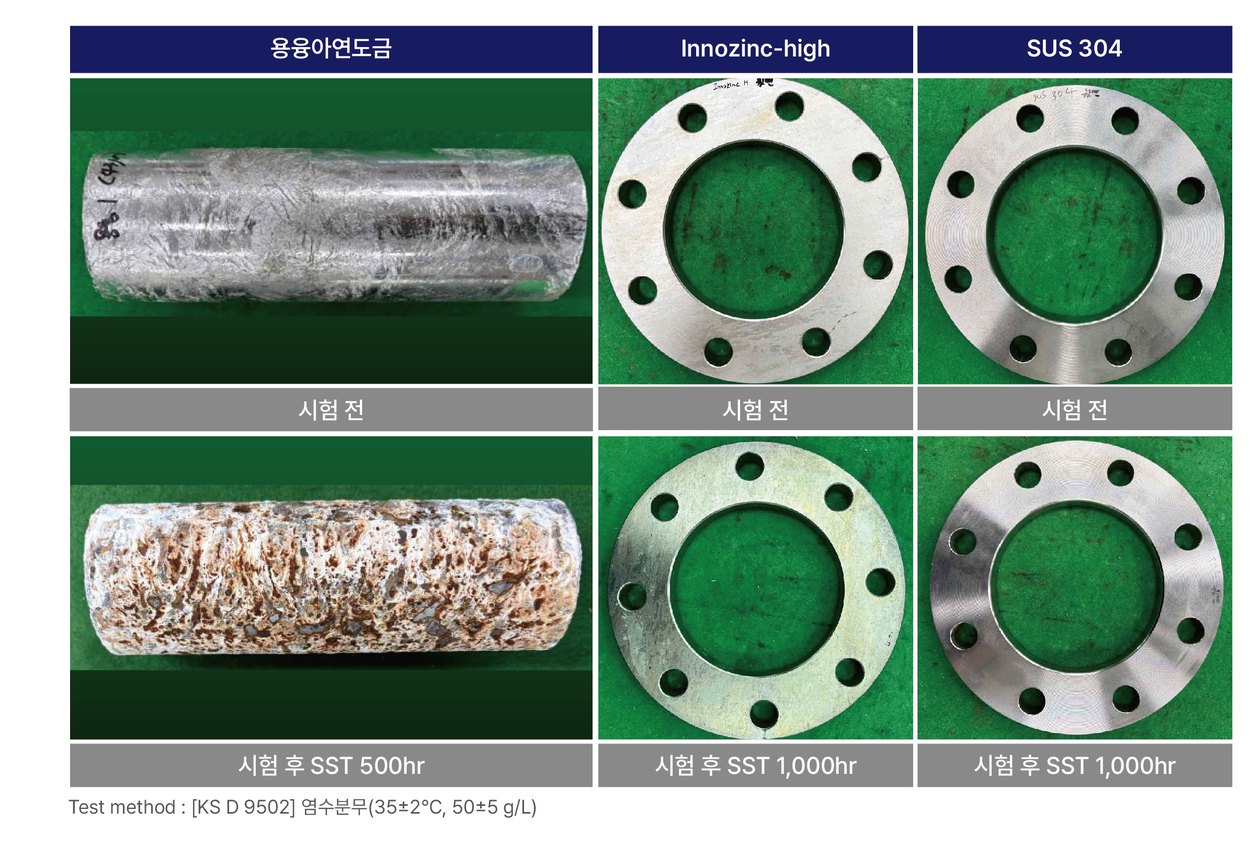
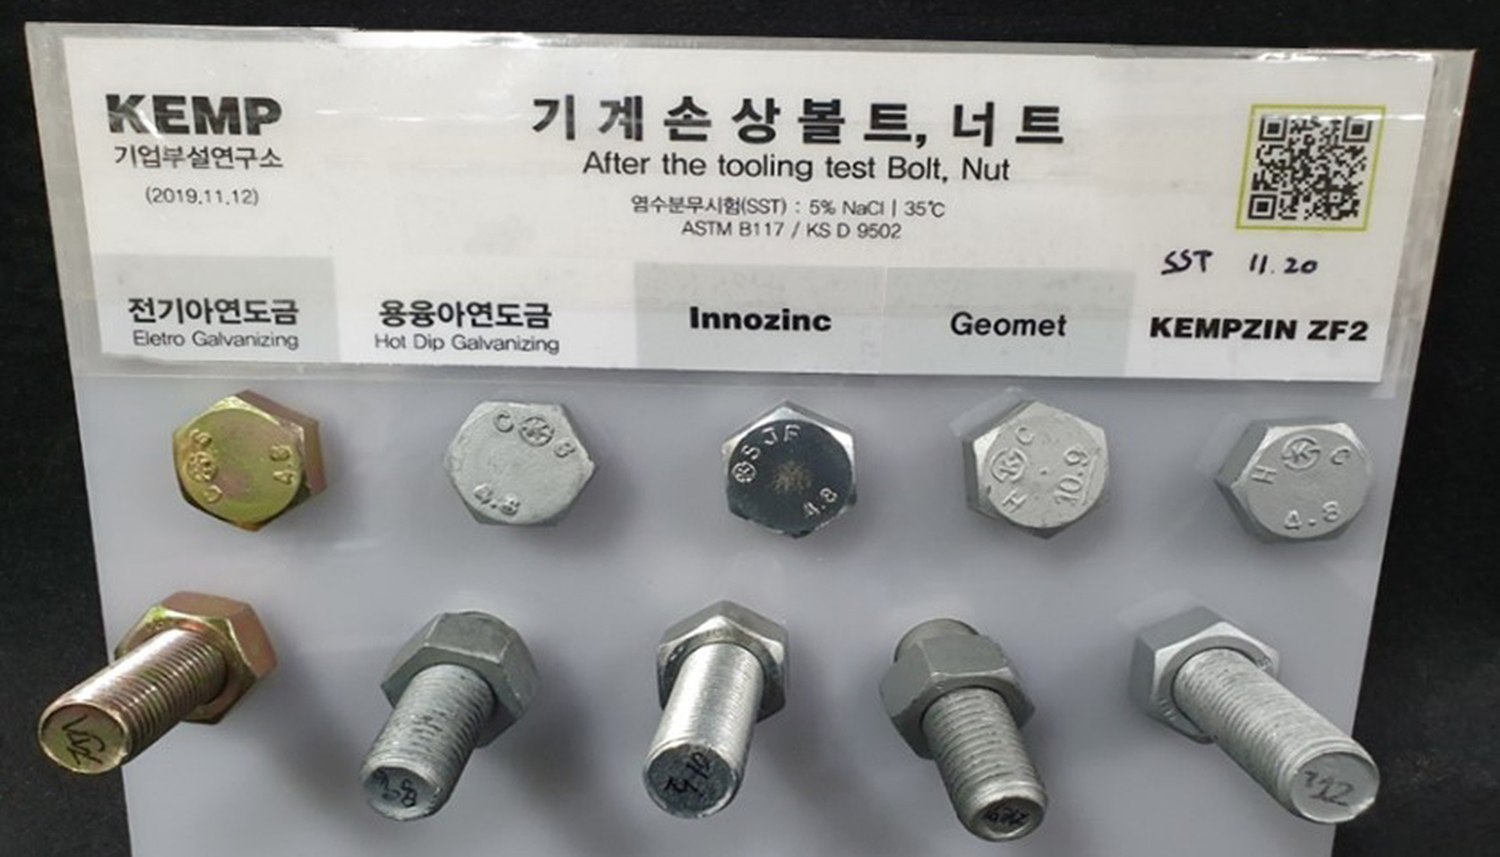
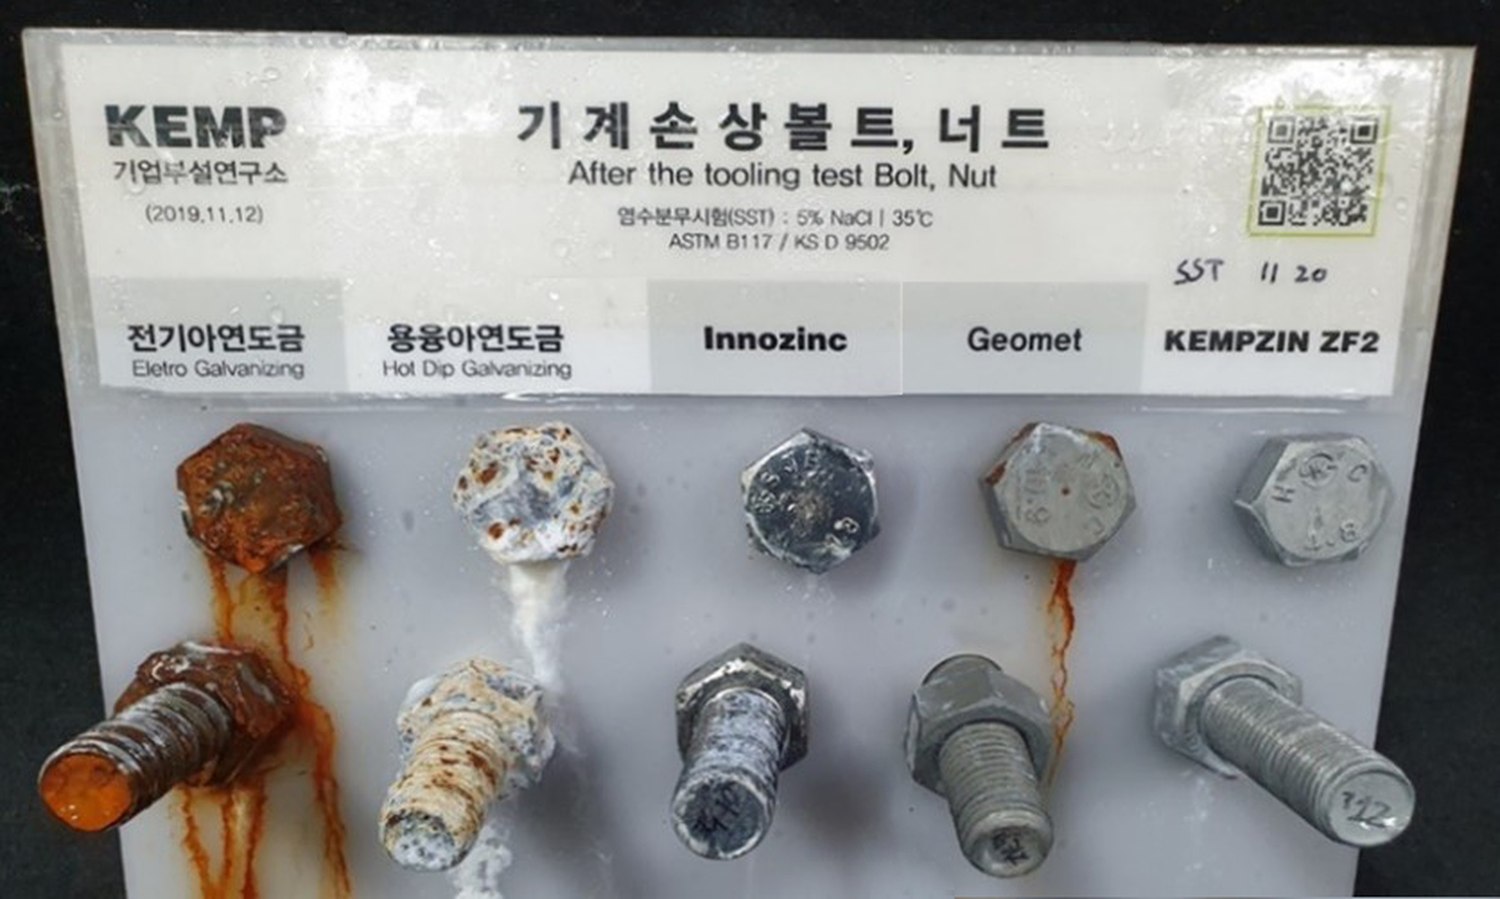
| 特性 | 熱浸鍍鋅 | Innozinc 陶瓷鋅電鍍 | 試驗/資料來源 |
|---|---|---|---|
| 標稱鍍層厚度 | 50 ~ 100 μm | 8 ~ 20 μm | 規格值 |
| 鍍層厚度分布 | 與浸鍍及排液相關的差異觀察到管接頭間隙最高 240 μm | 受控薄鍍層 | 規格與現場觀察 |
| 管材鹽霧暴露 | 576 hr 大面積白鏽/紅鏽 | 1,080 hr 無紅鏽 | KEMP 內部試驗 |
| 管件鹽霧暴露 | 480 hr 表面全面白鏽與紅鏽 | 800 hr 表面全面深色腐蝕產物無白鏽或紅鏽 | KEMP 內部試驗 |
| 螺栓與夾件鹽霧試驗 於組裝狀態 | 單一系統評估 | 384 hr 輕微白鏽 · 2,664 hr 無紅鏽 | KEMP 內部試驗 |
| 耐震支架/吊架參考:鋅電鍍 | 鋅電鍍:192 hr 出現紅鏽456 hr 大面積紅鏽 | 組件:456 hr 無紅鏽單獨零組件:936 hr 鉚螺帽處輕微紅鏽 | KEMP 內部試驗 |
| 鍍後彎曲 | 引用試驗中出現龜裂 | 符合 140° 彎曲要求彎曲處局部修補後:SST 2,640 hr 無缺陷 | KEMP 內部試驗 |
| 無須去除鍍層的焊接 | 遮蔽、孔洞前處理、去毛邊與局部修補作業 | 無須預先剝除鍍層的焊接焊道周圍 3–5 cm 內局部修補 | KEMP 內部試驗 |
| 附著力(百格) | 同等 — ASTM D3359 | 第三方試驗實驗室 | |
| 鉛筆硬度 | 同等 — ASTM D3363 | 第三方試驗實驗室 | |
| 耐磨耗性與成形性 | Innozinc 優勢 — ASTM D4060 · KS B 0812 | 第三方試驗實驗室 | |
建築與公用系統鋼構評估耐蝕性、尺寸及加工品質。電氣界面以代表性組裝條件評估。
配對材料、接觸表面與鎖固扭矩,決定電偶腐蝕管制及接觸電阻評估條件。
檢查鍍層厚度、附著力及表面狀態,並管理彎曲、焊接與切割後鍍層完整性。
客戶圖面與檢驗規格,引導樣品生產及組裝配合、外觀和耐蝕性評估。
了解石化、生技製藥及顯示器設施扣件供貨紀錄,以及建築與公用系統電鍍應用。
| 產品 | 應用 | 供貨/評估紀錄 |
|---|---|---|
| 螺栓 · 螺帽 · 墊圈 | 結構與設備錨固 | 量產供貨:石化耐震 U 型彎曲零組件 44,000 kg(自 2024 年 11 月起);生技製藥冷卻塔螺栓 12,000 kg;顯示器設施結構螺栓 5,000 kg |
| 格柵與導管固定夾 | 走道與導管支架 | 內部組裝試片試驗:SST 2,664 hr 後無紅鏽 |
| 耐震支架與吊架 | 配管與設備支架 | 完成內部比較試驗 |
| 鋼格柵與低噪音排水溝系統 | 走道 · 平台 · 排水 | 已提交性能試驗資料 · 應用規格討論中 |
| 公稱 50A 管材與管件 | 公用配管 | 完成電鍍試驗 · 支援最長 3 m 管材規格 |
| 電纜托架與支架 | 電力、電信與配管支架 | 依幾何形狀、尺寸及暴露條件制定電鍍規格 |
依材料、幾何形狀及使用環境,制定電鍍要求與評估項目。
在實際零組件上評估耐蝕性、加工能力與組裝品質。
將客戶檢驗標準與初期評估結果納入各產品規格。
依議定產量與交貨時程執行電鍍及檢驗製程。
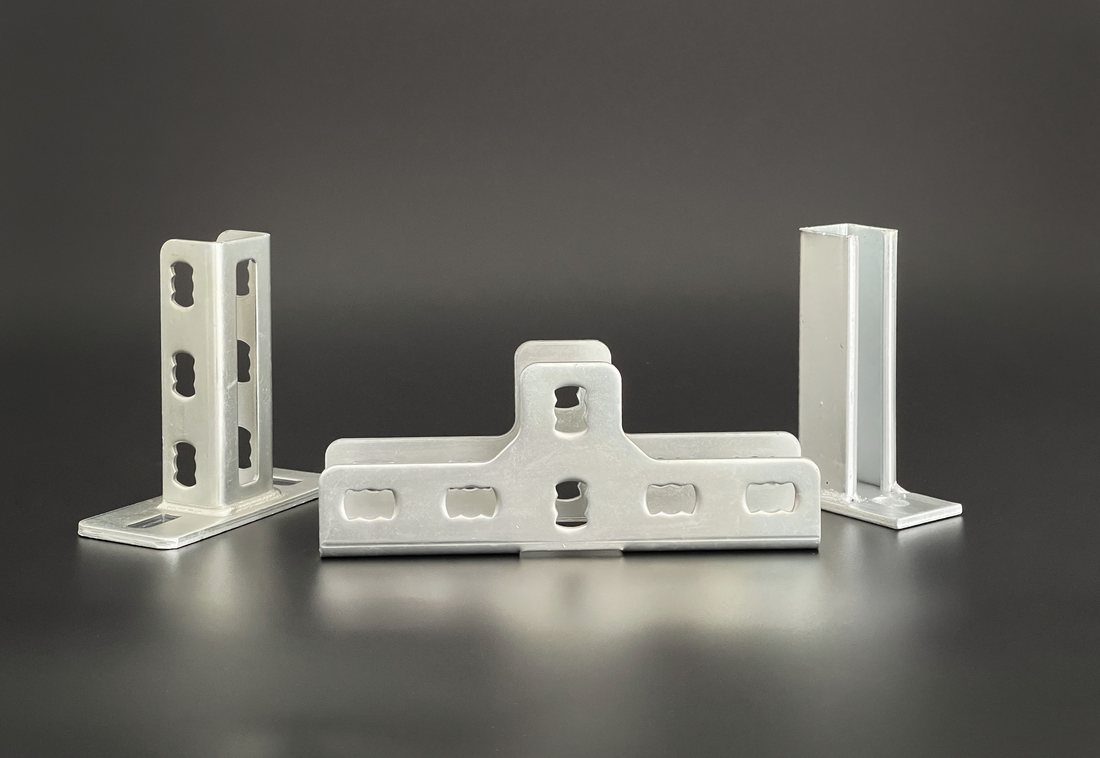
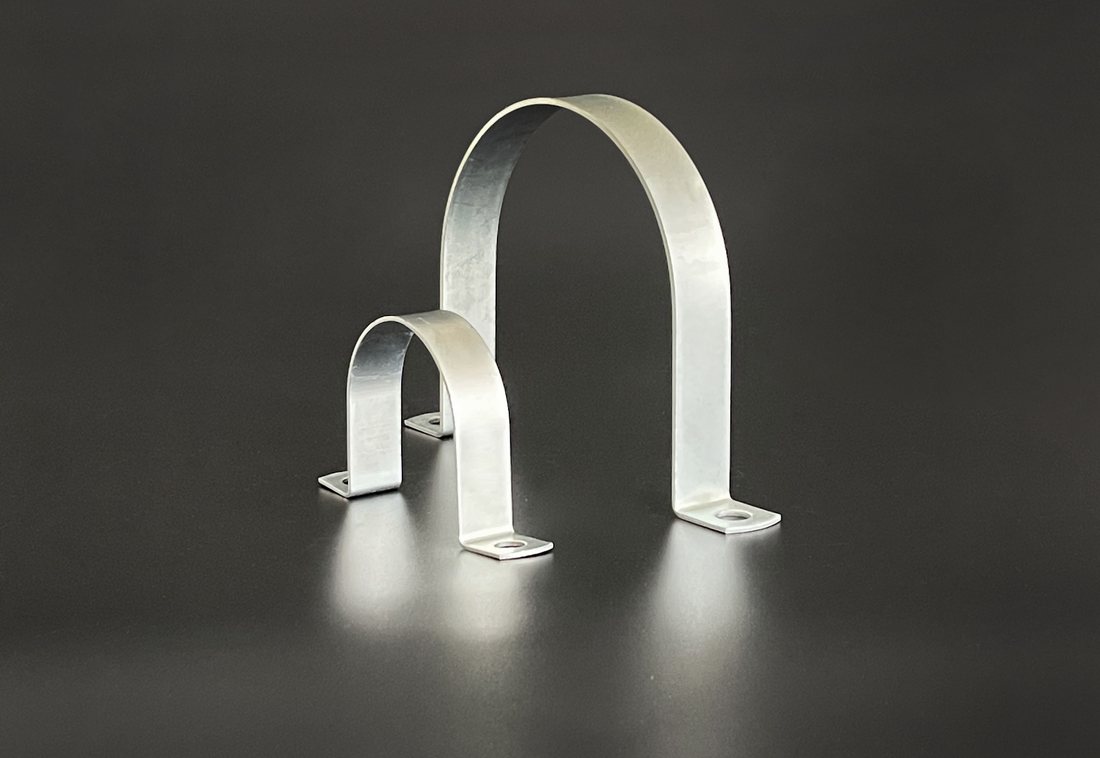
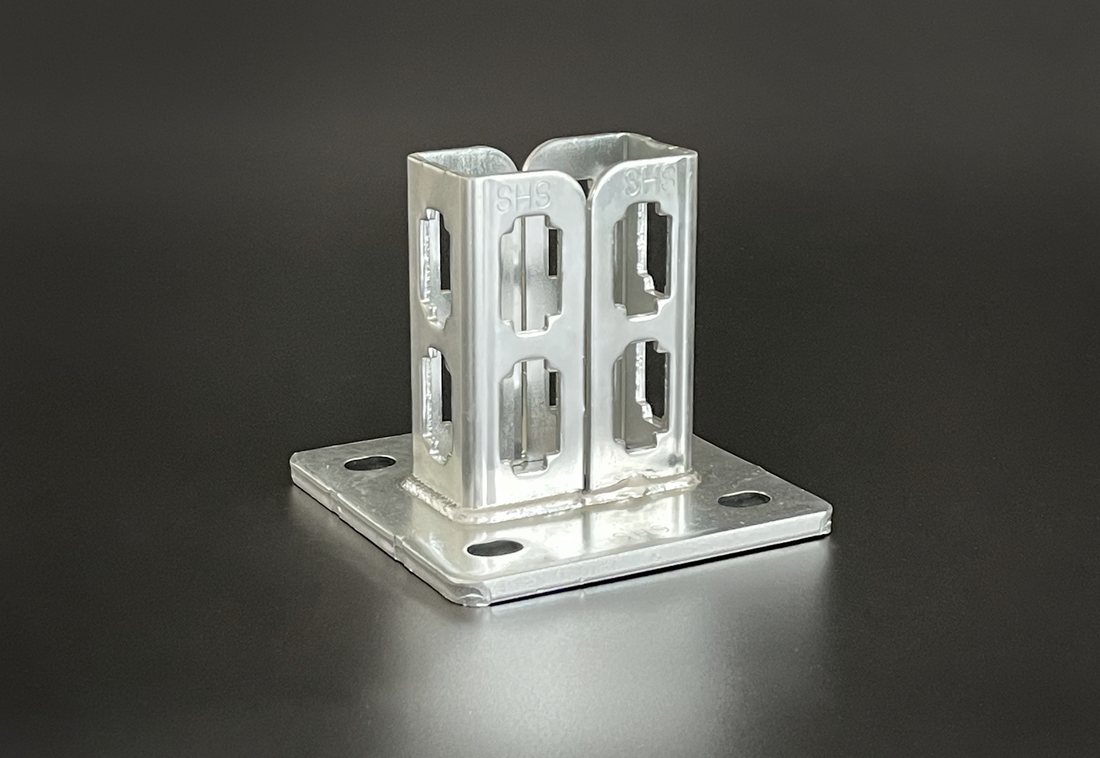

一般結構、支撐與鎖固零組件的設計要求及製程條件相互協調。
一般扣件規格以 8.8 級以下為重點。高強度零組件量產前須規劃氫脆管制並進行製程資格驗證。
配對材料、接觸面積比與水分滲入情況,決定絕緣、密封及電鍍規格。
使用溫度及化學環境暴露,決定產品規格與評估標準。須一併考量物質、濃度及接觸時間。
應用包括建築與公用系統格柵、排水溝系統、支架、吊架、導管夾及一般扣件。電鍍規格依圖面、材料、強度等級及使用環境制定。
Innozinc 薄鍍層支援後續加工。引用內部試驗符合 140° 彎曲要求。後處理包括受拉側局部修補,依成形後鍍層狀態施作。焊接程序須符合工作條件與安全說明。
KEMP 提供石化耐震 U 型彎曲零組件、新建生技製藥設施冷卻塔螺栓,以及顯示器設施結構扣件供貨案例。格柵、排水溝及配管應用,以產品專屬性能資料與規格支援。
電氣性能以實際組件評估,包括接觸表面、鎖固扭矩與配對材料。計畫依客戶檢驗要求,涵蓋腐蝕與環境暴露後的接觸電阻。
請提供圖面或照片、材料、尺寸、數量及安裝環境。團隊將確認電鍍規格與樣品數量、費用及時程。