損傷前後 480 hr 比較
KEMP 研發報告 KPRD-20191209-02 在 35 °C、5% NaCl 鹽霧條件下,比較機械損傷塗鍍層。
 產業/ 螺栓與扣件
扣件性能同時取決於耐蝕性,以及承受鎖固作用表面的完整性。 Innozinc 陶瓷鋅電鍍 結合 機械損傷後超過 500 hr 的耐蝕性 (引用比較中鋅電鍍為 90 hr),以及薄型 約 8 μm 鍍層。目標厚度、鍍前螺紋公差與量規檢驗相互配合,提供可靠組裝品質。
除完整試片 SST 性能外,扣件也可透過 機械損傷後的耐蝕評估獲益。鎖固使牙側與承壓面承受摩擦及接觸壓力,因此鍍層附著力與受損部位防護是重要品質特性。
來源:KEMP 研發比較資料與 KTR 試驗文件。損傷後耐蝕性透過衝擊或機械損傷後的鹽霧暴露評估。KEMP 支援依您的加工條件與檢驗規格進行樣品評估。
KEMP 2019 年比較研究中, 完整試片與經工具鎖固造成機械損傷的試片 在相同鹽霧條件下暴露 480 hr。研究觀察鍍層及鎖固接觸部位的腐蝕。
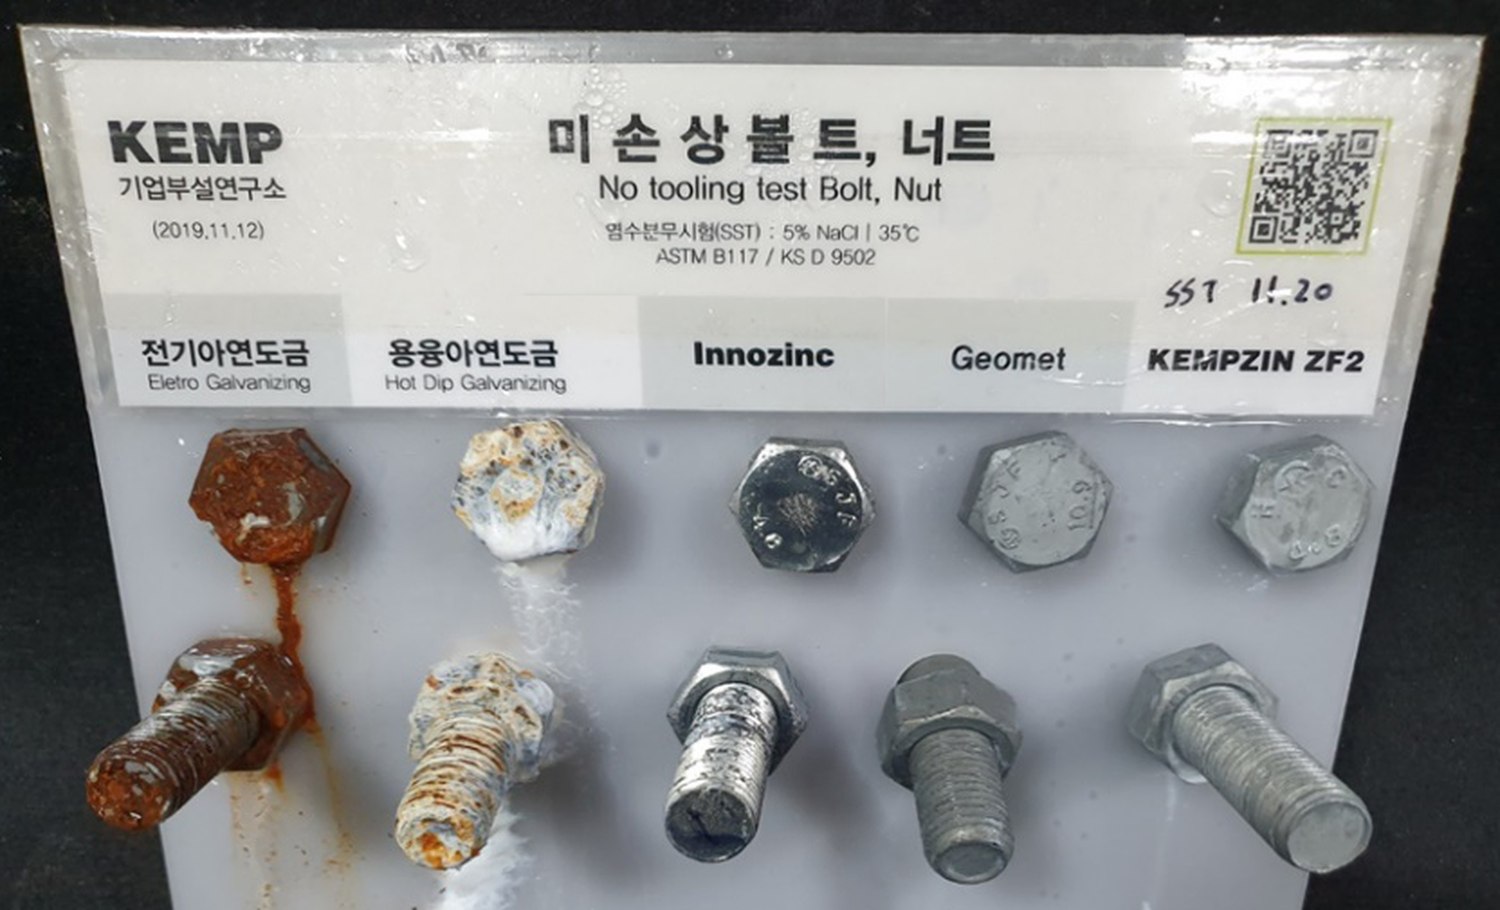
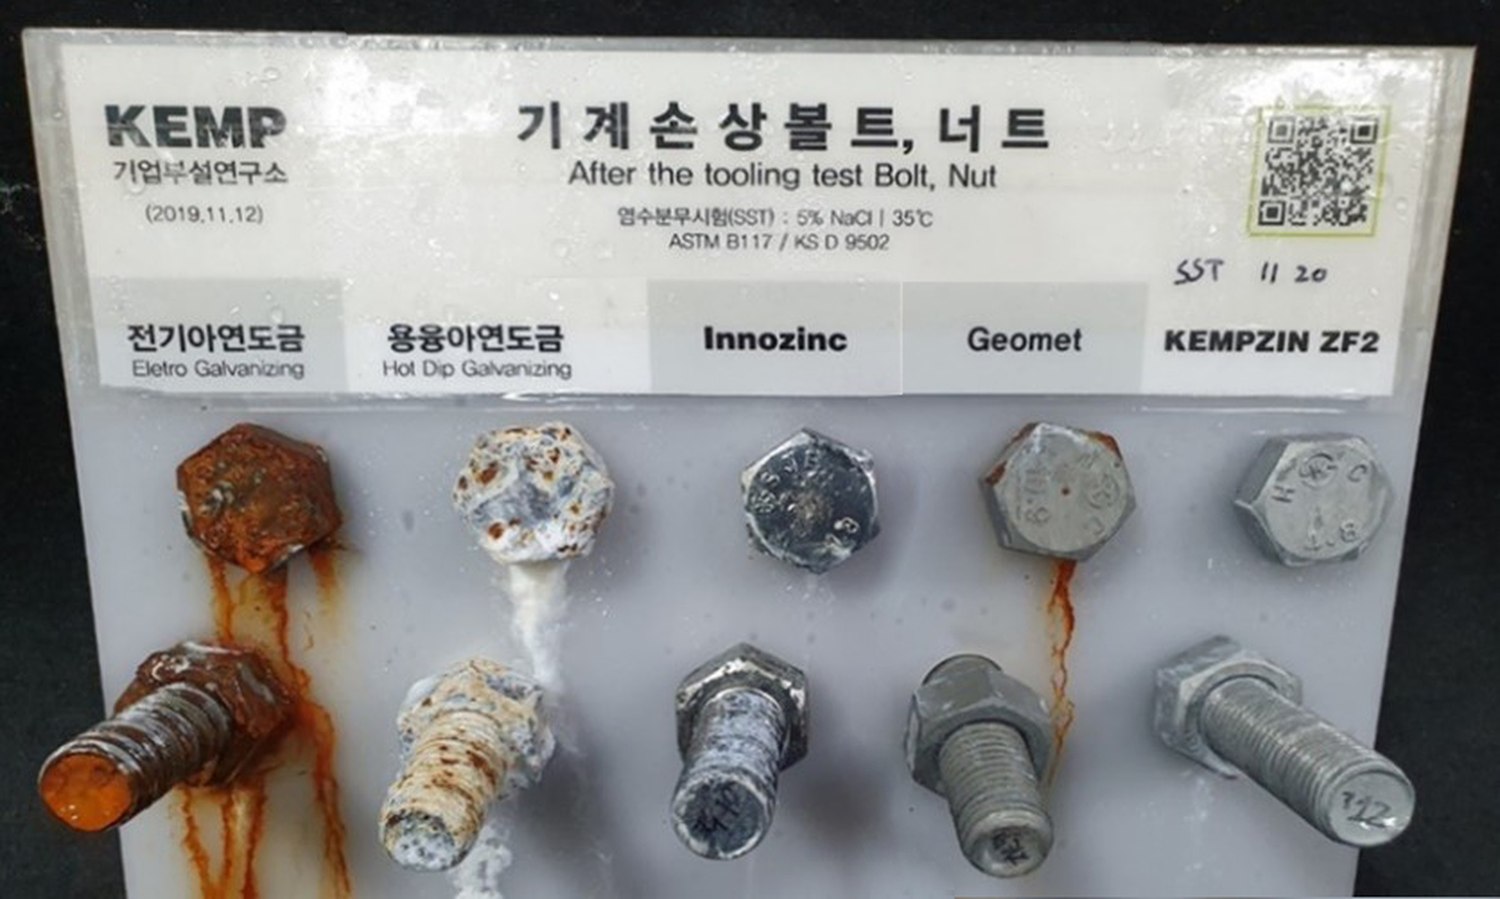
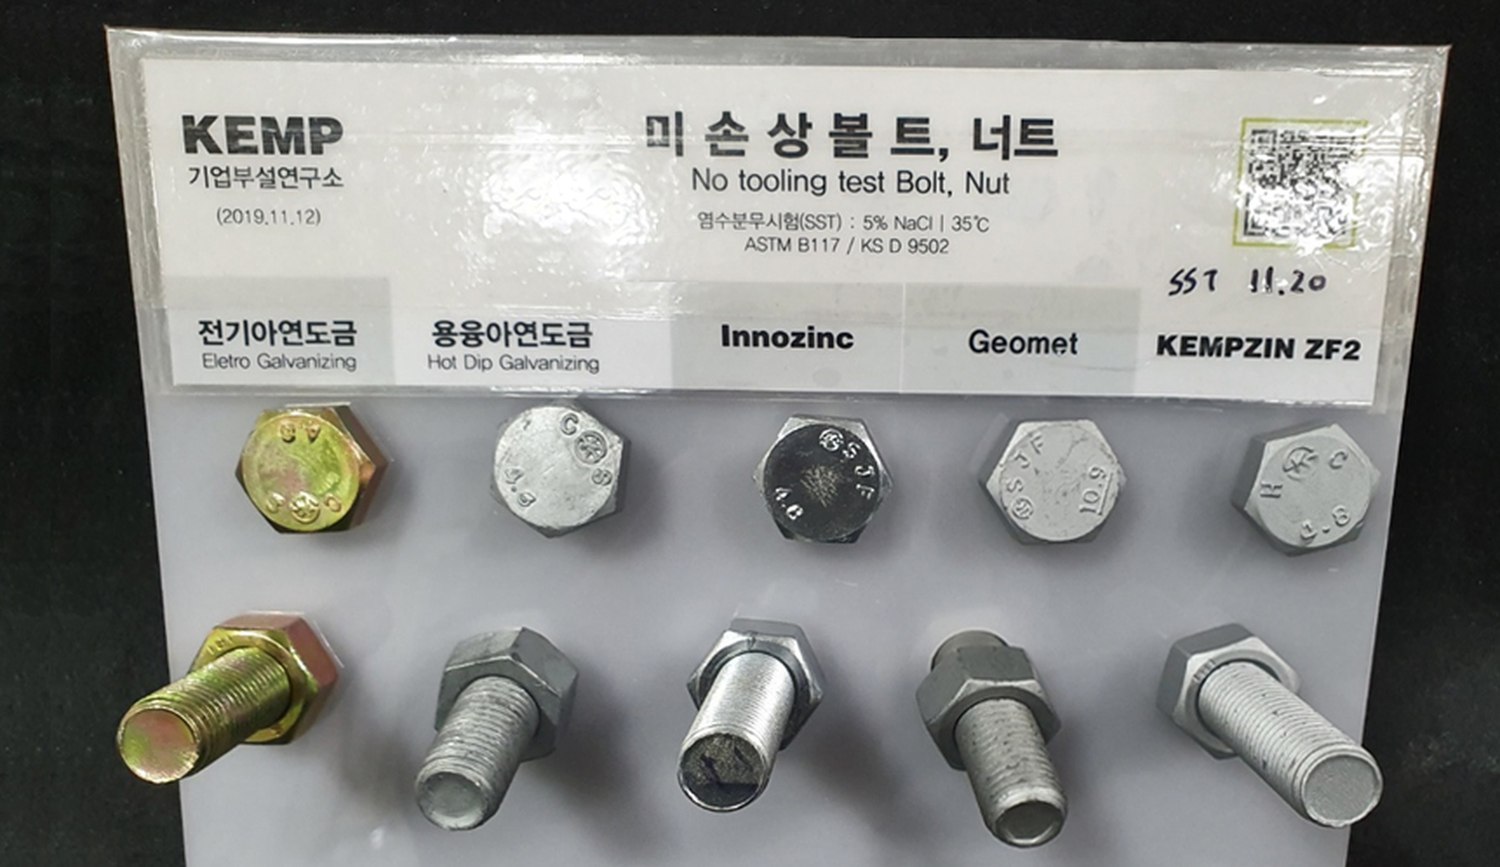
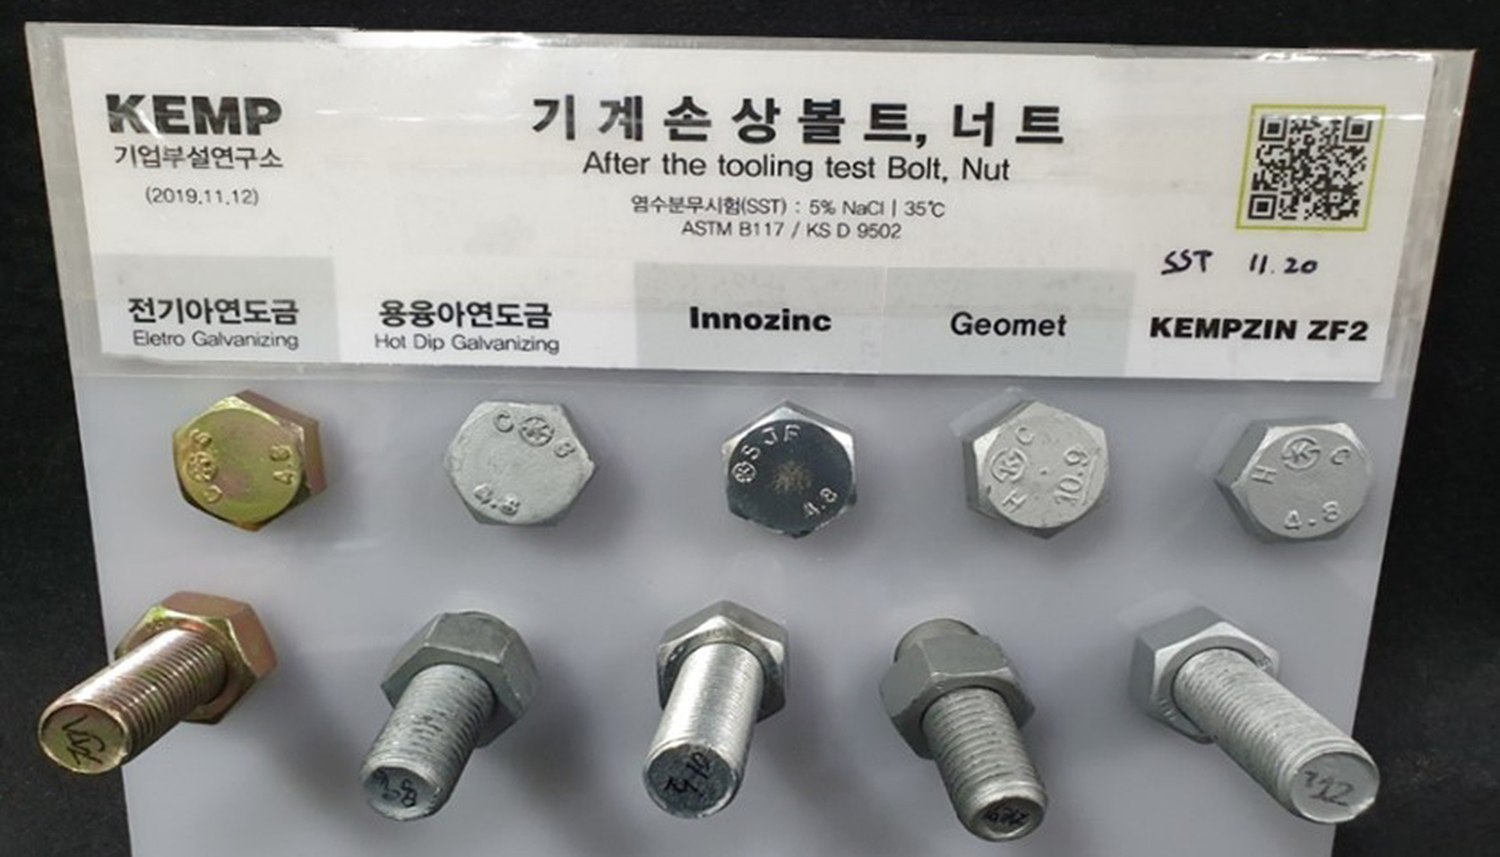
試驗條件: 中性鹽霧(NSS),ASTM B117/KS D 9502,5% NaCl,35 °C,480 hr(2019 年 11 月 20 日至 12 月 9 日)。KEMP 研發報告 KPRD-20191209-02。試片依序為:鋅電鍍、熱浸鍍鋅、Innozinc、Geomet 及 KEMPZIN ZF2。 此內部研究比較機械損傷部位的塗鍍層腐蝕。 各試片基材與強度等級不同。此處展示原始報告六種規格中的五種。Geomet 為 NOF METAL COATINGS 註冊商標。
| 表面處理 | 完整 · 480 hr | 機械損傷 · 480 hr | 觀察性能 |
|---|---|---|---|
| 鋅電鍍 · 8 μm | 大面積紅鏽 | 廣泛紅鏽與鏽斑 | 完整試片出現紅鏽 |
| 熱浸鍍鋅 · 50–77 μm | 大面積白鏽 + 30% 紅鏽 | 大面積白鏽與持續擴展紅鏽 | 鍍層較厚仍出現表面腐蝕 |
| Geomet鋅片塗層(ZFC) | 未觀察到缺陷 | 觀察到紅鏽 | 機械損傷後性能變化 |
| Innozinc 8 μm | 未觀察到缺陷 | 未觀察到缺陷 | 損傷後仍保有防護 |
Innozinc 的一項主要效益是 機械損傷後的耐蝕防護。評估涵蓋完整試片及工具損傷鍍層部位,以確立組裝後扣件的表面處理品質。
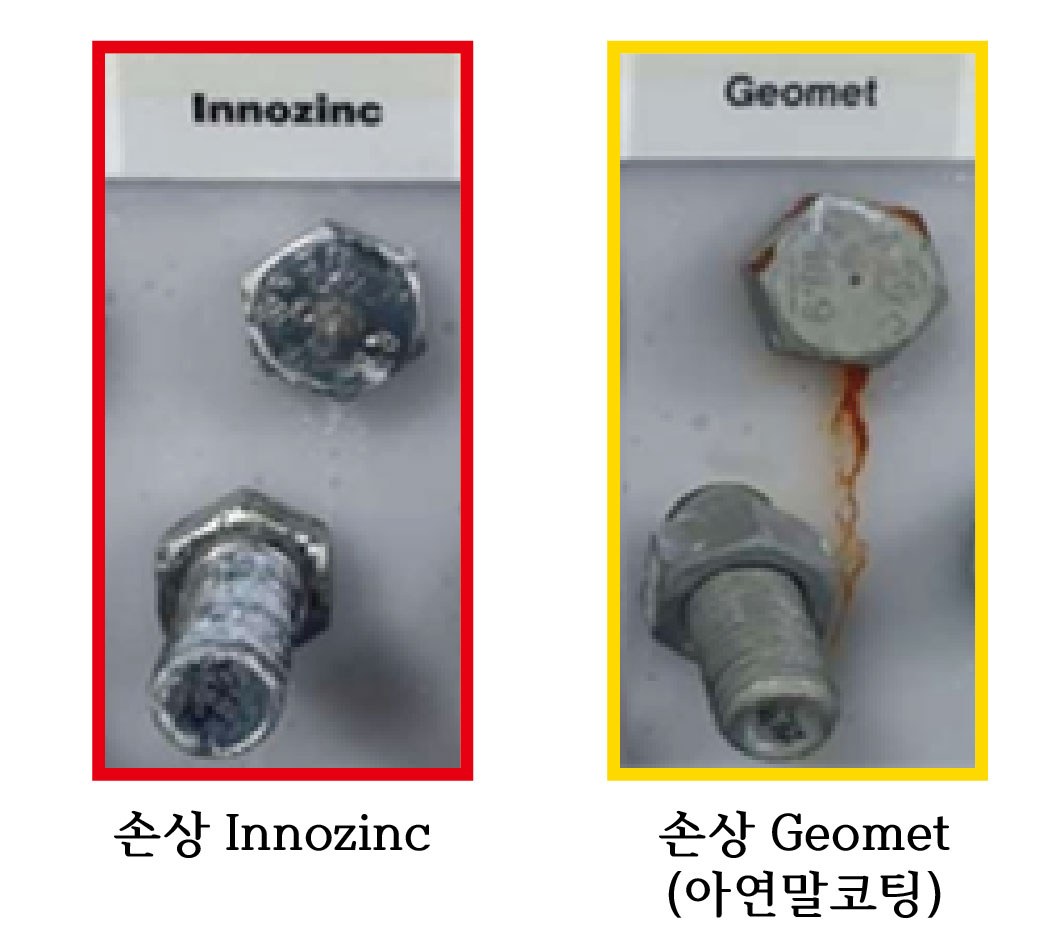
兩件試片接受相同工具損傷條件。左側 Innozinc 試片出現表面變色;右側 Geomet 試片頭部出現紅鏽與腐蝕產物污斑。 Innozinc 結合電沉積鋅的犧牲陽極防護與無機複合屏障 ,提升受損鎖固表面的耐蝕性。
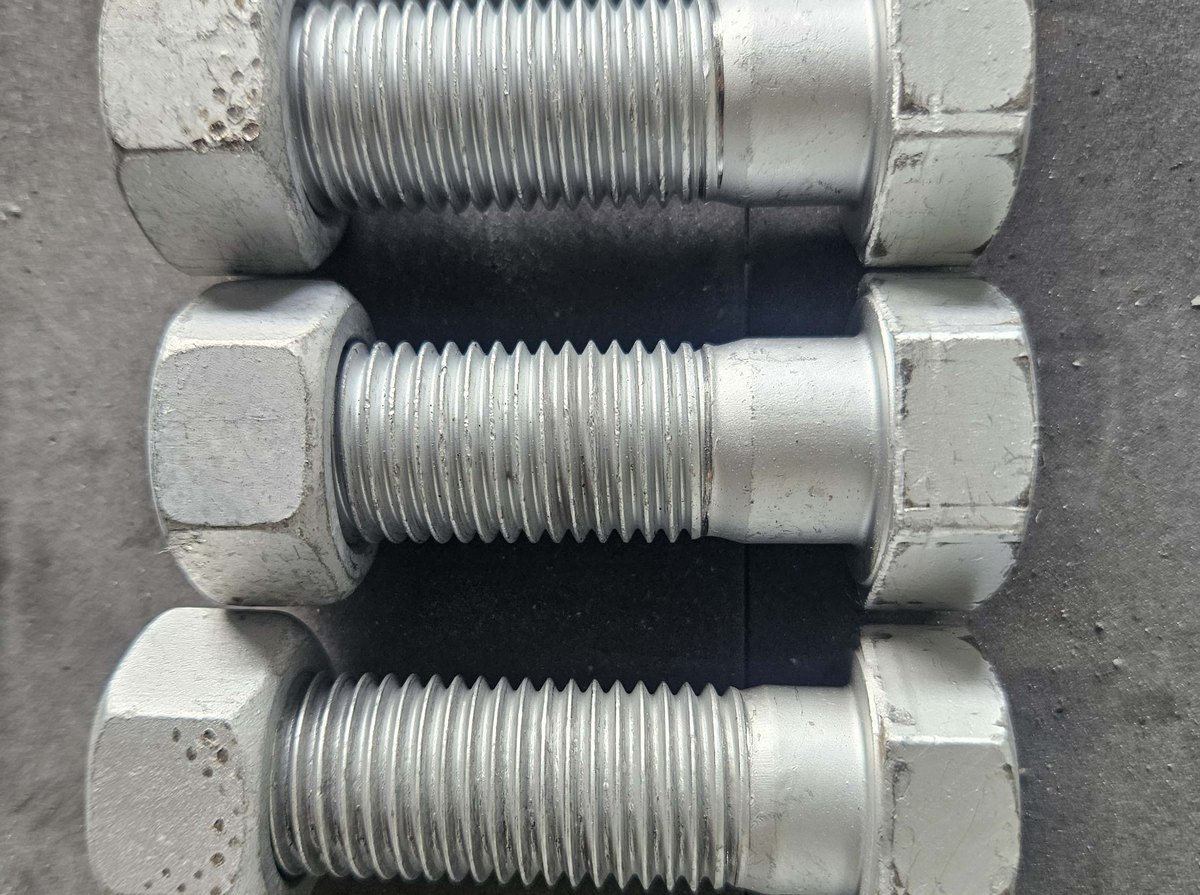
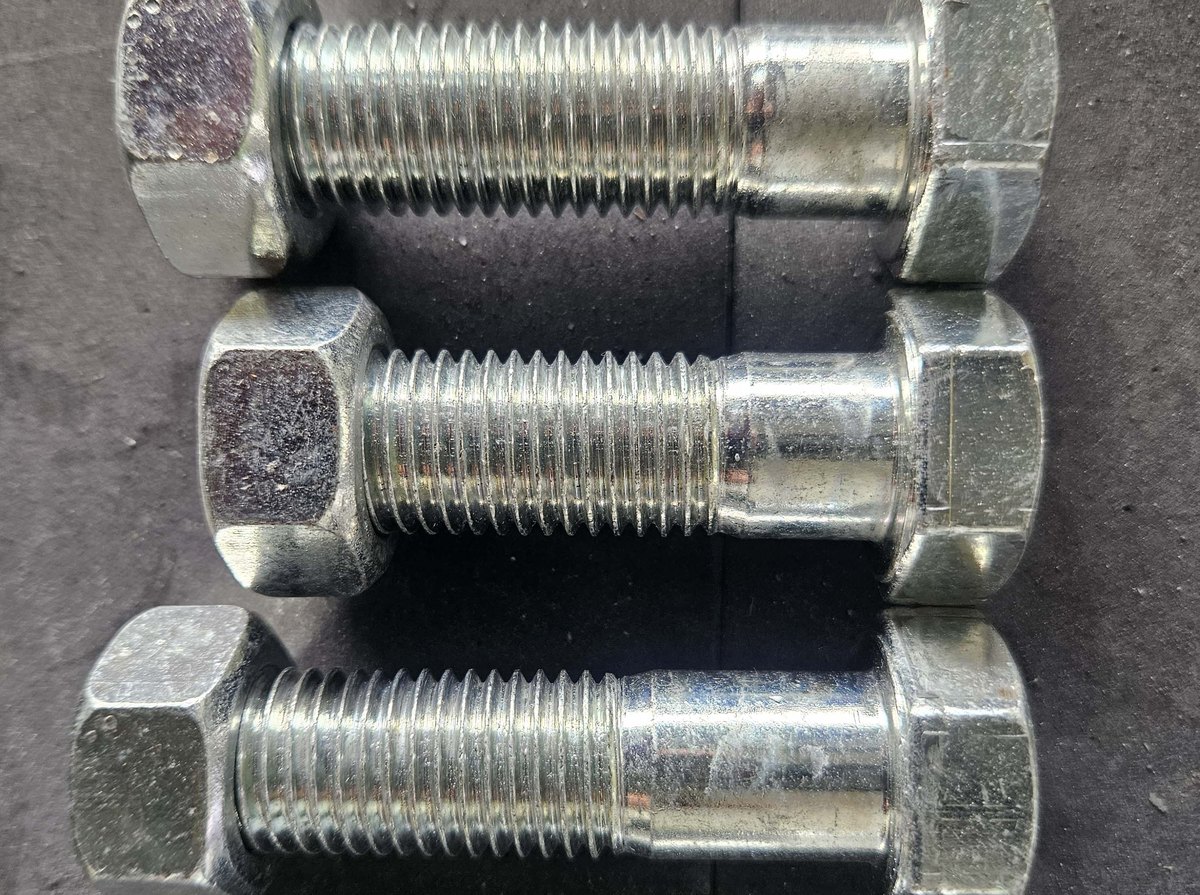
鎖固後鍍層完整性: M16(120 N·m,4 次循環)與 M24(700 N·m,2 次循環)鎖固試驗均觀察到接觸面損傷。扣件規格整合鎖固扭矩、螺紋公差與受損部位耐蝕性。
鎖固試驗:2023 年 8 月。與 2019 年 480 hr 鹽霧暴露研究分開進行。
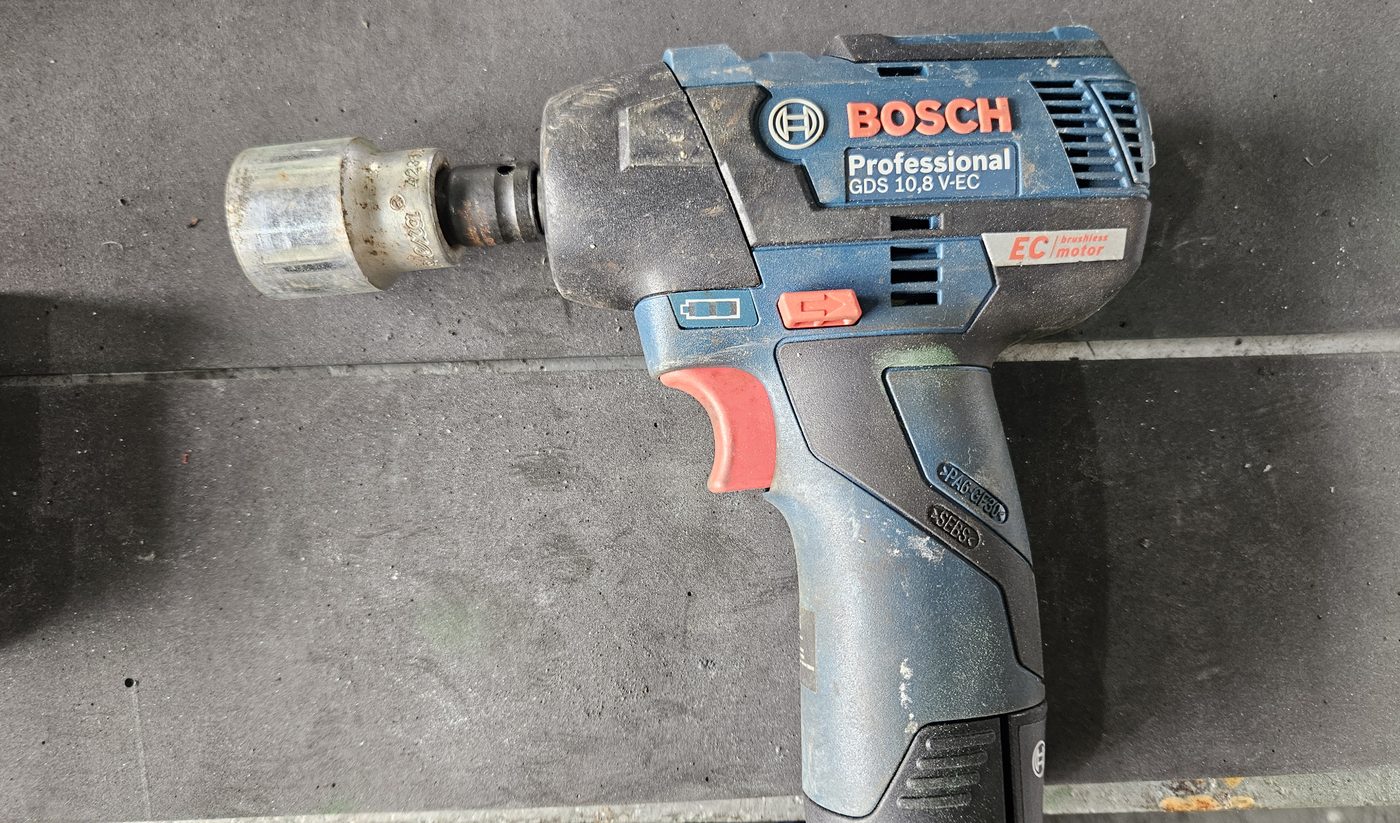
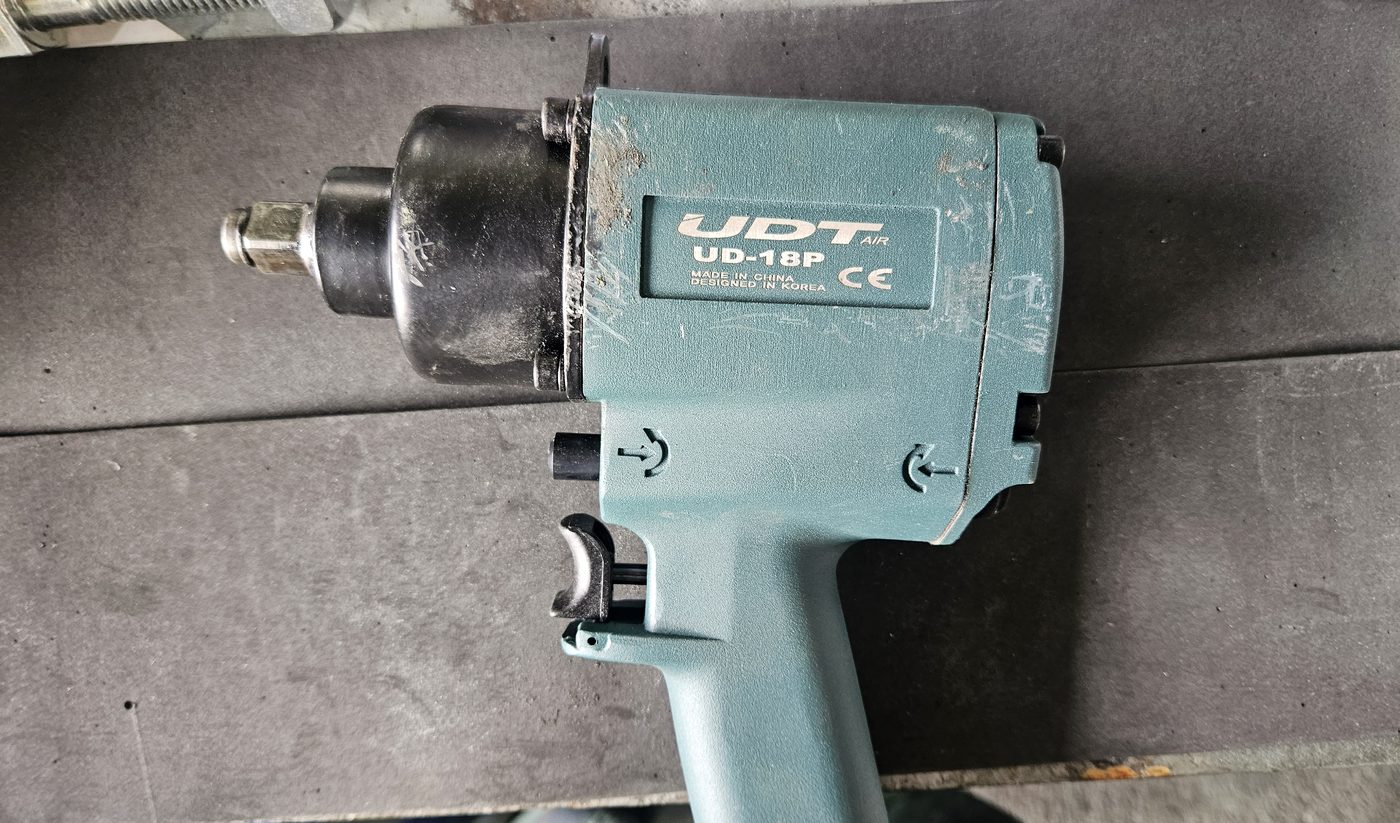
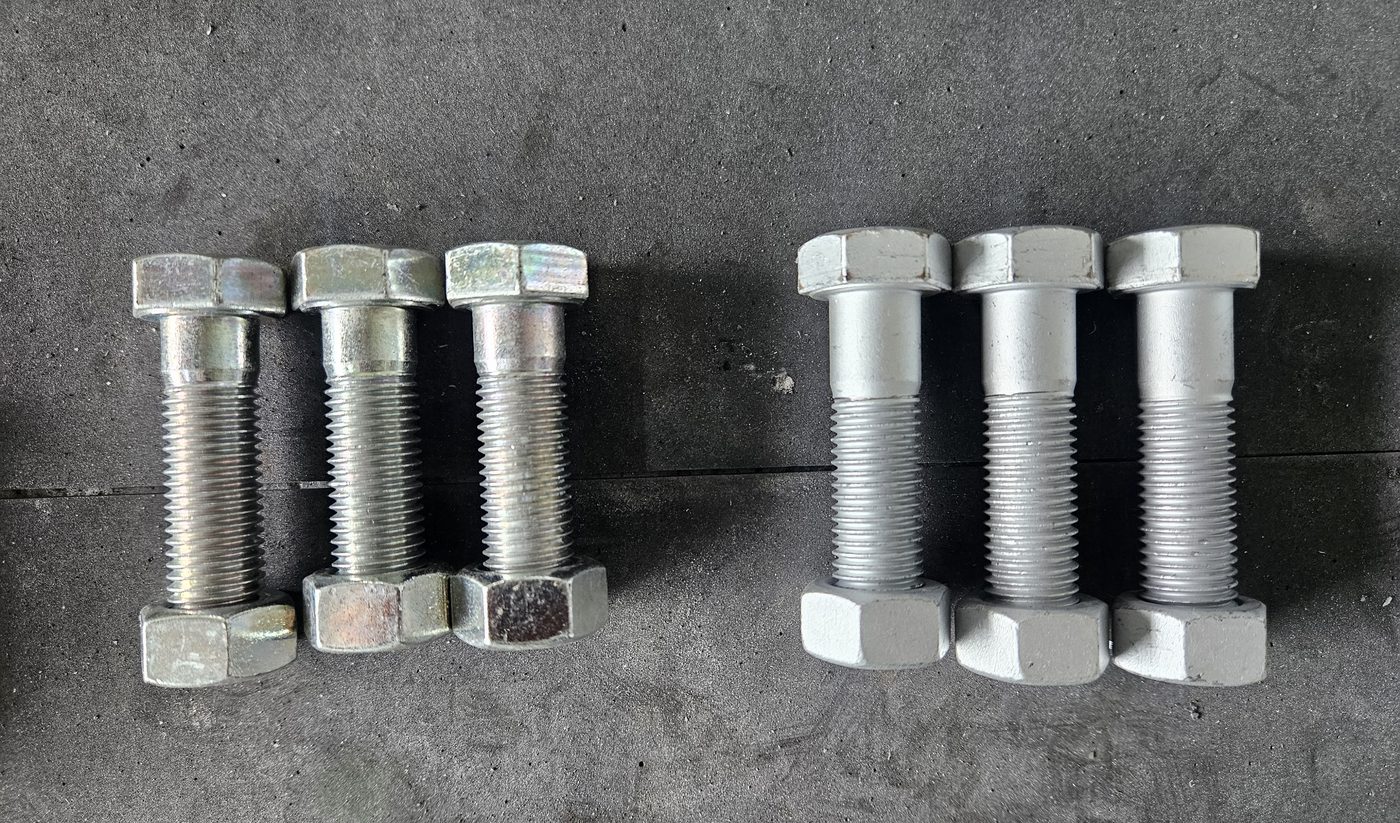
鎖固試驗條件: 衝擊及氣動工具施加指定扭矩與鎖固循環次數。試驗文件記錄工具接觸部位的鍍層變形與損傷。
製造與組裝品質和耐蝕性能一樣,都會影響總成本。
鎖固時,牙側與承壓面承受接觸壓力及摩擦。管理 鍍層附著力、變形能力與受損部位耐蝕性 ,可改善組裝後扣件防護。
損傷後耐蝕性:500 hr+(鋅電鍍:90 hr)鍍層厚度影響螺紋節徑與組裝間隙。Innozinc 的 約 8 μm 薄鍍層 限制尺寸變化,並依螺紋量規與鍍後公差要求設定製程條件。
約 8 μm 鍍層 · 量規管制配合Innozinc 透過 鋅層與無機陶瓷膜達成耐蝕性。無鉻製程規格有助於最佳化後處理作業與物質管制要求。
26 項分析物未檢出 · 精簡後處理電位差、接觸面積比及電解質暴露,影響鍍鋅鋼材與不鏽鋼間的電偶腐蝕。Innozinc-h 提供 用於異種金屬連接的高耐蝕複合鍍層,並依配對材料與鎖固條件制定規格。
電偶電流密度:與碳鋼配對時,比受測 HDG 參考低 65%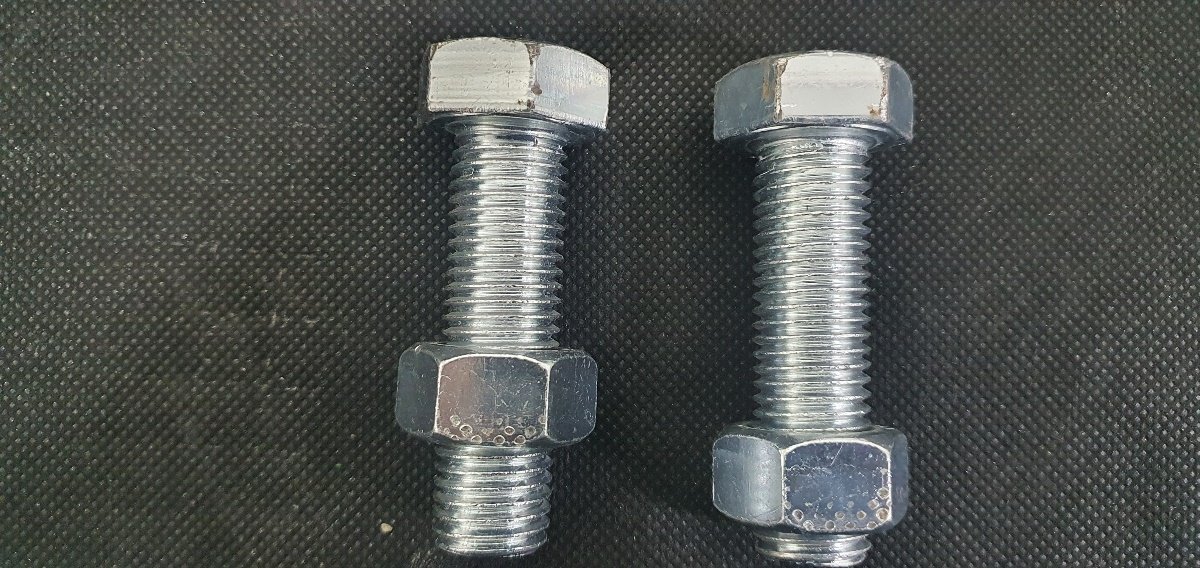
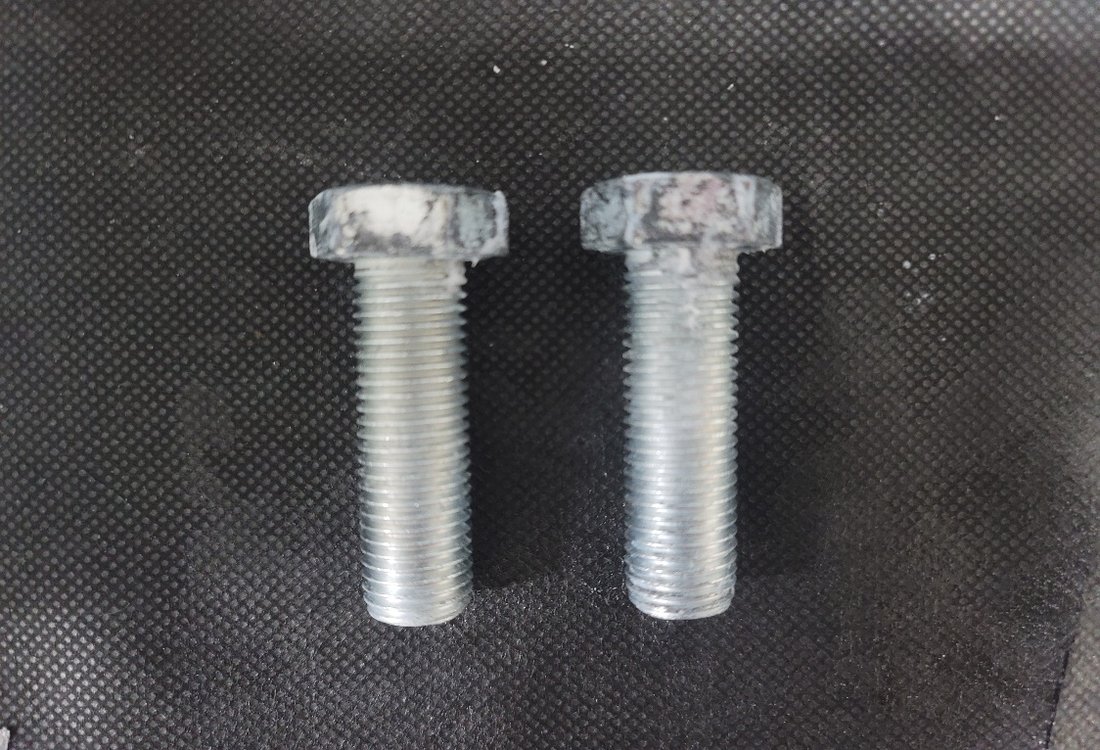
KEMP 研發內部 ASTM B117 鹽霧紀錄顯示 工具接觸部位腐蝕。右側試片採用非 Innozinc 的其他陶瓷鋅電鍍規格,呈現機械損傷與腐蝕位置之間的關係。
對 60° 螺紋,牙側鍍層會增加有效節徑。均勻厚度 t 的幾何增量約為 4t。 協調鍍前公差與目標厚度,以符合鍍後量規要求。
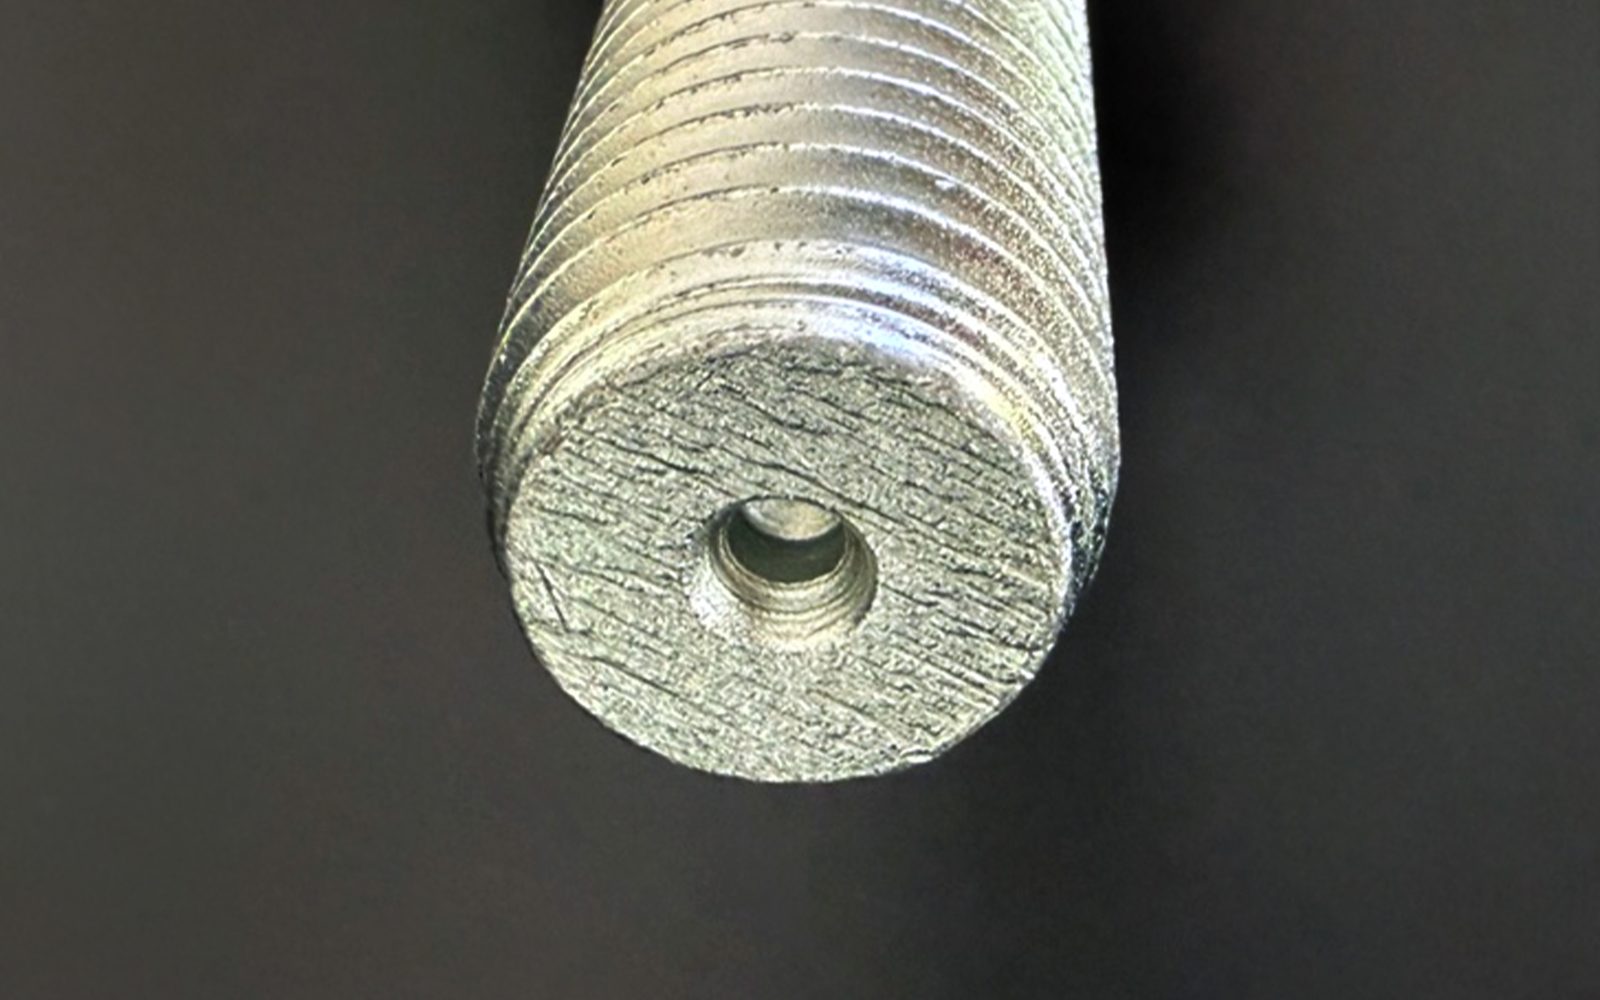
50–77 μm 鍍層造成約 200–300 μm 的節徑幾何增量。鍍前螺紋公差與配對螺帽規格須容納鍍層,並以鍍後量規確認組裝配合。
8 μm 鍍層造成約 32 μm 的節徑幾何增量。Innozinc 薄鍍層減少螺紋輪廓變化與額外加工,並透過鍍前公差、配對螺帽及量規標準控制鎖固品質。
表中呈現已記錄的紅鏽比較結果。目前代表性 SST 規格為 Innozinc 720–1,000 hr、Innozinc-h 1,500–2,000 hr。應用規格將塗鍍層厚度與試驗條件及驗收標準相互對應。
| 特性 | 電鍍鋅 | 電鍍鋅+封孔處理 | 熱浸鍍鋅 | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| 耐蝕性(SST,紅鏽標準) | 190 hr | 240 hr | 480 hr | 1,000 hr | 1,500 hr+ |
| 機械損傷後耐蝕性 | 90 hr | — | 240 hr | ≥500 hr | ≥500 hr |
| 循環腐蝕試驗(CCT) | 5 次循環 | — | 40 次循環 | 80 次循環 | 80 次循環↑ |
| 鍍層厚度 | 8 μm | 8 μm + 封孔劑 | 50~77 μm | 8 μm | 8~15 μm |
| 配對螺帽擴孔攻牙 | 不需要 | 不需要 | 依鍍層需求指定 | 量規管制配合 | 量規管制配合 |
| 異種金屬/電偶腐蝕 | 差 | 差 | 差 | 良好 | 非常良好 |
| 參考後處理 | 三價/六價鉻 | 鉻系後處理 | 六價鉻後處理 | 無鉻選項 | 無鉻選項 |
| 製程溫度 | 常溫 | 常溫 | 約 450 °C 浸鍍 | 25 °C 常溫電鍍 | 25 °C 常溫電鍍 |
來源:KEMP 研發比較資料與 KTR 試驗結果。SST 數值採紅鏽標準;白鏽規格採不同驗收標準。報價考量幾何形狀、比表面積與月用量。請提供圖面及生產數量,以取得產品專屬價格。
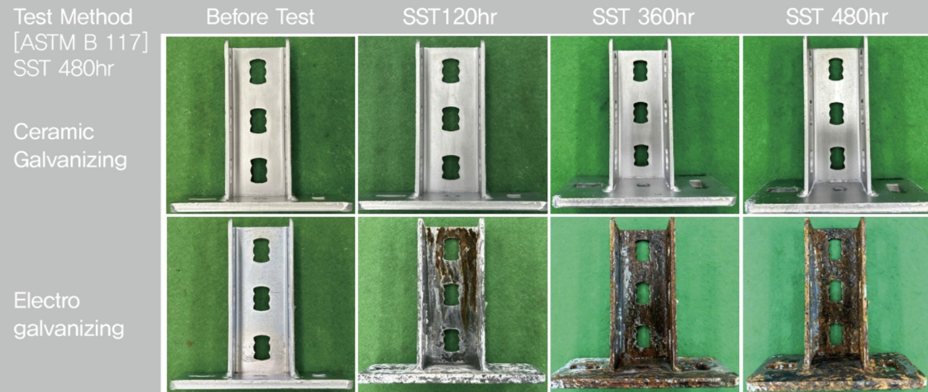
| 特性 | 電鍍鋅 | 鋅片塗層(ZFC) | 熱浸鍍鋅(HDG) | Innozinc |
|---|---|---|---|---|
| 製程溫度 | 常溫 | 180–300 °C 加熱固化 | 約 450 °C 浸鍍 | 25 °C 常溫電鍍 |
| 塗層加熱固化 | 不需要 | 必填 | 不適用 | 沉積不需要 |
| 熱變形/回火溫度暴露 | 無高溫沉積步驟 | 暴露於固化溫度 | 高溫暴露 | 常溫沉積 |
| 配對螺帽擴孔攻牙 | 不需要 | 不需要 | 指定鍍層預留量 | 量規管制配合 |
| 切割邊緣犧牲陽極防護 | 現有 | 依系統而定 | 現有 | 由鋅層提供 |
| 接地/電氣導通性 | 組裝評估 | 組裝評估 | 組裝評估 | 組裝評估 |
| 彎曲性能 | 龜裂 | 有限 | 剝離 | 140° |
| 氫脆製程考量 | 電鍍期間吸氫電解製程 | 無電解吸氫非電解沉積 | 較低殘留氫高溫浸鍍;前處理仍須考量 | 須進行製程管制電解製程 — 參閱下方應用規格 |
| 參考後處理 | 三價/六價鉻酸鹽 | 依規格而定 | 六價鉻後處理 | 無鉻選項 |
高強度扣件製程管制: 對 10.9 級及以上性能等級,前處理、電鍍與後處理須依客戶氫脆管制要求進行資格驗證。 扣件應用規格
循環腐蝕: 2025 年生產評估(KS D ISO 14993,40 次循環)中,陶瓷鋅電鍍與熱浸鍍鋅 U 型螺栓試片均無紅鏽。表中的 80 次與 40 次循環數值為產品參考值;該 U 型螺栓直接比較採 40 次循環。
兩個等級均採用 薄陶瓷鋅電鍍。依所需耐蝕性與暴露環境選擇。
同一客戶可指定 室內零組件採 Innozinc,戶外或嚴苛環境零組件採 Innozinc-h.
比較電鍍成本時,一併考量 螺紋重工、複驗與局部修補工時。Innozinc 的薄鍍層與加工能力,提供簡化製造工序的機會。
| 成本項目 | 電鍍鋅+封孔處理 | 熱浸鍍鋅(HDG) | Innozinc |
|---|---|---|---|
| 第二道封孔作業 | 必填 | — | 可提供精簡規格 |
| 配對螺帽擴孔攻牙 | 不需要 | 必填 | 透過厚度/公差控制減少 |
| 擴孔攻牙後的複驗/重新攻牙 | — | 額外作業 | 降低重工需求 |
| 鍍後熱變形矯正 | — | 可能需要 | 無高溫沉積步驟 |
| 加熱與乾燥能耗 | 封孔劑乾燥 | LNG 加熱鋅浴 | 常溫沉積 |
| 現場切割邊緣修補 | 依應用而定 | 需要修補材料 | 鄰近鋅層提供犧牲陽極防護 |
| 組裝間隙管理 | 低 | 控制擴孔攻牙預留量 | 透過薄鍍層實現精密配合 |
| 六價鉻要求 | 選擇符合要求的後處理 | 選擇符合要求的後處理 | 無鉻選項 |
產品專屬製造成本: 比較導入前後成本,包含電鍍、螺紋重工、複驗、修補工時與往返運輸。圖面、表面積、月產量及最小批量決定電鍍規格與報價。
滾鍍(7 t/日)處理大量小型零件;掛鍍與酸性鍍鋅產線可處理長件及大型零組件。

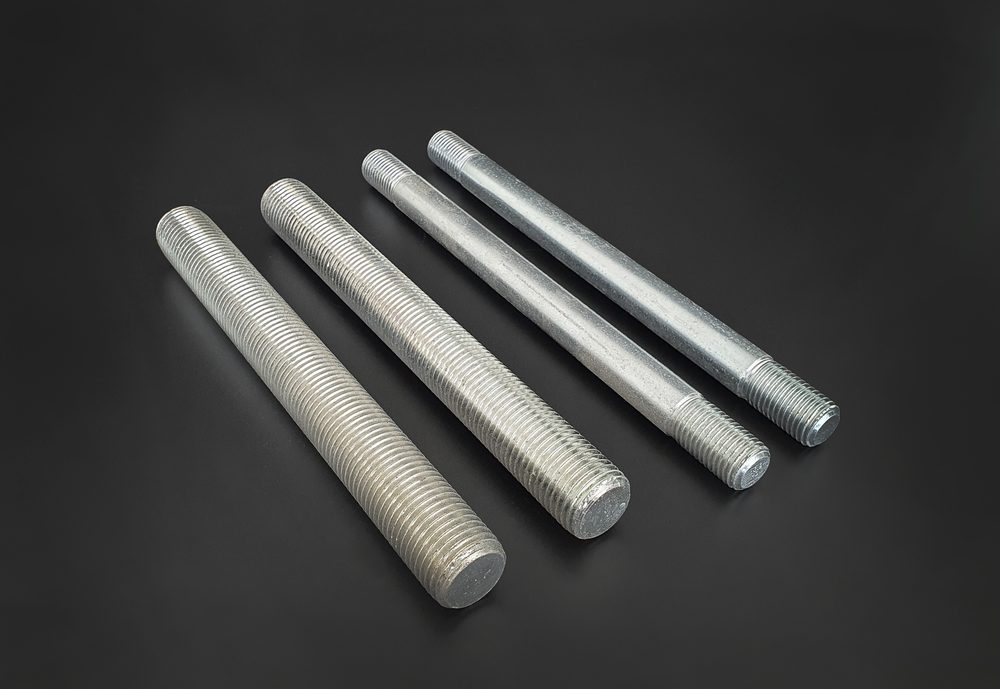

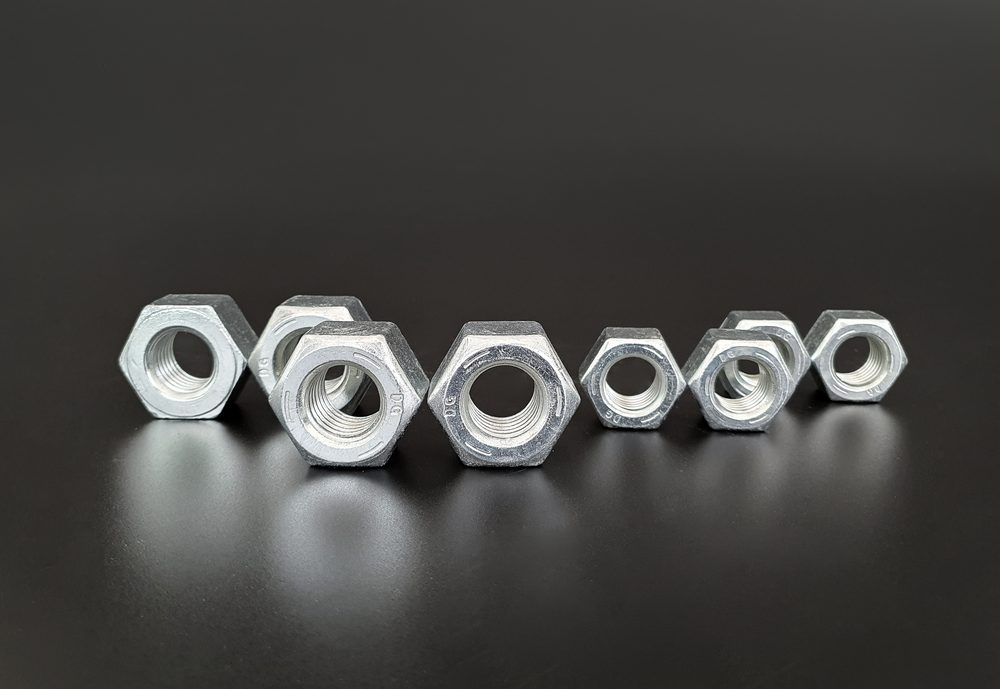
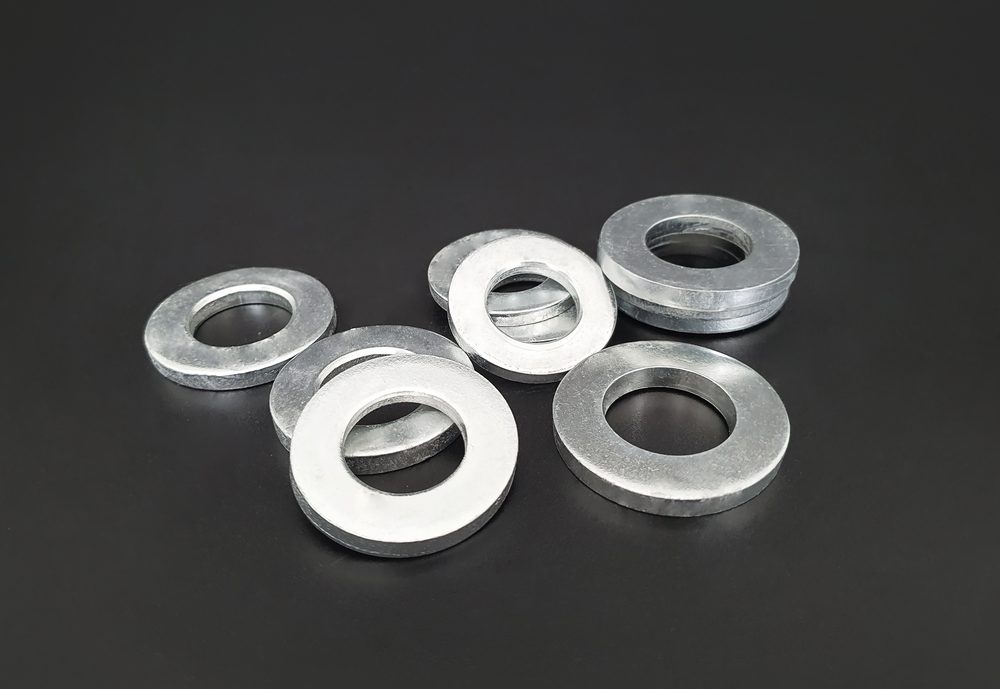
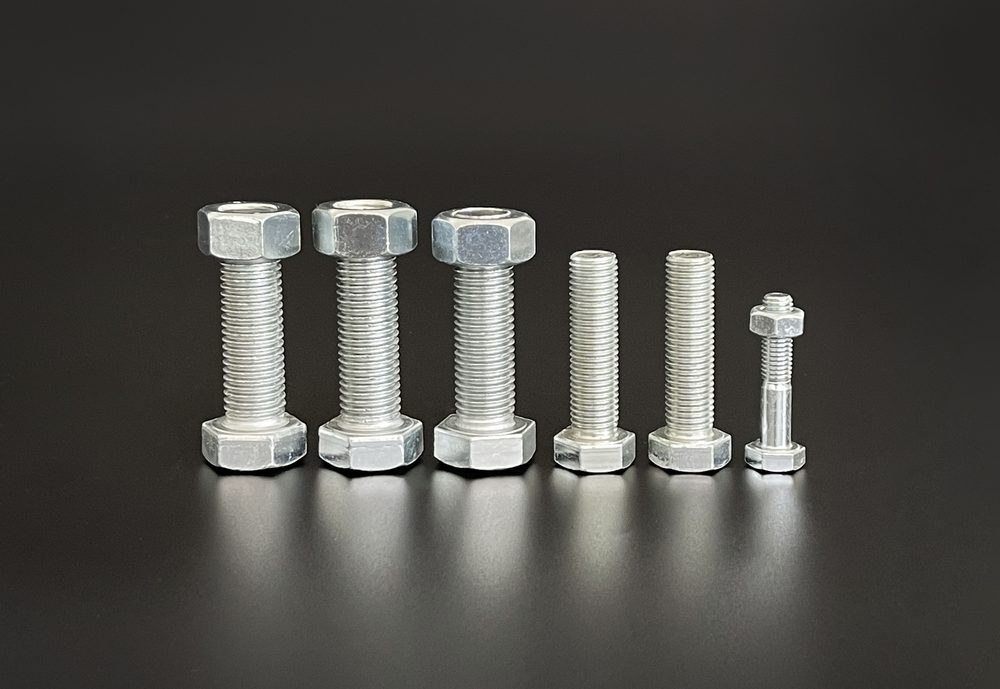
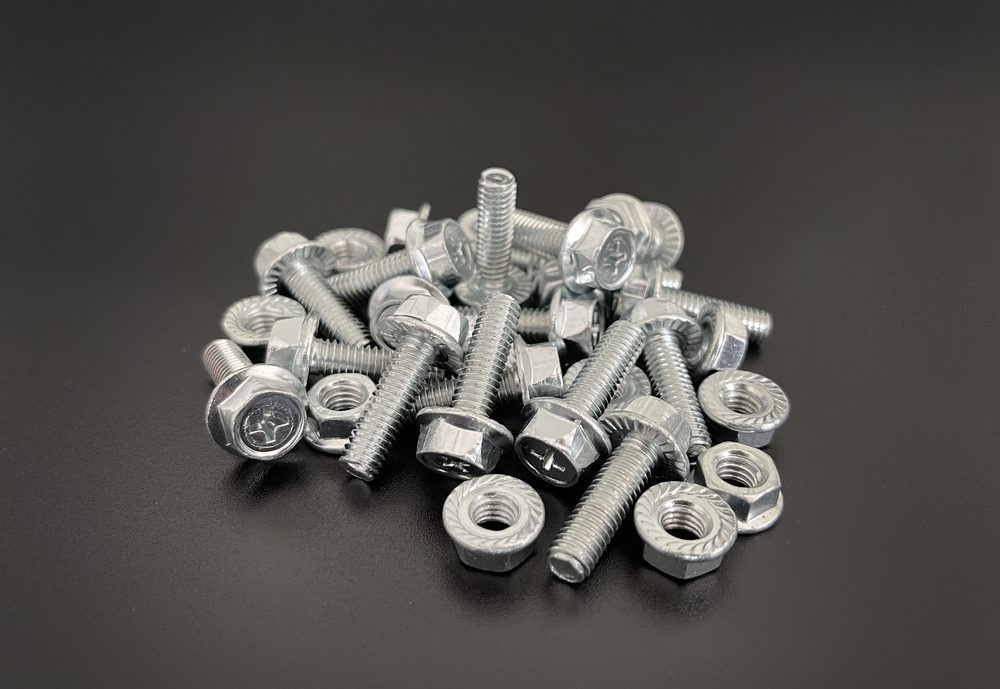
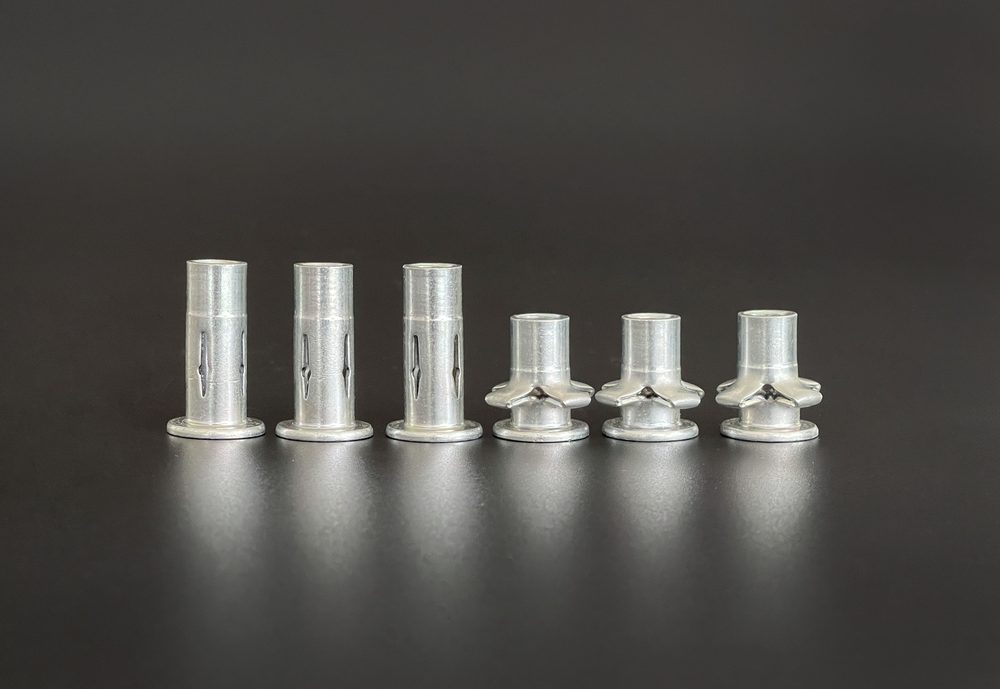
KEMP 電鍍並供應的產品。 照片顯示銀白色陶瓷鋅表面。彩色或藍色鉻酸鹽後處理依產品專屬規格辦理。
| 產品 | 暴露環境 | 建議規格 | 技術依據 |
|---|---|---|---|
| 六角螺栓與螺帽 | 室內 · 一般大氣 | Innozinc | 損傷後耐蝕防護 · 螺紋公差控制 |
| 小螺絲與機械螺絲 | 室內 · 一般大氣 | Innozinc(調整厚度) | 依螺紋規格調整鍍層厚度 |
| 螺桿 · 全牙螺桿 | 室內設備與天花支架 | Innozinc 8 μm | 切割邊緣犧牲陽極防護 · 全長螺紋 |
| 全牙螺桿 · 錨栓 | 戶外 · 沿海 · 除冰鹽 | Innozinc-h | SST 1,500–2,000 hr · 電偶腐蝕評級非常良好 |
| 膨脹與楔形錨栓 | 室內埋設安裝 | Innozinc 8 μm | 衝擊與膨脹後的殘存耐蝕防護 |
| 預埋基礎錨栓(J/L 型) | 埋設於混凝土 | 專案專屬表面處理 | 依混凝土與大氣暴露條件,分別指定埋設與外露部位規格 |
| U 型螺栓 · 鉤形螺栓 · 方形 U 型螺栓 | 戶外 · 管線支架 | Innozinc-h | 引用的 140° 彎曲試驗中維持附著力 |
| 墊圈 · 小螺絲 | 室內 · 一般使用 | Innozinc(滾鍍) | 多樣少量生產 · 滾鍍產能 7 t/日 |
| 接觸不鏽鋼的螺栓 | 異種金屬界面 | Innozinc-h | 電偶腐蝕評級非常良好 |
| 接地/電氣導通用扣件 | 電氣組件 | Innozinc | 考量接觸表面與鎖固條件的組裝接觸電阻評估 |
| 10.9 級及以上高強度螺栓 | — | 須進行製程資格驗證 | 依客戶規格進行氫脆管制與製程資格驗證 |
| F10T/S10T 摩擦接合螺栓組 | — | 須進行製程資格驗證 | 完整螺栓組核准的滑移係數與扭矩係數要求 |
Innozinc 的 代表性 SST 規格為 720–1,000 hr。其複合鍍層提供精簡額外封孔作業的機會,製程與試驗條件須在實際零組件上建立。
常溫電沉積 減少長螺桿與棒材的熱變形暴露,同時維持尺寸精度。省去熱鋅浴,降低沉積階段加熱與操作需求。
無鉻 Innozinc 規格結合耐蝕防護與物質管制要求。引用分析報告指出 26 項受測物質未檢出;產品專屬文件列明方法與偵測極限。
針對成形與彎曲特殊扣件,引用試驗顯示鍍層 彎曲至 140° 仍無龜裂。這支持評估不同的電鍍與加工順序。
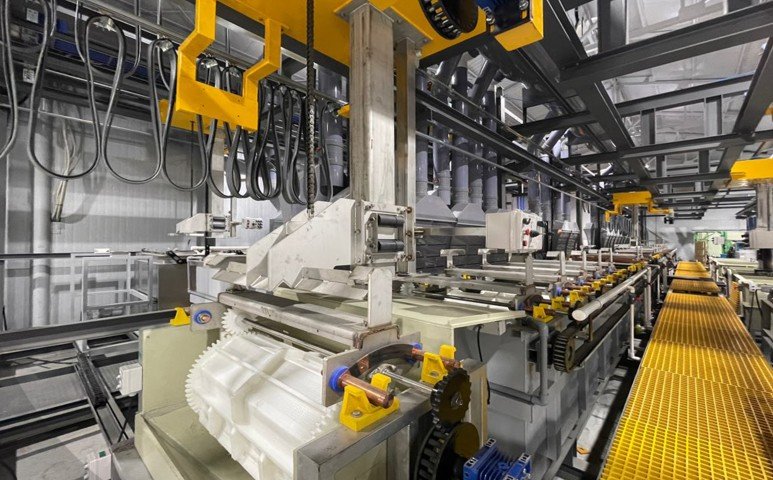
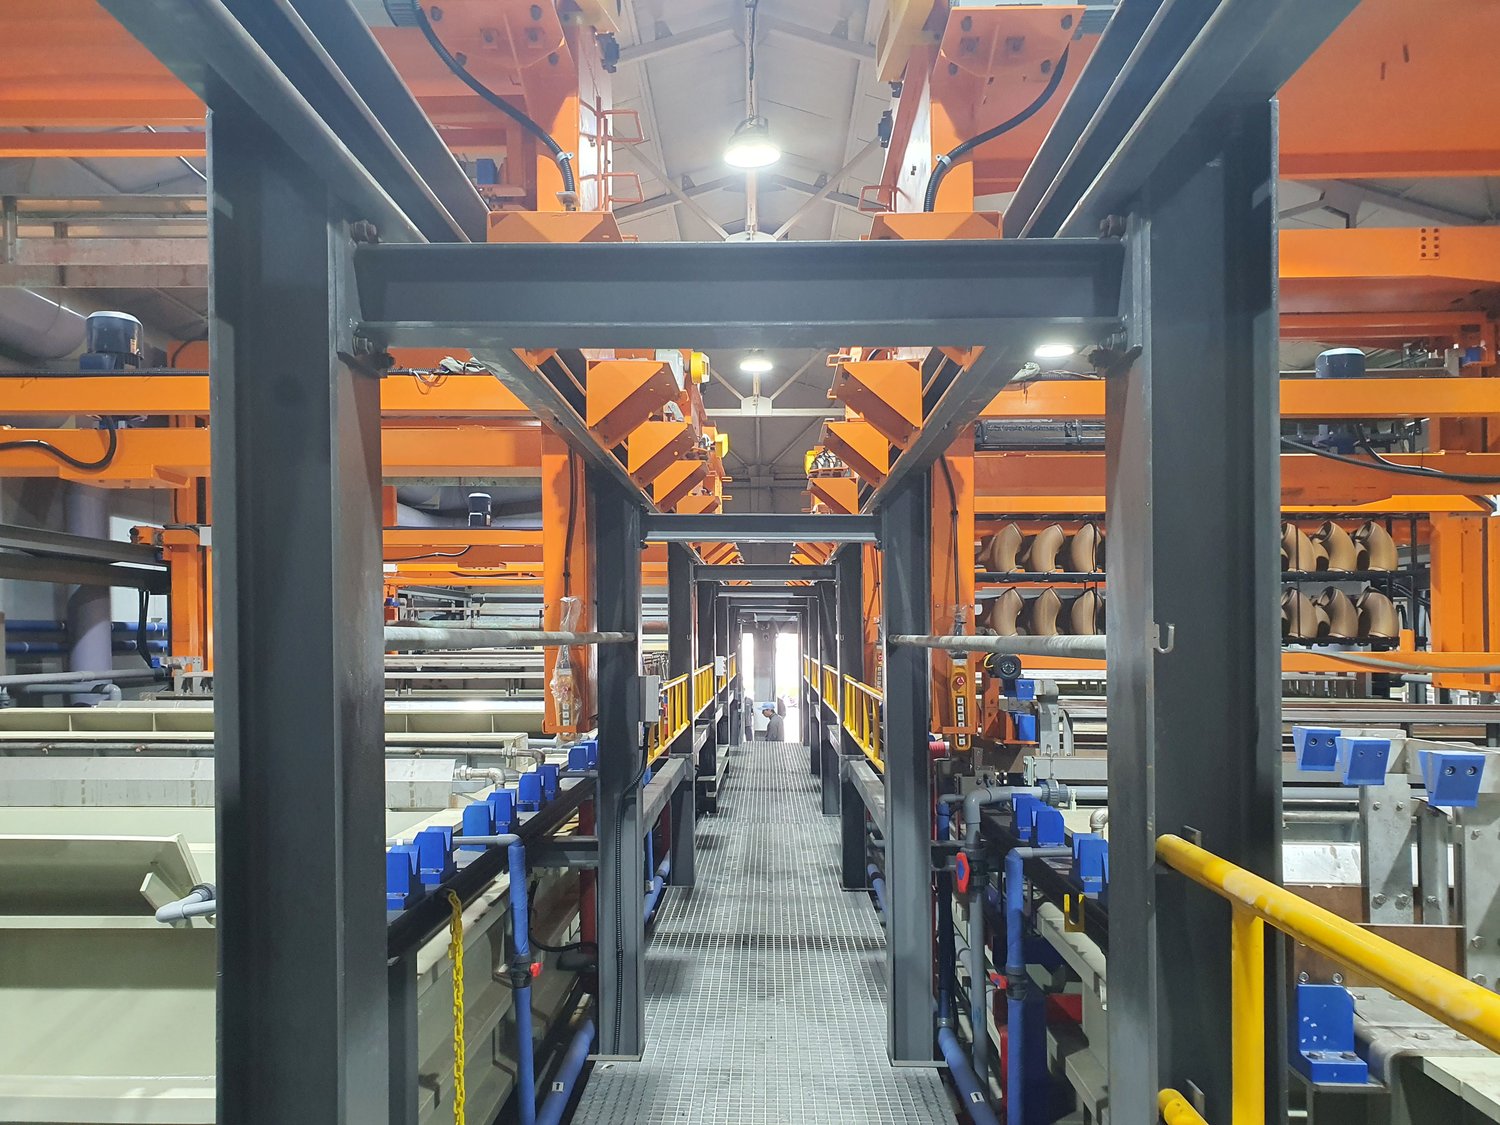
KEMP 於蔚山營運三條產線:掛鍍 35 t/日、酸性鍍鋅 10 t/日,以及 滾鍍 7 t/日。小型扣件採滾鍍;長桿與棒材採掛鍍。
貨櫃鎖桿提供以下條件的經驗: 鹽分暴露與反覆鎖固摩擦,包括 一年海運示範 及 DEKRA 試驗。
產品規格將組裝或受損狀態的耐蝕防護,與螺紋公差及組裝品質相互連結。
KEMP 研發報告 KPRD-20191209-02 在 35 °C、5% NaCl 鹽霧條件下,比較機械損傷塗鍍層。
內部試驗評估組裝試件經 2,664 hr 鹽霧暴露後的狀態。組裝條件與表面觀察可參閱相關試驗文件。
依 ISO 4042 與 ISO 965-1 的螺紋公差架構,訂定目標鍍層厚度與量規要求,再搭配所需耐蝕等級。
主要應用包括 8.8 級以下一般螺栓與螺帽、全牙螺桿、錨栓、螺柱及非標準扣件。
製程選擇考量材料與熱處理狀態。10.9 與 12.9 級等高強度扣件,量產前須進行氫脆管制及製程資格驗證。
目標厚度配合螺紋公差、配對螺帽及鎖固條件,並以量規驗證組裝配合。
樣品評估考量鎖固與加工造成的損傷,以確立客戶條件下的耐蝕性能。
KEMP 為您的零組件制定電鍍規格與樣品計畫。 耐蝕性、螺紋公差與組裝品質 依客戶檢驗標準評估後,再確定量產條件。

產品專屬試驗文件與技術型錄以電子郵件提供。請告知應用與所需規格,以便提供相關資料。
請提供螺栓與螺帽的材料、強度等級、尺寸及數量。團隊將確認電鍍規格與樣品安排。
螺紋量規、鎖固後鍍層完整性與耐蝕性 依客戶檢驗規格評估,結果用於制定量產電鍍與品質管制要求。
選擇鹽霧、循環腐蝕、損傷後腐蝕及鍍層厚度評估,結果依議定報告格式記錄。
依耐蝕、螺紋公差及組裝品質目標選擇試量產產品。樣品結果引導量產規格與供貨條件逐步核准。
海事鋼製舾裝件已供應 兩家主要造船廠的 60 多艘船舶。KEMP 引用的供貨紀錄涵蓋 韓國溝槽式消防管件市場的 80% 以上,客戶橫跨發電、重工、建設及製程工廠。
涵蓋 KEMP 各業務領域的全公司供貨紀錄。 請向團隊索取產品專屬扣件應用案例。
扣件加工、組裝品質與量產導入的技術指南。
