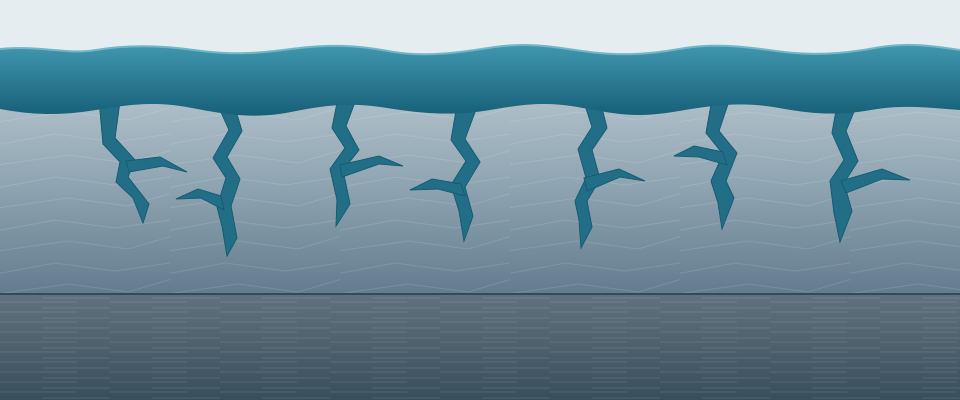
填充微孔的無機陶瓷膜
無機陶瓷膜滲入陶瓷鋅複合鍍層的微孔並與鍍層結合,抑制腐蝕介質滲透,保護基材。

產品比較
從兼顧耐蝕性與鍍後加工性能的標準型,到適用於鹽分與潮濕環境的高耐蝕型,KEMP 依零組件及使用環境提供相應規格。
| 產品 | Innozinc | Innozinc-h |
|---|---|---|
| 產品類型 | 標準型陶瓷鋅複合電鍍 | 高耐蝕型陶瓷鋅複合電鍍 |
| SST 性能範圍 | 最高 720–1,000 hr | 最高 1,500–2,000 hr |
| 主要特性 | 兼具耐蝕性、密著性與鍍後加工性能的薄膜複合電鍍 | 提供更高耐蝕性能的複合電鍍 |
| 應用方向 | 適用於折彎、滾溝及螺紋鎖固等製程的零組件表面處理 | 適用於鹽分與潮濕環境中零組件及鋼構的高耐蝕規格 |
| 產品詳情 | Innozinc 標準型 | Innozinc-h 特性 |
鍍層結構
無機陶瓷膜滲入陶瓷鋅複合鍍層的微孔並與鍍層結合,形成緻密的複合防護屏障,實現優異的耐蝕性能。
五大核心性能
從防蝕保護到焊接、成形與鎖固組裝。陶瓷鋅複合電鍍將製造製程與使用環境要求相銜接。
無機陶瓷膜滲入陶瓷鋅複合鍍層的微孔並與鍍層結合,抑制腐蝕介質滲透,保護基材。
薄型鍍層支援鍍後焊接,並依接合方式設定焊接參數與焊接部位的後處理條件。
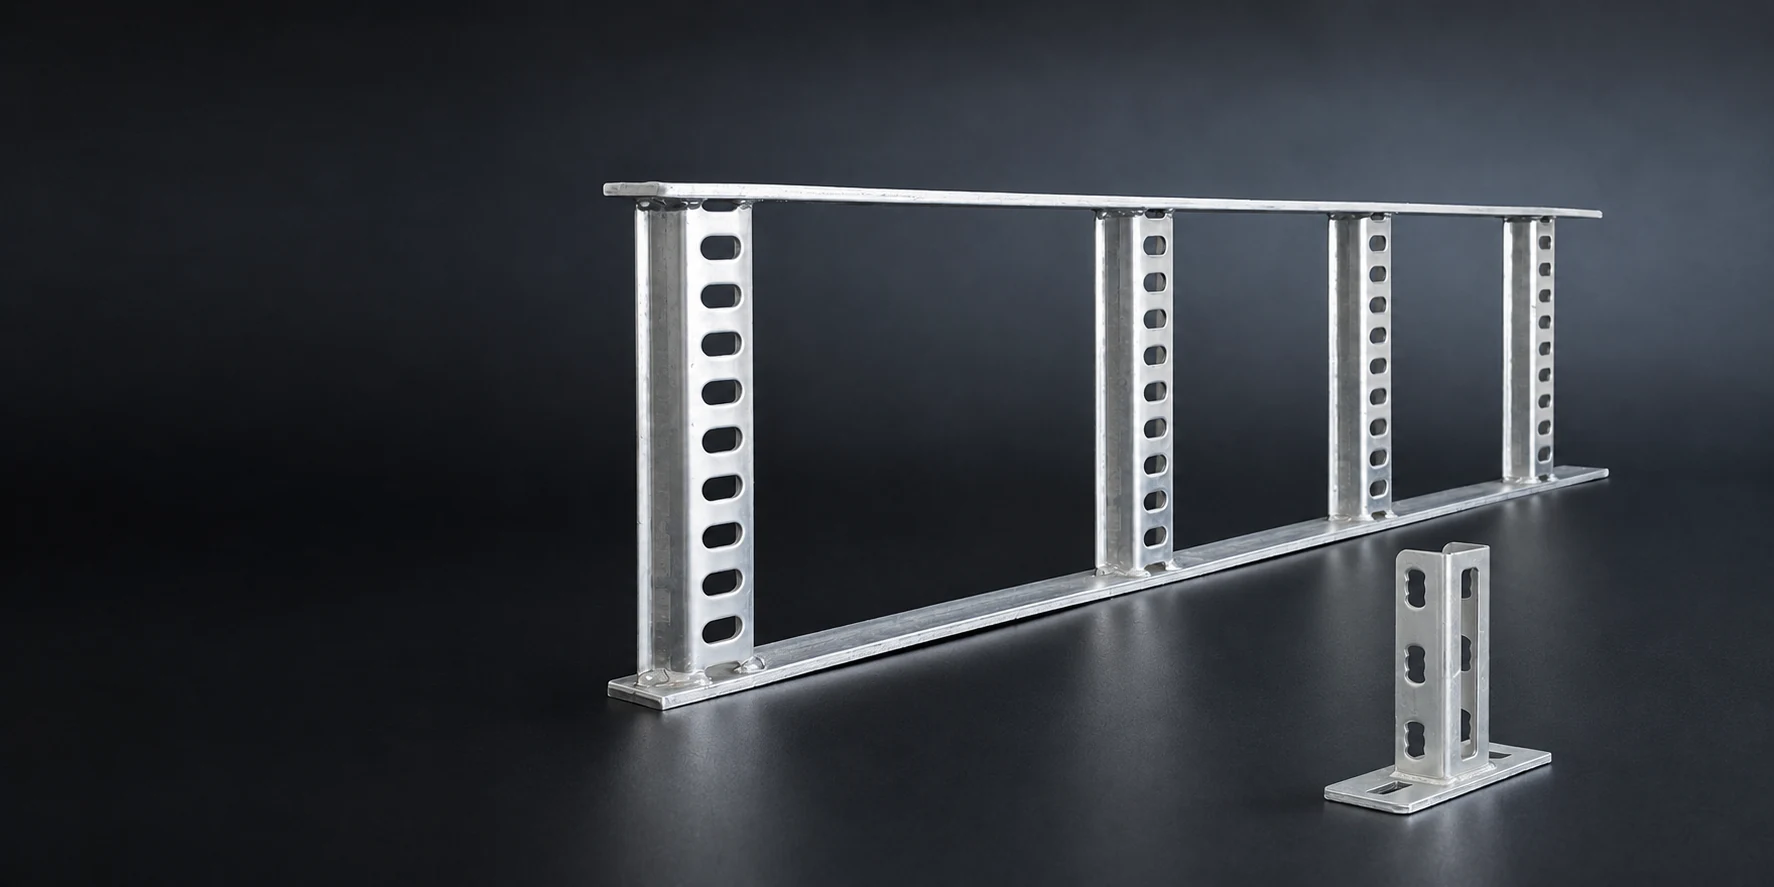
平均約 8 µm 的鍍層支援折彎、滾溝與螺紋組裝。鍍後加工品質依據零件幾何形狀與尺寸公差進行管理。
依據化學物質檢測與生產參數進行材料和製程管理,並在同等生產條件下比較能源及用水量。
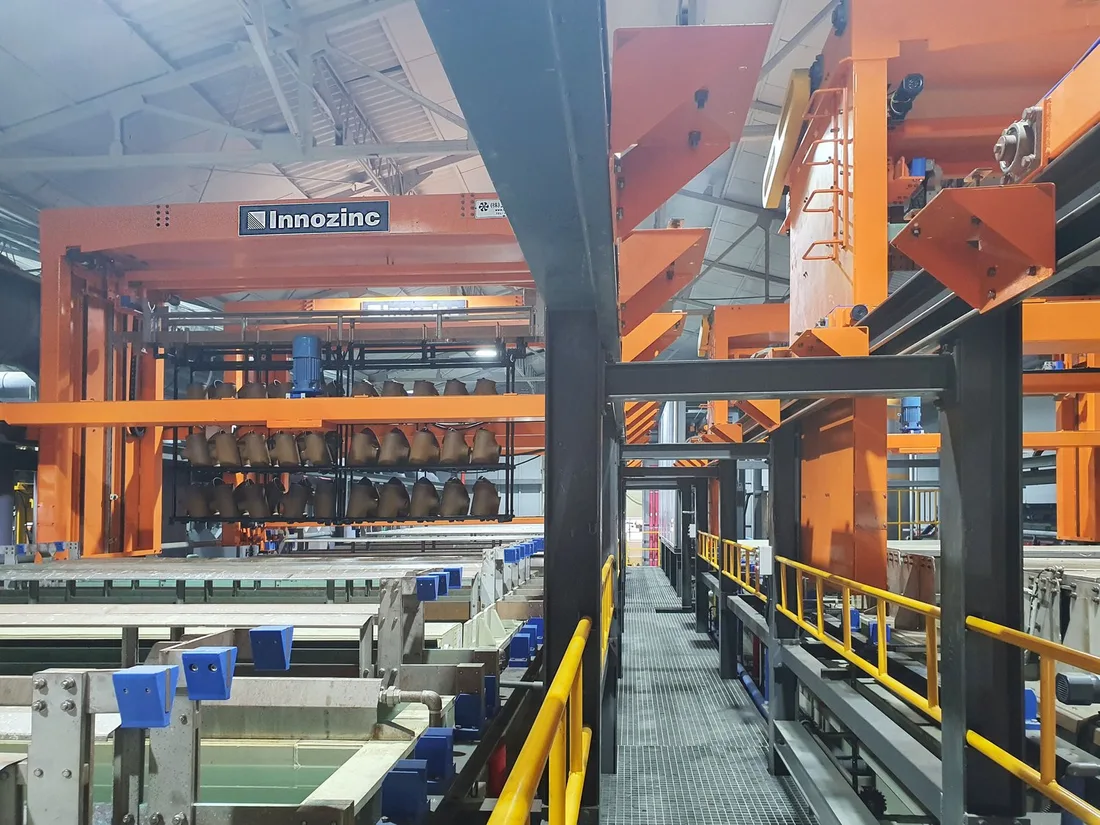
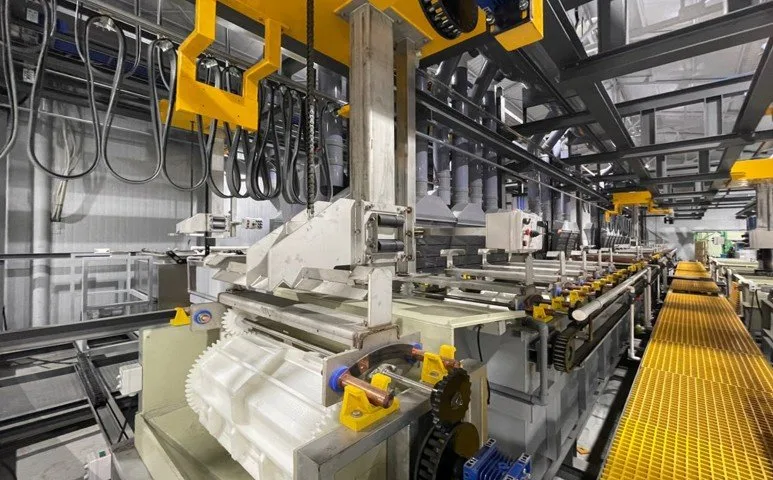
依據零組件尺寸、幾何形狀及產量,選擇掛鍍或滾鍍方式並制定生產參數。
INNOZINC 技術問答
產品選擇:
規格、加工與樣品申請
標準型 Innozinc 的代表性最高 SST 規格為 720–1,000 hr,高耐蝕型 Innozinc-h 為 1,500–2,000 hr。依據使用環境、製造及組裝需求選擇適用型號。
Innozinc 支援鍍後焊接、折彎與滾溝。樣品評估結合焊接方式、成形半徑及尺寸公差,並確定加工部位的後處理條件。
標準型 Innozinc 的標示平均鍍層厚度約為8 µm。實際厚度依基材形狀、前處理及製程條件確定。
SST 在受控鹽霧條件下測定耐蝕性能。產品規格包含試樣基材、前處理、厚度以及白鏽和紅鏽的驗收標準。SST 是實驗室性能指標,與實際使用年限不同。
請提供基材、尺寸、數量、圖面或照片以及使用環境。技術團隊將確認電鍍規格、樣品數量、費用與時程。
後續步驟
透過產品型錄了解技術詳情,或依據您的實際零件進行技術討論。