Selección del sistema de reparación según el estado del sustrato y del recubrimiento de zinc
Combine la capa anticorrosiva, el recubrimiento de reparación y el acabado transparente según el estado del sustrato, del zinc y la apariencia requerida.
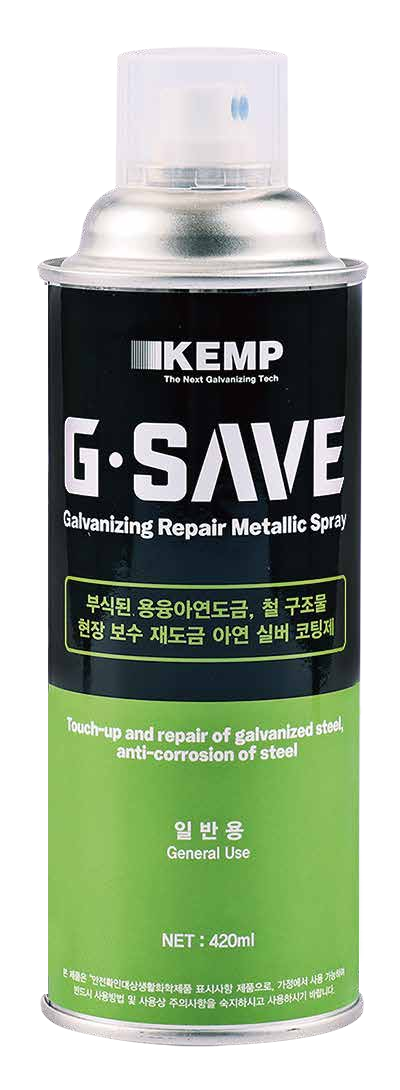
G·SAVE · Reparación anticorrosiva del acero
Forma un recubrimiento de reparación con zinc laminar sobre acero expuesto, bordes de corte y soldaduras, tras retirar los productos de corrosión y los contaminantes. Las capas posteriores se seleccionan según el acabado requerido y el ambiente de exposición.
Restauración de la protección de zinc sobre acero expuesto
Recubrimiento para reparación anticorrosiva localizada con zinc laminar (zinc flake) y ligante inorgánico. Protege el acero en zonas con recubrimiento dañado, bordes de corte y soldaduras.
Restauración del acabado · Plata metálica brillante
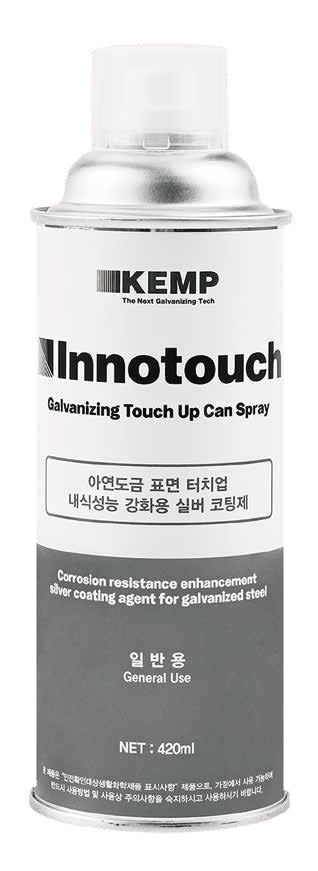
Innotouch
Refuerzo anticorrosivo del recubrimiento dañado y recuperación del acabado plata metálica
Recubrimiento de retoque con polvo de zinc y aluminio y ligante inorgánico. Repara rayaduras y zonas ennegrecidas del recubrimiento de zinc; combinado con G·SAVE, constituye un sistema de reparación para soldaduras.
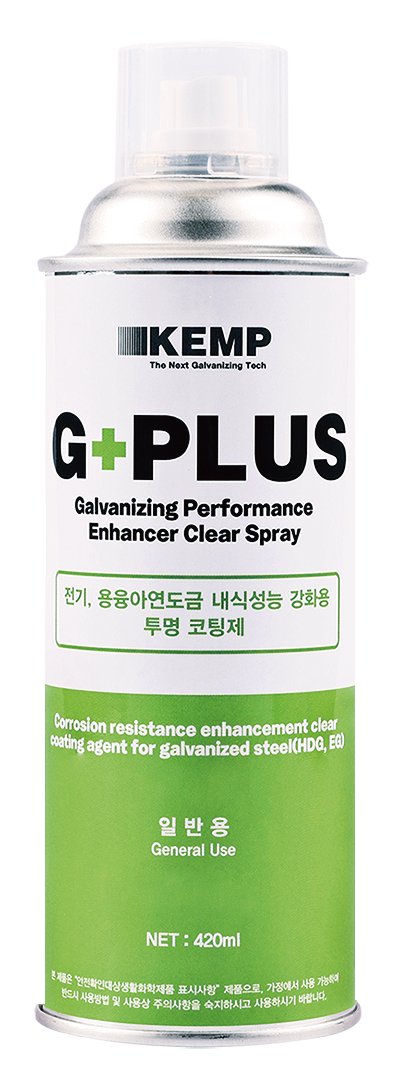
Formación de una película protectora inorgánica transparente sobre superficies galvanizadas
Recubrimiento inorgánico transparente para reforzar la resistencia a la corrosión de componentes galvanizados. Se utiliza como película protectora del galvanizado nuevo o como capa final sobre recubrimientos de retoque.
Zonas de aplicación
Componentes galvanizados · Uniones · Capa final de reparaciones
Acción anticorrosiva del zinc laminar combinada con protección inorgánica
La barrera y la acción anódica de sacrificio del polvo metálico se combinan con la formación de película del ligante inorgánico según el objetivo de reparación.
Concepto de la estructura de zinc laminar de G·SAVE
Esquema de la superposición de láminas de zinc y la trayectoria de penetración de agentes corrosivos.
01
Efecto barrera y acción anódica de sacrificio del zinc laminar
Las láminas de zinc superpuestas crean una barrera que alarga la trayectoria de penetración del agua, las sales y otros agentes corrosivos. El zinc conectado eléctricamente con el acero se oxida de forma preferente y protege el sustrato mediante acción anódica de sacrificio.
02
Recubrimiento de reparación con polvo metálico y ligante inorgánico
Innotouch incorpora polvo de zinc y aluminio en una película inorgánica que refuerza la resistencia a la corrosión y el acabado del área dañada. La evaluación en piezas reales permite comprobar la armonía de color con el recubrimiento existente y la compatibilidad de las capas posteriores.
03
Protección superficial mediante una capa final inorgánica transparente
G+PLUS forma una película protectora transparente sobre el galvanizado o el recubrimiento de reparación. Al combinarlo con retoques pigmentados, se evalúan el acabado requerido y las condiciones de repintado.
WELD REPAIR · FIELD VALIDATION
Soldaduras realizadas después del recubrimiento: evaluación anticorrosiva de 720 horas cumplida.
I+D de desempeño en producción de tuberías de ajuste naval, con participación de un astillero global como usuario industrial.
Integración del recubrimiento cerámico de zinc y del retoque combinado
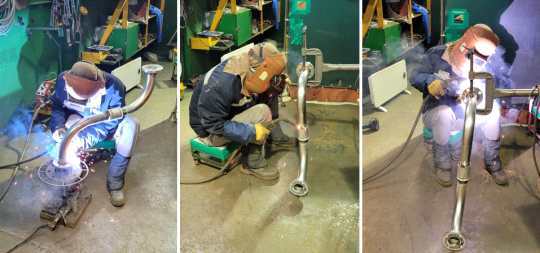
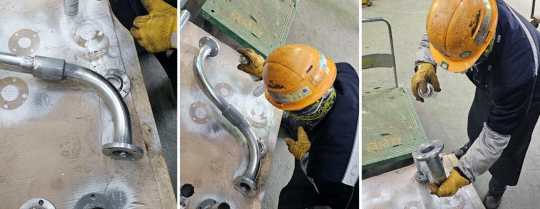
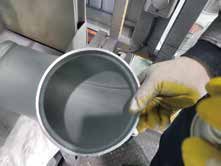
Las tuberías y bridas se recubren previamente con zinc cerámico Innozinc y después se mecanizan y sueldan en obra. El recubrimiento de reparación en aerosol restaura las zonas dañadas en la soldadura y la zona afectada térmicamente. KEMP evaluó el doblado, la soldadura y el retoque de tuberías de ajuste de hasta 50A para conexiones entre bloques navales en las instalaciones de un astillero global.
Las soldaduras interiores y exteriores con retoque combinado obtuvieron en el ensayo de niebla salina neutra el resultado: sin anomalías por óxido rojo después de 720 horas. Las zonas reparadas después de soldar alcanzaron el mismo nivel de evaluación de 720 horas que los componentes con recubrimiento cerámico de zinc ensayados en el proyecto.
Combina una capa anticorrosiva de zinc laminar sobre acero expuesto con un recubrimiento de reparación plata metálica.
Identificación de muestra en el informe: KEMP (GS+INT) Zonas evaluadas: soldaduras interiores y exterioresBENT SECTION
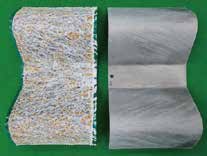
Innotouch + G+PLUS
Combina el recubrimiento de reparación de la zona doblada con una capa final inorgánica transparente para reforzar la protección superficial.
Identificación de muestra en el informe: KEMP (INT+GP) Zonas evaluadas: lados sometidos a tracción y compresión en el doblez
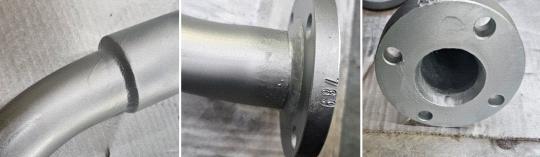
01 · Soldadura en obraFabricación de tubería de ajuste con tubos y bridas previamente recubiertos02 · Retoque de soldadurasFormación de un recubrimiento localizado después de preparar la superficie03 · Acabado de la reparaciónEstado de la película después del retoque
Registro de soldadura, aplicación de retoque y reparación terminada en las instalaciones de un astillero global.
Resultados por zona reparada y componente recubierto
Niebla salina neutra durante 720 horas · Evaluación de óxido rojo
Objeto de ensayo
Configuración de la muestra / Zona ensayada
Resultado
Referencia del ensayo
Tubería de ajuste con retoque combinado
GS + INT Soldaduras interiores y exteriores
Sin anomalías
KS D 9502:2024 TAK-2024-149239, página 2/3
Tubería de ajuste con retoque combinado
INT + GP Lados a tracción y compresión del doblez
Sin anomalías
KS D 9502:2024 TAK-2024-149239, página 3/3
Componente con recubrimiento cerámico de zinc
Brida
Sin anomalías
KS D 9502:2020 TAK-2025-008170
Componente con recubrimiento cerámico de zinc
Tubería
Sin anomalías
KS D 9502:2020 TAK-2025-008171
Los sistemas de retoque combinado aplicados en soldaduras y dobleces demostraron resistencia a la corrosión sin óxido rojo en la evaluación de niebla salina neutra de 720 horas. GS: G·SAVE / INT: Innotouch / GP: G+PLUS. La tabla anterior indica las combinaciones aplicadas, las zonas evaluadas y las normas de ensayo.
SEE THE APPLICATION
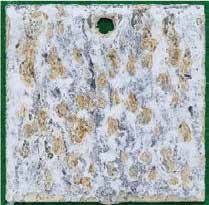
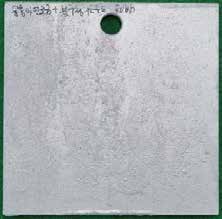
Acabado del recubrimiento dañado antes y después del retoque
Ejemplo de formación de un recubrimiento plata metálica con Innotouch sobre una zona rayada.
La aplicación de muestra en piezas reales permite verificar la armonía de color con el recubrimiento existente y la calidad de acabado requerida.
BEFORESuperficie con rayadurasAFTERDespués del retoque plateado
APPLICATION SEQUENCE
Desde la preparación superficial hasta la capa final: proceso de reparación por zona
Un proceso que integra protección anticorrosiva, restauración del acabado y capa final transparente. Configuración de dos o tres productos según las especificaciones de obra.
Preparación
Evaluación del sustrato · Preparación superficial
Retire productos de corrosión, aceites y residuos de soldadura; identifique el acero expuesto y la extensión del daño del recubrimiento.
01
G·SAVE
Forme una capa anticorrosiva de zinc laminar sobre el acero expuesto y las zonas dañadas por soldadura.
02
Innotouch
Refuerce la resistencia a la corrosión y el acabado mediante un recubrimiento de reparación plata metálica.
03
G+PLUS
Proteja el galvanizado o el recubrimiento de reparación mediante una capa final inorgánica transparente.
Sistemas de reparación de dos o tres productos según especificación
Utilice G·SAVE → G+PLUS para reparación anticorrosiva con acabado transparente, y G·SAVE → Innotouch → G+PLUS cuando se requiera una apariencia plata metálica. Las combinaciones GS+INT en soldaduras e INT+GP en dobleces cumplieron cada una la evaluación anticorrosiva de 720 horas en I+D. Defina el espesor de película seca (DFT), los intervalos entre capas y las condiciones de secado y curado con base en la ficha técnica y las especificaciones de obra.
Resultados de niebla salina por probeta publicados en los catálogos de producto. La especificación de reparación se evalúa según la resistencia a la corrosión requerida en obra, considerando el material, la preparación superficial, las condiciones de aplicación y los criterios de cada ensayo.
TECHNICAL RESOURCES
Especificaciones y documentación técnica
Consulte aplicaciones, propiedades de película y condiciones de ensayo de cada producto.
¿Cómo se combinan los productos según la zona de aplicación?
La secuencia de tres productos para protección anticorrosiva, acabado y protección transparente es G·SAVE → Innotouch → G+PLUS. La I+D de sistemas de dos productos evaluó G·SAVE + Innotouch en soldaduras e Innotouch + G+PLUS en dobleces. Ambas combinaciones resistieron 720 horas de niebla salina neutra sin óxido rojo en las zonas correspondientes.
¿Qué reparación corresponde al acero expuesto y al daño del acabado galvanizado?
Considere una reparación basada en G·SAVE para acero expuesto, soldaduras y bordes de corte; utilice Innotouch para rayaduras y ennegrecimiento del galvanizado. Defina la combinación después de evaluar la profundidad del daño, el zinc remanente, el estado del sustrato y la resistencia a la corrosión requerida.
¿Cómo consultar condiciones de aplicación, SDS y datos de ensayo?
Indique el producto, el sustrato y la especificación del recubrimiento existente, el ambiente de servicio y la norma de ensayo requerida. Proporcionamos orientación sobre SDS, preparación superficial, espesor de película seca y condiciones de repintado, junto con datos de I+D pertinentes para definir la reparación.
APPLICATION REVIEW
Diseñamos la especificación de reparación a partir del diagnóstico del daño.
Evaluamos la combinación de productos y las condiciones de aplicación según el sustrato, el recubrimiento, las condiciones de soldadura y mecanizado, la extensión del daño y la resistencia a la corrosión requerida.