¿Dónde se utiliza G·SAVE?
Se utiliza en reparación localizada de bordes cortados, soldaduras y daños de transporte en estructuras galvanizadas en caliente, electrolíticas y POSMAC.

G·SAVE es un recubrimiento de reparación anticorrosiva a base de lamelas de zinc. Combina el efecto barrera de las partículas laminares con la acción de ánodo de sacrificio del zinc para restablecer la protección en áreas galvanizadas dañadas, bordes de corte y soldaduras. Se aplica de forma localizada después de la desoxidación y preparación superficial. Su curado a temperatura ambiente permite el mantenimiento en sitio de estructuras de acero instaladas.
Según el catálogo y resultados de KTR, instituto de ensayos acreditado. Informes originales disponibles bajo solicitud.
Las lamelas de zinc superpuestas forman una barrera contra agentes corrosivos. En zonas expuestas, el zinc se oxida preferentemente para proteger el sustrato de acero.
Las lamelas de zinc superpuestas crean una barrera física frente a humedad, sales y otros agentes corrosivos.
En defectos del recubrimiento donde queda expuesto el acero, el zinc se corroe preferentemente para brindar protección electroquímica.
La película protectora delgada puede reducir consumo de material y tiempo de aplicación.
Aerosol de secado a temperatura ambiente para estructuras instaladas, con tiempo de secado indicado de hasta 15 minutos bajo las condiciones de aplicación especificadas.
En las comparaciones de niebla salina citadas, las probetas tratadas con G·SAVE superaron a las probetas correspondientes solo galvanizadas. Hay resultados de KTR para adherencia, dureza de lápiz y desempeño en niebla salina neutra.
| Sistema de la probeta | Método de ensayo | Resultado |
|---|---|---|
| Galvanizado en caliente 80 µm, sin recubrimiento de reparación | KS D 9502 (NaCl al 5%·35℃) | Óxido blanco en toda la superficie a 120 hr; óxido rojo a 480 hr |
| Galvanizado en caliente + G·SAVE 20 µm | KS D 9502 (NaCl al 5%·35℃) | Sin alteraciones a 480 hr |
| Galvanizado en caliente 80 µm tras soldadura (zona soldada de brida/tubo) | KS D 9502 | Productos de corrosión blancos y negros desde 120 hr; óxido rojo a 400 hr |
| Zinc cerámico 15 µm + retoque G·SAVE/Innotouch 12 µm tras soldadura | KS D 9502 | Sin alteraciones hasta 500 hr; óxido rojo leve a 650 hr |
| Probeta soldada + G·SAVE | ASTM B117 | Sin óxido rojo a 240 hr |
Grado 0 en corte en cuadrícula de 1 mm conforme a KS M ISO 2409:2013; probeta del programa de desarrollo de restauración de barreras viales.
KS M ISO 15184:2012; probeta del programa de desarrollo de restauración de barreras viales.
Resultados comparativos frente al galvanizado en caliente convencional disponibles conforme a KS D 9502:2020.
Datos comparativos del catálogo; resultados KTR de ensayos en laboratorio acreditado. Aplicaciones en soldaduras incluyen sustratos galvanizados en caliente, electrolíticos y POSMAC.
KEMP define metas propias de restauración superiores a los criterios de barreras viales citados en los requisitos de calidad de materiales de construcción de Korea Expressway Corporation de 2021 (20.ª edición): 480 hr de niebla salina y 20 ciclos de corrosión para instalaciones nuevas.
Meta: al menos 720 hr conforme a KS D 9502, frente al criterio citado de 480 hr para instalaciones nuevas.
Meta: al menos 30 ciclos conforme a KS ISO 14993 / JIS H 8502, frente al criterio citado de 20 ciclos para instalaciones nuevas.
Meta de espesor: 20 µm, medido conforme a ASTM B499.
Metas de calidad de restauración de KEMP; el cumplimiento se verifica para cada aplicación.
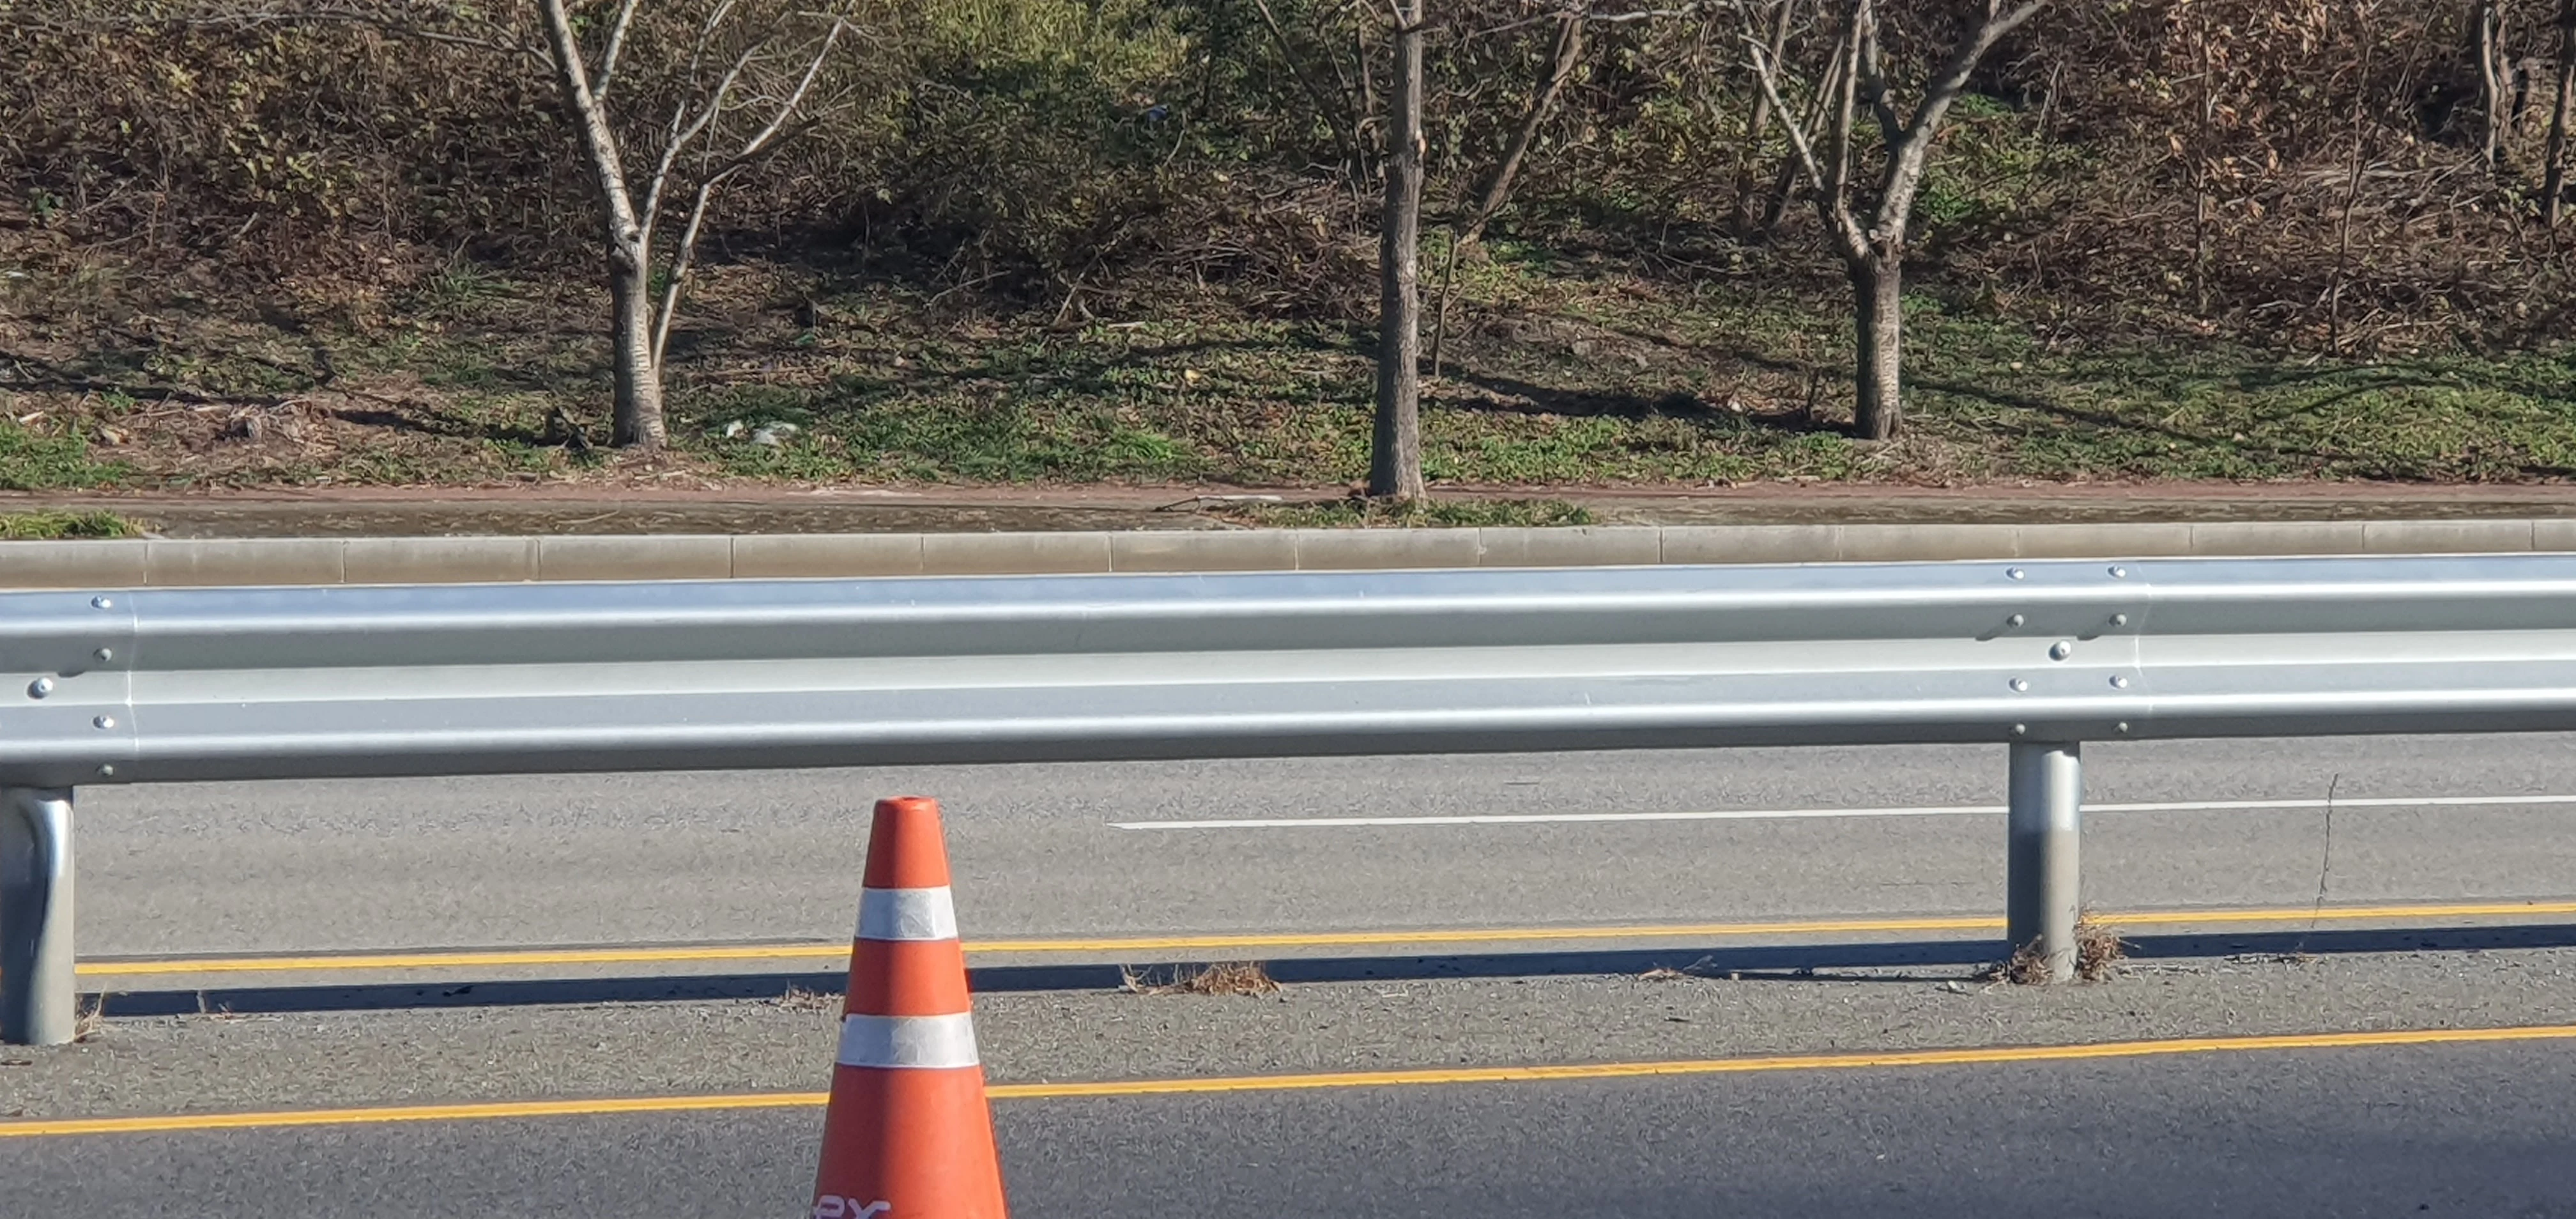
El proceso de restauración en sitio con G·SAVE comprende evaluación de corrosión, delimitación del área de reparación, preparación superficial, aplicación del recubrimiento anticorrosivo y mantenimiento. Se conservan las áreas sanas de las defensas viales existentes y se reparan localmente las zonas dañadas para facilitar la continuidad del servicio.
Evaluar la corrosión de la estructura y delimitar la zona de reparación.
Tras retirar óxido y aplicar pretratamiento ROC.3, aplicar G·SAVE en zonas corroídas o dañadas.
Restaurar estructuras existentes aptas en lugar de sustituirlas, reduciendo residuos de material.
Inspeccionar y mantener la estructura según los criterios de calidad de restauración acordados.
Restaura en sitio barreras corroídas aptas para reparación, sin reemplazo.
Repara zonas dañadas de estructuras de acero y galvanizadas para restablecer la protección anticorrosiva.
Forma un recubrimiento protector con zinc sobre acero sin recubrir apto para tratamiento mediante aplicación en sitio.
Ayuda a controlar el avance de corrosión y mantener estructuras de acero existentes.
La formulación no utiliza xileno, tolueno ni etilbenceno. La documentación incluye resultados coreanos de seguridad de productos químicos de consumo con 7 sustancias no detectadas, entre ellas formaldehído, acetaldehído y benceno, y un informe separado con 26 parámetros de sustancias no detectados.
Removedor de óxido y aceite a base de ácidos cítrico y fosfórico para preparar la superficie antes de reparar.
Aporta un retoque plateado metálico brillante tras reparar con G·SAVE, para restituir la apariencia y complementar la protección.
Añade un acabado transparente de ligante inorgánico para protección final de la zona reparada.
Secuencia de tres aerosoles: G·SAVE → Innotouch → G+PLUS.
Factores clave al seleccionar un sistema de reparación para superficies galvanizadas dañadas y zonas soldadas.
Se utiliza en reparación localizada de bordes cortados, soldaduras y daños de transporte en estructuras galvanizadas en caliente, electrolíticas y POSMAC.
Combina lamelas de zinc con ligante inorgánico para restablecer la protección anticorrosiva, además de corregir la apariencia.
Revise remoción de óxido y contaminantes, extensión del daño, espesor requerido, tiempo de secado y ambiente de exposición.
Comparta la estructura y su estado de corrosión para definir la especificación de aplicación. También puede solicitar documentación técnica e informes KTR.