損傷前後の480時間比較
KEMP研究開発報告書KPRD-20191209-02は、35°C、5% NaClの塩水噴霧条件で、機械的損傷を受けた皮膜を比較しています。
 業界別用途/ ボルト・締結部品
締結部品の性能は、耐食性と、締付けを受ける表面の健全性の両方に左右されます。 Innozincセラミック亜鉛めっき は、 機械的損傷後500時間超の耐食性 を引用した比較で示し(電気亜鉛めっき:90時間)、薄い 約8 μmのめっき皮膜と組み合わせています。目標膜厚、めっき前のねじ公差、ゲージ検査を連携させ、安定した組立品質を実現します。
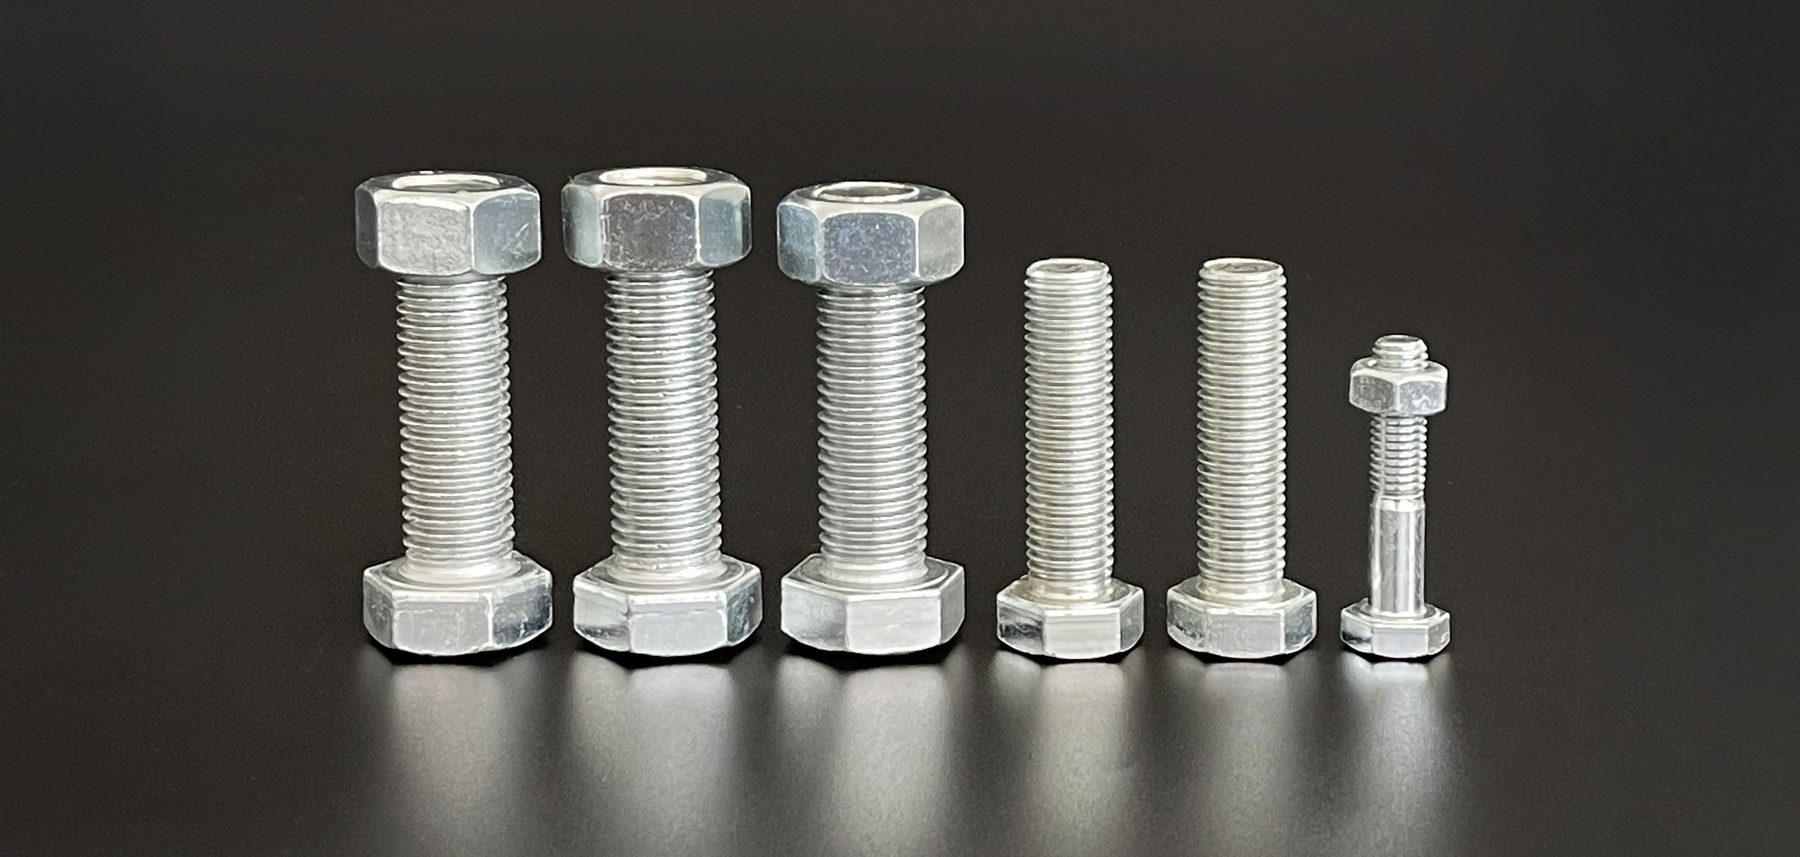
健全な試験片のSST性能に加え、締結部品では、 機械的損傷後の腐食評価が重要です。締付けによってねじフランクと座面に摩擦・接触圧力が加わるため、皮膜の密着性と損傷部の防食が重要な品質特性となります。
出典:KEMP研究開発部門の比較データおよびKTR試験資料。損傷後の耐食性は、衝撃または機械的損傷後の塩水噴霧曝露で評価します。KEMPは、お客様の加工条件と検査仕様に沿ったサンプル評価を支援します。
KEMPの2019年比較研究では、 健全な試験片と工具の締付けで機械的損傷を与えた試験片 を、同じ塩水噴霧条件で480時間曝露しました。めっき層と締結接触部の腐食を観察しました。
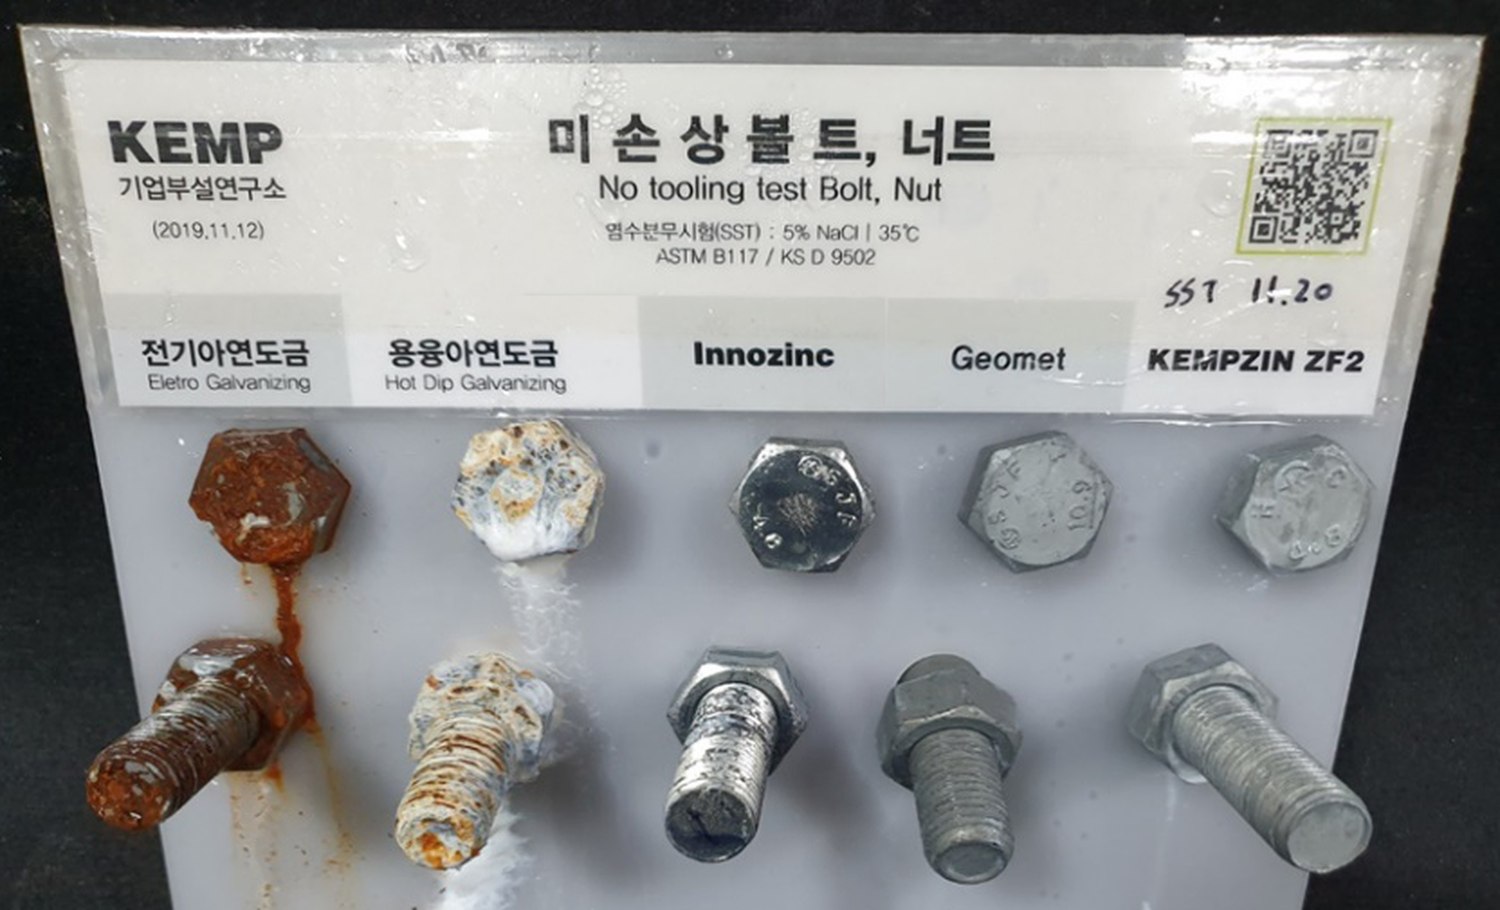
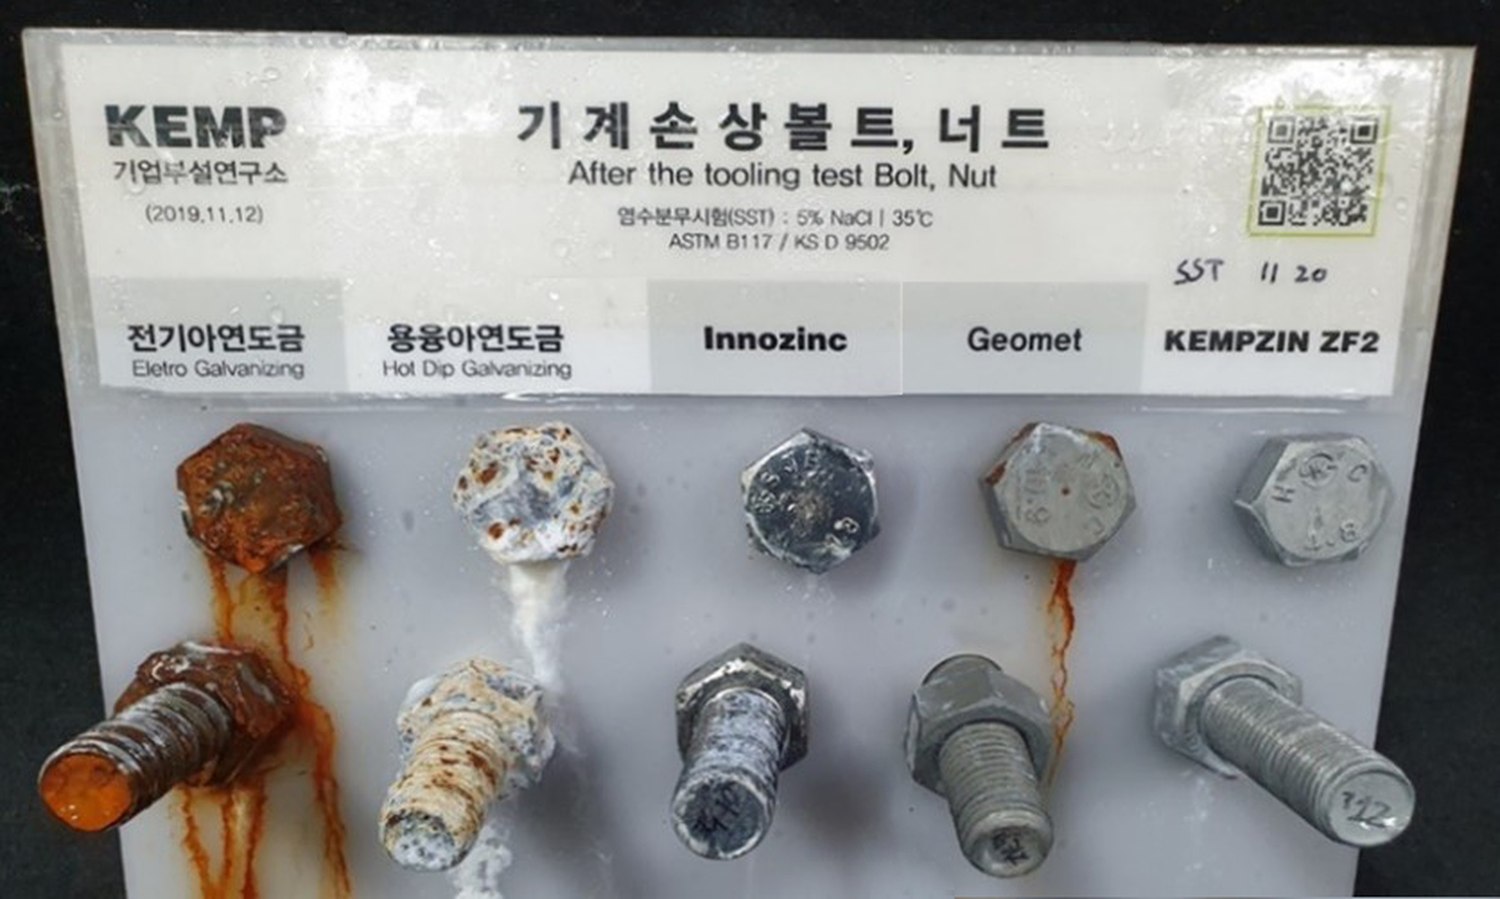
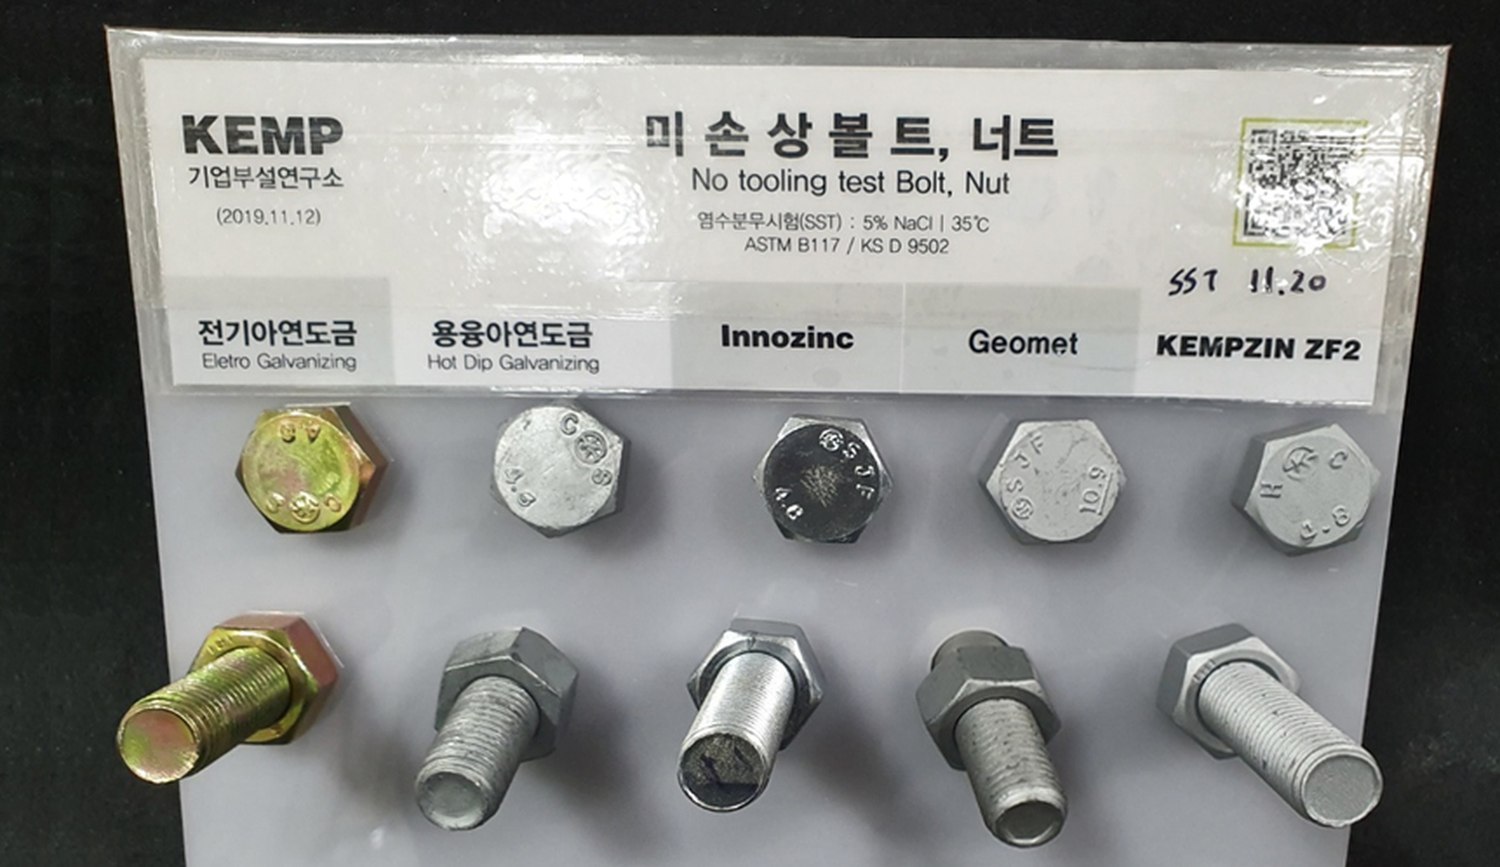
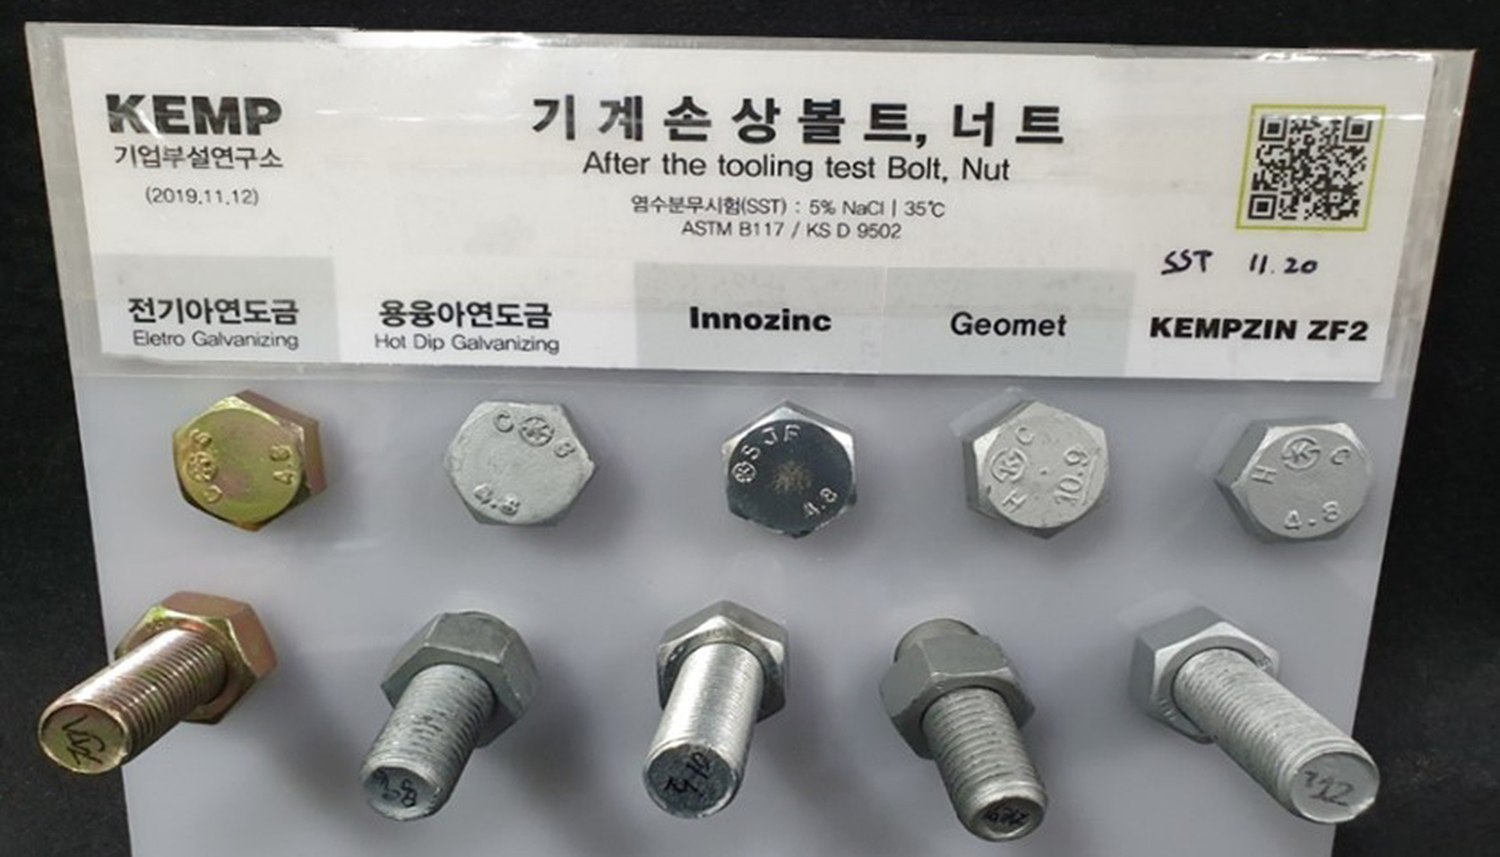
試験条件: 中性塩水噴霧(NSS)、ASTM B117/KS D 9502、5% NaCl、35°C、480時間(2019年11月20日~12月9日)。KEMP研究開発報告書KPRD-20191209-02。試験片は、電気亜鉛めっき、溶融亜鉛めっき、Innozinc、Geomet、KEMPZIN ZF2の順に掲載しています。 この社内研究は、機械的損傷部における皮膜腐食を比較したものです。 試験片間で母材と強度区分が異なります。原報告書の6仕様のうち5仕様を掲載しています。GeometはNOF METAL COATINGSの登録商標です。
| 表面処理 | 健全 · 480時間 | 機械的損傷 · 480時間 | 観察された性能 |
|---|---|---|---|
| 電気亜鉛めっき · 8 μm | 広範囲の赤さび | 広範囲の赤さび・さび汚れ | 健全な試験片に赤さび |
| 溶融亜鉛めっき · 50–77 μm | 広範囲の白さび+赤さび30% | 広範囲の白さびと赤さびの進行 | 厚い皮膜でも表面腐食 |
| Geomet亜鉛フレークコーティング(ZFC) | 不具合は認められず | 赤さびを確認 | 機械的損傷後に性能変化 |
| Innozinc 8 μm | 不具合は認められず | 不具合は認められず | 損傷後も保護を維持 |
Innozincの主な利点は、 機械的損傷後の防食です。健全な試験片と工具損傷部の両方を評価し、組立後の締結部品の表面処理品質を確認します。
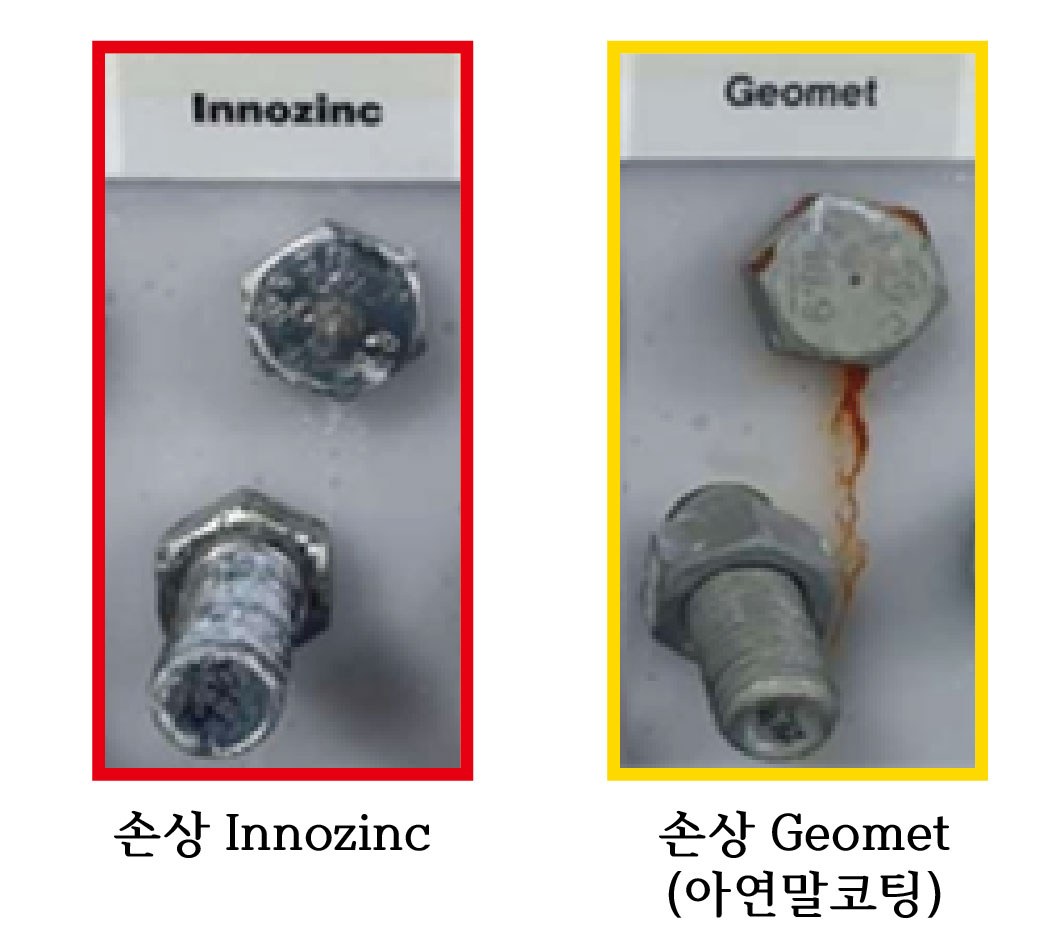
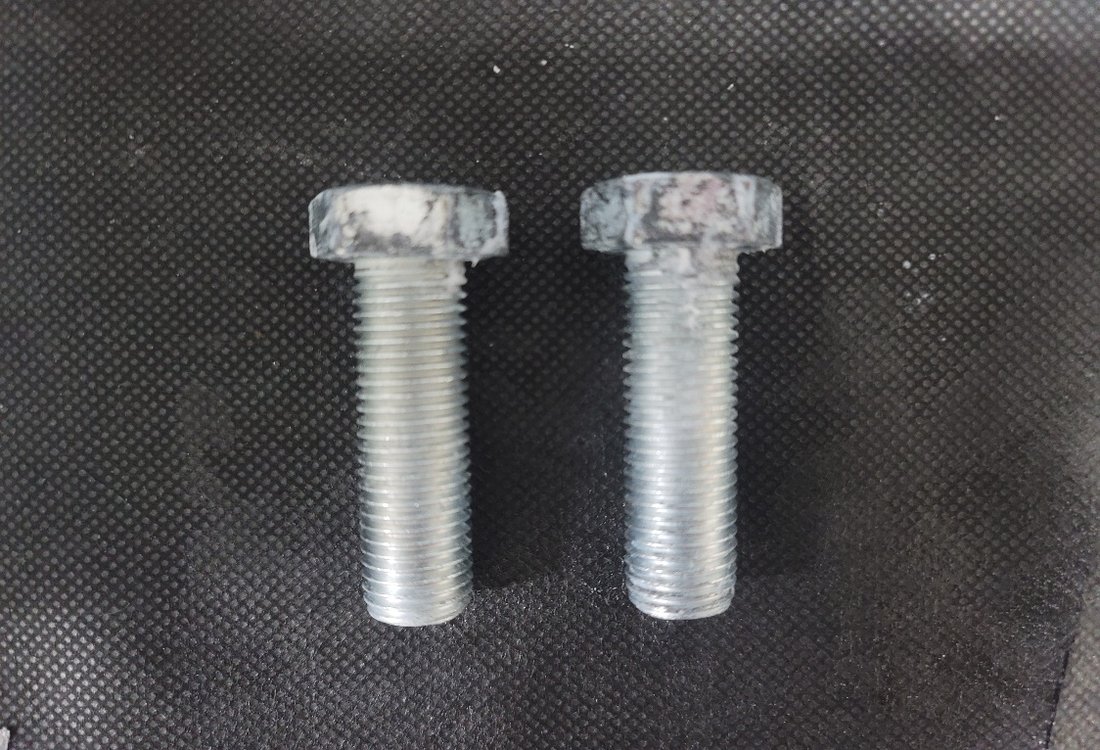
両試験片には、同じ工具損傷条件を適用しました。左側のInnozinc試験片は表面の変色、右側のGeomet試験片は頭部の赤さびと腐食生成物による汚れが見られます。 Innozincは、電析亜鉛による犠牲防食と無機複合バリアを組み合わせ、 損傷した締結面の耐食性を高めます。
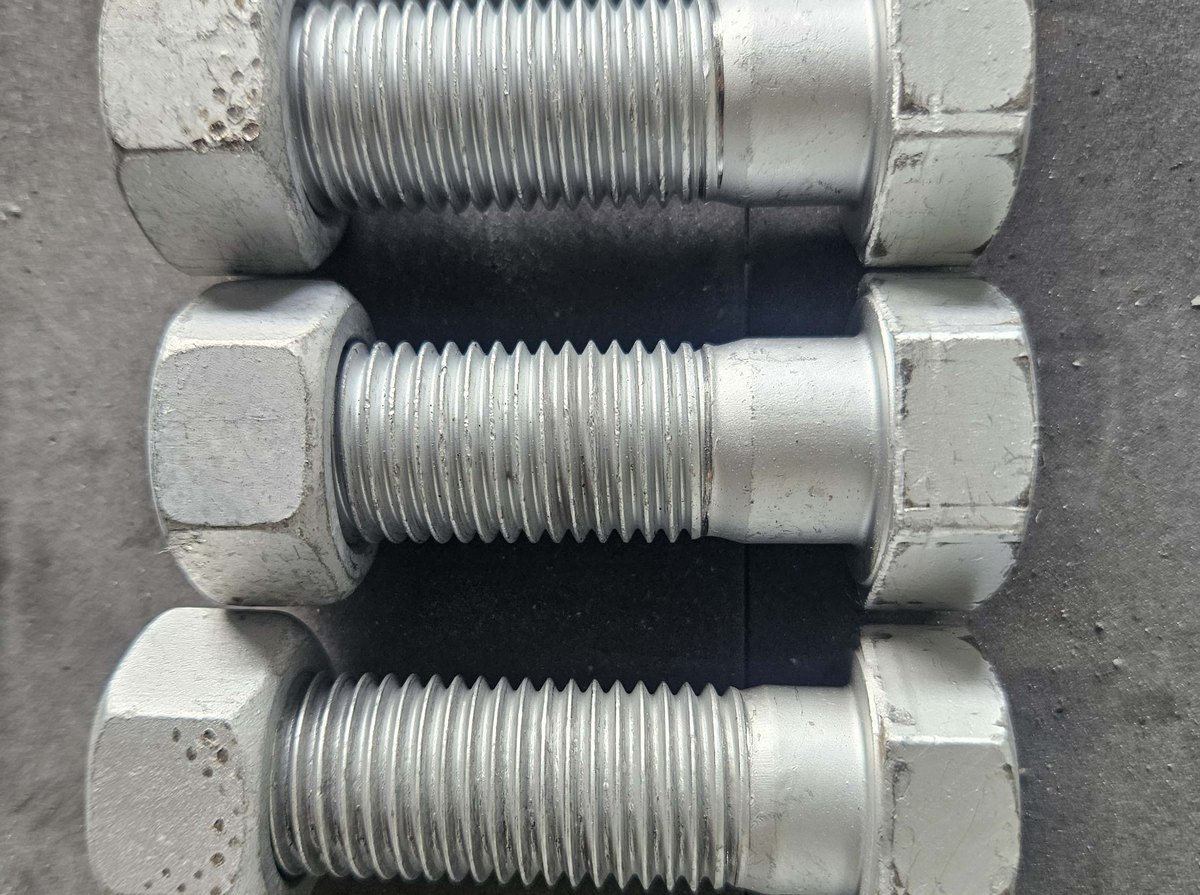
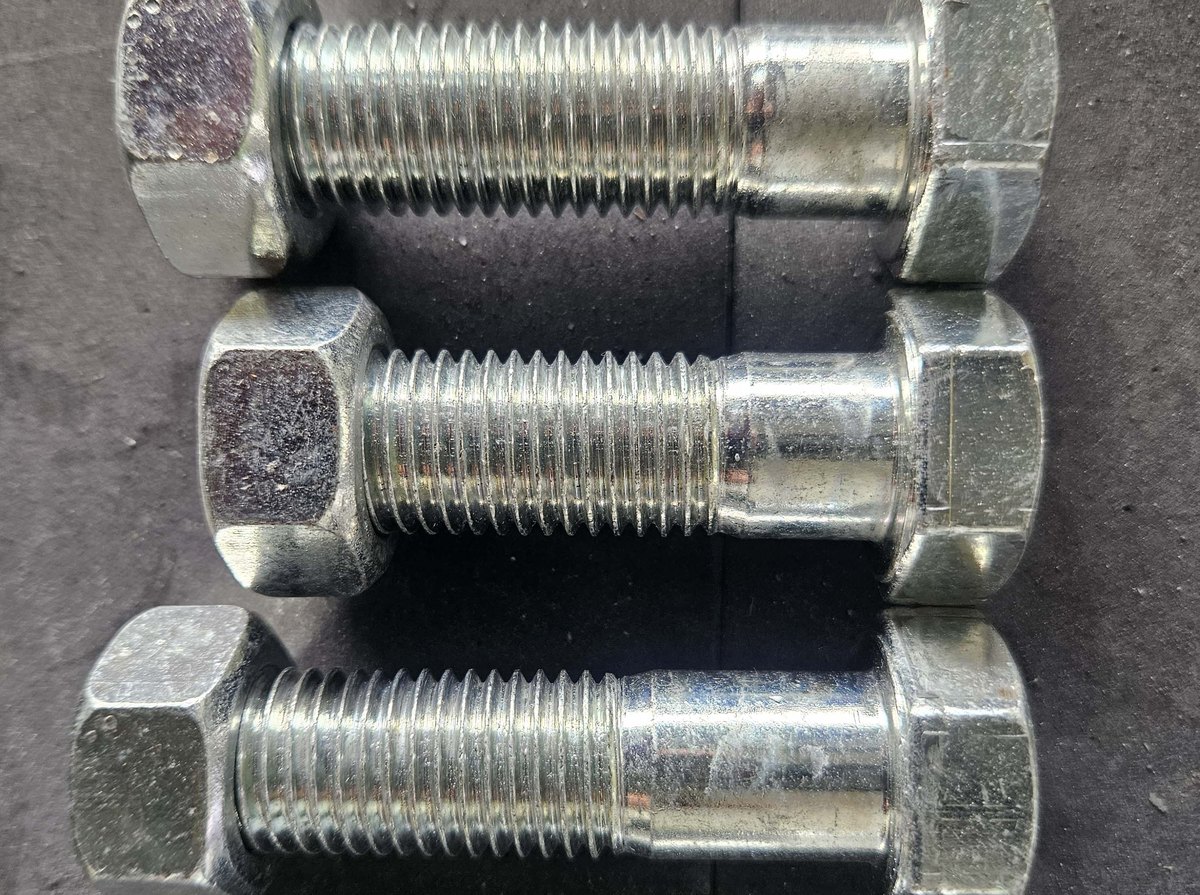
締付け後の皮膜健全性: M16(120 N·m、4回)とM24(700 N·m、2回)の締付け試験では、接触面の損傷を確認しました。締結部品仕様では、締付けトルク、ねじ公差、損傷部の耐食性を関連づけて定めます。
締付け試験:2023年8月。480時間塩水噴霧を行った2019年研究とは別の試験です。
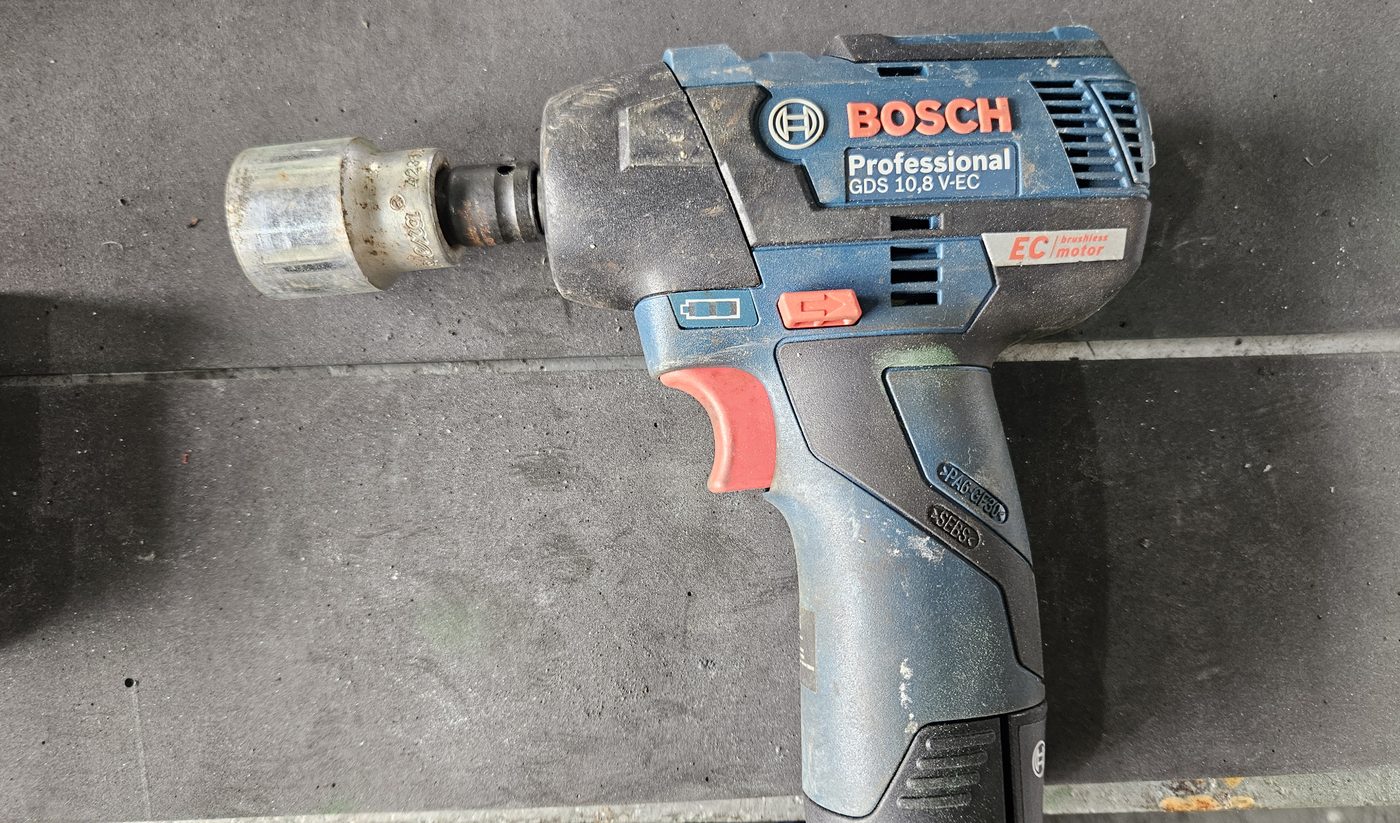
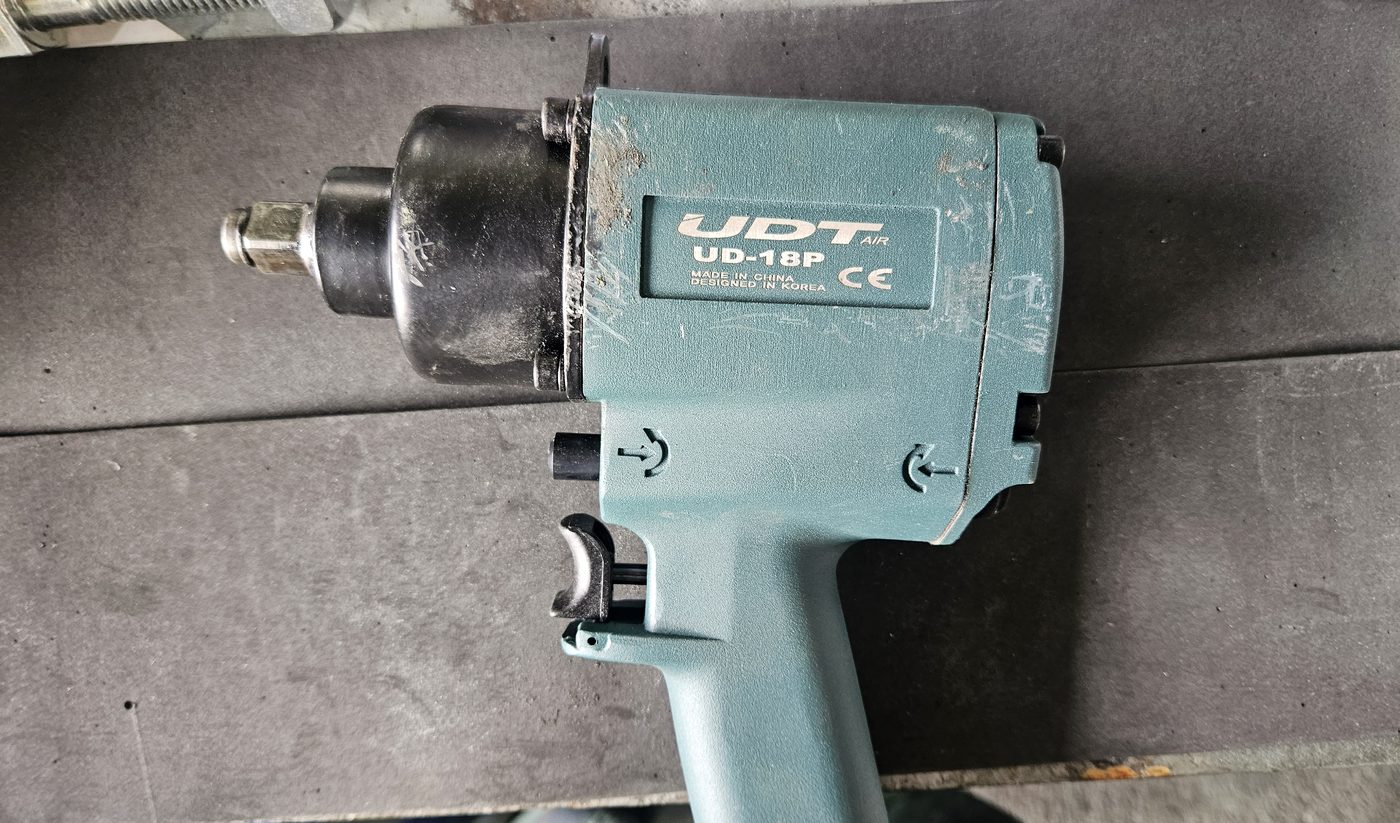
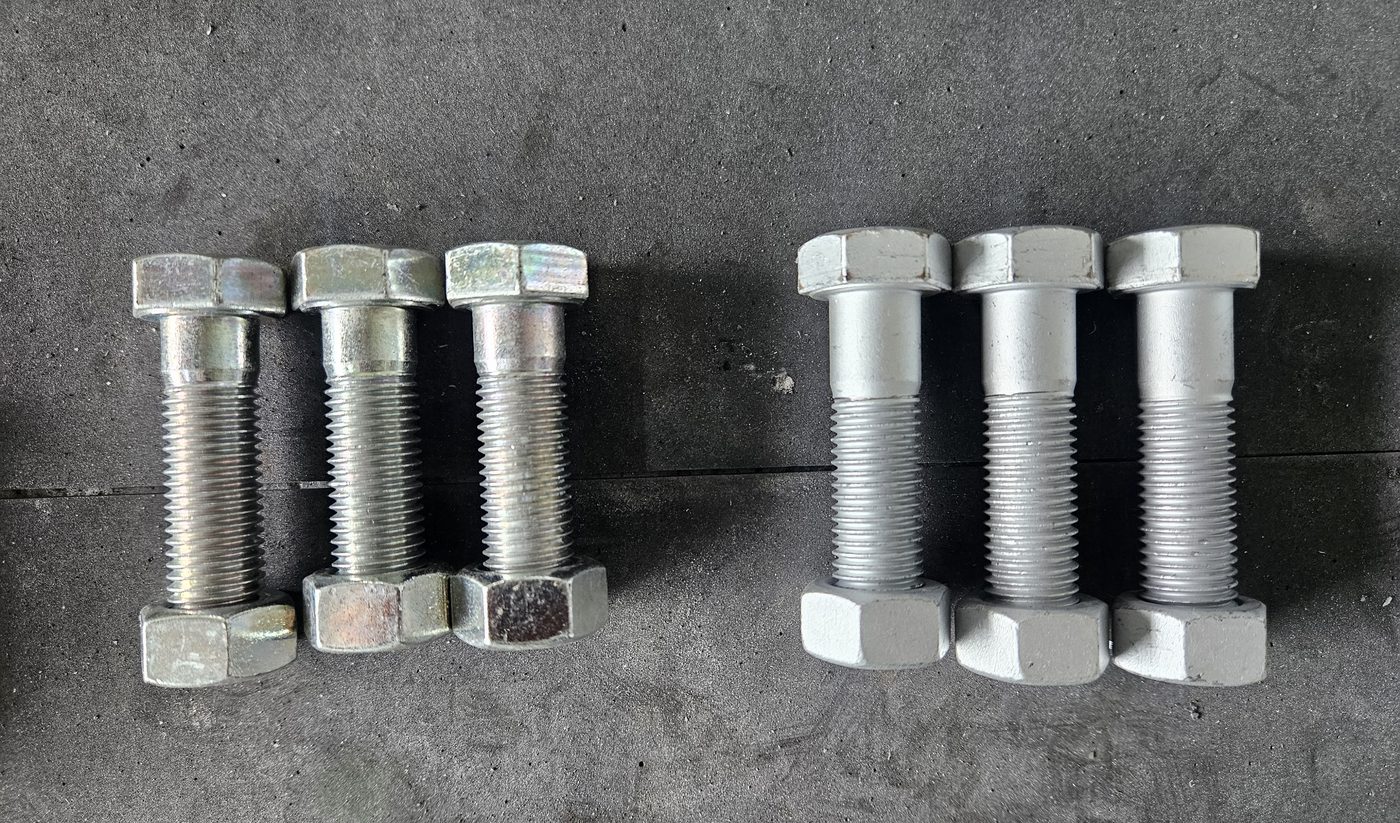
締付け試験条件: インパクト工具・空気圧工具を使用し、指定トルクと締付け回数を適用しました。試験資料には、工具接触部のめっき皮膜の変形・損傷を記録しています。
耐食性能とともに、製造・組立品質も総コストに影響します。
締付け時、ねじフランクと座面には接触圧力と摩擦が生じます。 めっきの密着性、変形追従性、損傷部の耐食性を管理することで、 組立後の締結部品の保護性能を高めます。
損傷後の耐食性:500時間以上(電気亜鉛めっき:90時間)めっき厚はねじの有効径と組立クリアランスに影響します。Innozincの 約8 μmの薄いめっき皮膜 は寸法変化を抑え、ねじゲージとめっき後の公差要件に合わせて処理条件を設定します。
約8 μmのめっき · ゲージによるはめあい管理Innozincは、 亜鉛層と無機セラミック皮膜によって耐食性を実現します。クロムフリーの工程仕様により、後処理工程と物質管理要件の最適化を支援します。
分析対象26物質が不検出 · 後処理を効率化亜鉛めっき鋼とステンレス鋼の異種金属接触腐食には、電位差、接触面積比、電解質への曝露が影響します。Innozinc-hは、 異種金属接合部向けの高耐食複合皮膜として、相手材と締結条件に応じて仕様を定めます。
ガルバニック電流密度:炭素鋼との接触時に、試験したHDG基準試験片比で65%低減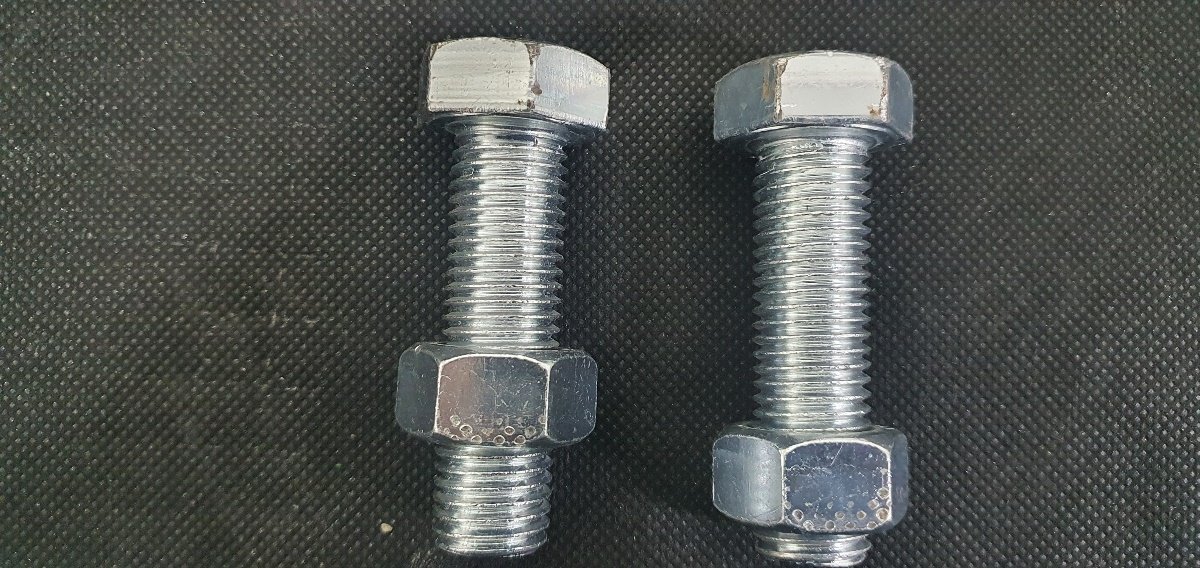
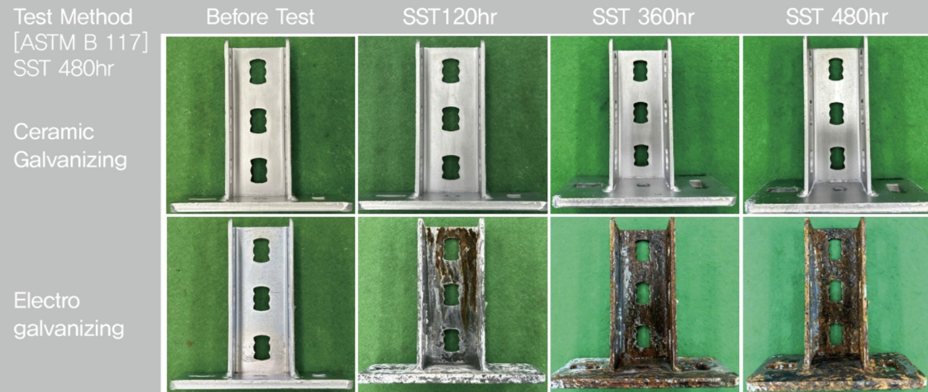
KEMP研究開発部門の社内ASTM B117塩水噴霧記録では、 工具接触部での腐食を確認しています。右側の試験片はInnozinc以外のセラミック電気亜鉛めっき仕様で、機械的損傷と腐食位置の関係を示しています。
60°ねじでは、フランクへのめっきが有効径を増加させます。均一な膜厚tに対し、幾何学的な増加量は約4tです。 めっき前の公差と目標膜厚を調整し、めっき後のゲージ要件に対応します。
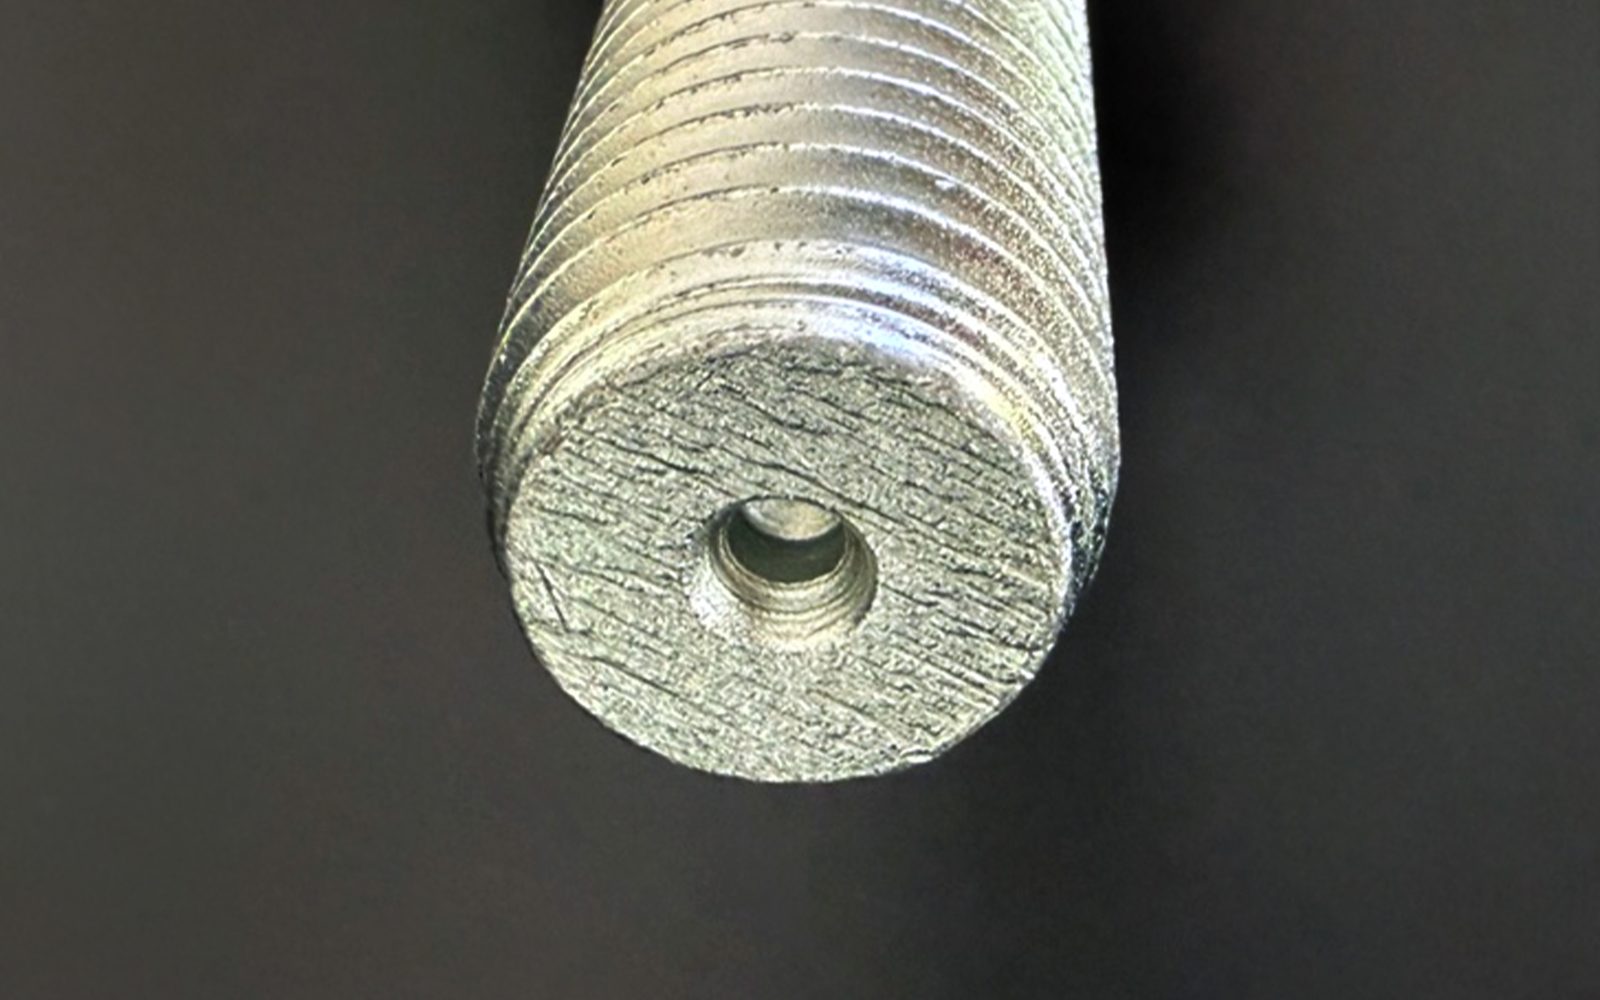
50–77 μmの皮膜では、有効径の幾何学的増加量は約200–300 μmになります。めっき前のねじ公差と組み合わせるナット仕様で皮膜厚を吸収し、めっき後のゲージ検査で組立時のはめあいを確認する必要があります。
8 μmのめっき皮膜では、有効径の幾何学的増加量は約32 μmです。薄いInnozincめっきはねじ形状の変化と追加加工を抑え、めっき前公差、組み合わせるナット、ゲージ基準によって締結品質を管理します。
表は、記録された赤さび比較結果を示します。現行の代表的SST仕様は、Innozincが720–1,000時間、Innozinc-hが1,500–2,000時間です。適用仕様では、膜厚と試験条件・合否判定基準を組み合わせて定めます。
| 特性 | 電気亜鉛めっき | 電気亜鉛めっき+シーラー処理 | 溶融亜鉛めっき | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| 耐食性(SST、赤さび基準) | 190 hr | 240 hr | 480 hr | 1,000 hr | 1,500時間以上 |
| 機械的損傷後の耐食性 | 90 hr | — | 240 hr | ≥500時間 | ≥500時間 |
| 複合サイクル腐食試験(CCT) | 5サイクル | — | 40サイクル | 80サイクル | 80サイクル以上 |
| めっき膜厚 | 8 μm | 8 μm+シーラー | 50~77 μm | 8 μm | 8~15 μm |
| 組み合わせるナットのオーバーサイズタップ | 不要 | 不要 | 皮膜厚を考慮して指定 | ゲージによるはめあい管理 | ゲージによるはめあい管理 |
| 異種金属接触/ガルバニック腐食 | 不良 | 不良 | 不良 | 良好 | 非常に良好 |
| 参考後処理 | 三価/六価クロム | クロム系後処理 | 六価クロム後処理 | クロムフリーの選択肢 | クロムフリーの選択肢 |
| 処理温度 | 常温 | 常温 | 約450°Cでの浸漬 | 25°Cでの常温めっき | 25°Cでの常温めっき |
出典:KEMP研究開発部門の比較データとKTR試験結果。SST値は赤さび基準を使用し、白さび仕様は異なる合否判定基準を使用します。見積りは形状、比表面積、月間数量を反映します。製品別価格については、図面と生産数量をお送りください。
| 特性 | 電気亜鉛めっき | 亜鉛フレークコーティング(ZFC) | 溶融亜鉛めっき(HDG) | Innozinc |
|---|---|---|---|---|
| 処理温度 | 常温 | 180–300°Cで加熱硬化 | 約450°Cでの浸漬 | 25°Cでの常温めっき |
| 皮膜の加熱硬化 | 不要 | 必須 | 該当なし | 析出には不要 |
| 熱変形/焼戻し温度への曝露 | 高温での析出工程なし | 硬化温度への曝露 | 高温曝露 | 常温析出 |
| 組み合わせるナットのオーバーサイズタップ | 不要 | 不要 | 指定のめっき代 | ゲージによるはめあい管理 |
| 切断端面での犠牲防食 | 利用可能な | システムによる | 利用可能な | 亜鉛層により可能 |
| 接地/電気的導通 | 組立状態で評価 | 組立状態で評価 | 組立状態で評価 | 組立状態で評価 |
| 曲げ性能 | 割れ | 限定的 | 剥離 | 140° |
| 水素脆性に関する工程上の検討事項 | 電気めっき中の水素侵入電解工程 | 電解による水素侵入なし非電解析出 | 残留水素が少ない高温浸漬。前処理の影響は引き続き検討が必要 | 工程管理が必要電解工程 — 以下の適用仕様を参照 |
| 参考後処理 | 三価/六価クロメート | 仕様による | 六価クロム後処理 | クロムフリーの選択肢 |
高強度締結部品の工程管理: 強度区分10.9以上では、前処理、めっき、後処理を、お客様の水素脆性管理要件に照らして適格性評価します。 締結部品の適用仕様
複合サイクル腐食: 2025年の生産評価(KS D ISO 14993、40サイクル)では、セラミック亜鉛めっき・溶融亜鉛めっきのUボルト試験片とも赤さびはありませんでした。表の80サイクルと40サイクルの数値は製品参考値であり、このUボルトの直接比較は40サイクルで実施しました。
両グレードとも、 薄いセラミック亜鉛めっきを採用しています。必要な耐食性と曝露環境に基づいて選定します。
同一のお客様でも、 屋内部品にInnozinc、屋外・厳しい使用条件の部品にInnozinc-hを指定できます.
めっき費用と合わせて、 ねじの再加工、再検査、局所タッチアップの作業費を比較してください。Innozincの薄いめっき皮膜と加工対応性により、製造工程を簡素化できる可能性があります。
| コスト項目 | 電気亜鉛めっき+シーラー処理 | 溶融亜鉛めっき(HDG) | Innozinc |
|---|---|---|---|
| 追加シーラー工程 | 必須 | — | 工程を効率化する仕様に対応 |
| 組み合わせるナットのオーバーサイズタップ | 不要 | 必須 | 膜厚・公差管理により低減 |
| オーバーサイズタップ後の再検査・再タップ | — | 追加工程 | 再加工の必要性を低減 |
| めっき後の熱変形の矯正 | — | 必要な場合あり | 高温での析出工程なし |
| 加熱・乾燥エネルギー | シーラー乾燥 | LNG加熱の亜鉛浴 | 常温析出 |
| 現場切断端面のタッチアップ | 用途により異なる | タッチアップ材が必要 | 隣接亜鉛による犠牲防食 |
| 組立クリアランス管理 | 低い | オーバータップ代を管理 | 薄いめっき皮膜で精度を確保 |
| 六価クロムに関する要件 | 適合する後処理を選定 | 適合する後処理を選定 | クロムフリーの選択肢 |
製品別の製造コスト: めっき、ねじ再加工、再検査、タッチアップ作業、往復輸送を含めて導入前後を比較します。図面、表面積、月間処理量、最小バッチ数量により、めっき仕様と見積りを決定します。
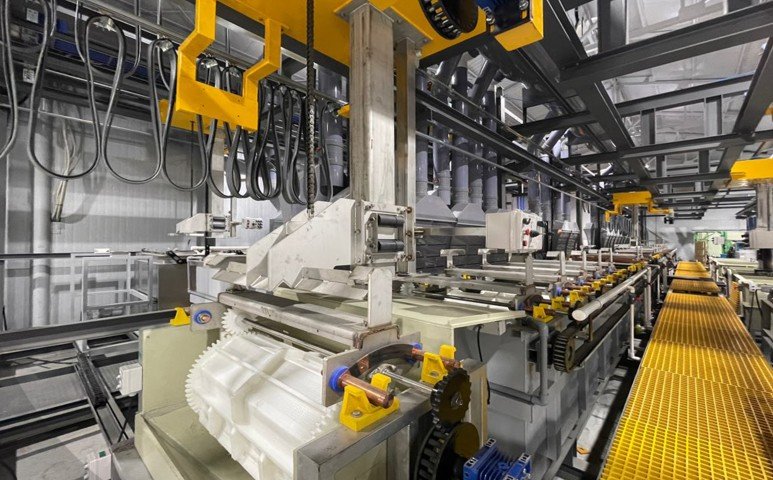
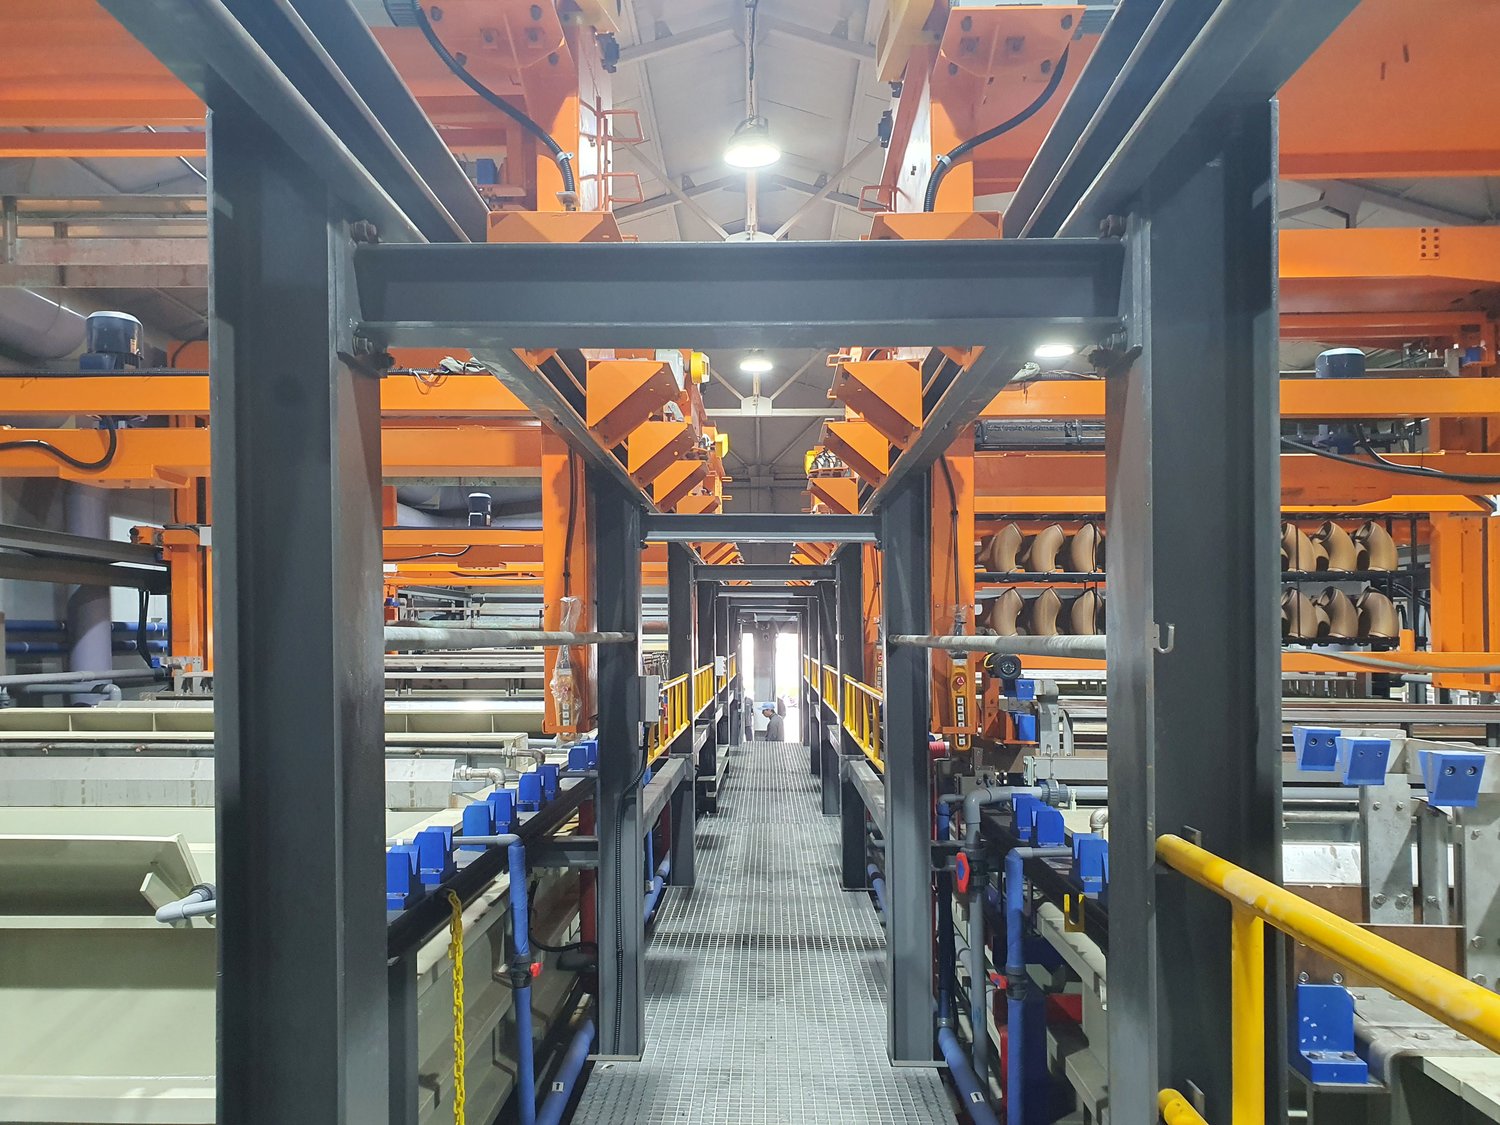
バレルめっき(7トン/日)は小物部品の量産に、ラック・酸性亜鉛めっきラインは長尺・大型部品に対応します。

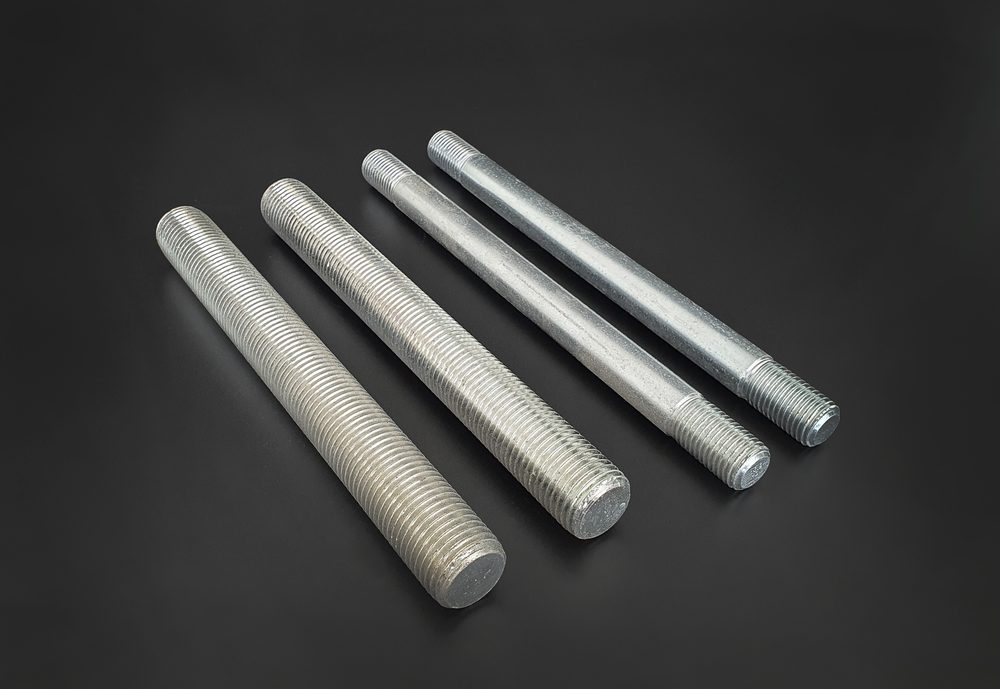

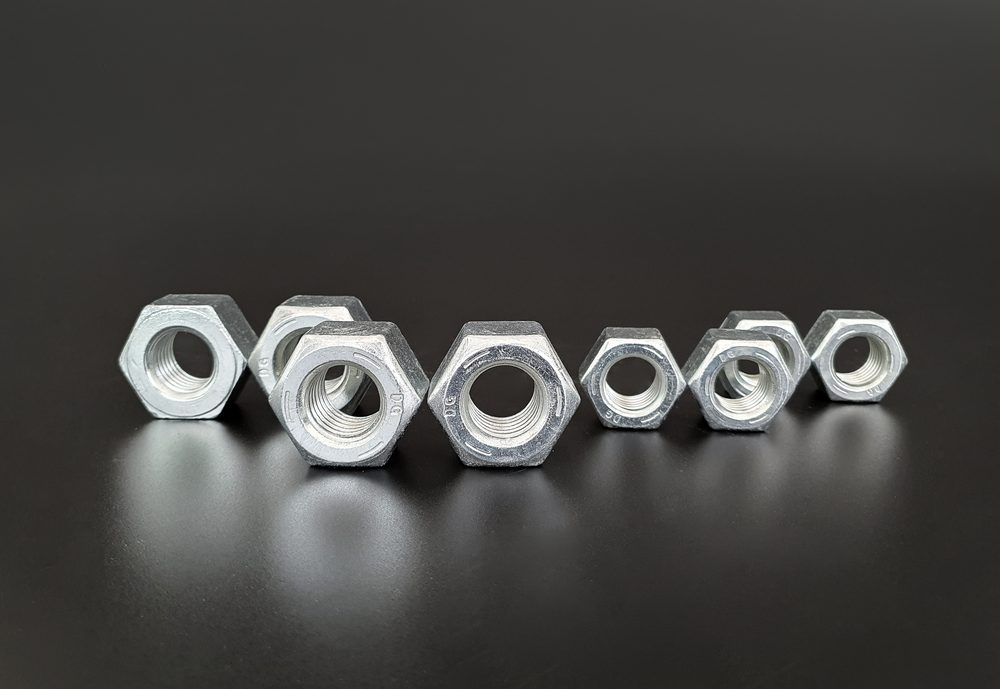
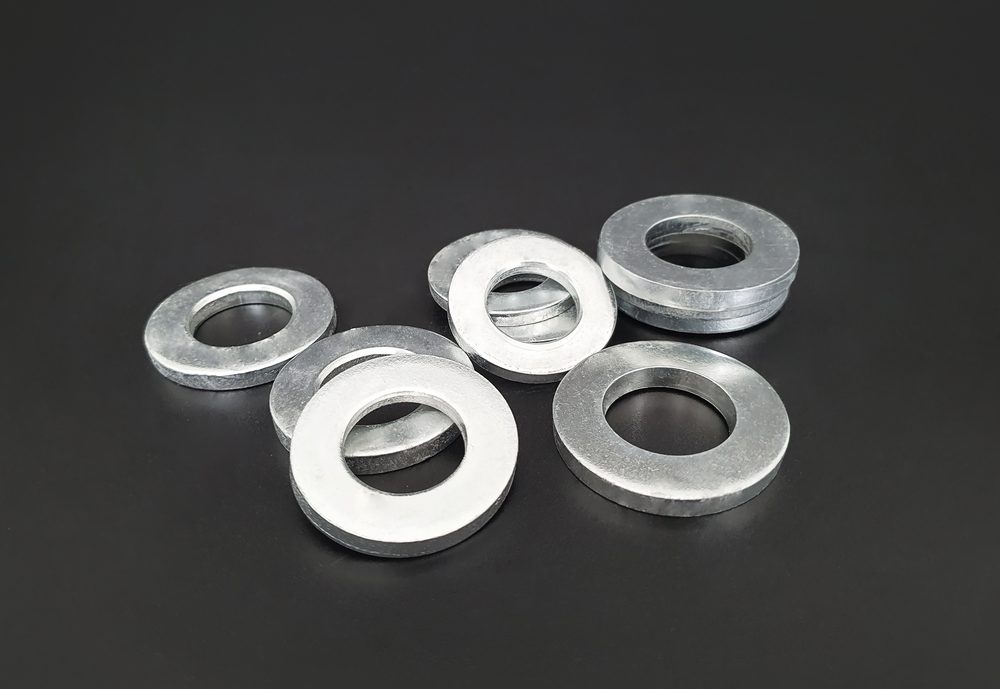
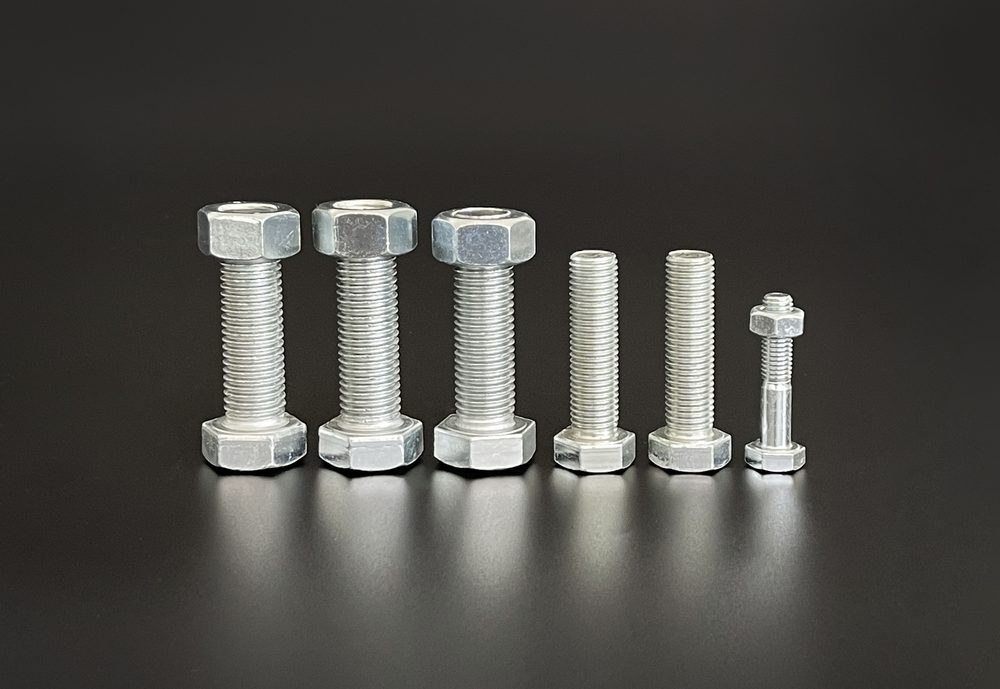
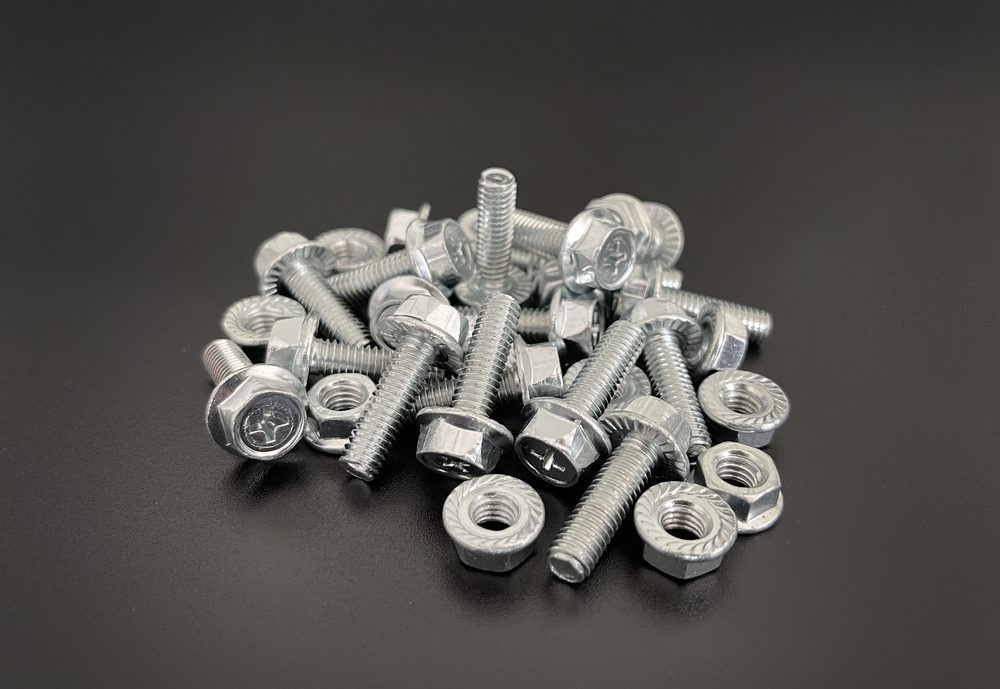
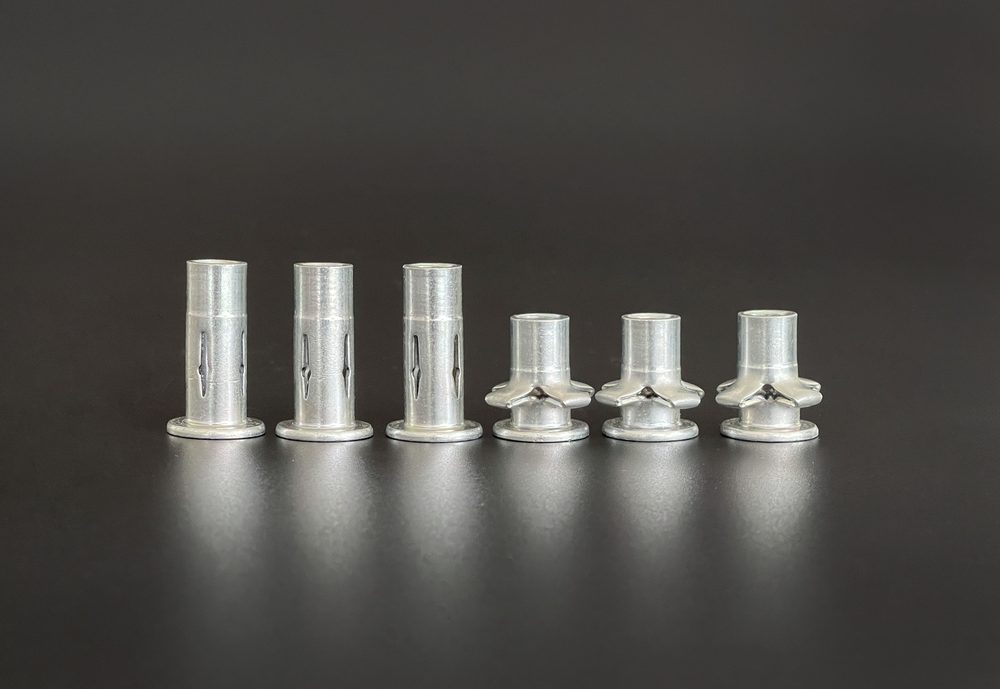
KEMPがめっき・供給した製品。 写真はセラミック亜鉛めっきの銀白色仕上げです。有色・青色クロメート後処理は、製品別仕様として対応します。
| 製品 | 曝露環境 | 推奨仕様 | 技術的根拠 |
|---|---|---|---|
| 六角ボルト・ナット | 屋内 · 一般大気 | Innozinc | 損傷後の防食 · ねじ公差管理 |
| 小ねじ・機械ねじ | 屋内 · 一般大気 | Innozinc(膜厚調整) | ねじ仕様に応じためっき厚調整 |
| 全ねじボルト · 総ねじ棒 | 屋内設備・天井支持 | Innozinc 8 μm | 切断端面の犠牲防食 · 全長ねじ |
| 全ねじボルト · アンカー | 屋外 · 沿岸 · 凍結防止塩 | Innozinc-h | SST 1,500–2,000時間 · 異種金属接触腐食の評価:非常に良好 |
| 拡張・ウェッジアンカー | 屋内の埋込み施工 | Innozinc 8 μm | 打込み・拡張後の残存防食性 |
| 埋込み式基礎アンカー(J形・L形) | コンクリート内に埋設 | プロジェクト別仕上げ | コンクリート・大気への曝露に応じて、埋設部・露出部を仕様化 |
| Uボルト · フックボルト · 角Uボルト | 屋外 · 配管支持 | Innozinc-h | 引用した140°曲げ試験で密着性を保持 |
| 座金 · 小ねじ | 屋内 · 一般用途 | Innozinc(バレルめっき) | 多品種小ロット生産 · バレル処理能力7トン/日 |
| ステンレス鋼と接触するボルト | 異種金属接触部 | Innozinc-h | 異種金属接触腐食の評価:非常に良好 |
| 接地・電気的導通用締結部品 | 電気組立品 | Innozinc | 接触面と締結条件を反映した組立接触抵抗評価 |
| 強度区分10.9以上の高強度ボルト | — | 工程の適格性確認が必要 | お客様の仕様に基づく水素脆性管理・工程適格性確認 |
| F10T/S10T摩擦接合用ボルトセット | — | 工程の適格性確認が必要 | ボルトセット全体について承認されたすべり係数・トルク係数要件 |
Innozincの 代表的SST仕様は720–1,000時間です。複合皮膜により追加シーラー工程を効率化できる可能性があり、実部品に対して工程・試験条件を設定します。
常温電析 は、長尺の全ねじボルトや棒材で寸法精度を維持しながら、熱変形につながる曝露を低減します。溶融亜鉛浴を使用しないため、析出段階の加熱・操業要件を軽減します。
クロムフリーのInnozinc仕様は、防食と物質管理要件を両立します。引用した分析では、 試験対象26物質が不検出と報告されています。製品別資料に試験方法と検出限界を記載しています。
成形・曲げ加工を行う特殊締結部品向けに、引用した試験では、 140°曲げまで割れなく皮膜を保持しました。めっきと加工の工程順序を見直す際の根拠になります。
KEMPは蔚山で3ラインを運用しています。ラックめっき35トン/日、酸性亜鉛めっき10トン/日、 バレルめっき7トン/日です。小型締結部品はバレル方式、長尺の全ねじボルト・棒材はラック方式で処理します。
コンテナのロッキングロッドでは、 塩分曝露と繰り返し締結摩擦の条件下で経験を蓄積しています。を記録しており、 1年間の海洋実証 とDEKRA試験の経験があります。
製品仕様では、組立・損傷状態での防食と、ねじ公差・組立品質を結びつけて定めます。
KEMP研究開発報告書KPRD-20191209-02は、35°C、5% NaClの塩水噴霧条件で、機械的損傷を受けた皮膜を比較しています。
社内試験では、組立試験片を2,664時間の塩水噴霧後に評価しました。組立条件と表面観察結果は、関連試験資料でご確認いただけます。
ISO 4042とISO 965-1のねじ公差の枠組みに基づいて目標膜厚とゲージ要件を設定し、必要な耐食グレードと組み合わせます。
主な用途は、強度区分8.8までの一般ボルト・ナット、全ねじボルト、アンカー、スタッド、非標準締結部品です。
工程選定には材質と熱処理状態を反映します。強度区分10.9・12.9などの高強度締結部品には、量産前に水素脆性管理と工程の適格性確認が必要です。
目標膜厚をねじ公差、組み合わせるナット、締付け条件に合わせ、ゲージではめあいを確認します。
サンプル評価に締付け・加工による損傷を反映し、お客様の条件下で耐食性能を確認します。
KEMPは、お客様の部品向けにめっき仕様とサンプル計画を策定します。 耐食性、ねじ公差、組立品質 をお客様の検査基準に照らして評価し、量産条件を確定します。

製品別試験資料と技術カタログをメールでご提供します。関連データをご案内するため、用途と必要な仕様をお知らせください。
ボルト・ナットの材質、強度区分、寸法、数量をお知らせください。めっき仕様とサンプル手配を確認します。
ねじゲージ、締付け後の皮膜健全性、耐食性 をお客様の検査仕様に照らして評価します。結果に基づき、量産めっきと品質管理の要件を定めます。
塩水噴霧、複合サイクル腐食、損傷後の腐食、膜厚評価を選定し、合意した報告書形式で結果を記録します。
耐食性、ねじ公差、組立品質の目標に照らしてパイロット製品を選定します。サンプル結果を基に、量産仕様と供給条件を段階的に承認します。
船舶用鋼製艤装品を、 大手造船2社の60隻超に供給しています。引用したKEMPの供給実績は、 韓国の溝形消防配管継手市場の80%超をカバーし、発電、重工業、建設、プロセスプラント分野のお客様に対応しています。
KEMPの事業分野全体における全社供給実績。 製品別の締結部品適用事例は、担当チームにご請求ください。
締結部品の処理、組立品質、量産導入に関する技術案内。
業界固有の曝露条件と製品要件に対応するKEMPの表面処理ソリューションをご覧ください。
