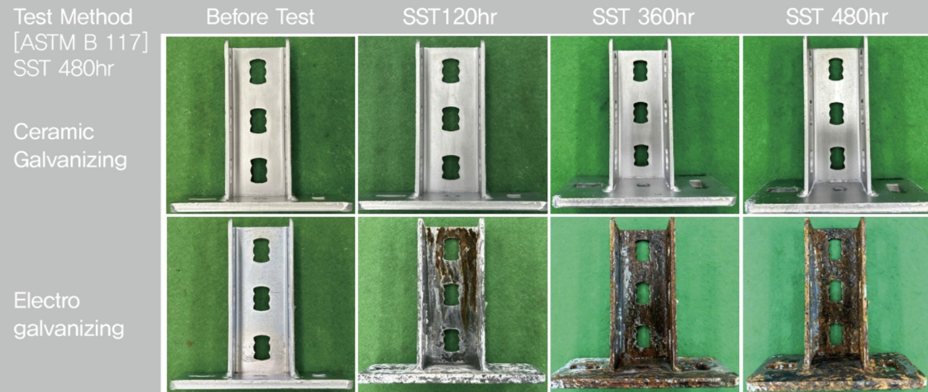
Perbandingan 480 jam sebelum/selepas kerosakan
Laporan R&D KEMP KPRD-20191209-02 membandingkan salutan rosak mekanikal dalam semburan garam NaCl 5% pada 35 °C.
 Industri / Bolt dan Pengikat
Prestasi komponen pengikat bergantung pada rintangan kakisan dan integriti permukaan semasa pengetatan. Penyaduran zink–seramik Innozinc menggabungkan rintangan kakisan melebihi 500 jam selepas kerosakan mekanikal dalam perbandingan dirujuk (penyaduran zink elektrolitik konvensional: 90 jam) dengan enapan nipis kira-kira 8 μm. Ketebalan sasaran, toleransi ulir sebelum penyaduran dan pemeriksaan tolok menyokong mutu pemasangan yang andal.
Selain prestasi SST spesimen utuh, kakisan selepas kerosakan mekanikal perlu dinilai. Pengetatan menghasilkan geseran dan tekanan sentuhan pada rusuk ulir serta permukaan galas; lekatan salutan dan perlindungan kawasan rosak menjadi parameter mutu penting.
Sumber: data perbandingan R&D KEMP dan dokumen ujian KTR. Rintangan kakisan selepas kerosakan dinilai melalui semburan garam selepas hentaman atau kerosakan mekanikal. KEMP menyokong penilaian sampel mengikut keadaan fabrikasi dan spesifikasi pemeriksaan pelanggan.
Dalam kajian perbandingan KEMP pada 2019, spesimen utuh dan spesimen yang dirosakkan secara mekanikal melalui pengetatan dengan perkakas diuji pada keadaan semburan garam yang sama selama 480 jam. Pemerhatian meliputi kakisan salutan dan kawasan sentuhan sambungan.
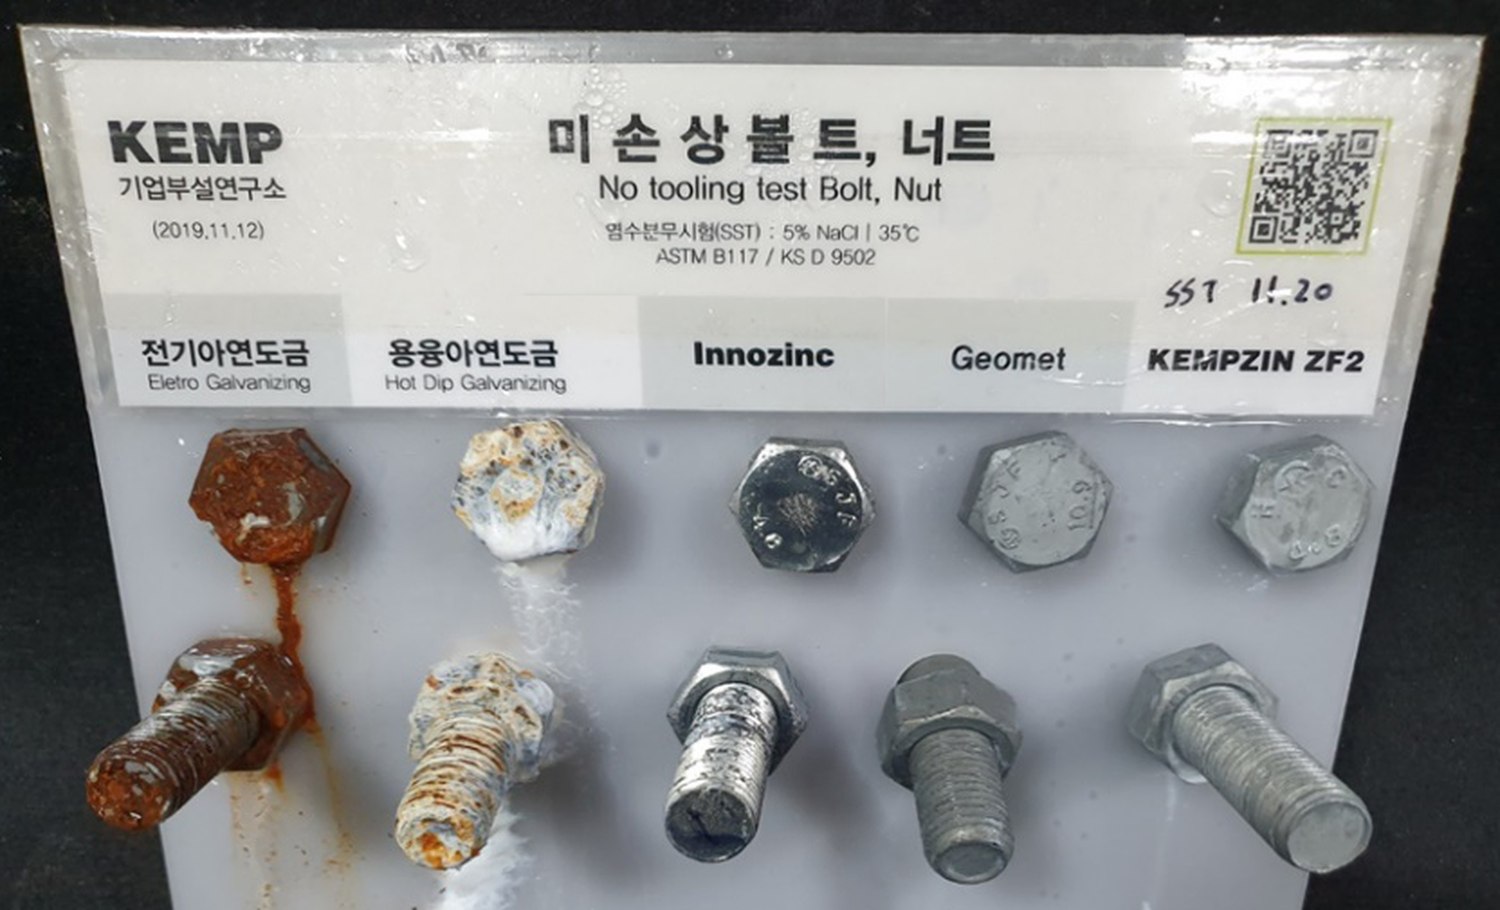
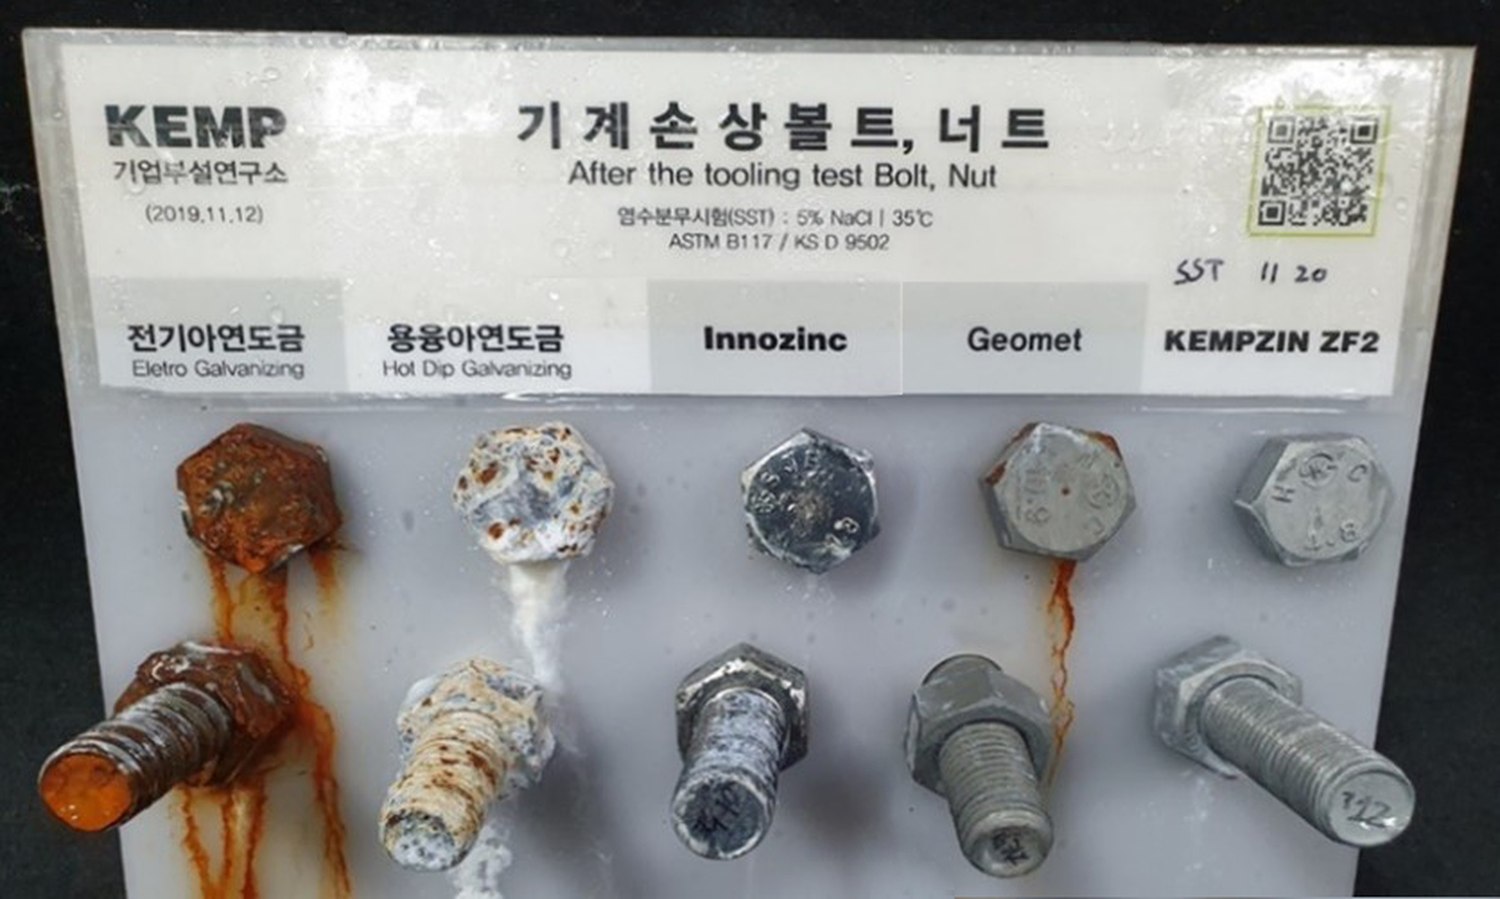
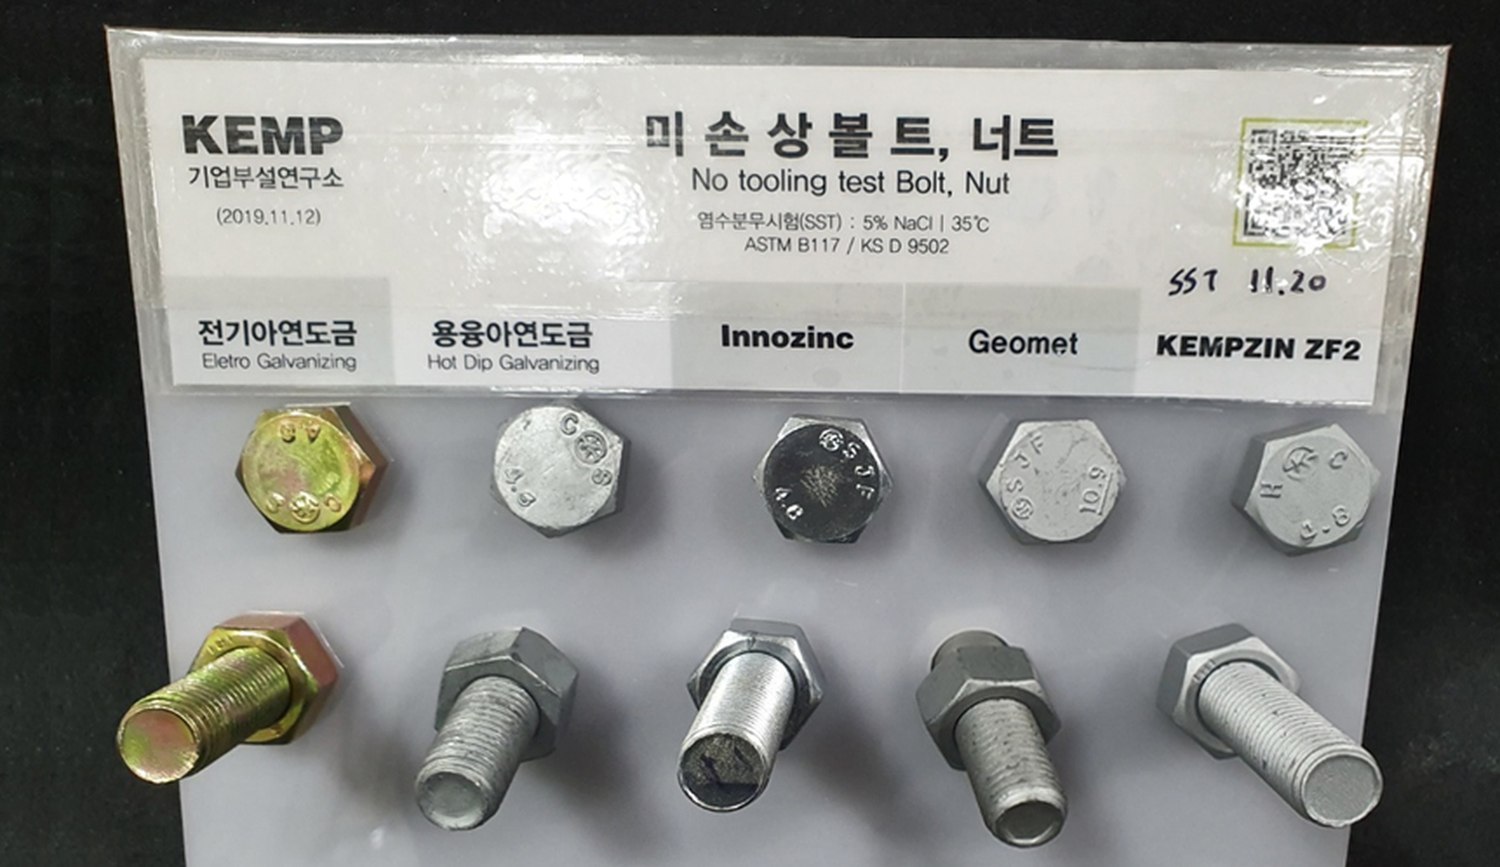
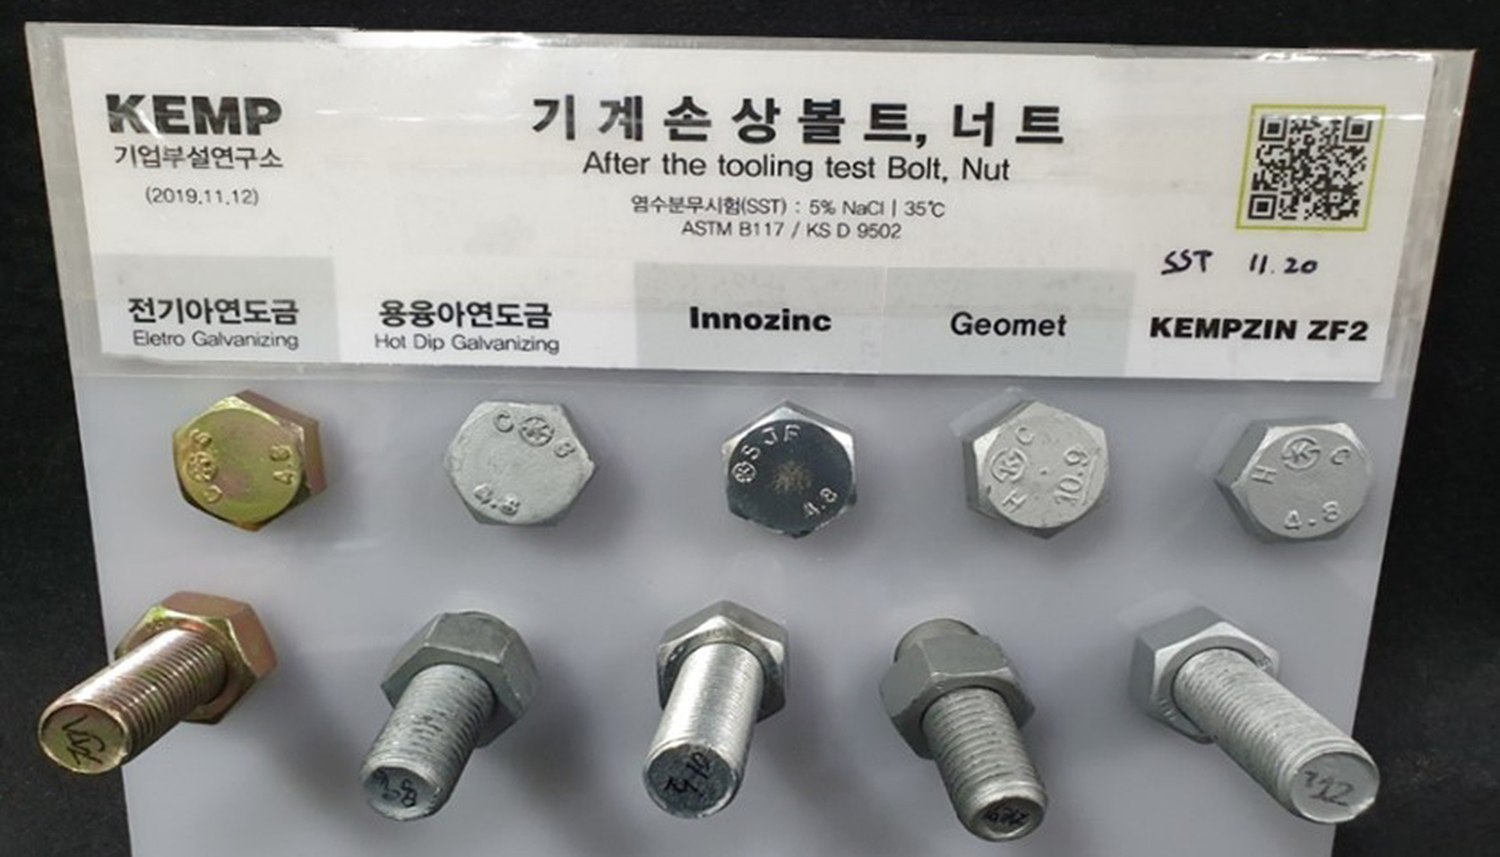
Keadaan: semburan garam neutral (NSS), ASTM B117 / KS D 9502, NaCl 5%, 35 °C, 480 jam (20 November–9 Disember 2019). Laporan R&D KEMP KPRD-20191209-02. Urutan spesimen: penyaduran zink elektrolitik, penggalvanian celup panas, Innozinc, Geomet dan KEMPZIN ZF2. Kajian dalaman membandingkan kakisan salutan di kawasan rosak mekanikal. Bahan substrat dan kelas kekuatan spesimen berbeza. Lima daripada enam spesifikasi laporan asal dipaparkan. Geomet ialah tanda dagangan berdaftar NOF METAL COATINGS.
| Rawatan permukaan | Utuh · 480 jam | Rosak mekanikal · 480 jam | Prestasi diperhatikan |
|---|---|---|---|
| Zink elektrolitik · 8 μm | Karat merah meluas | Karat merah dan kesan meluas | Karat merah pada spesimen utuh |
| Penggalvanian celup panas · 50–77 μm | Karat putih meluas + karat merah 30% | Karat putih meluas dan karat merah berkembang | Kakisan permukaan walaupun salutan lebih tebal |
| GeometSalutan serpihan zink (ZFC) | Tiada kecacatan diperhatikan | Karat merah diperhatikan | Perubahan prestasi selepas kerosakan mekanikal |
| Innozinc 8 μm | Tiada kecacatan diperhatikan | Tiada kecacatan diperhatikan | Perlindungan kekal selepas kerosakan |
Kelebihan utama Innozinc ialah perlindungan kakisan selepas kerosakan mekanikal. Penilaian meliputi spesimen utuh dan kawasan rosak akibat perkakas untuk menetapkan mutu rawatan permukaan komponen pengikat selepas pemasangan.
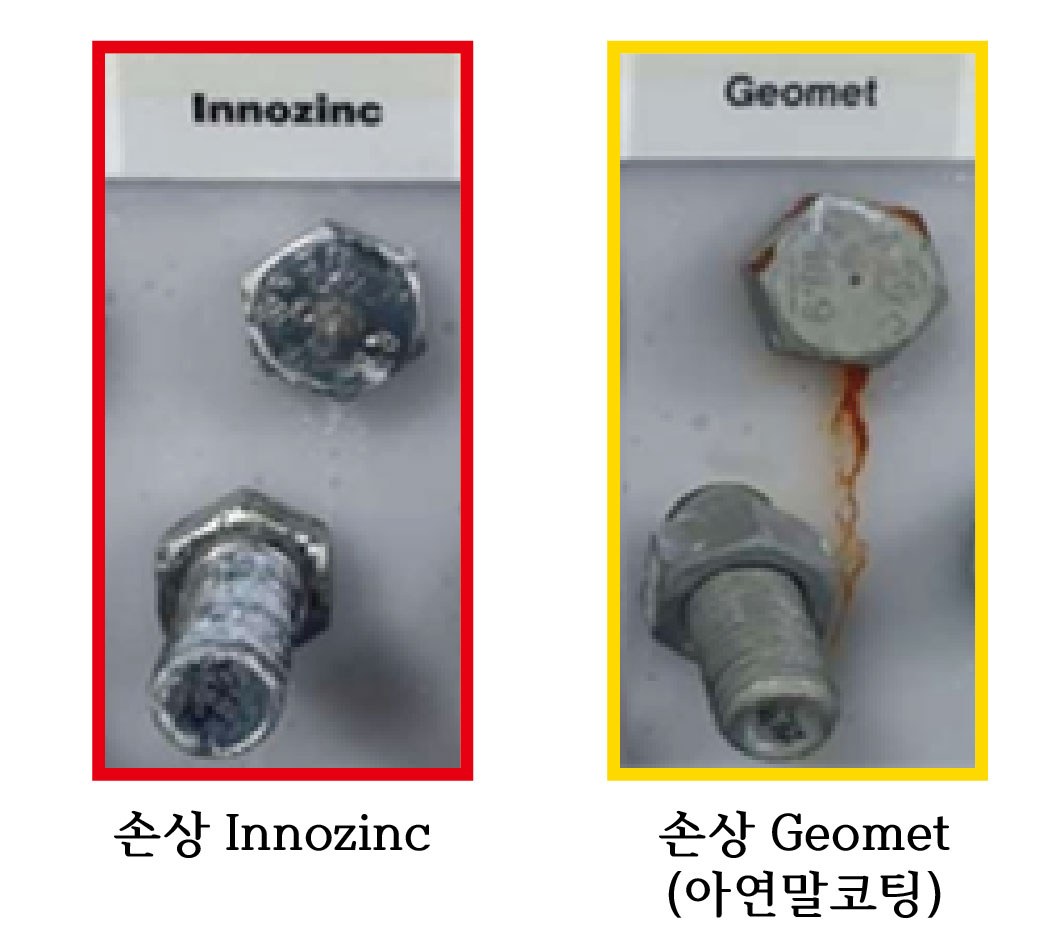
Kedua-dua spesimen menerima keadaan kerosakan perkakas yang sama. Spesimen Innozinc di kiri menunjukkan perubahan warna; spesimen Geomet di kanan menunjukkan karat merah pada kepala dan kesan produk kakisan. Innozinc menggabungkan perlindungan anod korban daripada zink elektroenapan dengan penghalang komposit tak organik untuk meningkatkan rintangan kakisan pada permukaan sambungan yang rosak.
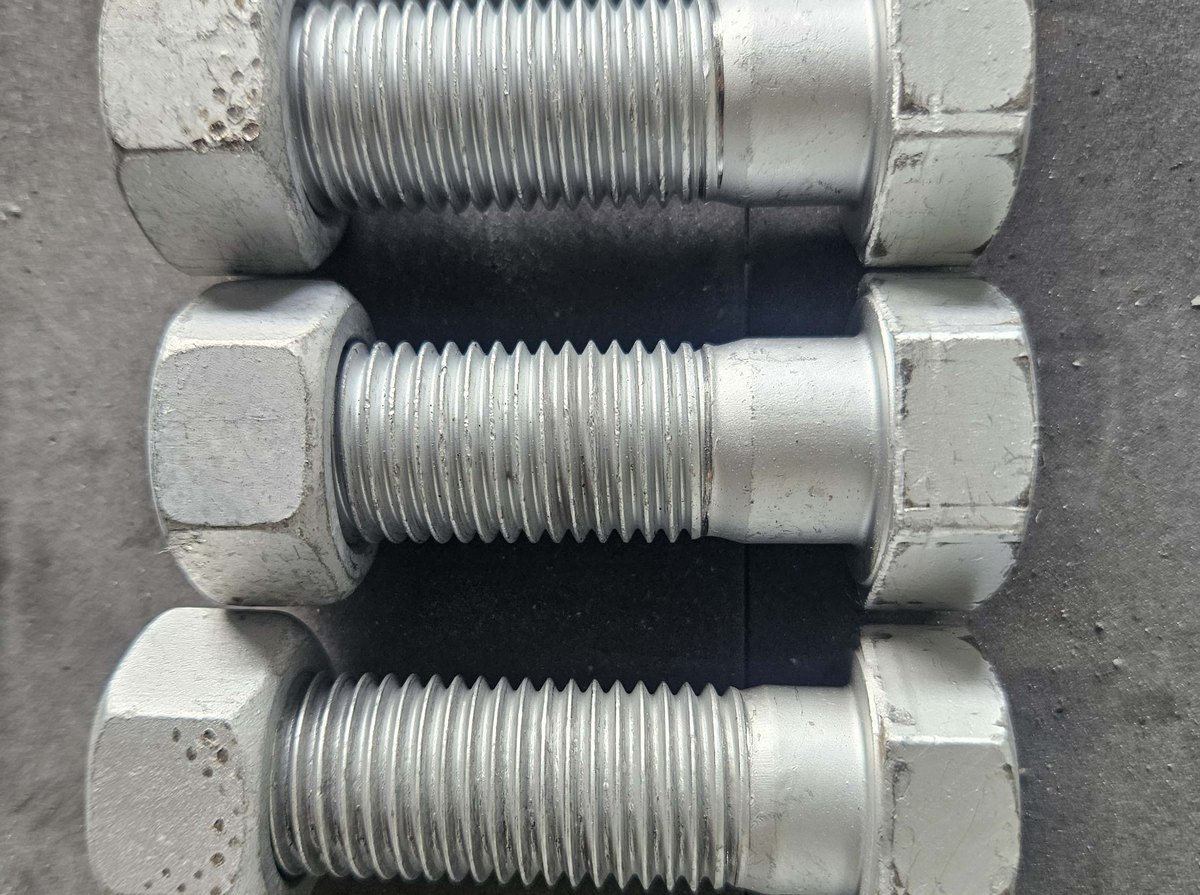
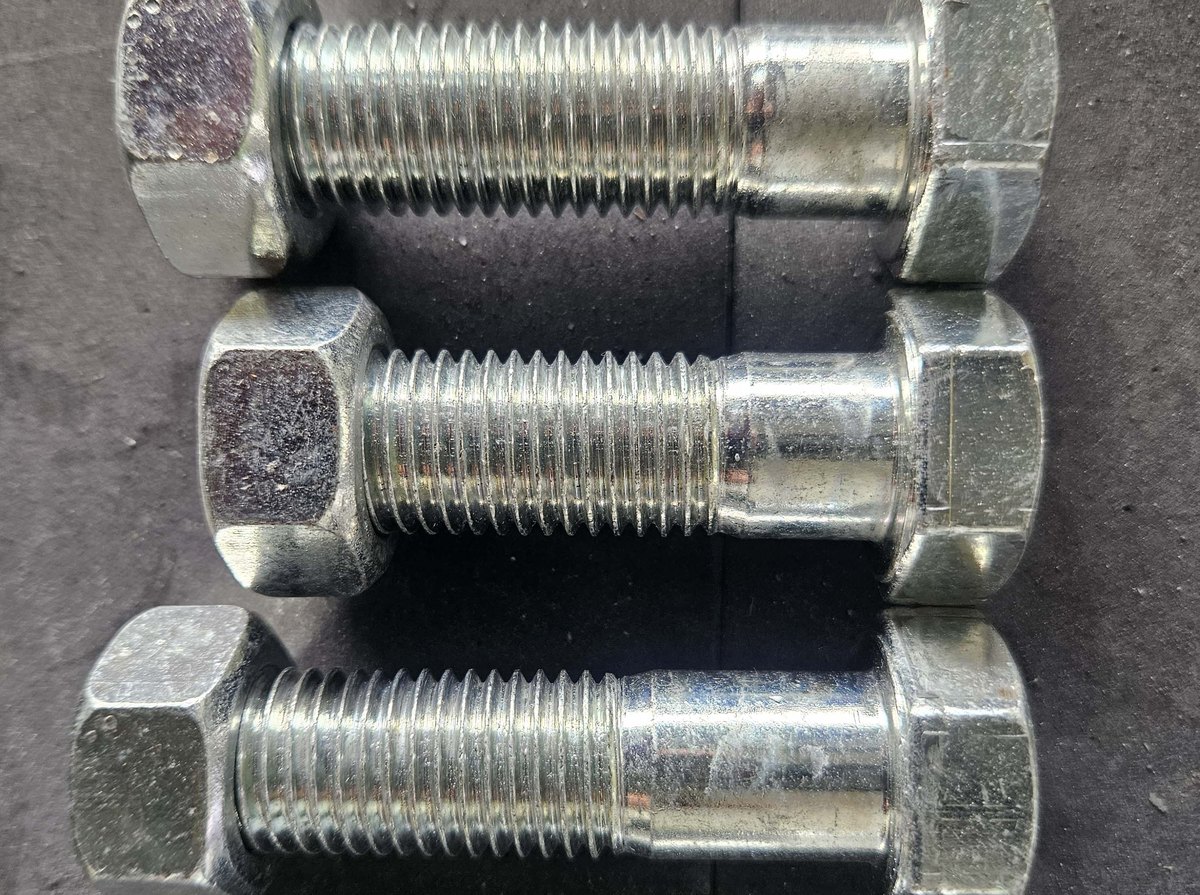
Integriti salutan selepas pengetatan: ujian M16 (120 N·m, 4 kitaran) dan M24 (700 N·m, 2 kitaran) memerhatikan kerosakan permukaan sentuhan. Spesifikasi menggabungkan tork, toleransi ulir dan rintangan kakisan selepas kerosakan.
Ujian pengetatan: Ogos 2023. Berasingan daripada kajian 2019 dengan semburan garam 480 jam.
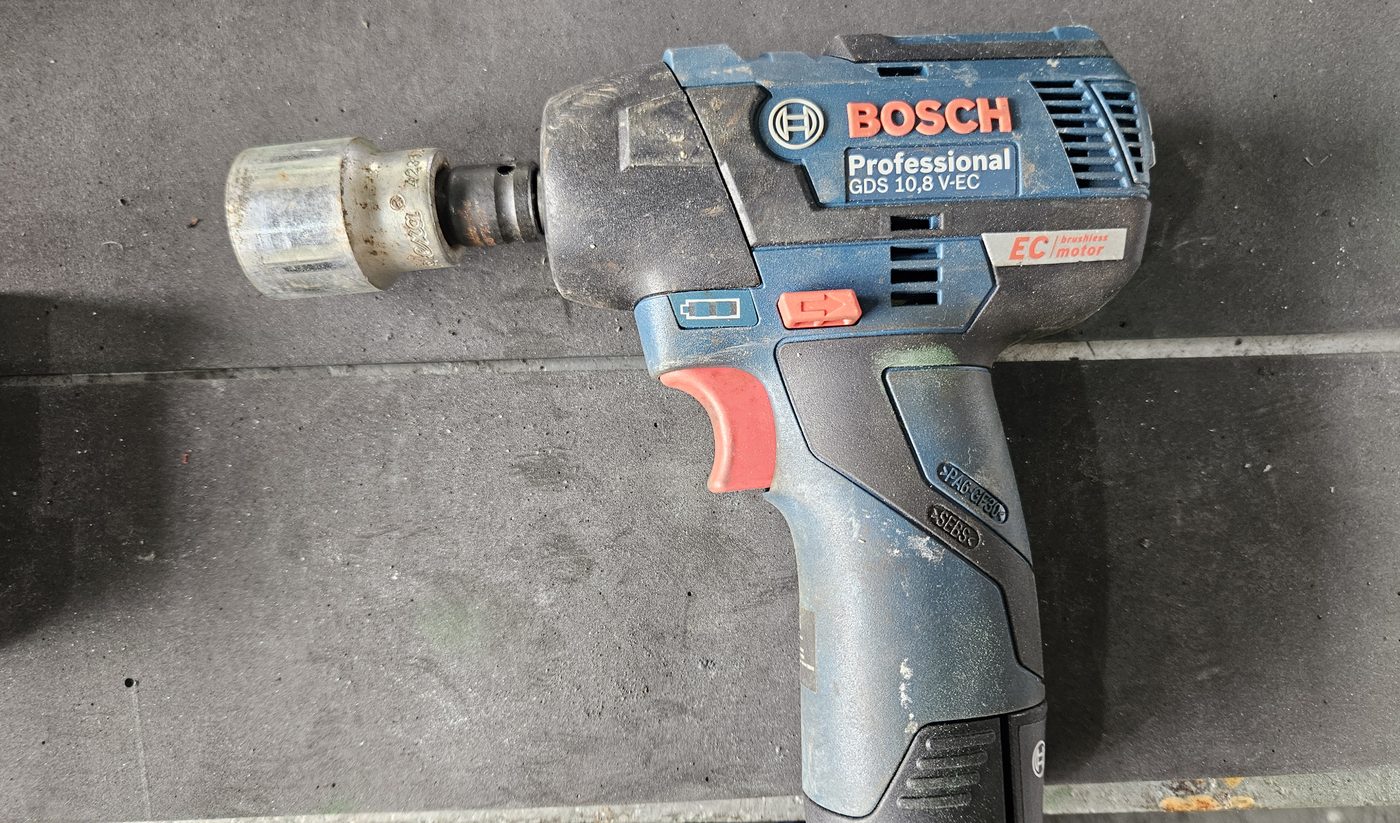
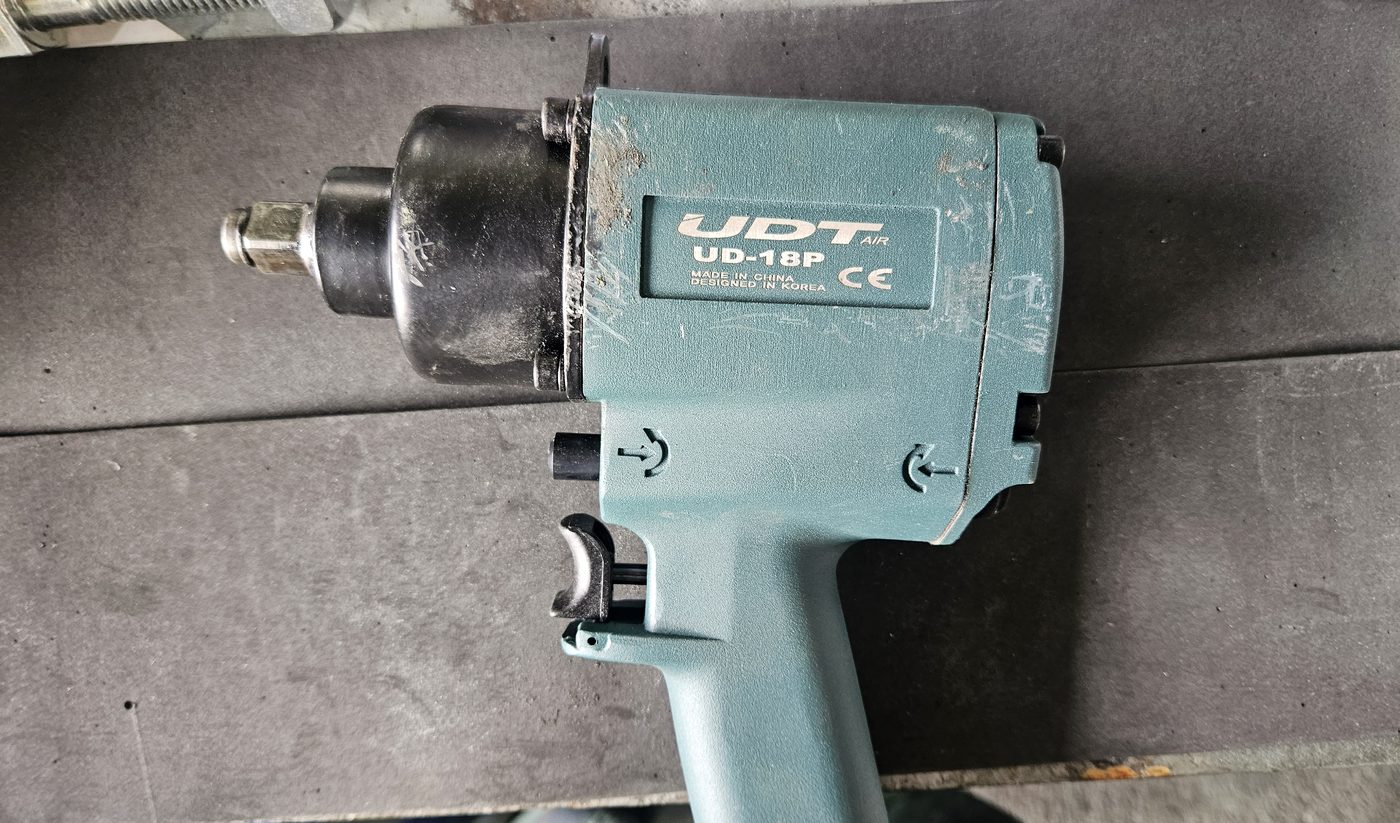
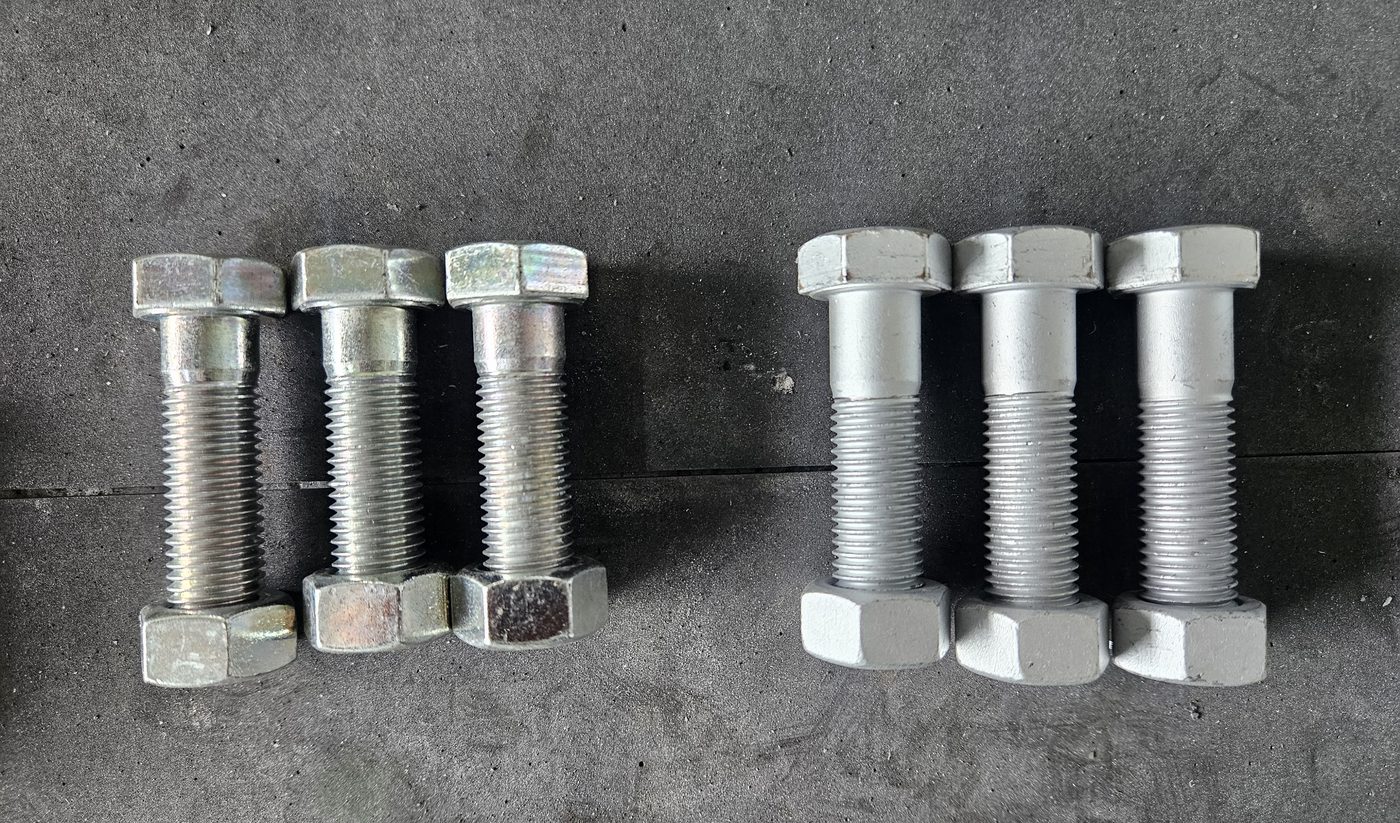
Keadaan pengetatan: perkakas impak dan pneumatik mengenakan tork serta bilangan kitaran yang ditetapkan. Dokumen ujian merekodkan ubah bentuk dan kerosakan salutan di kawasan sentuhan perkakas.
Mutu fabrikasi dan pemasangan mempengaruhi jumlah kos, bersama prestasi perlindungan kakisan.
Semasa pengetatan, rusuk ulir dan permukaan galas menerima tekanan sentuhan serta geseran. Kawalan lekatan, keupayaan ubah bentuk dan rintangan kakisan selepas kerosakan meningkatkan perlindungan selepas pemasangan.
Rintangan selepas kerosakan: 500 jam+ (zink elektrolitik: 90 jam)Ketebalan salutan mempengaruhi diameter pic ulir dan kelegaan pemasangan. Enapan Innozinc kira-kira 8 μm mengehadkan perubahan dimensi; keadaan proses ditetapkan berdasarkan tolok ulir dan toleransi selepas penyaduran.
Salutan kira-kira 8 μm · Kesesuaian dikawal tolokInnozinc memberikan rintangan kakisan melalui lapisan zink dan filem seramik tak organik. Spesifikasi proses bebas kromium membantu mengoptimumkan pascarawatan dan kawalan bahan.
26 bahan dianalisis tidak dikesan · Pascarawatan dipermudahPerbezaan keupayaan, nisbah luas sentuhan dan pendedahan elektrolit mempengaruhi kakisan galvanik antara keluli bergalvani dan keluli tahan karat. Innozinc-h menawarkan salutan komposit berintangan kakisan tinggi bagi sambungan logam berlainan, dengan spesifikasi mengikut bahan pasangan dan keadaan pengetatan.
Ketumpatan arus galvanik: 65% lebih rendah dengan pasangan keluli karbon berbanding rujukan HDG yang diuji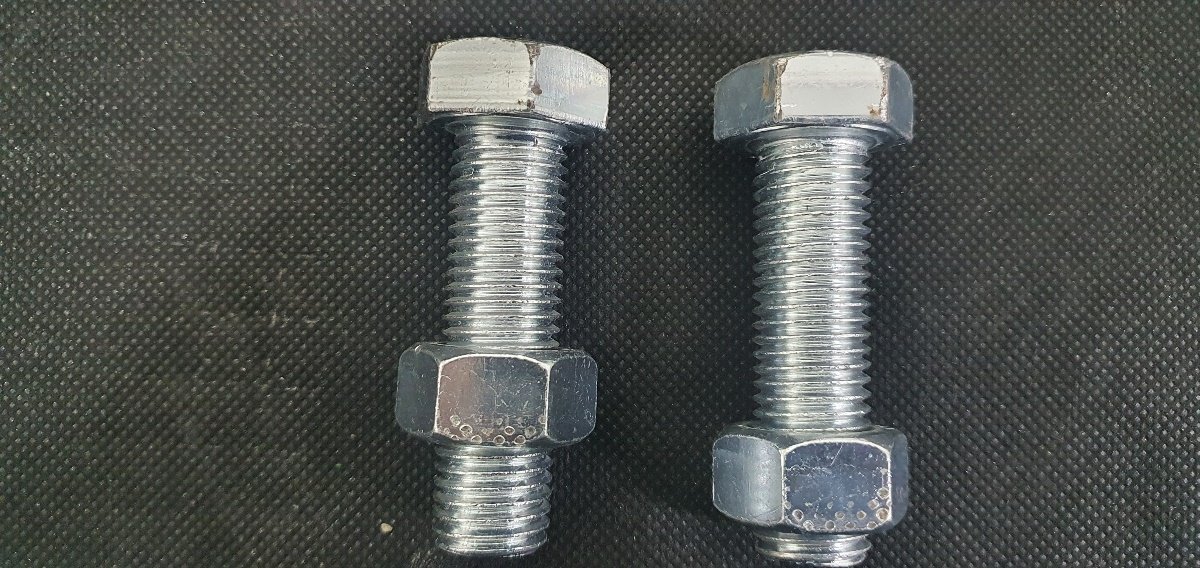
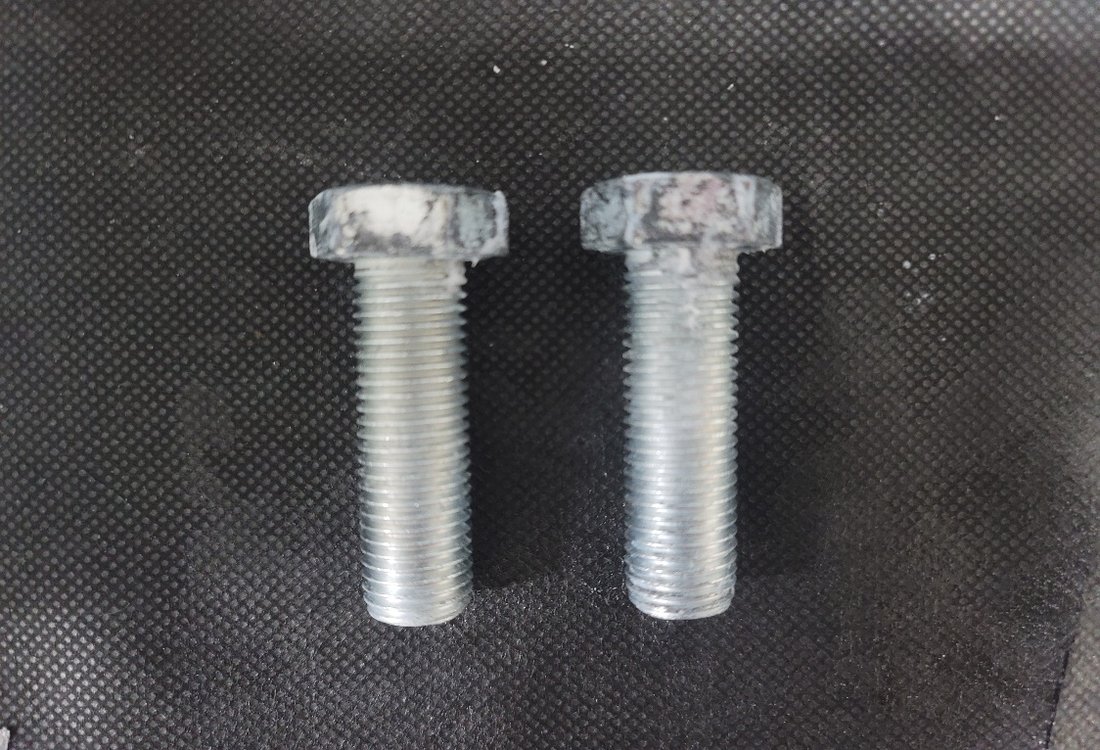
Rekod dalaman R&D KEMP bagi ujian semburan garam ASTM B117 menunjukkan kakisan di kawasan sentuhan perkakas. Spesimen kanan menggunakan spesifikasi penyaduran elektrolitik zink–seramik selain Innozinc dan menggambarkan hubungan kerosakan mekanikal dengan lokasi kakisan.
Bagi ulir 60°, salutan pada rusuk ulir meningkatkan diameter pic berkesan. Ketebalan seragam t menghasilkan pertambahan geometri kira-kira 4t. Toleransi sebelum penyaduran dan ketebalan sasaran diselaraskan bagi memenuhi keperluan tolok selepas penyaduran.
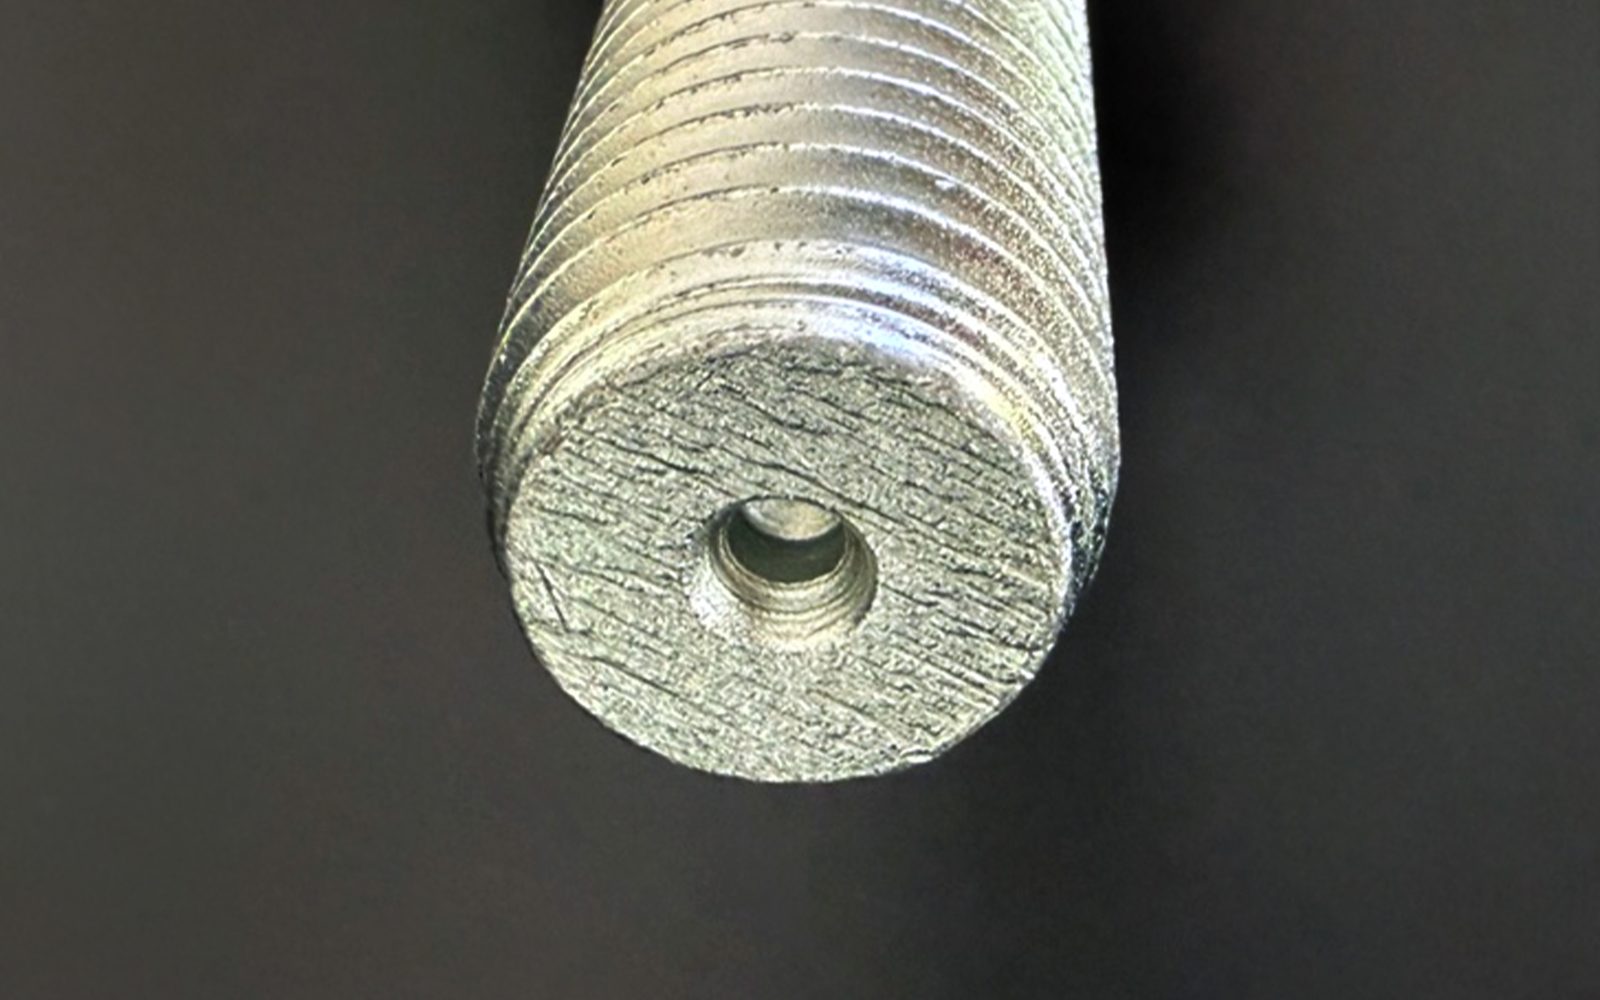
Salutan 50–77 μm menghasilkan pertambahan geometri diameter pic kira-kira 200–300 μm. Toleransi awal dan spesifikasi nat pasangan mesti mengambil kira salutan; tolok selepas penyaduran mengesahkan kesesuaian pemasangan.
Enapan 8 μm menghasilkan pertambahan geometri diameter pic kira-kira 32 μm. Penyaduran nipis Innozinc mengurangkan perubahan profil ulir dan pemesinan tambahan. Mutu pengikatan dikawal melalui toleransi awal, nat pasangan dan kriteria tolok.
Jadual memaparkan keputusan perbandingan karat merah yang direkodkan. Julat SST wakilan semasa ialah 720–1,000 jam untuk Innozinc dan 1,500–2,000 jam untuk Innozinc-h. Spesifikasi aplikasi menggabungkan ketebalan, keadaan ujian dan kriteria penerimaan.
| Ciri | Penyaduran zink elektrolitik | Penyaduran zink elektrolitik + sealer | Penggalvanian celup panas | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| Rintangan kakisan (SST, kriteria karat merah) | 190 jam | 240 hr | 480 jam | 1,000 hr | 1,500 jam+ |
| Rintangan kakisan selepas kerosakan mekanikal | 90 jam | — | 240 hr | ≥500 jam | ≥500 jam |
| Ujian kakisan berkitar (CCT) | 5 kitaran | — | 40 kitaran | 80 kitaran | 80 kitaran↑ |
| Ketebalan lapisan | 8 μm | 8 μm + pengedap | 50~77 μm | 8 μm | 8~15 μm |
| Pengetapan saiz lebih besar pada nat pasangan | Tidak diperlukan | Tidak diperlukan | Ditetapkan untuk menampung salutan | Kesesuaian dikawal tolok | Kesesuaian dikawal tolok |
| Kakisan logam berlainan / galvanik | Rendah | Rendah | Rendah | Baik | Sangat baik |
| Pascarawatan rujukan | Kromium trivalen / heksavalen | Pascarawatan berasaskan kromium | Pascarawatan kromium heksavalen | Pilihan bebas kromium | Pilihan bebas kromium |
| Suhu proses | Suhu ambien | Suhu ambien | Pencelupan pada kira-kira 450 °C | Penyaduran suhu ambien pada 25 °C | Penyaduran suhu ambien pada 25 °C |
Sumber: data perbandingan R&D KEMP dan keputusan KTR. Nilai SST menggunakan kriteria karat merah; karat putih mempunyai kriteria penerimaan berbeza. Sebut harga mengambil kira geometri, luas permukaan tentu dan volum bulanan. Hantar lukisan teknikal serta kuantiti pengeluaran untuk harga khusus produk.
| Ciri | Penyaduran zink elektrolitik | Salutan serpihan zink (ZFC) | Penggalvanian celup panas (HDG) | Innozinc |
|---|---|---|---|---|
| Suhu proses | Suhu ambien | Pengerasan terma pada 180–300 °C | Pencelupan pada kira-kira 450 °C | Penyaduran suhu ambien pada 25 °C |
| Pengerasan terma salutan | Tidak diperlukan | Diperlukan | Tidak berkenaan | Tidak diperlukan untuk enapan |
| Pendedahan herotan terma / pembajaan | Tanpa peringkat enapan bersuhu tinggi | Pendedahan suhu pengerasan | Pendedahan suhu tinggi | Enapan suhu ambien |
| Pengetapan saiz lebih besar pada nat pasangan | Tidak diperlukan | Tidak diperlukan | Elaun salutan yang ditetapkan | Kesesuaian dikawal tolok |
| Perlindungan anod korban pada tepi potongan | Tersedia | Bergantung pada sistem | Tersedia | Diberikan oleh lapisan zink |
| Pembumian / kesinambungan elektrik | Penilaian pemasangan | Penilaian pemasangan | Penilaian pemasangan | Penilaian pemasangan |
| Prestasi lenturan | Keretakan | Terhad | Penyahlaminaan | 140° |
| Pertimbangan proses berkaitan kerapuhan hidrogen | Penyerapan hidrogen semasa penyaduran elektrolitikProses elektrolitik | Tanpa penyerapan hidrogen elektrolitikEnapan bukan elektrolitik | Hidrogen tertahan lebih rendahPencelupan suhu tinggi; prarawatan kekal relevan | Kawalan proses diperlukanProses elektrolitik — lihat spesifikasi aplikasi di bawah |
| Pascarawatan rujukan | Kromat trivalen / heksavalen | Bergantung pada spesifikasi | Pascarawatan kromium heksavalen | Pilihan bebas kromium |
Kawalan proses komponen berkekuatan tinggi: bagi kelas 10.9 ke atas, prarawatan, penyaduran dan pascarawatan dilayakkan mengikut keperluan kawalan kerapuhan hidrogen pelanggan. Spesifikasi aplikasi komponen pengikat
Kakisan kitaran: dalam penilaian pengeluaran 2025 (KS D ISO 14993, 40 kitaran), spesimen bolt U bersalut zink–seramik dan bergalvani celup panas tidak menunjukkan karat merah. Angka 80 dan 40 kitaran dalam jadual ialah rujukan produk; perbandingan langsung bolt U menggunakan 40 kitaran.
Kedua-dua varian menggunakan penyaduran nipis zink–seramik. Pemilihan berdasarkan rintangan kakisan yang diperlukan dan persekitaran pendedahan.
Pelanggan boleh memilih Innozinc bagi komponen dalaman dan Innozinc-h bagi luaran atau persekitaran agresif.
Bandingkan kos penyaduran bersama kerja semula ulir, pemeriksaan semula dan pembaikan setempat. Enapan nipis dan kebolehbentukan Innozinc membuka peluang memudahkan urutan fabrikasi.
| Komponen kos | Penyaduran zink elektrolitik + sealer | Penggalvanian celup panas (HDG) | Innozinc |
|---|---|---|---|
| Proses pengedap sekunder | Diperlukan | — | Pilihan spesifikasi dipermudah |
| Pengetapan saiz lebih besar pada nat pasangan | Tidak diperlukan | Diperlukan | Dikurangkan melalui kawalan ketebalan/toleransi |
| Pemeriksaan semula / pengetapan semula selepas pengetapan saiz lebih besar | — | Operasi tambahan | Keperluan kerja semula berkurang |
| Pembetulan herotan terma selepas penyaduran | — | Mungkin diperlukan | Tanpa peringkat enapan bersuhu tinggi |
| Tenaga pemanasan dan pengeringan | Pengeringan pengedap | Mandian zink dipanaskan dengan LNG | Enapan suhu ambien |
| Pembaikan tepi potongan di tapak | Bergantung pada aplikasi | Bahan pembaikan diperlukan | Perlindungan anod korban daripada zink bersebelahan |
| Pengurusan kelegaan pemasangan | Rendah | Kawalan elaun pengetapan saiz lebih besar | Ketepatan melalui salutan nipis |
| Keperluan kromium heksavalen | Pilih pascarawatan mengikut keperluan | Pilih pascarawatan mengikut keperluan | Pilihan bebas kromium |
Kos fabrikasi khusus produk: bandingkan sebelum/selepas, termasuk penyaduran, kerja semula ulir, pemeriksaan semula, pembaikan setempat dan pengangkutan pergi-balik. Lukisan teknikal, luas permukaan, volum bulanan dan saiz kelompok minimum menentukan spesifikasi serta sebut harga.
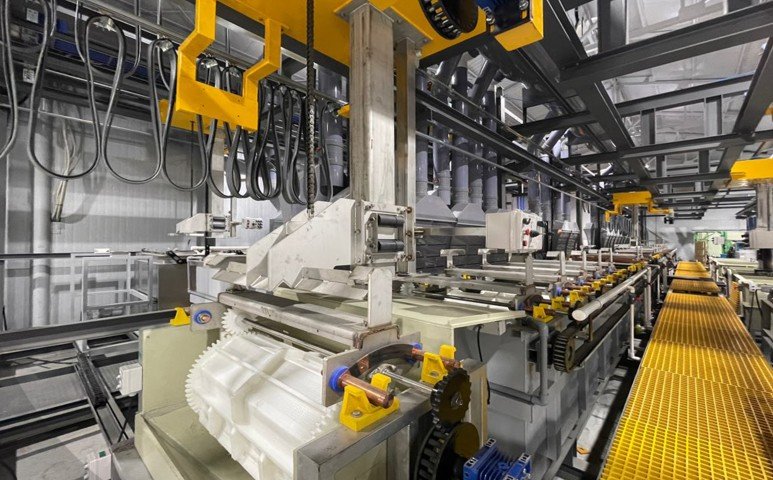
Penyaduran tong (7 tan/hari) memproses komponen kecil dalam volum tinggi; barisan rak dan zink berasid menampung komponen panjang dan besar.

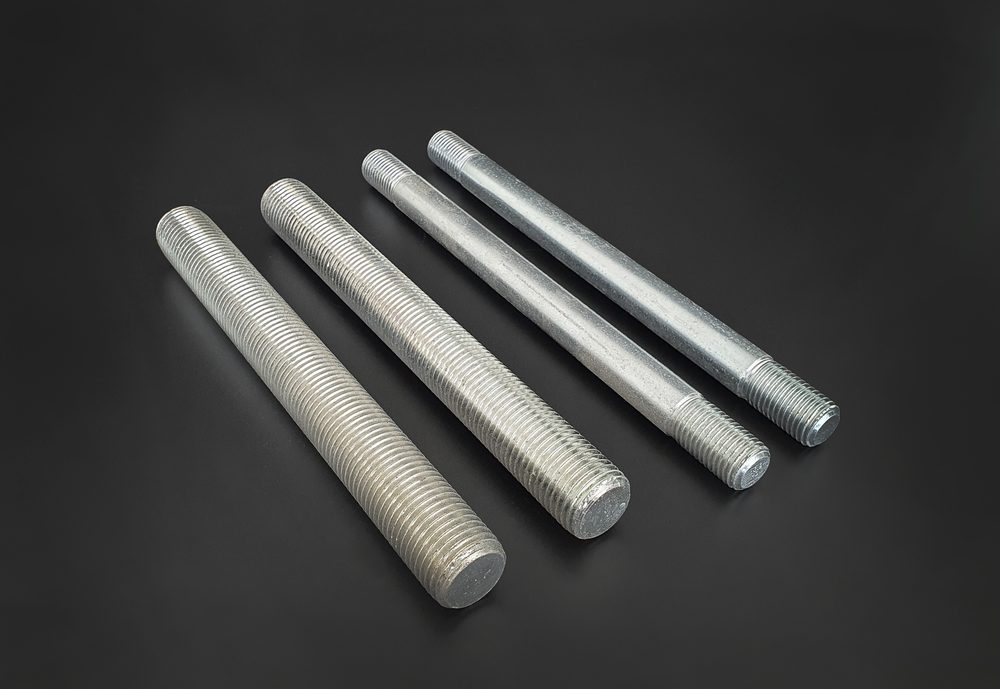

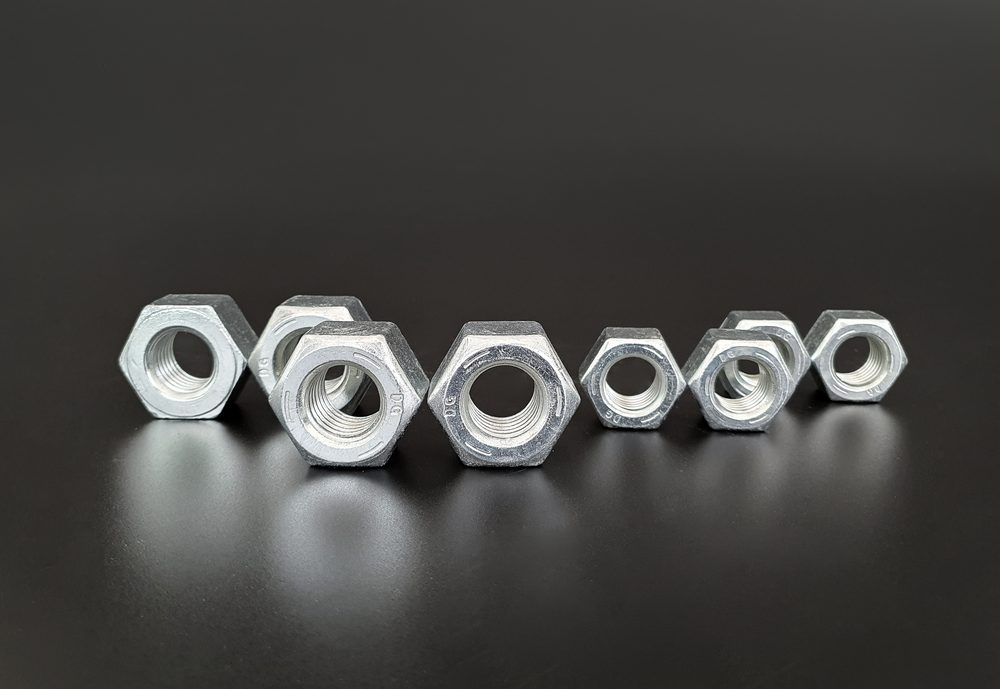
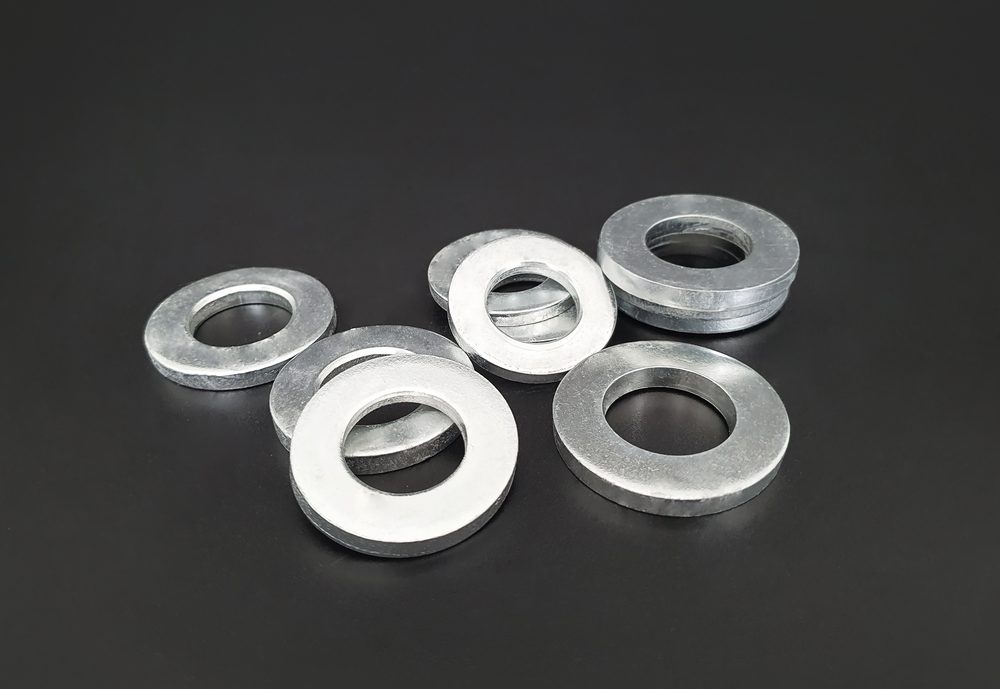
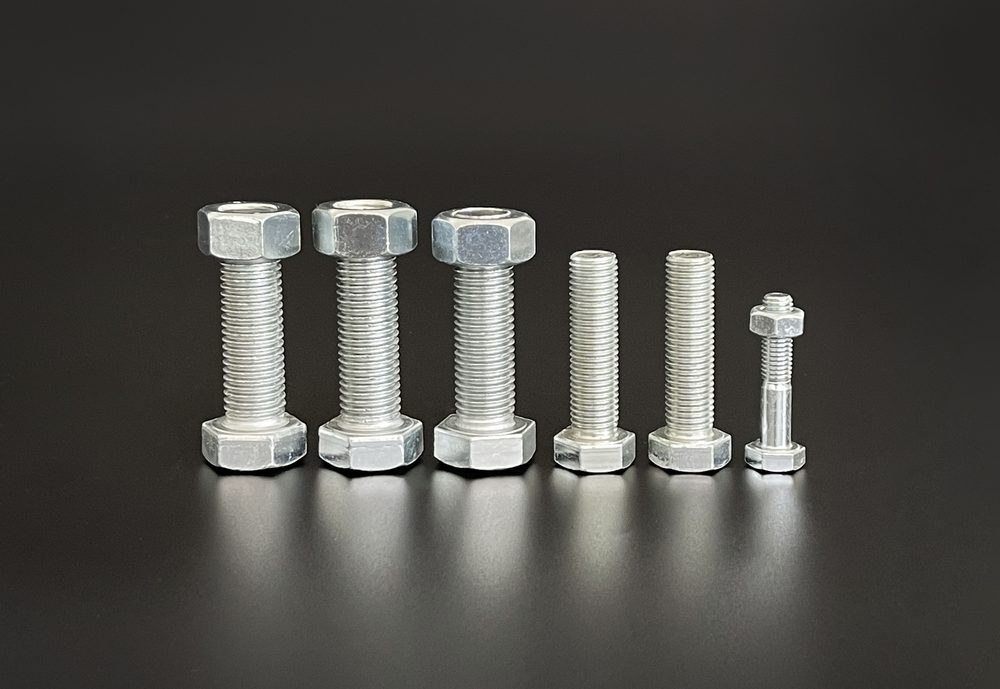
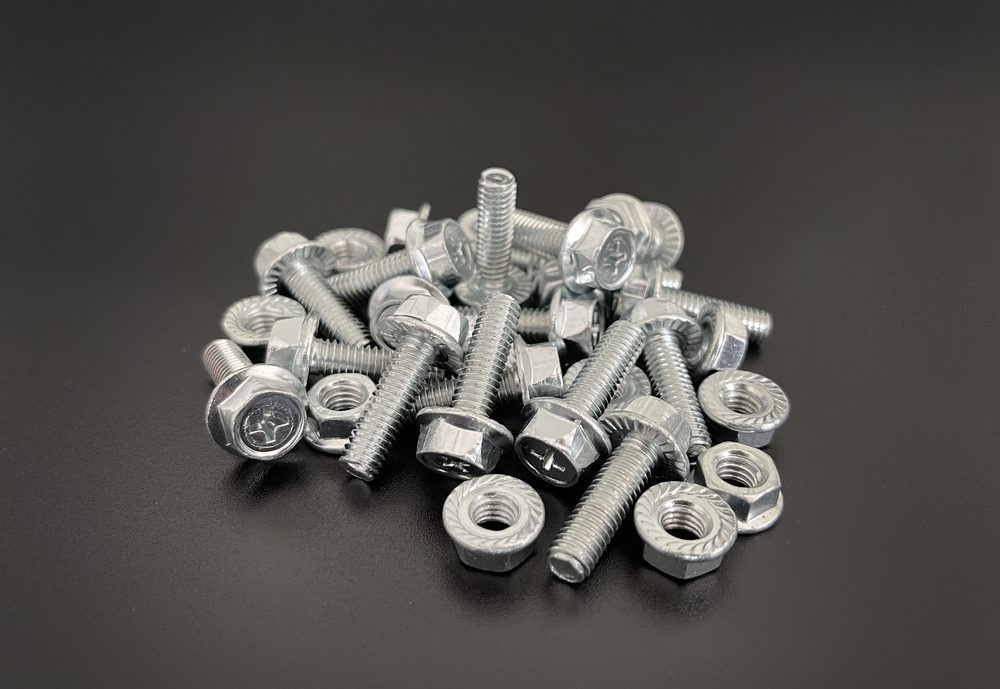
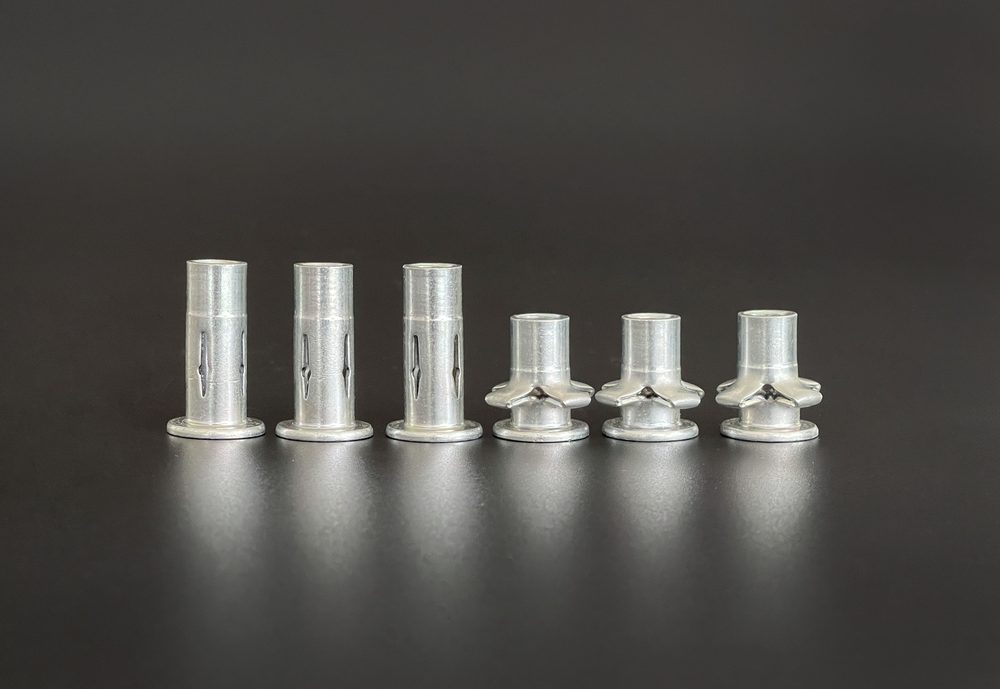
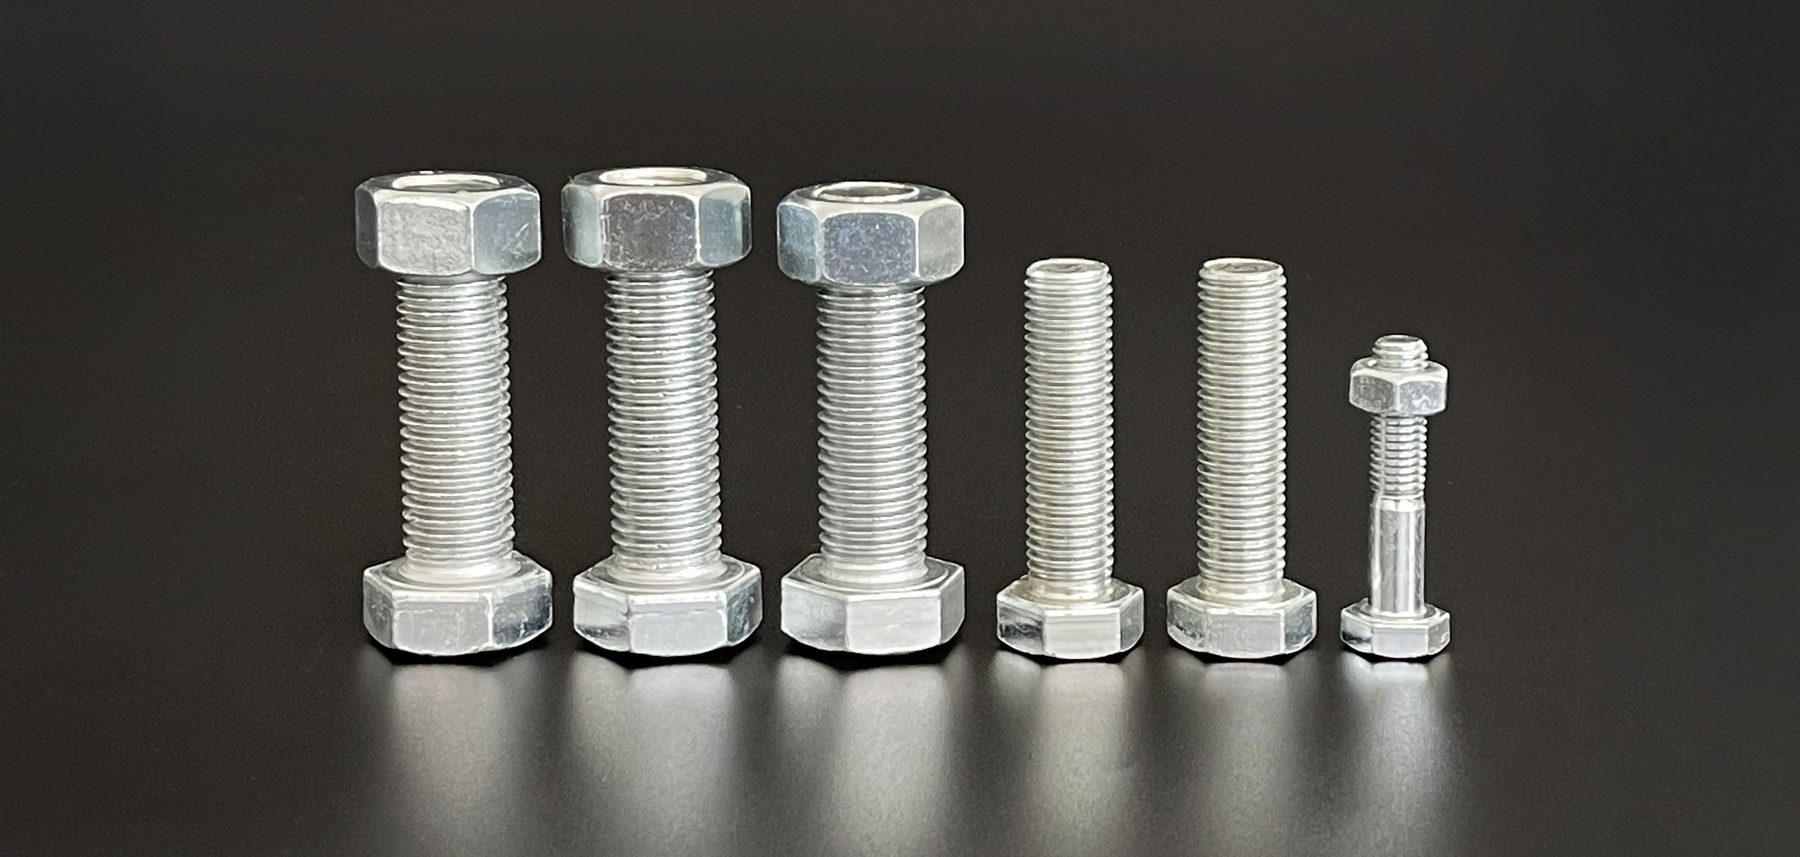
Produk disadur dan dibekalkan oleh KEMP. Foto menunjukkan kemasan zink–seramik putih keperakan. Pascarawatan kromat berwarna atau biru dikendalikan sebagai spesifikasi khusus produk.
| Produk | Persekitaran pendedahan | Spesifikasi Disyorkan | Asas teknikal |
|---|---|---|---|
| Bolt heksagon dan nat | Dalaman · Atmosfera umum | Innozinc | Perlindungan selepas kerosakan · Kawalan toleransi ulir |
| Skru kecil dan skru mesin | Dalaman · Atmosfera umum | Innozinc (ketebalan diselaraskan) | Ketebalan diselaraskan mengikut spesifikasi ulir |
| Rod berulir · Ulir penuh | Penyokong peralatan dan siling dalaman | Innozinc 8 μm | Perlindungan anod korban pada potongan · Ulir penuh |
| Rod berulir · Penambat | Luaran · Pesisir · Garam pencair ais | Innozinc-h | SST 1,500–2,000 jam · Rintangan kakisan galvanik: sangat baik |
| Penambat pengembangan dan baji | Pemasangan tertanam dalaman | Innozinc 8 μm | Perlindungan kakisan baki selepas hentaman dan pengembangan |
| Penambat asas tertanam (jenis J/L) | Tertanam dalam konkrit | Kemasan khusus projek | Bahagian tertanam dan terdedah ditetapkan mengikut pendedahan konkrit dan atmosfera |
| Bolt U · Bolt cangkuk · Bolt U segi empat | Luaran · Penyokong paip | Innozinc-h | Lekatan kekal dalam ujian lenturan 140° yang dirujuk |
| Sesendal · Skru kecil | Dalaman · Kegunaan umum | Innozinc (penyaduran tong) | Pengeluaran pelbagai dalam kelompok kecil · Kapasiti tong 7 tan/hari |
| Bolt yang bersentuhan dengan keluli tahan karat | Antara muka logam berlainan | Innozinc-h | Rintangan kakisan galvanik: sangat baik |
| Pengikat bagi pembumian / kesinambungan elektrik | Pemasangan elektrik | Innozinc | Penilaian rintangan sentuhan pemasangan mengikut permukaan dan keadaan pengetatan |
| Bolt berkekuatan tinggi kelas 10.9 ke atas | — | Kelayakan proses diperlukan | Kawalan kerapuhan hidrogen dan kelayakan mengikut spesifikasi pelanggan |
| Set bolt tahan gelinciran F10T / S10T | — | Kelayakan proses diperlukan | Keperluan faktor gelinciran dan pekali tork yang diluluskan bagi set lengkap |
SST wakilan Innozinc ialah 720–1,000 jam. Salutan kompositnya membolehkan pemudahan proses pengedap tambahan, dengan keadaan proses dan ujian ditetapkan pada komponen sebenar.
Elektroenapan pada suhu ambien mengurangkan risiko herotan terma rod berulir dan bar panjang sambil mengekalkan ketepatan dimensi. Tanpa mandian zink panas, keperluan pemanasan dan operasi pada peringkat enapan berkurang.
Spesifikasi Innozinc bebas kromium menggabungkan perlindungan kakisan dan kawalan bahan. Analisis dirujuk melaporkan 26 bahan diuji tidak dikesan; dokumen khusus produk menyatakan kaedah serta had pengesanannya.
Bagi komponen pengikat khas yang dibentuk dan dilentur, ujian dirujuk mengekalkan salutan tanpa retak hingga lenturan 140°. Ini menyokong pilihan urutan penyaduran dan fabrikasi.
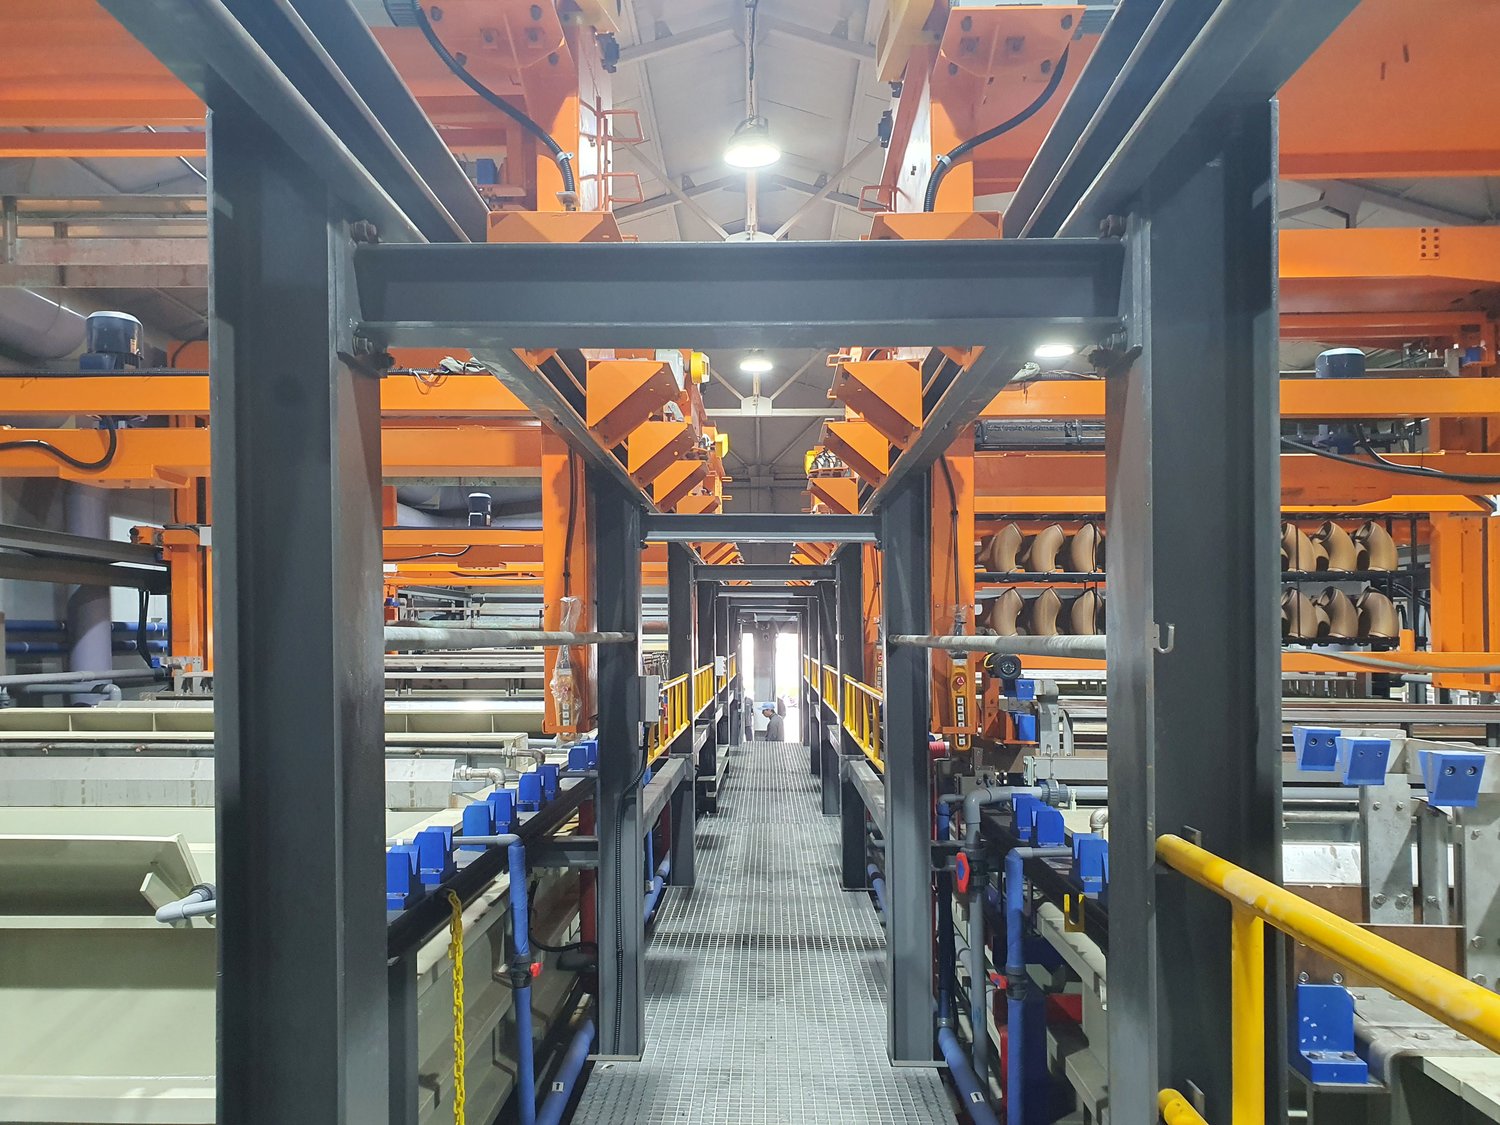
KEMP mengendalikan tiga barisan di Ulsan: penyaduran rak 35 tan/hari, zink berasid 10 tan/hari dan tong 7 tan/hari. Komponen pengikat kecil diproses dalam tong; rod dan bar panjang dengan rak.
Rod pengunci kontena memberikan pengalaman pendedahan garam dan geseran pengikatan berulang, termasuk demonstrasi marin selama setahun serta ujian DEKRA.
Spesifikasi produk menghubungkan perlindungan kakisan dalam keadaan terpasang atau rosak dengan toleransi ulir dan mutu pemasangan.
Laporan R&D KEMP KPRD-20191209-02 membandingkan salutan rosak mekanikal dalam semburan garam NaCl 5% pada 35 °C.
Ujian dalaman menilai spesimen terpasang selepas 2,664 jam pendedahan semburan garam. Keadaan pemasangan dan pemerhatian permukaan tersedia dalam dokumen ujian berkaitan.
Ketebalan enapan sasaran dan keperluan tolok ditetapkan berdasarkan rangka toleransi ulir ISO 4042 dan ISO 965-1, kemudian dipadankan dengan tahap rintangan kakisan yang diperlukan.
Aplikasi utama merangkumi bolt dan nat umum sehingga kelas 8.8, rod berulir, penambat, stad dan komponen pengikat bukan standard.
Pemilihan proses mengambil kira bahan dan keadaan rawatan haba. Komponen berkekuatan tinggi seperti kelas 10.9 dan 12.9 memerlukan kawalan kerapuhan hidrogen serta kelayakan proses sebelum pengeluaran.
Ketebalan sasaran diselaraskan dengan toleransi ulir, nat pasangan dan keadaan pengetatan; tolok mengesahkan kesesuaian pemasangan.
Penilaian sampel mengambil kira kerosakan akibat pengetatan dan fabrikasi untuk menetapkan prestasi kakisan dalam keadaan pelanggan.
KEMP membangunkan spesifikasi penyaduran dan program sampel untuk komponen anda. Rintangan kakisan, toleransi ulir dan mutu pemasangan dinilai mengikut kriteria pemeriksaan pelanggan sebelum keadaan pengeluaran dimuktamadkan.

Dokumen ujian khusus produk dan katalog teknikal dihantar melalui e-mel. Nyatakan aplikasi serta spesifikasi diperlukan supaya kami menyediakan data berkaitan.
Maklumkan bahan, kelas kekuatan, dimensi dan kuantiti bolt serta nat. Pasukan kami akan mengesahkan spesifikasi penyaduran dan urusan sampel.
Tolok ulir, integriti salutan selepas pengetatan dan rintangan kakisan dinilai mengikut spesifikasi pemeriksaan pelanggan. Keputusan menetapkan keperluan penyaduran pengeluaran dan kawalan mutu.
Pilih ujian semburan garam, kakisan kitaran, kakisan selepas kerosakan dan ketebalan salutan; keputusan didokumenkan dalam format laporan dipersetujui.
Produk perintis dipilih berdasarkan sasaran kakisan, toleransi ulir dan mutu pemasangan. Keputusan sampel memandu kelulusan berperingkat spesifikasi pengeluaran dan keadaan bekalan.
Kelengkapan kapal keluli telah dibekalkan untuk lebih 60 kapal di dua pembina kapal utama. Rekod bekalan KEMP yang dirujuk merangkumi lebih 80% pasaran kelengkapan beralur perlindungan kebakaran Korea, dengan pelanggan dalam penjanaan kuasa, industri berat, pembinaan dan loji proses.
Rekod bekalan merentasi bidang perniagaan KEMP. Mohon contoh aplikasi khusus komponen pengikat daripada pasukan kami.
Panduan teknikal pemprosesan komponen pengikat, mutu pemasangan dan pelaksanaan pengeluaran.
Temui penyelesaian rawatan permukaan KEMP mengikut keadaan pendedahan dan keperluan produk bagi setiap sektor.
