
Karat putih pada kelengkapan kapal yang digalvani celup panas boleh memerlukan kerja semula semasa pembinaan dan pentauliahan. Dalam projek pembangunan bersama limbungan kapal, penyaduran zink–seramik Innozinc mencapai sekurang-kurangnya 1,000 jam ujian semburan garam, melebihi sasaran 480 jam. Pemeriksaan bebas KR meliputi enam parameter. Julat SST varian semasa: Innozinc 720–1,000 jam; Innozinc-h 1,500–2,000 jam. Keadaan spesimen dan kriteria penerimaan ditetapkan mengikut aplikasi.

Prestasi salutan mempengaruhi pembinaan, pemeriksaan dan kerja semula sebelum penyerahan, selain rintangan kakisan di makmal.
Jeriji dan dulang kabel bergalvani boleh mengalami karat putih semasa pembinaan dan pentauliahan. Pembangunan bersama ini menangani keperluan penyelenggaraan berulang sebelum penyerahan kapal.
Keperluan dikenal pasti dalam pembangunan bersamaLantunan bahan pelelas semasa peletupan abrasif boleh merosakkan salutan secara setempat. Projek ini menetapkan kriteria penilaian bagi lima tahap kerosakan untuk menyokong keputusan pembaikan.
Penampilan, lekatan dan lekatan lapisan susulanDalam ujian kupon yang merujuk ASME Seksyen IX, tiada kecacatan kimpalan diperhatikan. Organisasi pengukuran pendedahan pekerjaan yang ditetapkan membandingkan wasap kimpalan dan logam daripada spesimen bersalut dan keluli tanpa salutan secara berasingan. Pelaksanaan di tapak menggunakan prosedur kimpalan yang diluluskan.
Penilaian kebolehkimpalan oleh limbungan selesaiPembangunan bersama melebihi sasaran kekuatan lekatan lapisan akhir epoksi sekurang-kurangnya 3 MPa dalam keadaan ujian. Penyediaan permukaan dan keserasian sistem cat ditetapkan sebelum pengeluaran.
Kekuatan lekatan epoksi dilaporkan: >3 MPaKEMP bersama dua limbungan utama Korea membangunkan penyaduran elektrolitik zink–seramik untuk kelengkapan kapal bersaiz besar. Makmal limbungan menetapkan sasaran projek dan menilai spesimen.
| Parameter penilaian | Sasaran projek | Keputusan dilaporkan | Penilaian |
|---|---|---|---|
| Rintangan semburan garam | ≥480 jam | ≥1,000 jam | Melebihi sasaran |
| Lekatan salutan | ≥4B | 5B | Melebihi sasaran |
| Rintangan hentaman dan lenturan | Tanpa pengelupasan atau kecacatan | Tiada pengelupasan atau kecacatan diperhatikan | Memenuhi sasaran |
| Kekuatan lekatan lapisan akhir epoksi | ≥3 MPa | >3 MPa | Memenuhi sasaran |
| Kebolehkimpalan | Tanpa kecacatan kimpalan | Tiada kecacatan kimpalan diperhatikan | Memenuhi sasaran |
| Rintangan kakisan selepas kerosakan akibat peletupan abrasif | Menetapkan kriteria mengikut kerosakan | Penilaian tahap kerosakan selesai | Memenuhi sasaran |
| Integriti salutan selepas kerosakan akibat peletupan abrasif | Menetapkan kriteria penilaian | Kriteria bagi lima tahap kerosakan | Memenuhi sasaran |
Keputusan merujuk laporan akhir makmal limbungan serta keadaan ujiannya. Identiti rakan kerjasama boleh dibincangkan mengikut perjanjian kerahsiaan.
Projek ini bertujuan mengurangkan kos bahan melalui alternatif kepada penggalvanian celup panas; aplikasi bolt dan nat seterusnya meliputi 14 kapal. Penjimatan bergantung pada spesifikasi dan keadaan pengeluaran.
| Perkara | Penggalvanian celup panas (HDG) | Penyaduran zink–seramik Innozinc |
|---|---|---|
| Struktur salutan | Lapisan zink + lapisan aloi zink–besi | Zink hasil elektroenapan + salutan siloksana tak organik |
| Pembentukan antara muka | Pembentukan aloi semasa pencelupan | Ikatan siloksana pada antara muka zink |
| Suhu proses | Pencelupan pada kira-kira 450 °C | Elektroenapan pada kira-kira 25 °C |
| Ketebalan salutan bolt (spesimen SEM) | 60~65µm | Bolt kecil: 25–30 µm; bolt besar: 35–40 µm |
| Karat putih semasa pembinaan/pentauliahan | Masalah berulang dalam projek | Penambahbaikan dilaporkan |
| Pengecatan susulan | Penyediaan permukaan ditetapkan | Kekuatan lekatan epoksi dilaporkan: >3 MPa |
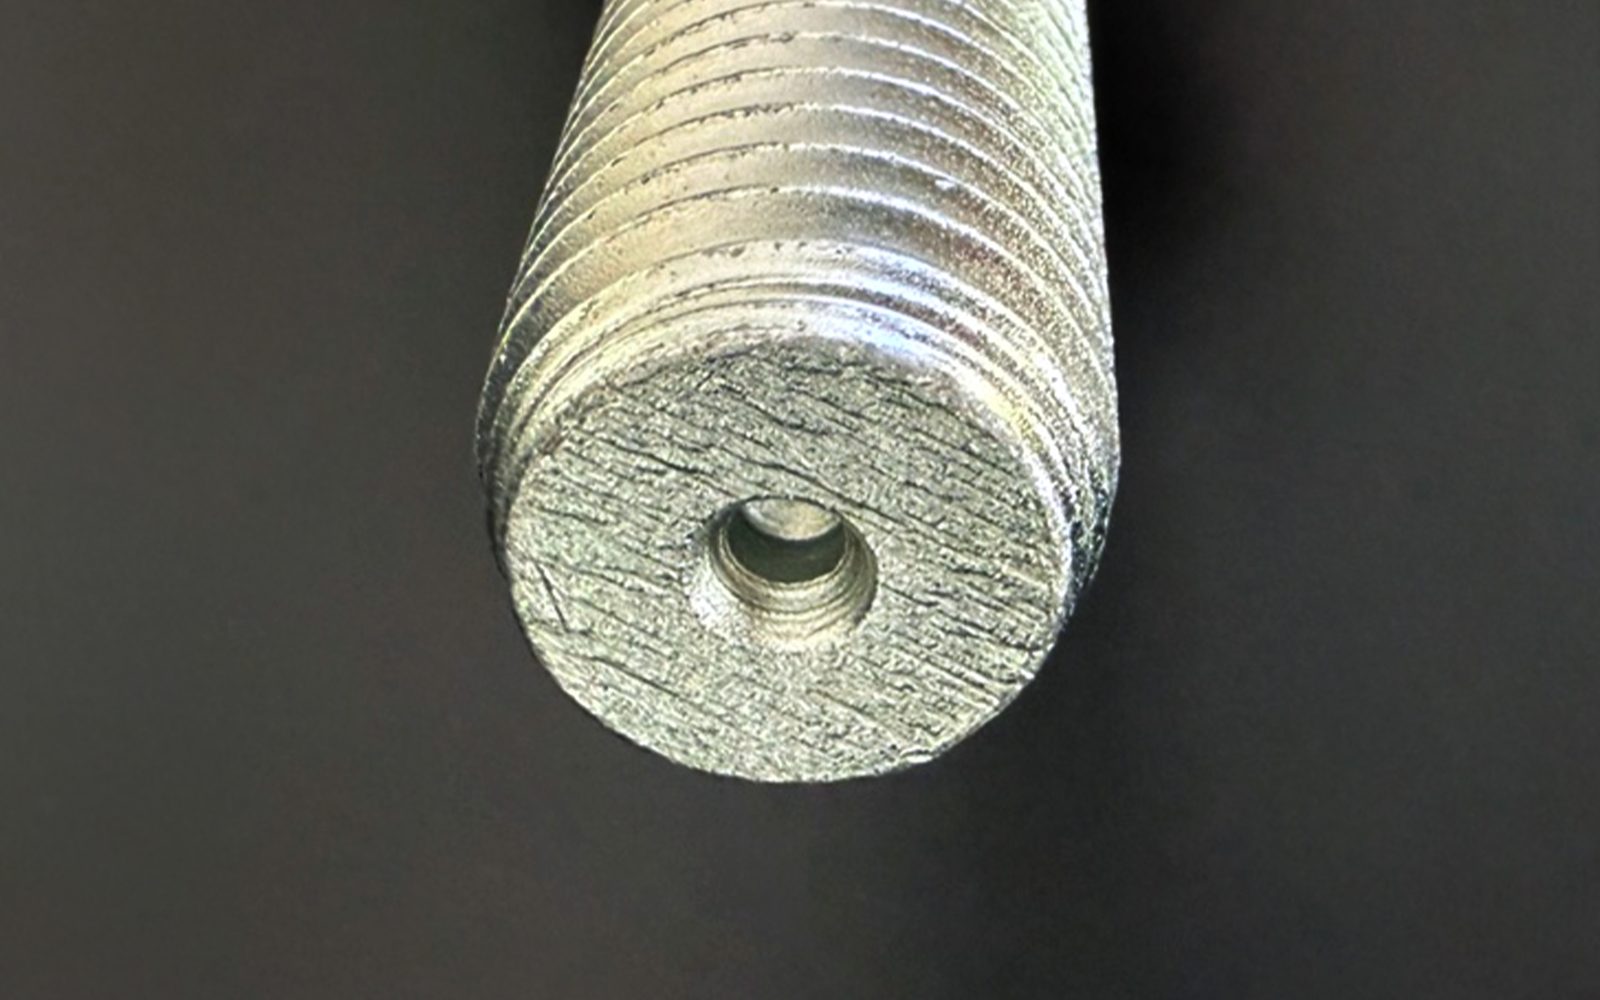
Ketebalan salutan bolt diukur melalui analisis keratan rentas menggunakan mikroskop elektron pengimbasan (SEM). Elektroenapan dipengaruhi geometri: ketebalan ulir 8–12 µm boleh menghasilkan enapan lebih tebal pada kepala bolt. Lokasi pengukuran dan kriteria penerimaan tolok ulir ditetapkan sebelum pengeluaran.
Korean Register mengeluarkan Sijil Pematuhan selepas pemeriksaan bebas mengikut spesifikasi KEMP di kilang Ulsan. Keenam-enam parameter pemeriksaan memenuhi kriteria yang ditetapkan.
| Parameter pemeriksaan | Kaedah rujukan | Kriteria | Keputusan dilaporkan | Penilaian |
|---|---|---|---|---|
| Ketebalan lapisan | ASTM B 499 | ≥6 µm | 20µm | Dipenuhi |
| Lekatan | ASTM D 3359 | 5B | 5B | Dipenuhi |
| Ujian semburan garam | KS D 9502 | Tiada karat merah | Tiada karat merah diperhatikan | Dipenuhi |
| Ujian kakisan kitaran | JIS H 8502 | Tiada karat merah | Tiada karat merah diperhatikan | Dipenuhi |
| Lekatan antara lapisan | KS M ISO 2409 | Kelas lekatan 1 | Kelas lekatan 1 | Dipenuhi |
| Enam bahan terhad (skop laporan) | IEC 62321 | Tidak dikesan dalam had kaedah | Tidak dikesan pada spesimen ujian | Dipenuhi |
Skop: Sijil Pematuhan KR berdasarkan pemeriksaan bebas mengikut spesifikasi KEMP bagi produk di luar keperluan pengelasan KR. Kelulusan jenis dan kelulusan komponen tertakluk pengelasan ialah proses berasingan. Analisis enam bahan mengikut skop laporan; pematuhan menyeluruh RoHS memerlukan dokumen berkaitan. Sila mohon sijil dan kaedah ujian.
Integriti kimpalan dan pendedahan pekerjaan dinilai secara berasingan. Aplikasi industri menggabungkan keputusan ini dengan prosedur kimpalan yang diluluskan serta penilaian keselamatan tapak.
Perbandingan melibatkan spesimen bersalut zink–seramik dan keluli tanpa salutan, bukan penggalvanian celup panas. Mohon laporan lengkap berserta keadaan ujian. Kimpalan memerlukan pengudaraan, kawalan pendedahan, prosedur yang diluluskan dan pembaikan salutan di sekitar sambungan.
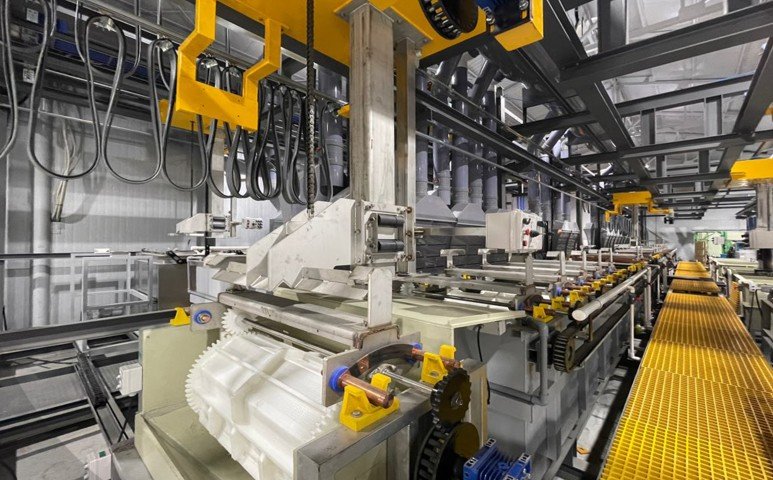
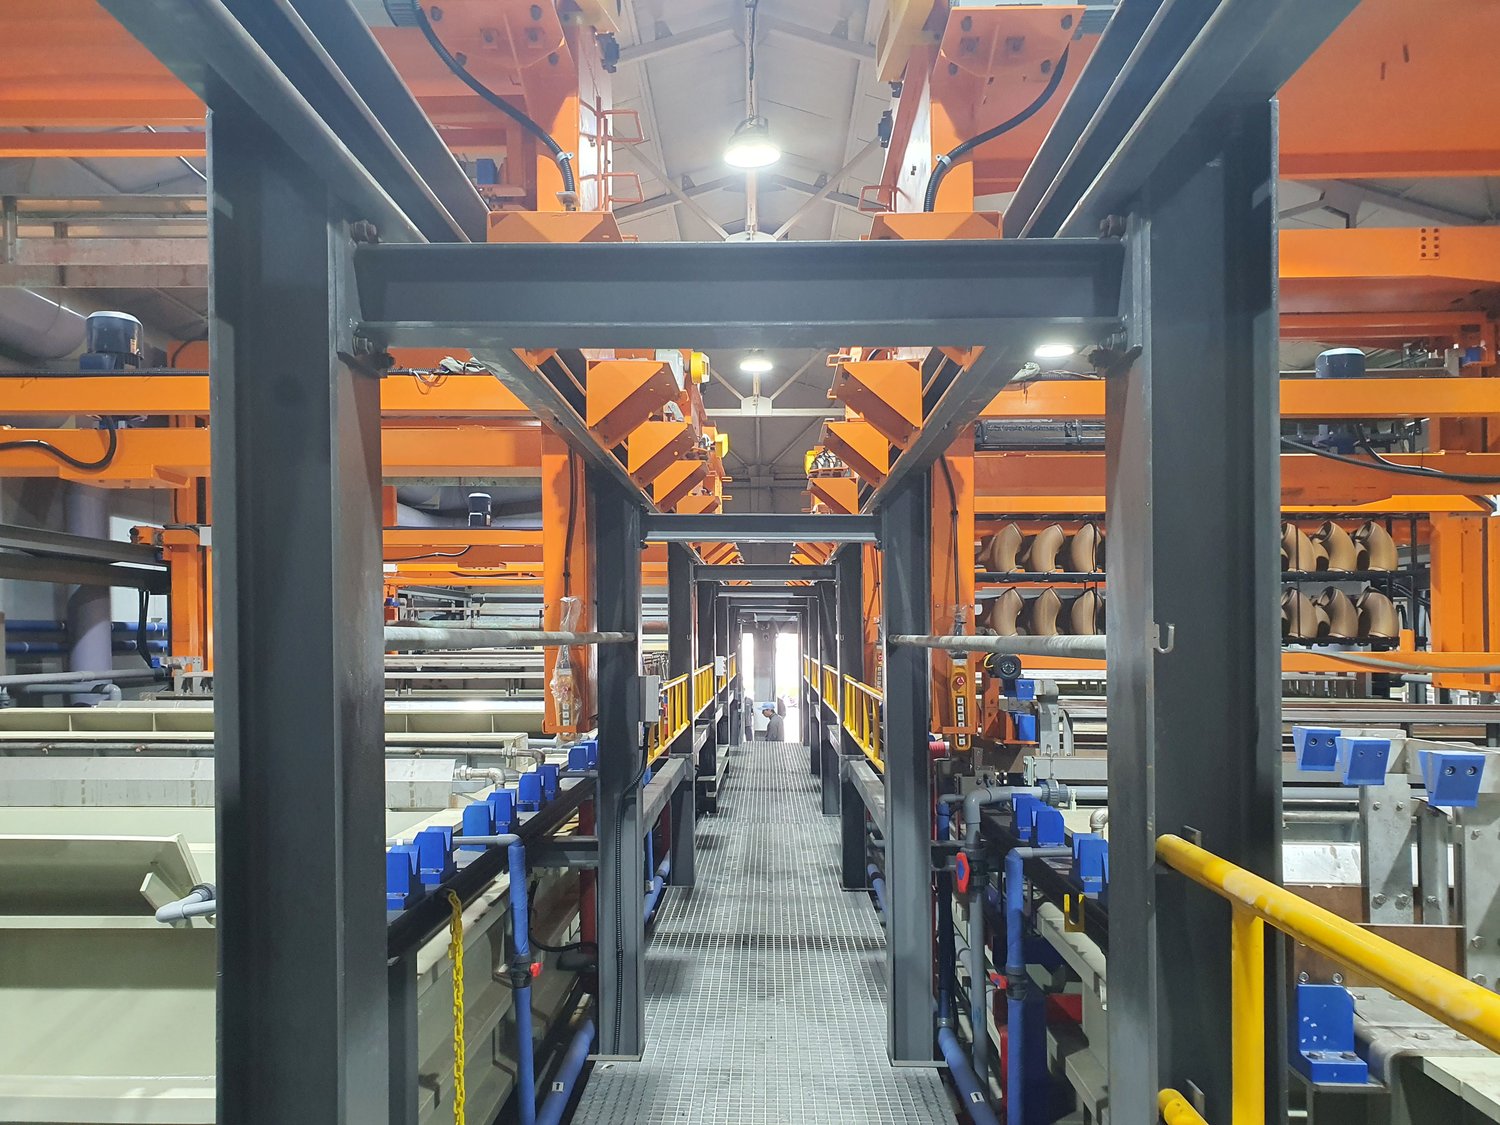
Kapasiti rujukan: penyaduran rak bagi kelengkapan besar 35 tan/hari, dan penyaduran tong bagi komponen pengikat 7 tan/hari. Kadar pengeluaran bergantung pada geometri, spesifikasi dan muatan komponen.


| Komponen | Pendedahan | Pilihan salutan | Asas teknikal |
|---|---|---|---|
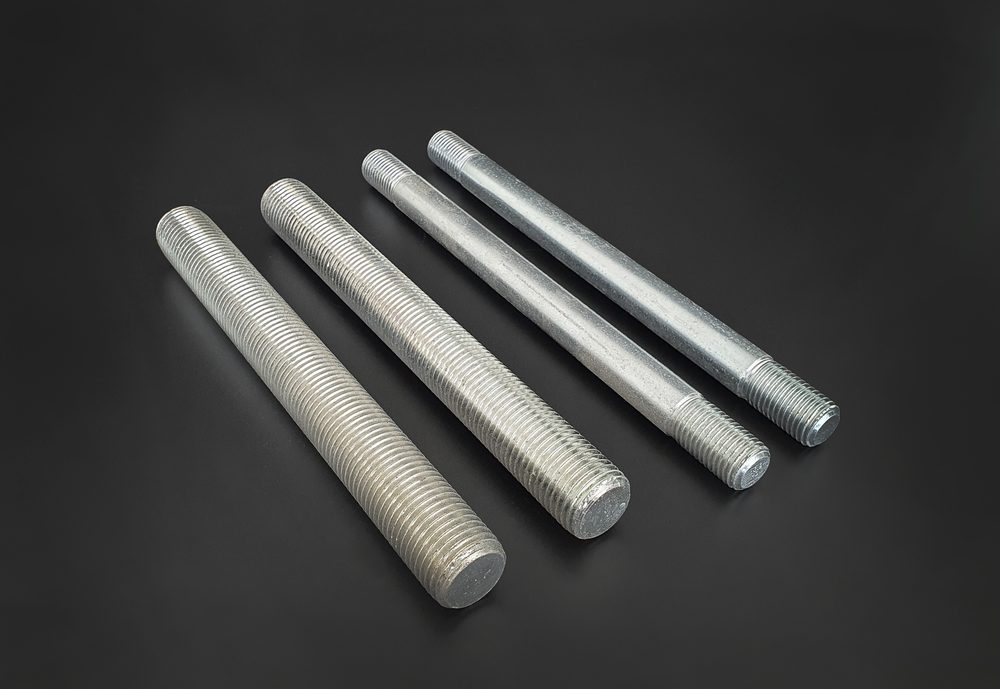
| Jeriji dan dulang kabel | Bahagian dalam kapal / bawah dek | Innozinc | Spesifikasi hasil pembangunan bersama |
| Penyokong dan penyangkut paip | Bahagian dalam kapal | Innozinc | Kekuatan lekatan lapisan akhir dilaporkan: >3 MPa |
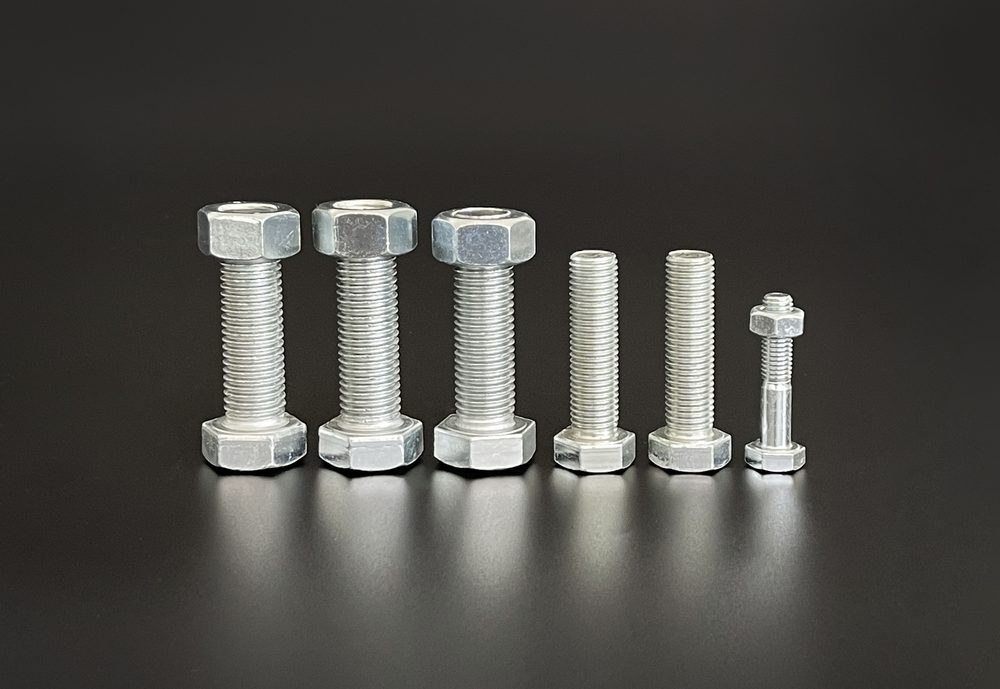
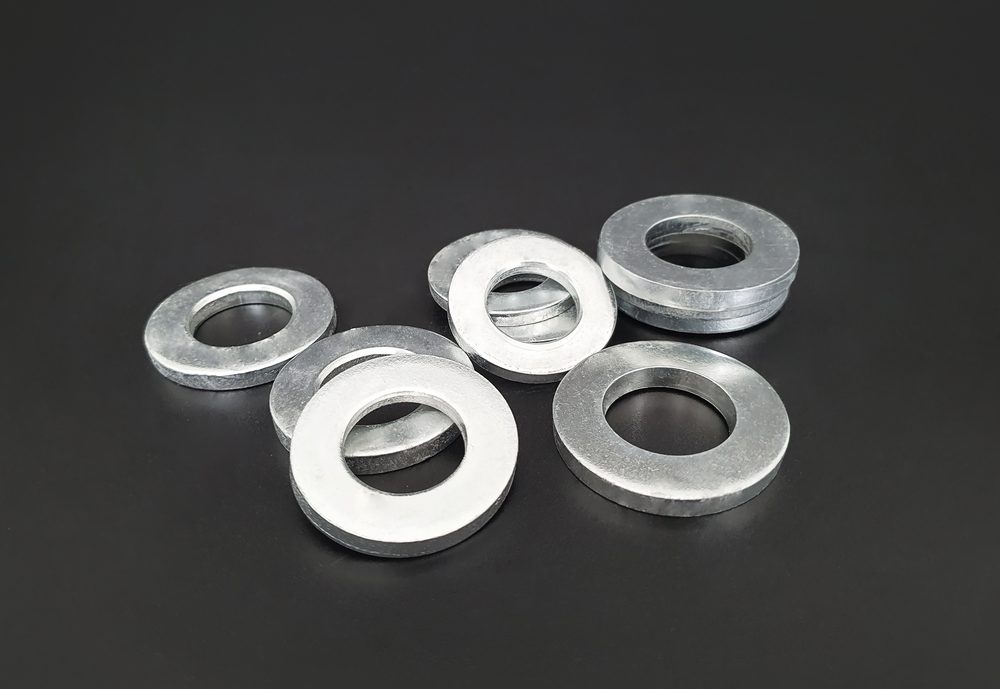
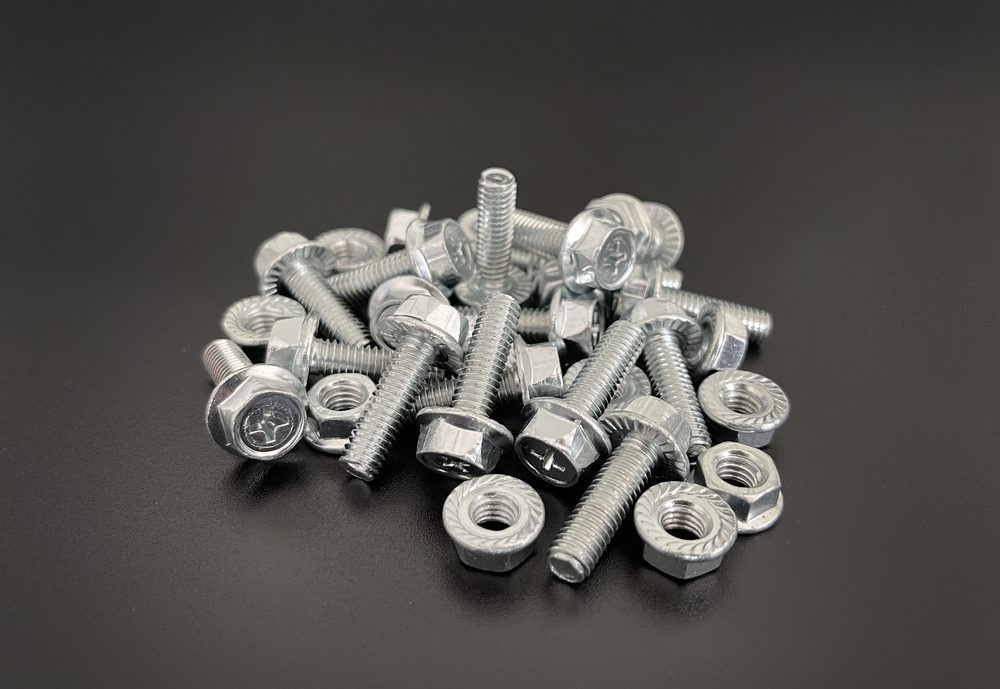
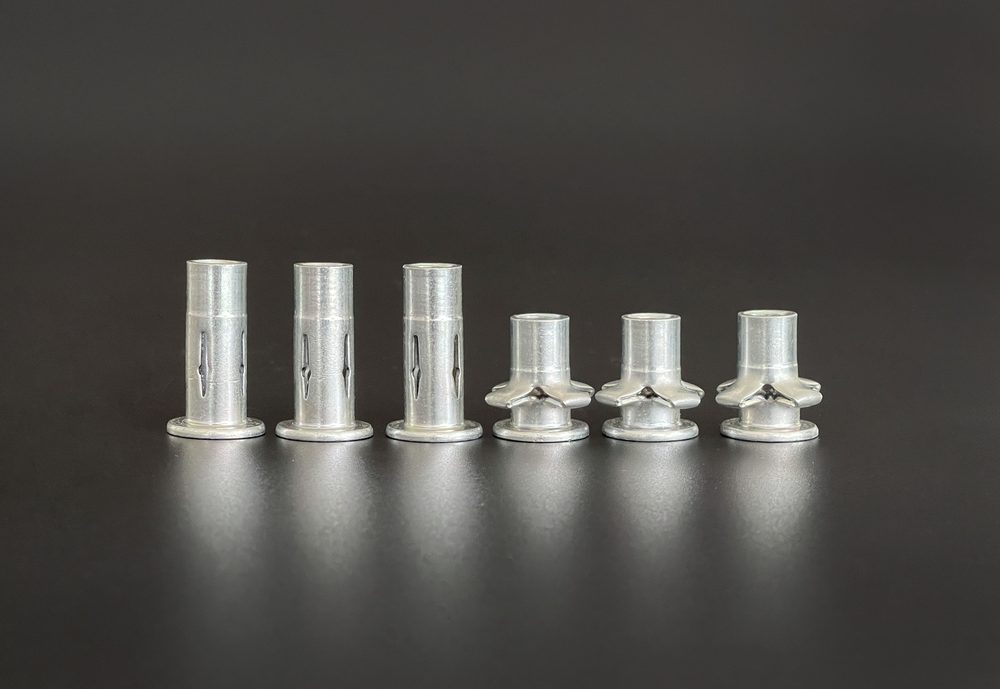
| Bolt dan nat kegunaan umum | Bahagian dalam kapal / dek | Innozinc | Aplikasi pada 14 kapal |
| Komponen pengikat dek terbuka | Pendedahan garam secara langsung | Innozinc-h | Menetapkan keadaan kakisan dan pendedahan persekitaran kimia |
| Bolt yang bersentuhan dengan keluli tahan karat | Antara muka logam berlainan | Innozinc-h | Penilaian gandingan galvanik dan langkah pengasingan |
| Komponen yang memerlukan kimpalan | Bahagian dalam kapal | Innozinc | Ujian kupon merujuk ASME Seksyen IX |
| Komponen pengikat berkekuatan tinggi kelas 10.9 ke atas | — | Kelayakan sebelum aplikasi diperlukan | Kelayakan kerapuhan hidrogen belum dibuktikan |
| Komponen tertakluk pengelasan | — | Memerlukan kelulusan berasingan | Produk tertakluk pengelasan di luar skop sijil KR |
Spesifikasi penggunaan di kapal ditetapkan berdasarkan gred bahan, keperluan keselamatan, mutu penampilan permukaan dan kelulusan berkaitan.
Innozinc menggunakan proses penyaduran elektrolitik. Komponen berkekuatan tinggi atau aplikasi kritikal terhadap patah tertunda memerlukan kelayakan kejuruteraan dan kawalan proses berkaitan kerapuhan hidrogen sebelum spesifikasi ditetapkan. Dokumen yang dibentangkan belum membuktikan kelayakan tersebut bagi komponen ini.
Penggelapan permukaan telah dilaporkan dalam keadaan tertentu. Bagi komponen dengan keperluan penampilan ketat, keadaan penyimpanan, pemasangan dan pendedahan ditetapkan serta kesan terhadap penampilan dan fungsi dinilai.
Sijil KR meliputi produk yang tidak tertakluk pada keperluan pengelasan KR. Bagi komponen tertakluk pengelasan, skop disahkan dengan pihak berkuasa berkaitan dan proses kelulusan yang berkenaan perlu dipatuhi.
Aplikasi merangkumi kelengkapan kapal keluli bersaiz besar, penyokong dan penyangkut paip, serta bolt dan nat kegunaan umum sehingga kelas 8.8. Keserasian kimpalan dan pengecatan susulan ditentukan mengikut proses. Pemilihan mengambil kira kekerasan bahan, pembebanan, risiko kerapuhan dan keperluan pengelasan, selain kelas kekuatan.
Gunakan laporan bersama butiran spesimen, kaedah ujian dan kriteria penerimaan untuk menetapkan spesifikasi.
| Topik penilaian | Dokumen sokongan | Kaedah ujian / skop | Ketersediaan |
|---|---|---|---|
| Enam parameter pemeriksaan KR dipenuhi | Sijil Pematuhan KRNo. sijil HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | Sijil tersedia |
| Keputusan SST projek: ≥1,000 jam | Laporan akhir makmal limbunganProjek pembangunan tiga pihak (2021) | Ujian semburan garam; sasaran projek: 480 jam | Laporan penilaian limbungan tersedia |
| Kekuatan lekatan lapisan akhir epoksi: >3 MPa | Laporan projek yang sama | Ujian lekatan | Laporan tersedia |
| Tiada kecacatan kimpalan diperhatikan | Penilaian kebolehkimpalan (2020) | ASME Seksyen IX QW-462.4 | Laporan penilaian tersedia |
| Pengukuran perbandingan wasap kimpalan dan logam | Organisasi pengukuran pendedahan pekerjaan yang ditetapkan (Disember 2022) | Pensampelan penapis; gravimetri / ICP / IC | Pengukuran bebas |
| Integriti salutan selepas kerosakan akibat peletupan abrasif | Laporan yang sama; lima tahap kerosakan | Penampilan, lekatan dan lekatan lapisan susulan | Kriteria penilaian ditetapkan |
| Rintangan kakisan selepas kerosakan bolt akibat perkakas | Penilaian aplikasi pusat teknikal limbungan (Januari 2023) | Analisis keratan rentas SEM dan ujian semburan garam | Laporan tersedia |
| Kelayakan kerapuhan hidrogen | — | Ujian prabeban ISO 15330: kaedah kawalan proses, bukan kelulusan penerimaan | Kelayakan khusus belum dibuktikan |
Pengesahan mengikut spesifikasi anda. Laporan mendokumenkan prestasi dalam keadaan ujian yang dinyatakan. Ujian tambahan bagi setiap komponen dipersetujui bersama pasukan reka bentuk dan mutu sebelum pengeluaran.
Tetapkan pelan sampel untuk memeriksa komponen bersalut mengikut kriteria pemeriksaan dan penerimaan anda.
Mohon sijil KR, laporan kebolehkimpalan dan katalog teknikal. Nyatakan komponen serta aplikasinya supaya kami dapat memilih dokumen yang berkaitan.
Sebelum menghantar sampel wakil, sahkan bahan, kelas kekuatan, dimensi dan kuantiti. Kos sampel, penghantaran dan tempoh pemprosesan dipersetujui terlebih dahulu.
Periksa keserasian kimpalan, pengecatan susulan dan lekatan mengikut aplikasi. Semak keputusan bersama pasukan kejuruteraan sebelum menetapkan pengeluaran.
Soalan teknikal daripada pasukan reka bentuk, mutu dan pengeluaran.
Terokai aplikasi dengan keadaan perkhidmatan dan keperluan teknikal yang sepadan dengan projek anda.
