
Dayanıklı boru bağlantılarının temelinde rollü yiv açma sonrasında kaplama bütünlüğü yatar. Innozinc seramik-çinko kompozit kaplama, güçlü yapışması ve şekillendirilebilirliği sayesinde bağlantı elemanlarını ve imalatı tamamlanmış boru yüzeylerini korur. İmalat sonrası kaplama ile yivler ve kesilmiş uçlar birlikte korunur; sahadaki rötuş işlemleri azalır. Dirsek, T parça, redüksiyon ve kaplinlerin seri üretiminden edindiği deneyimle KEMP, her bileşene özel yüzey işlem şartnameleri geliştirir.
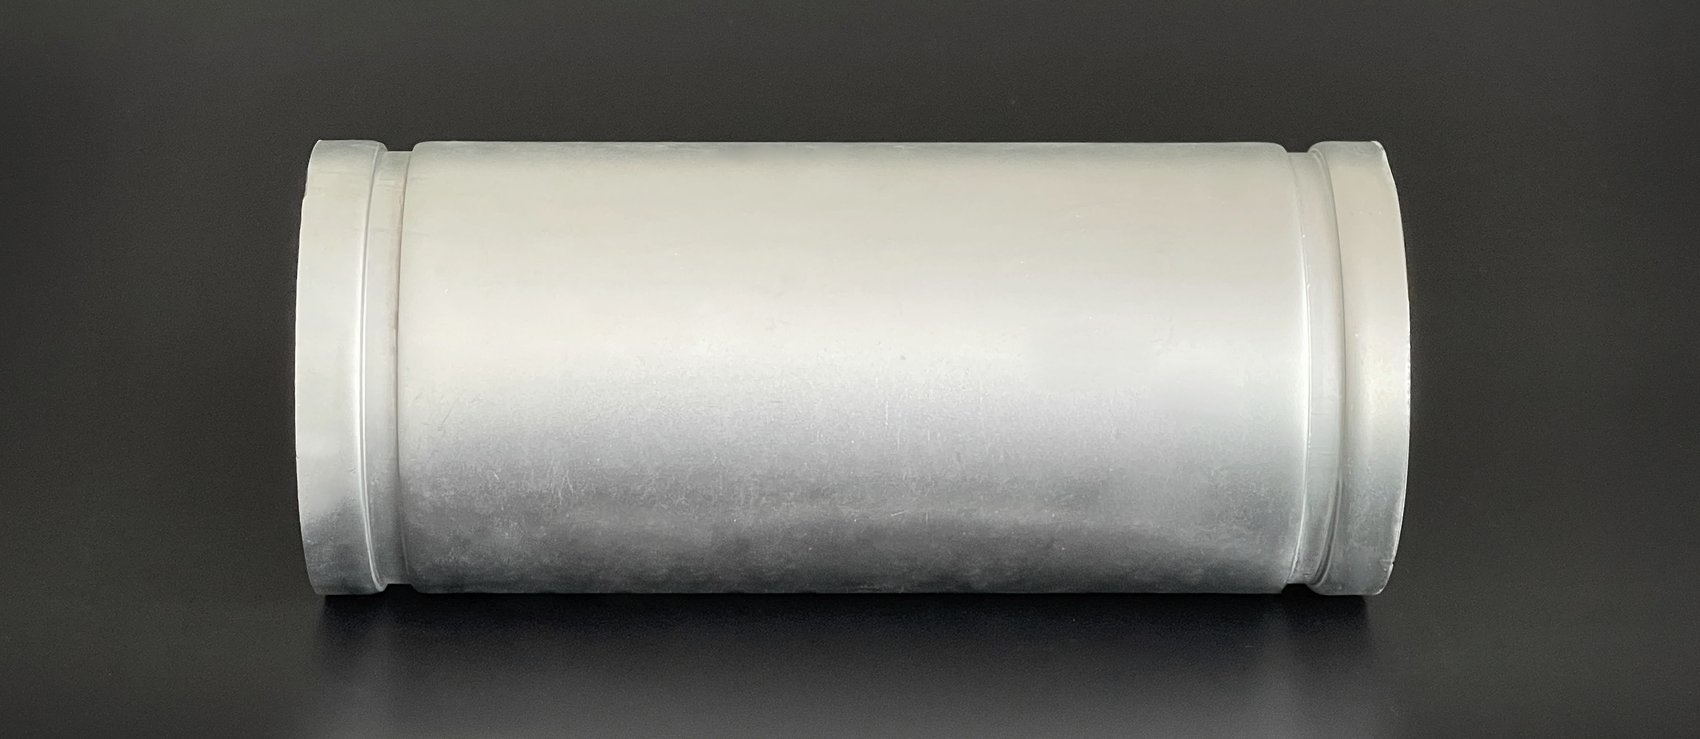
Yivler ve kesilmiş uçlar, boru bağlantılarında korozyondan korunması kritik bölgelerdir. Innozinc'in kaplama yapışması ve şekillendirilebilirliği , imalat sonrası kaplamayla birlikte bu arayüzlerde kaplama bütünlüğünü ve korozyon direncini artırır.
Epoksi rötuş bariyer koruması sağlar. Innozinc kaplama, çinkonun fedakâr anot korumasını seramik bileşenin bariyer işleviyle birleştirir.
Rollü yiv açma sırasındaki plastik deformasyon, kaplama tabakasında gerilme oluşturur. Şekillendirme sonrası yapışma ve kaplama sürekliliği, tutarlı bağlantı kalitesi için temel gerekliliklerdir.
Yiv diplerinde ve kesilmiş uçlarda açığa çıkan altlık, yerel korozyonu başlatabilir. Kaplama sürekliliğinin korunması, bağlantının korozyon korumasını güçlendirir.
İmalatı tamamlanmış bağlantı elemanları ve borularda kaplama soyulması, kalkması ve kirlenme kontrol edilmelidir. KEMP, sonraki imalat aşamalarının kalitesini desteklemek için kaplama kalınlığını, yapışmasını ve görünümünü kontrol eder.
Innozinc'in ince kompozit tabakasının yapışması ve şekillendirilebilirliği, plastik deformasyona uyum sağlar. KEMP'in kurum içi Erichsen çökertme değerlendirmesinde sıcak daldırma galvaniz 3.5 mm'de soyulurken seramik-çinko kaplamada 5 mm'nin üzerinde de kusur gözlenmedi.KEMP kurum içi değerlendirmesi · ISO 20482 / KS B 0812 referans alınmıştır
Kaplamasız çelik borunun çinko kaplama öncesinde yivlenmesi, yivlerin ve kesilmiş uçların birlikte işlenmesini sağlar; saha işlemesini ve yerel rötuşu azaltır.İmalat ve kaplama sırası; ürünün uzunluğuna, geometrisine ve boyutsal gerekliliklerine göre belirlenir.
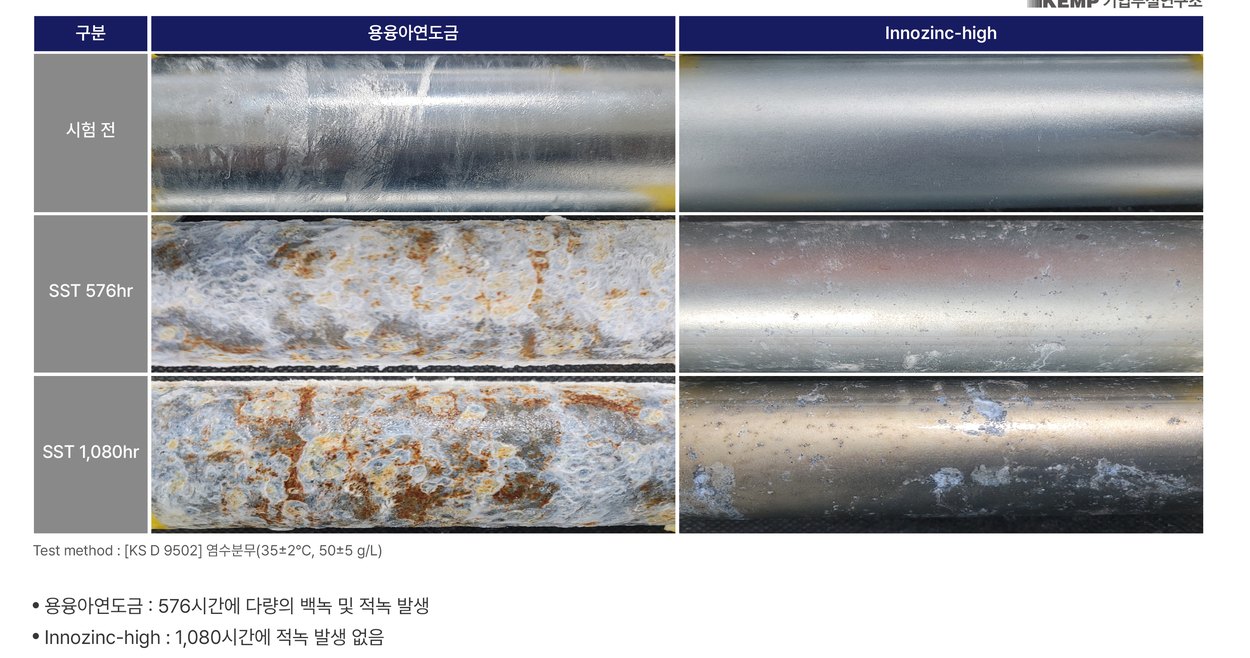
KEMP, boru bağlantı elemanları, karbon çelik borular ve çelik elektrik tesisat borularına ilişkin standartlar ile belgeli teknolojisi temelinde kaplama şartnameleri geliştirir.
| Kalem | Durum | Ayrıntılar |
|---|---|---|
| Kore Endüstri Standartları (KS) | Revize edildi | KS D 3507 (5 Ekim 2023) · KS B 1543 (9 Mayıs 2024) · KS C 8401 — karbon çelik borular, alın kaynaklı bağlantı elemanları ve çelik elektrik tesisat boruları için çinko kaplama hükümleri |
| LH belgelendirmesi | Belgeli | SME Technology Market sertifikası — No. 2024-12-000089. Teknoloji: yüksek yapışma, gevrekleşme direnci ve korozyon direnci sağlayan elektrolitik çinko kaplama yöntemi. Belgelendirme kuruluşu: LH. İlk belgelendirme: 9 Aralık 2024. |
KEMP, üreticilerin boru bağlantı elemanlarına, borularına ve desteklerine Innozinc kaplama uygular. İşlenen 3,445 ton yivli bağlantı elemanından elde edilen deneyim, üretim kalitesini ve bileşene özel kaplama proseslerini destekler.
| Ürün | Uygulama Durumu | Üretim Kaydı |
|---|---|---|
| Yivli bağlantı elemanlarıDirsekler · T parçalar · Redüksiyonlar · Kaplinler | Fason kaplama üretimde — Haziran 2021'den bu yana | Toplam 3,445 ton · 4 müşteriMüşteri A: yaklaşık 2,860 t / B: 390 t / C: 175 t / D: 20 t |
| Kaynaklı bağlantı elemanları | Kurum içi karşılaştırmalı testler tamamlandı | Fason kaplama hizmeti sunulur |
| Boru (3 m'ye kadar · anma çapı 50A) | Kaplama denemeleri tamamlandı · 3 m'ye kadar uzunluk | Şartnameye göre kaplama danışmanlığı |
| Boru destekleri · Kelepçeler · Askılar | Uygulanabilir | Endüstriyel destek ve bağlantı bileşenleri için kaplama sağlandı |
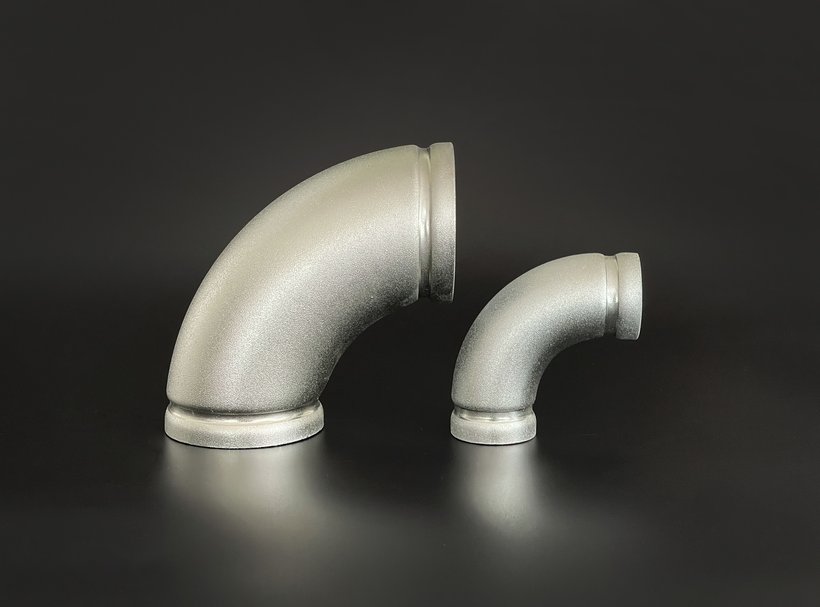
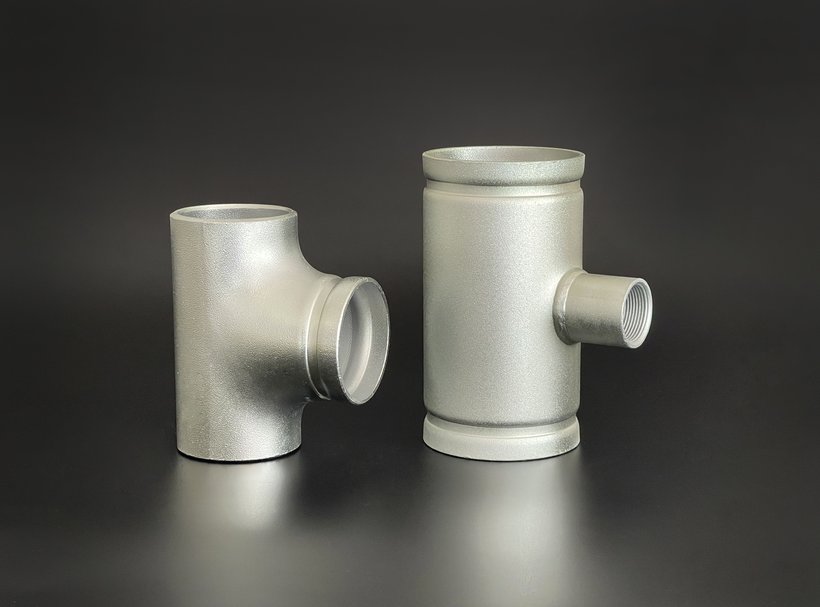
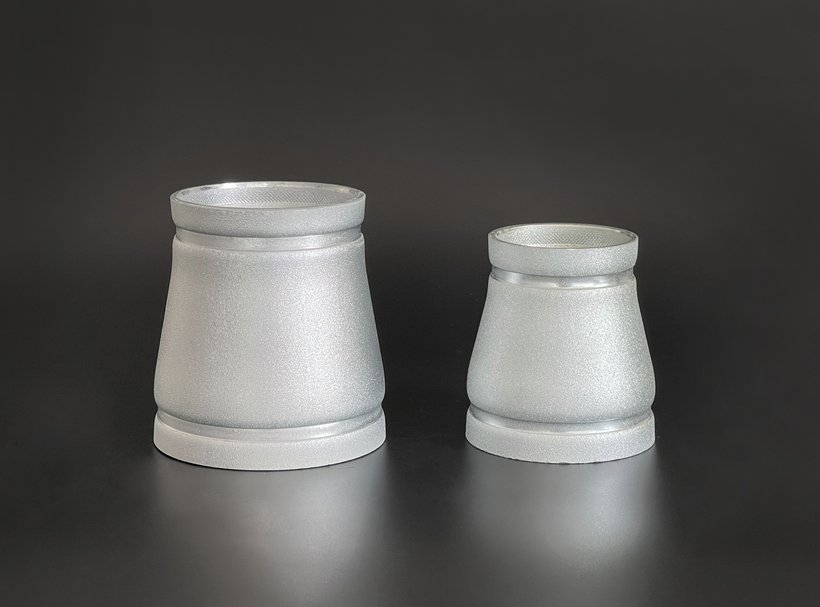
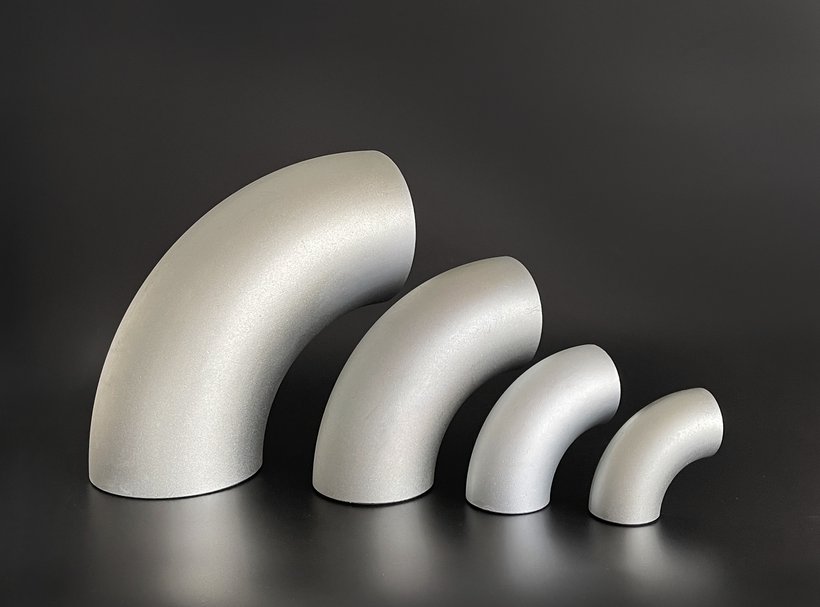
Kaplama kalınlığı, yapışma, korozyon direnci ve görünüm temel kalite karakteristikleridir. İlk onay ve proses içi kontroller birlikte bağlantı elemanlarının yüzey kalitesini korur.
| Özellik | Test Yöntemi | Kontrol Kriteri | Kontrol Aşaması |
|---|---|---|---|
| Kaplama kalınlığı | Taşınabilir kaplama kalınlık ölçer | ≥8 μm | Rutin kontrol |
| Yapışma | Çapraz kesme bant testi | 5B | İlk onay |
| Korozyon direnci | Tuz püskürtme testi (ASTM B117) | ≥720 hr | İlk onay |
| Görünüm | Görsel kontrol | Kaplanmamış alan, pürüzlülük, renk değişimi veya çinko birikimi olmamasıUygun olmayan parçalar yeniden işlenir | Rutin kontrol |
Innozinc; korozyon direnci, kaplama yapışması ve boyutsal hassasiyet sağlayan bir yüzey işlemi çözümü olarak bağlantı elemanlarının dış ve yivli yüzeylerinde uygulanır.
Kaplama yapışması ve şekillendirilebilirlik, rollü yiv açılmış yüzeylerde soyulmayı ve kalkmayı azaltır.
Yivler ve kesilmiş uçlar oluşturulduktan sonra kaplama yapılması, yerel rötuş gereksinimini azaltan bir üretim sırası sağlar.
Kaplama kalınlığı ile ön işlem ve son işlem koşulları; ürün boyutlarına, diş toleranslarına ve montaj gerekliliklerine göre belirlenir.
Şartname geliştirme, numune değerlendirmesi ve üretime geçişi birleştirin.
Kaplama şartnamesini bağlantı elemanı çizimleri, imalat yöntemleri ve hedef hizmet ortamına göre geliştiriyoruz.
Numune miktarı, maliyeti ve takvimi önceden kararlaştırılır. Numuneler, üretim ve montaj gerekliliklerinize göre değerlendirilir.
İlk numune sonuçları, ürüne özel kalite kontrol kriterlerini ve üretim tedarik koşullarını belirler.
Uygulamalar arasında yivli dirsekler, T parçalar, redüksiyonlar, kaplinler, kaynaklı bağlantı elemanları, boru destekleri, kelepçeler ve askılar bulunur. Boru kaplama şartnameleri 3 m'ye kadar uzunluklara odaklanır.
KEMP'in kurum içi Erichsen çökertme değerlendirmesinde seramik-çinko kaplamada 5 mm'nin üzerinde kusur gözlenmedi. Sizin yiv açma koşullarınızla yapılan numune değerlendirmesi, şekillendirilmiş yivde kaplama bütünlüğünü ve montaj kalitesini doğrular.
Kontrol kriterleri; ilk onay için ≥8 μm kaplama kalınlığı, 5B yapışma ve ≥720 hr korozyon direncini içerir. Ürüne özel hedef kalınlık ve muayene koşulları; çizimlere, toleranslara ve hizmet ortamlarına göre belirlenir.
Malzeme, boyut, miktar ve hizmet ortamını paylaşın. Ekibimiz kaplama şartnamesi önererek numune miktarını, maliyetini ve takvimini netleştirir. Numune değerlendirmesi sonrasında üretim kaplama koşulları kararlaştırılabilir.
Sektöre özgü maruziyet koşulları ve ürün gereksinimleri için KEMP yüzey işlem çözümlerini keşfedin.
