Hasar öncesi/sonrası 480 saat karşılaştırması
KEMP Ar-Ge raporu KPRD-20191209-02, mekanik hasarlı kaplamaları %5 NaCl ve 35 °C tuz püskürtme koşullarında karşılaştırır.
 Sektörler / Cıvata ve Bağlantı Elemanları
Bağlantı elemanlarının performansı, korozyon direncine ve sıkma sırasında yüzey bütünlüğüne bağlıdır. Innozinc çinko-seramik kaplama, belirtilen karşılaştırmada mekanik hasar sonrası 500 saatin üzerinde korozyon direncini (geleneksel elektrolitik çinko: 90 saat) yaklaşık 8 μm ince kaplamayla birleştirir. Hedef kalınlık, kaplama öncesi diş toleransları ve mastar kontrolü birlikte güvenilir montaj kalitesi sağlar.
Hasarsız numunelerin SST performansına ek olarak mekanik hasar sonrası korozyon değerlendirilir. Sıkma, diş yanaklarında ve oturma yüzeylerinde sürtünme ve temas basıncı oluşturur; bu nedenle kaplama yapışması ve hasarlı bölge koruması temel kalite parametreleridir.
Kaynak: KEMP Ar-Ge karşılaştırma verileri ve KTR deney belgeleri. Hasar sonrası korozyon direnci, darbe veya mekanik hasardan sonra tuz püskürtme ile değerlendirilir. KEMP, imalat koşullarınıza ve muayene şartnamenize göre numune değerlendirmesini destekler.
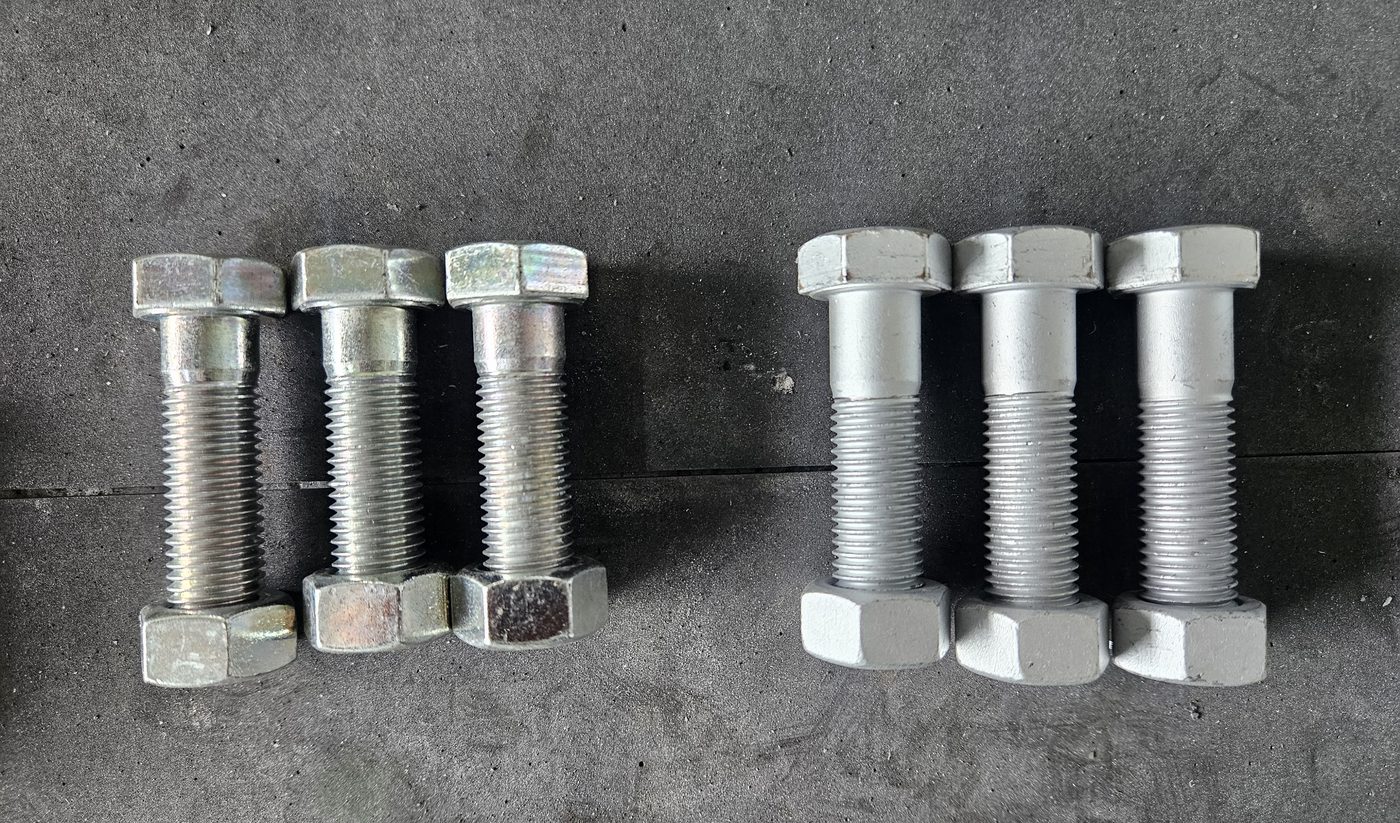
KEMP'in 2019 karşılaştırmalı çalışmasında hasarsız numuneler ile takımla sıkılarak mekanik hasar oluşturulan numuneler, aynı tuz püskürtme koşullarına 480 saat maruz bırakıldı. Kaplama tabakasında ve bağlantı temas bölgelerinde korozyon gözlendi.
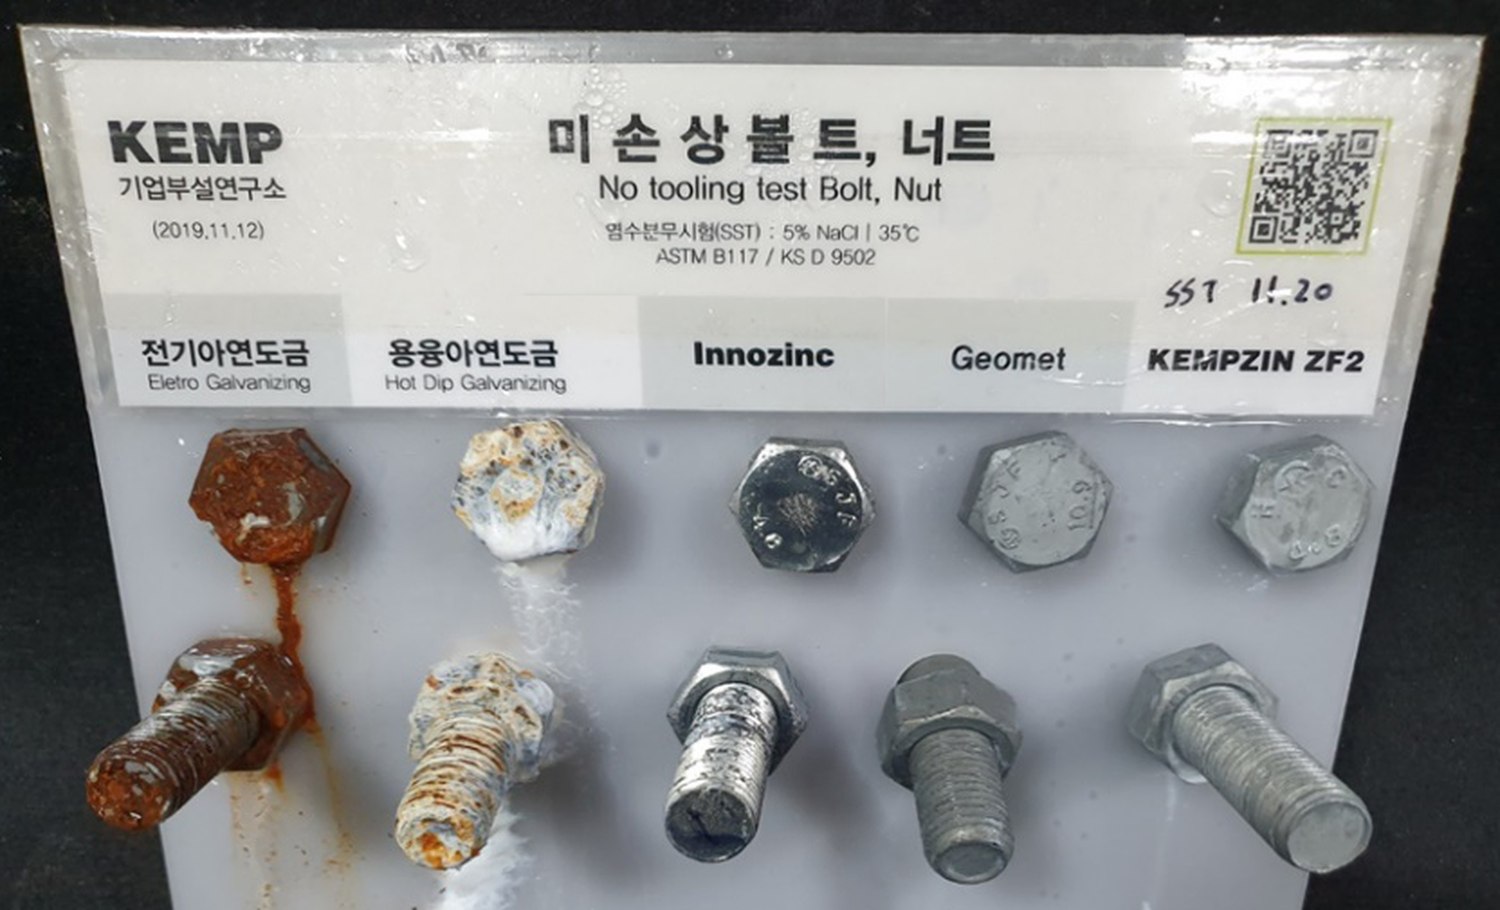
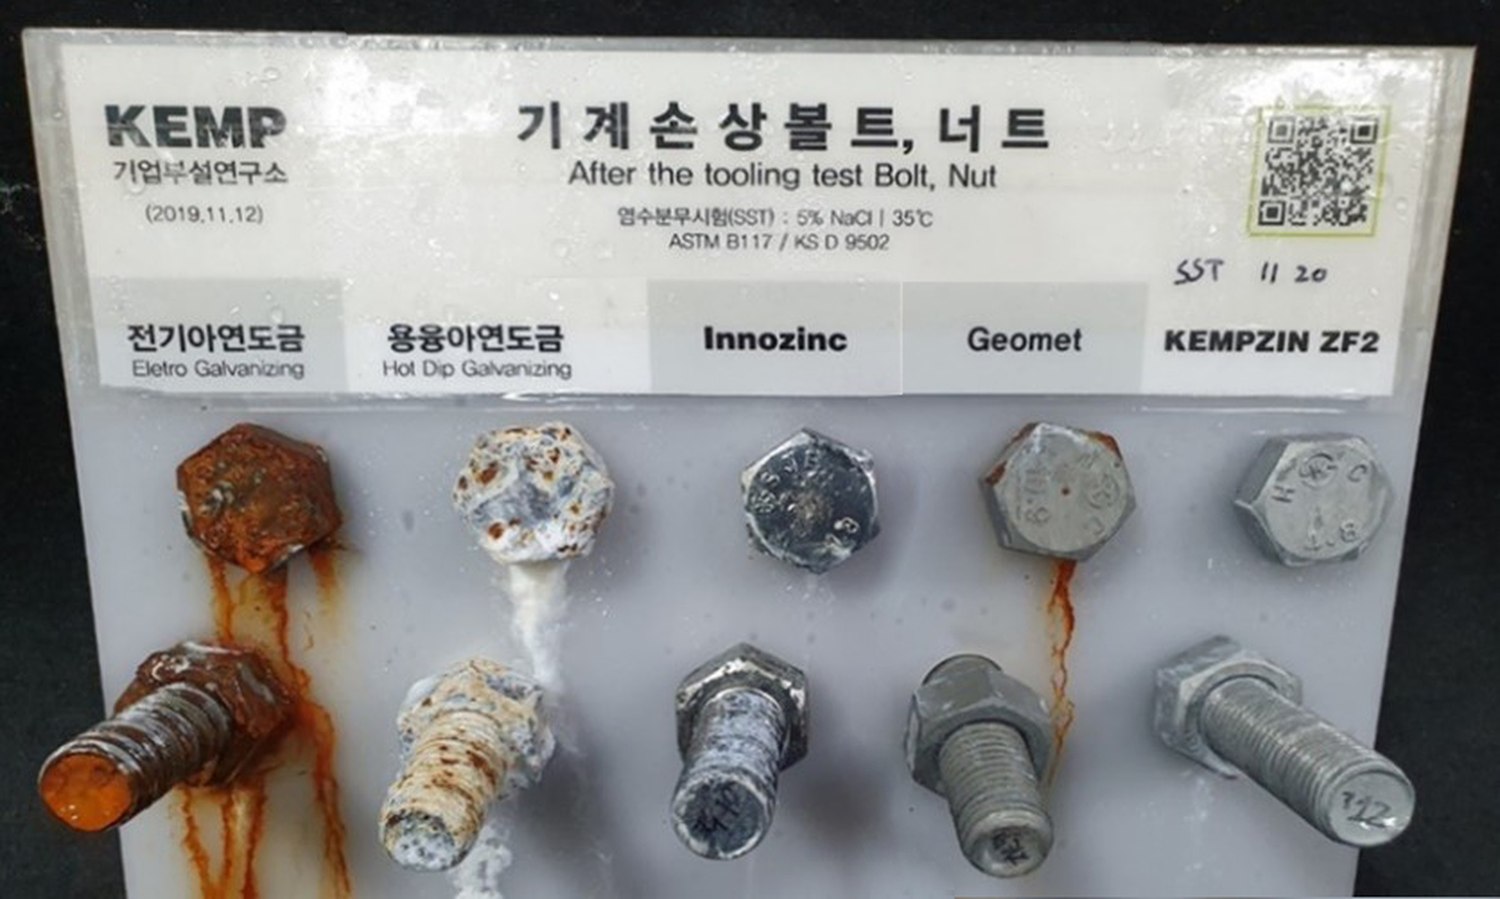
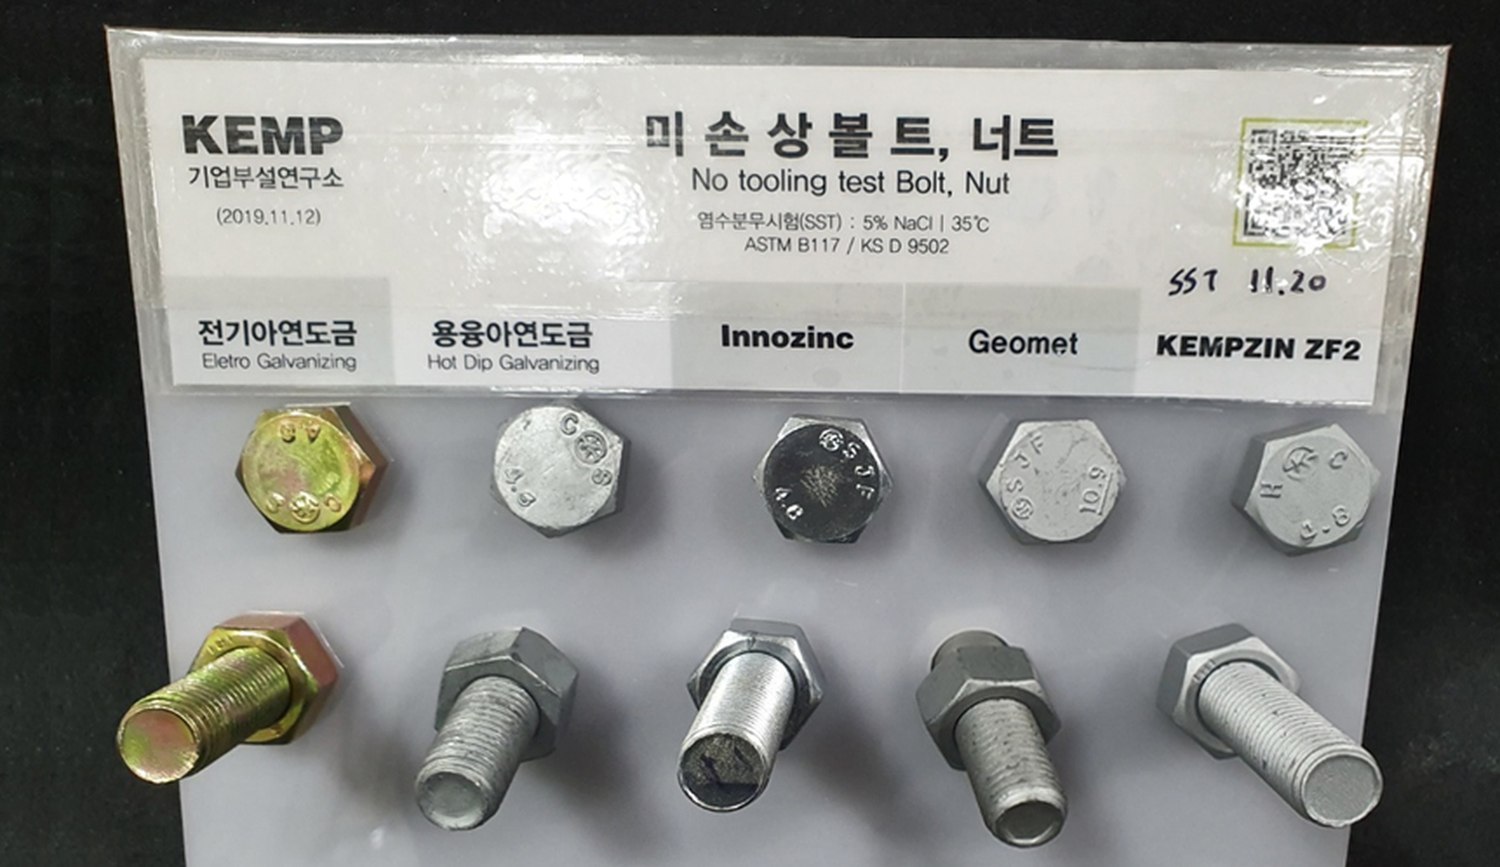
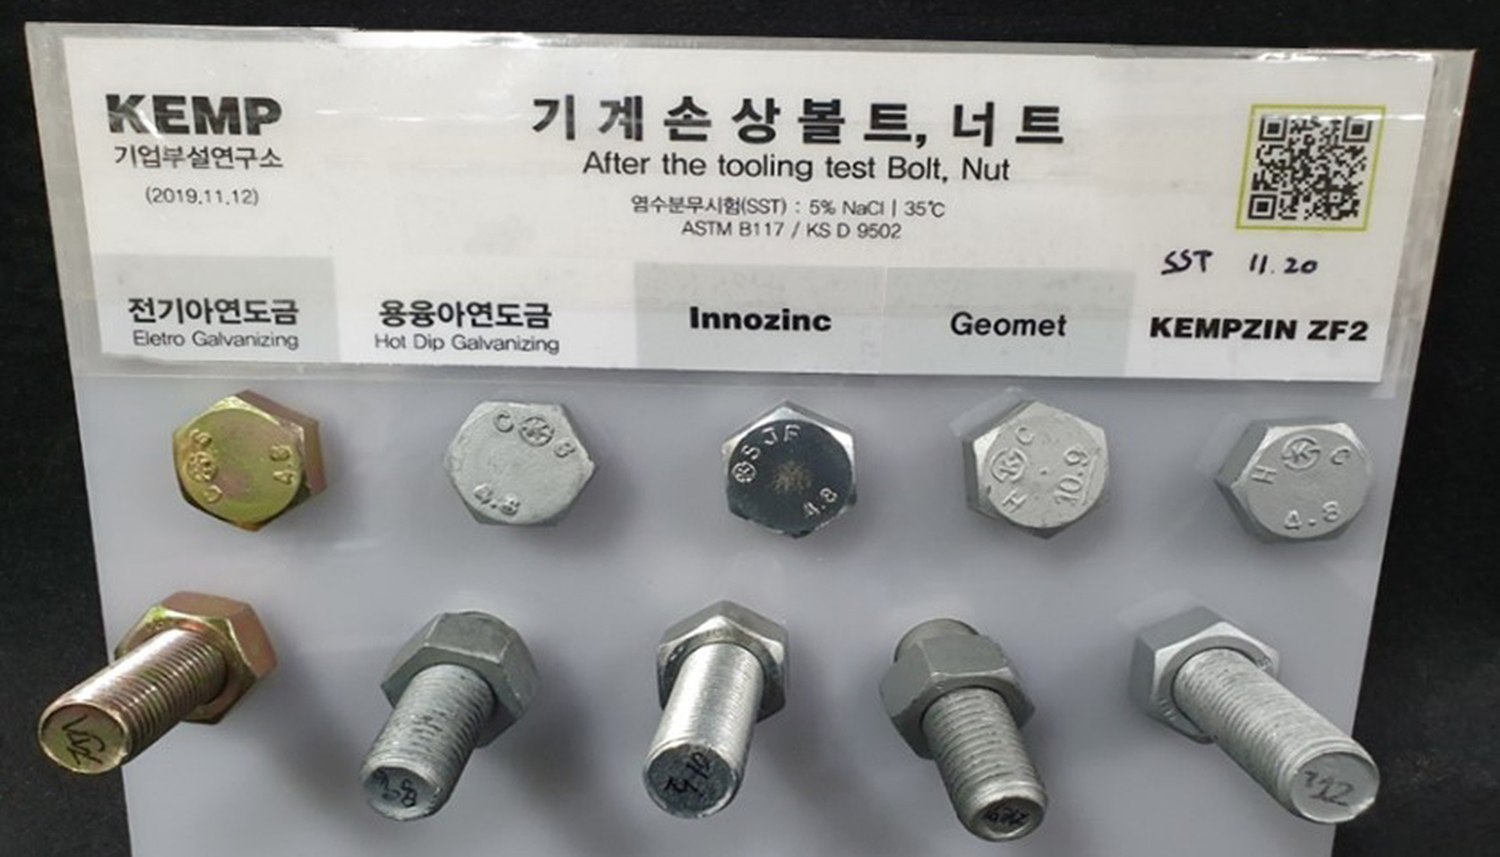
Koşullar: nötr tuz püskürtme (NSS), ASTM B117 / KS D 9502, %5 NaCl, 35 °C, 480 saat (20 Kasım–9 Aralık 2019). KEMP Ar-Ge raporu KPRD-20191209-02. Numune sırası: elektrolitik çinko, sıcak daldırma galvaniz, Innozinc, Geomet ve KEMPZIN ZF2. Kurum içi çalışma, mekanik hasarlı bölgelerdeki kaplama korozyonunu karşılaştırır. Numunelerin altlık malzemeleri ve dayanım sınıfları farklıdır. Özgün rapordaki altı şartnamenin beşi gösterilmiştir. Geomet, NOF METAL COATINGS'in tescilli markasıdır.
| Yüzey işlemi | Hasarsız · 480 saat | Mekanik hasarlı · 480 saat | Gözlenen performans |
|---|---|---|---|
| Elektrolitik çinko · 8 μm | Yaygın kırmızı pas | Yaygın kırmızı pas ve lekelenme | Hasarsız numunede kırmızı pas |
| Sıcak daldırma galvaniz · 50–77 μm | Yaygın beyaz pas + %30 kırmızı pas | Yaygın beyaz pas ve ilerleyen kırmızı pas | Daha kalın kaplamaya rağmen yüzey korozyonu |
| GeometÇinko lamel kaplama (ZFC) | Kusur gözlenmedi | Kırmızı pas gözlendi | Mekanik hasar sonrası performans değişimi |
| Innozinc 8 μm | Kusur gözlenmedi | Kusur gözlenmedi | Hasar sonrası koruma sürdü |
Innozinc'in temel avantajlarından biri mekanik hasar sonrası korozyondan korunmadır. Monte edilmiş bağlantı elemanlarının yüzey işlem kalitesi, hasarsız numuneler ve takım hasarlı bölgeler birlikte değerlendirilerek belirlenir.
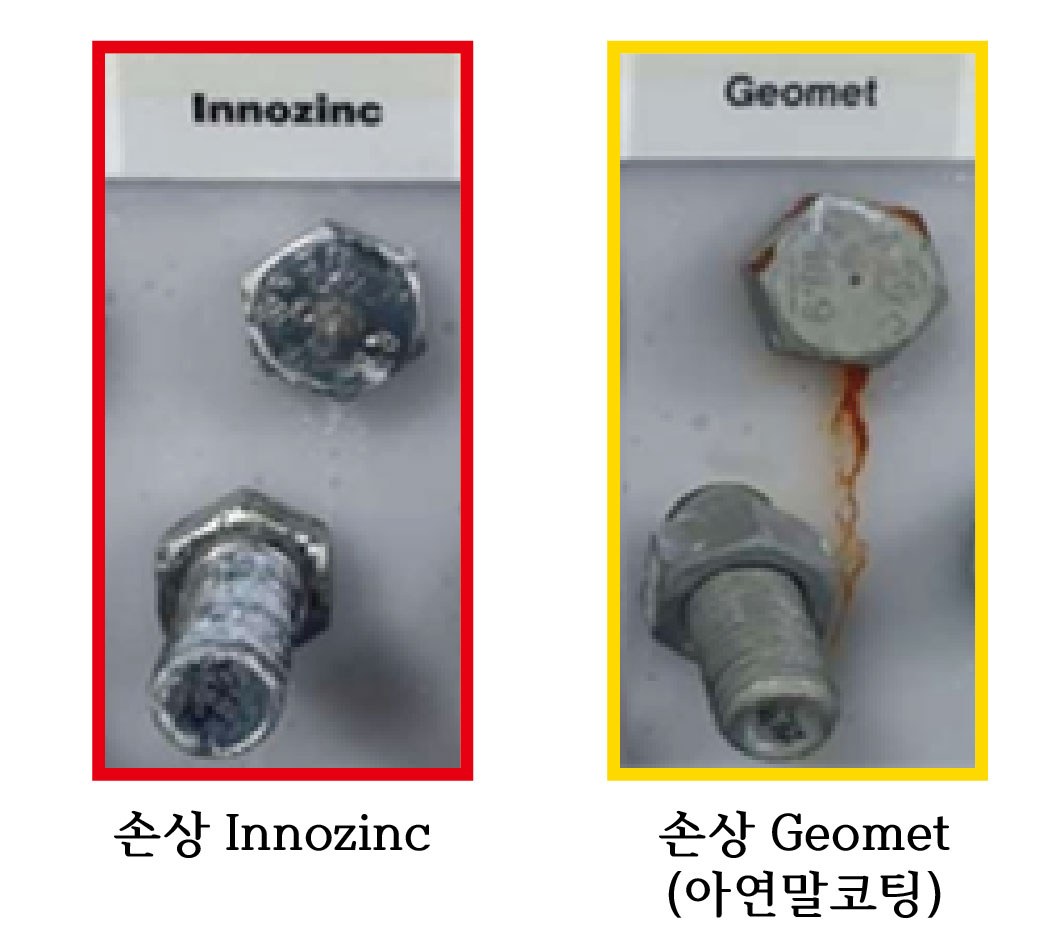
İki numuneye aynı takım hasarı koşulları uygulandı. Soldaki Innozinc numunesinde renk değişimi; sağdaki Geomet numunesinde baş kısmında kırmızı pas ve korozyon ürünü lekeleri görülür. Innozinc, hasarlı bağlantı yüzeylerinde korozyon direncini artırmak için elektrolitik çinkonun kurban anot korumasını inorganik kompozit bariyerle birleştirir.
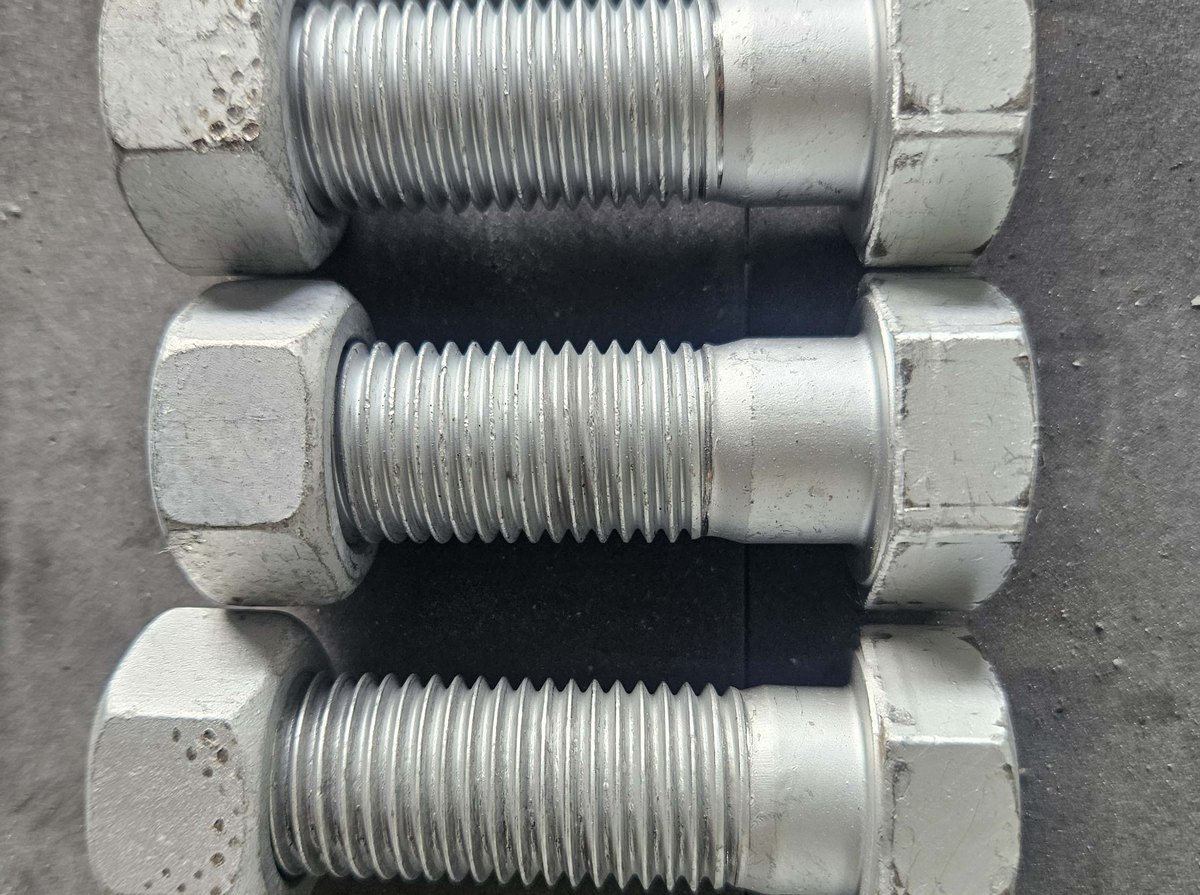
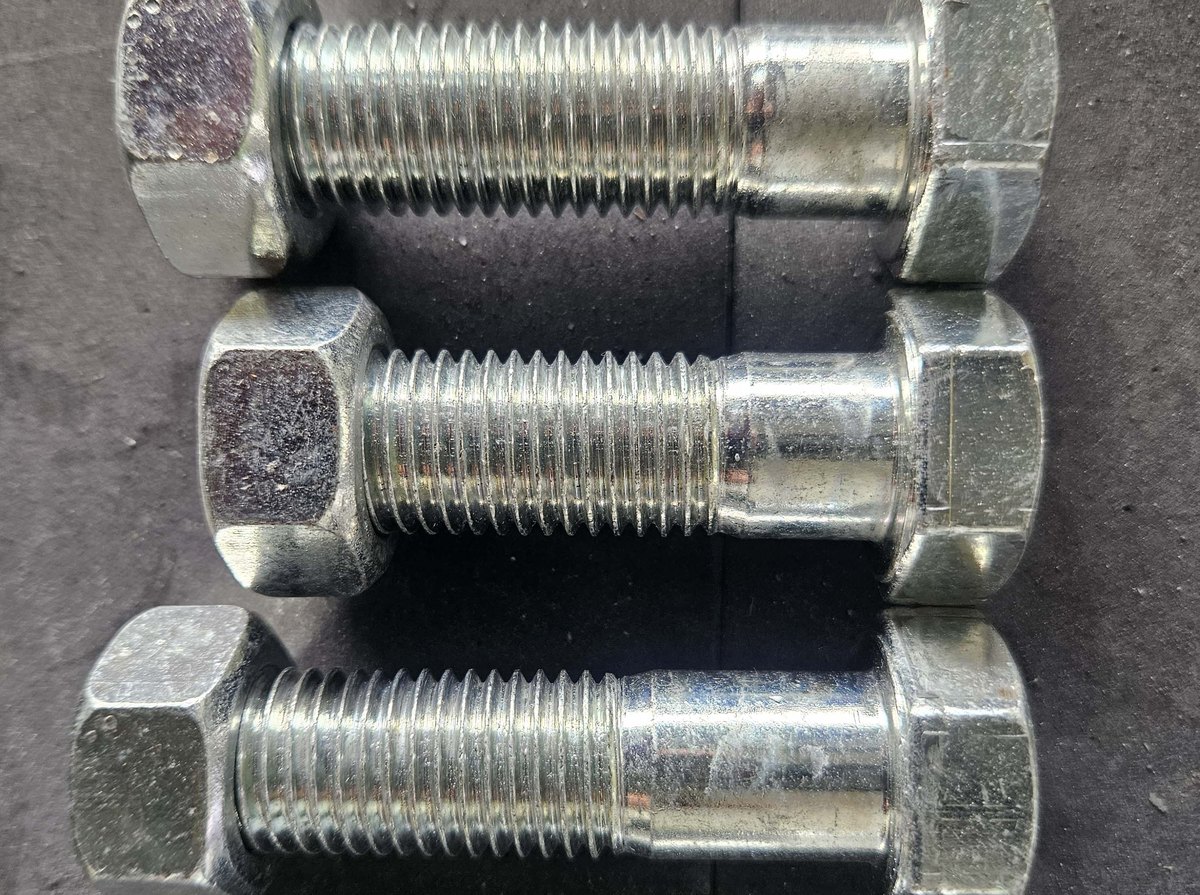
Sıkma sonrası kaplama bütünlüğü: M16 (120 N·m, 4 çevrim) ve M24 (700 N·m, 2 çevrim) deneylerinde temas yüzeylerinde hasar gözlendi. Şartnameler sıkma torkunu, diş toleranslarını ve hasar sonrası korozyon direncini birlikte tanımlar.
Sıkma deneyi: Ağustos 2023. 480 saat tuz püskürtmeli 2019 çalışmasından ayrıdır.
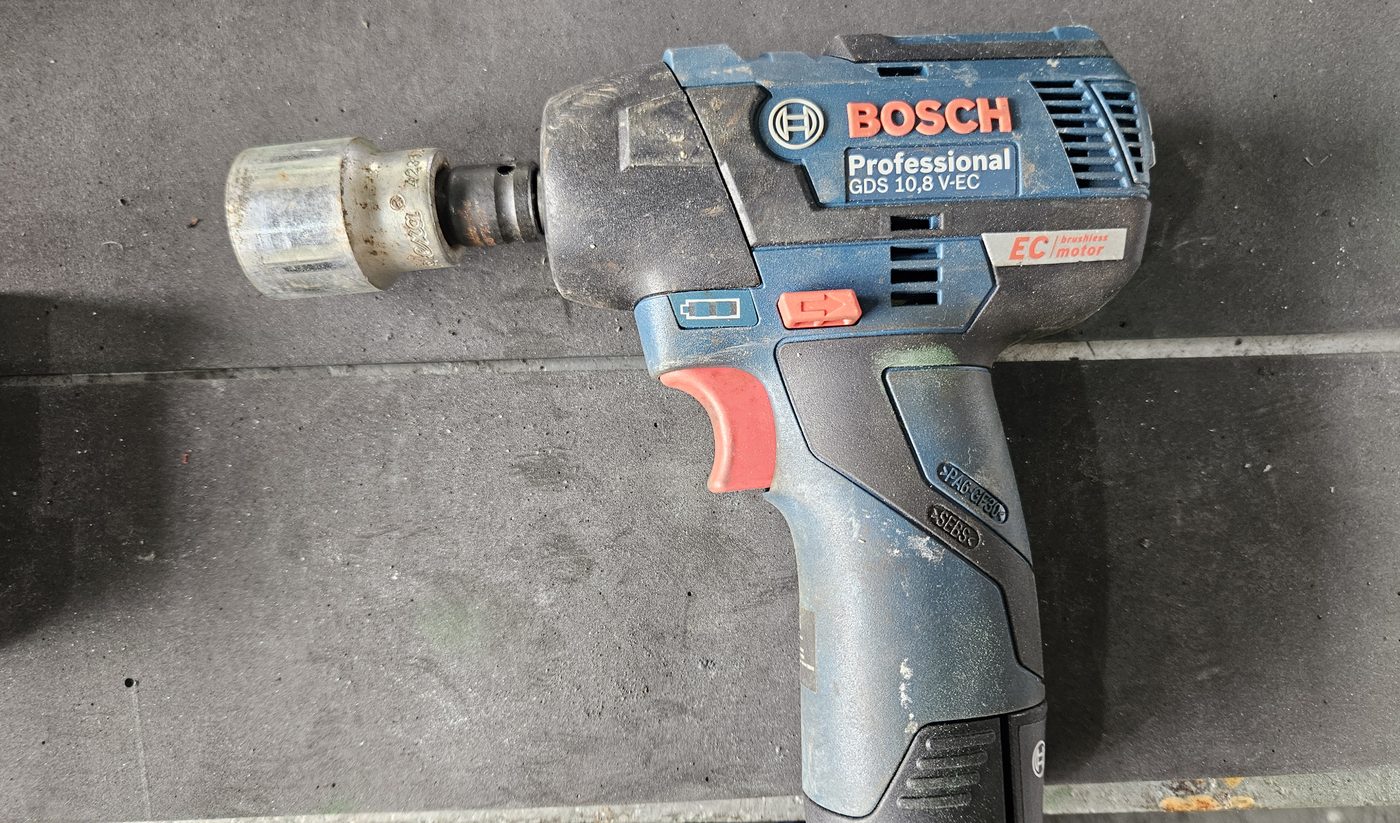
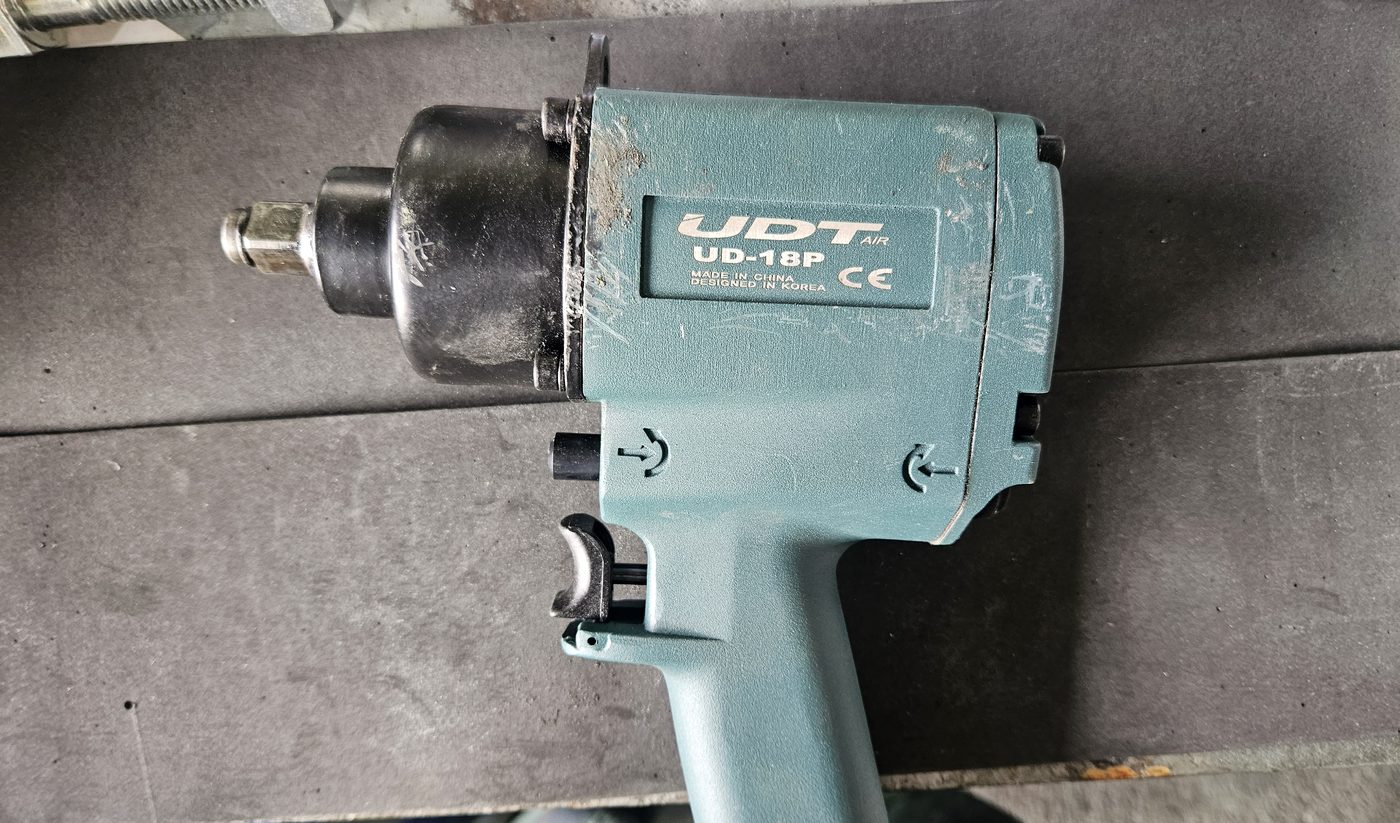
Sıkma koşulları: darbeli ve havalı takımlarla belirtilen tork ve çevrim sayısı uygulandı. Deney belgeleri, takım temas bölgelerindeki kaplama deformasyonunu ve hasarını kaydeder.
İmalat ve montaj kalitesi, korozyon performansıyla birlikte toplam maliyeti etkiler.
Sıkma sırasında diş yanakları ve oturma yüzeyleri temas basıncına ve sürtünmeye maruz kalır. Kaplama yapışmasının, şekil değiştirme kabiliyetinin ve hasar sonrası korozyon direncinin kontrolü, montaj sonrası korumayı iyileştirir.
Hasar sonrası direnç: 500 saat+ (elektrolitik çinko: 90 saat)Kaplama kalınlığı diş bölüm çapını ve montaj boşluklarını etkiler. Innozinc'in yaklaşık 8 μm ince kaplaması boyutsal değişimi sınırlar; proses koşulları vida mastarlarına ve kaplama sonrası toleranslara göre belirlenir.
Yaklaşık 8 μm kaplama · Mastarla kontrollü uyumInnozinc, çinko tabakası ve inorganik seramik filmle korozyon direnci sağlar. Krom içermeyen proses seçenekleri, son işlem adımlarını ve madde kontrol gerekliliklerini optimize etmeye yardımcı olur.
Analiz edilen 26 madde tespit edilmedi · Sadeleştirilmiş son işlemGalvanizli ve paslanmaz çelik arasındaki galvanik korozyonu potansiyel farkı, temas alanı oranı ve elektrolit maruziyeti etkiler. Innozinc-h, farklı metal bağlantıları için yüksek korozyon dirençli kompozit kaplama sunar; şartname eşleşen malzemelere ve sıkma koşullarına göre belirlenir.
Galvanik akım yoğunluğu: karbon çeliği karşı yüzeyle, deneydeki HDG referansına göre %65 daha düşük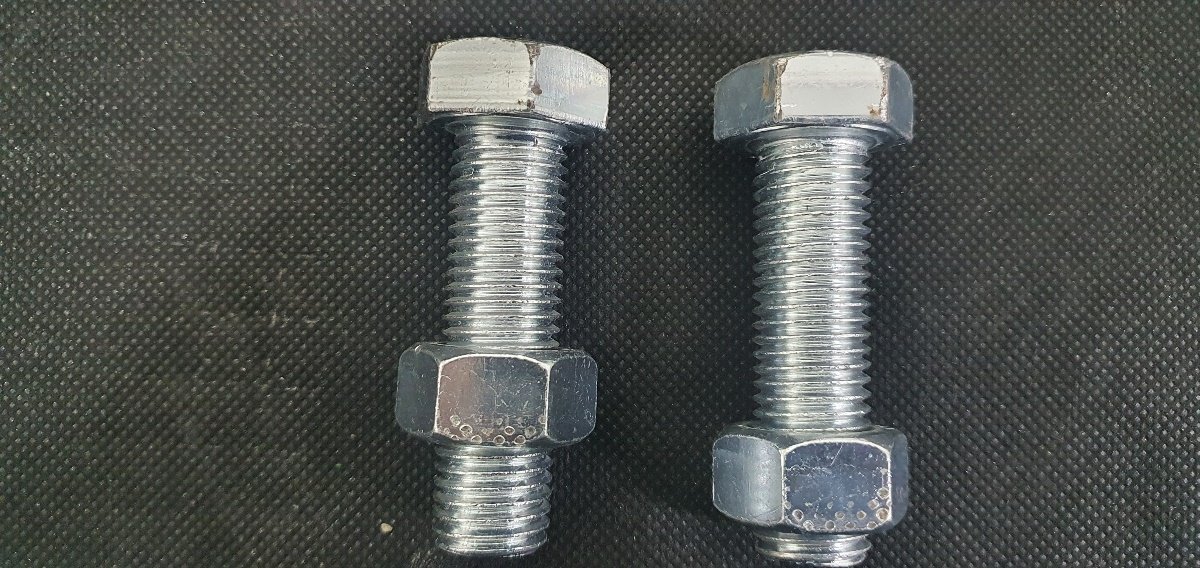
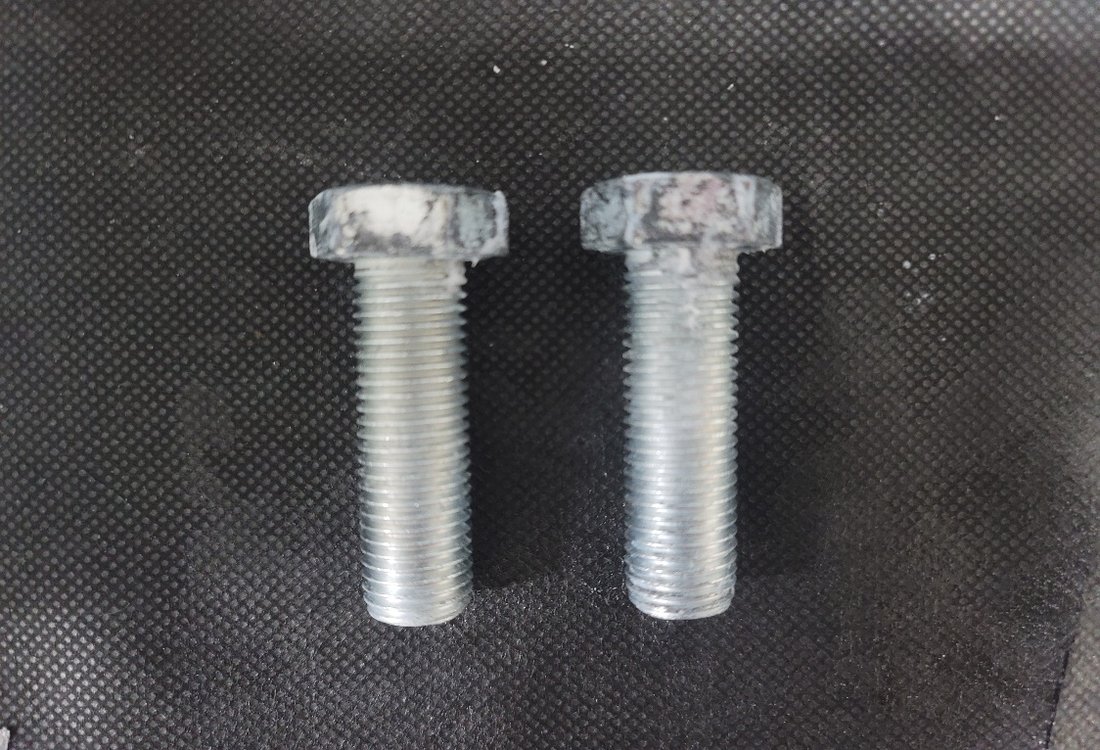
KEMP Ar-Ge'nin kurum içi ASTM B117 tuz püskürtme kayıtları, takım temas bölgelerinde korozyon gösterir. Sağdaki numune Innozinc dışındaki bir çinko-seramik elektrolitik kaplama şartnamesini kullanır ve mekanik hasarla korozyonun konumu arasındaki ilişkiyi gösterir.
60° dişlerde yanaklara biriken kaplama, etkin bölüm çapını artırır. Üniform t kalınlığı yaklaşık 4t geometrik artış oluşturur. Kaplama öncesi toleranslar ve hedef kalınlık, kaplama sonrası mastar gerekliliklerini karşılayacak şekilde birlikte belirlenir.
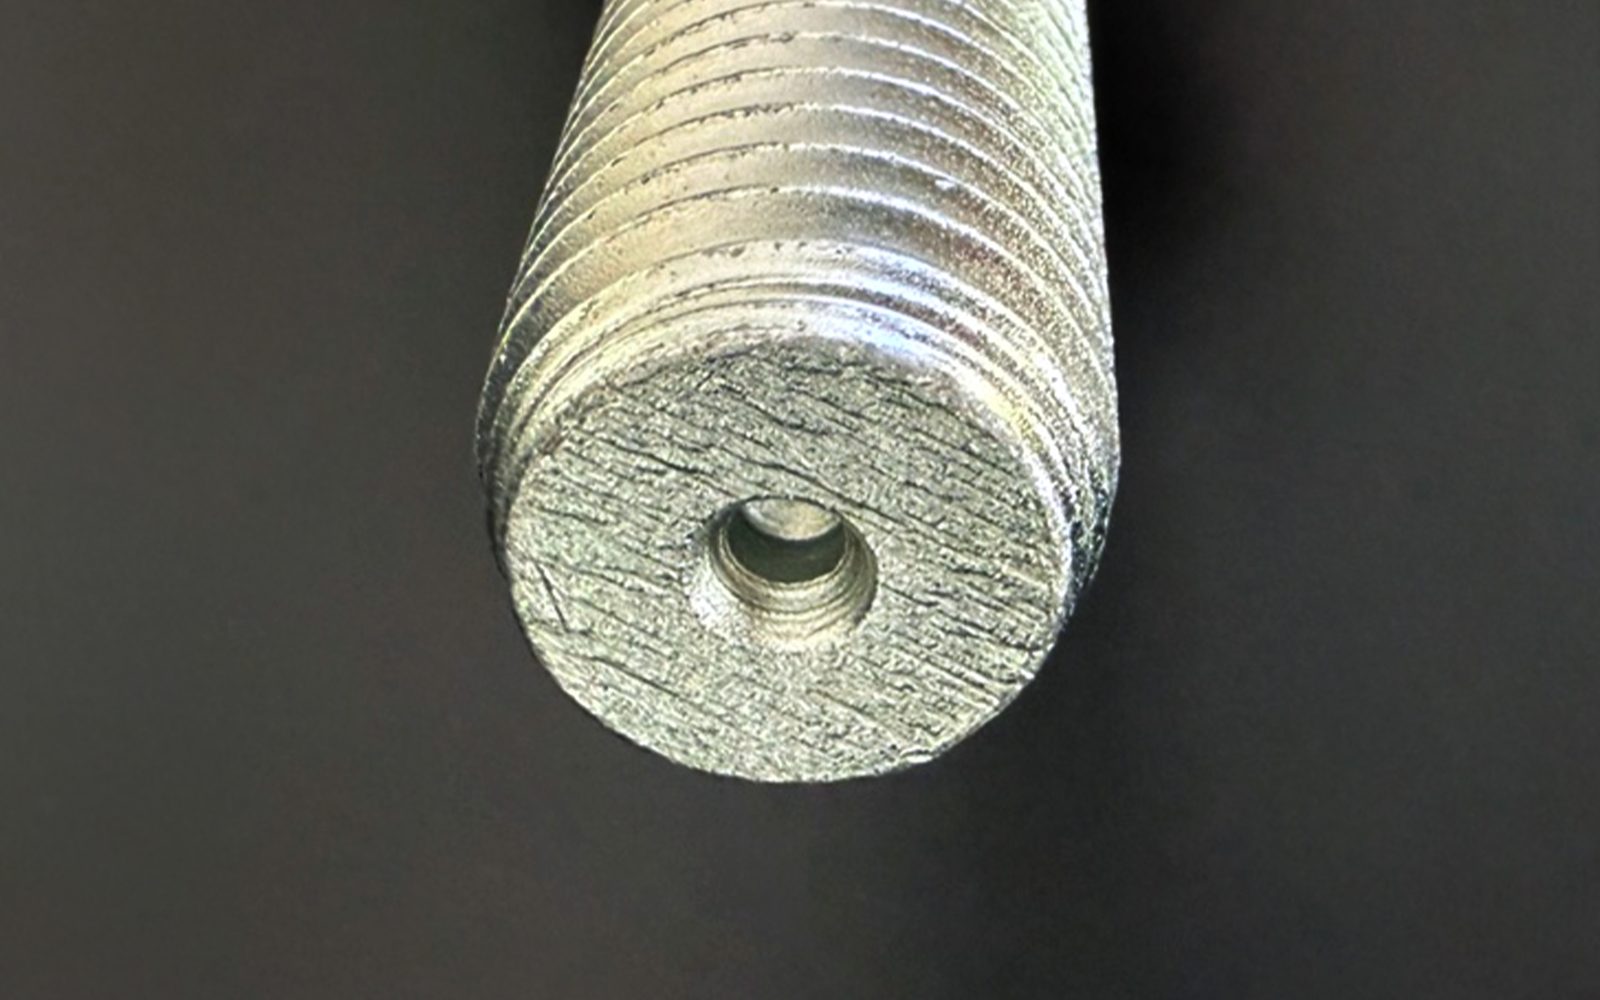
50–77 μm kaplama, bölüm çapında yaklaşık 200–300 μm geometrik artış oluşturur. Kaplama öncesi toleranslar ve eş somun şartnamesi bu artışı karşılamalı; kaplama sonrası mastarlar montaj uyumunu doğrulamalıdır.
8 μm kaplama, bölüm çapında yaklaşık 32 μm geometrik artış oluşturur. İnce Innozinc kaplama, diş profili değişimini ve ek talaşlı işlem ihtiyacını azaltır. Bağlantı kalitesi; kaplama öncesi toleranslar, eş somunlar ve mastar kriterleriyle kontrol edilir.
Tablo, kayıtlı kırmızı pas karşılaştırma sonuçlarını gösterir. Güncel temsili SST aralıkları Innozinc için 720–1.000 saat, Innozinc-h için 1.500–2.000 saattir. Uygulama şartnamesi kalınlık, deney koşulları ve kabul kriterlerini birlikte tanımlar.
| Özellik | Elektrolitik çinko kaplama | Elektrolitik çinko kaplama + sealer | Sıcak daldırma galvaniz | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| Korozyon direnci (SST, kırmızı pas kriteri) | 190 saat | 240 hr | 480 saat | 1,000 hr | 1.500 saat+ |
| Mekanik hasar sonrası korozyon direnci | 90 saat | — | 240 hr | ≥500 saat | ≥500 saat |
| Çevrimsel korozyon deneyi (CCT) | 5 çevrim | — | 40 çevrim | 80 çevrim | 80 çevrim↑ |
| Kaplama kalınlığı | 8 μm | 8 μm + sızdırmazlık katı | 50~77 μm | 8 μm | 8~15 μm |
| Eş somunlara büyük ölçülü kılavuz çekme | Gerekmez | Gerekmez | Kaplamayı karşılayacak şekilde belirlenir | Mastarla kontrollü uyum | Mastarla kontrollü uyum |
| Farklı metallerde / galvanik korozyon | Zayıf | Zayıf | Zayıf | İyi | Çok iyi |
| Referans son işlem | Üç / altı değerlikli krom | Krom bazlı son işlem | Altı değerlikli krom son işlemi | Krom içermeyen seçenekler | Krom içermeyen seçenekler |
| Proses sıcaklığı | Ortam sıcaklığı | Ortam sıcaklığı | Yaklaşık 450 °C'de daldırma | 25 °C'de ortam sıcaklığında kaplama | 25 °C'de ortam sıcaklığında kaplama |
Kaynak: KEMP Ar-Ge karşılaştırma verileri ve KTR sonuçları. SST değerleri kırmızı pas kriterine dayanır; beyaz pas için farklı kabul kriterleri kullanılır. Teklifler geometriyi, özgül yüzey alanını ve aylık hacmi dikkate alır. Ürüne özel fiyat için çizimleri ve üretim adetlerini gönderin.
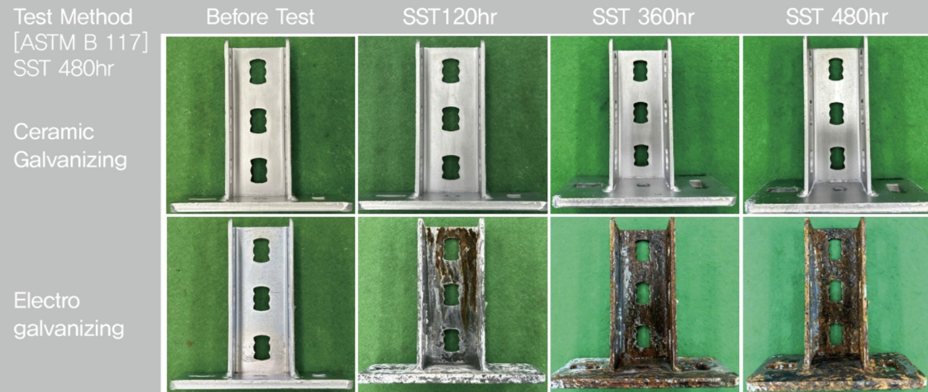
| Özellik | Elektrolitik çinko kaplama | Çinko lamel kaplama (ZFC) | Sıcak daldırma galvaniz (HDG) | Innozinc |
|---|---|---|---|---|
| Proses sıcaklığı | Ortam sıcaklığı | 180–300 °C'de ısıl kür | Yaklaşık 450 °C'de daldırma | 25 °C'de ortam sıcaklığında kaplama |
| Kaplamanın ısıl kürü | Gerekmez | Gerekli | Uygulanmaz | Biriktirme için gerekmez |
| Isıl çarpılma / menevişleme maruziyeti | Yüksek sıcaklıkta biriktirme adımı yok | Kür sıcaklığına maruziyet | Yüksek sıcaklık maruziyeti | Ortam sıcaklığında biriktirme |
| Eş somunlara büyük ölçülü kılavuz çekme | Gerekmez | Gerekmez | Belirtilen kaplama payı | Mastarla kontrollü uyum |
| Kesik kenarlarda kurban anot koruması | Uygulanabilir | Sisteme bağlı | Uygulanabilir | Çinko tabakası sağlar |
| Topraklama / elektriksel süreklilik | Montaj değerlendirmesi | Montaj değerlendirmesi | Montaj değerlendirmesi | Montaj değerlendirmesi |
| Eğilme performansı | Çatlama | Sınırlı | Tabaka ayrılması | 140° |
| Hidrojen gevrekliğine ilişkin proses hususları | Elektrolitik kaplama sırasında hidrojen yüklenmesiElektrolitik proses | Elektrolitik hidrojen yüklenmesi yokElektrolitik olmayan biriktirme | Daha az tutulan hidrojenYüksek sıcaklıkta daldırma; ön işlem yine önemlidir | Proses kontrolleri gerekliElektrolitik proses — aşağıdaki uygulama şartnamelerine bakın |
| Referans son işlem | Üç / altı değerlikli kromat | Şartnameye bağlı | Altı değerlikli krom son işlemi | Krom içermeyen seçenekler |
Yüksek dayanımlı bağlantı elemanı proses kontrolü: 10.9 ve üzeri sınıflarda ön işlem, kaplama ve son işlem; müşterinin hidrojen gevrekliği kontrol gerekliliklerine göre yeterlilik değerlendirmesine tabi tutulur. Bağlantı elemanı uygulama şartnameleri
Çevrimli korozyon: 2025 üretim değerlendirmesinde (KS D ISO 14993, 40 çevrim) hem çinko-seramik hem sıcak daldırma galvanizli U cıvatalarında kırmızı pas görülmedi. Tablodaki 80 ve 40 çevrim, ürün referans değerleridir; doğrudan U cıvatası karşılaştırması 40 çevrimle yapıldı.
Her iki ürün de ince çinko-seramik kaplama kullanır. Seçim, gerekli korozyon direncine ve maruziyet ortamına göre yapılır.
Aynı müşteri, iç ortam bileşenleri için Innozinc; dış ortam veya agresif koşullar için Innozinc-h seçebilir.
Kaplama maliyetini; diş yeniden işleme, yeniden muayene ve yerel rötuş işçiliğiyle birlikte karşılaştırın. Innozinc'in ince kaplaması ve şekillendirilebilirliği imalat sırasını sadeleştirme olanağı sunar.
| Maliyet kalemi | Elektrolitik çinko kaplama + sealer | Sıcak daldırma galvaniz (HDG) | Innozinc |
|---|---|---|---|
| İkincil sızdırmazlık işlemi | Gerekli | — | Sadeleştirilmiş şartname seçeneği |
| Eş somunlara büyük ölçülü kılavuz çekme | Gerekmez | Gerekli | Kalınlık/tolerans kontrolüyle azaltılır |
| Büyük ölçülü kılavuz sonrası yeniden muayene / kılavuz çekme | — | Ek işlem | Daha az yeniden işleme ihtiyacı |
| Kaplama sonrası ısıl çarpılmanın düzeltilmesi | — | Gerekebilir | Yüksek sıcaklıkta biriktirme adımı yok |
| Isıtma ve kurutma enerjisi | Sızdırmazlık katının kurutulması | LNG ile ısıtılan çinko banyosu | Ortam sıcaklığında biriktirme |
| Sahada kesik kenar rötuşu | Uygulamaya bağlı | Rötuş malzemesi gerekir | Komşu çinkodan kurban anot koruması |
| Montaj boşluğu yönetimi | Düşük | Büyük ölçülü kılavuz payının kontrolü | İnce kaplamayla hassasiyet |
| Altı değerlikli krom gereklilikleri | Gerekliliklere uygun son işlem seçimi | Gerekliliklere uygun son işlem seçimi | Krom içermeyen seçenekler |
Ürüne özgü imalat maliyeti: kaplama, diş yeniden işleme, yeniden muayene, rötuş ve gidiş-dönüş nakliyesi dahil öncesi/sonrası maliyetleri karşılaştırın. Çizimler, yüzey alanı, aylık üretim ve asgari parti miktarı şartnameyi ve teklifi belirler.
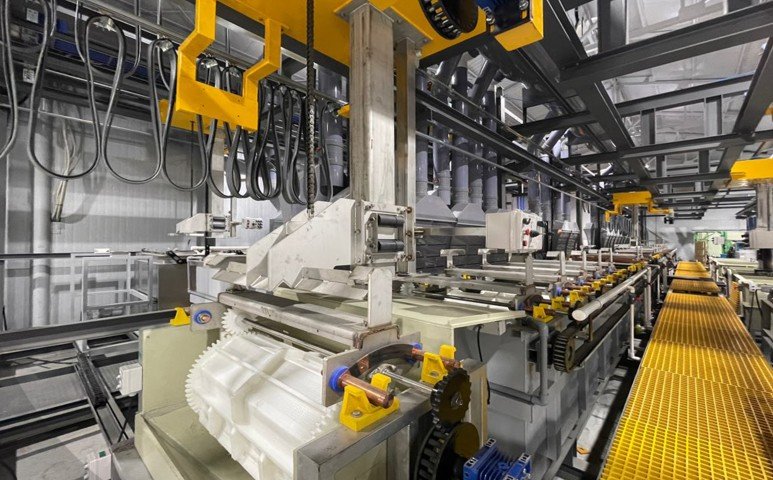
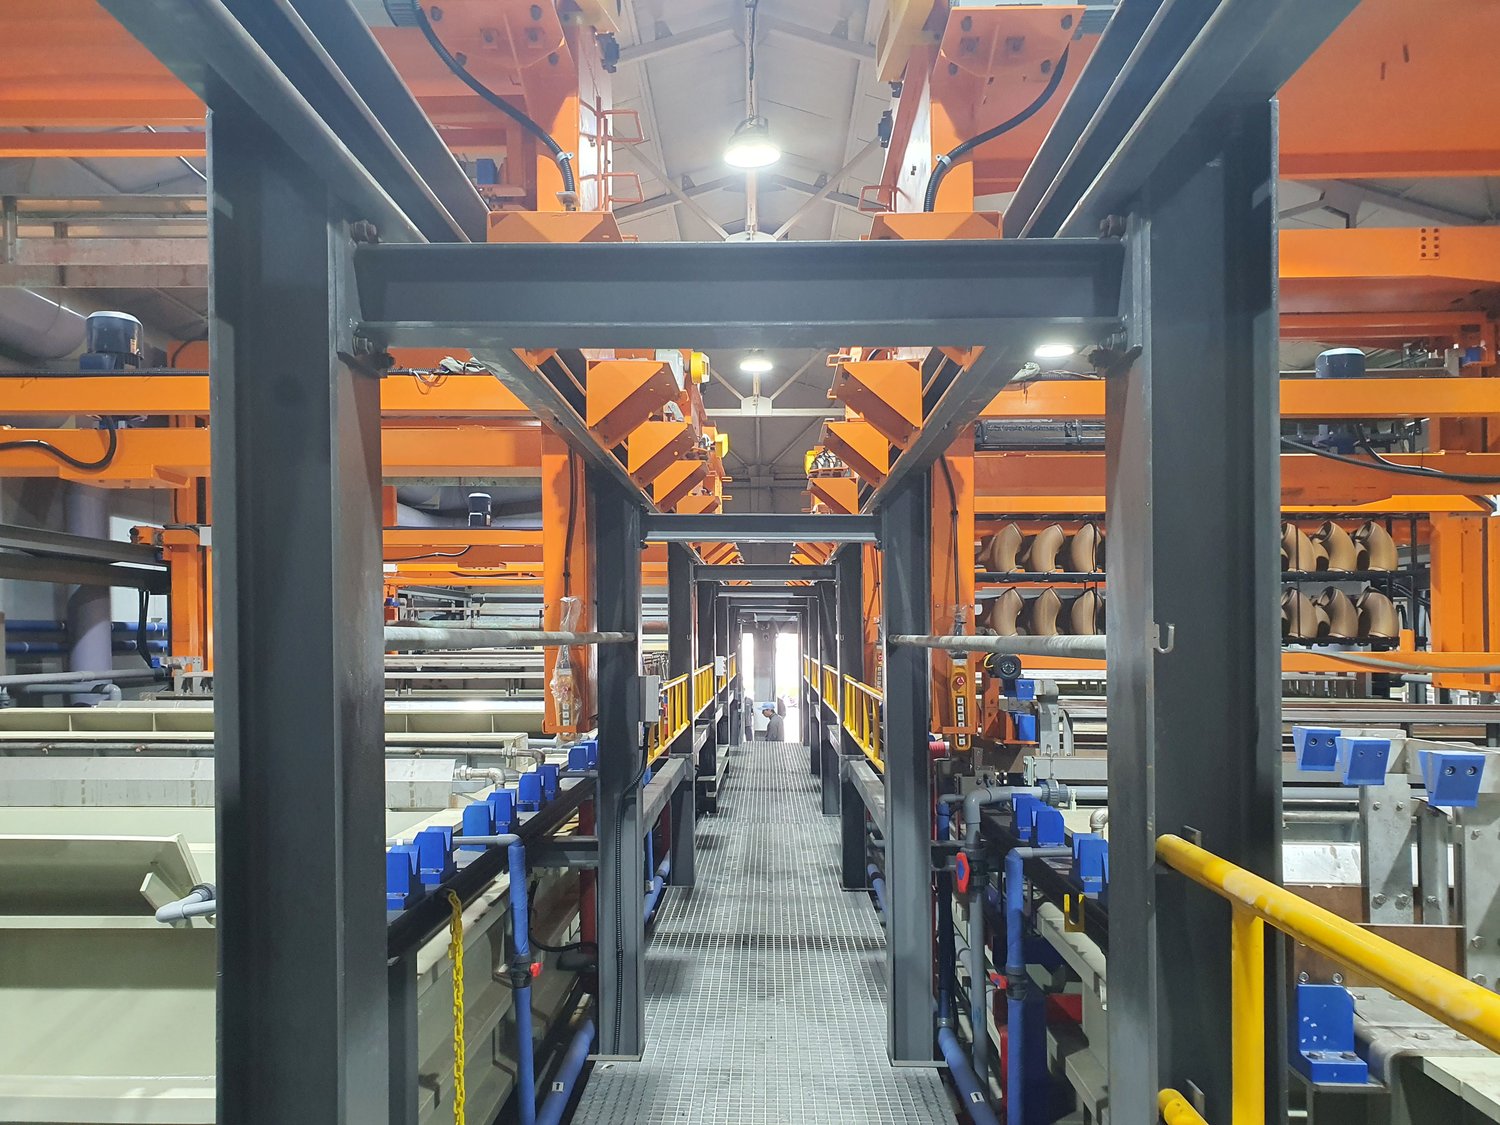
Tamburlu kaplama (7 ton/gün), küçük parçaları yüksek adetlerde işler; askılı ve asidik çinko hatları uzun ve büyük bileşenleri karşılar.

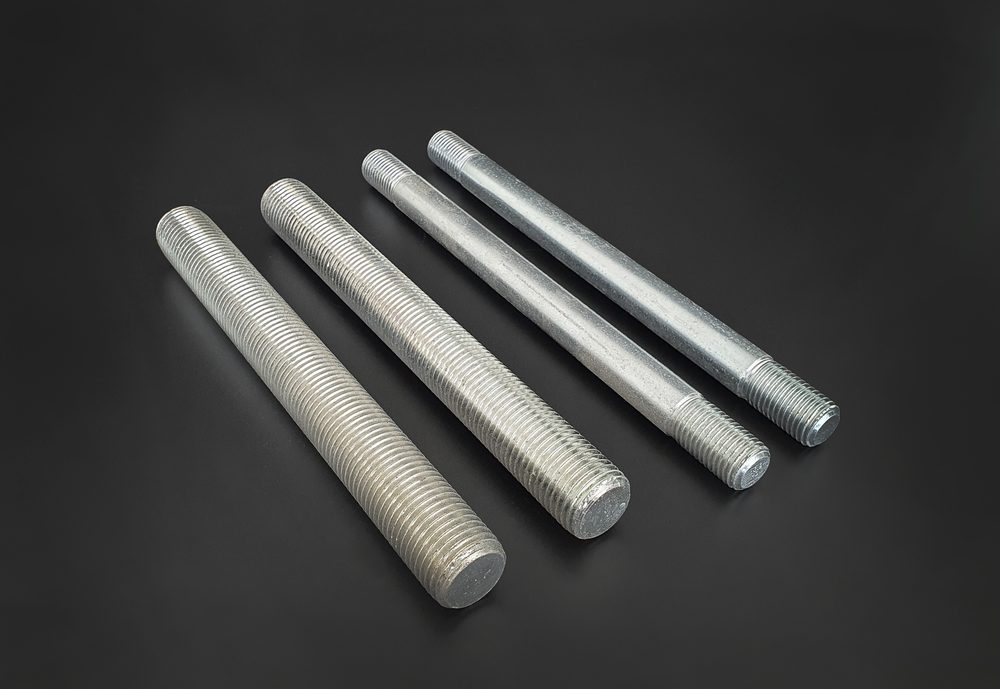

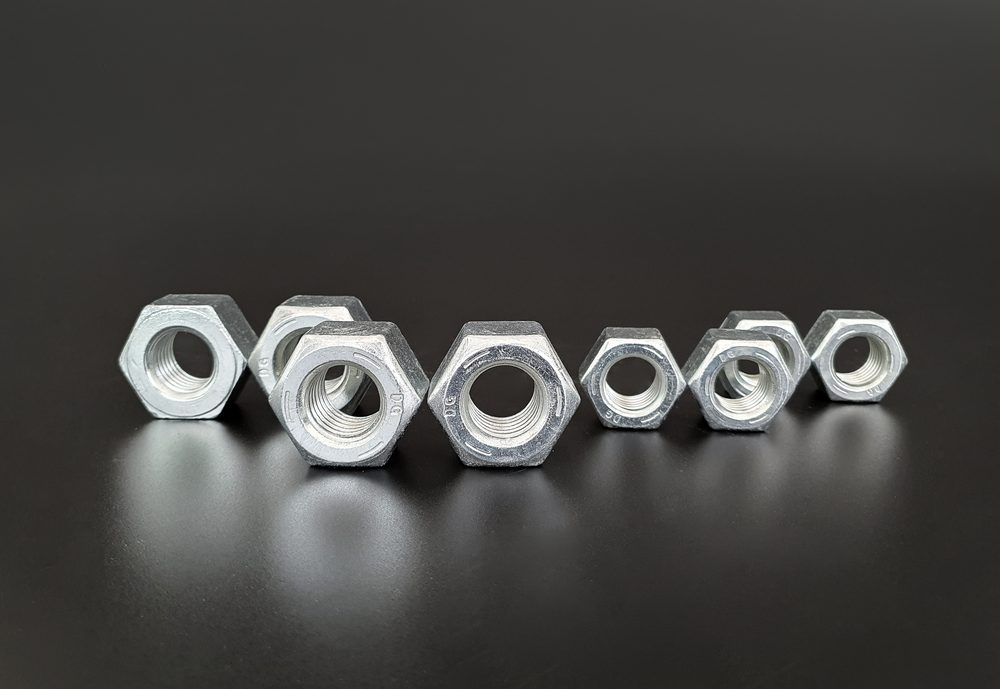
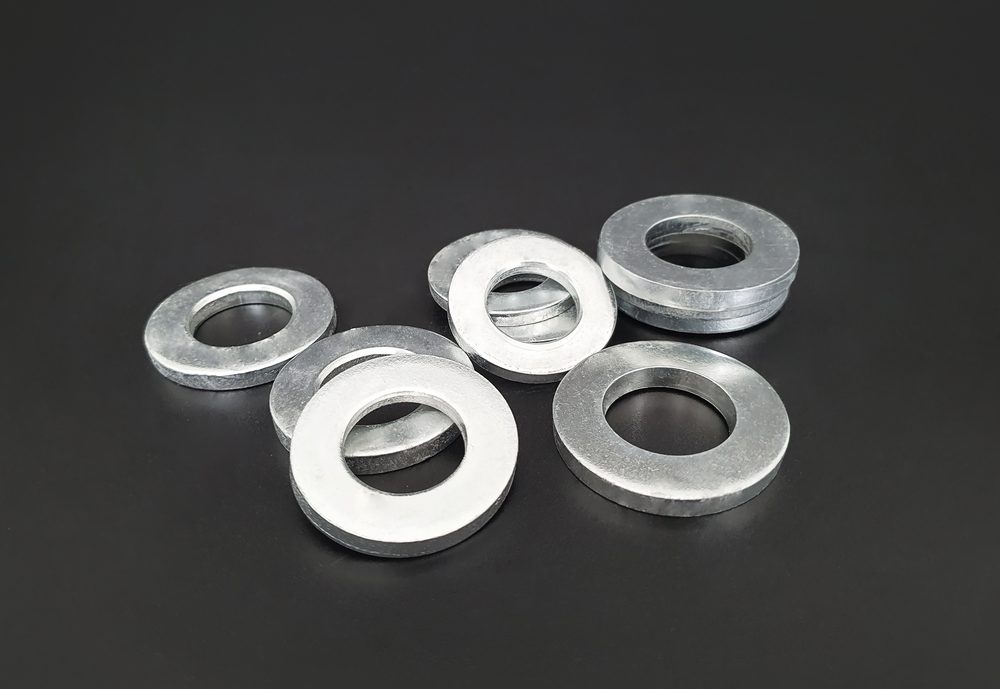
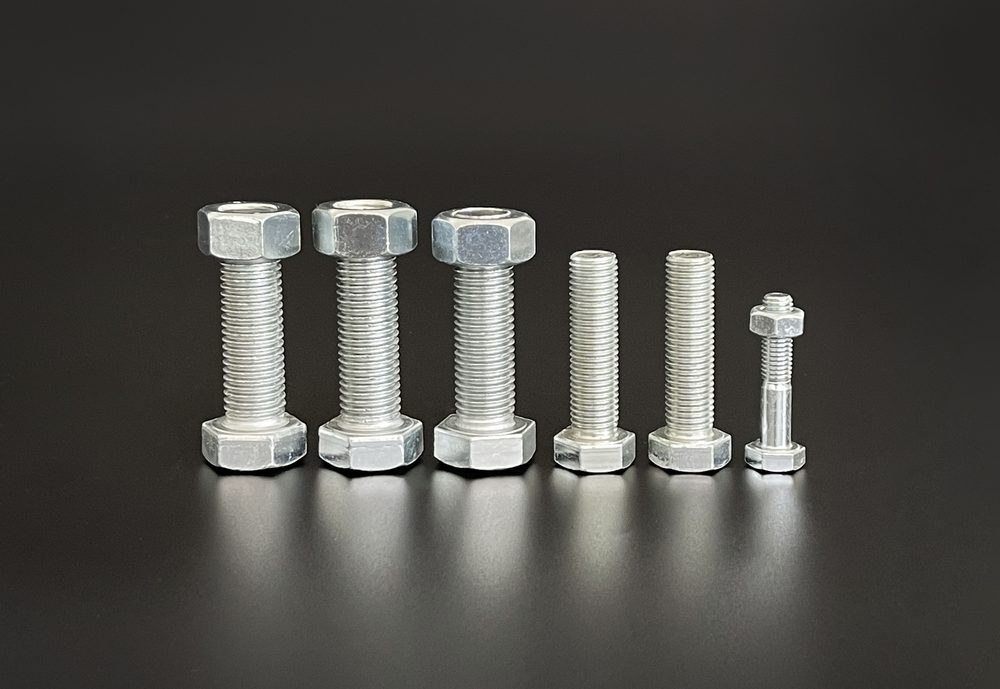
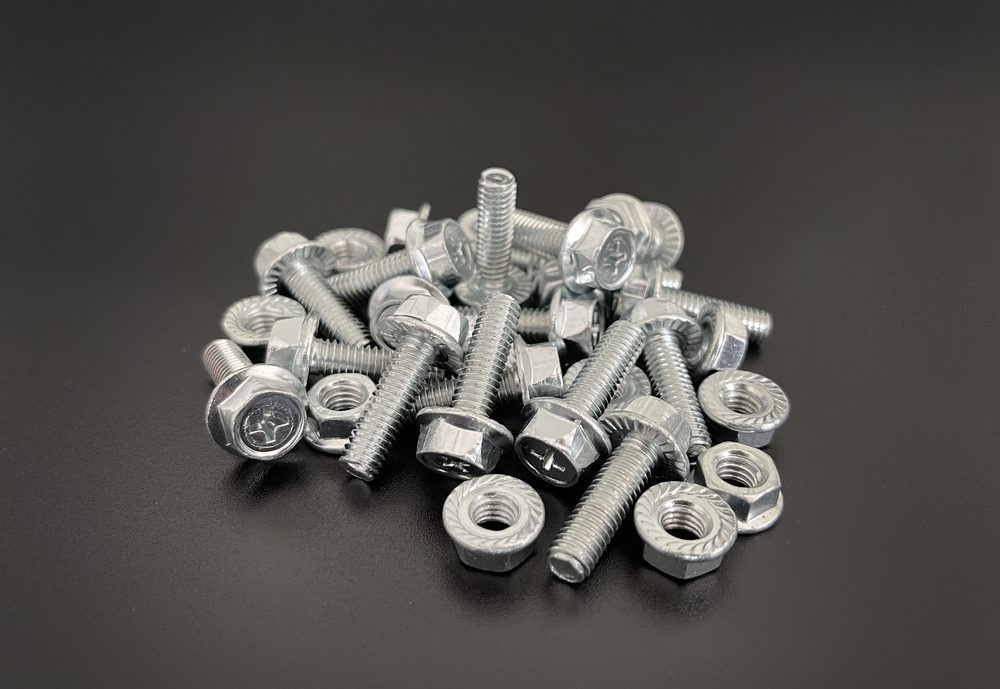
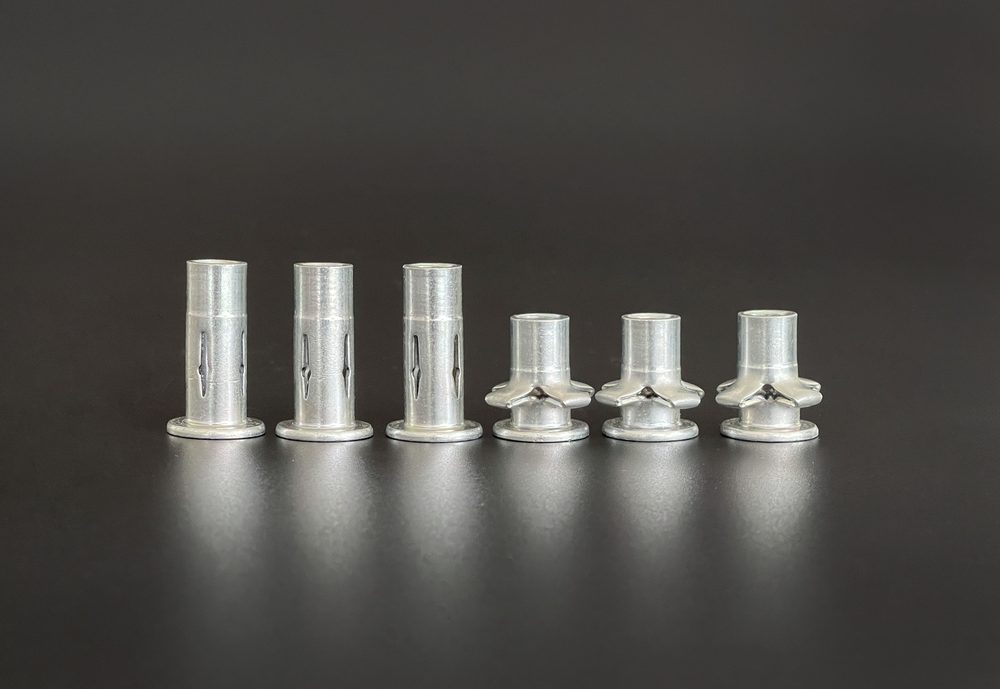
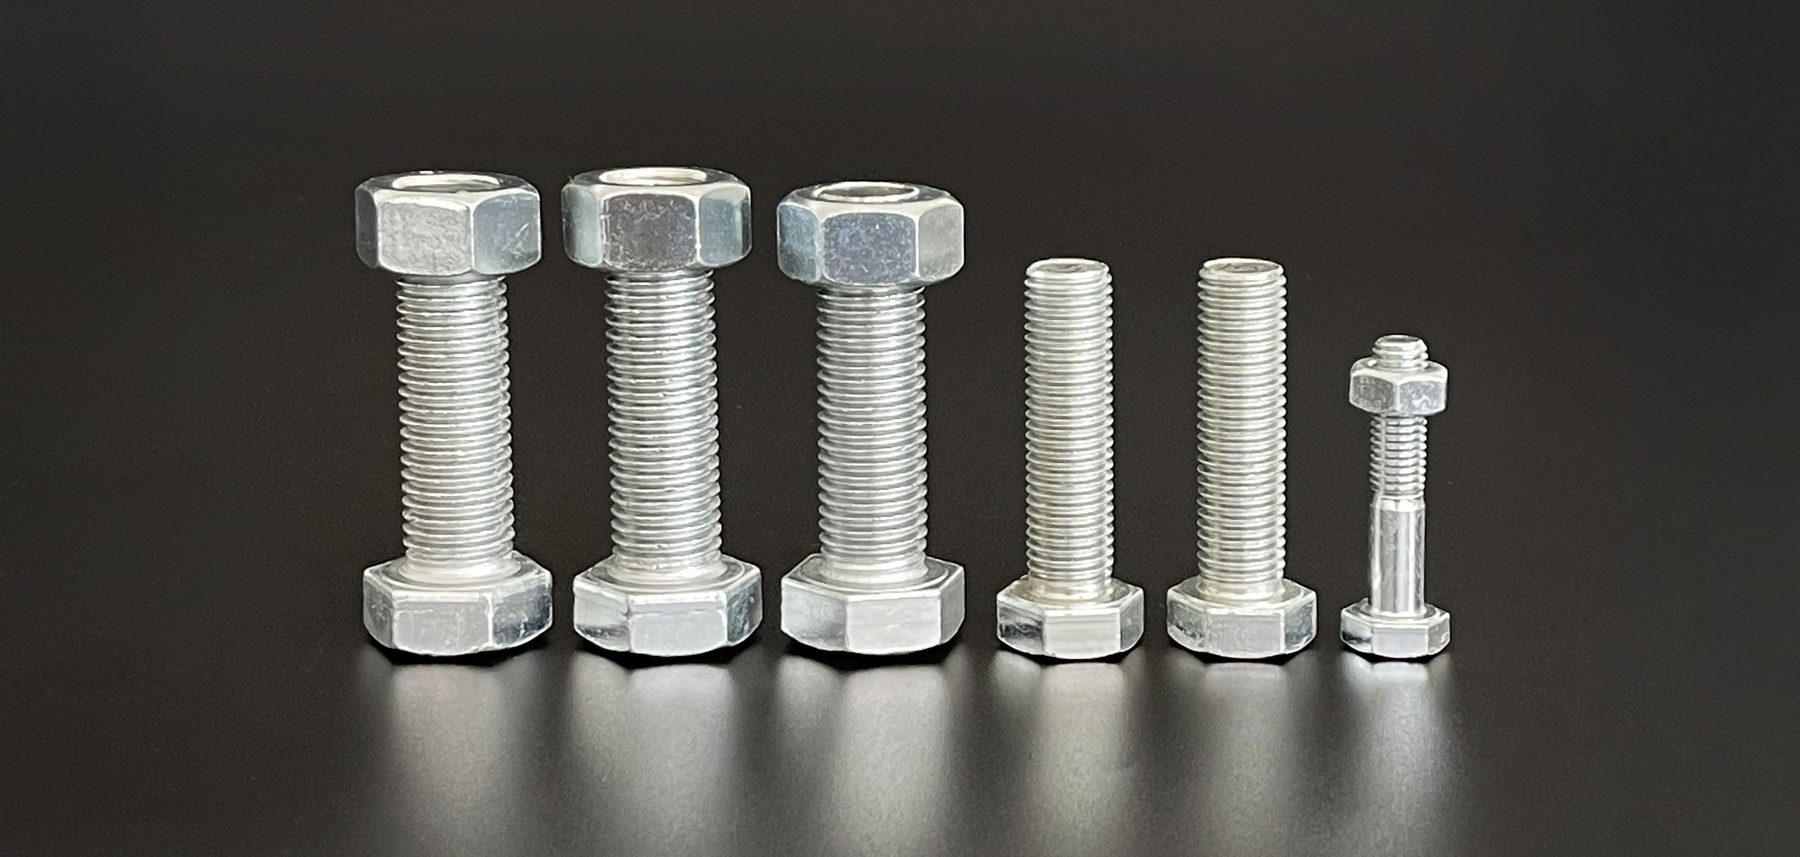
KEMP tarafından kaplanan ve tedarik edilen ürünler. Fotoğraflar çinko-seramik kaplamanın gümüş beyazı görünümünü gösterir. Renkli veya mavi kromat son işlemleri, ürüne özel şartnamelerle ele alınır.
| Ürün | Maruziyet ortamı | Önerilen Şartname | Teknik dayanak |
|---|---|---|---|
| Altıgen cıvata ve somunlar | İç ortam · Genel atmosfer | Innozinc | Hasar sonrası koruma · Diş toleransı kontrolü |
| Küçük vidalar ve makine vidaları | İç ortam · Genel atmosfer | Innozinc (ayarlanmış kalınlık) | Diş şartnamesine göre ayarlanmış kalınlık |
| Dişli çubuklar · Tam dişli çubuklar | İç ortam ekipman ve tavan destekleri | Innozinc 8 μm | Kesik kenarda kurban anot koruması · Tam boy dişler |
| Dişli çubuklar · Ankrajlar | Dış ortam · Kıyı · Buz çözücü tuzlar | Innozinc-h | SST 1.500–2.000 saat · Galvanik korozyon direnci: çok iyi |
| Genleşme ve kama ankrajları | İç ortam gömülü montajlar | Innozinc 8 μm | Darbe ve genleşme sonrası kalan korozyon koruması |
| Gömülü temel ankrajları (J/L tipi) | Betona gömülü | Projeye özel yüzey şartnamesi | Gömülü ve açık bölümler beton ve atmosfer maruziyetine göre belirlenir |
| U cıvataları · Kanca cıvataları · Kare U cıvataları | Dış ortam · Boru mesnetleri | Innozinc-h | Belirtilen 140° eğilme deneyinde yapışma korundu |
| Rondelalar · Küçük vidalar | İç ortam · Genel kullanım | Innozinc (tamburlu kaplama) | Çok çeşitli küçük partili üretim · Tambur kapasitesi 7 ton/gün |
| Paslanmaz çelikle temas eden cıvatalar | Farklı metal arayüzü | Innozinc-h | Galvanik korozyon direnci: çok iyi |
| Topraklama / elektriksel süreklilik bağlantıları | Elektrik montajları | Innozinc | Temas yüzeyleri ve sıkma koşullarına göre montaj temas direnci değerlendirmesi |
| 10.9 ve üzeri yüksek dayanımlı cıvatalar | — | Proses yeterliliği gerekli | Müşteri şartnamesine göre hidrojen gevrekliği kontrolleri ve proses yeterliliği |
| F10T / S10T kaymaya dirençli cıvata takımları | — | Proses yeterliliği gerekli | Tam cıvata takımı için onaylı kayma faktörü ve tork katsayısı gereklilikleri |
Innozinc'in temsili SST aralığı 720–1.000 saattir. Kompozit kaplama, ek sızdırmazlık işlemlerini sadeleştirme olanağı sunar; proses ve deney koşulları gerçek parçada belirlenir.
Ortam sıcaklığında elektrolitik biriktirme, uzun dişli çubuk ve millerde boyutsal hassasiyeti korurken ısıl çarpılma riskini azaltır. Sıcak çinko banyosunun kaldırılması, kaplama aşamasındaki ısıtma ve işletme gereksinimlerini düşürür.
Krom içermeyen Innozinc şartnameleri, korozyon korumasıyla madde kontrolünü birleştirir. Atıf yapılan analizde incelenen 26 madde tespit edilmemiştir; yöntemler ve tespit sınırları ürüne özel belgelerde belirtilir.
Şekillendirilen ve bükülen özel bağlantı elemanlarında, belirtilen deney 140° bükmede kaplamayı çatlamadan korudu. Bu sonuç, alternatif kaplama ve imalat sıralarını destekler.
KEMP, Ulsan'da üç hat işletir: askılı kaplama 35 ton/gün, asidik çinko 10 ton/gün ve tamburlu kaplama 7 ton/gün. Küçük bağlantı elemanları tamburda; uzun dişli çubuk ve miller askıda işlenir.
Konteyner kilitleme çubukları; bir yıllık deniz saha uygulaması ve DEKRA deneyleri dahil, tuz maruziyeti ve tekrarlı bağlantı sürtünmesine ilişkin deneyim sağlar.
Ürün şartnamesi, montajlı veya hasarlı durumdaki korozyon korumasını diş toleransları ve montaj kalitesiyle birlikte tanımlar.
KEMP Ar-Ge raporu KPRD-20191209-02, mekanik hasarlı kaplamaları %5 NaCl ve 35 °C tuz püskürtme koşullarında karşılaştırır.
Kurum içi deneyde montajlı numune, 2.664 saat tuz püskürtme sonrasında değerlendirildi. Montaj koşulları ve yüzey gözlemleri ilgili deney belgelerinde yer alır.
Hedef kaplama kalınlığı ve mastar gereklilikleri, ISO 4042 ve ISO 965-1 diş toleransı çerçevesine göre belirlenerek gerekli korozyon dayanım sınıfıyla eşleştirilir.
Temel uygulamalar: 8.8 sınıfına kadar genel amaçlı cıvata ve somunlar, dişli çubuklar, ankrajlar, saplamalar ve standart dışı bağlantı elemanları.
Proses seçimi malzemeyi ve ısıl işlem durumunu dikkate alır. 10.9 ve 12.9 gibi yüksek dayanımlı bağlantı elemanları, üretim öncesinde hidrojen gevrekliği kontrolleri ve proses yeterliliği gerektirir.
Hedef kalınlık diş toleranslarına, eş somunlara ve sıkma koşullarına göre belirlenir; mastarlar montaj uyumunu doğrular.
Numune değerlendirmesi, müşteri koşullarındaki korozyon performansını belirlemek için sıkma ve imalat hasarını dikkate alır.
KEMP, parçalarınıza özel kaplama şartnameleri ve numune programları geliştirir. Üretim koşulları kesinleştirilmeden önce korozyon direnci, diş toleransları ve montaj kalitesi müşteri muayene kriterlerine göre değerlendirilir.

Ürüne özel deney belgeleri ve teknik katalog e-postayla iletilir. İlgili verileri sunabilmemiz için uygulamayı ve gerekli şartnameyi belirtin.
Cıvata ve somunların malzemesini, dayanım sınıfını, ölçülerini ve adedini belirtin. Ekibimiz kaplama şartnamesini ve numune koşullarını netleştirecektir.
Vida mastarları, sıkma sonrası kaplama bütünlüğü ve korozyon direnci müşteri muayene şartnamesine göre değerlendirilir. Sonuçlar, üretim kaplama ve kalite kontrol gerekliliklerini belirler.
Tuz püskürtme, çevrimli korozyon, hasar sonrası korozyon ve kaplama kalınlığı değerlendirmelerini seçin; sonuçlar kararlaştırılan rapor biçiminde belgelenir.
Pilot ürünler korozyon, diş toleransı ve montaj kalitesi hedeflerine göre seçilir. Numune sonuçları, üretim şartnamelerinin ve tedarik koşullarının aşamalı onayına yön verir.
İki büyük gemi inşa şirketinde 60'tan fazla gemiye çelik donatım tedarik edilmiştir. KEMP'in belirtilen tedarik kaydı, Kore yivli yangın tesisatı bağlantı parçaları pazarının %80'inden fazlasını kapsar; müşteriler arasında enerji üretimi, ağır sanayi, inşaat ve proses tesisleri bulunur.
KEMP'in tüm iş alanlarına ait genel tedarik deneyimidir. Bağlantı elemanlarına özel uygulama örneklerini ekibimizden talep edin.
Bağlantı elemanı işleme, montaj kalitesi ve üretime geçiş hakkında teknik rehberlik.
Sektöre özgü maruziyet koşulları ve ürün gereksinimleri için KEMP yüzey işlem çözümlerini keşfedin.
