Bize Ulaşın
Menüyü aç
Veri merkezleri · Çelik destek yapıları

Veri Merkezleri

Innozinc ve Innozinc-h; kablo tavalarını, rack çerçevelerini, sismik destekleri ve dişli çubukları çinko-seramik kaplamayla korur. KEMP, korozyon direnci, ölçü toleransları ve montaj koşullarına göre parça şartnameleri geliştirir; farklı metal temaslarında galvanik korozyonu da değerlendirir.
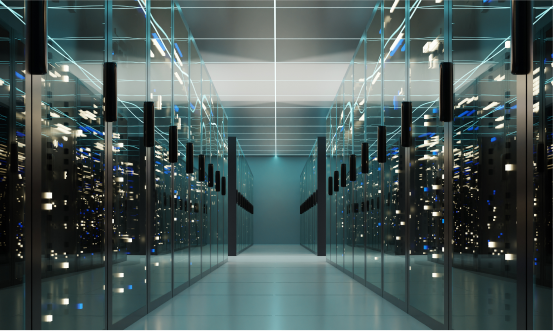
Veri merkezinde sunucu kabinleri arasındaki koridor
96%↓
Bildirilen polarizasyon sonucu
Denenen sıcak daldırma galvaniz numunesine göre
1.500–2.000hr
Kaliteye göre SST aralığı
Innozinc-h
65%↓
Bildirilen galvanik akım yoğunluğu
Karbon çeliği eş malzeme; sıcak daldırma galvaniz referansı
8µm
Referans kaplama kalınlığı
Şartname ve ölçüm noktalarını doğrulayın
KTR deney referansı Numune ve pas kriterleri Galvanik karşılaştırma Eş malzemeye bağlı Endüstriyel şartnameler İncelenebilir referanslar Belgeler Güncel kapsamı inceleyin · Patentler Portföy ayrıntıları talep üzerine
Çinko-seramik kaplama · Innozinc Rapor talebi
Teknik önemi

Dört tasarım kriteri

Kontrollü hacimlerde de iletken kirlenme ve elektrokimyasal korozyon yönetimi gerekir. İmalat, kaplama örtücülüğü ve parça montajı birlikte ele alınmalıdır.

01

Çinko whisker'ları

Çinko whisker'ları, çinko kaplı yüzeylerden büyüyebilen iletken metal filamentleridir; oluşum süresi ve büyüme değişkenlik gösterir. NASA, çinko kaplı yükseltilmiş döşeme yapıları dahil olmak üzere whisker kirlenmesiyle ilişkili elektronik arızalar belgelemiştir. Değerlendirme, gerçek ekipmanı ve parçacık taşınma yollarını kapsamalıdır.

Whisker riski yalnızca kalınlıkla belirlenmez. Yayımlanmış deneylerdeki kalınlığa bağlı davranış belirli kaplama koşullarına aittir; tüm veri merkezi parçaları için evrensel güvenli/güvensiz sınır oluşturmaz.

Malzeme onayı öncesi kirlenme kontrollerini tanımlayın Literatür: NASA, Brusse & Sampson (2004); Takemura (1986); Wu, Ashworth & Wilcox (2015). Bu kaynaklar Innozinc'in whisker baskılama performansını doğrulamaz.
02

Galvanik korozyon

Paslanmaz bağlantı elemanlarının çinko kaplı çelikle teması, elektrolit varlığında galvanik etkileşim oluşturabilir. Innozinc-h karşılaştırmasında karbon çeliği eş malzemeyle, sıcak daldırma galvaniz referansına göre %65 daha düşük galvanik akım yoğunluğu bildirilmiştir. Sonuç bu metal çiftine aittir; SUS304 cıvatalı bağlantıya aktarılmaz.

Elektrolit, alan oranı ve eş malzeme
03

Tuz ve kimyasal ortam maruziyeti

Tuz, yoğuşma ve kimyasal ortam maruziyeti ayrı değerlendirilir. Innozinc-h SST aralığı 1.500–2.000 saattir. %10 HCl'de üç dakikalık daldırma sonucu kısa süreli deneyi temsil eder; sürekli asit hizmeti yeterliliğini göstermez.

SST: 1.500–2.000 saat · Kimyasal uyumluluk
04

Kesik kenarlar ve bükümler

Ön kaplı Zn–Mg–Al sac, kaplama sonrasında kesilir ve şekillendirilir. Kesik kenar örtücülüğü, bükme hasarı ve imalat gerilmeleri değerlendirilmelidir. Gerilme whisker büyümesine katkıda bulunabilir; ancak belirli sac ürününün davranışı için ilgili tedarikçi verileri gerekir.

Erişilebilir kenarlar için imalat sonrası kaplama Arka plan: gerilme ve mikroyapı araştırmaları; karşılaştırma için ürüne özgü veri gerekir.
Değerlendirme gerçek malzeme, kaplama ve imalat koşullarına dayanır. Genel mekanizma veya gerilme varlığı tek başına whisker büyümesini kanıtlamaz. Ürüne özgü kanıt şartı, Innozinc ve karşılaştırılan sistemlere aynı şekilde uygulanır.
Mekanizma 01 · Çinko whisker'ları

Elektronik ekipman yakınındaki yapılarda
korozyon dayanımı ve yüzey kalitesi

KEMP'in polarizasyon karşılaştırması, bildirilen deney koşullarında sıcak daldırma galvaniz referansına göre %96 daha düşük tahmini korozyon hızı göstermiştir. Bu bir korozyon verisidir; ürüne özgü whisker değerlendirmesinde iç gerilme, mikroyapı ve kullanım koşulları ele alınır. Literatürdeki gerilme eşikleri ve kaplama gerilmeleri çalışma koşullarına bağlıdır; evrensel tasarım sınırları değildir. Elektrolitik çinko kaplamalar uygulamaya özgü risk değerlendirmesi gerektirir.

96%↓
Bildirilen polarizasyon karşılaştırması
Korozyon referansı; yöntem ve özgün rapor talep edilebilir
Deneyin değerlendirdiği özellikler

Polarizasyon, deney koşullarındaki elektrokimyasal korozyon davranışını değerlendirir. Whisker oluşum süresi, yoğunluğu, büyüme hızı ve elektriksel güvenlik ayrı değerlendirme konularıdır.

Ürüne özgü whisker değerlendirmesi

Whisker oluşumu ve büyümesi ilgili ürünün doğrudan gözlemlenmesini gerektirir. Gerçek kaplama ve bitmiş parça için numune hazırlama, maruziyet koşulları ve kabul kriterleri belirlenir.
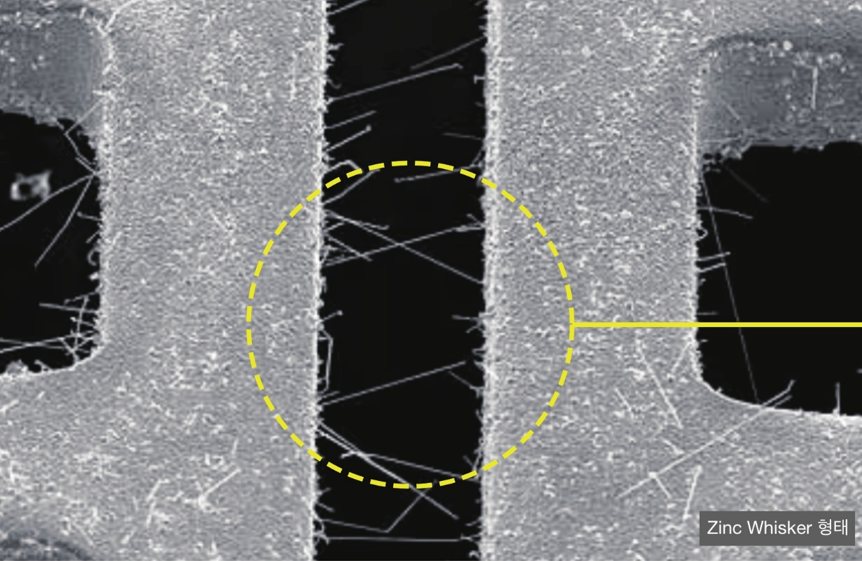
İletken yakınındaki çinko whisker'larının referans SEM görüntüsü
Çinko whisker referans görseli. İletken filamentler elektrik iletkenleri arasında köprü oluşturabilir. Görsel olguyu açıklar; Innozinc yeterlilik deneyi sonucu değildir.
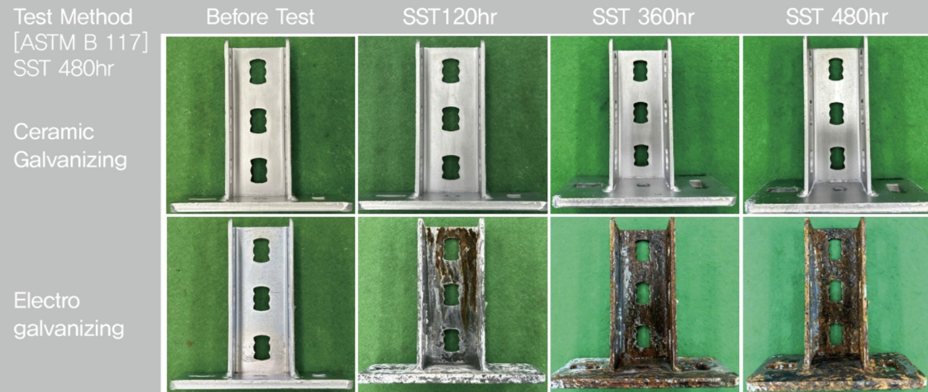
Çinko-seramik ve elektrolitik çinko kaplı desteklerin 480 saatlik tuz püskürtme karşılaştırması
480 saatlik tuz püskürtme referansı. İlgili elektrolitik çinko numunesinde 120 saatte kırmızı pas görülmüştür. Karşılaştırmada rapordaki numune hazırlığı, kalınlık ve kabul kriterleri esas alınır; bu bir whisker deneyi değildir.

① Korozyon performansı Korozyon verileri

Kaplama sistemi, gerekli korozyon ve montaj koşullarına göre değerlendirilir.

  • Kaplama yapısı — çinko ve inorganik tabaka örtücülüğünü inceleyin; gerektiğinde whisker difüzyon yollarını ürüne özgü doğrudan kanıtla değerlendirin.
  • Artık gerilme — ilgili gerilme ölçümleri ve mikroyapı, gerçek kaplama ve imalat koşullarında değerlendirilir.
  • Korozyon davranışı — polarizasyondaki %96 fark, belirtilen korozyon deneyi koşulları kapsamında kullanılır.
  • Ürüne özgü kanıt — Innozinc kendi numuneleriyle değerlendirilir; çinko–nikel ve diğer kaplama çalışmaları kendi sistemlerine aittir.

② Elektroniğe ilişkin yeterlilik Parça gereklilikleri

Hassas elektronik yakınındaki parçalar için yeterlilik kriterlerini tanımlayın.

  • Elektriksel iletkenlik: çinko whisker'ları metalik iletkenlerdir; ürün adı elektriksel yalıtım yeterliliği sağlamaz.
  • Parça düzeyinde elektriksel yalıtım: güvenlik bariyeri için yeterlilik doğrulanmalıdır; yeterliliği belirlenmemiş yüzey filmine dayanılmamalıdır.
  • Whisker nüfuz direnci: kaplamaya bağlıdır ve doğrudan deneyle doğrulanır.
Deney kanıtının kapsamı
Polarizasyon ve tuz püskürtme deneyleri korozyonu değerlendirir; whisker büyümesini doğrudan ölçmez. Bu sonuçlar Innozinc'in whisker içermediğini, oluşumu geciktirdiğini, büyümeyi yavaşlattığını veya elektriksel yalıtım sağladığını göstermez. Çinko whisker'ları iletken metal filamentleridir. Whisker kontrolü gerektiğinde yetkin laboratuvarla çinkoya uygun protokol, kontroller ve kabul kriterleri belirlenir.

Parça değerlendirme desteği Uygulama koşulları

Gerçek kaplama ve bitmiş parça için yüzey durumu, kirlenme kontrolü, malzeme, proses ve kullanım ortamını dikkate alan bir değerlendirme programı belirlenir.

Yüzey renk değişimi Muayene kriterleri

Kararma ve beyaz pas, üzerinde uzlaşılan görünüm ve korozyon kriterlerine göre değerlendirilir. Renk değişimi ile whisker büyümesi için doğrulanmış sabit bir sıra yoktur; görsel muayene tek başına whisker yokluğunu veya başlangıcını belirlemez.
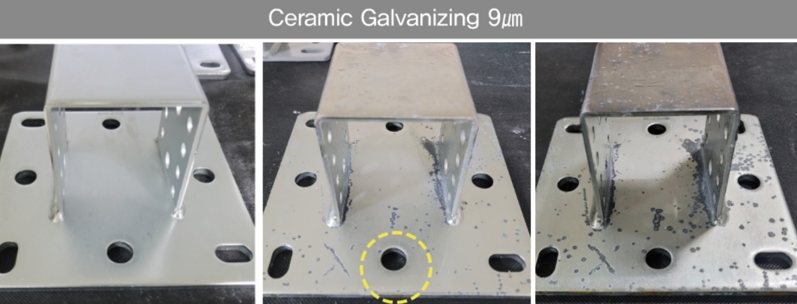
Nominal 9 µm çinko-seramik kaplamada renk değişimi referans görselleri
Değerlendirmeyi numune aşamasında planlayın
Parça ve ekipman gerekliliklerine göre kaplama şartnamesi, numune hazırlama, gözlem aralıkları ve kabul kriterleri belirlenir. Korozyon deneyleri, özel whisker değerlendirmesiyle birlikte kullanılır.

Çinko kaplama Şematik tabaka gösterimi

Whisker'lar iletken kirlenmeye neden olabilir. Çizim büyüme hızını öngörmez ve kaplama sistemlerini nicel olarak karşılaştırmaz.

Çelik altlık Çinko kaplama İletken parçacıklar: elektronik risk değerlendirmesi

Innozinc / Innozinc-h Şematik kaplama yapısı

İnorganik seramik tabakalı elektrolitik çinkonun kavramsal yapısıdır. Çizim kaplama tabakalarını açıklar; ölçülmüş bir whisker baskılama sonucu değildir.

Çelik altlık Çinko tabakası inorganik seramik film İnorganik tabaka · kavramsal yapı Ürüne özgü yeterlilik protokolü belirleyin
Yüzey korumasını ekipman bakımıyla birlikte ele alın
Yükseltilmiş döşeme ve üst yapılardaki parçacık kaynaklarını, ekipmana ulaşma yollarıyla birlikte değerlendirin. Uygun malzeme seçimi, temizlik ve koruyucu kaplamaları uygulamaya göre birleştirin. Yapısal kaplama değişikliklerini ürüne özgü kanıt ve ekipman gereklilikleriyle doğrulayın.
Kaynaklar: Lindborg (1975/1976); Sugiarto (1984); Takemura (1986); NASA, Brusse & Sampson (2004); Lahtinen & Gustafsson (2005/2006); NASA NEPP; Wu, Ashworth & Wilcox (2015); Arroyo ve diğerleri (2021). Literatür, Innozinc performansını belgelendirmez.
Mekanizma 02

Farklı metal temasları

Bağlantıları işletme ve bakım kapsamında inceleyin. Galvanik akımı genel malzeme sıralamalarına göre değil; tanımlı eş malzeme, elektrolit ve alan oranıyla karşılaştırın.

Sıcak daldırma galvaniz deney referansı Kaplanmış çelik parça Eş malzeme: karbon çeliği deneyi Galvanik temas Maruziyet ve alan oranına bağlı Korozyon ve bağlantı bütünlüğünü değerlendirin Bildirilen referans akım yoğunluğu: %100 Innozinc-h deney numunesi Kaplanmış çelik parça Eş malzeme: karbon çeliği deneyi Bildirilen kaplama sistemi karşılaştırması Evrensel galvanik uyumluluk derecesi değildir Karbon çeliği karşılaştırması; ayrı SS316 sonucu: %49 daha düşük Bildirilen bağıl akım yoğunluğu: %35 (%65 daha düşük)
Katalog karşılaştırmasında sıcak daldırma galvanize göre karbon çeliğiyle %65, SS316 ile %49 daha düşük akım yoğunluğu bildirilmiştir. Elektrot alan oranları, elektrolit, sıcaklık ve özgün veriler rapordan incelenmelidir. Değerler SUS304 cıvatalı kurulum ölçümleri değildir.
Ürün Portföyü

Innozinc veya Innozinc-h seçimi

Her iki kalite de çinko-seramik kaplama sistemini kullanır. Kalite, kalınlık ve proses; maruziyet, parça geometrisi ve kabul kriterlerine göre seçilir. Whisker'a duyarlı uygulamalarda ayrı yeterlilik değerlendirmesi yapılır.

Innozinc
Standart kalite · Uygulamaya göre şartname
  • SST: numune ve pas kriterlerine göre 720–1.000 saat
  • Galvanik temaslar: metal çifti ve maruziyete göre değerlendirme
  • Referans kalınlık: 8 µm; ölçüm noktalarını tanımlayın, diş uyumunu doğrulayın
  • Son kat uyumu: seçilen boya sistemiyle doğrulama
  • Kimyasal dayanım: deney kapsamını inceleyin. Düşük sıcaklıklı proses ısıl çarpılma riskini azaltır.
Değerlendirilecek uygulamalarİç mekân tavaları, rack çerçeveleri, kanallar, döşeme destekleri ve askılar. Seçimde korozyon, elektrik ve kirlenme şartları esas alınır.
Yüksek korozyon dirençli kalite
Innozinc-h
Yüksek korozyon direnci · Paslanmaz çelik ikamesi şartlara göre değerlendirilir
  • SST: rapor ve kabul kriterlerine göre 1.500–2.000 saat
  • Galvanik karşılaştırma: karbon çeliği eş malzemeyle bildirilen %65 azalma
  • Kimyasal deney: %10 HCl'de üç dakika daldırma; sürekli asit hizmetine eşdeğer değildir
  • Kalınlık, uyum ve boyama: parçanın gerçek şartnamesini belirleyin
  • Paslanmaz çeliğe alternatif değerlendirirken toplam parça maliyetini ve yeterlilik şartlarını karşılaştırın
Değerlendirilecek uygulamalarKıyı, açık hava veya yoğuşma riski olan destekler ve galvanik temaslar. Seçimde tuz ve kimyasal maruziyet, malzeme ve elektriksel şartlar esas alınır.

Projedeki farklı maruziyet bölgelerinde Innozinc ve Innozinc-h değerlendirilebilir. Şartname ve doğrulama planı için teknik resimleri ve performans gerekliliklerini paylaşın.

Veriler

Kaplama ve malzeme referansları

Katalog referansları ve güncel kalite bilgileri. Karşılaştırmalarda eşdeğer deney koşulları ve kabul kriterleri esas alınır.

SST referansı ve kalite aralıkları · Çubuklar 2.000 saatlik ölçekte üst değerleri gösterir; sonlanım kriterleri farklıdır
Elektrolitik çinko kaplama
240h
Sıcak daldırma galvaniz
500h
Innozinc
720–1.000 saat
Innozinc-h
1.500–2.000 hr

SUS304 bir esas malzemedir, çinko kaplama değildir. Çinkoya ait beyaz pas kriterleri bu malzemeye uygulanmaz; referans doğrudan eşdeğerlik oluşturmaz.

KalemElektrolitik çinko kaplamaSıcak daldırma galvanizInnozincInnozinc-hSUS304 (esas malzeme)
SST referansı / kalite aralığı240 saat (referans)500 saat (referans)720–1.000 saat1.500–2.000 hrÇinko beyaz pas kriteri uygulanmaz
%10 HCl, üç dakikalık taramaZayıf (katalog sınıflandırması)Zayıf (katalog sınıflandırması)Orta (katalog sınıflandırması)İyi (katalog sınıflandırması)İyi (katalog sınıflandırması)
Polarizasyonla korozyon karşılaştırması–Referans: %100Bildirilen %96 azalmaBildirilen %96 azalma–
Galvanik karşılaştırma: deneye özgü değerlendirmeZayıf (katalog sınıflandırması)Zayıf (katalog sınıflandırması)İyi (katalog sınıflandırması)Çok iyi (katalog sınıflandırması)Orta (katalog sınıflandırması)
Whisker yeterlilik değerlendirmesiUygulamaya özgü kanıt gerekirUygulamaya özgü kanıt gerekirBaskılama performansının ayrı değerlendirilmesiBaskılama performansının ayrı değerlendirilmesiÇinko kaplama değildir
Kaplama Kalınlığı8µm↑50~77µm8µm↑8µm↑–
Bağlantı uyumu / toleranslarBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayın
Son kat boya yapışmasıBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayınBelirtilen sistemi doğrulayın
Proses sıcaklığı / ölçü değerlendirmesiOrtam sıcaklığında elektrolitik kaplamaSıcak daldırma, yaklaşık 450°COrtam sıcaklığında elektrolitik kaplamaOrtam sıcaklığında elektrolitik kaplama–
Kimyasal tarama / uygunluk incelemesiŞartnameye bağlıŞartnameye bağlı26 maddelik analiz referansı; rapor kapsamını inceleyin26 maddelik analiz referansı; rapor kapsamını inceleyinMalzeme uygunluk şartlarını doğrulayın

Referanslar ASTM B117 tuz püskürtme koşullarını (%5 NaCl, 35°C) ve %10 HCl'de üç dakikalık daldırmayı içerir. Özgün KTR raporlarında numune hazırlığı ve analiz edilen maddeler incelenmelidir. IEC 62321-6 tek başına tüm RoHS maddelerini kapsamaz. Belgeler teknik incelemeyi destekler; onay proje şartlarına göre verilir.

Süreler aynı kabul kriteriyle karşılaştırılmalıdır. Beyaz pas çinkonun, kırmızı pas çelik altlığın korozyonudur. Bu sonlanım süreleri birbirinin yerine kullanılamaz. Kalite aralıkları numune ve kritere bağlıdır; şartname onayından önce uygun rapor talep edilmelidir.
Uygulama

Parça seçimi ve yeterlilik değerlendirmesi

Kaliteyi maruziyet ve işleve göre seçin; elektriksel, kirlenme ve mekanik şartları ayrı doğrulayın.

Kablo ve tel örgü tavaları
Elektronik yakınında whisker ve parçacık şartları, kesik kenar örtücülüğü ve montaj hasarı değerlendirilir. Whisker baskılama ayrı yeterlilik gerektirir.
Aday: Innozinc · Uygulamaya göre yeterlilik
Sunucu rack'leri ve ağ kabinleri
Çerçevelerde, montaj raylarında ve kafes somun bağlantılarında uyum, eşpotansiyel bağlantı ve parçacık kontrolü doğrulanır.
Aday: Innozinc · Uygulamaya göre yeterlilik
Sismik destekler, askılar ve montaj kanalları
Gerçek maruziyet koşullarında yapısal onay, bağlantı elemanı kalitesi ve galvanik temaslar doğrulanır.
Aday: Innozinc · Uygulamaya göre yeterlilik
Dişli çubuklar ve ankrajlar
Kaplama kalınlığı diş tolerans payını etkiler. Malzeme kalitesi, kaplama sonrası mastar kontrolü ve gevrekleşme şartları doğrulanır.
Aday: Innozinc · Uygulamaya göre yeterlilik
Yükseltilmiş döşeme destek yapıları
Paneller, ayaklar ve kuşaklarda döşeme altı hava akışı çevresinde korozyon, eşpotansiyel bağlantı ve kirlenme değerlendirilir.
Aday: Innozinc · Uygulamaya göre yeterlilik
UPS ve batarya odası yakınındaki destekler
Kimyasal maruziyet, batarya teknolojisi ve havalandırmaya bağlıdır. Kimyasal uyumluluk doğrulanmalıdır; kısa daldırma deneyi sürekli asit ortamı yeterliliği sağlamaz.
Aday: Innozinc-h · Uygulamaya göre yeterlilik
Kıyı ve açık hava destekleri
Çatı çerçeveleri ve açık konsollarda tuz birikimi, ıslaklık ve bakım erişimi değerlendirilir.
Aday: Innozinc-h · Uygulamaya göre yeterlilik
Farklı metal montajları
Paslanmaz çelik kalitesi, alan oranı, nem maruziyeti, yalıtım önlemleri ve montaj koşulları doğrulanır.
Aday: Innozinc-h · Uygulamaya göre yeterlilik
Avantajlar

Ek şartname kriterleri

İnce kaplama seçenekleri · Ölçü uyumu

İnce kaplamalar dar toleransları destekler. Diş uyumu ve delik boşluğu kaplanmış üretim parçalarında doğrulanır; yeniden işlenen yüzeyler şartnameye göre onarılır.

Kimyasal analiz · Uygunluk kapsamı

Malzeme onay listesine uygun madde bazlı raporları ve tayin sınırlarını talep edin. 26 maddelik tarama, tek başına RoHS, temiz oda veya ekipman onayı sağlamaz.

Düşük sıcaklıklı proses · Daha az ısıl maruziyet

Ortam sıcaklığında elektrolitik kaplama, ısıl çarpılma riskini azaltır. İnce veya uzun parçalarda taşıma, geometri ve tüm proses sırası değerlendirilir.

İmalat sonrası kenar kaplaması

Ön kaplı sacın kesilmesi veya delinmesi kenarları açığa çıkarır. İmalat sonrası kaplama erişilebilir yüzeyleri örter; girintiler, kaynak hazırlığı ve gerekli onarım prosesi ayrıca değerlendirilir.

Sonraki boya katıyla uyum

İlgili son kat değerlendirmesinde deney sistemleri için 9,05 MPa / 6,20 MPa bildirilmiştir. Boya, hazırlık, kürleme ve yapışma yöntemi özgün raporda incelenmelidir. ISO 20340, çekme ile yapışma deney yöntemi olarak adlandırılmamalıdır.

Karbon değerlendirmesi için proses bilgileri

Karbon değerlendirmesi için proses verileri, sistem sınırı, enerji karması ve üretim varsayımları gerekir. Burada nicel bir yaşam döngüsü azaltımı belirlenmemiştir.

Uygulama süreci

Teknik incelemeden onaya

KEMP, kaplama değişikliğinin müşteri ve mühendislik onayı için ilgili raporların ve şartname bilgilerinin hazırlanmasını destekler.

1

KTR raporları Uygulamaya göre belge paylaşımı

İlgili rapor ve teknik kataloğun belirlenmesi için parçayı ve gerekliliklerinizi paylaşın.

2

Temsili numune kaplama Koşullar ve takvim mutabakatla

Numune miktarı, ücret, sevkiyat ve kabul kriterleri birlikte belirlenir. Temsili bir farklı metal bağlantısı, tanımlı eş malzeme ve deney koşullarıyla montaj değerlendirmesini destekler.

3

Uygulamaya özgü deneyler Mutabakatla

Sorumlu laboratuvarla SST, galvanik değerlendirme, kalınlık, yapışma ve gerekiyorsa ayrı whisker yeterlilik deneyini planlayın. Yöntemleri ve mevcut ham verileri talep edin.

4

Prototip ve onay desteği Mutabakatla

Şartname taslağı, ilgili referanslar ve teknik açıklamaları talep edin. Gerektiğinde mühendislik katılımı düzenlenebilir.

5

Onay sonrası üretim Mutabık kalınan şartname

Kalite, proses kontrolleri ve kabul şartları onaylandıktan sonra üretim siparişleri planlanır.

Uygulama durumu

Veri merkezi uygulama referansları

Dişli çubuk ve kablo tavası tedarik deneyimimiz doğrultusunda, uygun parçalar ve yüzey işlem şartnameleri hakkında teknik bilgi sunuyoruz.

Tedarik referansı · Haziran 2026

Kore veri merkezi projeleri

KEMP, Haziran 2026'da Kore'deki veri merkezi projelerine dişli çubuk ve kablo tavası tedarikine başlamıştır. Parça şartnameleri ve uygulama ayrıntıları için ekibimizle iletişime geçin.

Proje adları ve referans ayrıntıları, gizlilik şartları ve açıklama izinleri çerçevesinde paylaşılır.

Başlıca müşteriler

Diğer sektörlerdeki endüstriyel referanslar

KEMP; enerji, ağır sanayi, gemi inşası ve yapı sektörlerine seramik çinko kaplama tedarik eder. Veri merkezi tedarik referansları arasında dişli çubuklar ve kablo tavaları bulunur; teknik ekip, projeye özgü kaplama şartnamesi ve uygulama değerlendirmesini destekler.
Müşteri referans logosu

Logolar, KEMP'in farklı endüstri sektörlerindeki tedarik referanslarını gösterir. Veri merkezi parçaları ve değerlendirme kapsamı projeye özgü belgelerle ayrıca açıklanır; logolar veri merkezi yeterliliği veya teknik ifadelerin onayı anlamına gelmez.

Sık Sorulan Sorular

Sık sorulan sorular

Teknik şartname soruları.

Elektronik ekipman yakınındaki parçalarda neler değerlendirilir?
Kaplama yapısı, imalat durumu ve hizmet ortamına göre parçaya özgü gözlem ve deneyler belirlenir. Polarizasyondaki %96 korozyon hızı farkı bir korozyon göstergesidir; whisker başlangıcını veya büyümesini ölçmez. Tek başına 8 µm kalınlık riski belirlemez; gerilme ve mikroyapı da değerlendirilir. Whisker yeterliliği, yetkin laboratuvarla kararlaştırılan çinkoya uygun protokolle ürüne özgü doğrudan deney gerektirir; kalay whisker standardı çinko kaplamaya otomatik sertifika sağlamaz.
Innozinc ve Innozinc-h korozyon direnci sınıfları nasıl seçilir?
Referans SST aralıkları Innozinc için 720–1.000 saat, Innozinc-h için 1.500–2.000 saattir. KEMP, istenen kalınlık ve beyaz/kırmızı pas kriterlerine göre uygulama şartnamesi ve deney verileri sunar. Bu kriterler farklıdır; aralığın iki ucunun aynı numunede ölçüldüğü varsayılmaz.
Yüzey kararması ve korozyon nasıl yönetilir?
Kararma, beyaz pas, kırmızı pas ve yerel hasardan ayrı bir yüzey renk değişimi olarak değerlendirilir. Görünüm, korozyon ve onarım kriterleri renk değişiminin kapsamına, kaplama durumuna ve hizmet ortamına göre belirlenir. Renk değişimi doğrulanmış bir whisker zaman göstergesi değildir; kararma → whisker → beyaz pas şeklinde sabit bir sıra kurulamaz.
Kaplama kalınlığı ve korozyon direnci nasıl karşılaştırılır?
Innozinc, çinko tabakasının kurban anot etkisiyle seramik inorganik filmin bariyer etkisini birleştirir. Laboratuvar sonuçları uygun numune, ön işlem, kalınlık, maruziyet, aşınma ve kabul kriterleriyle karşılaştırılır. Hizmet ömrü gerçek kullanım koşullarında değerlendirilir.
SUS304 ile temas eden parçalar nasıl tasarlanır?
Karbon çeliğine Innozinc-h uygulanırken karşı SUS malzemesi, temas alanı oranı ve elektrolit koşulları dikkate alınır. Malzeme, kaplama ve montaj şartnamesi için mekanik özellikler, birleşim korozyonu ve elektriksel şartlar birlikte değerlendirilir. SUS304 esas malzeme, Innozinc-h ise çeliğe uygulanan yüzey işlemidir.
Mevcut parçalarda değerlendirmeye nasıl başlanır?
Numune değerlendirmesi için temsili bir parça veya proje alanı seçin. Teknik resim, malzeme ve hedef performansa göre işlem şartnamesi, kabul kriterleri, miktar, maliyet ve teslim süresi seri üretime geçmeden önce belirlenir.
Uzun veya büyük parçalar işlenebilir mi?
Fikstür düzeni, taşıma, banyo kapasitesi ve proses koşullarının incelenmesi için teknik resimleri, azami ölçüleri ve ağırlığı iletin. Ortam sıcaklığındaki proses ısıl maruziyeti azaltır; son boyut ve montaj kontrolleri üretim ve tedarik planıyla birlikte değerlendirilir.
Kaplama ve üretim prosesi maliyetleri nasıl karşılaştırılır?
Teklif; geometri, yüzey alanı, şartname ve üretim miktarına göre hazırlanır. Kaplama, yeniden işleme, rötuş ve bakım maliyetleri eşdeğer gerekliliklerle karşılaştırılır.
Teknik belgeler ve danışmanlık yanıtı nasıl alınır?
Talep edilen teknik belgeler e-postayla iletilir ve görüşme bu bilgiler üzerinden sürdürülür. Telefonla danışmanlık istiyorsanız iletişim numaranızı isteğe bağlı olarak belirtebilirsiniz. Veri göndermeden önce gizlilik bildirimini inceleyin.
Teknik danışmanlık · Mutabık kalınan numune koşulları

Teknik raporlar ve
temsili numune değerlendirmesi

  • Mevcut bağımsız KTR deney raporlarını ve teknik kataloğu talep edin.
  • Parçaları göndermeden önce numune kaplama ve deney koşullarını birlikte belirleyelim.
  • Temsili bir farklı metal bağlantısıyla, mutabık kalınan galvanik ve montaj değerlendirmesi yapılabilir.
  • Polarizasyon/galvanik deney yöntemlerini ve mevcut ham verileri talep edin; gerekiyorsa ayrı whisker yeterlilik planı oluşturalım.
  • Varsa malzeme, parça ölçüleri, adet ve öngörülen maruziyet koşullarını paylaşın.
Katalogları indirin · İngilizce PDF
Teknik yanıtı ve sonraki adımları e-posta ile ileteceğiz.
Telefonla teknik destek: +82-52-289-1155
Teknik raporları e-posta yoluyla da talep edebilirsiniz.
KEMP'i Keşfedin

Diğer uygulamaları keşfedin

Projenize benzer kullanım koşullarına ve teknik gerekliliklere sahip uygulamaları keşfedin.
İlgili ürünler
Ekibimizi Arayın Numune Uygulama Talebi