Temas arayüzü tasarımı
Eşleşen malzemeler, temas yüzeyleri ve sıkma torku; galvanik korozyon kontrollerini ve temas direnci değerlendirme koşullarını belirler.

Innozinc çinko-seramik kaplama; ızgara, kanal, sismik destek, elektrik tesisat borusu klipsi ve bağlantı elemanlarında korozyon direncini ve sonraki imalat kalitesini artırır. İnce kaplama boyutsal kontrolü, bükmeyi ve kaynağı destekler. Kore'deki petrokimya, biyofarmasötik ve ekran üretim projelerine tedarik deneyimi, yapı ve yardımcı tesisat çeliklerinin şartnamelerine yön verir.
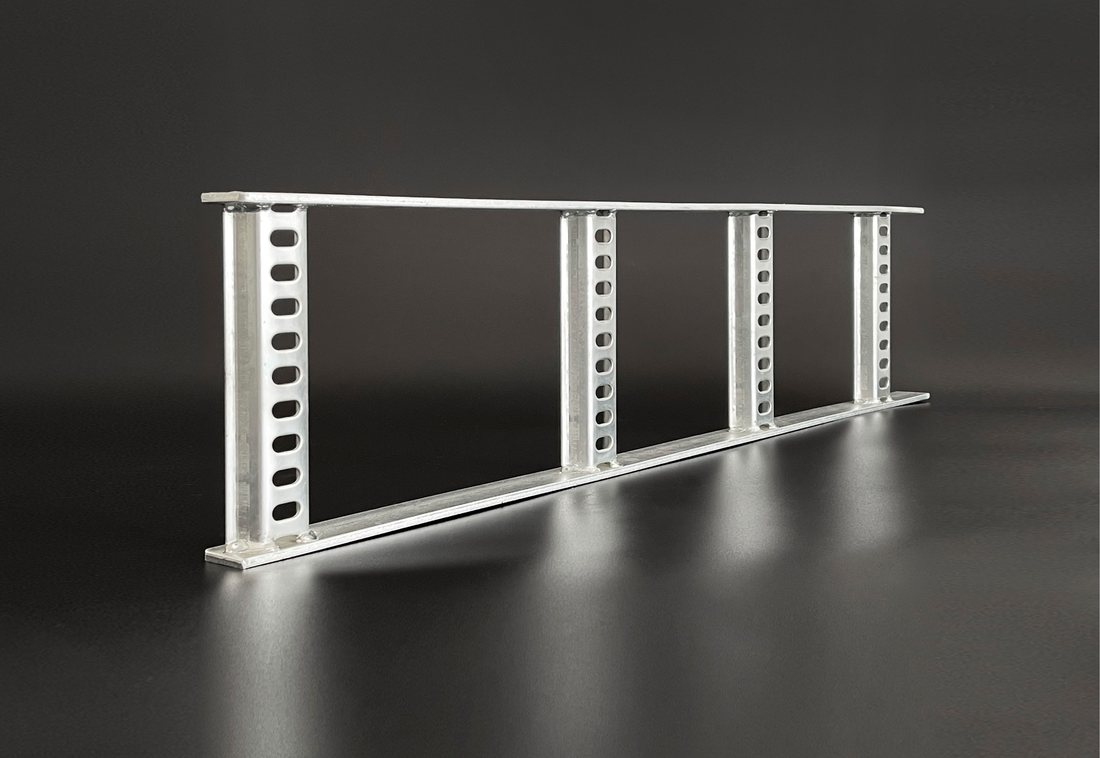
Yapı ve yardımcı tesisat çelikleri; korozyon koruması, bağlantı toleransları ve sonraki imalat kalitesini birlikte gerektirir. KEMP, kaplama prosesini parça geometrisi ve montaj koşullarına göre tasarlar.
Boru destekleri ve bağlantılarda kaplama kalınlığı, geometrik hassasiyet ve imalat kalitesi birlikte kontrol edilir. Innozinc'in ince kaplaması montaj toleranslarını ve sonraki işlemleri destekler.
Kalınlık değişimi bağlantı boşluklarını ve dişli montaj toleranslarını etkiler. Innozinc, ürüne özgü ölçüleri kontrollü elektrolitik kaplamayla yönetir.
Çelik bağlantı parçaları ve donanımKEMP'in kurum içi değerlendirmesinde Innozinc numunesi 140° büküm şartını karşılamıştır. Büküm sonrası rötuşlanan numunede 2.640 saat tuz püskürtme sonunda kusur görülmemiştir. Son işlem, bükümün çekme tarafındaki kaplama durumuna göre uygulanır.
Kaplama sonrası imalatInnozinc, kaplama önceden kaldırılmadan kaynak yapılmasını destekler; ilgili radyografik değerlendirmede kusur bildirilmemiştir. Belgelenen proseste kaynak çevresinde 3–5 cm lokal onarım yapılmıştır. Bitişik çinko, açık kesik kenarlara galvanik koruma sağlar.
EPC imalat sırası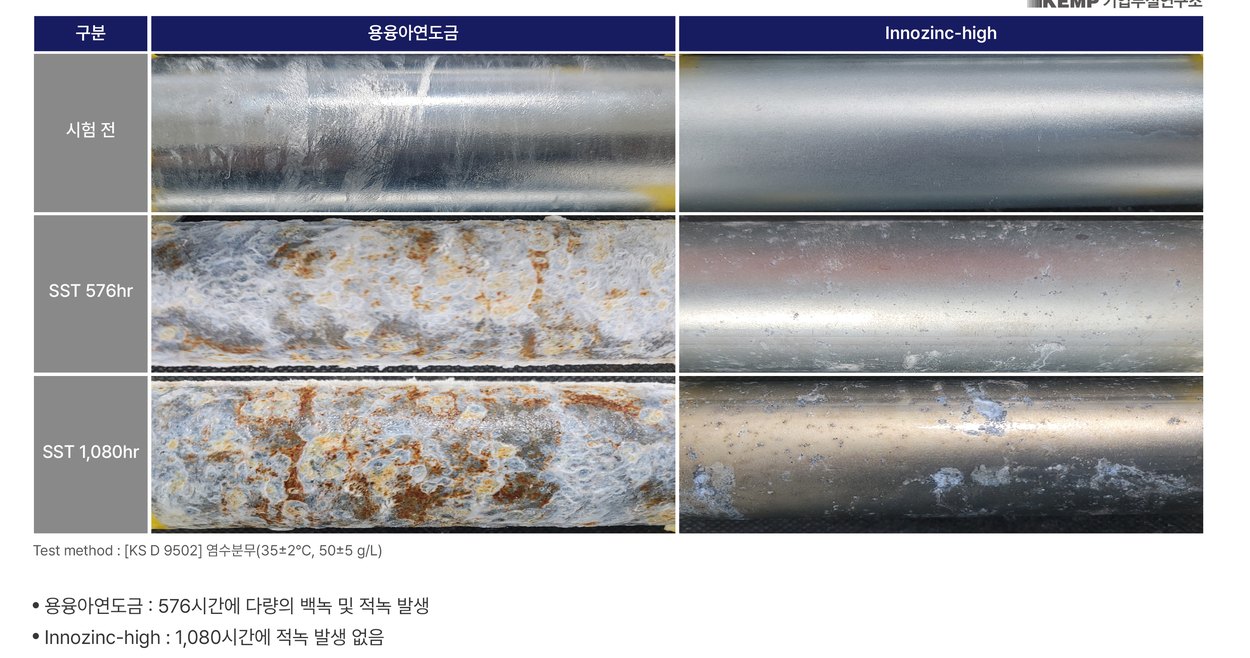
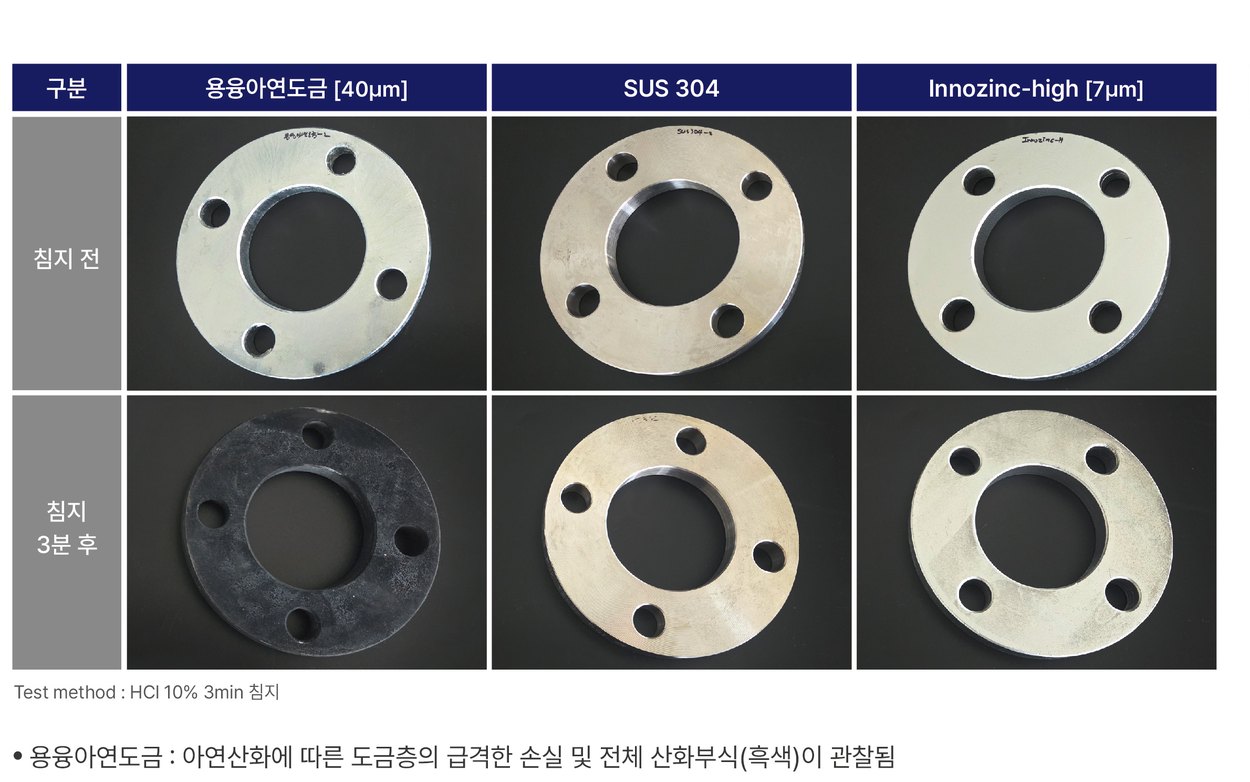
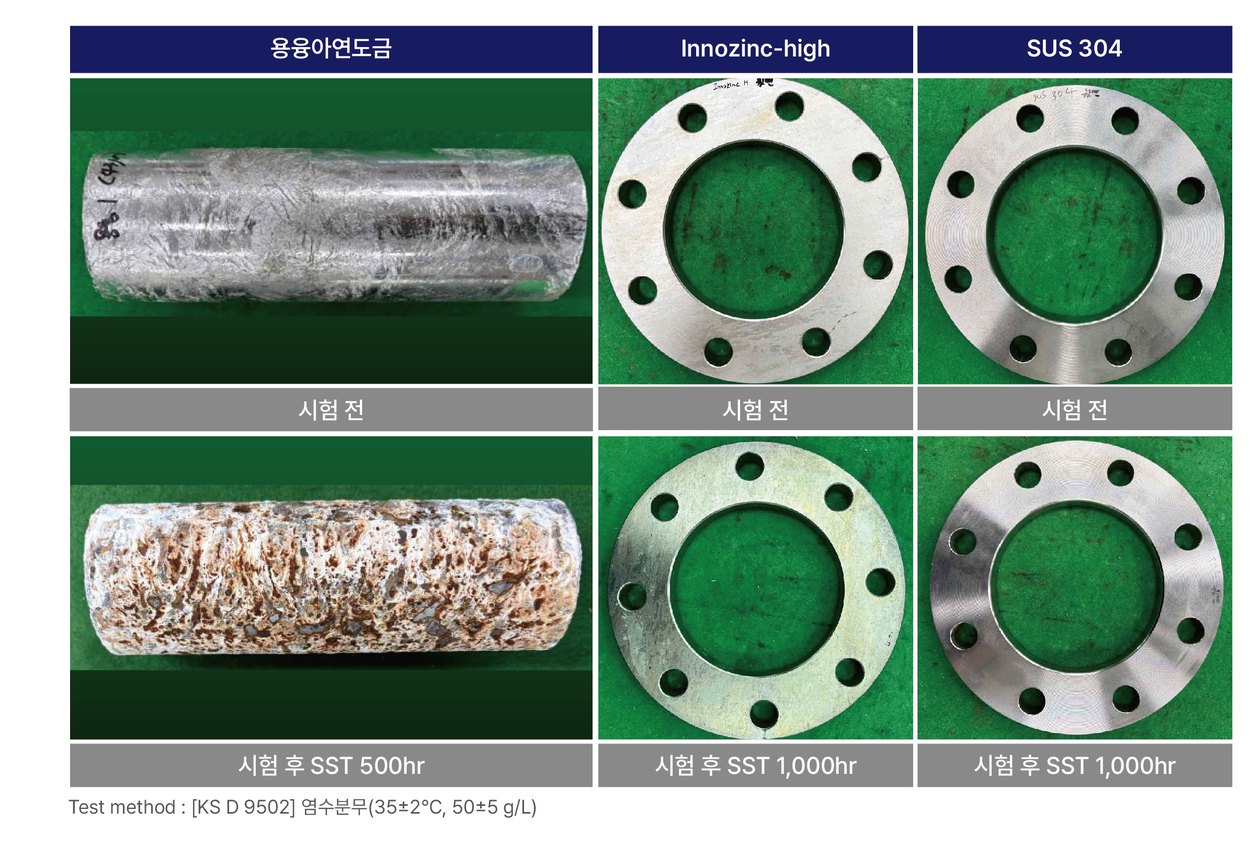
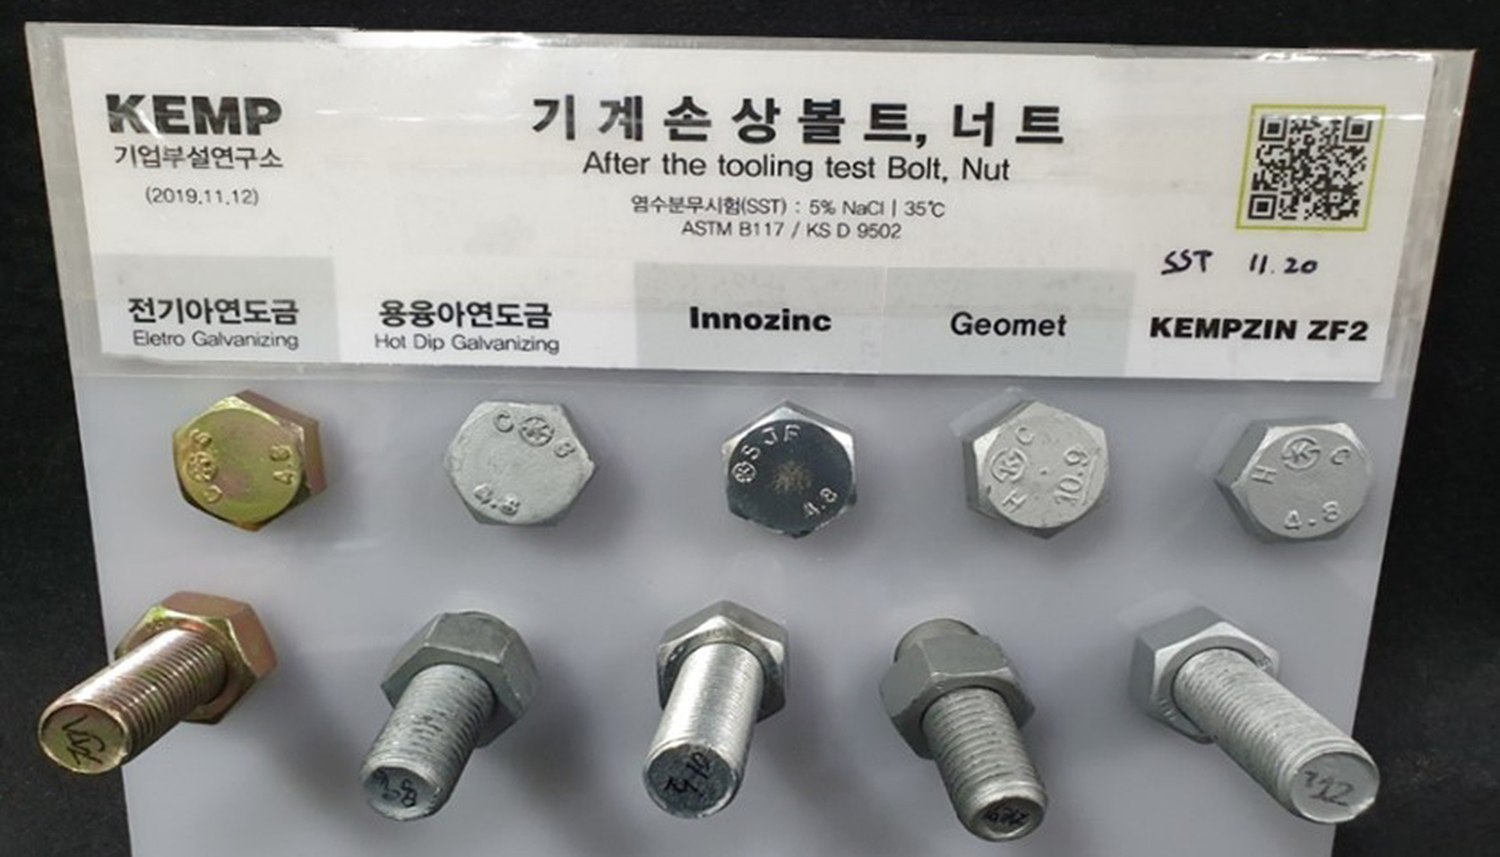
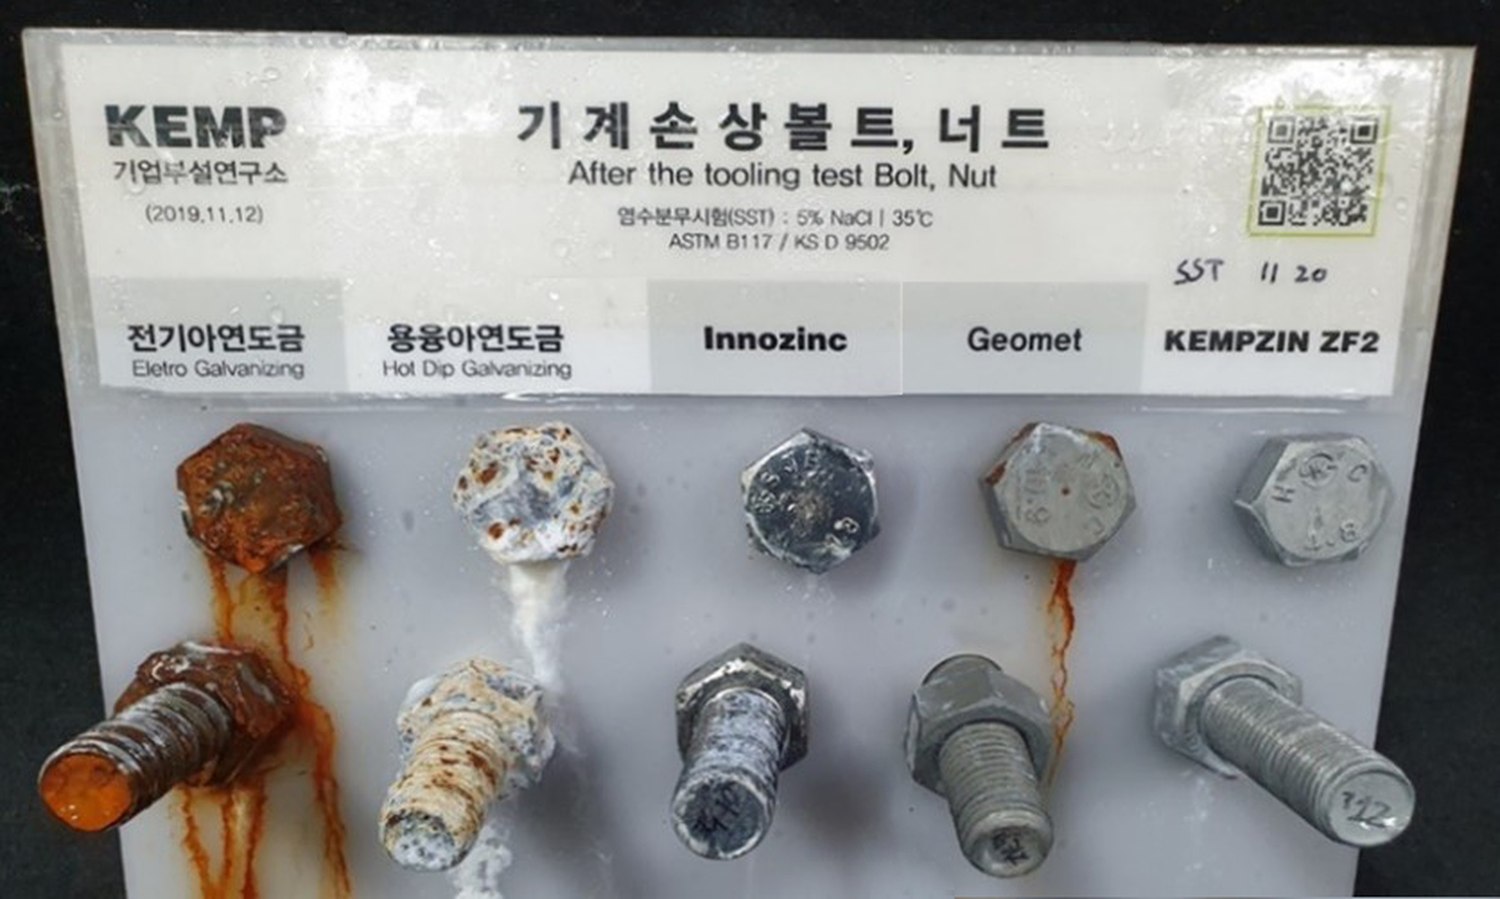
KEMP Ar-Ge fotoğrafları kurum içi karşılaştırmaları belgeler. Her numunenin kaplaması, mekanik hasarı ve maruziyet süresi, korozyon ve kaplama bütünlüğü gözlemlerini tanımlar.
| Özellik | Sıcak daldırma galvaniz | Innozinc Seramik Çinko Kaplama | Deney / veri kaynağı |
|---|---|---|---|
| Nominal kaplama kalınlığı | 50 ~ 100 μm | 8 ~ 20 μm | Şartname değeri |
| Kaplama kalınlığı dağılımı | Daldırma ve süzülmeye bağlı değişimBoru bağlantısında gözlenen boşluk: 240 μm'ye kadar | Kontrollü ince kaplama | Şartname ve saha gözlemleri |
| Boruda tuz püskürtme maruziyeti | 576 saatte yaygın beyaz/kırmızı pas | 1.080 saatte kırmızı pas yok | KEMP kurum içi deneyi |
| Boru bağlantılarında tuz püskürtme maruziyeti | 480 hr sonunda tüm yüzeyde beyaz ve kırmızı pas | 800 saatte yüzey genelinde koyu korozyon ürünleriBeyaz veya kırmızı pas yok | KEMP kurum içi deneyi |
| Cıvata-klips tuz püskürtme deneyi montajlı durumda | Tek sistem değerlendirmesi | 384 saatte hafif beyaz pas · 2.664 saatte kırmızı pas yok | KEMP kurum içi deneyi |
| Sismik destekler ve askılarReferans: elektrolitik çinko | Elektrolitik çinko: 192 saatte kırmızı pas456 saatte yaygın kırmızı pas | Montaj: 456 saatte kırmızı pas yokAyrı bileşen: 936 saatte perçin somununda hafif kırmızı pas | KEMP kurum içi deneyi |
| Kaplama sonrası bükme | İlgili deneyde çatlama | 140° bükme şartı karşılandıBüküm rötuşu sonrası: 2.640 saat SST'de kusur yok | KEMP kurum içi deneyi |
| Kaplama kaldırılmadan kaynak | Maskeleme, delik hazırlığı, çapak alma ve rötuş | Kaplama önceden kaldırılmadan kaynakKaynak çevresinde 3–5 cm lokal onarım | KEMP kurum içi deneyi |
| Yapışma (çapraz kesme) | Eşdeğer — ASTM D3359 | Bağımsız test laboratuvarı | |
| Kalem sertliği | Eşdeğer — ASTM D3363 | Bağımsız test laboratuvarı | |
| Aşınma direnci ve şekillendirilebilirlik | Innozinc avantajı — ASTM D4060 · KS B 0812 | Bağımsız test laboratuvarı | |
Yapı ve yardımcı tesisat çelikleri korozyon direnci, ölçüler ve imalat kalitesi açısından değerlendirilir. Elektriksel arayüzler temsili montaj koşullarında incelenir.
Eşleşen malzemeler, temas yüzeyleri ve sıkma torku; galvanik korozyon kontrollerini ve temas direnci değerlendirme koşullarını belirler.
Kalınlık, yapışma ve yüzey durumunu inceleyin; bükme, kaynak ve kesme sonrası kaplama bütünlüğünü yönetin.
Müşteri teknik resimleri ve muayene şartnameleri; numune üretimine, montaj uyumu, görünüm ve korozyon direnci değerlendirmesine yön verir.
Petrokimya, biyofarmasötik ve ekran üretim tesislerine bağlantı elemanı tedarikini; yapı ve yardımcı tesisat kaplama uygulamalarını inceleyin.
| Ürün | Uygulama | Tedarik / değerlendirme kaydı |
|---|---|---|
| Cıvatalar · Somunlar · Rondelalar | Yapı ve ekipman ankrajı | Tedarik: petrokimya sismik U-büküm parçaları, 44.000 kg (Kasım 2024'ten beri); biyofarmasötik soğutma kulesi cıvataları, 12.000 kg; ekran tesisi yapısal cıvataları, 5.000 kg |
| Izgara ve tesisat borusu sabitleme klipsleri | Yürüme yolu ve tesisat borusu destekleri | Kurum içi montajlı numune deneyi: 2.664 saat SST sonrası kırmızı pas yok |
| Sismik destekler ve askılar | Boru ve ekipman destekleri | Kurum içi karşılaştırmalı testler tamamlandı |
| Çelik ızgaralar ve düşük gürültülü kanallar | Yürüme yolları · Platformlar · Drenaj | Performans verileri sunuldu · Uygulama şartnamesi görüşülüyor |
| Nominal 50A boru ve bağlantıları | Yardımcı tesisat boruları | Kaplama denemeleri tamamlandı · 3 m'ye kadar boru şartnamesi desteği |
| Kablo tavaları ve braketler | Enerji, telekom ve boru destekleri | Geometri, ölçü ve maruziyete göre kaplama şartnamesi |
Kaplama ve değerlendirme gerekliliklerini malzeme, geometri ve hizmet ortamına göre belirleyin.
Gerçek bileşenlerde korozyon direncini, imalat kabiliyetini ve montaj kalitesini değerlendirin.
Müşteri muayene kriterlerini ve ilk değerlendirme sonuçlarını ürün şartnamelerine aktarın.
Kaplama ve muayene proseslerini mutabık kalınan üretim hacmi ve teslimat takvimine göre yürütün.
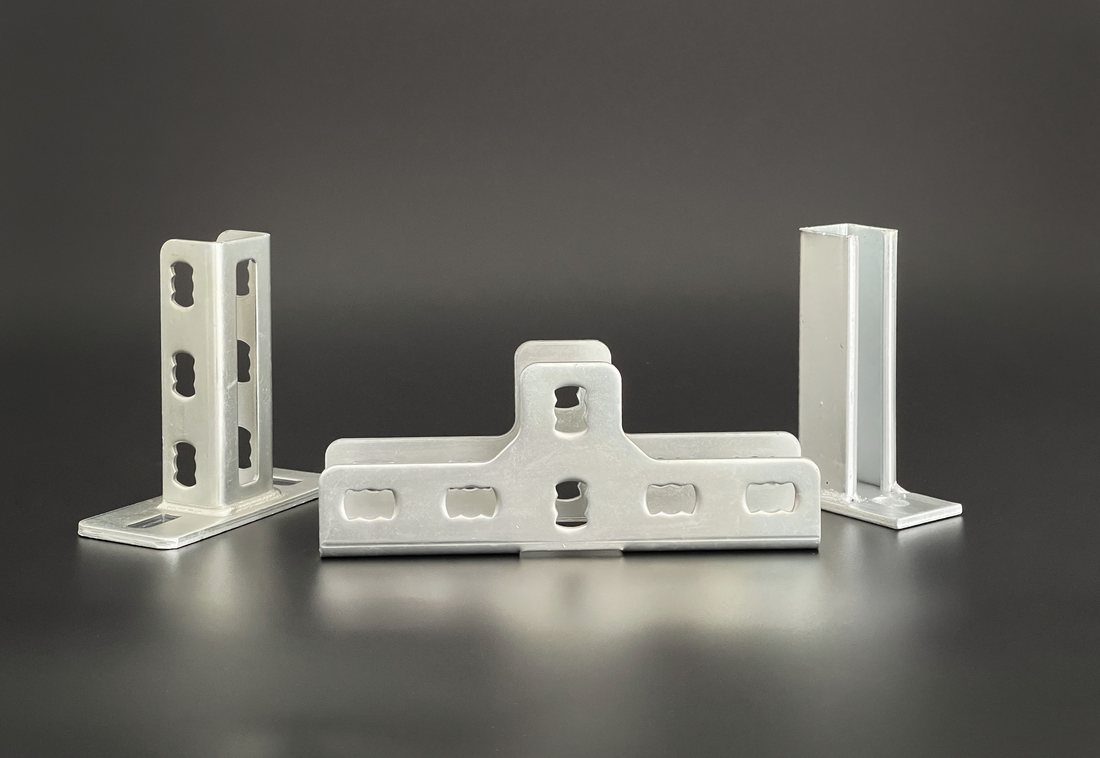
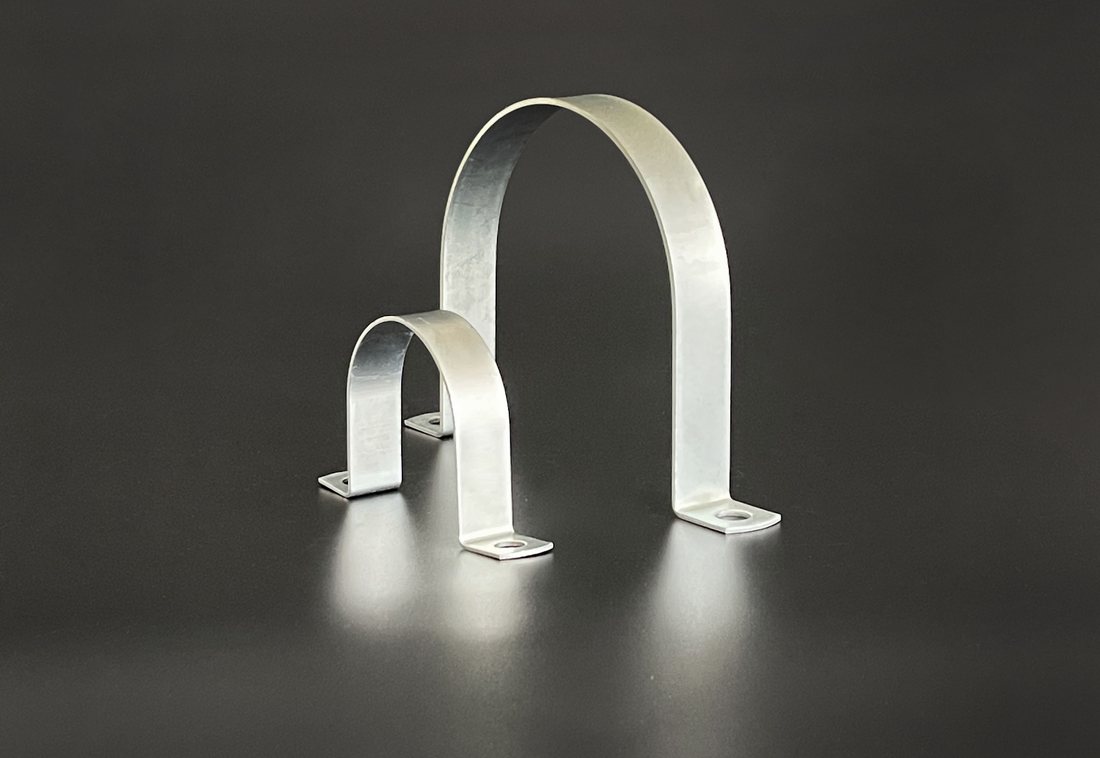
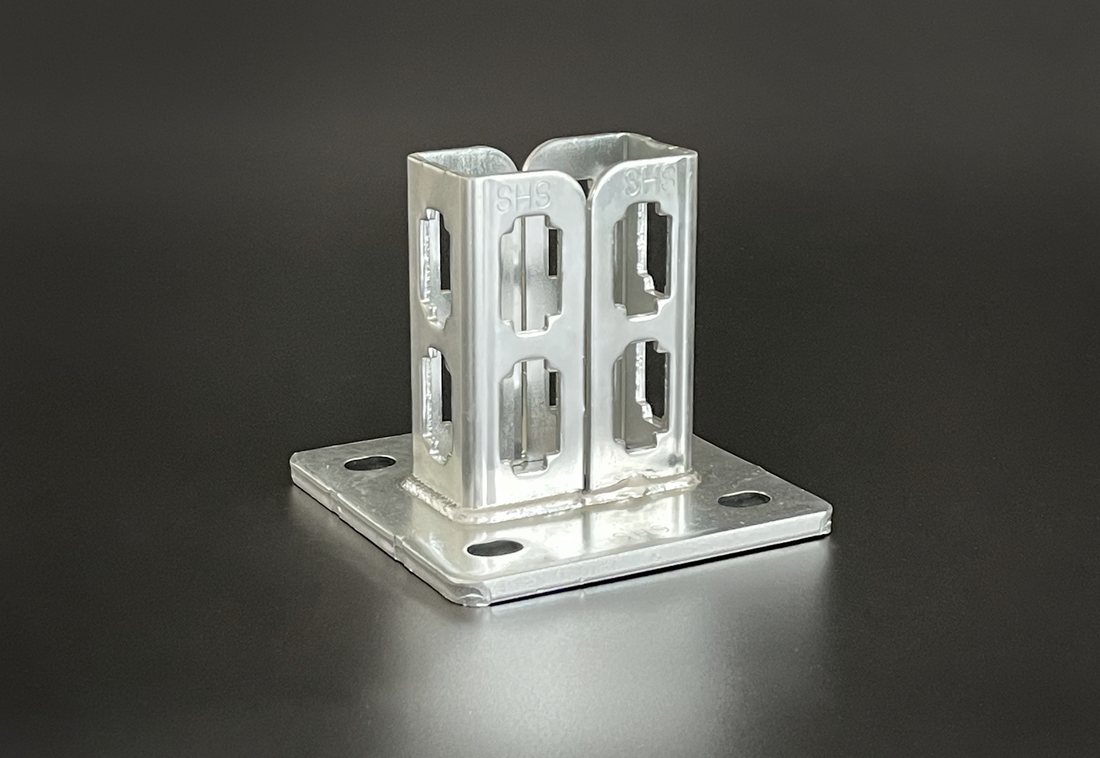

Genel yapısal, destek ve bağlantı bileşenlerinde tasarım şartları ve proses koşulları birlikte düzenlenir.
Genel bağlantı şartnameleri 8.8 ve altı dayanım sınıflarına odaklanır. Yüksek dayanımlı bileşenlerde üretim öncesi hidrojen gevrekliği kontrol planı ve proses yeterliliği belirlenir.
Eşleşen malzemeler, temas alanı oranları ve nem girişi; yalıtım, sızdırmazlık ve kaplama şartnamelerini belirler.
Hizmet sıcaklığı ve kimyasal ortam maruziyeti ürün şartnamelerini ve değerlendirme kriterlerini belirler. Madde, konsantrasyon ve temas süresi birlikte ele alınır.
Sektöre özgü maruziyet koşulları ve ürün gereksinimleri için KEMP yüzey işlem çözümlerini keşfedin.