
Sıcak daldırma galvanizli gemi donatım parçalarında oluşan beyaz pas, inşa ve devreye alma sırasında yeniden işlem gerektirebilir. Tersanelerle ortak geliştirme projesinde Innozinc çinko-seramik kaplama, 480 saatlik proje hedefine karşılık tuz püskürtme deneyinde en az 1.000 saate ulaştı. KR'nin bağımsız muayenesi altı parametreyi kapsadı. Güncel ürünlerin SST aralıkları: Innozinc 720–1.000 saat; Innozinc-h 1.500–2.000 saat. Numune koşulları ve kabul kriterleri uygulamaya göre belirlenir.

Kaplama performansı, laboratuvar korozyon sonuçlarının yanı sıra inşa, muayene ve teslimat öncesi yeniden işleme süreçlerini de etkiler.
Galvanizli ızgara ve kablo tavalarında inşa ve devreye alma sırasında beyaz pas oluşabilir. Ortak geliştirme çalışması, teslimat öncesinde tekrarlanan bu bakım ihtiyacını ele aldı.
Ortak geliştirmede belirlenen ihtiyaçKumlama aşındırıcısının geri sekmesi kaplamada yerel hasara yol açabilir. Projede, onarım kararlarını desteklemek için beş hasar seviyesine yönelik değerlendirme kriterleri oluşturuldu.
Görünüm, yapışma ve sonraki katın yapışmasıASME Bölüm IX referans alınarak yapılan numune deneylerinde kaynak kusuru gözlenmedi. Yetkilendirilmiş bir iş hijyeni ölçüm kuruluşu, kaplamalı ve kaplamasız çelik numunelerin kaynak ve metal dumanlarını ayrıca karşılaştırdı. Saha uygulamasında onaylı bir kaynak prosedürü kullanılır.
Tersane kaynak edilebilirlik değerlendirmesi tamamlandıOrtak geliştirme projesinde, deney koşullarında en az 3 MPa epoksi son kat yapışma dayanımı hedefi aşıldı. Üretim için yüzey hazırlığı ve seçilen boya sistemiyle uyumluluk belirlenir.
Raporlanan epoksi yapışma dayanımı: >3 MPaKEMP ve Kore'nin iki büyük tersanesi, büyük gemi donatım parçaları için elektrolitik çinko-seramik kaplamayı ortaklaşa geliştirdi. Proje hedeflerini tersane laboratuvarları belirledi ve numuneleri değerlendirdi.
| Değerlendirme parametresi | Proje hedefi | Raporlanan sonuç | Durum İncelemesi |
|---|---|---|---|
| Tuz püskürtme direnci | ≥480 saat | ≥1.000 saat | Hedef aşıldı |
| Kaplama yapışması | ≥4B | 5B | Hedef aşıldı |
| Darbe ve eğilme direnci | Soyulma veya kusur olmaması | Soyulma veya kusur gözlenmedi | Hedef karşılandı |
| Epoksi son kat yapışma dayanımı | ≥3 MPa | >3 MPa | Hedef karşılandı |
| Kaynaklanabilirlik | Kaynak kusuru olmaması | Kaynak kusuru gözlenmedi | Hedef karşılandı |
| Kumlama hasarı sonrası korozyon direnci | Hasara göre kriter belirlenmesi | Hasar seviyesi değerlendirmesi tamamlandı | Hedef karşılandı |
| Kumlama hasarı sonrası kaplama bütünlüğü | Değerlendirme kriterlerinin belirlenmesi | Kriter kapsamı: beş hasar seviyesi | Hedef karşılandı |
Sonuçlar, tersane laboratuvarının nihai raporuna ve bu rapordaki deney koşullarına aittir. İş ortaklarının adları gizlilik sözleşmeleri kapsamında paylaşılır.
Proje, sıcak daldırma galvanize alternatif geliştirerek malzeme maliyetlerini azaltmayı hedefledi; sonraki cıvata ve somun uygulamaları 14 gemiyi kapsadı. Tasarruf, teknik şartnameye ve üretim koşullarına bağlıdır.
| Kalem | Sıcak daldırma galvaniz (HDG) | Innozinc çinko-seramik kaplama |
|---|---|---|
| Kaplama yapısı | Çinko tabakası + çinko-demir alaşım tabakaları | Elektrolitik çinko + inorganik siloksan kaplama |
| Arayüz oluşumu | Daldırma sırasında alaşım oluşumu | Siloksan bağları çinko arayüzünde oluşur |
| Proses sıcaklığı | Yaklaşık 450 °C'de daldırma | Yaklaşık 25 °C'de elektrolitik biriktirme |
| Cıvata kaplama kalınlığı (SEM numuneleri) | 60~65µm | Küçük cıvatalar: 25–30 µm; büyük cıvatalar: 35–40 µm |
| İnşa/devreye alma sırasında beyaz pas | Proje kapsamında tekrarlanan sorun | İyileşme raporlandı |
| Sonraki boyama | Yüzey hazırlığı tanımlanmalı | Raporlanan epoksi yapışma dayanımı: >3 MPa |
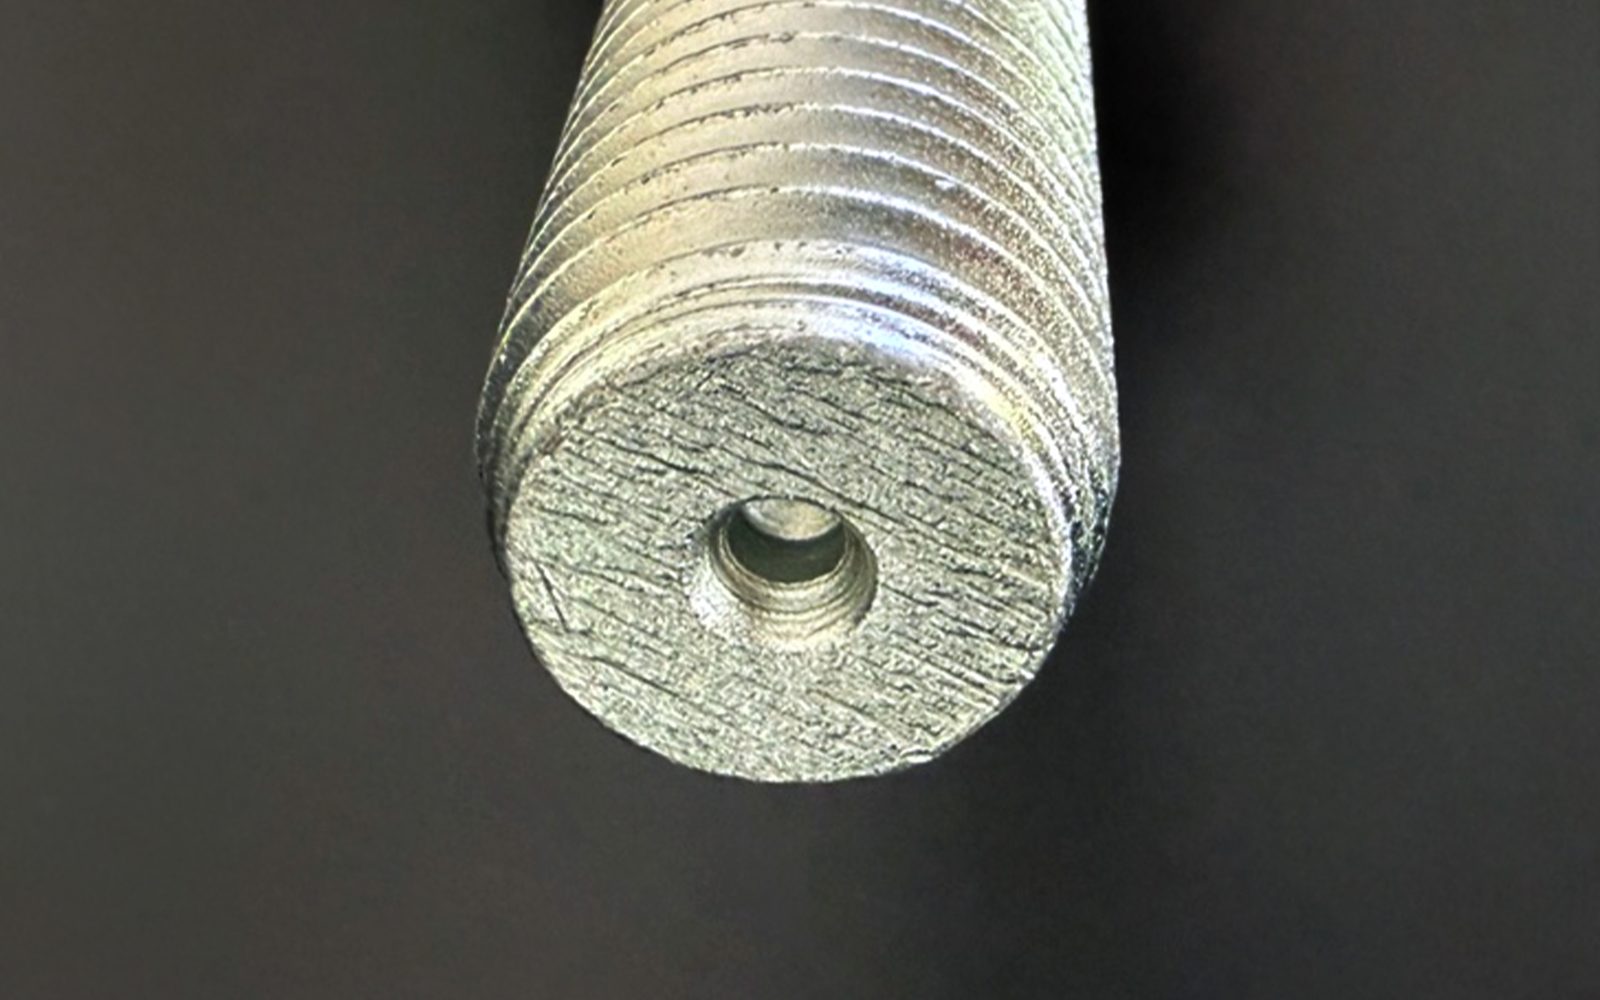
Cıvata kaplama kalınlıkları taramalı elektron mikroskobu (SEM) kesit analiziyle ölçüldü. Elektrolitik biriktirme geometriye bağlıdır: vida dişinde 8–12 µm elde edilirken baş kısmında daha kalın birikim oluşabilir. Ölçüm noktaları ve vida mastarı kabul kriterleri üretim öncesinde belirlenir.
Korean Register, Ulsan tesisinde KEMP şartnamesine göre gerçekleştirdiği bağımsız muayene sonucunda Uygunluk Belgesi düzenledi. İncelenen altı parametrenin tamamı belirtilen kriterleri karşıladı.
| Muayene parametresi | Referans yöntem | Kriter | Raporlanan sonuç | Durum İncelemesi |
|---|---|---|---|---|
| Kaplama kalınlığı | ASTM B 499 | ≥6 µm | 20µm | Karşılandı |
| Yapışma | ASTM D 3359 | 5B | 5B | Karşılandı |
| Tuz püskürtme deneyi | KS D 9502 | Kırmızı pas yok | Kırmızı pas gözlenmedi | Karşılandı |
| Çevrimli korozyon deneyi | JIS H 8502 | Kırmızı pas yok | Kırmızı pas gözlenmedi | Karşılandı |
| Katlar arası yapışma | KS M ISO 2409 | Yapışma sınıfı 1 | Yapışma sınıfı 1 | Karşılandı |
| Altı kısıtlı madde (rapor kapsamı) | IEC 62321 | Yöntem sınırları içinde tespit edilmedi | Denenen numunelerde tespit edilmedi | Karşılandı |
Kapsam: KR Uygunluk Belgesi. KEMP şartnamesine göre yapılan bağımsız muayeneyi ve KR klas gerekliliklerine tabi olmayan ürünleri kapsar. Tip onayı ile klasa tabi bileşenlerin onayları ayrı süreçlerdir. Altı madde analizi rapor kapsamıyla sınırlıdır; tam RoHS uygunluğu ilgili belgelerle değerlendirilir. Belgeyi ve deney yöntemlerini talep edebilirsiniz.
Kaynak bütünlüğü ve mesleki maruziyet ayrı ayrı değerlendirildi. Endüstriyel uygulamada bu sonuçlar, onaylı kaynak prosedürü ve saha güvenlik değerlendirmesiyle birlikte kullanılır.
Karşılaştırma, sıcak daldırma galvanizle değil, çinko-seramik kaplamalı numuneler ile kaplamasız çelik arasında yapıldı. Tam raporları ve deney koşullarını talep edebilirsiniz. Kaynak sürecinde havalandırma, maruziyet kontrolü, onaylı prosedür ve kaynak çevresindeki kaplama onarımı planlanmalıdır.
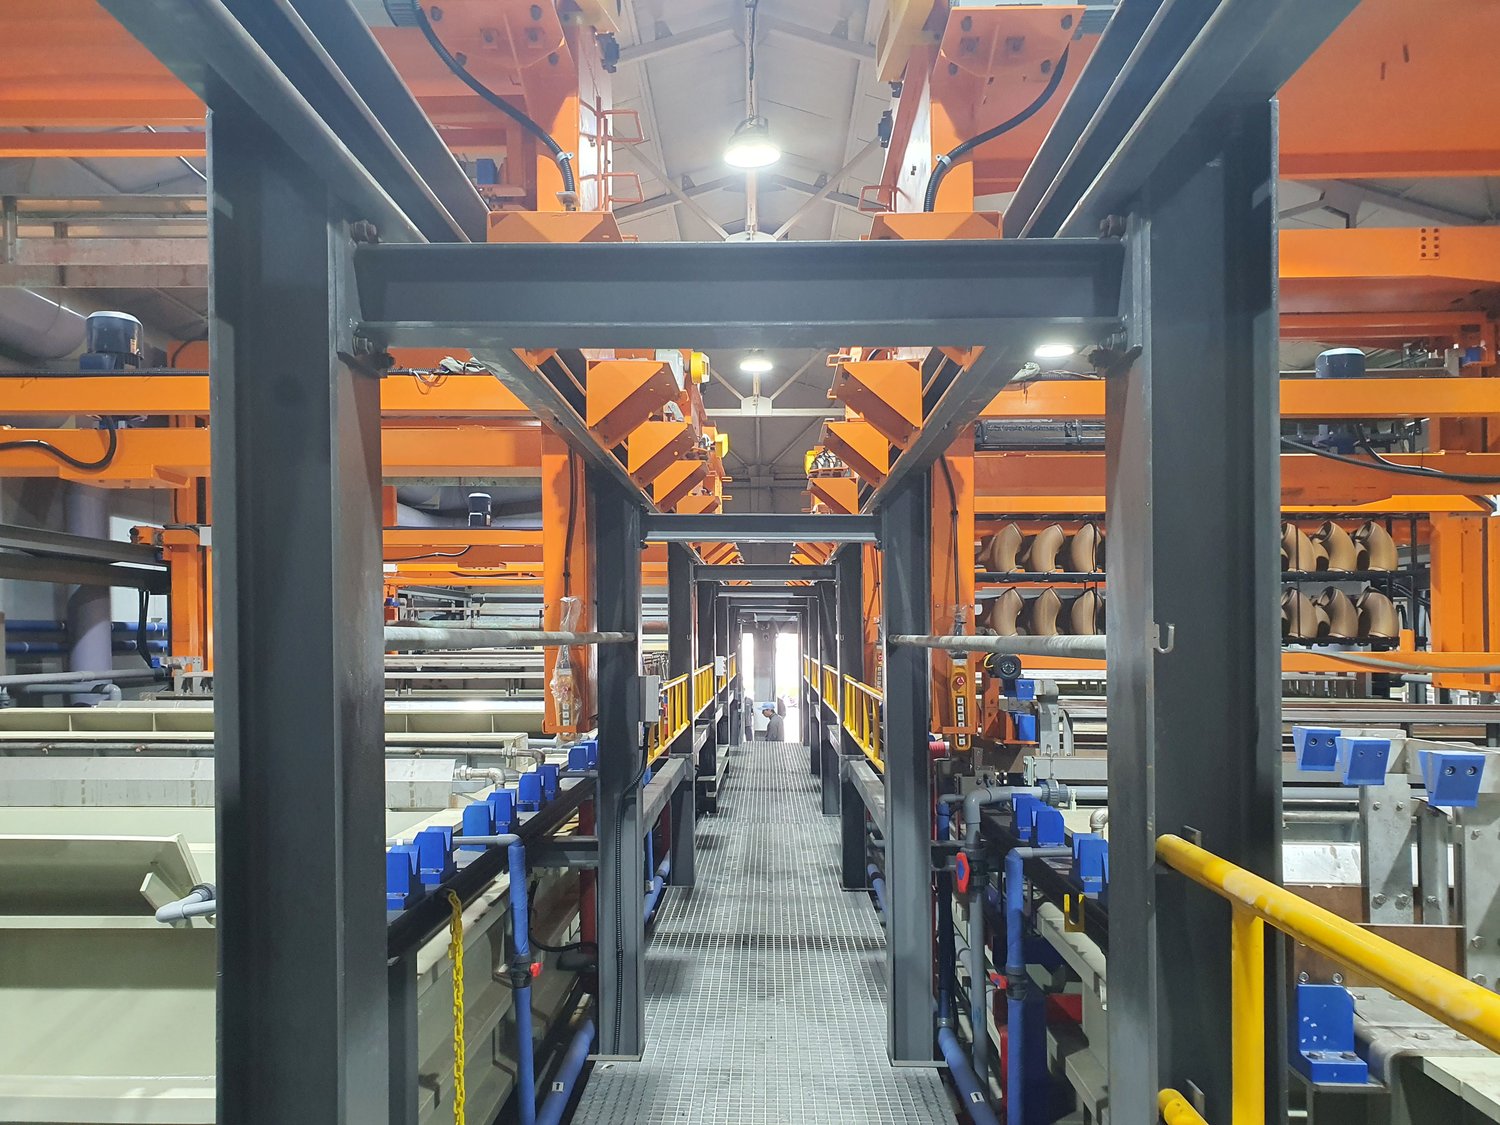
Referans hat kapasiteleri: büyük donatım parçaları için askılı kaplamada 35 ton/gün, bağlantı elemanları için tamburlu kaplamada 7 ton/gün. Üretim miktarı parça geometrisine, şartnameye ve yüklemeye bağlıdır.


| Bileşen | Maruziyet | Kaplama seçeneği | Teknik dayanak |
|---|---|---|---|
| Izgaralar ve kablo tavaları | Gemi içi / güverte altı | Innozinc | Ortak projede geliştirilen şartname |
| Boru mesnetleri ve askıları | Gemi içi | Innozinc | Raporlanan son kat yapışma dayanımı: >3 MPa |
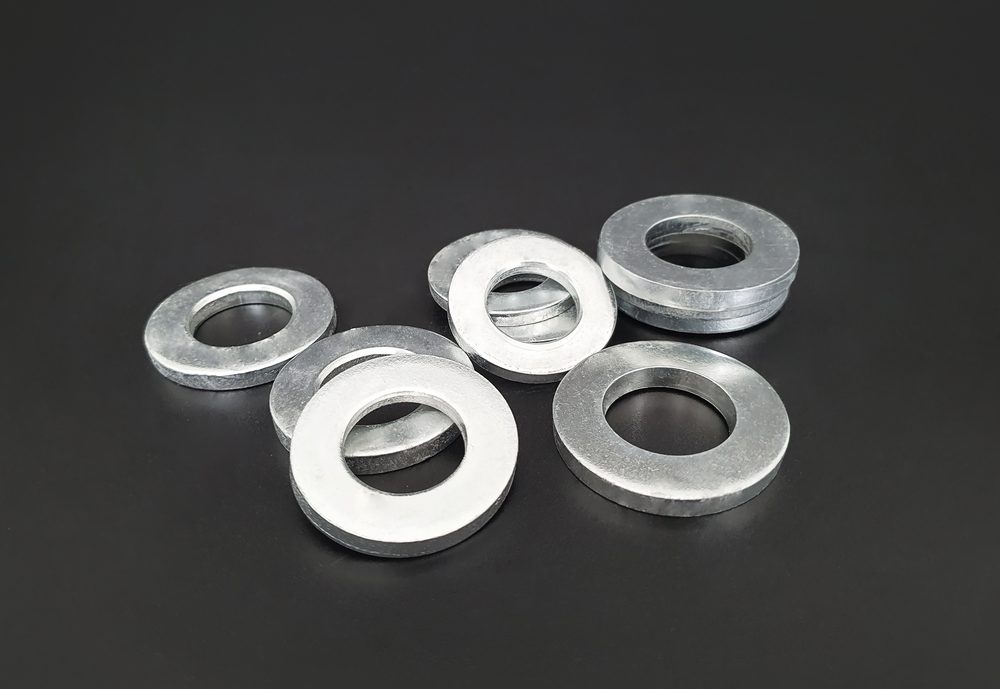
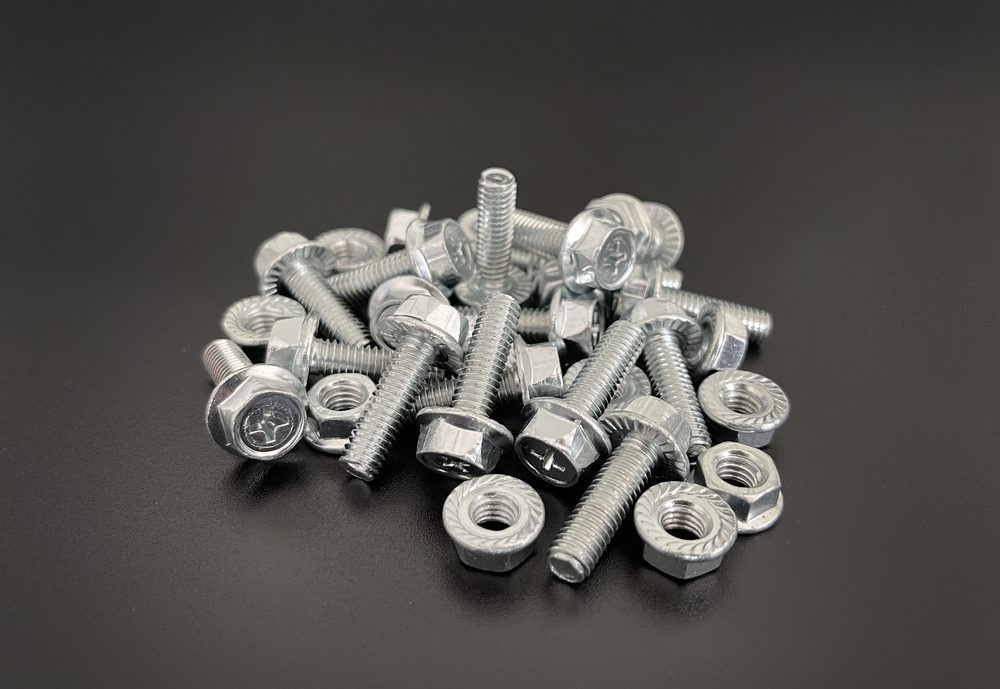
| Genel amaçlı cıvata ve somunlar | Gemi içi / güverte | Innozinc | 14 gemide uygulama |
| Açık güverte bağlantı elemanları | Doğrudan tuz maruziyeti | Innozinc-h | Korozyon ve kimyasal ortam koşullarının belirlenmesi |
| Paslanmaz çelikle temas eden cıvatalar | Farklı metal arayüzleri | Innozinc-h | Galvanik eşleşme ve yalıtım önlemlerinin değerlendirilmesi |
| Kaynak gerektiren bileşenler | Gemi içi | Innozinc | ASME Bölüm IX referanslı numune deneyleri |
| 10.9 ve üzeri yüksek dayanımlı bağlantı elemanları | — | Uygulama öncesi yeterlilik gerekli | Hidrojen gevrekliği yeterliliği henüz doğrulanmadı |
| Klasa tabi bileşenler | — | Ayrı onay gerekli | Klasa tabi ürünler KR belgesi kapsamı dışındadır |
Gemi uygulamalarının kaplama şartnamesi; malzeme sınıfı, güvenlik gereklilikleri, yüzey görünümü ve ilgili onaylar esas alınarak belirlenir.
Innozinc bir elektrolitik çinko kaplama prosesidir. Yüksek dayanımlı veya gecikmeli kırılma açısından güvenlik kritik bağlantı elemanları için uygulama öncesinde hidrojen gevrekliğine yönelik mühendislik yeterlilik değerlendirmesi ve proses kontrol programı gerekir. Sunulan belgeler bu elemanlar için söz konusu yeterliliği doğrulamamaktadır.
Belirli koşullarda yüzey koyulaşması bildirilmiştir. Görünüm kriterleri sıkı olan parçalarda depolama, montaj ve maruziyet koşulları belirlenerek hem görünüm hem de işlev üzerindeki etkiler değerlendirilir.
KR belgesi KR klas gerekliliklerine tabi olmayan ürünleri kapsar. Klasa tabi bileşenler için kapsam yetkili merci ile netleştirilir ve ilgili onay süreci yürütülür.
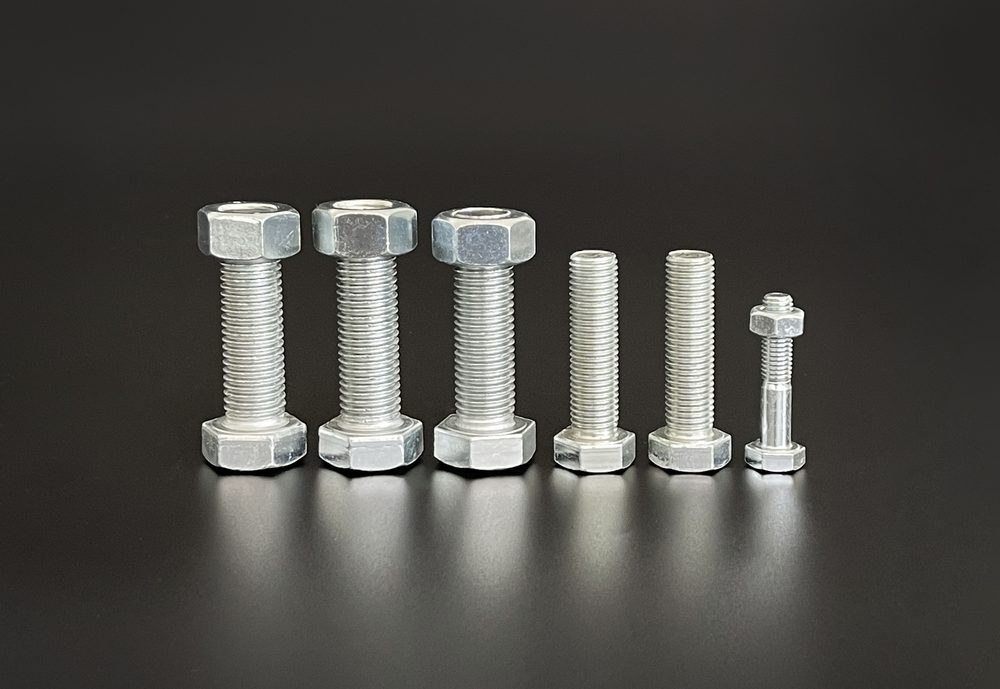
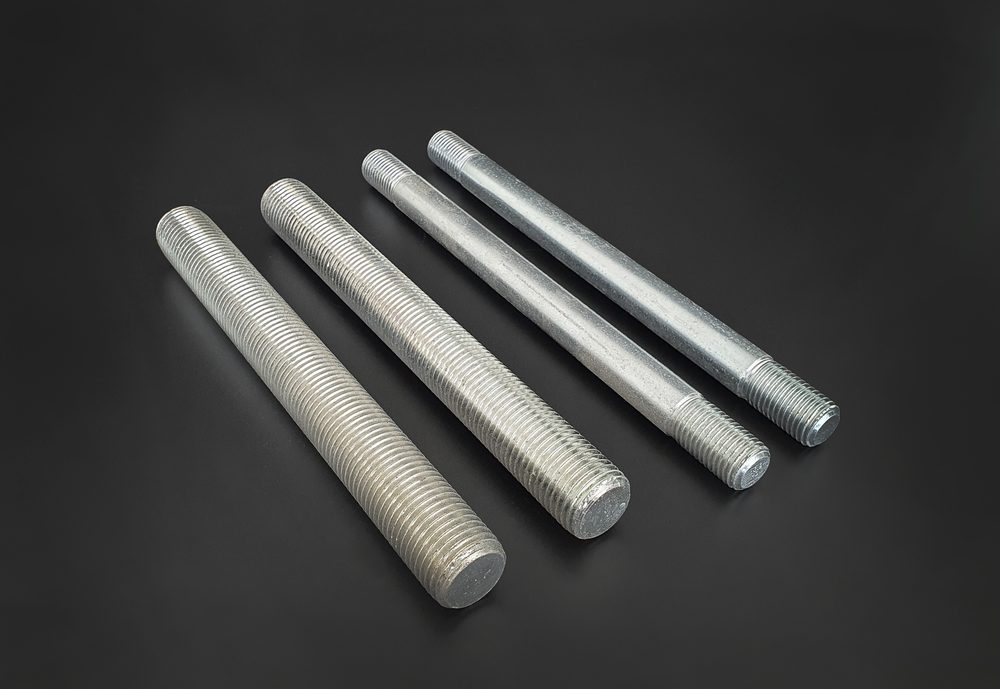
Uygulama alanları arasında büyük çelik gemi donatım parçaları, boru mesnetleri, askılar ve 8.8 sınıfına kadar genel amaçlı cıvata ve somunlar yer alır. Kaynak ve sonraki boyama işlemleriyle uyumluluk uygulamaya göre belirlenir. Seçimde dayanım sınıfının yanı sıra malzeme sertliği, yükler, gevrekleşme riski ve klas gereklilikleri değerlendirilir.
Şartnameyi belirlerken raporları numune özellikleri, deney yöntemleri ve kabul kriterleriyle birlikte inceleyin.
| Değerlendirme konusu | Destekleyici belge | Deney yöntemi / kapsam | Mevcudiyet |
|---|---|---|---|
| Altı KR muayene parametresi karşılandı | KR Uygunluk BelgesiBelge No. HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | Belge mevcut |
| Projenin SST sonucu: ≥1.000 saat | Tersane laboratuvarı nihai raporuÜç taraflı geliştirme projesi (2021) | Tuz püskürtme deneyi; proje hedefi: 480 saat | Tersane değerlendirme raporu mevcut |
| Epoksi son kat yapışma dayanımı: >3 MPa | Aynı proje raporu | Yapışma deneyi | Rapor mevcut |
| Kaynak kusuru gözlenmedi | Kaynak edilebilirlik değerlendirmesi (2020) | ASME Bölüm IX QW-462.4 | Değerlendirme raporu mevcut |
| Karşılaştırmalı kaynak ve metal dumanı ölçümleri | Yetkilendirilmiş iş hijyeni ölçüm kuruluşu (Aralık 2022) | Filtreyle örnekleme; gravimetri / ICP / IC | Bağımsız ölçümler |
| Kumlama hasarı sonrası kaplama bütünlüğü | Aynı proje raporu; beş hasar seviyesi | Görünüm, yapışma ve sonraki katın yapışması | Değerlendirme kriterleri oluşturuldu |
| Cıvatalarda takım hasarı sonrası korozyon direnci | Tersane teknik merkezi uygulama değerlendirmesi (Ocak 2023) | SEM kesit analizi ve tuz püskürtme deneyi | Rapor mevcut |
| Hidrojen gevrekliği yeterlilik değerlendirmesi | — | ISO 15330 ön yükleme deneyi: kabul onayı değil, proses kontrol yöntemi | Uygulamaya özgü yeterlilik bekleniyor |
Şartnamenize göre doğrulama. Raporlar, belirtilen deney koşullarındaki performansı belgeler. Üretim öncesinde bileşene özgü ek deneyler tasarım ve kalite ekipleriyle kararlaştırılır.
Kaplanmış parçaları muayene ve kabul kriterlerinize göre değerlendirmek için birlikte bir numune planı oluşturalım.
KR belgesini, kaynak edilebilirlik raporunu ve teknik kataloğu talep edin. İlgili belgeleri belirleyebilmemiz için parçayı ve kullanım alanını belirtin.
Temsilî numuneleri göndermeden önce malzemeyi, dayanım sınıfını, ölçüleri ve adedi netleştirin. Numune bedeli, sevkiyat düzeni ve işlem süresi önceden kararlaştırılır.
Uygulamaya göre kaynak, sonraki boyama ve yapışma performansını kontrol edin. Üretim kararı öncesinde sonuçları mühendislik ekibinizle değerlendirin.
Tasarım, kalite ve üretim ekiplerinin teknik soruları.
Projenize benzer kullanım koşullarına ve teknik gerekliliklere sahip uygulamaları keşfedin.
