So sánh 480 giờ trước và sau tổn thương
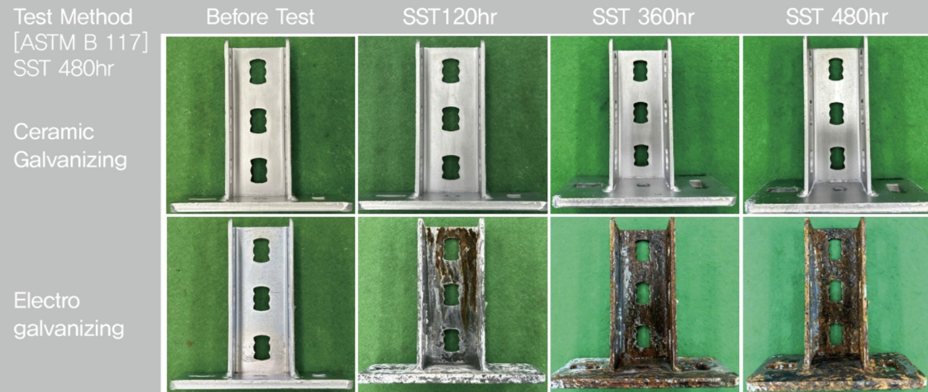
Báo cáo KEMP R&D KPRD-20191209-02 so sánh lớp phủ bị tổn thương cơ học trong phun sương muối NaCl 5% ở 35 °C.
 Ngành ứng dụng / Bu lông và chi tiết liên kết
Tính năng chi tiết liên kết phụ thuộc vào khả năng chống ăn mòn và tính toàn vẹn bề mặt chịu tác động khi siết. Mạ kẽm–ceramic Innozinc kết hợp khả năng chống ăn mòn trên 500 giờ sau tổn thương cơ học trong phép so sánh được trích dẫn (mạ kẽm điện phân: 90 giờ) với lớp mạ mỏng khoảng 8 μm. Chiều dày mục tiêu, dung sai ren trước mạ và kiểm tra bằng dưỡng kiểm được phối hợp để bảo đảm chất lượng lắp ráp.
Bên cạnh tính năng SST của mẫu nguyên vẹn, chi tiết liên kết cần được đánh giá ăn mòn sau tổn thương cơ học. Khi siết, ma sát và áp suất tiếp xúc tác động lên sườn ren và mặt tỳ, vì vậy độ bám dính lớp mạ và khả năng bảo vệ vùng tổn thương là các chỉ tiêu chất lượng quan trọng.
Nguồn: dữ liệu so sánh của KEMP R&D và hồ sơ thử nghiệm KTR. Khả năng chống ăn mòn sau tổn thương được đánh giá bằng phun sương muối sau va đập hoặc tác động cơ học. KEMP hỗ trợ đánh giá mẫu theo điều kiện gia công và quy cách kiểm tra của khách hàng.
Trong nghiên cứu so sánh năm 2019 của KEMP, mẫu nguyên vẹn và mẫu bị tổn thương do siết bằng dụng cụ được phơi nhiễm trong cùng điều kiện phun sương muối suốt 480 giờ. Nghiên cứu quan sát ăn mòn lớp mạ và các vùng tiếp xúc khi siết.
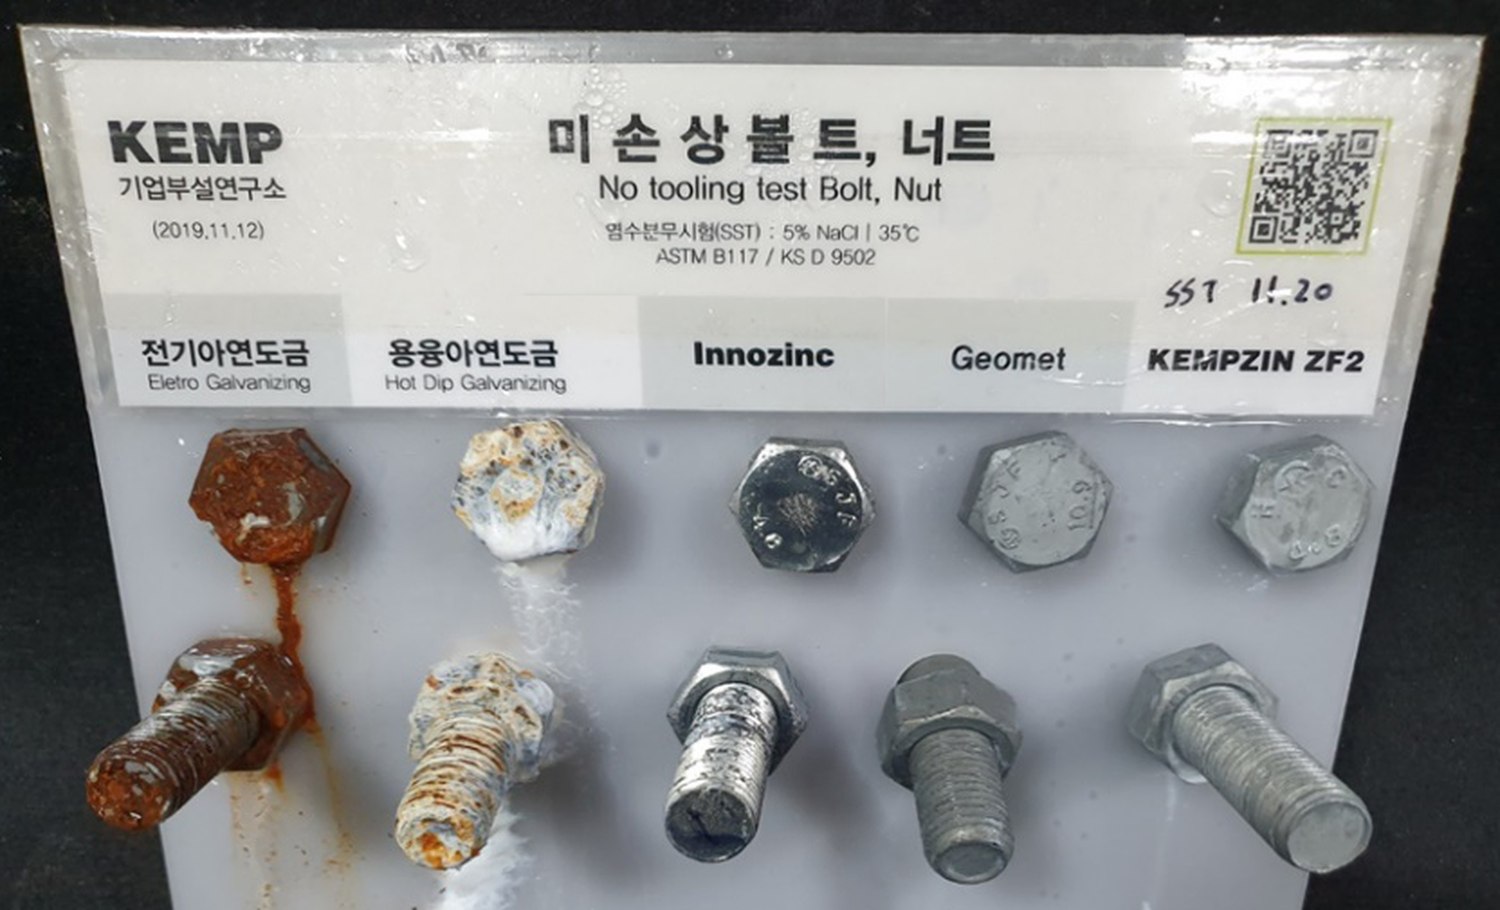
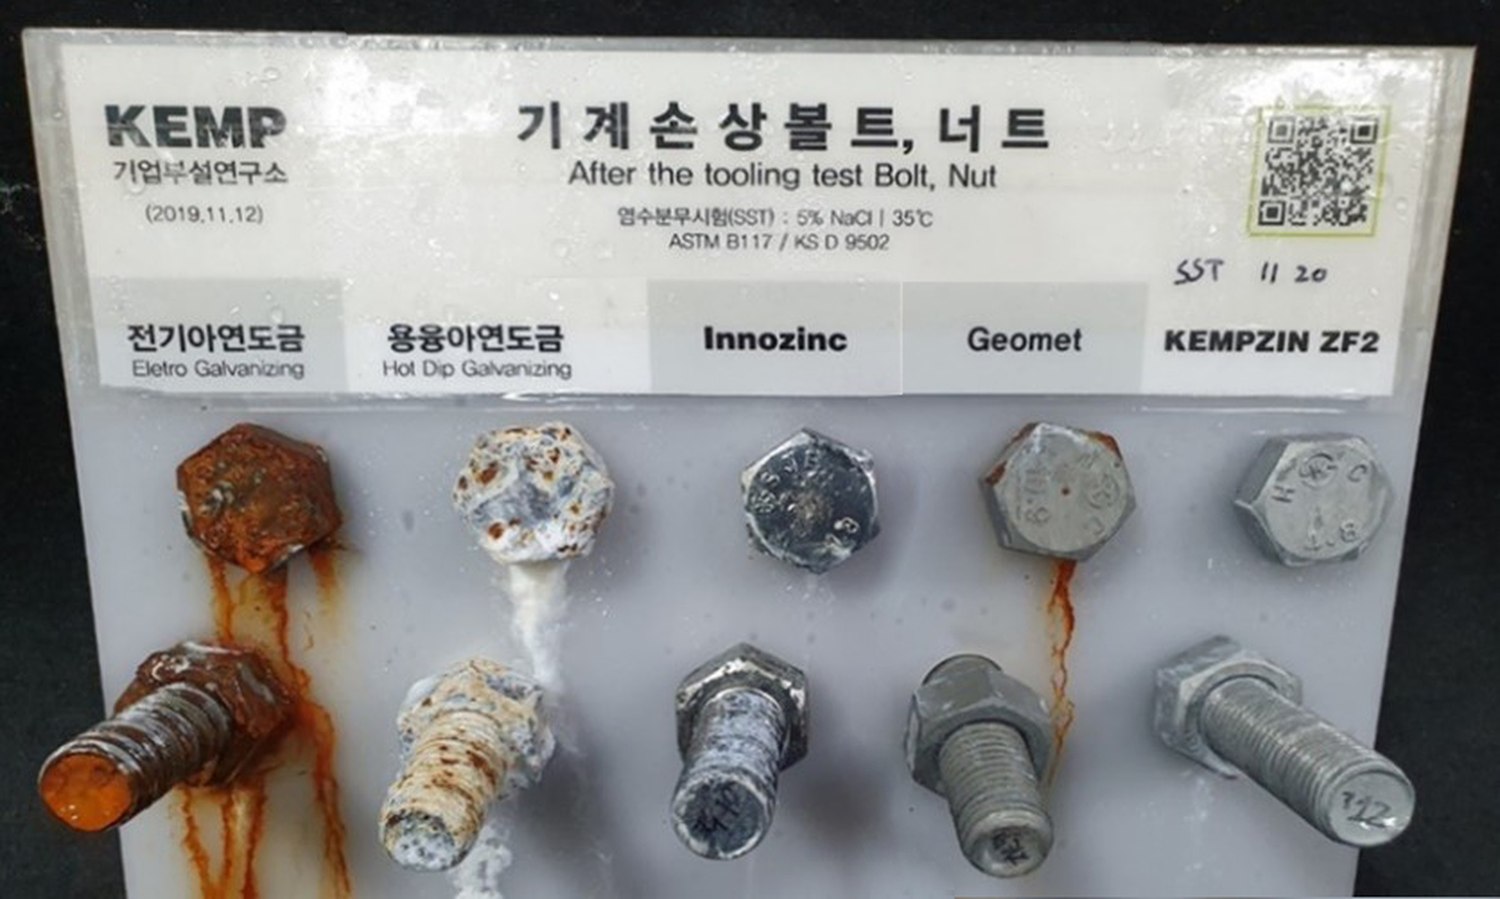
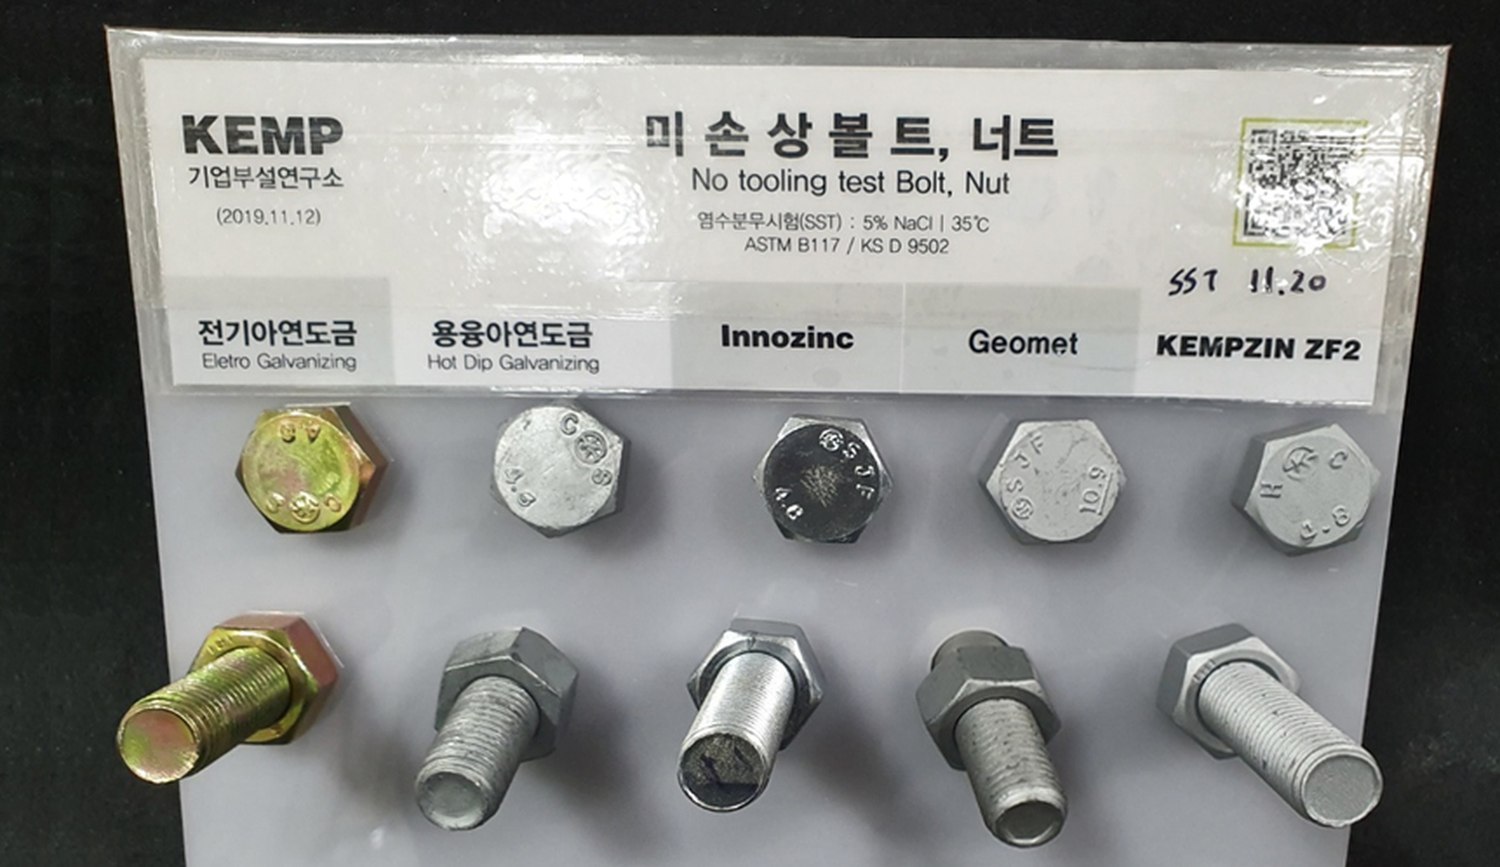
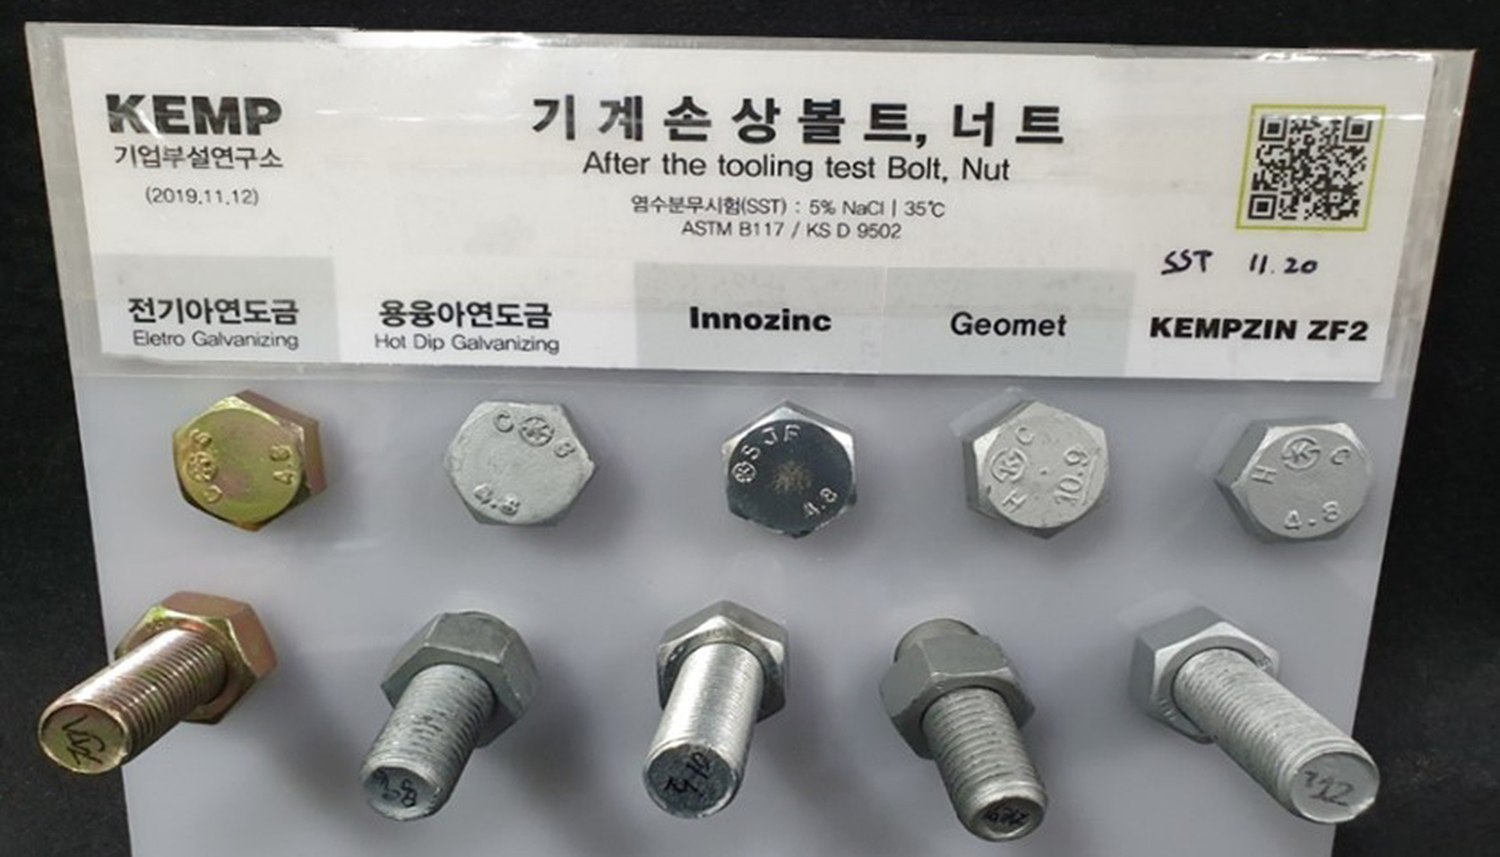
Điều kiện thử nghiệm: phun sương muối trung tính (NSS), ASTM B117 / KS D 9502, NaCl 5%, 35 °C, 480 giờ (20/11 – 9/12/2019). Báo cáo KEMP R&D KPRD-20191209-02. Thứ tự mẫu: mạ kẽm điện phân, mạ kẽm nhúng nóng, Innozinc, Geomet và KEMPZIN ZF2. Nghiên cứu nội bộ này so sánh ăn mòn lớp phủ tại vùng bị tổn thương cơ học. Vật liệu nền và cấp bền khác nhau giữa các mẫu. Hình thể hiện năm trong sáu quy cách của báo cáo gốc. Geomet là nhãn hiệu đã đăng ký của NOF METAL COATINGS.
| Xử lý bề mặt | Nguyên vẹn · 480 giờ | Tổn thương cơ học · 480 giờ | Tính năng quan sát được |
|---|---|---|---|
| Mạ kẽm điện phân · 8 μm | Gỉ đỏ diện rộng | Gỉ đỏ và vết ố lan rộng | Gỉ đỏ trên mẫu nguyên vẹn |
| Mạ kẽm nhúng nóng · 50–77 μm | Gỉ trắng diện rộng + gỉ đỏ 30% | Gỉ trắng diện rộng, gỉ đỏ tiếp tục phát triển | Ăn mòn bề mặt dù lớp phủ dày hơn |
| GeometLớp phủ kẽm dạng vảy (ZFC) | Không ghi nhận khuyết tật | Ghi nhận gỉ đỏ | Tính năng thay đổi sau tổn thương cơ học |
| Innozinc 8 μm | Không ghi nhận khuyết tật | Không ghi nhận khuyết tật | Duy trì khả năng bảo vệ sau tổn thương |
Ưu điểm nổi bật của Innozinc là bảo vệ chống ăn mòn sau tổn thương cơ học. Đánh giá đồng thời mẫu nguyên vẹn và vùng lớp mạ bị dụng cụ làm tổn thương giúp xác lập chất lượng xử lý bề mặt chi tiết liên kết sau lắp ráp.
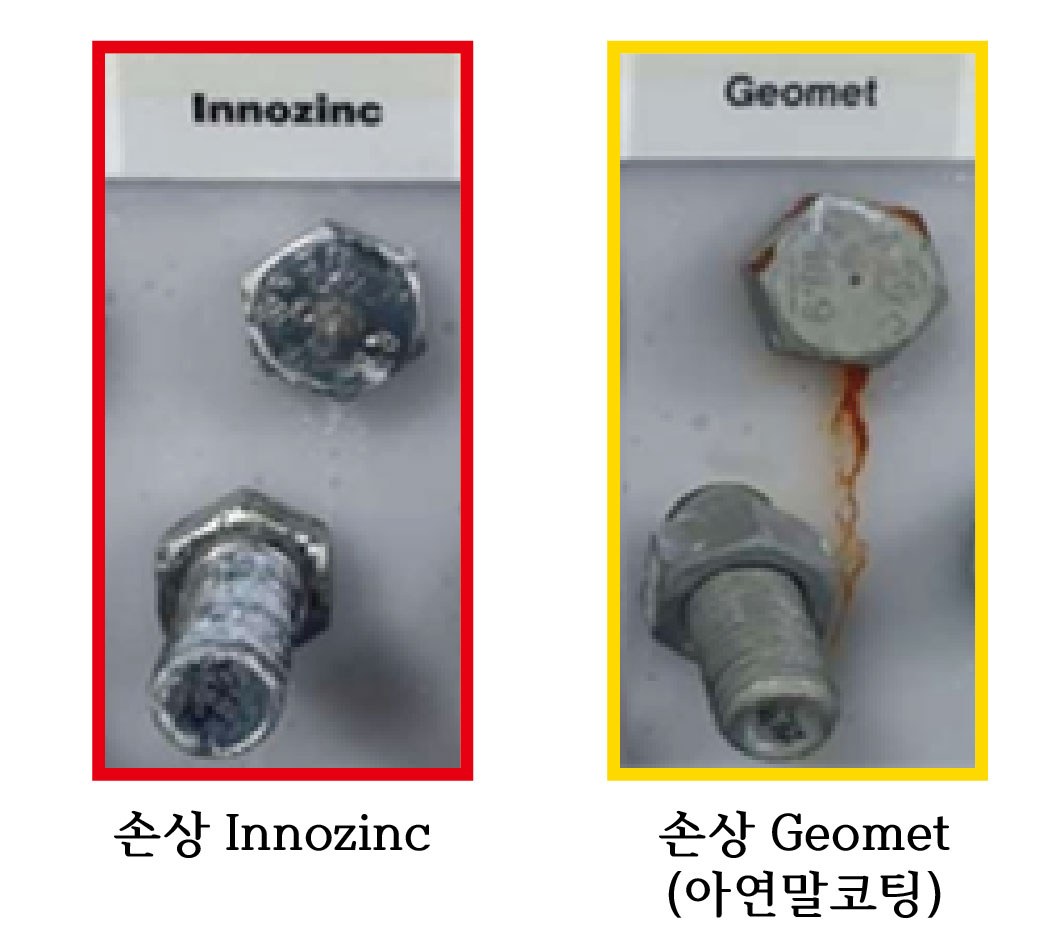
Hai mẫu chịu cùng điều kiện tổn thương do dụng cụ. Mẫu Innozinc bên trái có biến màu bề mặt; mẫu Geomet bên phải có gỉ đỏ ở đầu bu lông và vết ố sản phẩm ăn mòn. Innozinc kết hợp bảo vệ hy sinh của kẽm điện kết với lớp chắn composite vô cơ để cải thiện khả năng chống ăn mòn tại bề mặt liên kết bị tổn thương.
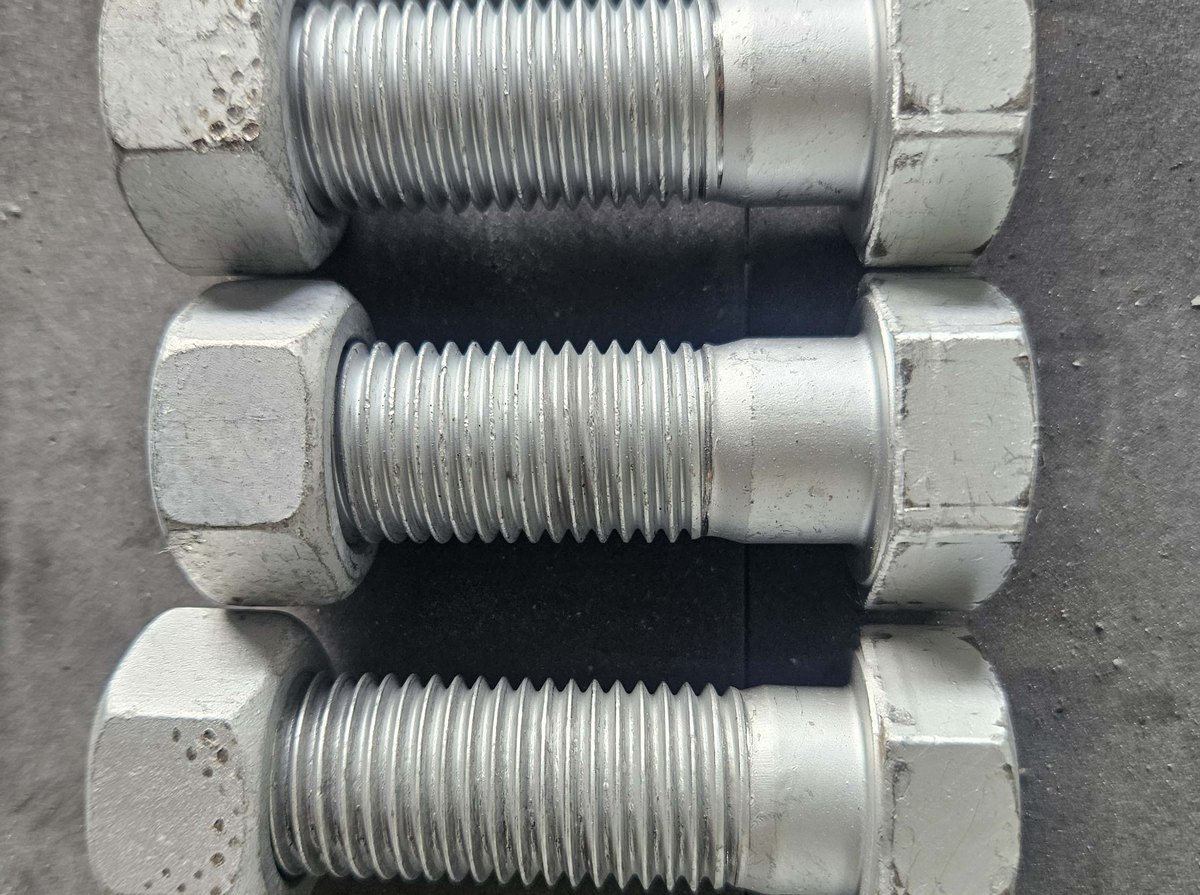
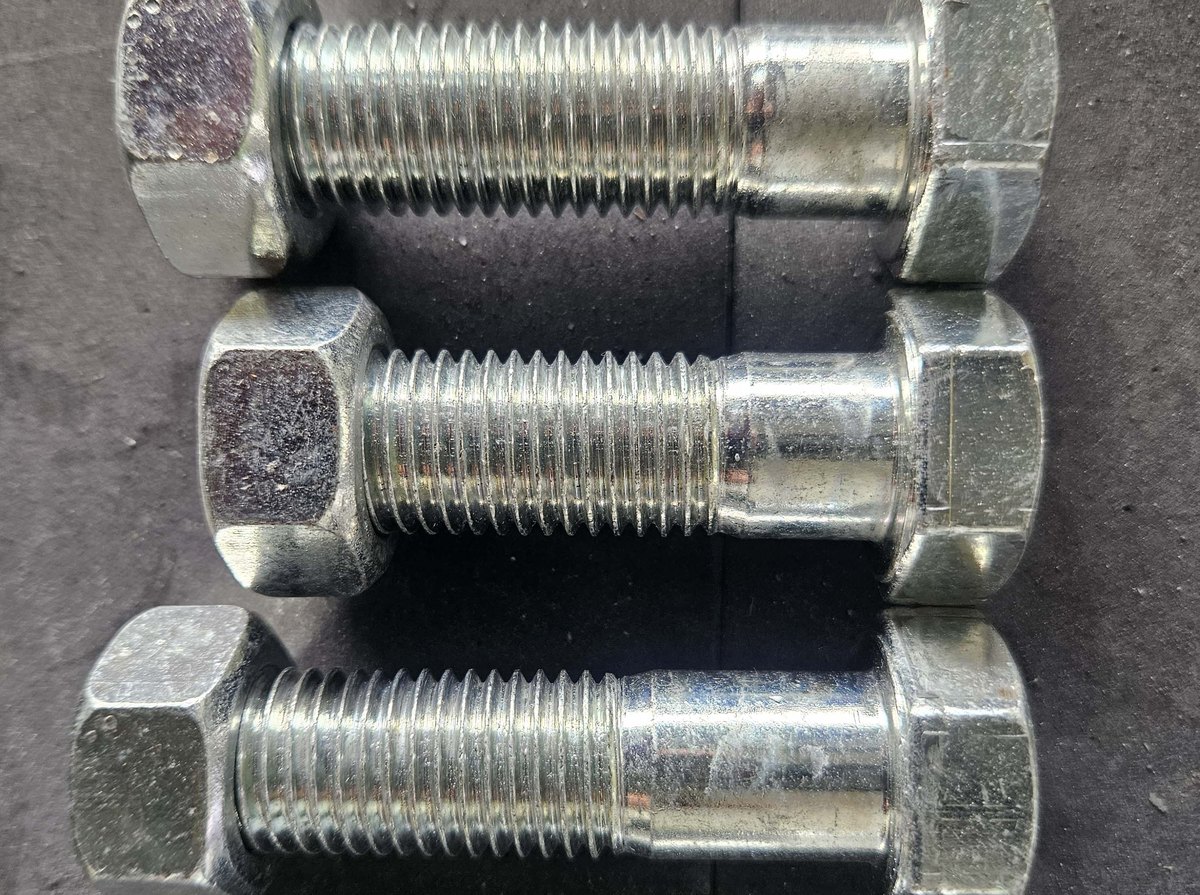
Tính toàn vẹn lớp phủ sau siết: thử siết M16 (120 N·m, 4 chu kỳ) và M24 (700 N·m, 2 chu kỳ) ghi nhận tổn thương tại bề mặt tiếp xúc. Quy cách chi tiết liên kết kết hợp mô-men siết, dung sai ren và khả năng chống ăn mòn sau tổn thương.
Thử siết: 8/2023. Đây là thử nghiệm riêng với nghiên cứu phun sương muối 480 giờ năm 2019.
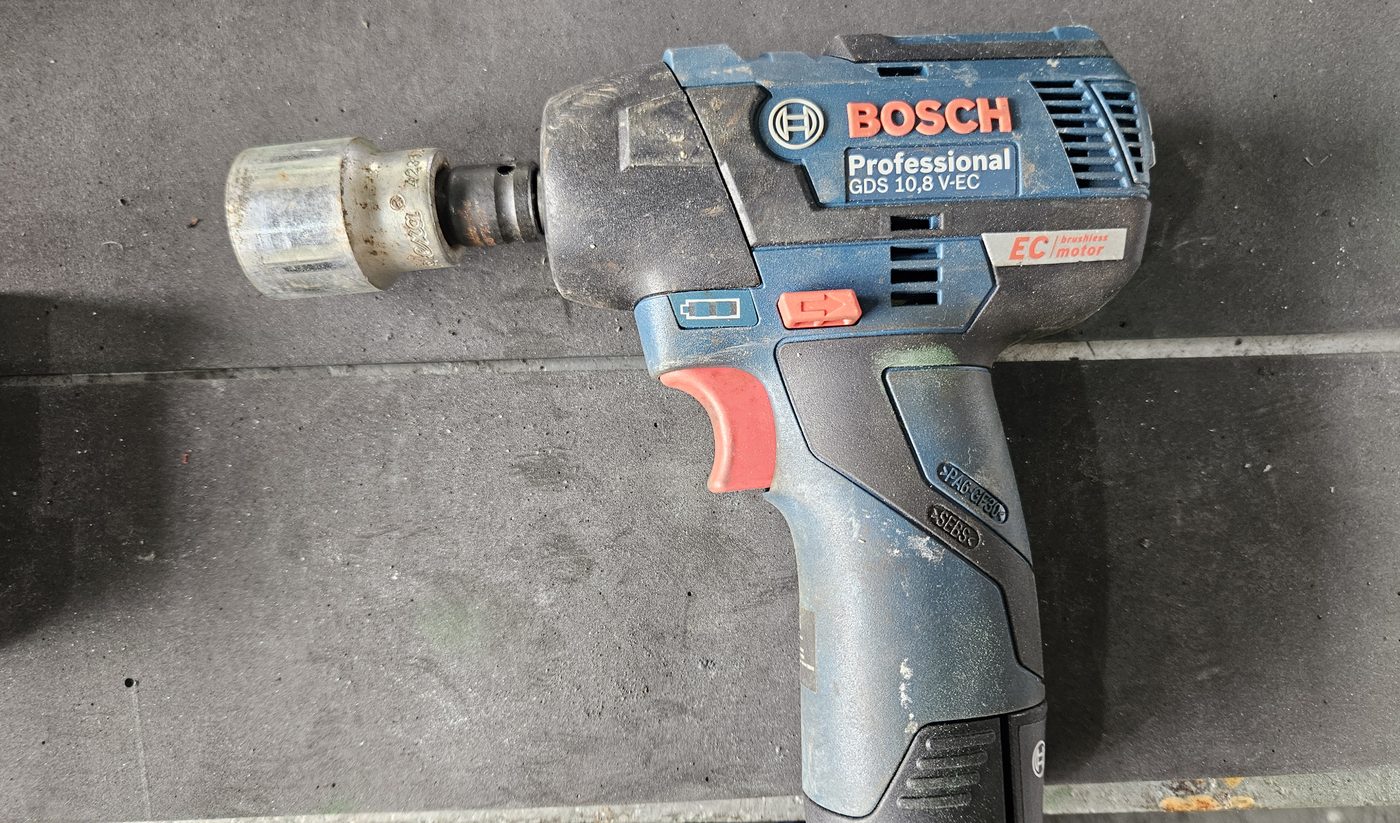
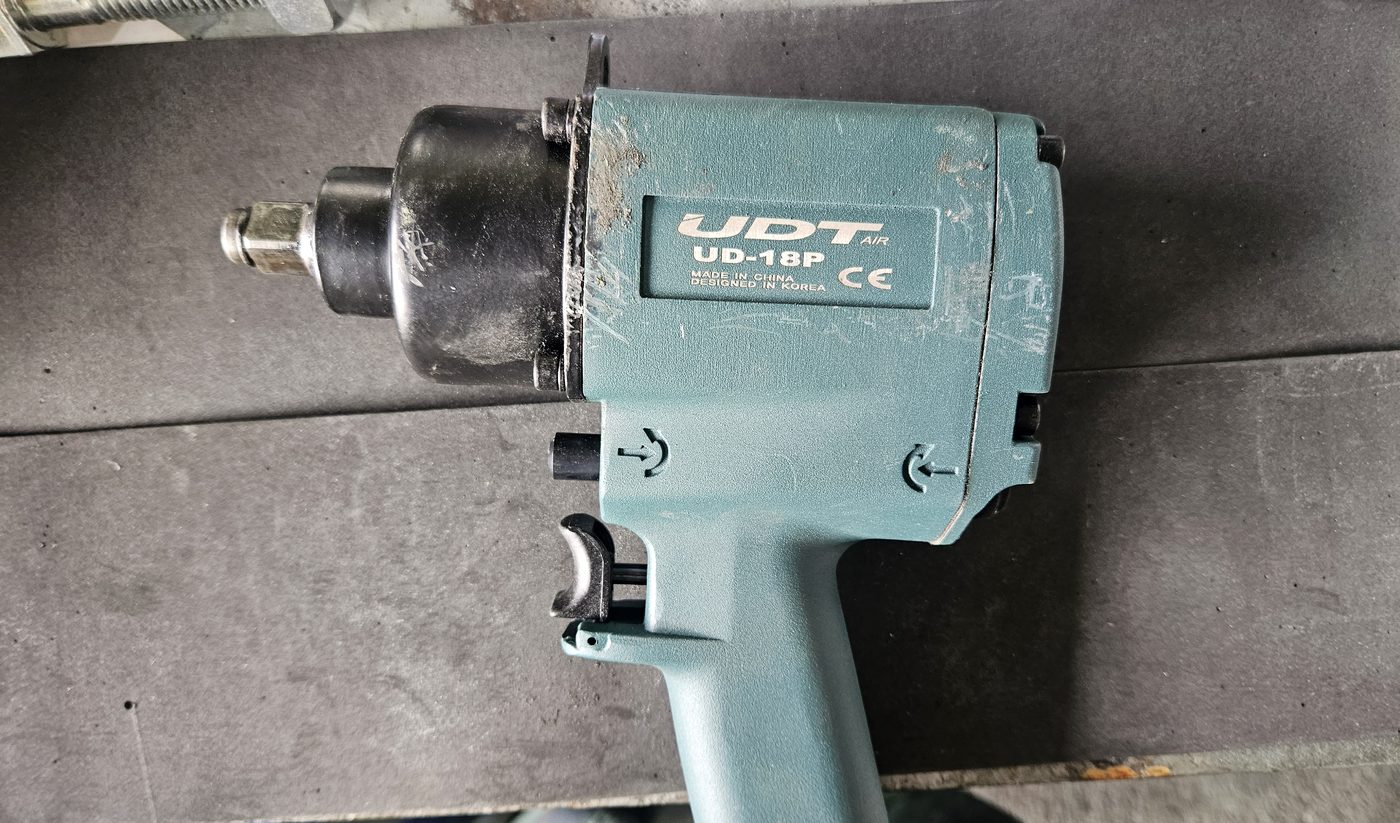
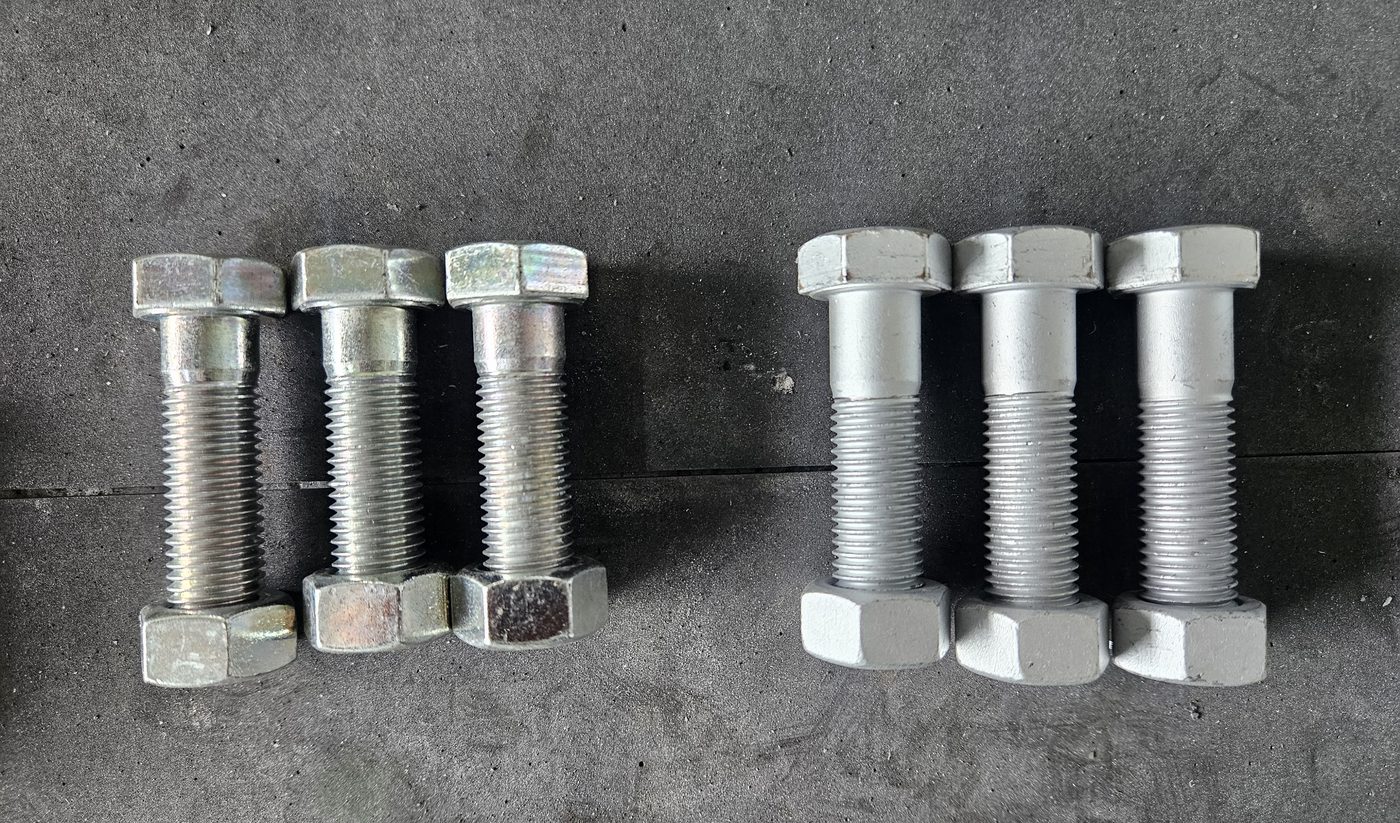
Điều kiện thử siết: dụng cụ siết va đập và khí nén áp dụng mô-men và số chu kỳ quy định. Hồ sơ thử ghi nhận biến dạng lớp mạ và tổn thương tại vùng tiếp xúc dụng cụ.
Chất lượng sản xuất và lắp ráp ảnh hưởng đến tổng chi phí, bên cạnh tính năng chống ăn mòn.
Sườn ren và mặt tỳ chịu áp suất tiếp xúc và ma sát khi siết. Kiểm soát độ bám dính, khả năng biến dạng của lớp mạ và chống ăn mòn sau tổn thương nâng cao khả năng bảo vệ chi tiết liên kết sau lắp ráp.
Chống ăn mòn sau tổn thương: 500 giờ+ (mạ kẽm điện phân: 90 giờ)Chiều dày lớp mạ ảnh hưởng đến đường kính trung bình của ren và khe hở lắp ráp. Innozinc có lớp mạ mỏng khoảng 8 μm giúp hạn chế thay đổi kích thước; điều kiện xử lý được xác lập theo dưỡng kiểm ren và yêu cầu dung sai sau mạ.
Mạ khoảng 8 μm · Kiểm soát lắp ghép bằng dưỡng kiểmInnozinc tạo khả năng chống ăn mòn nhờ lớp kẽm và màng ceramic vô cơ. Quy cách không chứa crôm hỗ trợ tối ưu công đoạn sau mạ và yêu cầu kiểm soát hóa chất.
Không phát hiện 26 chất phân tích · Tinh gọn xử lý sau mạChênh lệch điện thế, tỷ lệ diện tích tiếp xúc và chất điện ly ảnh hưởng đến ăn mòn galvanic giữa thép mạ kẽm và thép không gỉ. Innozinc-h cung cấp lớp phủ composite chống ăn mòn cao cho liên kết kim loại khác loại, với quy cách xác lập theo vật liệu lắp ghép và điều kiện siết.
Mật độ dòng galvanic thấp hơn 65% với vật liệu đối tiếp thép carbon so với mẫu HDG được thử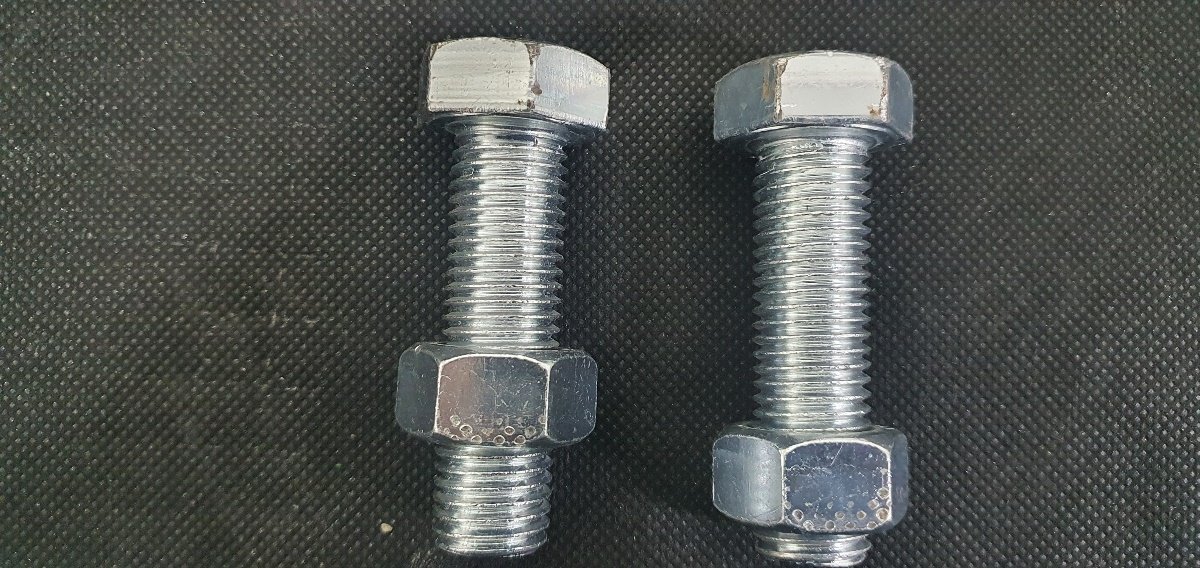
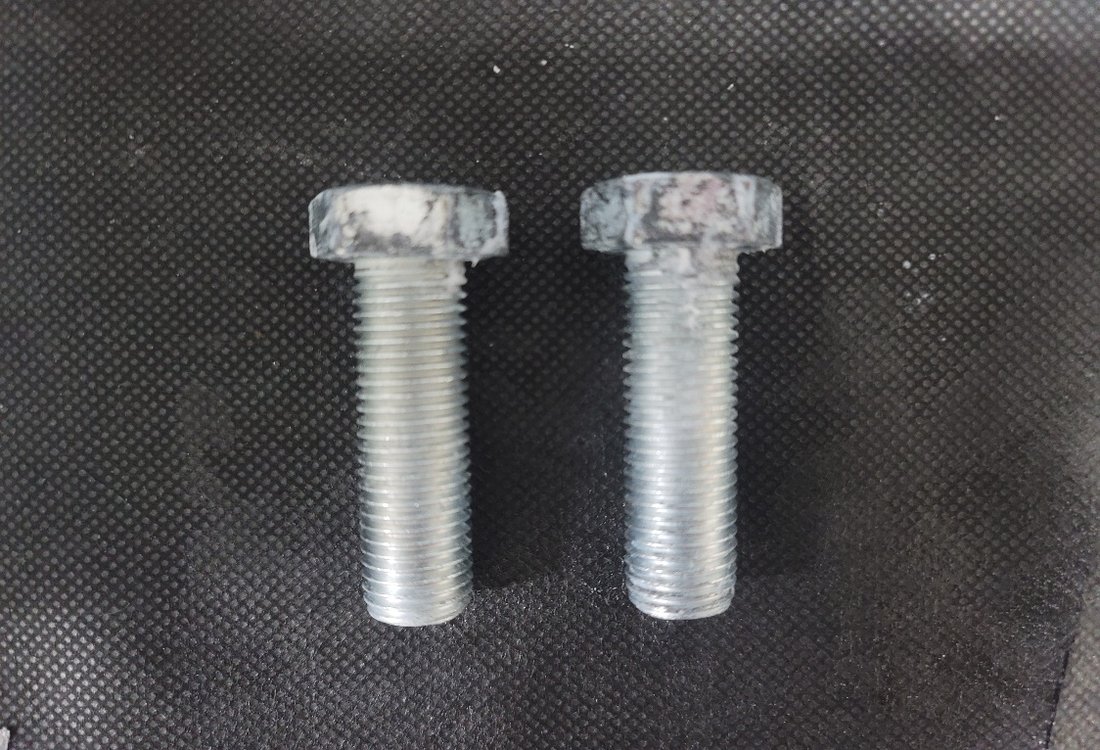
Hồ sơ phun sương muối ASTM B117 nội bộ của KEMP R&D ghi nhận ăn mòn tại vùng tiếp xúc dụng cụ. Mẫu bên phải dùng quy cách mạ điện kẽm–ceramic khác Innozinc, minh họa mối liên hệ giữa tổn thương cơ học và vị trí ăn mòn.
Với ren góc 60°, lớp mạ trên sườn ren làm tăng đường kính trung bình hữu hiệu. Chiều dày đồng đều t tạo mức tăng hình học xấp xỉ 4t. Dung sai trước mạ và chiều dày mục tiêu được phối hợp để đáp ứng yêu cầu dưỡng kiểm sau mạ.
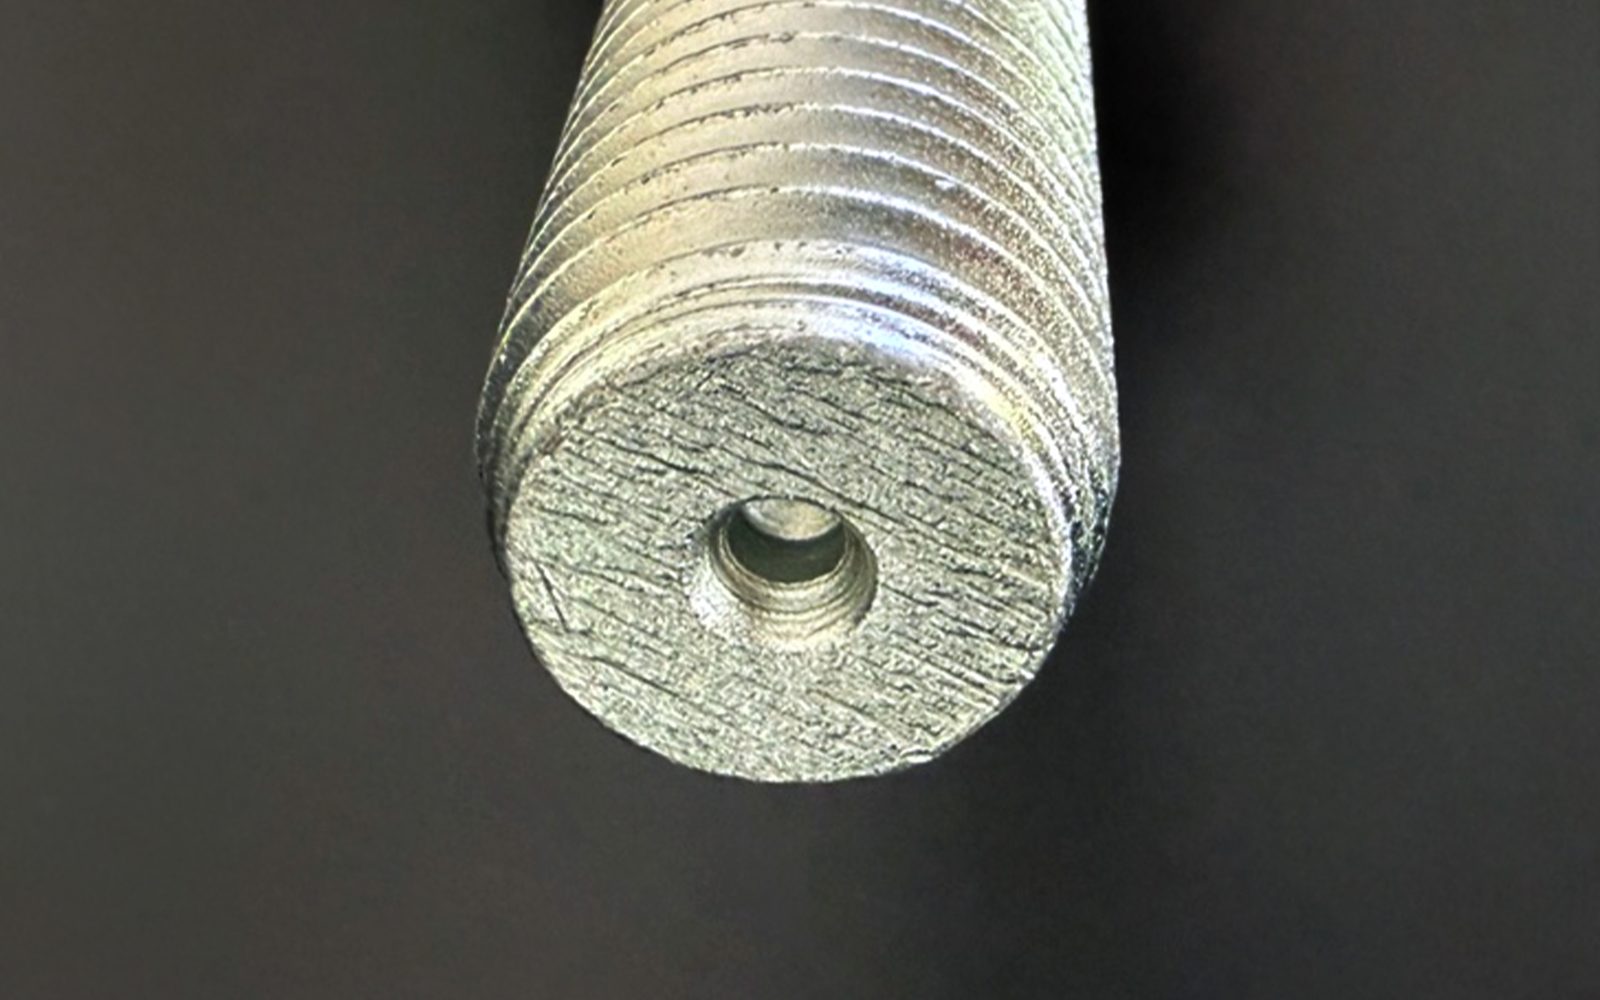
Lớp mạ 50–77 μm tạo mức tăng hình học đường kính trung bình khoảng 200–300 μm. Dung sai ren trước mạ và quy cách đai ốc phải tính đến chiều dày lớp phủ; dưỡng kiểm sau mạ xác nhận độ lắp khít.
Lớp mạ 8 μm tạo mức tăng hình học đường kính trung bình khoảng 32 μm. Innozinc mỏng giúp giảm thay đổi biên dạng ren và gia công bổ sung; chất lượng liên kết được kiểm soát bằng dung sai trước mạ, đai ốc lắp ghép và tiêu chí dưỡng kiểm.
Bảng trình bày kết quả so sánh gỉ đỏ đã ghi nhận. Quy cách SST đại diện hiện tại là 720–1.000 giờ cho Innozinc và 1.500–2.000 giờ cho Innozinc-h. Quy cách ứng dụng kết hợp chiều dày lớp mạ, điều kiện thử và tiêu chí nghiệm thu.
| Đặc tính | Mạ kẽm điện phân | Mạ kẽm điện phân + chất bịt kín | Mạ kẽm nhúng nóng | Innozinc | Innozinc-h |
|---|---|---|---|---|---|
| Chống ăn mòn (SST, tiêu chí gỉ đỏ) | 190 giờ | 240 giờ | 480 giờ | 1.000 giờ | 1.500 giờ+ |
| Chống ăn mòn sau tổn thương cơ học | 90 giờ | — | 240 giờ | ≥500 giờ | ≥500 giờ |
| Thử nghiệm ăn mòn chu kỳ (CCT) | 5 chu kỳ | — | 40 chu kỳ | 80 chu kỳ | 80 chu kỳ↑ |
| Chiều dày lớp phủ | 8 μm | 8 μm + chất bịt kín | 50~77 μm | 8 μm | 8~15 μm |
| Ta rô quá cỡ đai ốc lắp ghép | Không yêu cầu | Không yêu cầu | Quy định để bù chiều dày lớp mạ | Kiểm soát lắp khít bằng dưỡng kiểm | Kiểm soát lắp khít bằng dưỡng kiểm |
| Kim loại khác loại / Ăn mòn galvanic | Kém | Kém | Kém | Tốt | Rất tốt |
| Xử lý sau mạ tham chiếu | Crôm hóa trị ba / sáu | Xử lý sau mạ gốc crôm | Xử lý sau mạ bằng crôm hóa trị sáu | Tùy chọn không chứa crôm | Tùy chọn không chứa crôm |
| Nhiệt độ quy trình | Nhiệt độ thường | Nhiệt độ thường | Nhúng ở khoảng 450 °C | Mạ ở nhiệt độ thường, 25 °C | Mạ ở nhiệt độ thường, 25 °C |
Nguồn: dữ liệu so sánh KEMP R&D và kết quả thử KTR. Giá trị SST dùng tiêu chí gỉ đỏ; quy cách gỉ trắng có tiêu chí nghiệm thu khác. Báo giá phản ánh hình dạng, diện tích bề mặt riêng và sản lượng tháng. Gửi bản vẽ và sản lượng để nhận báo giá theo sản phẩm.
| Đặc tính | Mạ kẽm điện phân | Lớp phủ kẽm dạng vảy (ZFC) | Mạ kẽm nhúng nóng (HDG) | Innozinc |
|---|---|---|---|---|
| Nhiệt độ quy trình | Nhiệt độ thường | Đóng rắn bằng nhiệt ở 180–300 °C | Nhúng ở khoảng 450 °C | Mạ ở nhiệt độ thường, 25 °C |
| Đóng rắn lớp phủ bằng nhiệt | Không yêu cầu | Có yêu cầu | Không áp dụng | Không yêu cầu ở công đoạn điện kết |
| Biến dạng nhiệt / Tác động nhiệt ram | Không có công đoạn tạo lớp phủ ở nhiệt độ cao | Tiếp xúc nhiệt độ đóng rắn | Tiếp xúc nhiệt độ cao | Điện kết ở nhiệt độ thường |
| Ta rô quá cỡ đai ốc lắp ghép | Không yêu cầu | Không yêu cầu | Lượng dư lớp phủ theo quy cách | Kiểm soát lắp khít bằng dưỡng kiểm |
| Bảo vệ hy sinh tại mép cắt | Có | Theo hệ lớp phủ | Có | Do lớp kẽm cung cấp |
| Nối đất / Tính liên tục điện | Đánh giá cụm lắp ráp | Đánh giá cụm lắp ráp | Đánh giá cụm lắp ráp | Đánh giá cụm lắp ráp |
| Tính năng khi uốn | Nứt | Hạn chế | Bong tách | 140° |
| Yếu tố quy trình liên quan đến giòn hydro | Hydro xâm nhập trong mạ điệnQuy trình điện phân | Không nạp hydro do điện phânTạo lớp phủ không điện phân | Hydro lưu giữ thấp hơnNhúng nhiệt độ cao; vẫn xét công đoạn tiền xử lý | Yêu cầu kiểm soát quy trìnhQuy trình điện phân — xem quy cách ứng dụng bên dưới |
| Xử lý sau mạ tham chiếu | Cromat hóa trị ba / sáu | Theo quy cách | Xử lý sau mạ bằng crôm hóa trị sáu | Tùy chọn không chứa crôm |
Kiểm soát quy trình cho chi tiết liên kết cường độ cao: với cấp bền 10.9 trở lên, tiền xử lý, mạ và xử lý sau mạ được thẩm định theo yêu cầu kiểm soát giòn hydro của khách hàng. Quy cách ứng dụng chi tiết liên kết
Ăn mòn chu kỳ: trong đánh giá sản xuất năm 2025 (KS D ISO 14993, 40 chu kỳ), cả mẫu bu lông chữ U mạ kẽm–ceramic và mạ kẽm nhúng nóng đều không xuất hiện gỉ đỏ. Giá trị 80 và 40 chu kỳ trong bảng là tham chiếu sản phẩm; phép so sánh trực tiếp bu lông chữ U sử dụng 40 chu kỳ.
Cả hai cấp mạ sử dụng lớp mạ kẽm–ceramic mỏng. Lựa chọn theo yêu cầu chống ăn mòn và môi trường tiếp xúc.
Cùng một khách hàng có thể chỉ định Innozinc cho chi tiết trong nhà và Innozinc-h cho chi tiết ngoài trời hoặc môi trường khắc nghiệt.
So sánh chi phí mạ cùng với gia công lại ren, kiểm tra lại và nhân công sơn dặm cục bộ. Lớp mạ mỏng và khả năng gia công của Innozinc mở ra cơ hội tinh gọn quy trình sản xuất.
| Hạng mục chi phí | Mạ kẽm điện phân + chất bịt kín | Mạ kẽm nhúng nóng (HDG) | Innozinc |
|---|---|---|---|
| Phủ chất bịt kín bổ sung | Có yêu cầu | — | Có thể tinh gọn theo quy cách |
| Ta rô quá cỡ đai ốc lắp ghép | Không yêu cầu | Có yêu cầu | Giảm nhờ kiểm soát chiều dày/dung sai |
| Kiểm tra lại / Ta rô lại sau ta rô quá cỡ | — | Công đoạn bổ sung | Giảm nhu cầu xử lý lại |
| Nắn chỉnh biến dạng nhiệt sau mạ | — | Có thể cần thực hiện | Không có công đoạn tạo lớp phủ ở nhiệt độ cao |
| Năng lượng gia nhiệt và sấy | Sấy chất bịt kín | Bể kẽm gia nhiệt bằng LNG | Điện kết ở nhiệt độ thường |
| Sơn dặm mép cắt tại hiện trường | Theo ứng dụng | Cần vật liệu sơn dặm | Bảo vệ hy sinh từ lớp kẽm lân cận |
| Quản lý khe hở lắp ráp | Thấp | Kiểm soát lượng dư ta rô quá cỡ | Chính xác nhờ lớp mạ mỏng |
| Yêu cầu về crôm hóa trị sáu | Chọn xử lý sau mạ đáp ứng yêu cầu | Chọn xử lý sau mạ đáp ứng yêu cầu | Tùy chọn không chứa crôm |
Chi phí sản xuất theo sản phẩm: so sánh chi phí trước/sau gồm mạ, gia công lại ren, kiểm tra lại, sơn dặm và vận chuyển hai chiều. Bản vẽ, diện tích bề mặt, sản lượng tháng và cỡ lô tối thiểu quyết định quy cách mạ và báo giá.
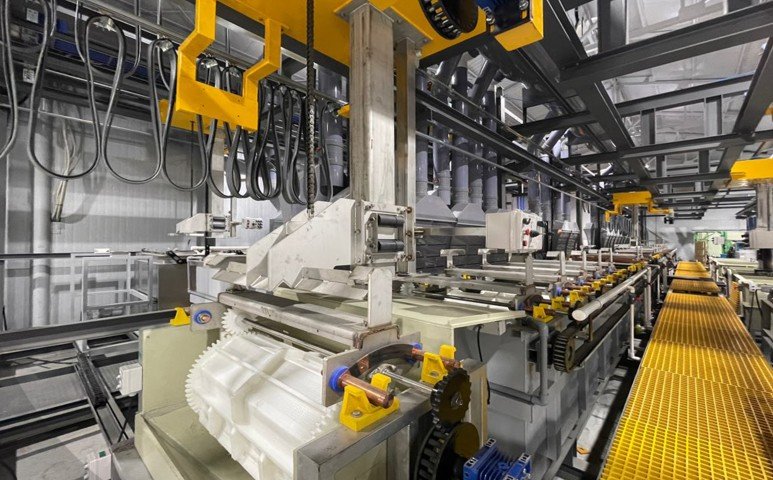
Mạ quay (7 tấn/ngày) xử lý chi tiết nhỏ số lượng lớn; dây chuyền mạ treo và mạ kẽm axit xử lý chi tiết dài, kích thước lớn.

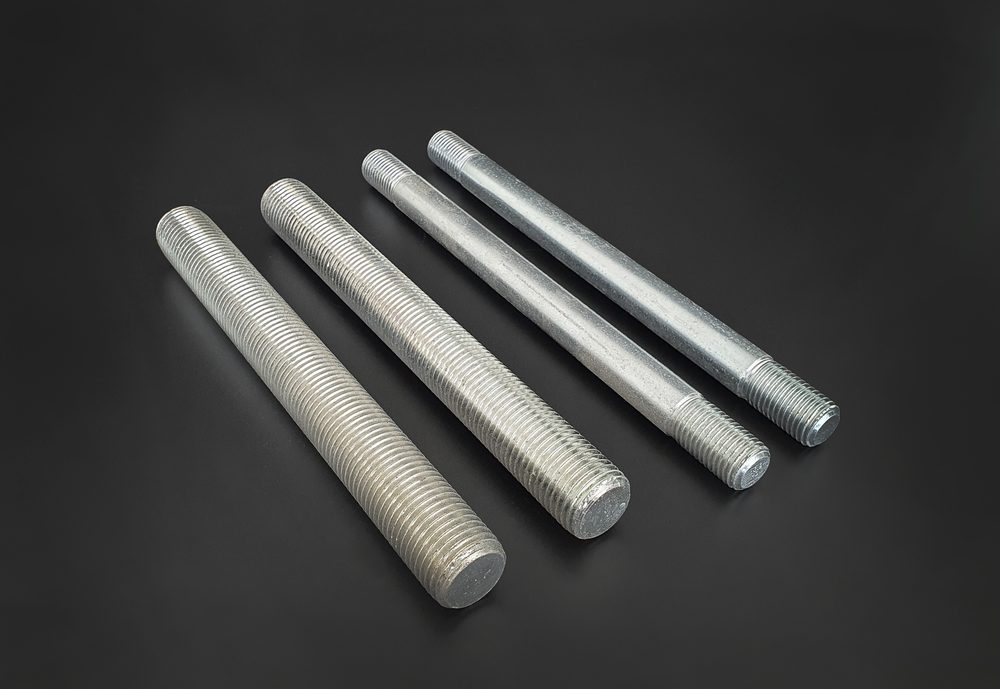

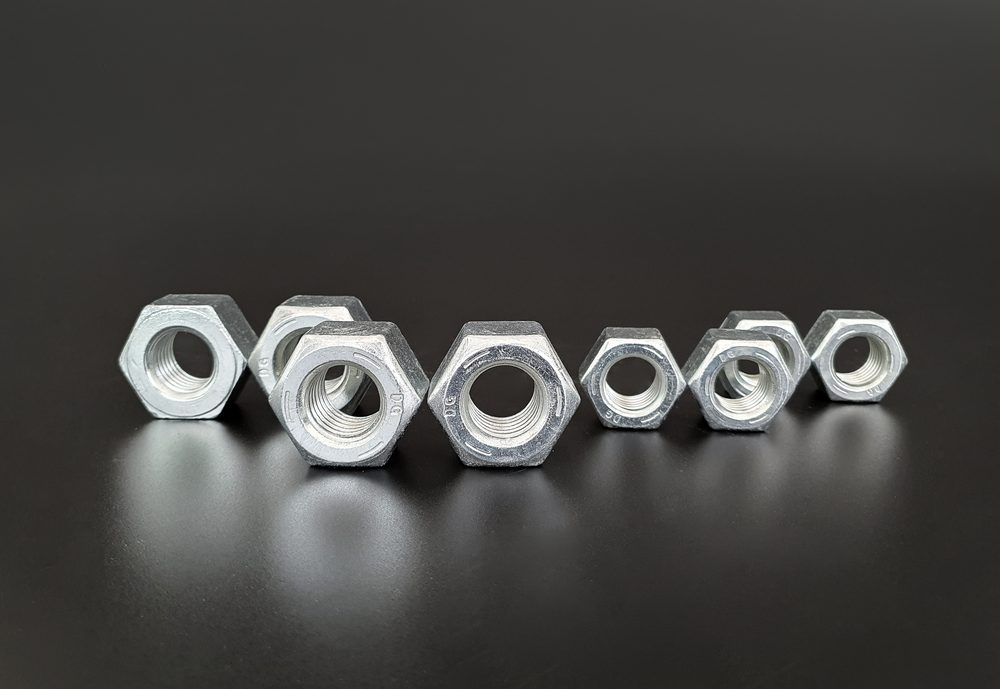
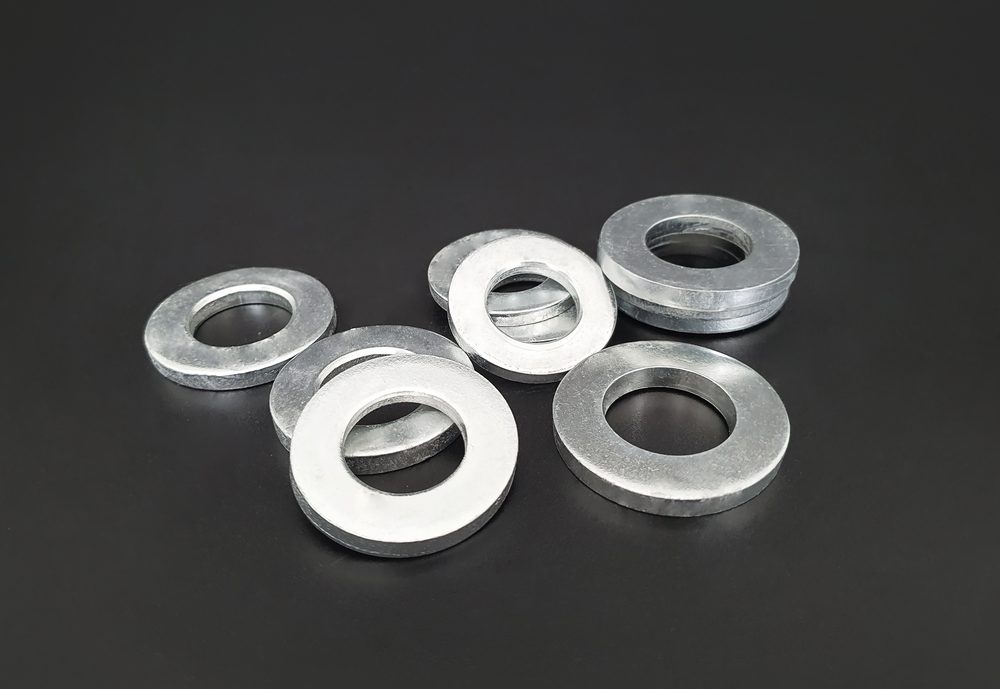
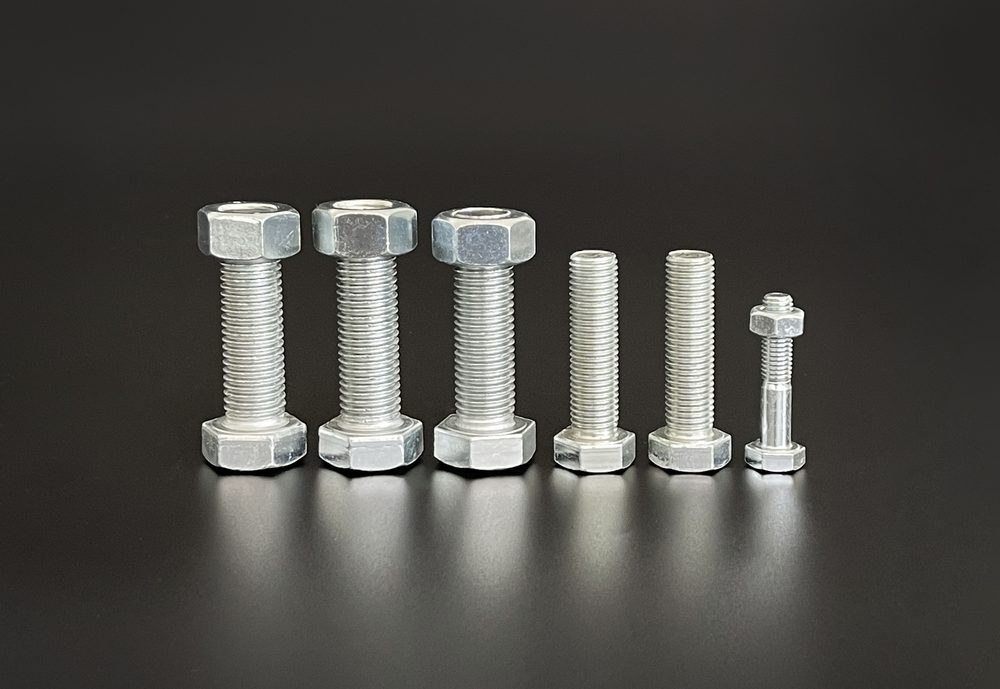
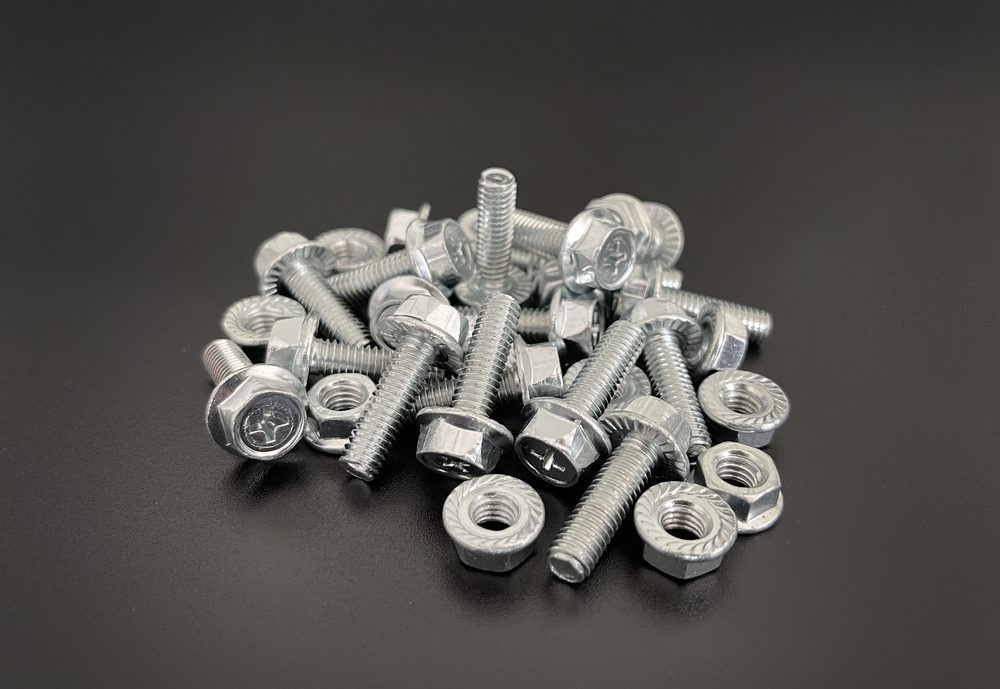
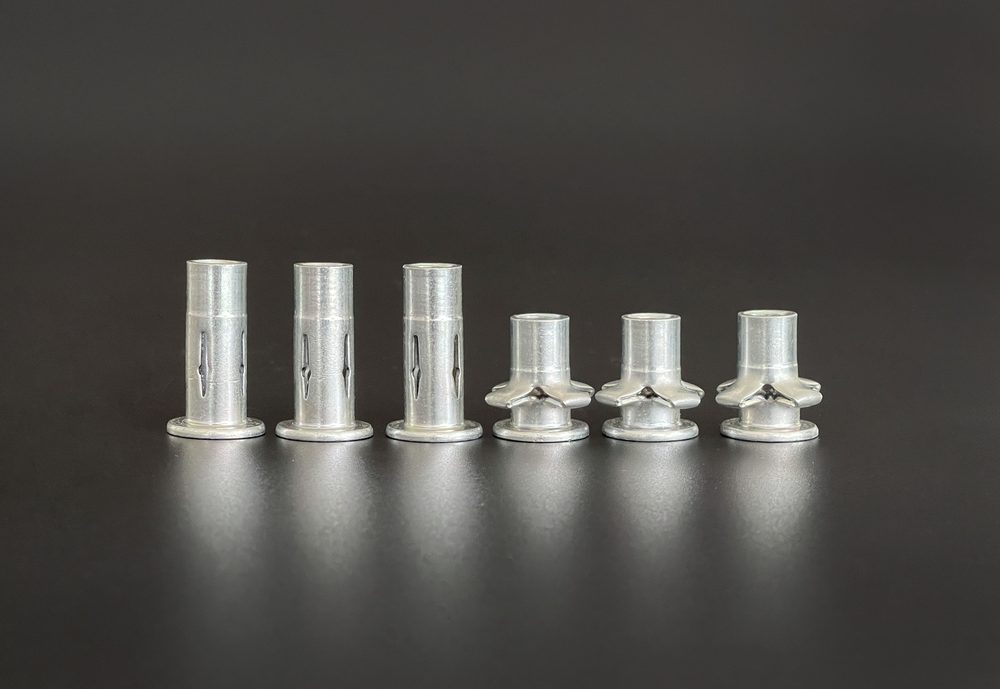
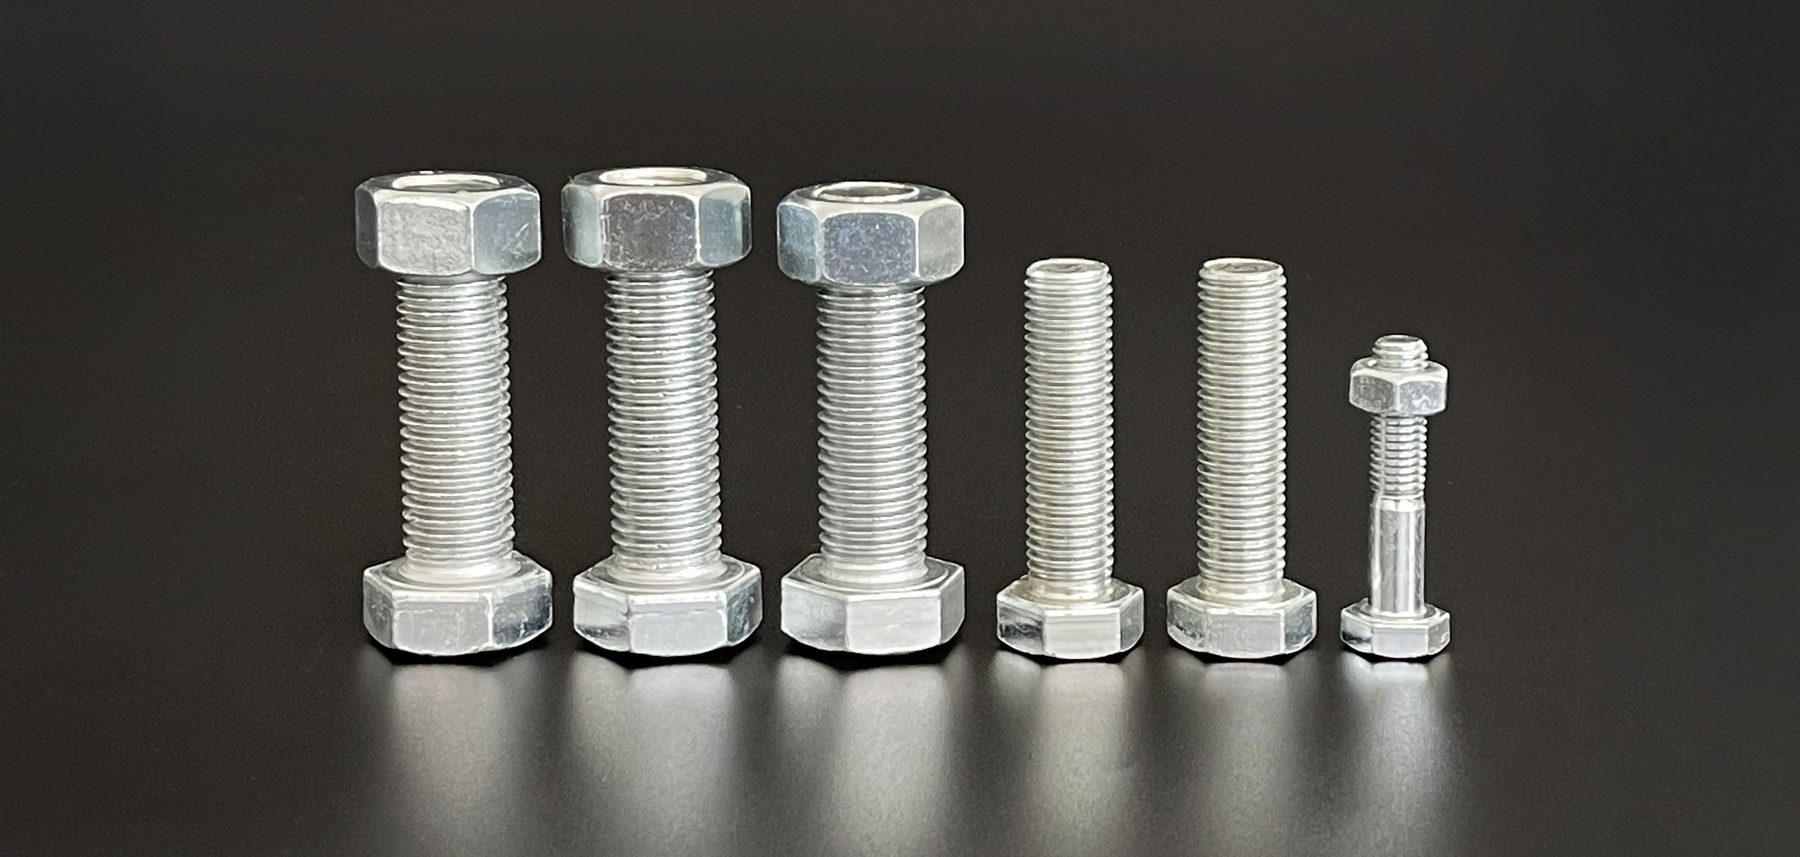
Sản phẩm do KEMP mạ và cung cấp. Ảnh thể hiện lớp hoàn thiện kẽm–ceramic màu trắng bạc. Xử lý cromat màu hoặc xanh được thực hiện theo quy cách riêng của sản phẩm.
| Sản phẩm | Môi trường tiếp xúc | Quy cách đề xuất | Cơ sở kỹ thuật |
|---|---|---|---|
| Bu lông lục giác và đai ốc | Trong nhà · Khí quyển thông thường | Innozinc | Chống ăn mòn sau tổn thương · Kiểm soát dung sai ren |
| Vít nhỏ và vít máy | Trong nhà · Khí quyển thông thường | Innozinc (điều chỉnh chiều dày) | Điều chỉnh chiều dày lớp mạ theo quy cách ren |
| Thanh ren · Ty ren suốt | Giá đỡ thiết bị và hệ treo trần trong nhà | Innozinc 8 μm | Bảo vệ hy sinh mép cắt · Ren suốt chiều dài |
| Thanh ren · Bu lông neo | Ngoài trời · Ven biển · Muối chống đóng băng | Innozinc-h | SST 1.500–2.000 giờ · Chống ăn mòn galvanic xếp hạng Rất tốt |
| Neo nở và neo nêm | Lắp đặt chôn trong nhà | Innozinc 8 μm | Duy trì bảo vệ chống ăn mòn sau va đập và giãn nở neo |
| Bu lông neo móng chôn sẵn (dạng J/L) | Chôn trong bê tông | Hoàn thiện theo dự án | Quy định phần chôn và phần lộ thiên theo tiếp xúc bê tông và khí quyển |
| Bu lông chữ U · Bu lông móc · Bu lông U vuông | Ngoài trời · Giá đỡ ống | Innozinc-h | Duy trì độ bám dính trong phép thử uốn 140° được trích dẫn |
| Vòng đệm · Vít nhỏ | Trong nhà · Sử dụng thông thường | Innozinc (mạ quay) | Đa chủng loại, lô nhỏ · Năng lực mạ quay 7 tấn/ngày |
| Bu lông tiếp xúc với thép không gỉ | Bề mặt tiếp xúc kim loại khác loại | Innozinc-h | Chống ăn mòn galvanic xếp hạng Rất tốt |
| Chi tiết liên kết nối đất / Duy trì tính liên tục điện | Cụm lắp ráp điện | Innozinc | Đánh giá điện trở tiếp xúc của cụm theo bề mặt tiếp xúc và điều kiện siết |
| Bu lông cường độ cao, cấp bền 10.9 trở lên | — | Yêu cầu thẩm định quy trình | Kiểm soát giòn hydro và thẩm định quy trình theo quy cách khách hàng |
| Bộ liên kết bu lông chống trượt F10T / S10T | — | Yêu cầu thẩm định quy trình | Yêu cầu hệ số chống trượt và hệ số mô-men được phê duyệt cho toàn bộ bộ liên kết |
Innozinc có quy cách SST đại diện 720–1.000 giờ. Lớp mạ composite tạo cơ hội tinh gọn công đoạn bịt kín bổ sung; điều kiện quy trình và thử nghiệm được xác lập trên chi tiết thực tế.
Điện kết ở nhiệt độ thường giảm tác động gây biến dạng nhiệt cho thanh ren dài và thanh thép, đồng thời giữ độ chính xác kích thước. Loại bỏ bể kẽm nóng giúp giảm yêu cầu gia nhiệt và vận hành ở công đoạn tạo lớp phủ.
Quy cách Innozinc không chứa crôm kết hợp bảo vệ chống ăn mòn và yêu cầu kiểm soát hóa chất. Phân tích được trích dẫn ghi nhận không phát hiện 26 chất được thử; tài liệu theo sản phẩm xác định phương pháp và giới hạn phát hiện.
Với chi tiết liên kết đặc biệt cần tạo hình và uốn, phép thử được trích dẫn ghi nhận lớp phủ không nứt khi uốn 140°. Kết quả hỗ trợ lựa chọn trình tự mạ và gia công.
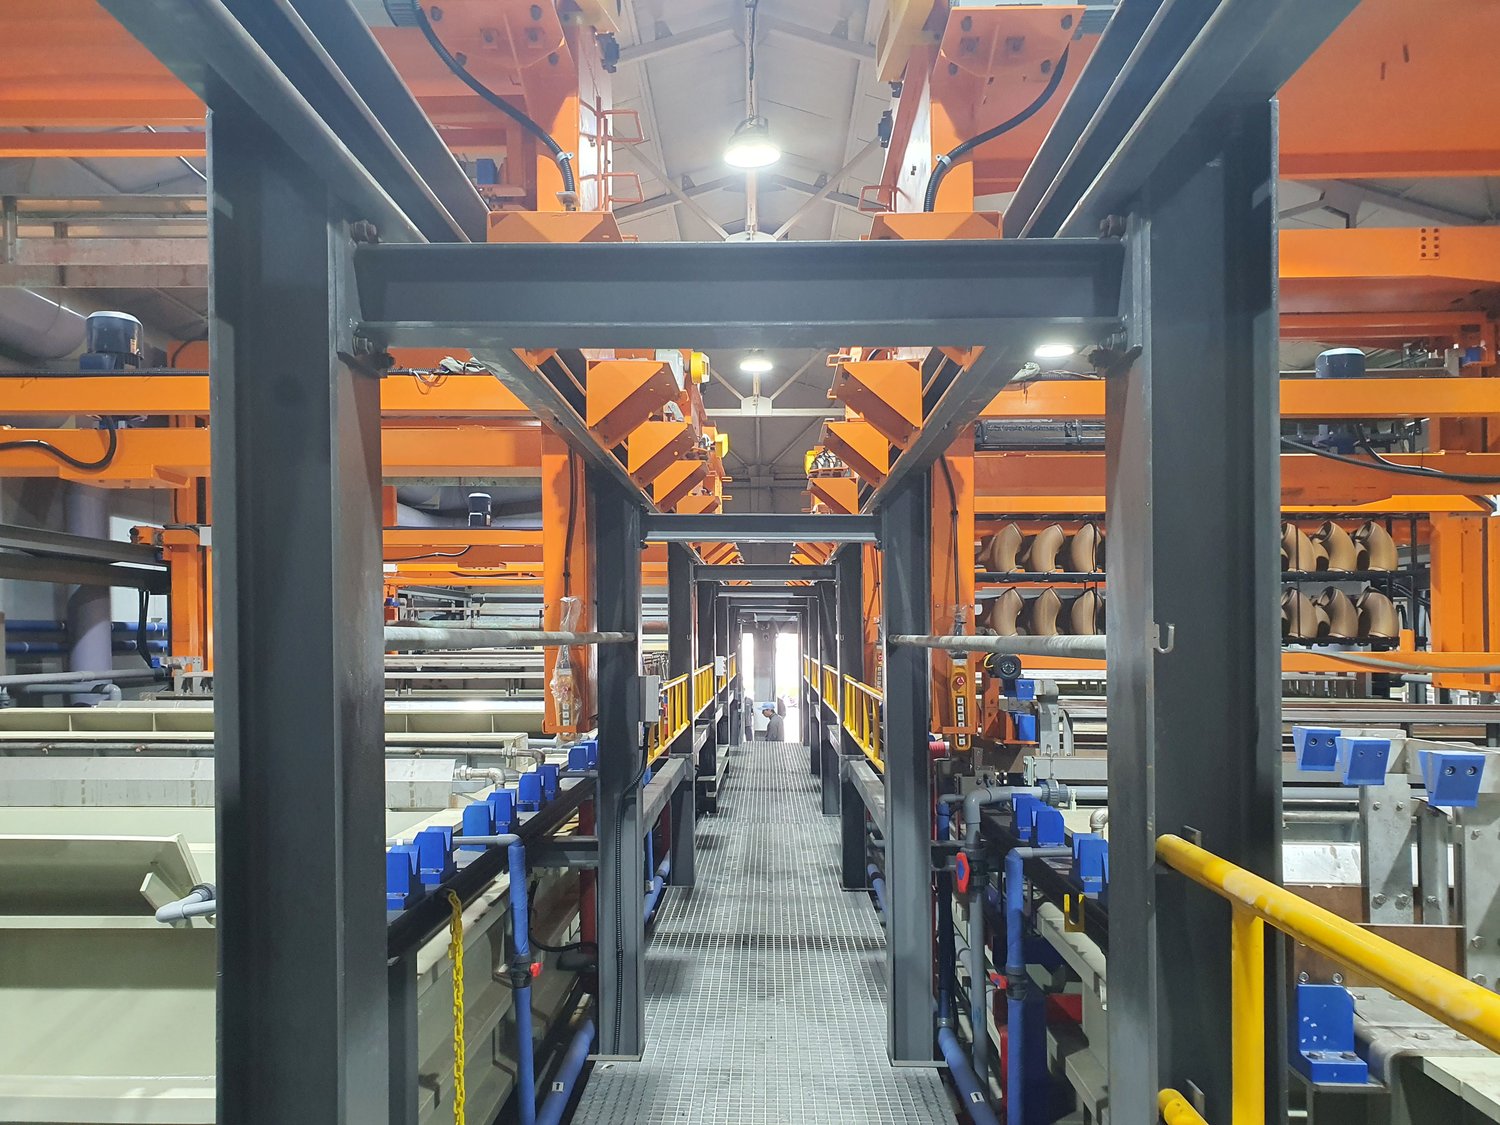
KEMP vận hành ba dây chuyền tại Ulsan: mạ treo 35 tấn/ngày, mạ kẽm axit 10 tấn/ngày và mạ quay 7 tấn/ngày. Chi tiết liên kết nhỏ dùng mạ quay; thanh ren và thanh thép dài dùng mạ treo.
Thanh khóa container cung cấp kinh nghiệm trong điều kiện tiếp xúc muối và ma sát siết lặp lại, bao gồm thử nghiệm trình diễn một năm trong môi trường biển và thử nghiệm DEKRA.
Quy cách sản phẩm kết hợp bảo vệ chống ăn mòn ở trạng thái lắp ráp hoặc tổn thương với dung sai ren và chất lượng lắp ráp.
Báo cáo KEMP R&D KPRD-20191209-02 so sánh lớp phủ bị tổn thương cơ học trong phun sương muối NaCl 5% ở 35 °C.
Thử nghiệm nội bộ đánh giá mẫu đã lắp ráp sau phun sương muối 2.664 giờ. Điều kiện lắp ráp và quan sát bề mặt được cung cấp trong hồ sơ thử nghiệm tương ứng.
Chiều dày mục tiêu và yêu cầu dưỡng kiểm được xác lập theo khung dung sai ren ISO 4042 và ISO 965-1, sau đó kết hợp với cấp chống ăn mòn yêu cầu.
Ứng dụng chính gồm bu lông và đai ốc thông dụng đến cấp bền 8.8, thanh ren, bu lông neo, vít cấy và chi tiết liên kết phi tiêu chuẩn.
Lựa chọn quy trình theo vật liệu và trạng thái nhiệt luyện. Chi tiết liên kết cường độ cao như cấp 10.9 và 12.9 cần kiểm soát giòn hydro và thẩm định quy trình trước sản xuất.
Chiều dày mục tiêu được phối hợp với dung sai ren, đai ốc lắp ghép và điều kiện siết; dưỡng kiểm xác nhận độ lắp khít.
Đánh giá mẫu phản ánh tổn thương do siết và gia công để xác lập tính năng chống ăn mòn theo điều kiện khách hàng.
KEMP xây dựng quy cách mạ và chương trình mẫu cho chi tiết của khách hàng. Khả năng chống ăn mòn, dung sai ren và chất lượng lắp ráp được đánh giá theo tiêu chí kiểm tra của khách hàng trước khi chốt điều kiện sản xuất.

Hồ sơ thử theo sản phẩm và catalogue kỹ thuật được gửi qua email. Hãy cung cấp ứng dụng và quy cách yêu cầu để nhận dữ liệu phù hợp.
Cung cấp vật liệu, cấp bền, kích thước và số lượng bu lông, đai ốc. Đội ngũ kỹ thuật xác nhận quy cách mạ và phương án mẫu.
Kết quả kiểm tra bằng dưỡng ren, tính toàn vẹn lớp phủ sau siết và khả năng chống ăn mòn được đánh giá theo quy cách kiểm tra của khách hàng. Kết quả xác lập yêu cầu mạ sản xuất và kiểm soát chất lượng.
Lựa chọn đánh giá phun sương muối, ăn mòn chu kỳ, ăn mòn sau tổn thương và chiều dày lớp phủ; kết quả được lập theo mẫu báo cáo đã thống nhất.
Sản phẩm thử được lựa chọn theo mục tiêu chống ăn mòn, dung sai ren và chất lượng lắp ráp. Kết quả mẫu hướng dẫn phê duyệt từng bước quy cách sản xuất và điều kiện cung ứng.
Trang thiết bị thép hàng hải đã được cung cấp cho hơn 60 tàu tại hai nhà máy đóng tàu lớn. Hồ sơ cung ứng được trích dẫn của KEMP bao phủ hơn 80% thị trường phụ kiện rãnh phòng cháy tại Hàn Quốc, với khách hàng trong ngành phát điện, công nghiệp nặng, xây dựng và các nhà máy công nghiệp chế biến.
Kinh nghiệm cung ứng toàn công ty trong các lĩnh vực của KEMP. Liên hệ đội ngũ kỹ thuật để nhận ví dụ ứng dụng chi tiết liên kết theo sản phẩm.
Hướng dẫn kỹ thuật về xử lý chi tiết liên kết, chất lượng lắp ráp và triển khai sản xuất.
Khám phá giải pháp xử lý bề mặt KEMP theo điều kiện môi trường và yêu cầu sản phẩm của từng ngành.
