
耐久的管道连接取决于 滚槽后的镀层完整性。Innozinc陶瓷锌复合电镀通过高附着力与成形性,保护管件和预制管道表面。 加工后电镀 覆盖沟槽与切口,减少现场局部修补。凭借弯头、三通、异径管和接头的批量生产经验,KEMP为各类零部件制定表面处理规格。
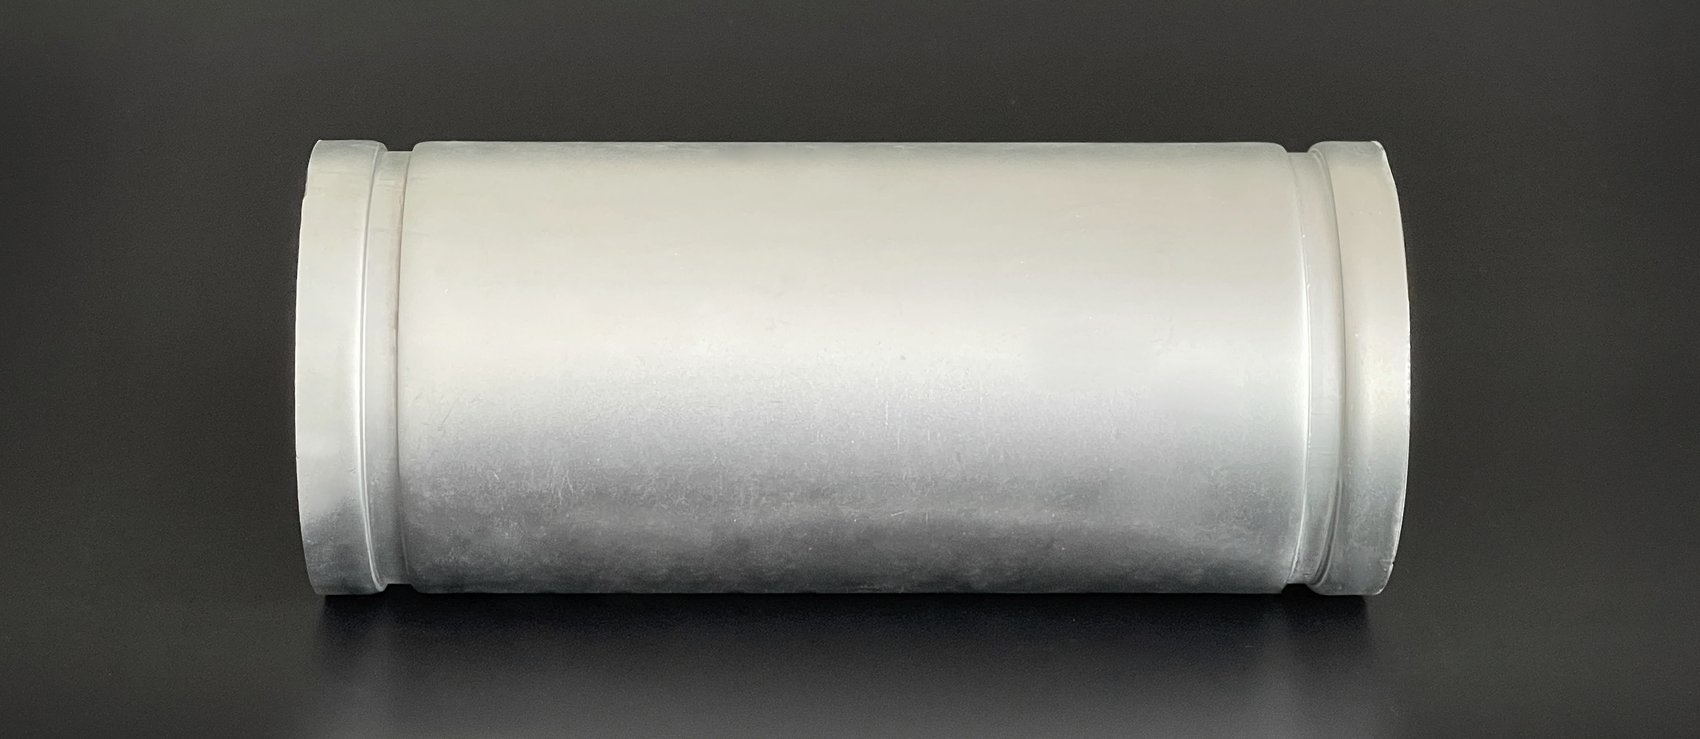
沟槽与切口是管道连接中的关键腐蚀防护区域。Innozinc结合 镀层附着力与成形性 以及加工后电镀,改善这些界面的镀层完整性与耐腐蚀性。
环氧局部修补提供屏障。Innozinc电镀结合锌的牺牲阳极保护与陶瓷组分的屏障功能。
滚槽中的塑性变形会对镀层施加应力。成形后的附着力与镀层连续性,是保持连接质量一致性的关键。
沟槽根部与切口处暴露的基材可能引发局部腐蚀。保持镀层连续性可加强连接处腐蚀防护。
预制管件与管道需要控制镀层剥落、翘起及污染。KEMP管理镀层厚度、附着力与外观,以支持后续加工质量。
Innozinc薄型复合镀层的附着力与成形性可适应塑性变形。在KEMP内部埃里克森杯突评价中,热浸镀锌在3.5 mm处剥落,而陶瓷锌复合电镀 超过5 mm仍未观察到缺陷。KEMP内部评价 · 参考ISO 20482/KS B 0812
未涂镀钢管先滚槽再镀锌,可同时处理沟槽与切口,减少现场加工及局部修补。根据产品长度、几何形状及尺寸要求规定加工与电镀顺序。
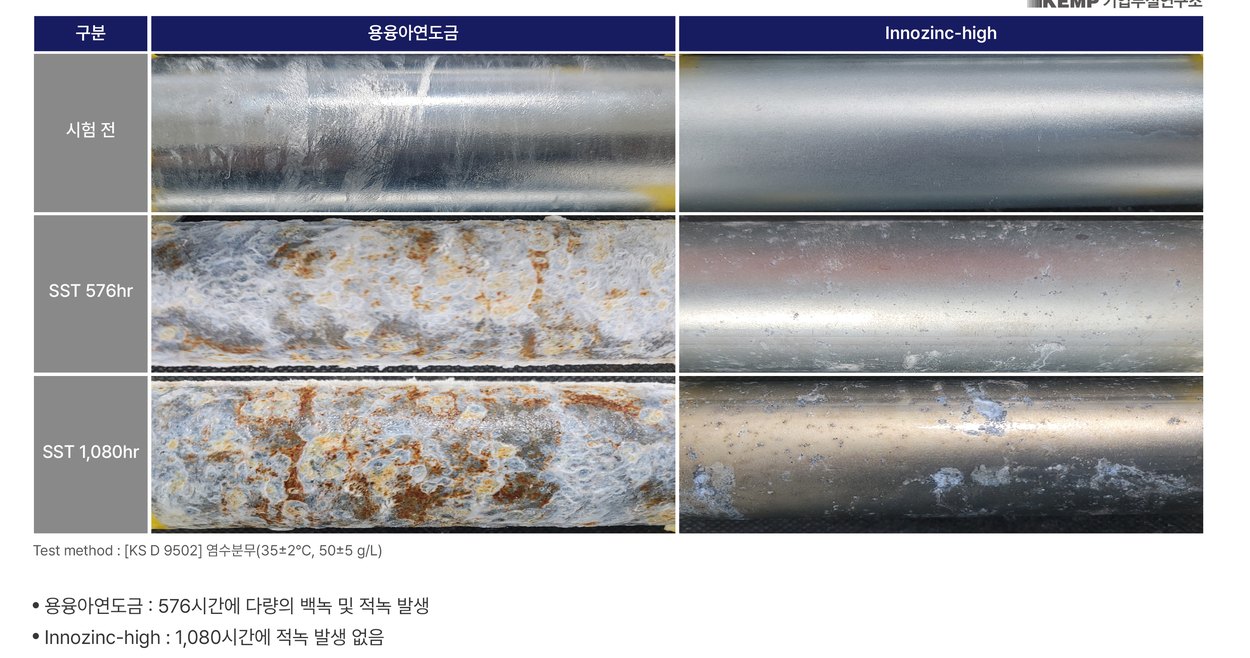
KEMP结合适用于管件、碳钢管及钢导管的标准与已认证技术,制定电镀规格。
| 项目 | 状态 | 详情 |
|---|---|---|
| 韩国产业标准(KS) | 已修订 | KS D 3507(2023年10月5日)· KS B 1543(2024年5月9日)· KS C 8401——碳钢管、焊接接头用对焊管件及钢导管的锌涂镀层条款 |
| LH认证 | 已认证 | 中小企业技术市场证书 ——编号2024-12-000089。技术:具有优异附着力、抗脆化性及耐腐蚀性的电镀锌方法。认证机构:LH。首次认证:2024年12月9日。 |
KEMP为制造商的管件、管道及支撑件实施Innozinc电镀。凭借 3,445吨 沟槽管件处理经验,KEMP支持量产质量及具体零部件电镀工艺。
| 产品 | 应用状态 | 生产记录 |
|---|---|---|
| 沟槽管件弯头 · 三通 · 异径管 · 接头 | 电镀加工服务已量产 ——自2021年6月起 | 合计3,445吨 · 4家客户客户A:约2,860 t/B:390 t/C:175 t/D:20 t |
| 焊接接头用管件 | 内部对比试验已完成 | 可提供电镀加工 |
| 管材(最长3 m · 公称尺寸50A) | 电镀试验已完成 · 长度最长3 m | 按规格开展电镀咨询 |
| 管道支撑 · 管夹 · 吊架 | 现有 | 为工业支撑与紧固零部件提供电镀 |
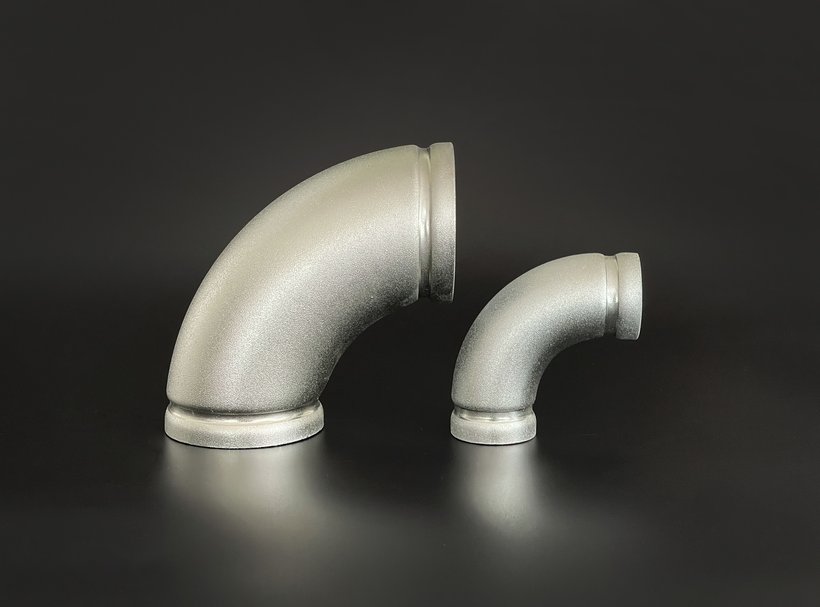
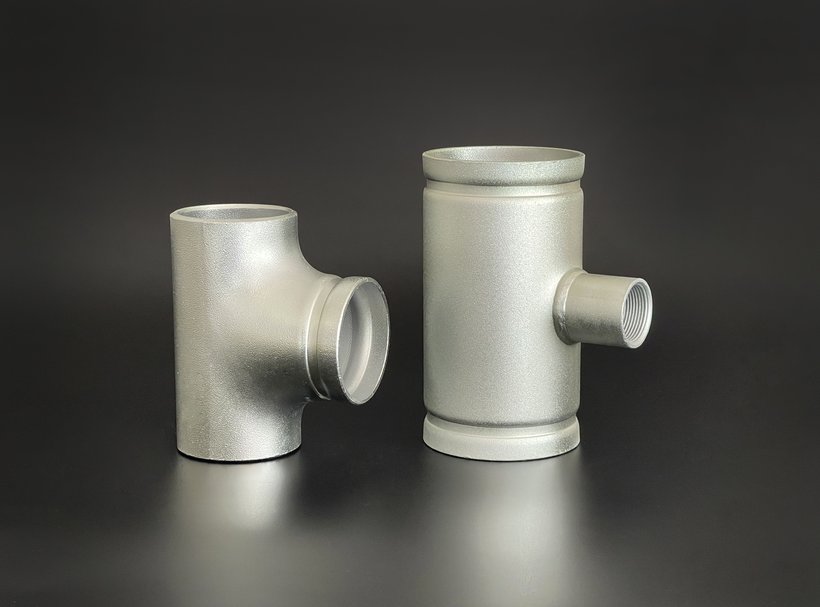
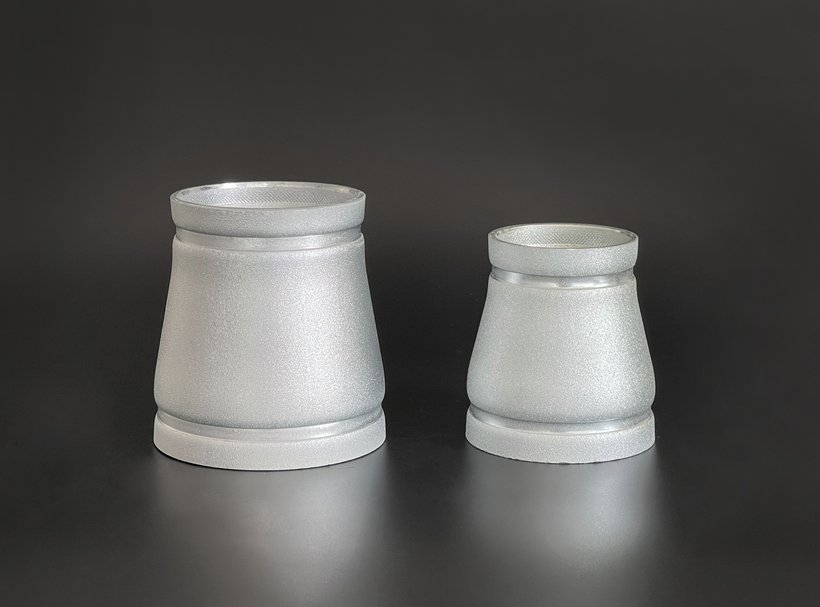
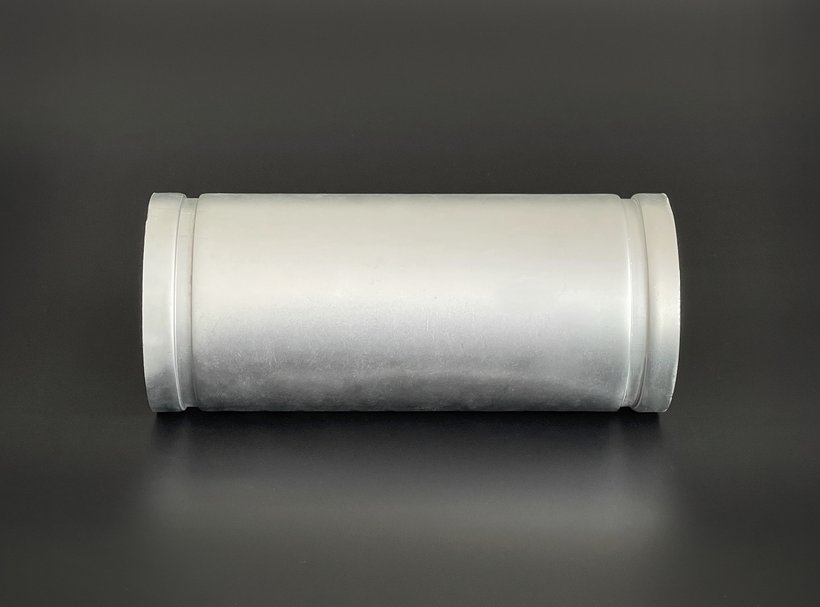
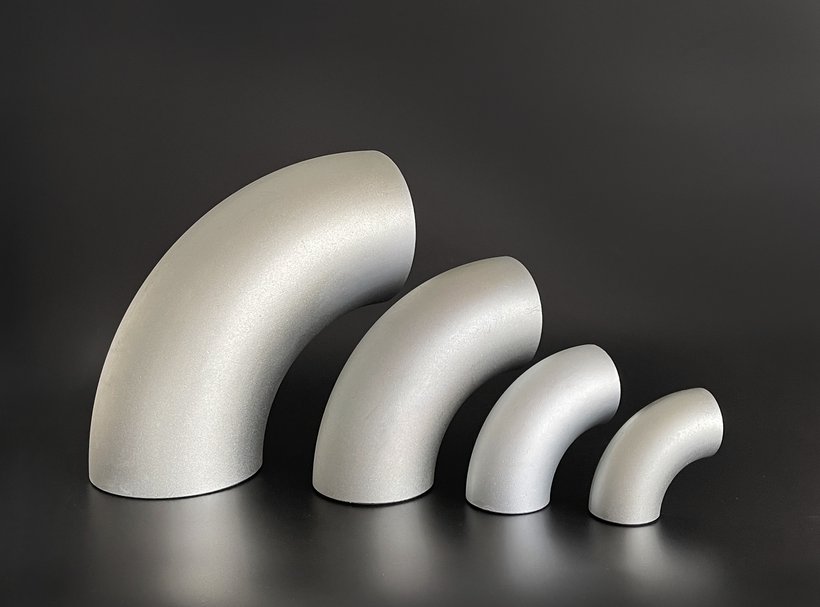
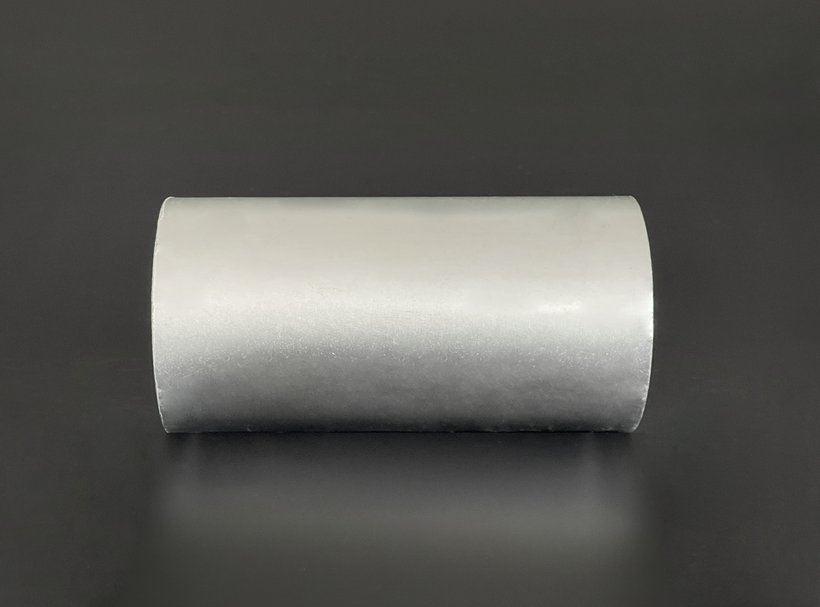
镀层厚度、附着力、耐腐蚀性及外观是关键质量特性。初始批准与过程检验协同维持管件表面质量。
| 特性 | 试验方法 | 控制标准 | 检验阶段 |
|---|---|---|---|
| 电镀厚度 | 便携式镀层测厚仪 | ≥8 μm | 例行检查 |
| 附着力 | 划格胶带试验 | 5B | 初始批准 |
| 耐腐蚀性 | 盐雾试验(ASTM B117) | ≥720 hr | 初始批准 |
| 外观 | 目视检查 | 无漏镀、粗糙、变色或积锌不合格零件返工 | 例行检查 |
Innozinc表面处理方案旨在实现 耐腐蚀性、镀层附着力及尺寸精度 ,适用于管件外表面与沟槽表面。
镀层附着力与成形性减少滚槽表面的剥落和翘起。
沟槽及切口成形后电镀,可形成局部修补需求更少的生产流程。
围绕产品尺寸、螺纹公差及装配要求规定镀层厚度与前/后处理条件。
衔接规格制定、样品评估及量产导入。
我们依据管件图纸、加工方法及预期服役环境制定电镀规格。
事先商定样品数量、费用及日程。按贵方生产与装配要求评价样品。
初始样品结果用于确立具体产品的质量控制标准及量产供货条件。
应用包括沟槽弯头、三通、异径管和接头、焊接管件、管道支撑、管夹及吊架。管材电镀规格主要针对最长3 m的管材。
KEMP内部埃里克森杯突评价发现,陶瓷锌复合镀层超过5 mm仍无缺陷。采用贵方滚槽条件开展样品评估,验证成形沟槽处的镀层完整性及装配质量。
初始批准控制标准包括镀层厚度≥8 μm、5B附着力及耐腐蚀性≥720 hr。具体产品的目标厚度与检验条件根据图纸、公差及服役环境设定。
请提供材料、尺寸、数量及服役环境。团队将建议电镀规格,并确认样品数量、费用及日程。样品评估后可商定量产电镀条件。
