耐腐蚀性
提升耐腐蚀性能
无机膜体系抑制腐蚀介质向电镀锌表面渗透。以不同镀层厚度下的白锈、红锈盐雾试验结果为依据,选择适合的型号。
KEMP · 电镀锌性能升级
 特性
适用于 Upgrade 300 和 500
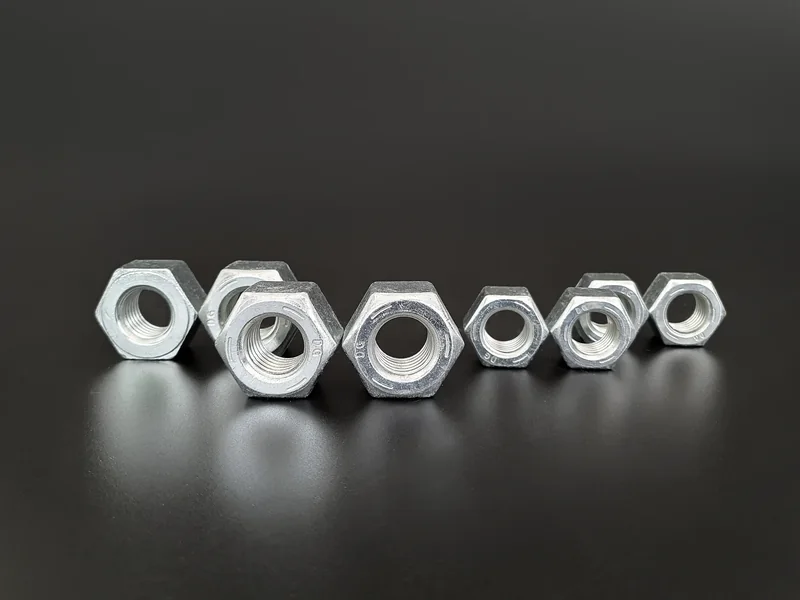
表面化学
ELPANG 利用现有
电镀锌产线,提升零件的耐腐蚀性能。
核心性能
根据目标耐腐蚀性能、镀层厚度和现有后处理工艺,选择适合的 Upgrade 型号。
耐腐蚀性
无机膜体系抑制腐蚀介质向电镀锌表面渗透。以不同镀层厚度下的白锈、红锈盐雾试验结果为依据,选择适合的型号。
现有产线
ELPANG 可导入现有电镀锌产线。根据酸性或碱性镀液及后处理配置,优化处理药剂与运行参数。
工艺与成本
综合比较化学品单价、处理量、运行时间及消耗率。计算后即可查看导入前后的预计耗材成本、成本差额及变化率。
各膜厚的应用参考值请见下表。应用前须按实际零件和工艺条件进行试验。
ELPANG UPGRADE 系列
根据镀层厚度与耐腐蚀性能要求,从 Upgrade 100、300、500 中选择适合的型号。
提升薄电镀锌层零件的耐腐蚀性能。
白锈盐雾试验:15 hr
根据不同零件要求,平衡锌镀层厚度与耐腐蚀性能。
不同膜厚的白锈盐雾结果见下表
为高要求零件及现有表面处理应用提升耐腐蚀性能。
不同膜厚的白锈盐雾结果见下表
下表列出各镀层厚度对应的白锈及红锈盐雾试验结果。Upgrade 300 和 500 提供成本计算模型。
膜厚与性能
依据 ELPANG Upgrade System 性能数据,列出7种膜厚与工艺条件,并分别显示白锈、红锈盐雾试验结果。
小屏幕设备可在表格内横向滑动,查看全部栏目。
| 型号 | 现有电镀锌 | ELPANG 处理后 | ||||
|---|---|---|---|---|---|---|
| 膜厚(µm) | 白锈盐雾(hr) | 红锈盐雾(hr) | 膜厚(µm) | 白锈盐雾(hr) | 红锈盐雾(hr) | |
| Upgrade 100 | ≈1 | 5 | 24 | ≈1 | 15 | 96 |
| Upgrade 300 | 3–5 | 24 | 72 | 2–3 | 48 | 120 |
| Upgrade 300 | 5–6 | 48 | 120 | 3–4 | 72 | 240 |
| Upgrade 300 | 8–10 | 72 | 240 | 5–6 | 72–96 | 300 |
| Upgrade 500 | 6–8 | 72 | 240 | 3–5 | 72–96 | 300 |
| Upgrade 500 | 8–10 | 72 | 240 | 6–8 | 72–120 | 400 |
| Upgrade 500 | 10–12 | 72 | 240 | 8–10 | 72–120 | 500 |
依据 2026-10-01 提供的资料。各行是不同膜厚条件下的应用参考值,并非所有膜厚均保证达到最长试验时间。100 的对照为未使用封闭剂的电镀锌,300/500 为使用封闭剂的电镀锌。须控制镀锌、三价钝化和后处理工艺,并在应用前对实际零件进行试验。盐雾小时数不代表实际使用寿命。
Upgrade 300 · PDF (KO) ↗ Upgrade 500 · PDF (KO) ↗
盐雾试验 · 观察记录
选择产品及暴露时间,同步查看相同时间的热浸镀锌试样与ELPANG试样照片。每款产品包含23个观察时间点。
选择盐雾暴露时间
UPGRADE 300评价报告,第3页 · 相同暴露时间
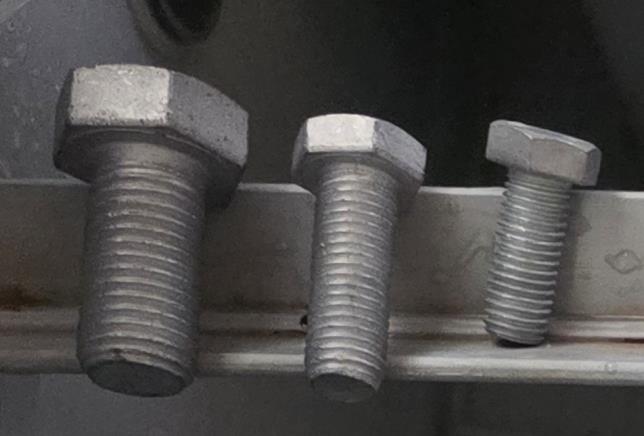
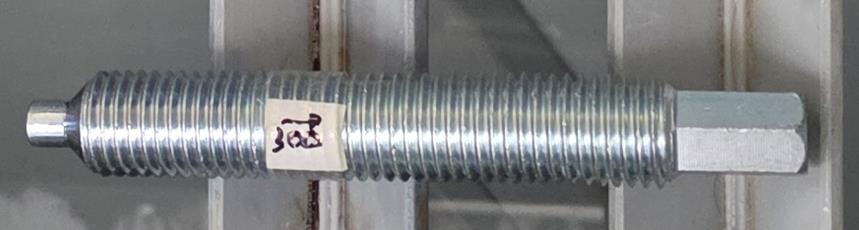
报告记录试验前外观无异常。
试样处于试验前状态,报告记录外观无异常。
镀层厚度为估算值,300 h为观察结束时间。照片为试验过程中的观察参考资料。正式应用指南请参阅上方镀层厚度性能表。
虚线位置根据报告第3页的分界线及试样标识标签逐张配准。镀层厚度为估算值。300 h为观察结束时间,不代表无腐蚀保证时间。镀覆工艺、厚度及试样几何形状不同,不能据此换算定量性能比。照片与上方按厚度列示的产品参考值,其来源及条件不同。报告未明确试验标准、试验箱条件、重复试样数量或定量判定标准。
导入方法
结合现有工艺与目标性能,同步制定样品处理条件和工艺经济性方案。
确认酸性或碱性镀液、挂镀或滚镀方式、镀层厚度、后处理及封闭剂配置,并将现有白锈、红锈试验结果与客户规格对照。
按目标型号设定处理药剂与工艺参数,并在实际零件上评价耐腐蚀性、外观和尺寸。用量与稀释比例依据适用的 TDS 及产线专用技术规范确定。
计算后立即显示导入前后的预计耗材成本、差额及变化率;详细明细与技术咨询可按需查看。总制造成本分析还需计入人工、能源、设备调整及生产条件。
我们提供专用处理药剂、产线运行参数及质量管理支持。通过技术咨询明确支持范围与供应条件。
应用评审
结合目标厚度与白锈、红锈耐腐蚀要求,评审ELPANG Upgrade 100、300和500。首先确认现有电镀锌产线的镀液类型、处理方式及后处理工序。
请提供酸性或碱性镀液类型、挂镀或滚镀方式、钝化与封闭剂使用情况,以及现有镀层厚度和试验结果。
依据厚度性能表,评审所需白锈与红锈耐腐蚀性能。在实际零部件上评价耐腐蚀性、外观与尺寸后,再确定工艺条件。
请准备化学品采购单价、处理量、运行时间与消耗量数据。评审导入成本时,应在Upgrade 300或500的预计耗材成本之外,计入人工、能源与设备调整费用。
化学品投加量、浓度及稀释比例应采用最新技术数据表(TDS)与产线专用条件。成本计算器的耗材输入值不能作为电镀产线操作指令。
该体系设计用于现有电镀锌产线。化学品与运行条件取决于镀液类型、挂镀或滚镀方式及后处理配置,因此应先评审现有工艺,再确定所需变更。
型号名称本身不能规定所有零部件的试验时间。同一型号的白锈与红锈SST结果也随厚度变化,应结合厚度性能表与所需验收标准进行评审。
计算器根据输入条件与价格情景比较预计耗材成本。核算实际总制造成本时,还应分别考虑供应与运输条件、人工、能源、设备费用、产能利用率与良品率。
核心结果即刻显示
详细明细与技术咨询可按需选择。
查看结果无需填写联系信息。
耗材成本估算采用以中国为参考的价格情景,并根据汇率、供应价格、运费、合同条件、工艺配置、产能利用率与良品率调整。人工、能源及设备费用另行计算。