Las aberturas de malla fina, los bordes dentados y los orificios de fijación requieren protección anticorrosiva y control del espesor. El galvanizado compuesto de zinc y cerámica Innozinc combina un depósito de aproximadamente 8 μm con un proceso a temperatura ambiente para conservar las dimensiones funcionales y reducir la distorsión térmica. La comparación citada registró 1,000 h en SST; las especificaciones actuales de Innozinc abarcan 720–1,000 h.
Innozinc controla la variación entre lotes mediante la estandarización del espesor, el postratamiento y las condiciones del proceso. La preparación de probetas y los criterios de aceptación de corrosión roja se definen conforme a la resistencia requerida para la rejilla.
Requisitos de resistencia a la corrosión y método de ensayo
La comparación toma como referencia el requisito de 500 h de la norma de la asociación y el método KS D 9502. Los valores de 480 h y 1,000 h corresponden a los resultados de corrosión roja registrados en cada probeta. La documentación del producto especifica espesor, pretratamiento y condiciones de inspección del cliente.
Los requisitos revisados que reconocen un desempeño equivalente o superior permiten incorporar el galvanizado compuesto de zinc y cerámica junto con las especificaciones de tratamiento superficial definidas por proceso.
Aquí se resumen las disposiciones normativas. Solicite la documentación de respaldo con las cláusulas originales aplicables a su especificación o proyecto.
Controlar la distorsión térmica, conservar la geometría funcional y seleccionar el recubrimiento según el ambiente de exposición.
Las rejillas, los postes largos y los marcos requieren un control riguroso de la distorsión. El proceso Innozinc, a aproximadamente 25 °C, reduce la exposición a inmersión a alta temperatura y favorece la planicidad y la precisión dimensional.
Electrodeposición de zinc a temperatura ambiente, 25 °CEl espesor influye en la separación de la malla fina, los dentados antiderrapantes y las dimensiones efectivas de los orificios. El depósito delgado de Innozinc, de aproximadamente 8 μm, limita los cambios de perfil y facilita conservar las tolerancias de diseño.
Espesor aproximado de 8 μm · Conservación geométricaLas rejillas, defensas metálicas y tapas de drenaje están expuestas a sales descongelantes y ciclos de humectación. Las especificaciones representativas de SST 720–1,000 h para Innozinc y 1,500–2,000 h para Innozinc-h orientan la selección según el ambiente de servicio y los requisitos de compra.
Innozinc 720–1,000 h · Innozinc-h 1,500–2,000 hLa tabla y la gráfica muestran los resultados registrados de corrosión roja. Las especificaciones SST representativas actuales son 720–1,000 h para Innozinc y 1,500–2,000 h para Innozinc-h. Solicite una comparación acorde con sus criterios de aceptación y condiciones de probeta.
Indicador del ensayo: la comparación utiliza un criterio de corrosión roja. La documentación técnica define los criterios de corrosión blanca y roja y el espesor. El SST mide el comportamiento bajo condiciones de ensayo definidas, no años de servicio en exteriores.
El recubrimiento delgado de Innozinc facilita el control preciso de aberturas de malla fina, perfiles antiderrapantes y uniones atornilladas. La aplicación a temperatura ambiente también reduce la exposición a distorsión térmica en láminas y perfiles conformados por rodillos.
| Característica | Galvanizado electrolítico | Galvanizado por inmersión en caliente | Innozinc | Innozinc-h |
|---|---|---|---|---|
| Resistencia a la corrosión (SST, criterio de corrosión roja) | 90 hr | 480 hr | 1,000 hr | 1,500 hr+ |
| Ensayo de corrosión cíclica (CCT) | 5 ciclos | 40 ciclos | 80 ciclos | 80 ciclos↑ |
| Resistencia a la corrosión tras daño mecánico | 90 hr | 240 hr | ≥500 hr | ≥500 hr |
| Espesor del recubrimiento | 8 μm | 55~120 μm | 8 μm | 8~15 μm |
| Temperatura de proceso | Temperatura ambiente | 400~500 ℃ | Electrodeposición de zinc a temperatura ambiente, 25 °C | Electrodeposición de zinc a temperatura ambiente, 25 °C |
| Conformabilidad por doblado | No cumple en la comparación citada | No cumple en la comparación citada | Cumple doblado a 140° | Buena |
| Soldabilidad | Baja | Baja | Buena | Buena |
| Tratamiento con cromo | Cromo trivalente / hexavalente | Postratamiento de cromo hexavalente | Opciones sin cromo | Opciones sin cromo |
Fuentes: datos comparativos de I+D de KEMP; resultados de KTR; I+D conjunta con Korea Shipbuilding & Offshore Engineering y Hyundai Heavy Industries.
Las cotizaciones consideran geometría, superficie específica, peso y volumen mensual. Envíe los planos y el programa de producción para recibir una especificación del proceso y una propuesta de suministro.
Solicitar cotización →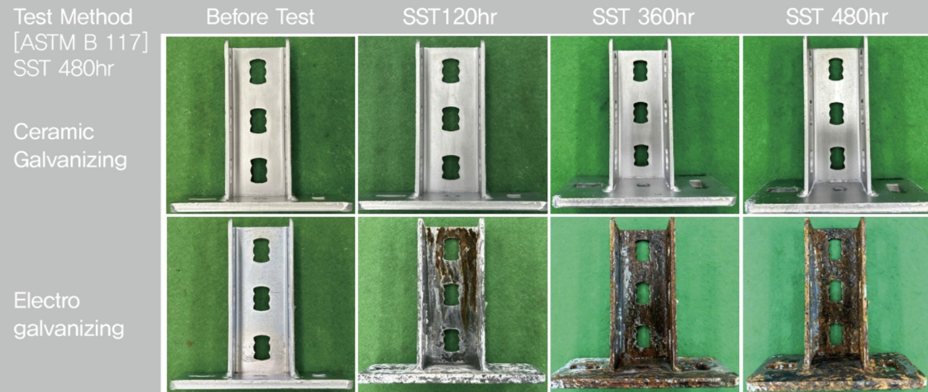
Innozinc e Innozinc-h se seleccionan según las condiciones de exposición y la resistencia a la corrosión requerida.
La electrodeposición a temperatura ambiente reduce el uso de gas natural licuado (GNL) para calentar un baño de zinc. Limita la exposición a distorsión térmica en perfiles delgados conformados por rodillos y retículas soldadas, y permite recubrir después de fabricar.
Soldar sin retirar previamente el zinc puede reducir las operaciones de enmascarado y remoción del recubrimiento. La comparación del astillero registró 45 minutos menos de trabajo de soldadura en la misma tarea sobre un ángulo de 250 mm.
Concentración de humos de soldadura registrada: 27.64 mg/m³ frente a 57.72 mg/m³ para la referencia de acero dulce. Ancho de daño térmico del recubrimiento: 0.8 cm frente a 2.4 cm. Las evaluaciones de conformado independientes incluyen doblado a 140° y ranurado por rolado.
Innozinc combina un proceso libre de cromo con una película cerámica inorgánica para brindar resistencia a la corrosión. Las especificaciones del proceso y los análisis de sustancias se proporcionan conforme a los requisitos ambientales del cliente.
La documentación de evaluación de KEITI respalda la comparación citada de reducción de carbono. Solicite los datos de proceso y emisiones necesarios para sus documentos de compra.
La planta de KEMP en Ulsan opera líneas de galvanizado en bastidor, zinc ácido y tambor, con capacidades diarias declaradas de 35, 10 y 7 toneladas, respectivamente. La asignación de procesos por producto y la planificación de producción respaldan los plazos de suministro.
KEMP proporciona informes de ensayo, cláusulas normativas y criterios de calidad para la aprobación del tratamiento superficial por el cliente o el ingeniero supervisor. Las muestras y la documentación específica del producto respaldan los cambios de especificación.
Indíquenos el producto y los requisitos de compra. Le enviaremos por correo electrónico la documentación de ensayos y las cláusulas normativas pertinentes.
Los planos y las condiciones de producción definen la especificación del recubrimiento de muestras. La evaluación abarca separación de malla fina, perfiles antiderrapantes, dimensiones de orificios para pernos y calidad superficial.
El ensayo se realiza según sus criterios de corrosión blanca y roja y condiciones de probeta, con resultados documentados. La evaluación permite determinar la conformidad con el requisito aplicable de 500 h.
Preparamos una propuesta de redacción de especificaciones, normas aplicables y referencias de aplicación. Un ingeniero de KEMP puede participar en la presentación técnica cuando sea necesario.
Tras la aprobación, el proyecto pasa a pedidos regulares. Las especificaciones del producto identifican el grado seleccionado: Innozinc o Innozinc-h.
Se han suministrado componentes navales de acero para más de 60 buques de dos grandes constructores. El registro de suministro citado por KEMP abarca más del 80% del mercado coreano de conexiones ranuradas contra incendio, con clientes de generación eléctrica, industria pesada, construcción y plantas de proceso.
Los logotipos representan la trayectoria general de suministro de KEMP. Consulte a nuestro equipo sobre aplicaciones específicas en rejillas e infraestructura vial.
Orientación técnica sobre especificaciones de producto, evaluación de corrosión y control de calidad de producción.
Descubra soluciones KEMP de tratamiento superficial según condiciones de exposición y requisitos del producto en cada industria.