Diseño de la interfaz de contacto
Los materiales en contacto, las superficies y el par de apriete definen el control de corrosión galvánica y las condiciones de evaluación de resistencia de contacto.

El galvanizado compuesto de zinc y cerámica Innozinc mejora la resistencia a la corrosión y la calidad de fabricación posterior de rejillas, canaletas, soportes sísmicos, abrazaderas para conduit y fijaciones. Su bajo espesor facilita el control dimensional, el doblado y la soldadura. La experiencia de suministro en proyectos petroquímicos, biofarmacéuticos y de pantallas en Corea respalda las especificaciones para estructuras y servicios auxiliares.
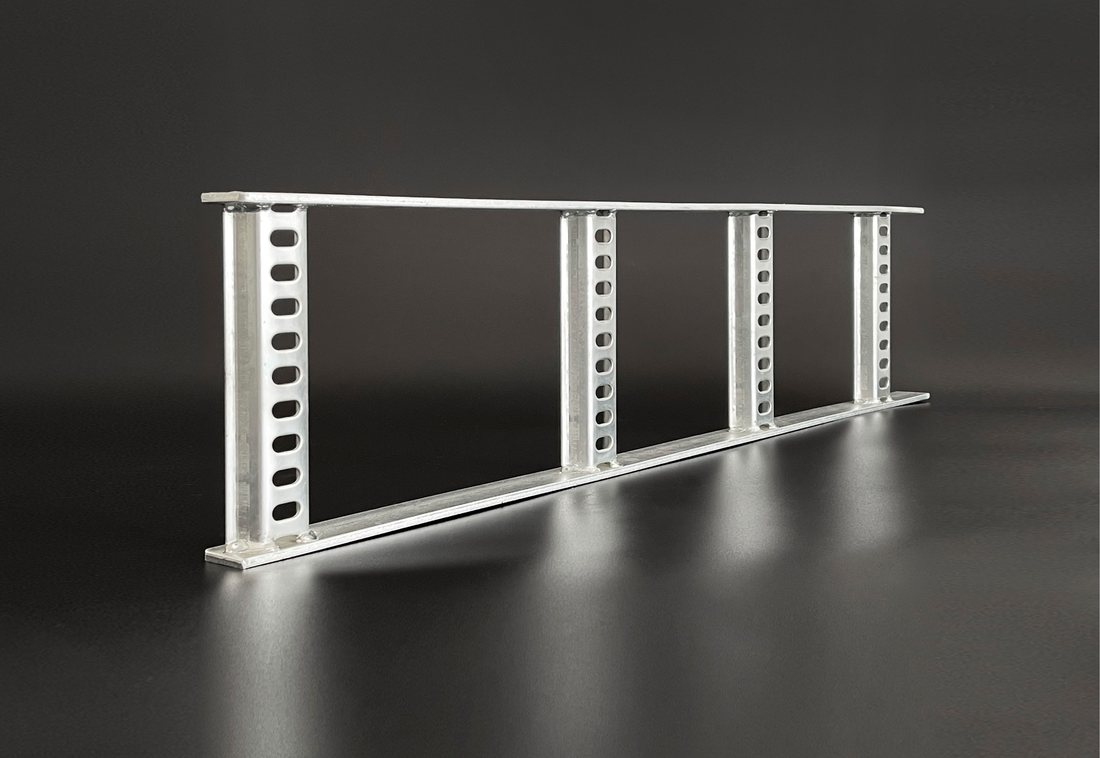
Las estructuras de edificios y servicios auxiliares requieren protección anticorrosiva, tolerancias de fijación y calidad de fabricación posterior. KEMP diseña el proceso según geometría y condiciones de instalación.
Los soportes de tubería y las fijaciones requieren control coordinado de espesor, precisión geométrica y calidad de fabricación. La capa delgada Innozinc favorece las tolerancias de ensamble y el procesamiento posterior.
La variación de espesor afecta holguras y tolerancias de uniones roscadas. Innozinc utiliza electrodeposición controlada para gestionar las dimensiones de cada producto.
Herrajes de acero y fijacionesEn la evaluación interna de KEMP, la probeta Innozinc cumplió el doblado de 140°. Una probeta retocada después del doblado no presentó defectos tras 2,640 h de niebla salina. El postratamiento se define según el estado de la capa en la cara sometida a tracción.
Fabricación posterior al galvanizadoInnozinc permite soldar sin retirar previamente la capa galvanizada; la evaluación radiográfica citada no reportó defectos. El proceso documentado incluyó reparación localizada de 3–5 cm alrededor de la soldadura. El zinc adyacente aporta protección sacrificial a los bordes cortados expuestos.
Secuencia de fabricación EPC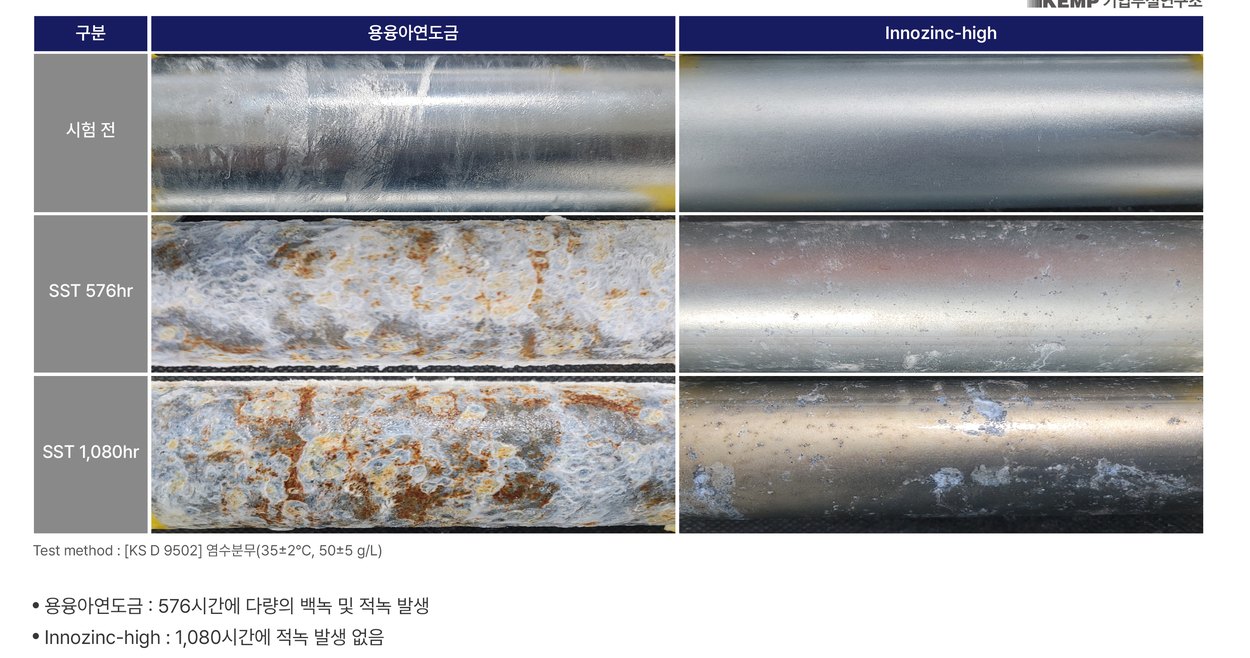
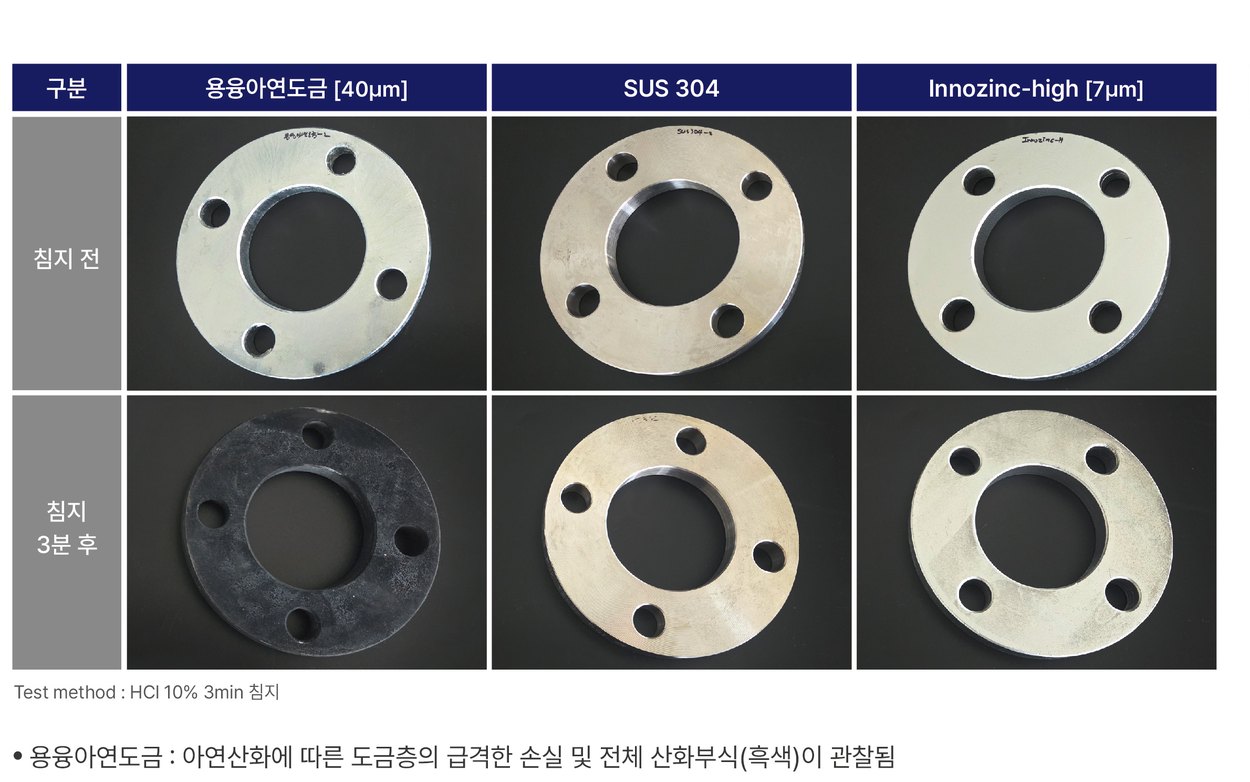
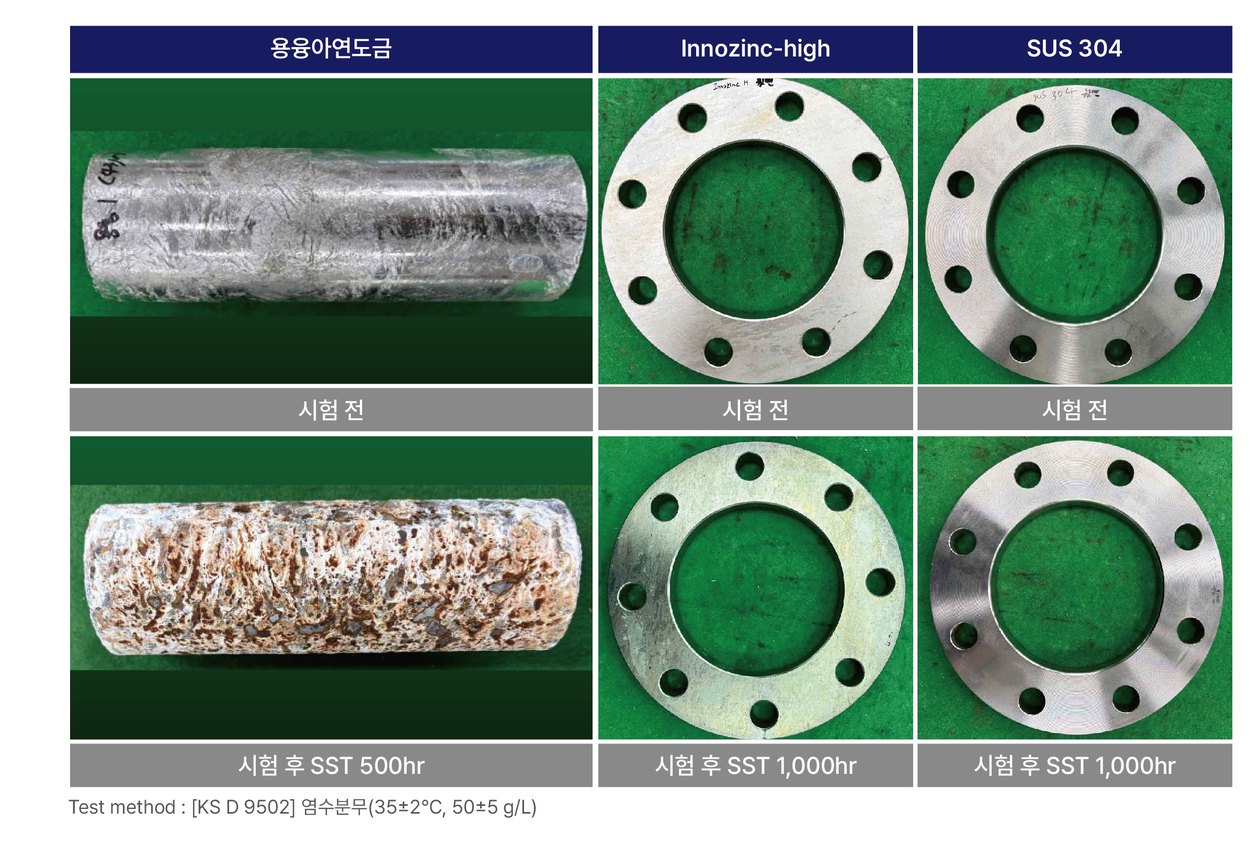
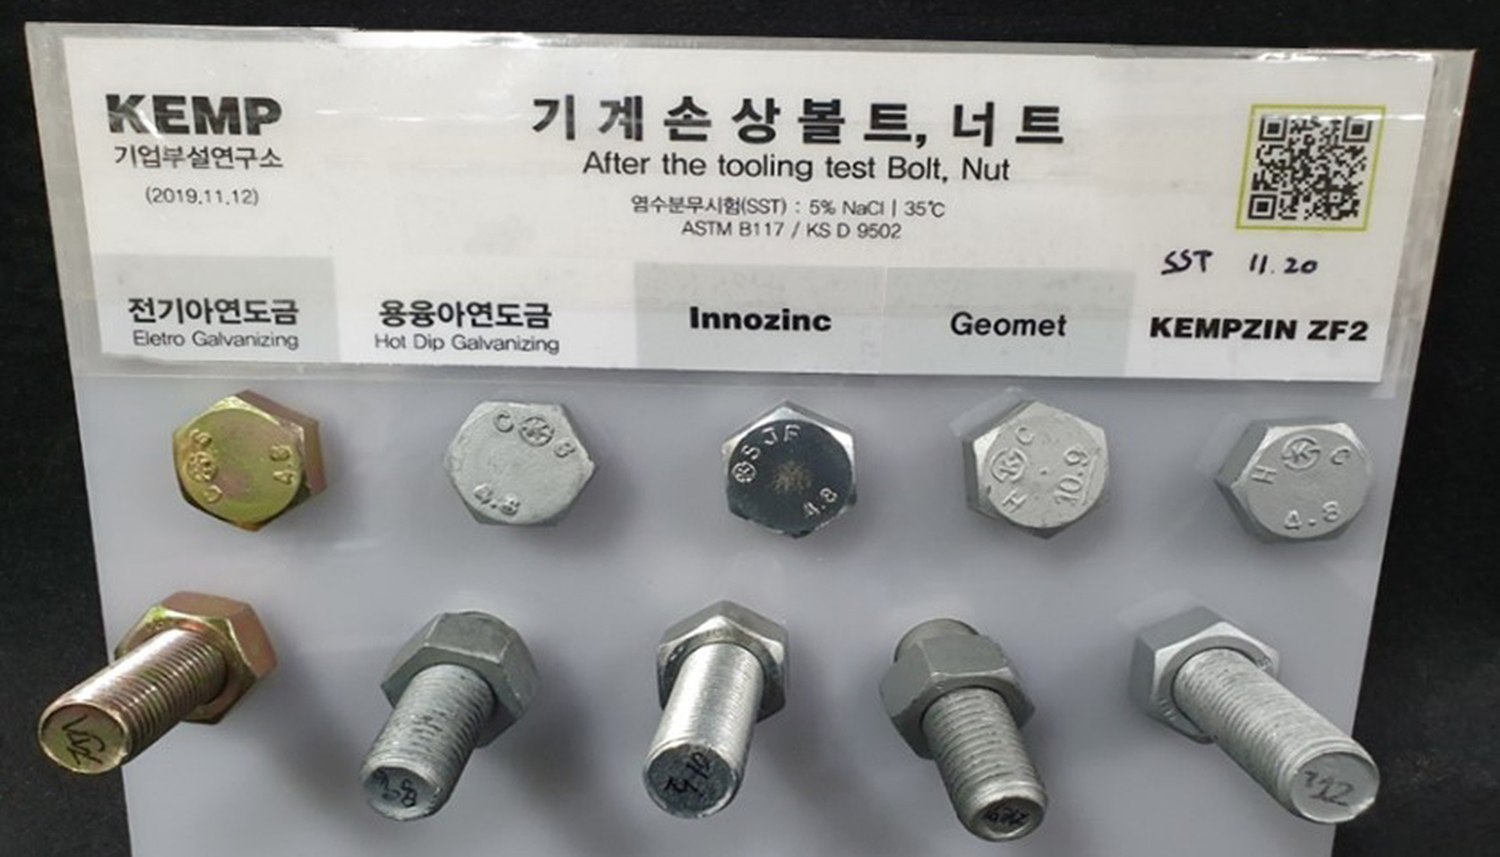
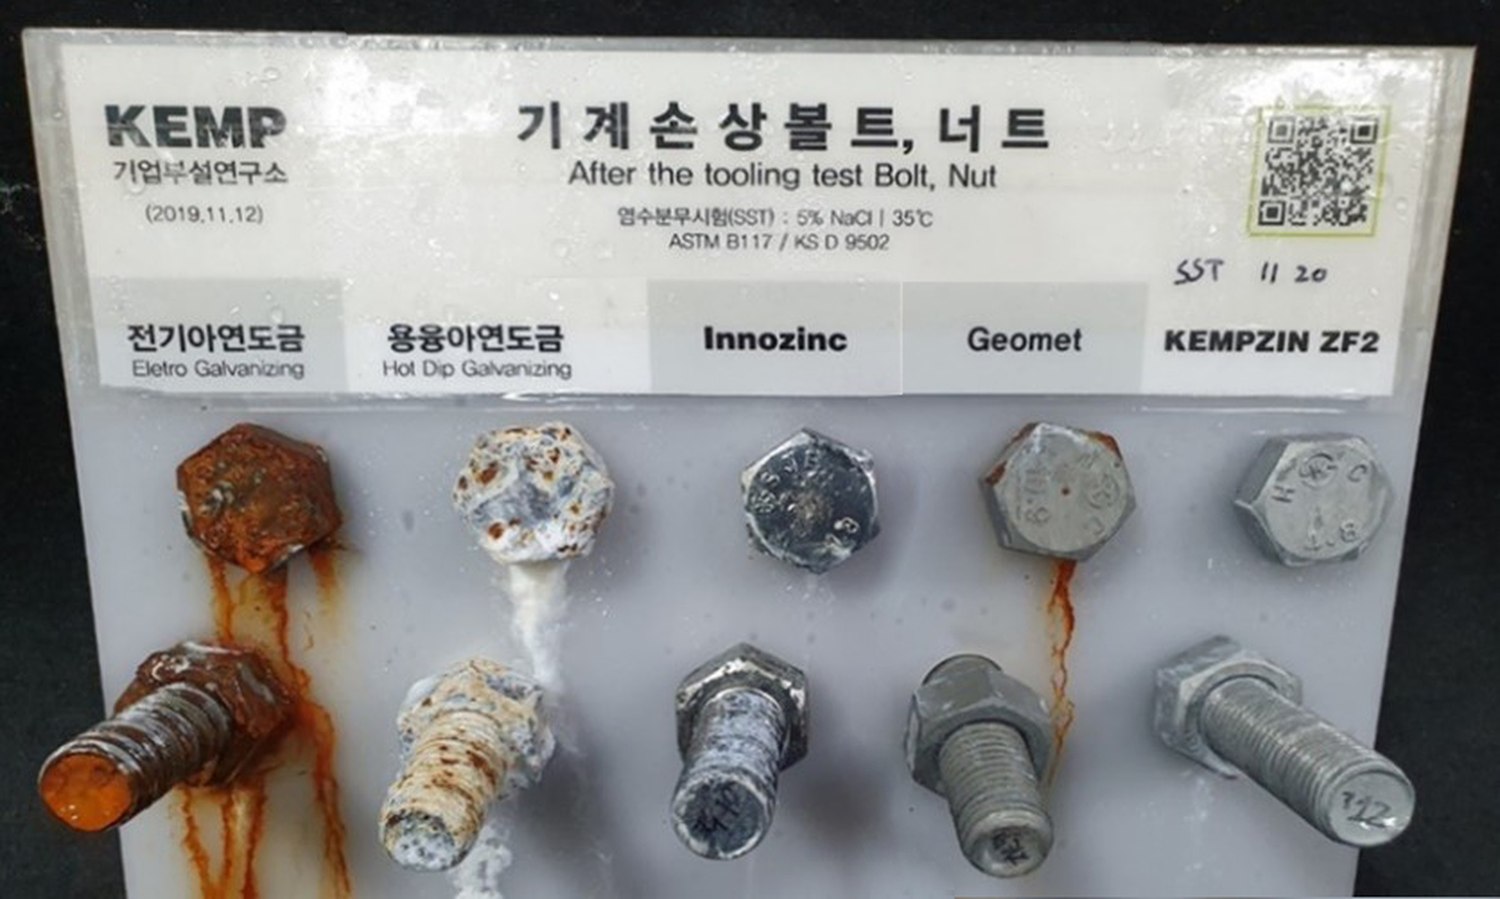
Las fotografías de I+D de KEMP documentan comparaciones internas. El recubrimiento, el daño mecánico y el periodo de exposición de cada probeta definen las observaciones de corrosión e integridad de la capa.
| Característica | Galvanizado por inmersión en caliente | Innozinc: recubrimiento compuesto de zinc y cerámica | Ensayo / Fuente de datos |
|---|---|---|---|
| Espesor nominal del recubrimiento | 50 ~ 100 μm | 8 ~ 20 μm | Valor de especificación |
| Distribución de espesor del recubrimiento | Variación asociada con inmersión y escurrimientoHolgura observada en unión de tubería de hasta 240 μm | Capa delgada controlada | Especificación y observaciones en campo |
| Exposición de tubería a niebla salina | Corrosión blanca y roja extensa a 576 h | Sin corrosión roja a 1,080 h | Ensayo interno KEMP |
| Exposición de conexiones de tubería a niebla salina | Óxido blanco y rojo en toda la superficie a 480 hr | Productos oscuros de corrosión en toda la superficie a 800 hSin corrosión blanca ni roja | Ensayo interno KEMP |
| Ensayo de niebla salina de perno y clip en estado ensamblado | Evaluación del sistema completo | Corrosión blanca leve a 384 h · Sin corrosión roja a 2,664 h | Ensayo interno KEMP |
| Soportes y colgantes sísmicosReferencia: zinc electrolítico | Zinc electrolítico: corrosión roja a 192 hCorrosión roja extensa a 456 h | Ensamble: sin corrosión roja a 456 hComponente separado: corrosión roja leve en tuerca remachable a 936 h | Ensayo interno KEMP |
| Doblado posterior al galvanizado | Fisuración en el ensayo citado | Cumple doblado a 140°Después del retoque del doblez: sin defectos a 2,640 h SST | Ensayo interno KEMP |
| Soldadura sin retirar la capa galvanizada | Enmascarado, preparación de orificios, desbarbado y retoque | Soldadura sin retirar previamente el recubrimientoReparación localizada a 3–5 cm de la soldadura | Ensayo interno KEMP |
| Adherencia (corte en cuadrícula) | Equivalente — ASTM D3359 | Laboratorio de ensayo independiente | |
| Dureza al lápiz | Equivalente — ASTM D3363 | Laboratorio de ensayo independiente | |
| Resistencia a la abrasión y conformabilidad | Ventaja Innozinc — ASTM D4060 · KS B 0812 | Laboratorio de ensayo independiente | |
Las estructuras y servicios auxiliares se evalúan por resistencia a la corrosión, dimensiones y calidad de fabricación. Las interfaces eléctricas se verifican con condiciones representativas de ensamble.
Los materiales en contacto, las superficies y el par de apriete definen el control de corrosión galvánica y las condiciones de evaluación de resistencia de contacto.
Inspeccione espesor, adherencia y estado superficial; controle la integridad de la capa después de doblado, soldadura y corte.
Los planos y criterios de inspección del cliente guían la producción de muestras y la evaluación de ajuste, apariencia y resistencia a la corrosión.
Conozca el suministro de fijaciones para instalaciones petroquímicas, biofarmacéuticas y de pantallas, así como aplicaciones de galvanizado en estructuras y servicios auxiliares.
| Producto | Aplicación | Registro de suministro / evaluación |
|---|---|---|
| Pernos · Tuercas · Arandelas | Anclaje estructural y de equipos | Suministro: componentes sísmicos en U para petroquímica, 44,000 kg (desde nov 2024); pernos para torres de enfriamiento biofarmacéuticas, 12,000 kg; pernos estructurales para plantas de pantallas, 5,000 kg |
| Clips de fijación de rejilla y conduit | Soportes de pasarelas y conduit | Ensayo interno de probeta ensamblada: sin corrosión roja tras 2,664 h SST |
| Soportes y colgantes sísmicos | Soportes de tubería y equipos | Ensayos comparativos internos concluidos |
| Rejillas de acero y canaletas de bajo ruido | Pasillos · Plataformas · Drenaje | Datos de ensayo presentados · Especificaciones de aplicación en consulta |
| Tubería nominal 50A y conexiones | Tubería de servicios auxiliares | Pruebas de galvanizado realizadas · Especificaciones para tubería de hasta 3 m |
| Charolas portacables y soportes | Soportes eléctricos, de telecomunicaciones y tubería | Especificaciones según geometría, dimensiones y exposición |
Defina requisitos de recubrimiento y evaluación según material, geometría y ambiente de servicio.
Evalúe resistencia a la corrosión, capacidad de fabricación y calidad de ensamble en componentes reales.
Integre los criterios de inspección del cliente y los resultados iniciales en la especificación de cada producto.
Opere los procesos de galvanizado e inspección según el volumen y calendario de entrega acordados.
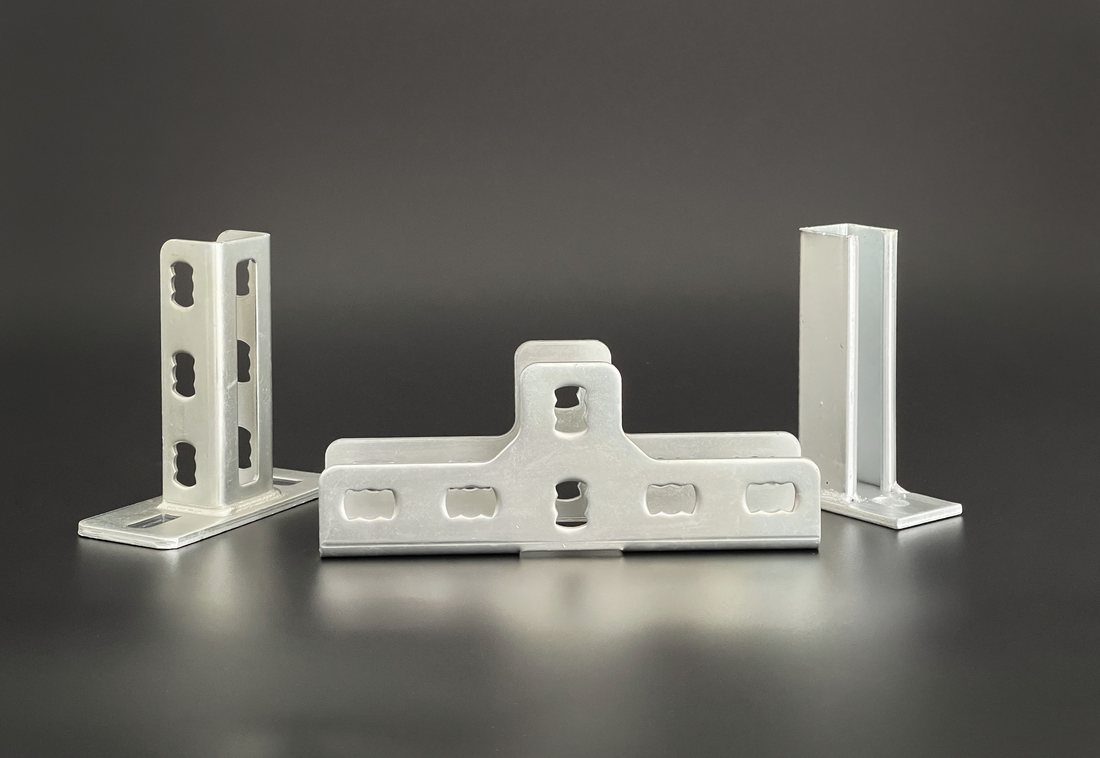
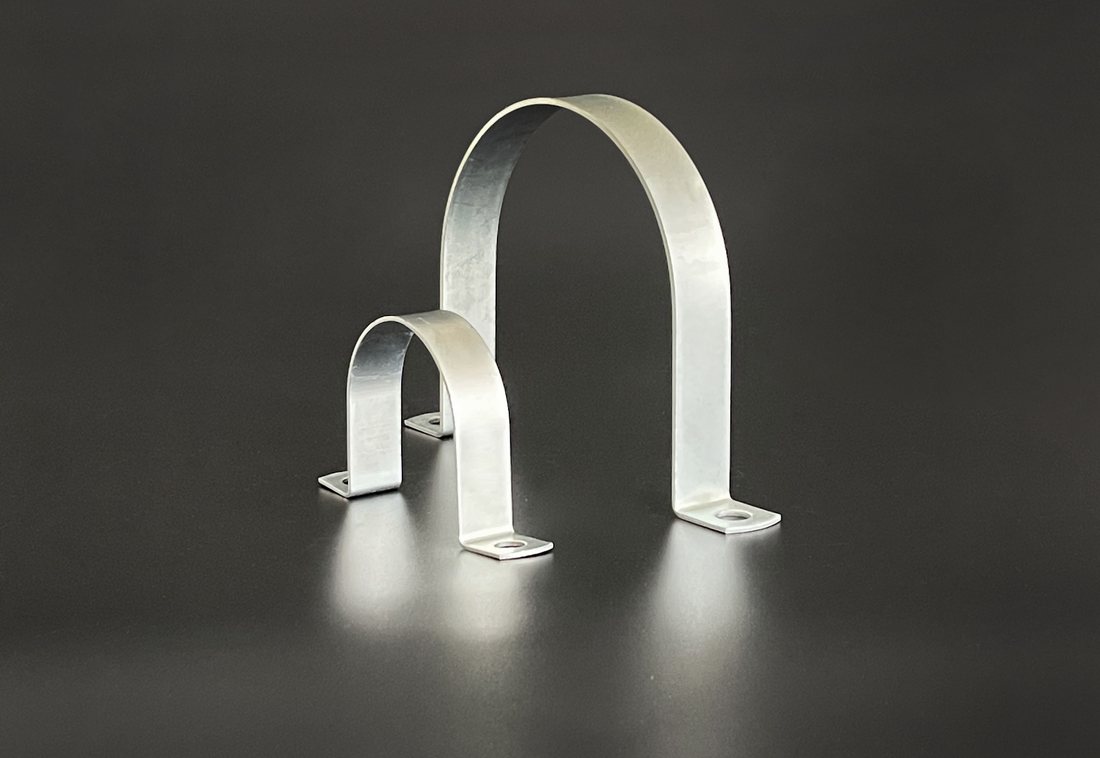
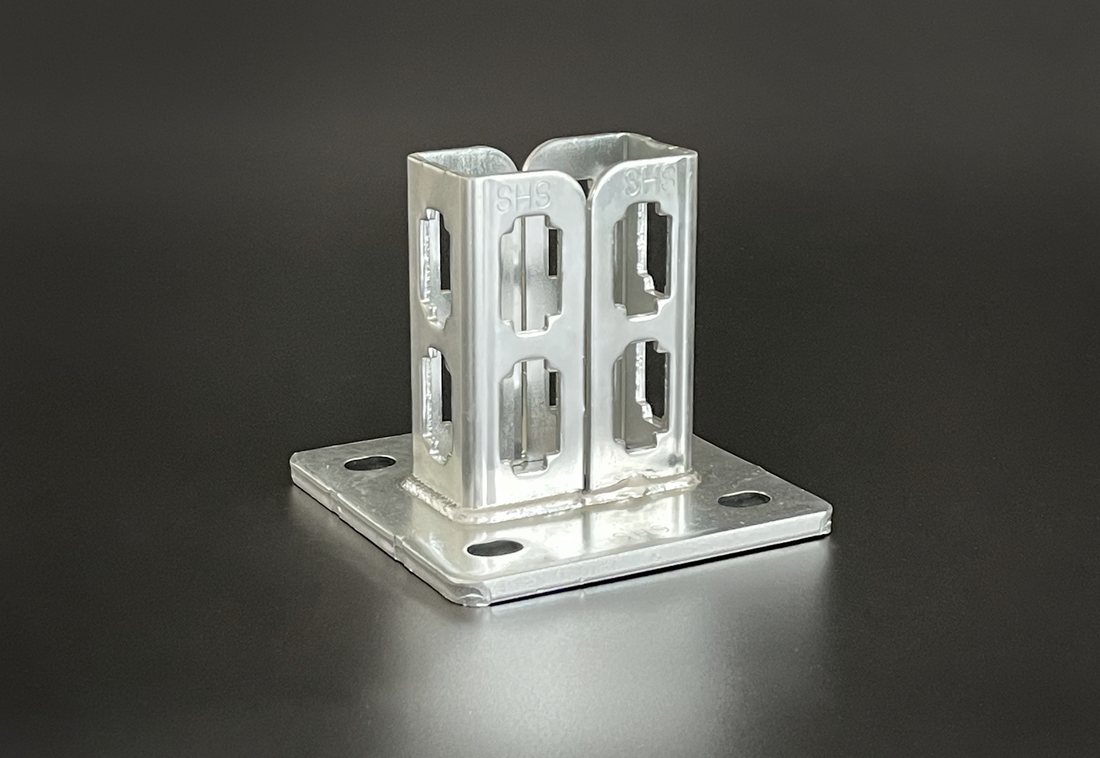

Coordine requisitos de diseño y proceso para componentes estructurales, soportes y fijaciones de uso general.
Las especificaciones de fijaciones generales se centran en clase 8.8 e inferiores. Los componentes de alta resistencia requieren un plan de control de fragilización por hidrógeno y calificación del proceso antes de producir.
Los materiales en contacto, sus relaciones de área y la entrada de humedad determinan aislamiento, sellado y especificación de galvanizado.
La temperatura de servicio y la exposición a ambientes químicos definen especificaciones y criterios de evaluación. Se consideran conjuntamente sustancia, concentración y duración del contacto.
Descubra soluciones KEMP de tratamiento superficial según condiciones de exposición y requisitos del producto en cada industria.