
La corrosión blanca en componentes navales galvanizados en caliente puede generar retrabajos durante la construcción y la puesta en servicio. En un proyecto de desarrollo conjunto con astilleros, el recubrimiento compuesto de zinc y cerámica Innozinc alcanzó al menos 1,000 horas de ensayo de niebla salina, frente a una meta de 480 horas. La inspección independiente de KR abarcó seis parámetros. Rangos SST de las variantes actuales: Innozinc, 720–1,000 hr; Innozinc-h, 1,500–2,000 hr. Las condiciones de las probetas y los criterios de aceptación se definen para cada aplicación.

El desempeño del recubrimiento influye en la construcción, la inspección y los retrabajos previos a la entrega, además de la resistencia a la corrosión medida en laboratorio.
Las rejillas y charolas portacables galvanizadas pueden presentar corrosión blanca durante la construcción y la puesta en servicio. El desarrollo conjunto abordó esta necesidad recurrente de mantenimiento previo a la entrega.
Necesidad identificada en el desarrollo conjuntoEl rebote del abrasivo de granallado puede dañar localmente el recubrimiento. El proyecto definió criterios de evaluación para cinco niveles de daño que orientan las decisiones de reparación.
Apariencia, adherencia y adherencia del pintado posteriorEn los ensayos de probetas con referencia a ASME Sección IX, no se observaron defectos de soldadura. Un organismo designado para medir la exposición ocupacional comparó por separado los humos de soldadura y metálicos de probetas recubiertas y de acero sin recubrimiento. La aplicación en obra se realiza con un procedimiento de soldadura aprobado.
Evaluación de soldabilidad realizada por el astilleroEl desarrollo conjunto superó la meta de adherencia del acabado epóxico de al menos 3 MPa en las condiciones del ensayo. Para la producción se define la preparación superficial y la compatibilidad con el sistema de pintura seleccionado.
Adherencia epóxica reportada: >3 MPaKEMP y dos importantes astilleros coreanos desarrollaron conjuntamente un recubrimiento electrolítico de zinc y cerámica para componentes navales de gran tamaño. Los laboratorios de los astilleros establecieron las metas y evaluaron las probetas.
| Parámetro de evaluación | Meta del proyecto | Resultado reportado | Evaluación |
|---|---|---|---|
| Resistencia a la niebla salina | ≥480 hr | ≥1,000 hr | Meta superada |
| Adherencia del recubrimiento | ≥4B | 5B | Meta superada |
| Resistencia al impacto y al doblado | Sin desprendimiento ni defectos | No se observó desprendimiento ni defectos | Meta cumplida |
| Adherencia del acabado epóxico | ≥3 MPa | >3 MPa | Meta cumplida |
| Soldabilidad | Sin defectos de soldadura | No se observaron defectos de soldadura | Meta cumplida |
| Resistencia a la corrosión después del daño por granallado | Definir criterios según el daño | Evaluación por nivel de daño completada | Meta cumplida |
| Integridad del recubrimiento después del daño por granallado | Definir criterios de evaluación | Criterios para cinco niveles de daño | Meta cumplida |
Los resultados corresponden al informe final del laboratorio del astillero y a sus condiciones de ensayo. La identificación de los socios se facilita conforme a los acuerdos de confidencialidad.
El proyecto buscó reducir el costo de materiales mediante una alternativa al galvanizado en caliente; las aplicaciones posteriores de pernos y tuercas abarcaron 14 buques. El ahorro depende de la especificación y las condiciones de producción.
| Concepto | Galvanizado por inmersión en caliente (HDG) | Recubrimiento compuesto de zinc y cerámica Innozinc |
|---|---|---|
| Estructura del recubrimiento | Capa de zinc + capas de aleación zinc-hierro | Zinc electrodepositado + recubrimiento de siloxano inorgánico |
| Formación de la interfaz | Formación de aleación durante la inmersión | Enlaces de siloxano en la interfaz con el zinc |
| Temperatura de proceso | Inmersión a aproximadamente 450 °C | Electrodeposición a aproximadamente 25 °C |
| Espesor del recubrimiento de pernos (probetas SEM) | 60~65µm | Pernos pequeños: 25–30 µm; grandes: 35–40 µm |
| Corrosión blanca durante construcción y puesta en servicio | Problema recurrente identificado en el proyecto | Mejora reportada |
| Pintado posterior | Definir preparación superficial | Adherencia epóxica reportada: >3 MPa |
Los espesores de los pernos se midieron mediante análisis de sección transversal por microscopía electrónica de barrido (SEM). La geometría influye en la electrodeposición: obtener 8–12 µm en la rosca puede generar un depósito mayor en la cabeza. Antes de producir se definen los puntos de medición y los criterios de aceptación con calibres de rosca.
Korean Register emitió un Certificado de Conformidad tras una inspección independiente conforme a la especificación de KEMP en la planta de Ulsan. Los seis parámetros inspeccionados cumplieron los criterios establecidos.
| Parámetro de inspección | Método de referencia | Criterio | Resultado reportado | Evaluación |
|---|---|---|---|---|
| Espesor del recubrimiento | ASTM B 499 | ≥6 µm | 20µm | Cumplido |
| Adherencia | ASTM D 3359 | 5B | 5B | Cumplido |
| Ensayo de niebla salina | KS D 9502 | Sin corrosión roja | No se observó corrosión roja | Cumplido |
| Ensayo de corrosión cíclica | JIS H 8502 | Sin corrosión roja | No se observó corrosión roja | Cumplido |
| Adherencia entre capas | KS M ISO 2409 | Adherencia clase 1 | Adherencia clase 1 | Cumplido |
| Seis sustancias restringidas (alcance del informe) | IEC 62321 | No detectadas dentro de los límites del método | No detectadas en las probetas ensayadas | Cumplido |
Alcance: Certificado de Conformidad de KR basado en una inspección independiente según la especificación de KEMP, para productos no sujetos a los requisitos de clasificación de KR. La aprobación de tipo y la autorización de componentes clasificados se tramitan por separado. El análisis de seis sustancias corresponde al alcance del informe; la conformidad integral con RoHS requiere la documentación aplicable. Solicite el certificado y los métodos de ensayo.
Se evaluaron por separado la integridad de la soldadura y la exposición ocupacional. La aplicación industrial integra estos resultados con el procedimiento de soldadura aprobado y la evaluación de seguridad del sitio.
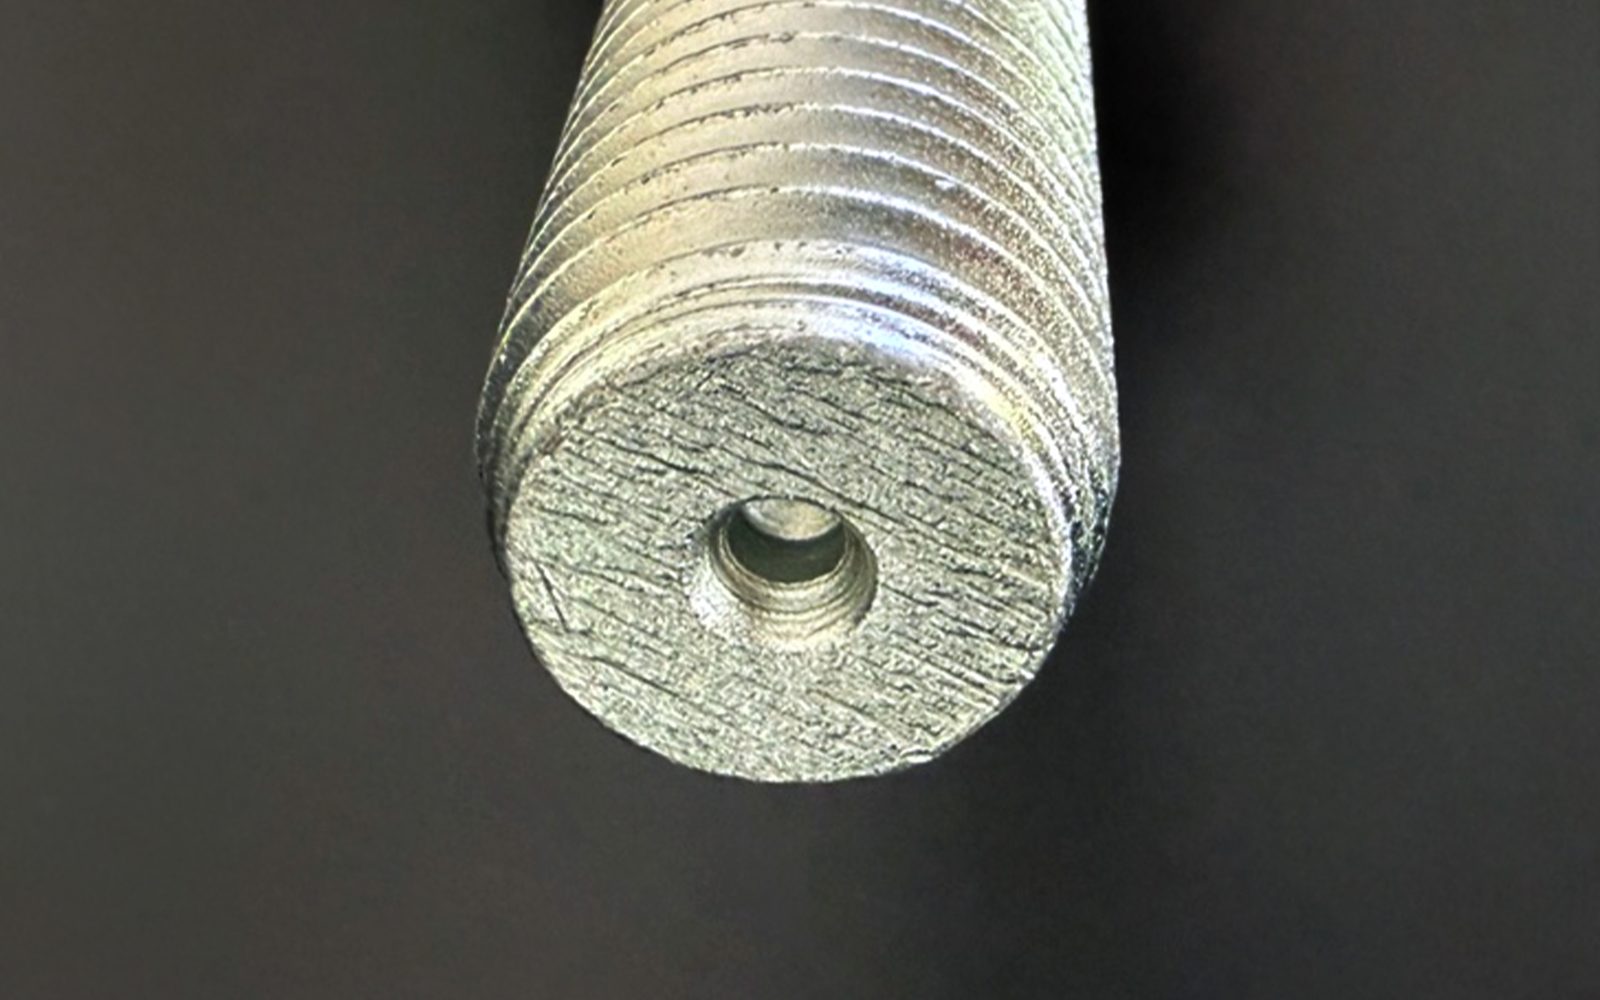
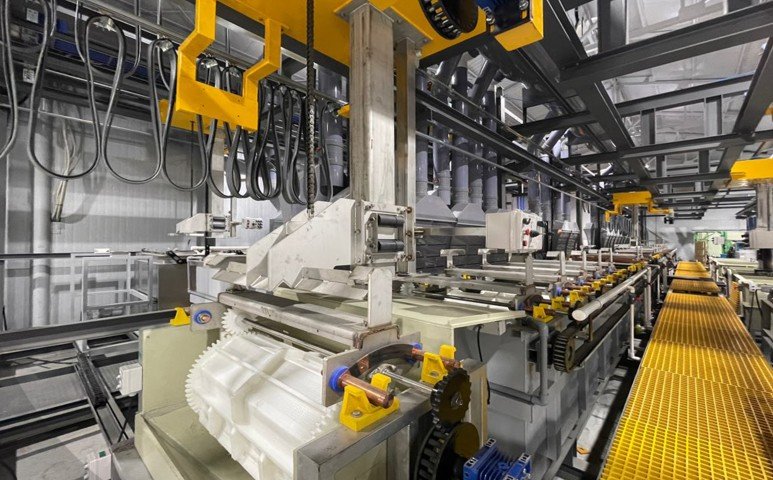
La comparación corresponde a recubrimiento de zinc y cerámica frente a acero sin recubrimiento, no frente a galvanizado en caliente. Solicite los informes y condiciones completos. El proceso de soldadura debe incluir ventilación, control de exposición, procedimiento aprobado y reparación del recubrimiento alrededor de la unión.
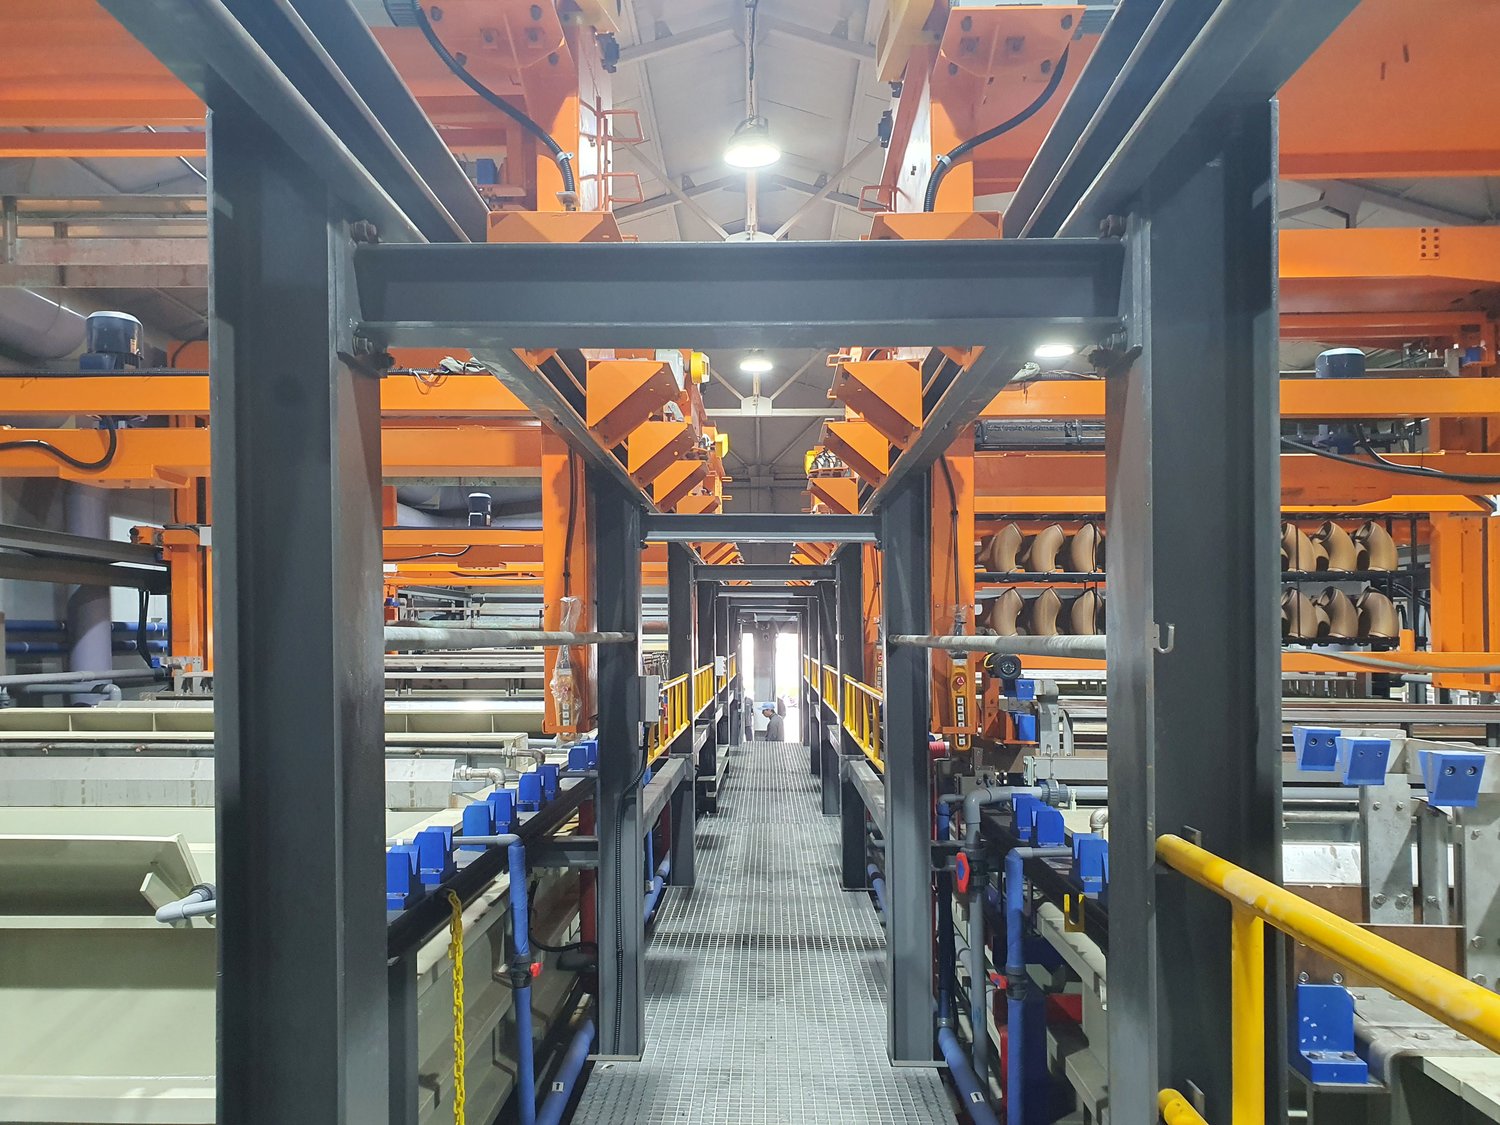
Capacidad de referencia: 35 toneladas/día en bastidor para componentes navales grandes y 7 toneladas/día en tambor para elementos de fijación. La productividad se ajusta a la geometría, la especificación y la carga de piezas.
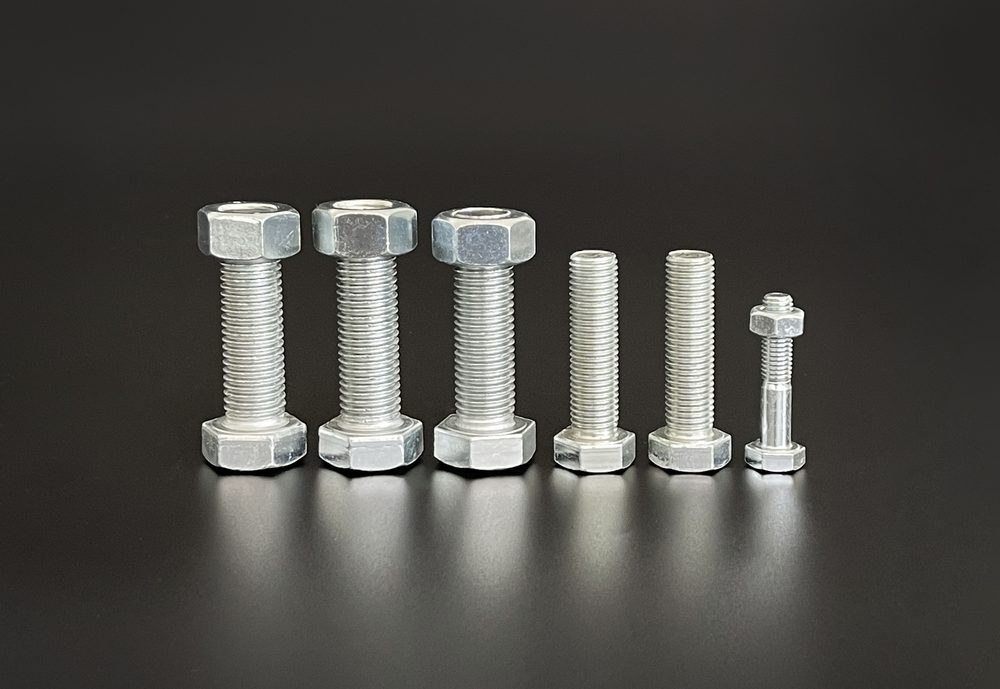
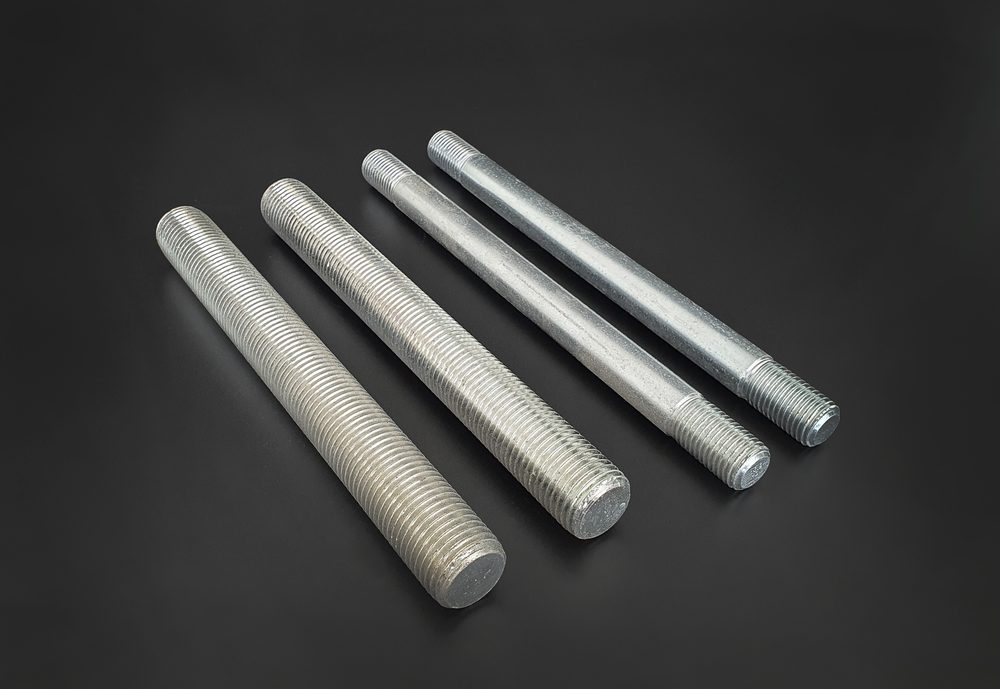


| Componente | Exposición | Opción de recubrimiento | Base técnica |
|---|---|---|---|
| Rejillas y charolas portacables | Interior del buque / bajo cubierta | Innozinc | Especificación desarrollada en el proyecto conjunto |
| Soportes y colgantes de tubería | Interior del buque | Innozinc | Adherencia del acabado reportada: >3 MPa |
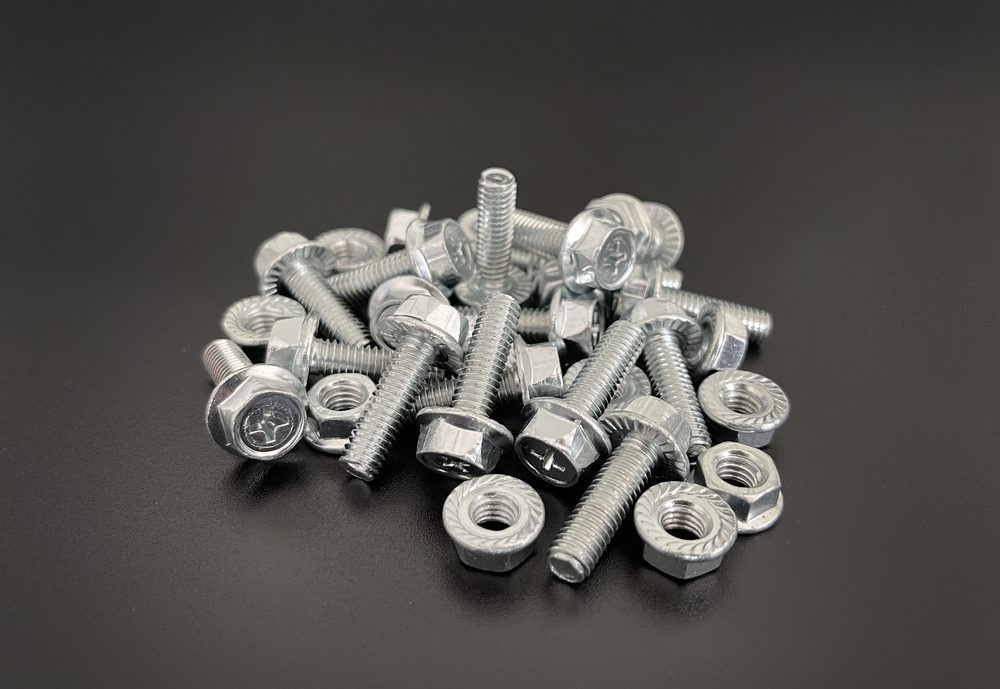
| Pernos y tuercas de uso general | Interior del buque / cubierta | Innozinc | Aplicación en 14 buques |
| Elementos de fijación expuestos en cubierta | Exposición salina directa | Innozinc-h | Definir condiciones de corrosión y exposición química |
| Pernos en contacto con acero inoxidable | Interfaces entre metales distintos | Innozinc-h | Evaluar acoplamiento galvánico y aislamiento |
| Componentes que requieren soldadura | Interior del buque | Innozinc | Ensayos de probetas con referencia a ASME Sección IX |
| Elementos de fijación de alta resistencia, clase 10.9 o superior | — | Calificación previa requerida | Pendiente de calificación frente a fragilización por hidrógeno |
| Componentes sujetos a clasificación naval | — | Requiere aprobación específica | Productos sujetos a clasificación fuera del alcance del certificado KR |
La especificación naval se define según el grado del material, los requisitos de seguridad, el acabado superficial y las aprobaciones aplicables.
Innozinc es un proceso de galvanizado electrolítico. Para elementos de alta resistencia o aplicaciones críticas frente a fractura retardada se requiere una calificación de ingeniería y control del proceso respecto de la fragilización por hidrógeno antes de especificar el tratamiento. La documentación presentada no acredita esa calificación para dichos elementos.
Se ha observado oscurecimiento superficial en determinadas condiciones. En piezas con requisitos estéticos estrictos, se establecen condiciones de almacenamiento, ensamble y exposición y se evalúa tanto la apariencia como el desempeño funcional.
El certificado KR cubre productos no sujetos a los requisitos de clasificación de KR. Para componentes sujetos a clasificación, se confirma el alcance con la autoridad responsable y se sigue el procedimiento de aprobación correspondiente.
Las aplicaciones incluyen componentes navales de acero de gran tamaño, soportes y colgantes de tubería, y pernos y tuercas de uso general hasta clase 8.8. Se define la compatibilidad con la soldadura y el pintado posterior, según corresponda. La selección integra dureza del material, cargas, riesgo de fragilización y requisitos de clasificación, además de la clase de resistencia.
Consulte los informes junto con las características de las probetas, los métodos de ensayo y los criterios de aceptación para definir la especificación.
| Tema de evaluación | Documento de respaldo | Método de ensayo / alcance | Disponibilidad |
|---|---|---|---|
| Cumplimiento de seis parámetros de inspección KR | Certificado de Conformidad KRCertificado n.º HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | Certificado disponible |
| Resultado SST del proyecto: ≥1,000 hr | Informe final del laboratorio del astilleroProyecto de desarrollo tripartito (2021) | Ensayo de niebla salina; meta del proyecto: 480 horas | Informe de evaluación del astillero disponible |
| Adherencia del acabado epóxico: >3 MPa | Mismo informe del proyecto | Ensayo de adherencia | Informe disponible |
| No se observaron defectos de soldadura | Evaluación de soldabilidad (2020) | ASME Sección IX QW-462.4 | Informe de evaluación disponible |
| Medición comparativa de humos de soldadura y metálicos | Organismo designado para medir exposición ocupacional (diciembre de 2022) | Muestreo por filtro; gravimetría / ICP / IC | Mediciones independientes |
| Integridad del recubrimiento después del daño por granallado | Mismo informe; cinco niveles de daño | Apariencia, adherencia y adherencia del pintado posterior | Criterios de evaluación establecidos |
| Resistencia a la corrosión tras daño por herramientas en pernos | Evaluación de aplicación del centro técnico del astillero (enero de 2023) | Análisis de sección transversal SEM y ensayo de niebla salina | Informe disponible |
| Calificación frente a fragilización por hidrógeno | — | Ensayo de precarga ISO 15330: método de control de proceso, distinto de la aprobación de aceptación | Calificación específica pendiente |
Validación conforme a su especificación. Los informes documentan el desempeño en las condiciones de ensayo indicadas. Antes de producir, se acuerdan con los equipos de diseño y calidad las pruebas complementarias que requiera cada componente.
Definamos un plan de muestras para verificar las piezas recubiertas conforme a sus criterios de inspección y aceptación.
Solicite el certificado KR, el informe de soldabilidad y el catálogo técnico. Indique el componente y su aplicación para que seleccionemos la documentación pertinente.
Antes de enviar muestras representativas, confirme material, clase de resistencia, dimensiones y cantidad. El costo de las muestras, el envío y el plazo de procesamiento se acuerdan previamente.
Verifique, según la aplicación, la compatibilidad con soldadura, pintado posterior y adherencia. Su equipo de ingeniería revisa los resultados antes de autorizar la producción.
Consultas técnicas de los equipos de diseño, calidad y producción.
Explore aplicaciones con condiciones de servicio y requisitos técnicos similares a los de su proyecto.
