接触面・締結条件
電気接続は、表面前処理、相手材、締付けトルクに基づいて設計します。

Innozincは、 耐食性、引張荷重性能、寸法精度 に対応する表面処理技術で、電柱アンカー用Uボルトや腕金用シャックルなどに適用されます。韓国の電力機器メーカーとの生産性能評価では、 12の評価目標すべてに適合しました。薄いめっき皮膜と常温工程により、締結品質と製造効率を高めます。
電力用金具には、指定製品寸法内での防食、機械的健全性、信頼性の高い電気接続の両立が必要です。
地際・架空構造物の点検・交換では、稼働設備と計画停電を考慮する必要があります。表面処理の段階で腐食曝露と接続品質を管理し、保守効率を高めます。
地際・埋設部の局所腐食管理電柱アンカー用Uボルトと腕金用シャックルの生産性能評価では、 既存の溶融亜鉛めっき製品と同等以上の性能を確認しました。腐食および曝露後の引張性能データが、電力用金具へのInnozinc仕様の導入を支援します。
評価条件・結果は以下をご覧ください接地・ボンディング金具では、 電気的導通と接触抵抗 が重要な品質特性です。実際のInnozinc処理組立品の接触面、相手材、締付けトルクを評価条件に反映し、環境曝露前後の接続品質を含めて確認します。
組立接触抵抗・電気的導通必要な皮膜工程、膜厚、耐食性能に合わせてめっき仕様を策定します。KEMPは、製品別性能データとサンプル評価により、お客様の承認を支援します。
製品別仕様・評価支援Innozinc処理の電柱アンカー用Uボルトと腕金用シャックルについて、 耐食性、引張荷重性能、加工特性を評価しました。2025年の素材・部品・装備生産性能評価では、 12目標すべてに適合しました。評価製品は、対応する溶融亜鉛めっき製品と同等以上の性能を示しました。
| 試験片/製品 | 試験特性 | 目標/条件 | 結果 |
|---|---|---|---|
| めっき試験片 | エリクセン試験 | 10 mm以上 | 12.2 mm |
| めっき試験片 | 耐衝撃性 | 表面欠陥なし | 欠陥なし |
| めっき試験片 | 耐摩耗性/質量減少 | 25 mg以下 | 21 mg |
| めっき試験片 | めっき膜厚 | ≥8 μm | 13 μm |
| 腕金用シャックル | 中性塩水噴霧 | 600 hr | 赤さびなし |
| 腕金用シャックル | 複合サイクル腐食 | 40サイクル | 赤さびなし |
| 腕金用シャックル | 引張荷重 | 39.20 kN | 表面欠陥なし |
| 腕金用シャックル | 腐食曝露後の応力割れ | 既存の溶融亜鉛めっき製品との比較 | 同等以上 |
| 電柱アンカー用Uボルト | 中性塩水噴霧 | 600 hr | 赤さびなし |
| 電柱アンカー用Uボルト | 複合サイクル腐食 | 40サイクル | 赤さびなし |
| 電柱アンカー用Uボルト | 引張荷重 | 39.20 kN | 表面欠陥なし |
| 電柱アンカー用Uボルト | 腐食曝露後の応力割れ | 既存の溶融亜鉛めっき製品との比較 | 同等以上 |
出典:2025年素材・部品・装備生産性能評価確認書(2025年12月31日)。結果は、当該プロジェクトで評価しためっき試験片、腕金用シャックル、電柱アンカー用Uボルトに適用されます。
Innozincの薄く均一なめっき皮膜と常温めっき工程は、 ねじ接合部の寸法管理と後工程の加工効率を改善します。電柱アンカー用Uボルトや腕金用シャックルなど、電力用金具に必要な表面処理品質を提供します。
| 設計・製造要件 | Innozincの利点 | 適用詳細 |
|---|---|---|
| 腐食曝露後の機械的性能 | 生産性能目標に適合 | 電柱アンカー用Uボルト・腕金用シャックルの引張荷重・応力割れ評価 |
| めっき厚管理 | 評価試験片で13 μmを実測 | 目標8 μm以上 · 目標膜厚は製品別に指定 |
| ねじ接合部 | 薄いめっき皮膜による寸法管理 | ねじ公差・ゲージ要件に合わせためっき条件 |
| 処理温度 | 常温めっきで熱変形を低減 | 約25°Cで電析 · 後処理は適用仕様により規定 |
| 加工面の保護 | 加工後に表面処理を完了 | 切断・打抜き後のめっきで露出加工面を処理 |
| 環境要件 | 六価クロムフリー仕様 | 製品別の環境要件に合わせた後処理 |
実測13 μmの皮膜と常温めっき工程 が、ねじ接合部の寸法管理と熱変形低減を支援します。KEMPは、材質、強度区分、ねじ公差ごとに、めっき・前処理・後処理を指定します。
Innozincは、電析亜鉛層と無機複合皮膜を組み合わせています。実際の組立品の接触抵抗と耐食性能を評価し、接地・ボンディング仕様を定めます。
電気接続は、表面前処理、相手材、締付けトルクに基づいて設計します。
初期接触抵抗と、腐食・環境曝露後の変化を、お客様の合否判定基準に照らして評価します。
材質・強度区分に応じて、前処理、めっき、後処理を指定します。高強度部品では、量産前に水素脆性管理と工程の適格性確認を実施します。
ラックめっき(35トン/日)は長尺・大型部品に、バレルめっき(7トン/日)は金具・締結部品に対応します。

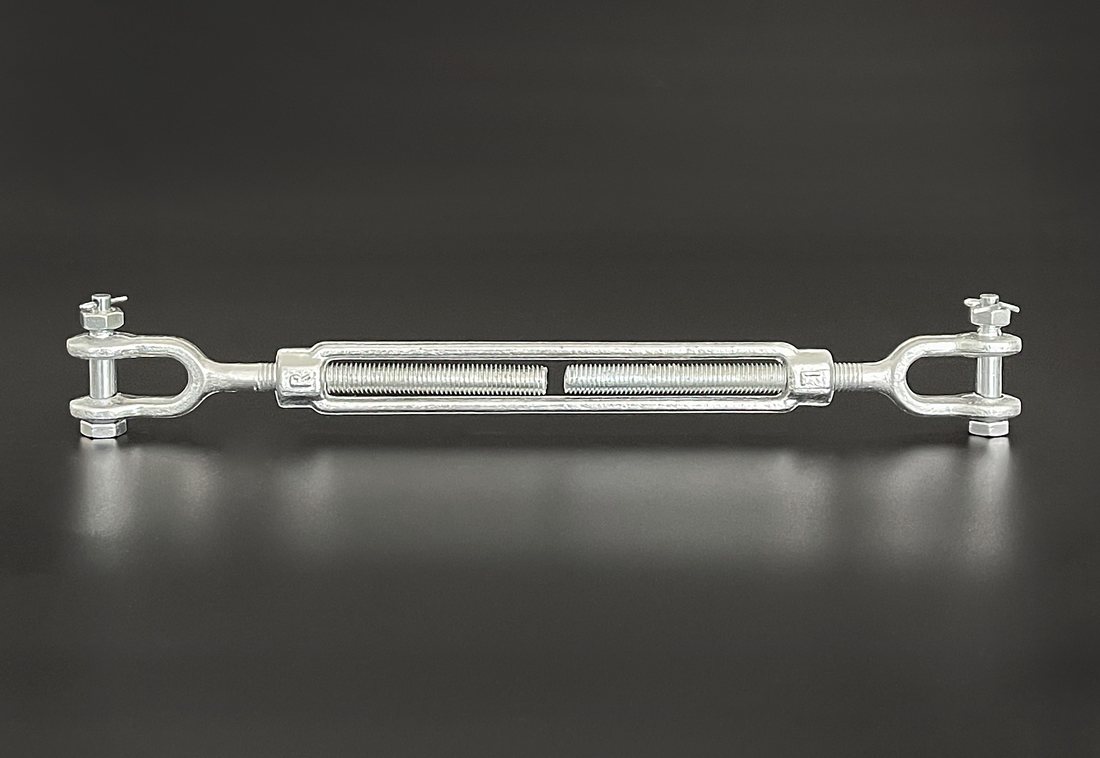
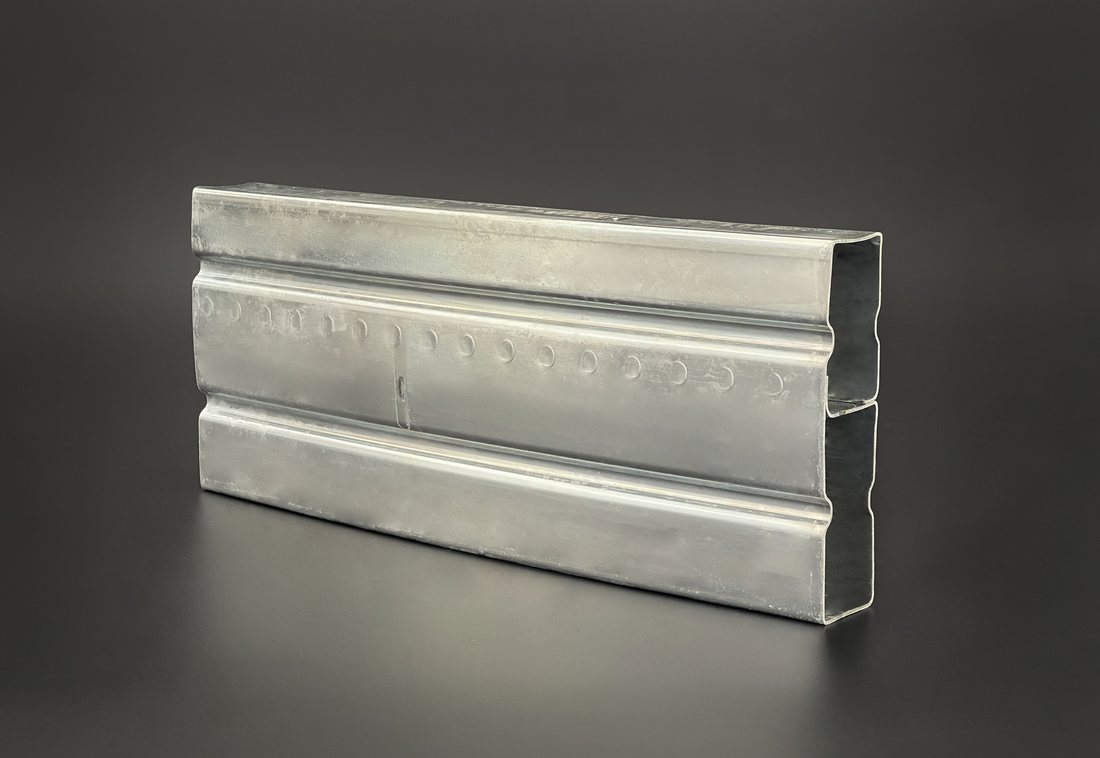

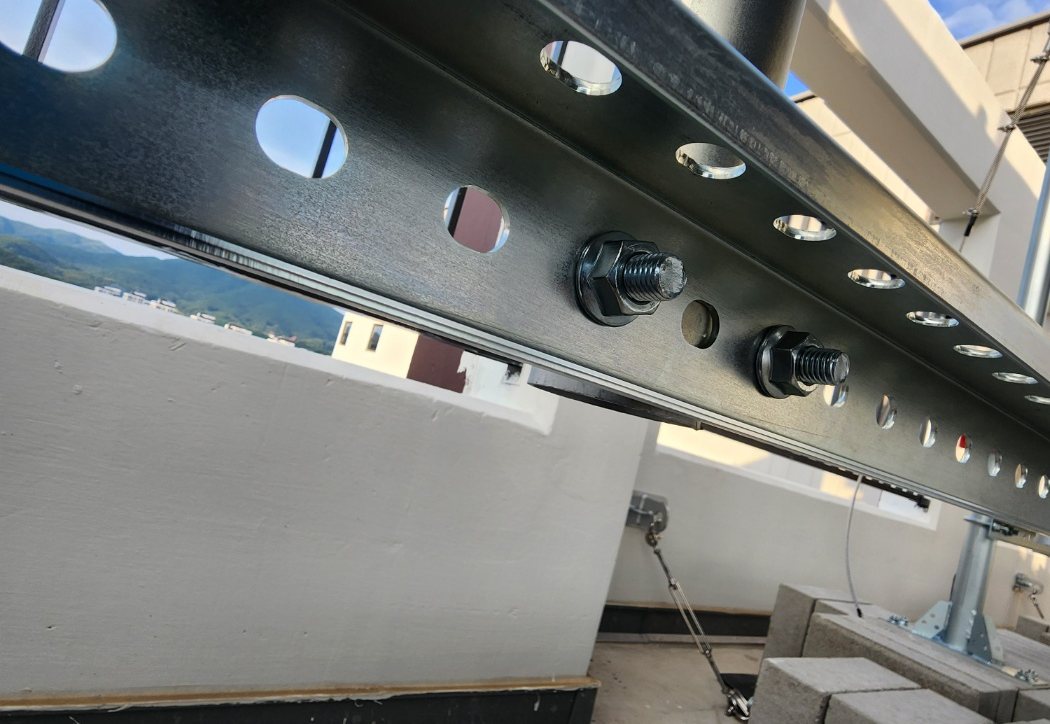
| 製品 | 曝露条件 | 推奨仕様 | 適用・評価基準 |
|---|---|---|---|
| 電柱アンカー用Uボルト · ナット · 座金 | 埋設・地際曝露 | Innozinc | 曲げ部を含め、生産性能評価事業で評価した製品 |
| 腕金用シャックル · ボールシャックル | 屋外架空曝露 | Innozinc | 引張荷重試験を完了 |
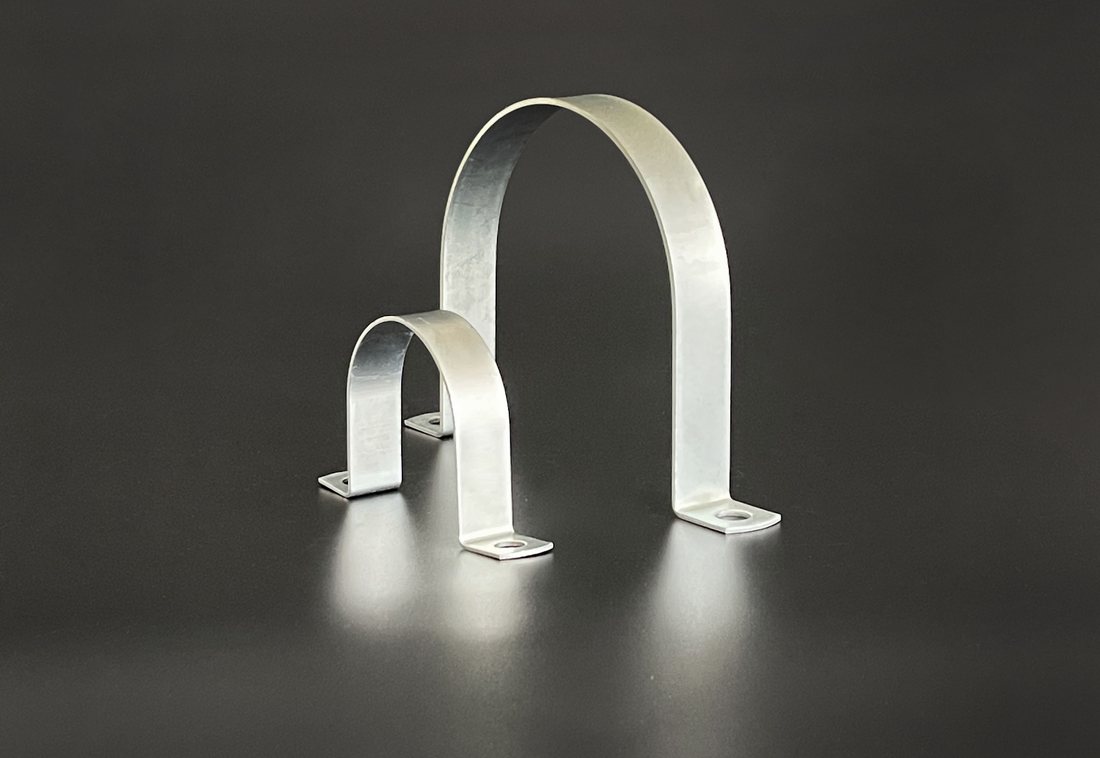
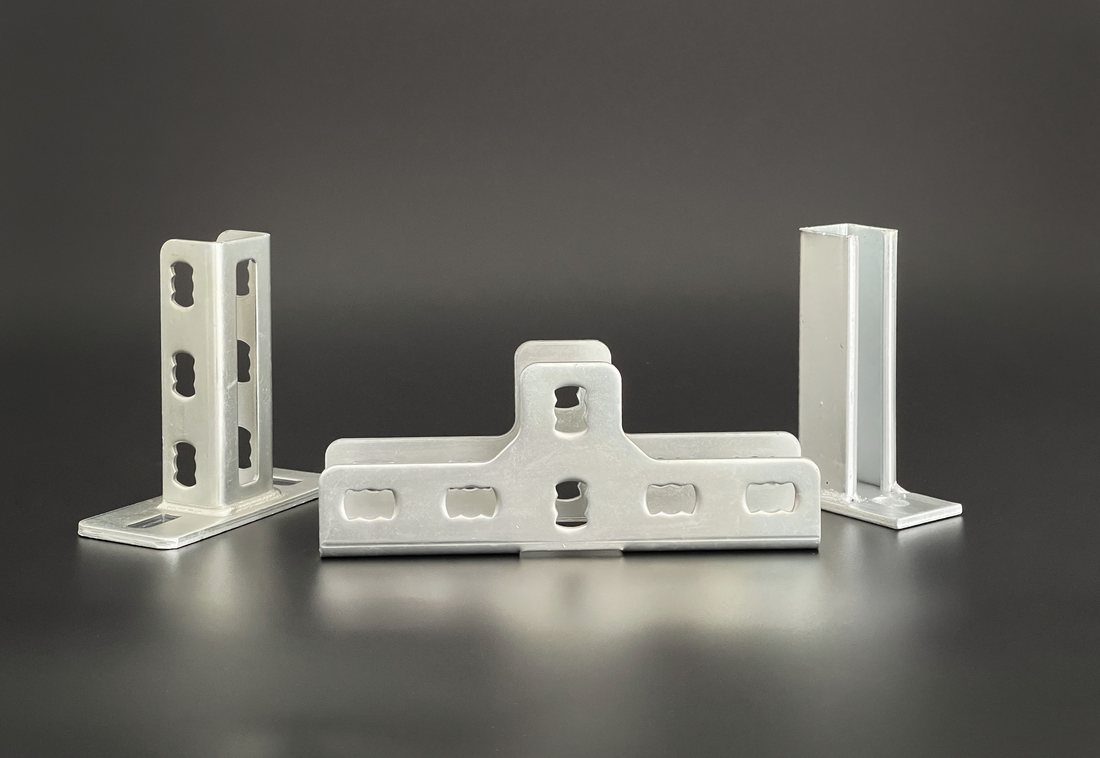
| 腕金バンド · アームタイ · 架線金具 | 屋外架空曝露 | Innozinc | 膜厚ばらつきを管理した複雑形状 |
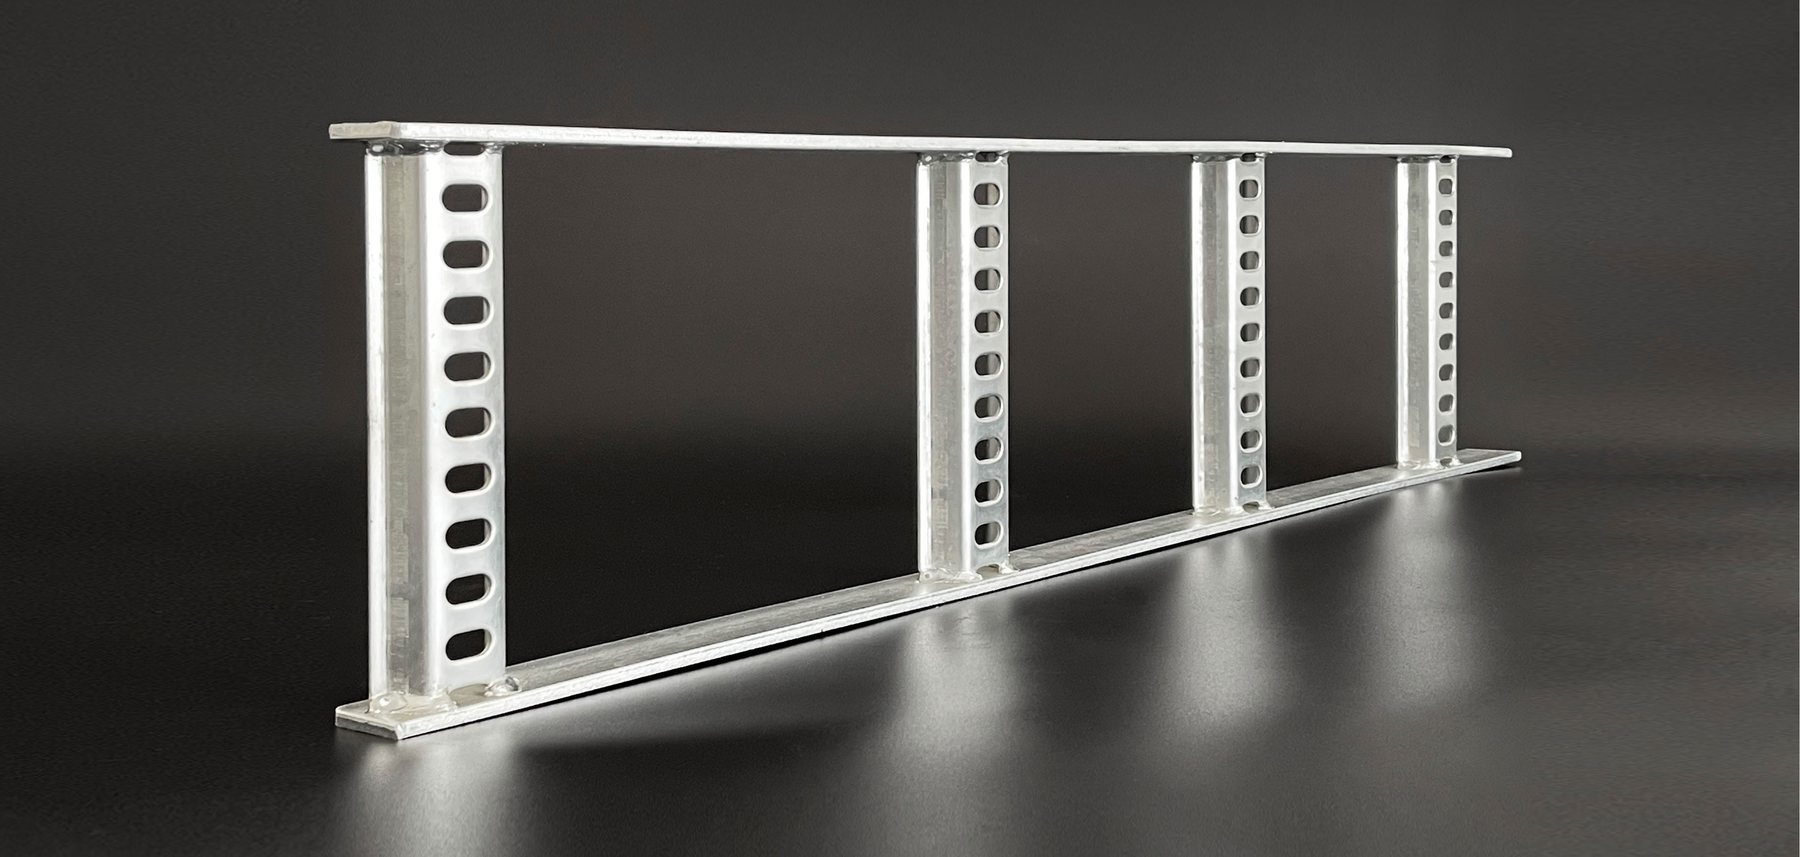
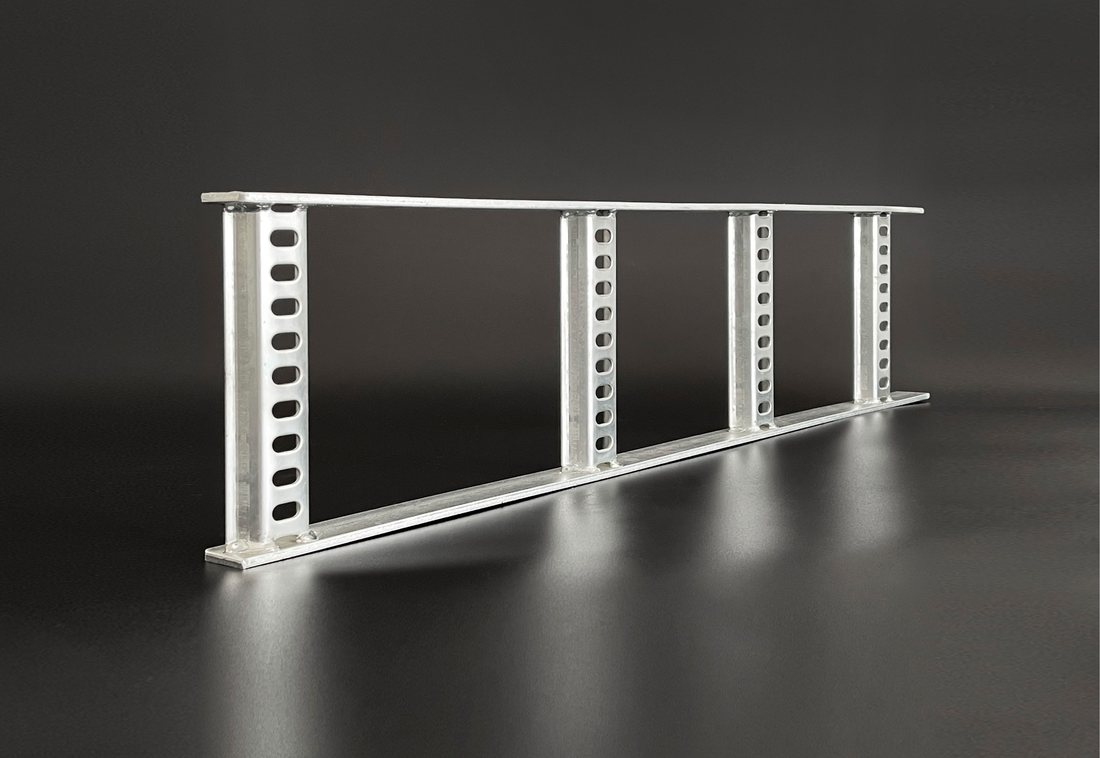
| ケーブルトレイ · ラダー · ダクト | 屋内/屋外 | Innozinc | 切断・打抜き後にめっきを実施 |
| 電線管サドル · クランプ · 吊り金具 | 屋内/屋外 | Innozinc | 多品種小ロット生産 · バレルめっきに対応 |
| 接地部品 · ボンディング金具 | 電気的導通の要件 | Innozinc | 組立品ごとの接触抵抗試験・仕様策定 |
| 送電鉄塔用締結部品 | 連続的な屋外曝露 · 高所 | Innozinc-h | SST 1,500–2,000 hr |
| 沿岸・離島の配電金具 | 塩分曝露・異種金属接触 | Innozinc-h | 異種金属接触腐食:非常に良好 · 耐酸性:良好 |
| 表面処理要件が指定された製品 | — | 仕様への整合 | 仕様改定または同等性能の承認を導入工程に組み込む |
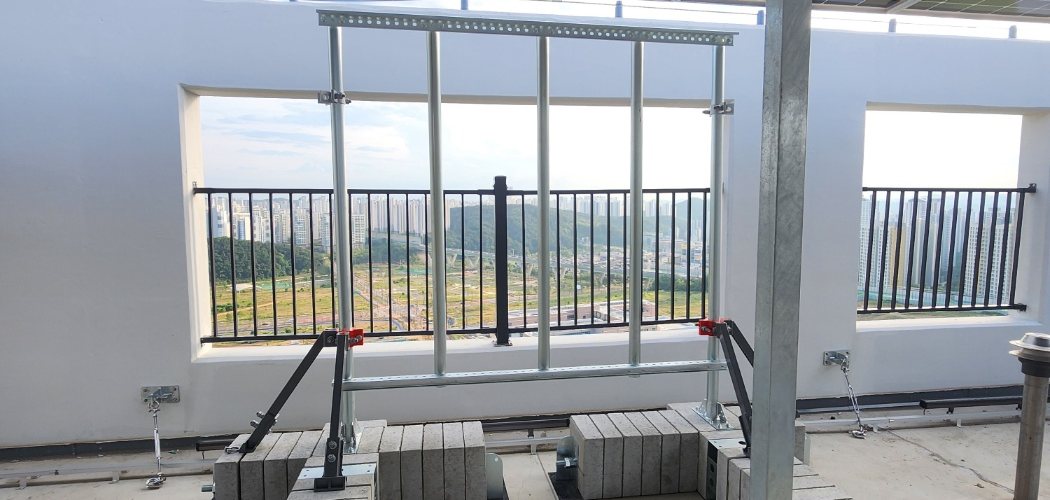
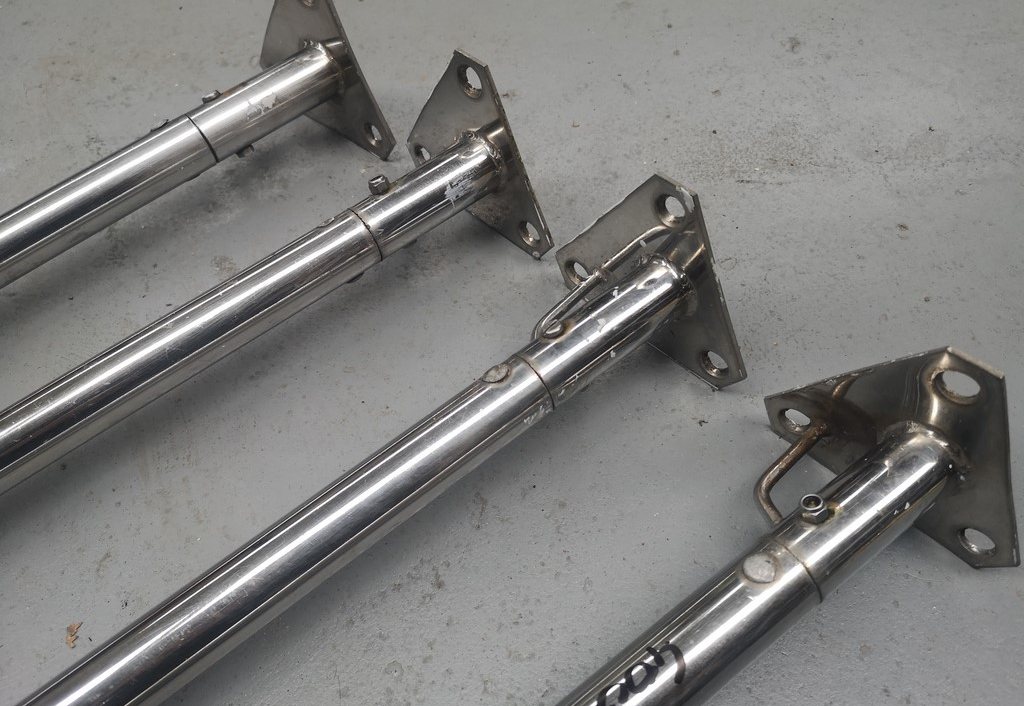
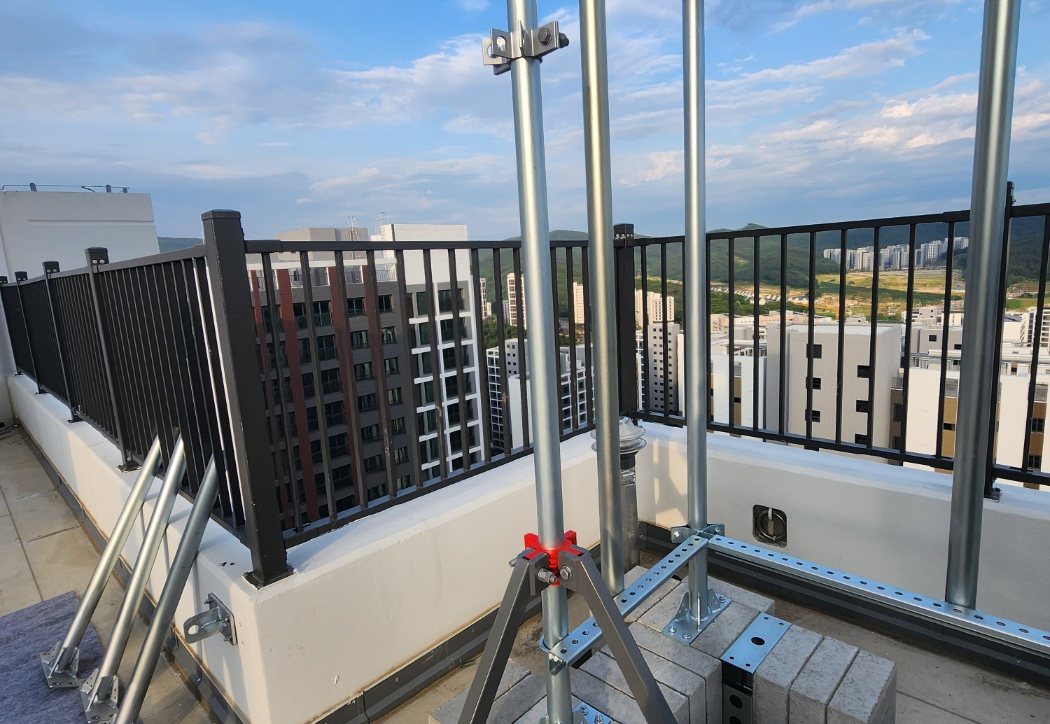
製品図面と曝露条件に基づき、表面処理仕様、評価基準、供給条件を定めます。
代表的SST仕様は、Innozincが720–1,000時間、Innozinc-hが1,500–2,000時間で、製品別の耐食要件に対応します。
ねじ公差、相手材、後工程の加工方法を、目標膜厚と検査条件に反映します。
KEMPは、技術データとサンプル試験により、表面処理仕様と同等性能の承認要件を支援します。
電力用金具の性能評価と、通信設備の支持・締結構造での経験を、製品別めっき設計に活かします。
めっき試験片、Uボルト、シャックルが、耐食性、加工性、耐摩耗性、引張荷重性能の目標に適合しました。
Uボルト・シャックル:中性塩水噴霧600時間および複合サイクル腐食40サイクル後に赤さびなし。引張荷重39.20 kNで表面欠陥なし。
通信設備の支持・締結用途の経験を、形状別めっき・品質管理計画に活かします。
電力用金具の仕様選定、品質管理、量産導入に関する技術案内。
業界固有の曝露条件と製品要件に対応するKEMPの表面処理ソリューションをご覧ください。
