耐蝕性
提升耐蝕性能
無機膜系統抑制腐蝕介質向電鍍鋅表面滲透。依不同鍍層厚度下的白鏽、紅鏽鹽霧試驗結果,選擇適合的型號。
KEMP · 電鍍鋅性能升級
 特性
Upgrade 300 與 500 適用
表面化學
ELPANG 運用既有
電鍍鋅產線,提升零件的耐蝕性能。
核心性能
依目標耐蝕性能、鍍層厚度及既有後處理製程,選擇合適的 Upgrade 型號。
耐蝕性
無機膜系統抑制腐蝕介質向電鍍鋅表面滲透。依不同鍍層厚度下的白鏽、紅鏽鹽霧試驗結果,選擇適合的型號。
既有產線
ELPANG 可導入既有電鍍鋅產線。依酸性或鹼性鍍浴及後處理配置,優化處理藥劑與操作參數。
製程與成本
綜合比較化學品單價、處理量、運轉時間及消耗率。試算後即可查看導入前後的預估耗材成本、成本差額及變動率。
各膜厚的應用參考值請見下表。應用前須依實際零件及製程條件進行試驗。
ELPANG UPGRADE 系列
依鍍層厚度與耐蝕性能要求,從 Upgrade 100、300、500 中選擇適合的型號。
提升薄電鍍鋅層零件的耐蝕性能。
白鏽鹽霧試驗:15 hr
依不同零件要求,兼顧鋅鍍層厚度與耐蝕性能。
不同膜厚的白鏽鹽霧結果請見下表
為高要求零件及既有表面處理應用提升耐蝕性能。
不同膜厚的白鏽鹽霧結果請見下表
下表列出各鍍層厚度對應的白鏽及紅鏽鹽霧試驗結果。Upgrade 300 與 500 提供成本試算模型。
膜厚與性能
依 ELPANG Upgrade System 性能資料,列出7種膜厚與製程條件,並分別顯示白鏽、紅鏽鹽霧試驗結果。
小螢幕裝置可在表格內橫向滑動,查看全部欄位。
| 型號 | 既有電鍍鋅 | ELPANG 處理後 | ||||
|---|---|---|---|---|---|---|
| 膜厚(µm) | 白鏽鹽霧(hr) | 紅鏽鹽霧(hr) | 膜厚(µm) | 白鏽鹽霧(hr) | 紅鏽鹽霧(hr) | |
| Upgrade 100 | ≈1 | 5 | 24 | ≈1 | 15 | 96 |
| Upgrade 300 | 3–5 | 24 | 72 | 2–3 | 48 | 120 |
| Upgrade 300 | 5–6 | 48 | 120 | 3–4 | 72 | 240 |
| Upgrade 300 | 8–10 | 72 | 240 | 5–6 | 72–96 | 300 |
| Upgrade 500 | 6–8 | 72 | 240 | 3–5 | 72–96 | 300 |
| Upgrade 500 | 8–10 | 72 | 240 | 6–8 | 72–120 | 400 |
| Upgrade 500 | 10–12 | 72 | 240 | 8–10 | 72–120 | 500 |
依據 2026-10-01 提供的資料。各列是不同膜厚條件下的應用參考值,並非所有膜厚均保證達到最長試驗時間。100 的對照為未使用封閉劑的電鍍鋅,300/500 為使用封閉劑的電鍍鋅。須控制鍍鋅、三價鈍化及後處理製程,並在應用前以實際零件進行試驗。鹽霧時數不代表實際使用壽命。
Upgrade 300 · PDF (KO) ↗ Upgrade 500 · PDF (KO) ↗
鹽霧試驗 · 觀察紀錄
選擇產品及暴露時間,同步查看相同時間的熱浸鍍鋅試樣與ELPANG試樣照片。每款產品包含23個觀察時間點。
選擇鹽霧暴露時間
UPGRADE 300評估報告,第3頁 · 相同暴露時間
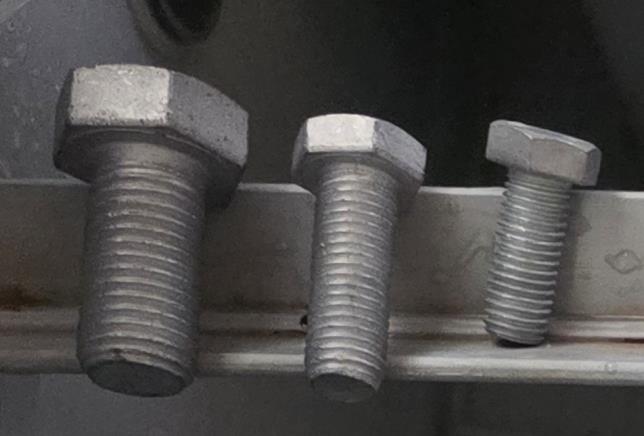
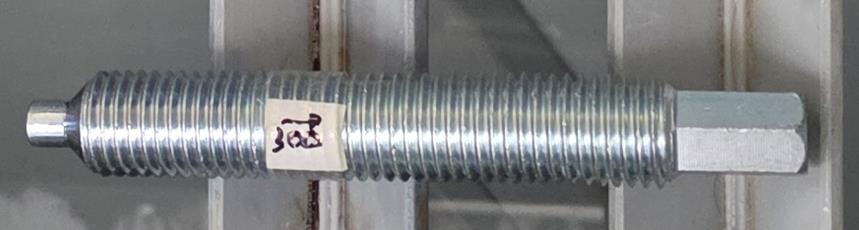
報告記錄試驗前外觀無異常。
試樣處於試驗前狀態,報告記錄外觀無異常。
鍍層厚度為估算值,300 h為觀察結束時間。照片為試驗過程中的觀察參考資料。正式應用指南請參閱上方鍍層厚度性能表。
虛線位置依據報告第3頁的分界線及試樣識別標籤逐張對位。鍍層厚度為估算值。300 h為觀察結束時間,不代表無腐蝕保證時間。鍍覆製程、厚度及試樣幾何形狀不同,不能據此換算定量性能比。照片與上方按厚度列示的產品參考值,其來源及條件不同。報告未明確列示試驗標準、試驗箱條件、重複試樣數量或定量判定標準。
導入方式
結合既有製程與目標性能,同步制定樣品處理條件與製程經濟性方案。
確認酸性或鹼性鍍浴、掛鍍或滾鍍方式、鍍層厚度、後處理與封孔劑配置,並將既有白鏽、紅鏽試驗結果與客戶規格比對。
依目標型號設定處理藥劑與製程參數,並以實際零件評估耐蝕性、外觀與尺寸。用量及稀釋比例依適用的 TDS 與產線專用技術規範設定。
試算後立即顯示導入前後的預估耗材成本、差額及變動率;詳細明細與技術諮詢可依需求選擇。總製造成本分析另須納入人工、能源、設備調整及生產條件。
我們提供專用處理藥劑、產線操作參數及品質管理支援。透過技術諮詢確認支援範圍與供應條件。
應用審查
依目標厚度及白鏽、紅鏽耐蝕要求,評估ELPANG Upgrade 100、300與500。首先確認現有電鍍鋅產線的鍍浴類型、處理方式及後處理製程。
請提供酸性或鹼性鍍浴類型、掛鍍或滾鍍方式、鈍化與封孔劑使用情況,以及現有鍍層厚度與試驗結果。
依厚度性能表,審查所需白鏽與紅鏽耐蝕性能。以實際零組件評估耐蝕性、外觀及尺寸後,再確定製程條件。
請準備藥劑採購單價、處理量、運轉時間及消耗量資料。評估導入成本時,應在Upgrade 300或500的預估耗材成本之外,計入人工、能源及設備調整費用。
藥劑添加量、濃度與稀釋比例應依最新技術資料表(TDS)及產線專屬條件設定。成本計算工具的耗材輸入值不可作為電鍍產線操作指示。
本系統設計用於既有電鍍鋅產線。藥劑及操作條件取決於鍍浴類型、掛鍍或滾鍍方式與後處理配置,因此應先審查現有製程,再確定所需變更。
等級名稱本身不能規定所有零組件的試驗時間。同一等級的白鏽與紅鏽SST結果也隨厚度變化,應結合厚度性能表及要求的驗收標準評估。
計算工具依輸入條件與價格情境比較預估耗材成本。核算實際總製造成本時,還應分別考量供應與運輸條件、人工、能源、設備費用、產能利用率及良率。
主要結果即時顯示
詳細明細與技術諮詢可依需求選擇。
查看結果無須填寫聯絡資料。
耗材成本預估採用以中國為參考的價格情境,並依匯率、供應價格、運費、合約條件、製程配置、產能利用率與良率調整。人工、能源及設備費用另行計算。