UP100-A · UP100-AW
UP100-A 與 UP100-AW 按 1:1 預混,再按混合液 1:水 100 稀釋。
KEMP · 電鍍鋅性能升級
 Upgrade 100
薄鍍層 · 基礎升級
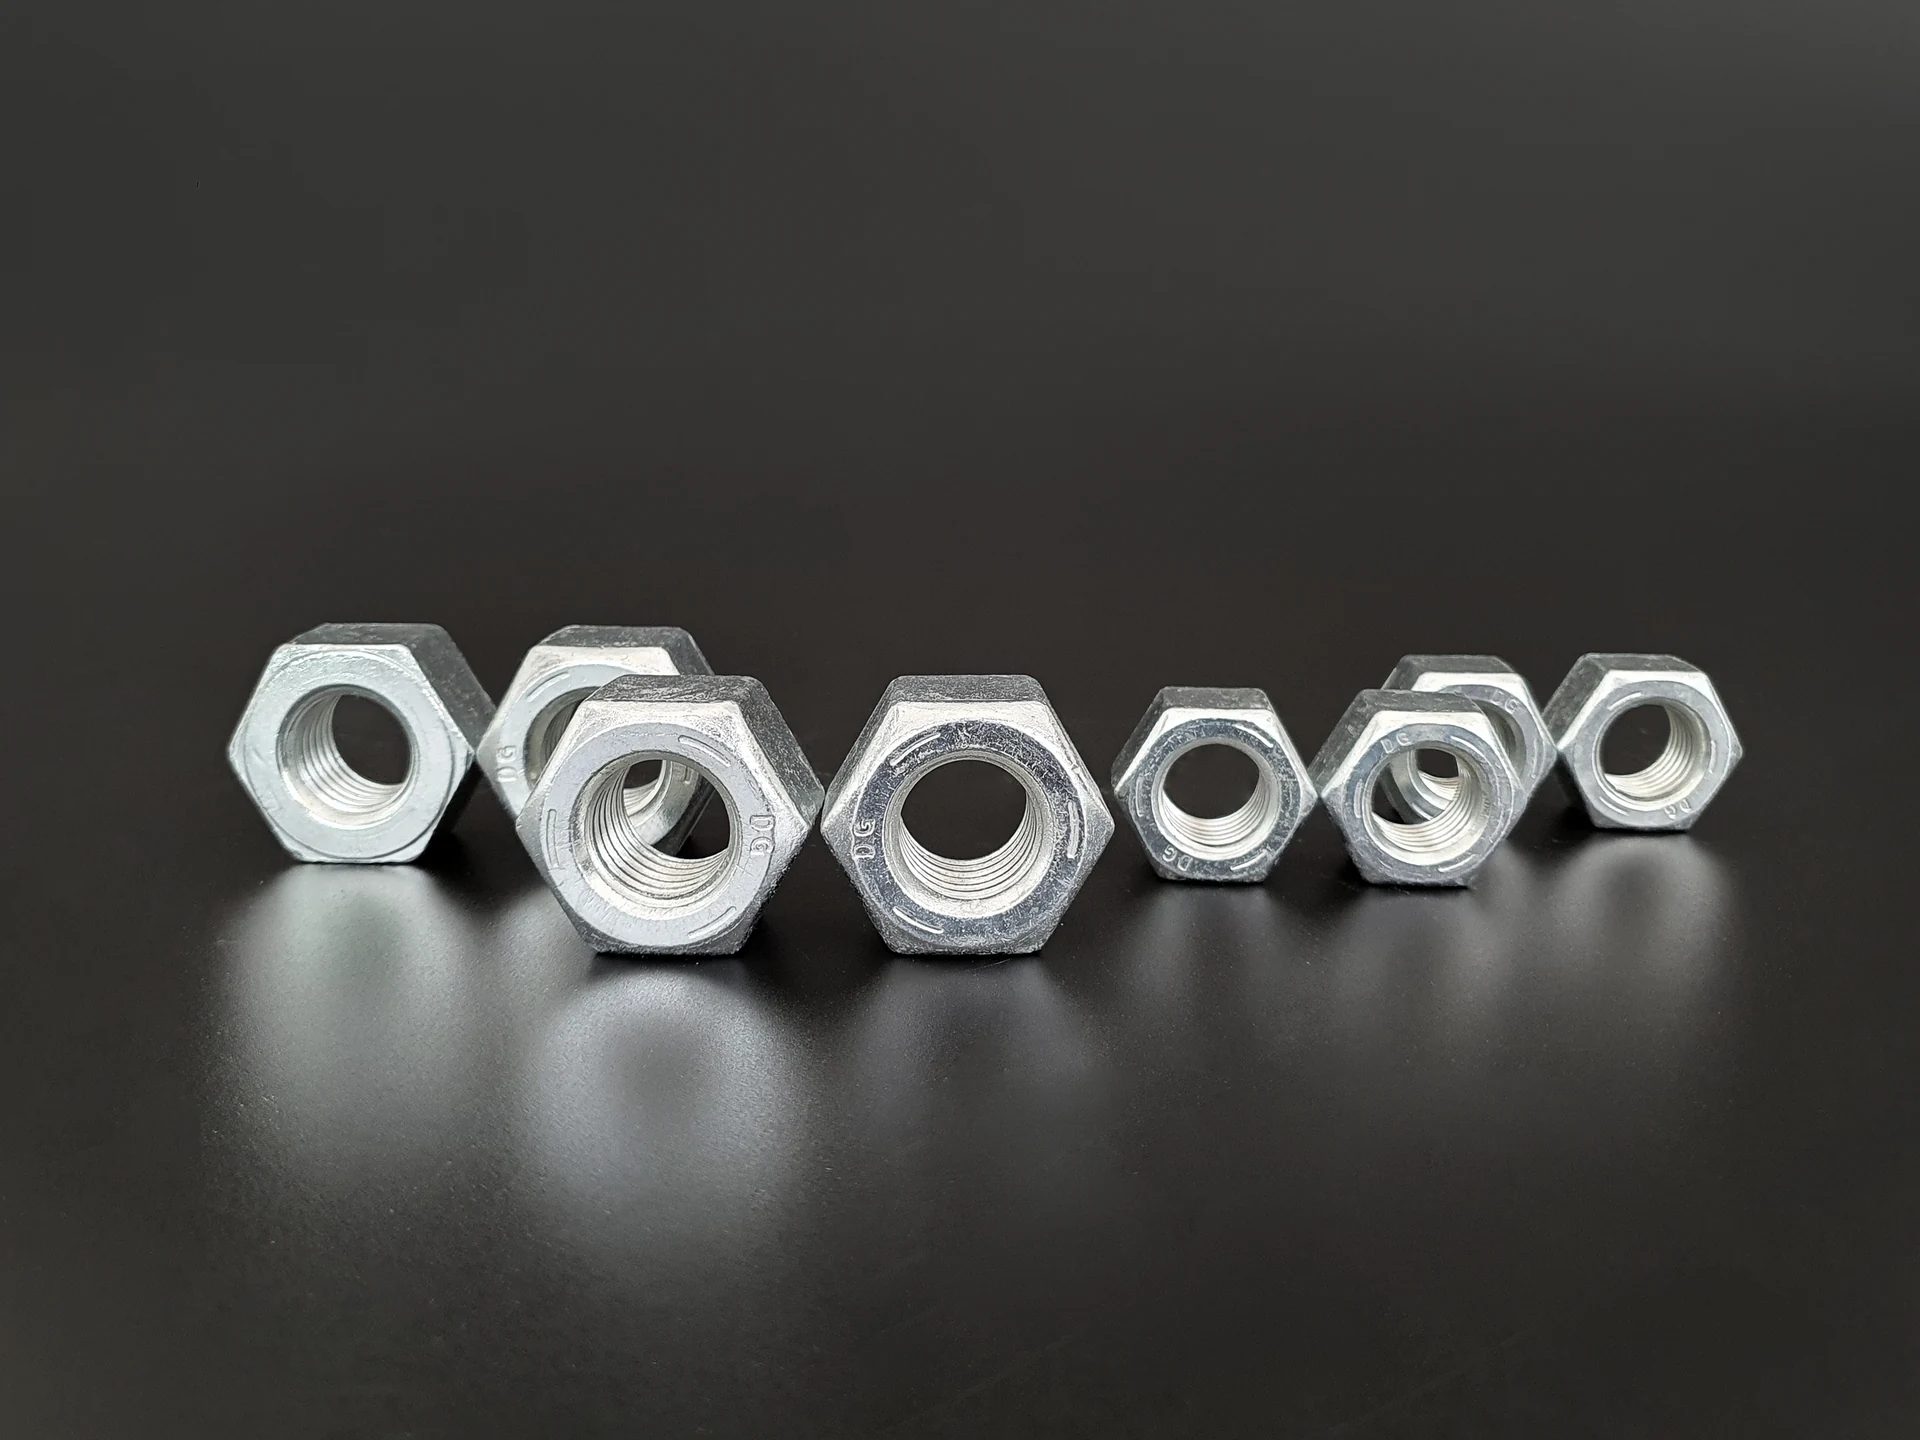
ELPANG Upgrade 100 · 鍍層厚度 約 1 μm · 白鏽 SST 15 hr · 紅鏽鹽霧試驗 96 hr. 各膜厚的應用參考值請見下表。應用前須依實際零件及製程條件進行試驗。
各膜厚的應用參考值請見下表。應用前須依實際零件及製程條件進行試驗。
膜厚與性能
比較各鍍層厚度下的
白鏽與紅鏽 SST 結果,選擇
符合零組件需求的規格。
小螢幕裝置可在表格內橫向滑動,查看全部欄位。
| 型號 | 既有電鍍鋅 | ELPANG 處理後 | ||||
|---|---|---|---|---|---|---|
| 膜厚(µm) | 白鏽鹽霧(hr) | 紅鏽鹽霧(hr) | 膜厚(µm) | 白鏽鹽霧(hr) | 紅鏽鹽霧(hr) | |
| Upgrade 100 | ≈1 | 5 | 24 | ≈1 | 15 | 96 |
依據 2026-10-01 提供的資料。各列是不同膜厚條件下的應用參考值,並非所有膜厚均保證達到最長試驗時間。100 的對照為未使用封閉劑的電鍍鋅,300/500 為使用封閉劑的電鍍鋅。須控制鍍鋅、三價鈍化及後處理製程,並在應用前以實際零件進行試驗。鹽霧時數不代表實際使用壽命。
產品與製程
依客戶規格審查既有產線的前處理、電鍍與後處理條件。
UP100-A 與 UP100-AW 按 1:1 預混,再按混合液 1:水 100 稀釋。
UP100-B 與 UP100-BW 按 1:1 預混,再按混合液:水稀釋;掛鍍 1:15,滾鍍 1:10–15。
可提供技術文件,說明詳細規格與應用製程。
各膜厚的應用參考值請見下表。應用前須依實際零件及製程條件進行試驗。
應用審查
請提供基材、鍍層厚度及目標耐蝕性能,KEMP將介紹Upgrade 100的適用製程與藥劑規格。詳細操作條件請參閱最新技術資料表(TDS)。