01 / REPAIR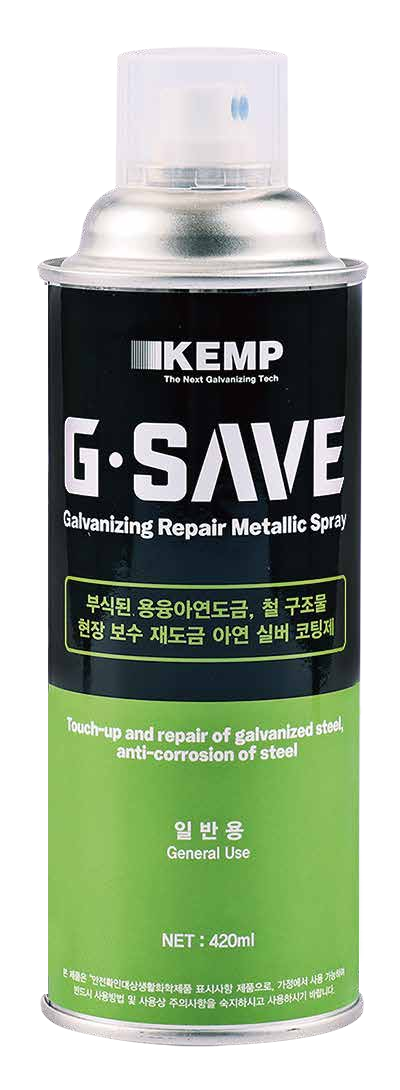
防蝕修補 · 金屬銀色
G·SAVE
裸露鋼基材的
鋅基防蝕層修復
採用片狀鋅與無機黏結劑的局部防蝕修補塗料,用於鍍層損傷部位、切邊及焊接部位的鋼基材保護。
- 應用部位
- 腐蝕部位·切邊·焊接部位
- 外觀
- 金屬銀色
KEMP AEROSOL COATING SYSTEM
以片狀鋅與無機黏結劑為基礎的
氣霧式複合修補系統。
G·SAVE · Innotouch · G+PLUS
從局部防蝕修補到外觀恢復與透明面塗。
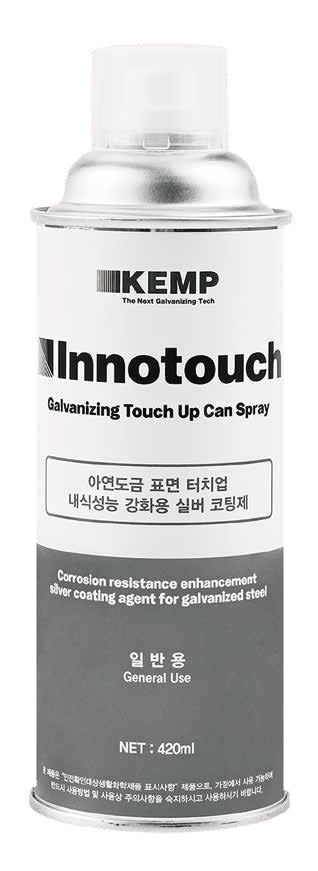
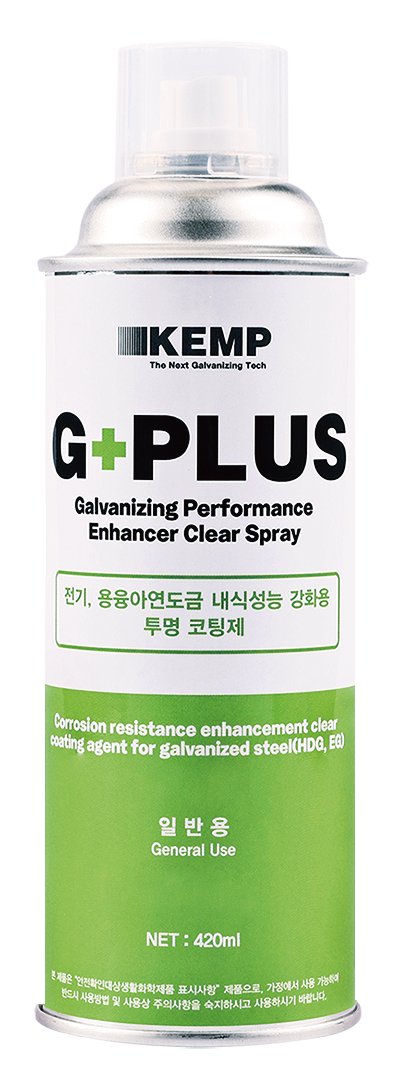
G·SAVE · Innotouch · G+PLUS / 420 mL
SURFACE ASSESSMENT & REPAIR SPECIFICATION
配合基材、鍍層狀態及外觀需求,
組合防蝕層、修補塗膜與透明面塗。
清除腐蝕產物與污染物後,在裸露鋼基材、切邊及焊接部位形成片狀鋅修補塗膜。依外觀需求與使用環境搭配後續塗層。
查看產品規格 →防蝕修補 · 金屬銀色
裸露鋼基材的
鋅基防蝕層修復
採用片狀鋅與無機黏結劑的局部防蝕修補塗料,用於鍍層損傷部位、切邊及焊接部位的鋼基材保護。
外觀恢復 · 亮金屬銀色
強化鍍層損傷部位耐蝕性
並恢復金屬銀色外觀
以鋅鋁粉末與無機黏結劑為基礎的修補塗料,可修復鍍層刮傷與黑變,並與G·SAVE搭配構成焊接部位複合修補塗膜。
耐蝕性強化 · 透明面塗
在鍍鋅表面形成
透明無機保護膜
用於強化鍍鋅件耐蝕性的透明無機塗料,可作為新鍍鋅件的保護膜或修補塗膜的面塗。
INORGANIC COATING TECHNOLOGY
將金屬粉末的屏蔽與犧牲陽極作用,
和無機黏結劑的成膜功能依修補需求組合。
G·SAVE片狀鋅結構示意
片狀鋅疊層結構與腐蝕介質滲透路徑的原理示意圖。
疊層鋅片可延長水分、鹽分等腐蝕介質的滲透路徑。與鋼基材保持電接觸的鋅優先氧化,藉由犧牲陽極作用保護基材。
Innotouch透過含鋅鋁粉末的無機塗膜強化損傷部位耐蝕性並恢復外觀。以實際零組件試塗確認與原鍍層的色彩協調性及後續塗層相容性。
G+PLUS在鍍鋅層或修補塗膜上形成透明保護膜。與有色修補塗膜搭配時,同時評估外觀需求及重塗條件。
WELD REPAIR · FIELD VALIDATION
全球造船企業以需求端企業身分參與的
船用調整管量產性能評估研發。
採用Innozinc陶瓷鍍鋅的預鍍管材與法蘭於現場加工、焊接,再以氣霧式修補塗膜修復焊道及熱影響區的鍍層損傷。KEMP針對50A以下船體分段連接用調整管,在全球造船企業現場評估彎管、焊接及修補製程。
採用複合修補系統的內外焊接部位,在中性鹽霧試驗中, 720小時後紅鏽發生情況判定為「無異常」。焊後修補部位達到本專案所評估陶瓷鍍鋅單件相同的720小時評估水準。
Innozinc陶瓷鍍鋅技術 ↗結合裸露鋼基材上的片狀鋅防蝕層與金屬銀色修補塗膜。
試樣標示:KEMP(GS+INT)將彎曲加工部位的修補塗膜與透明無機面塗搭配,強化表面保護。
試樣標示:KEMP(INT+GP)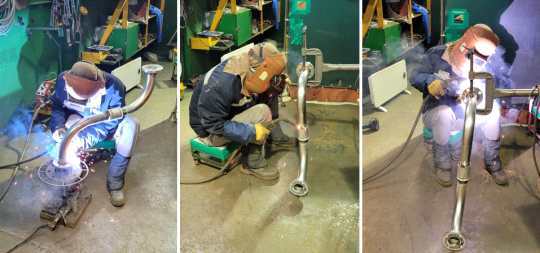
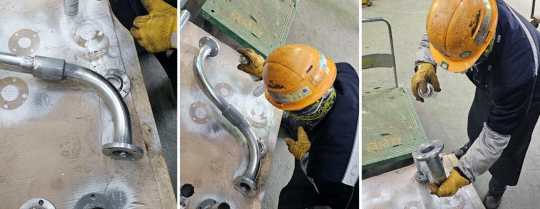
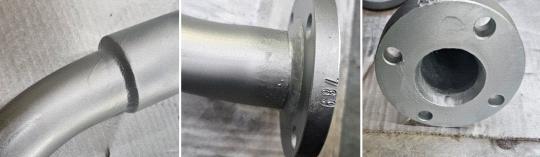
全球造船企業現場的焊接、噴塗修補及完工紀錄。
| 試驗對象 | 試樣組合 / 試驗部位 | 結果 | 試驗依據 |
|---|---|---|---|
| 複合修補調整管 | GS + INT 內外焊接部位 | 無異常 | KS D 9502:2024 TAK-2024-149239,第2/3頁 |
| 複合修補調整管 | INT + GP 彎曲拉伸側與壓縮側 | 無異常 | KS D 9502:2024 TAK-2024-149239,第3/3頁 |
| 陶瓷鍍鋅單件 | 法蘭 | 無異常 | KS D 9502:2020 TAK-2025-008170 |
| 陶瓷鍍鋅單件 | 管材 | 無異常 | KS D 9502:2020 TAK-2025-008171 |
應用於焊接與彎曲部位的複合修補系統,在720小時中性鹽霧評估中未出現紅鏽,驗證了其耐蝕性。
GS:G·SAVE / INT:Innotouch / GP:G+PLUS。應用組合、評估部位及試驗標準如上表所示。
SEE THE APPLICATION
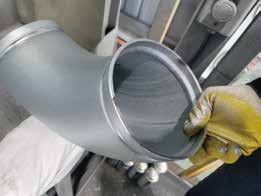
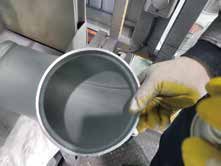
採用Innotouch於刮傷部位
形成金屬銀色修補塗膜的案例。
以實際零組件試塗,確認與原鍍層的
色彩協調性及所需表面品質。
APPLICATION SEQUENCE
整合防蝕層形成、外觀恢復與透明面塗的修補製程。
依現場技術要求配置兩產品或三產品系統。
清除腐蝕產物、油污及焊接殘留物,確認基材裸露與鍍層損傷範圍。
在裸露鋼基材及焊接損傷部位形成片狀鋅防蝕層。
以金屬銀色修補塗膜強化耐蝕性並恢復外觀。
以透明無機面塗保護鍍鋅件或修補塗膜。
防蝕修補與透明保護採用G·SAVE → G+PLUS;同時要求金屬銀色外觀時採用G·SAVE → Innotouch → G+PLUS。GS+INT焊接部位與INT+GP彎曲部位在研發中分別通過720小時耐蝕性評估。依產品技術資料與現場施工規範設定乾膜厚度(DFT)、重塗間隔及乾燥固化條件。
查看三產品施工指南 ↗ [PDF · KO]TEST CONDITIONS & RESULTS
產品鹽霧試驗所驗證的耐蝕性能,
結合試樣組合、試驗條件與判定結果呈現。
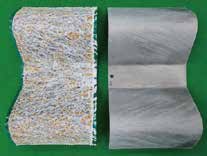
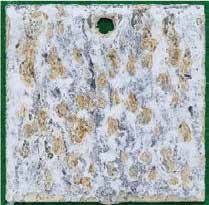
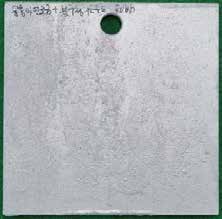
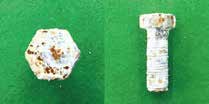
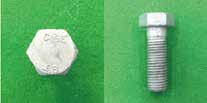
以上為產品型錄所載各試樣鹽霧試驗結果。依各試驗的基材、前處理、塗裝條件與判定標準,評估符合現場耐蝕性需求的修補方案。
TECHNICAL RESOURCES
確認各產品適用部位、塗膜性能與試驗條件。
防蝕層、外觀及透明保護的三產品製程為G·SAVE → Innotouch → G+PLUS。兩產品研發案例包括焊接部位的G·SAVE + Innotouch,以及彎曲部位的Innotouch + G+PLUS。兩種組合在對應部位的720小時中性鹽霧評估中均未出現紅鏽。
裸露鋼基材、焊接部位及切邊可採用G·SAVE防蝕修補;鍍層刮傷與黑變可採用Innotouch。依損傷深度、殘餘鍍層、基材狀態及耐蝕性需求決定複合應用方案。
請提供產品名稱、基材與鍍層規格、使用環境及試驗要求。我們提供SDS、表面處理、乾膜厚度及重塗條件說明,並結合對應部位的研發試驗資料,協助評估修補規格。
APPLICATION REVIEW
結合基材與鍍層規格、焊接加工條件、損傷範圍,
依耐蝕性需求選擇產品組合及施工條件。