
Innozinc 以及 Innozinc-h 以陶瓷鋅電鍍保護電纜托架、機架框架、耐震支架及全牙螺桿。KEMP 依 耐蝕性、尺寸公差與組裝條件制定零組件規格,包括異種金屬界面的接觸腐蝕評估。
受控機房仍須管理 電氣污染與電化學腐蝕。也須考量 加工、鍍層覆蓋與零組件組裝.
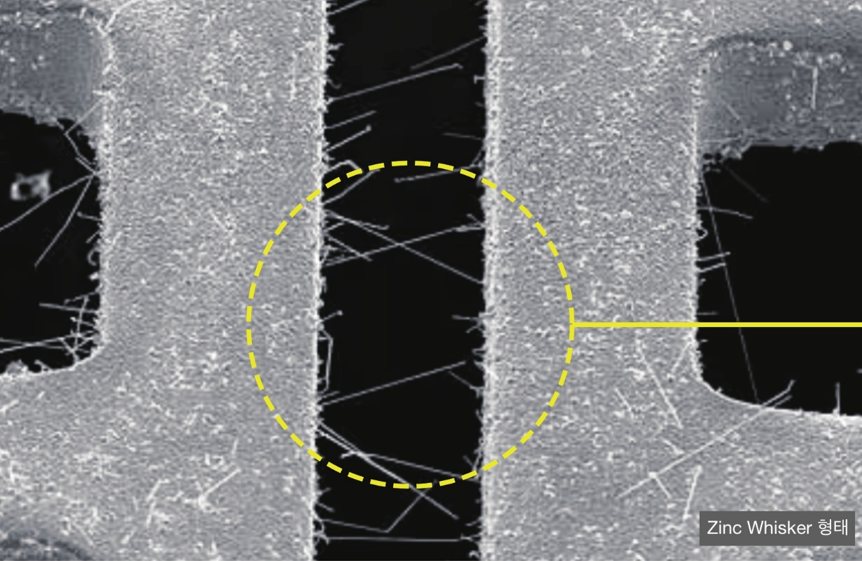
鋅鬚是 可從鋅塗鍍表面生長的導電金屬細絲。其 生長與潛伏期各不相同。NASA 已記錄 與鋅鬚污染相關的電子設備故障,包括 鍍鋅高架地板結構。請評估實際設備與微粒傳播路徑。
僅憑厚度無法判定鋅鬚風險。已發表實驗描述了 特定電鍍條件下與厚度相關的行為,並非所有情況通用的安全或不安全門檻,不能直接套用於 所有資料中心零組件.
材料核准前,先訂定污染管制 背景參考:NASA,Brusse & Sampson(2004);Takemura(1986);Wu、Ashworth & Wilcox(2015)。這些資料並未驗證 Innozinc 的鋅鬚抑制效果。不鏽鋼扣件接觸鋅塗鍍鋼材 時,若存在電解質,可能形成電偶腐蝕界面。引用的 Innozinc-h 比較報告顯示, 與碳鋼配對時的電偶電流密度低 65% ,相對於其 HDG 參考試片。此數值不得套用於 SUS304 螺栓接合處。
評估電解質、面積比與配對材料審查 鹽分、冷凝水與化學暴露 時應分別評估。Innozinc-h SST 指引為 1,500–2,000 hr。引用的 10% HCl 浸泡三分鐘結果,不代表符合連續酸液使用要求。
SST:1,500–2,000 hr · 化學相容性審查預鍍鋅鎂鋁鋼板是在 塗鍍後切割與成形。請審查 切割邊緣覆蓋、彎曲損傷及 加工應力。雖然 應力可能促成鋅鬚生長, 但不能據此確定特定鋼板產品的鋅鬚行為。請取得相關供應商資料。
加工後電鍍可覆蓋可接觸的邊緣 背景:應力與微觀組織研究;比較任何塗鍍層時,請取得產品專屬資料。鋅鬚生長可能涉及 內應力與微觀組織。報告的 應力門檻 以及 鍍層應力 取決於研究條件,並非普遍設計限制。 電鍍鋅塗層須依應用進行風險審查。KEMP 的 極化比較 報告 估算腐蝕速率低 96% ,相較於其 HDG 參考試片,但未量測鋅鬚生長。
極化試驗評估 電化學腐蝕行為 ,限於試驗條件下。 不量測鋅鬚潛伏期、密度、生長速率或電氣安全.
與 鍍鋅參考試片 比較不能證明 鋅鬚開始生長的時間延後 或 鋅鬚生長較慢。這些宣稱需要直接且產品專屬的證據。
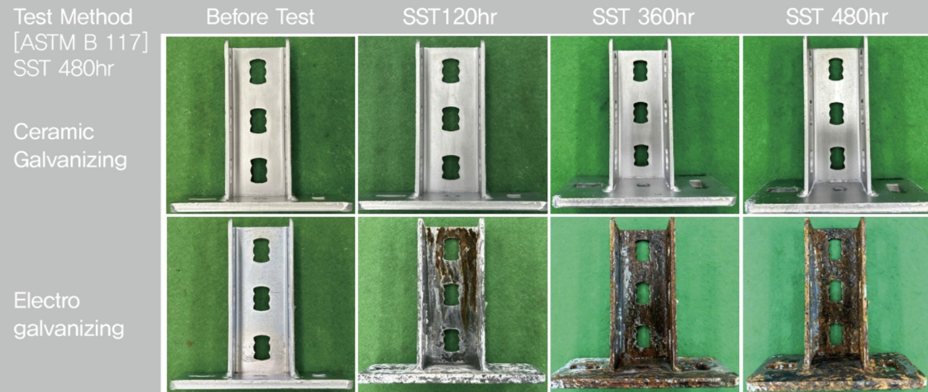
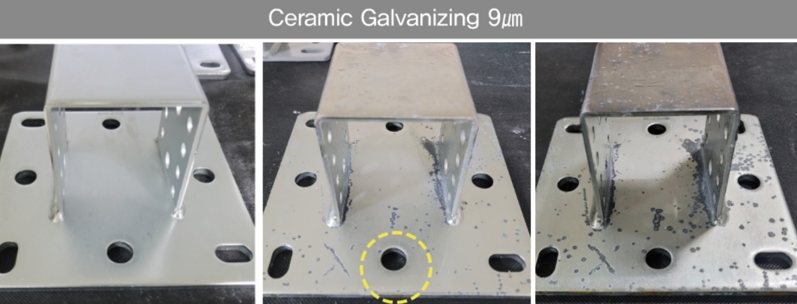
塗鍍系統應依所需耐蝕與組裝條件評估。
訂定 敏感電子設備附近零組件的資格驗證標準.
Innozinc 並未宣稱不會產生鋅鬚。腐蝕減少也不能證明 鋅鬚較晚開始或生長較慢。須在相關材料、製程及環境條件下取得直接證據。
黑變、白鏽與鋅鬚生長之間並無已確立的固定順序. 依議定外觀與腐蝕標準檢查變色. 僅目視檢查無法確認鋅鬚不存在或其發生時間.
鋅鬚可能造成導電污染。示意圖不預測生長速率,也不量化比較塗鍍系統。
電沉積鋅搭配無機層。耐蝕結果不證明鋅鬚抑制效果。
將接合處檢查納入運轉維護。請比較 指定配對材料、電解質及面積比下的電偶電流,而非一般材料排名。
兩者均採用 陶瓷鋅塗鍍系統。合適等級、厚度及製程取決於暴露條件、零組件幾何形狀與驗收標準。對鋅鬚敏感的應用須另行資格驗證。
專案可考慮 在不同暴露區域分別採用 Innozinc 與 Innozinc-h。請提供圖面與性能要求,以議定規格與驗證計畫。
型錄參考與現行等級指引。比較須採用等同試驗條件與驗收標準。
SUS304 是 基材,而非鋅塗鍍層。鋅白鏽標準不適用於此材料;參考資料不代表直接等效。
| 項目 | 電鍍鋅 | 熱浸鍍鋅 | Innozinc | Innozinc-h | SUS304(基材) |
|---|---|---|---|---|---|
| SST 參考/等級指引 | 240 hr(參考) | 500 hr(參考) | 720–1,000 hr | 1,500–2,000 hr | 非鋅白鏽判定標準 |
| 10% HCl,三分鐘篩檢 | 差(型錄評級) | 差(型錄評級) | 普通(型錄評級) | 良好(型錄評級) | 良好(型錄評級) |
| 極化腐蝕比較 | – | 參考:100% | 報告降低 96% | 報告降低 96% | – |
| 電偶腐蝕比較:特定試驗評級 | 差(型錄評級) | 差(型錄評級) | 良好(型錄評級) | 非常良好(型錄評級) | 普通(型錄評級) |
| 鋅鬚資格驗證 | 需要應用專屬證據 | 需要應用專屬證據 | 尚未建立抑制效果 | 尚未建立抑制效果 | 非鋅塗鍍層 |
| 塗鍍層厚度 | 8µm↑ | 50~77µm | 8µm↑ | 8µm↑ | – |
| 扣件配合/公差 | 驗證指定系統 | 驗證指定系統 | 驗證指定系統 | 驗證指定系統 | 驗證指定系統 |
| 面漆附著力 | 驗證指定系統 | 驗證指定系統 | 驗證指定系統 | 驗證指定系統 | 驗證指定系統 |
| 製程溫度/尺寸審查 | 常溫電沉積 | 熱浸鍍,約 450°C | 常溫電沉積 | 常溫電沉積 | – |
| 化學篩檢/符合性審查 | 依規格而定 | 依規格而定 | 26 項分析物參考;確認報告範圍 | 26 項分析物參考;確認報告範圍 | 確認材料符合性要求 |
參考資料包含 ASTM B117 鹽霧條件(5% NaCl、35°C),以及 10% HCl 浸泡三分鐘。請索取 原始 KTR 報告,包括試片製備及實際受測分析物。IEC 62321-6 並非涵蓋所有 RoHS 物質的全面試驗。這些比較用於支援審查,而非自動核准。
依暴露條件與功能選擇等級;另行驗證電氣、污染及機械要求。
薄鍍層可支援精密公差,但 螺紋配合與孔隙須驗證 ,以鍍後量產零件確認。任何重加工表面均須依規格修補。
請索取個別分析物報告與偵測極限,以符合 適用材料核准清單。26 項分析物篩檢不自動代表通過 RoHS、無塵室或設備核准。
常溫電沉積可 降低熱變形風險。薄件或長件須確認搬運、幾何形狀與完整製程。
切割或沖孔預鍍鋼板會使邊緣裸露。加工後電鍍可覆蓋可接觸表面;請確認凹部、焊前準備及所需修補製程。
引用的面漆評估報告顯示 9.05 MPa/6.20 MPa ,適用於其受測系統。請於原始報告確認塗料、前處理、固化及附著力方法;勿將 ISO 20340 視為拉拔試驗方法。
索取 製程與碳評估輸入資料,包括系統邊界、能源組合與生產假設。此處未建立量化生命週期減碳幅度。
塗鍍層變更可能須取得客戶與工程核准。KEMP 可協助準備 相關報告與規格資訊.
請提供零組件與要求,以便確認相關報告及技術型錄。
議定樣品數量、費用、運送與驗收標準。 具代表性的異種金屬接合試件 可支援組裝試驗;請確認試驗配對材料與條件。
與負責實驗室議定 SST、電偶腐蝕、厚度、附著力及任何另行鋅鬚資格驗證。可行時索取方法與原始數據。
索取規格文字草案、相關參考與技術說明。 工程人員參與 可依需求安排。
相關等級、製程管制與驗收要求核准後,再下量產訂單。
現有專案摘要描述自 2026 年起的工作。請確認各項具名應用目前的供貨與核准狀態。
KEMP 開始供應 全牙螺桿與電纜托架 給韓國資料中心專案,時間為 2026 年 6 月。零組件規格與應用詳情請洽團隊。
陶瓷鋅鍍層 正在評估用於 配管與型鋼。請確認樣品與核准狀態;未有直接證據前,勿描述為可減少鋅鬚。
現有摘要描述了對 配管、電纜托架、耐震支架與支撐架的審查。請確認目前狀態與核准範圍。
專案身分與參考詳情須依保密及揭露許可提供。
KEMP 在電力、重工、造船及建設領域具有塗鍍應用參考。資料中心是 應用開發重點 ,須進行專案專屬技術審查。
標誌對應 KEMP 其他產業供貨參考,並非資料中心資格驗證或對本頁宣稱的背書。
技術規格審查常見問題。
