
熱浸鍍鋅舾裝件的白鏽可能需要 建造與試運轉期間重工。在造船廠共同開發專案中, Innozinc 陶瓷鋅鍍層 記錄 鹽霧試驗至少 1,000 小時,專案目標為 480 小時。文件記錄的 KR 第三方檢查亦涵蓋 六項檢驗項目。現行等級指引為 Innozinc:720–1,000 hr;Innozinc-h:1,500–2,000 hr。請確認適用於您應用的試片條件與驗收標準。

塗鍍性能不僅影響實驗室腐蝕結果,也影響建造、檢查及交付前重工。
鍍鋅格柵與電纜托架可能出現 建造與試運轉期間的白鏽,須在交付前處理。共同開發專案針對這項反覆維護負擔提出改善。
共同開發任務書中指出反彈磨料可能局部損傷鍍層。專案建立 受損部位評估標準 ,採用 五個損傷等級 支援修補決策。
外觀、附著力與後續塗層附著力引用 ASME Section IX 的報告試片試驗中,未觀察到焊接缺陷。另由 指定職業暴露量測機構 比較塗鍍試片與裸鋼的焊接及金屬煙塵。現場焊接程序仍須核准。
完成造船廠焊接性評估共同專案訂定 環氧面漆附著力至少 3 MPa 的目標 ,並在受測條件下超越目標。仍須確認表面前處理與所選塗裝系統的相容性。
報告環氧附著力:>3 MPa大型船舶舾裝件用陶瓷鋅電鍍的開發,由兩家韓國主要造船廠與 KEMP 參與。造船廠實驗室訂定專案目標並評估試片。
| 評估項目 | 專案目標 | 報告結果 | 評估 |
|---|---|---|---|
| 耐鹽霧性 | ≥480 hr | ≥1,000 hr | 超越目標 |
| 鍍層附著力 | ≥4B | 5B | 超越目標 |
| 耐衝擊與耐彎曲性 | 無剝落或缺陷 | 未觀察到剝落或缺陷 | 達成目標 |
| 環氧面漆附著力 | ≥3 MPa | >3 MPa | 達成目標 |
| 焊接性 | 無焊接缺陷 | 未觀察到焊接缺陷 | 達成目標 |
| 噴砂損傷後耐蝕性 | 建立依損傷程度判定的標準 | 完成損傷等級評估 | 達成目標 |
| 噴砂損傷後鍍層完整性 | 建立評估標準 | 判定標準,針對 五個損傷等級 | 達成目標 |
合作方名稱 受保密協議約束;可在合約範圍內討論揭露。以上結果出自造船廠實驗室專案結案報告,並非普遍產品保證。
專案旨在 透過 HDG 替代方案降低材料成本;後續螺栓與螺帽應用涵蓋 14 艘船舶。節省幅度取決於實際規格與生產條件。
| 項目 | 熱浸鍍鋅(HDG) | Innozinc 陶瓷鋅鍍層 |
|---|---|---|
| 塗鍍層結構 | 鋅層 + 鋅鐵合金層 | 電沉積鋅 + 無機矽氧烷塗層 |
| 界面形成 | 浸鍍期間形成合金 | 矽氧烷鍵結 於鋅界面 |
| 製程溫度 | 約 450°C 浸鍍 | 約 25°C 電沉積 |
| 螺栓鍍層厚度(SEM 試片) | 60~65µm | 小螺栓:25–30 µm;大螺栓:35–40 µm |
| 建造/試運轉期間白鏽 | 專案任務書中的常見問題 | 報告改善 |
| 後續塗裝 | 須指定表面前處理 | 報告環氧附著力:>3 MPa |
螺栓厚度以 SEM 截面分析量測。電沉積隨幾何形狀變化: 螺紋達到 8–12 µm 時,頭部可能產生較厚鍍層。量產前,請訂定量測位置與螺紋量規驗收要求。
韓國船級社於蔚山工廠依 KEMP 規格進行第三方檢查後,核發符合性證書。六項報告項目均符合指定標準。
| 檢查項目 | 引用方法 | 標準 | 報告結果 | 評估 |
|---|---|---|---|---|
| 鍍層厚度 | ASTM B 499 | ≥6 µm | 20µm | 符合 |
| 附著力 | ASTM D 3359 | 5B | 5B | 符合 |
| 鹽霧試驗 | KS D 9502 | 無紅鏽 | 未觀察到紅鏽 | 符合 |
| 循環腐蝕試驗 | JIS H 8502 | 無紅鏽 | 未觀察到紅鏽 | 符合 |
| 層間附著力 | KS M ISO 2409 | 附著力 1 級 | 附著力 1 級 | 符合 |
| 六項受限物質(報告範圍) | IEC 62321 | 在方法極限內未檢出 | 受測試片未檢出 | 符合 |
證書範圍很重要。 這是 依 KEMP 規格進行第三方檢查所核發的 KR 符合性證書, 並非 KR 型式認可。適用對象為不受 KR 船級要求管制的產品。船級管制項目須另行審查與核准。六項物質篩檢本身不代表符合所有現行 RoHS 要求。請索取證書與支持試驗範圍供評估。
焊接健全性與職業暴露分別評估。兩者均不能取代核准焊接程序或現場安全評估。
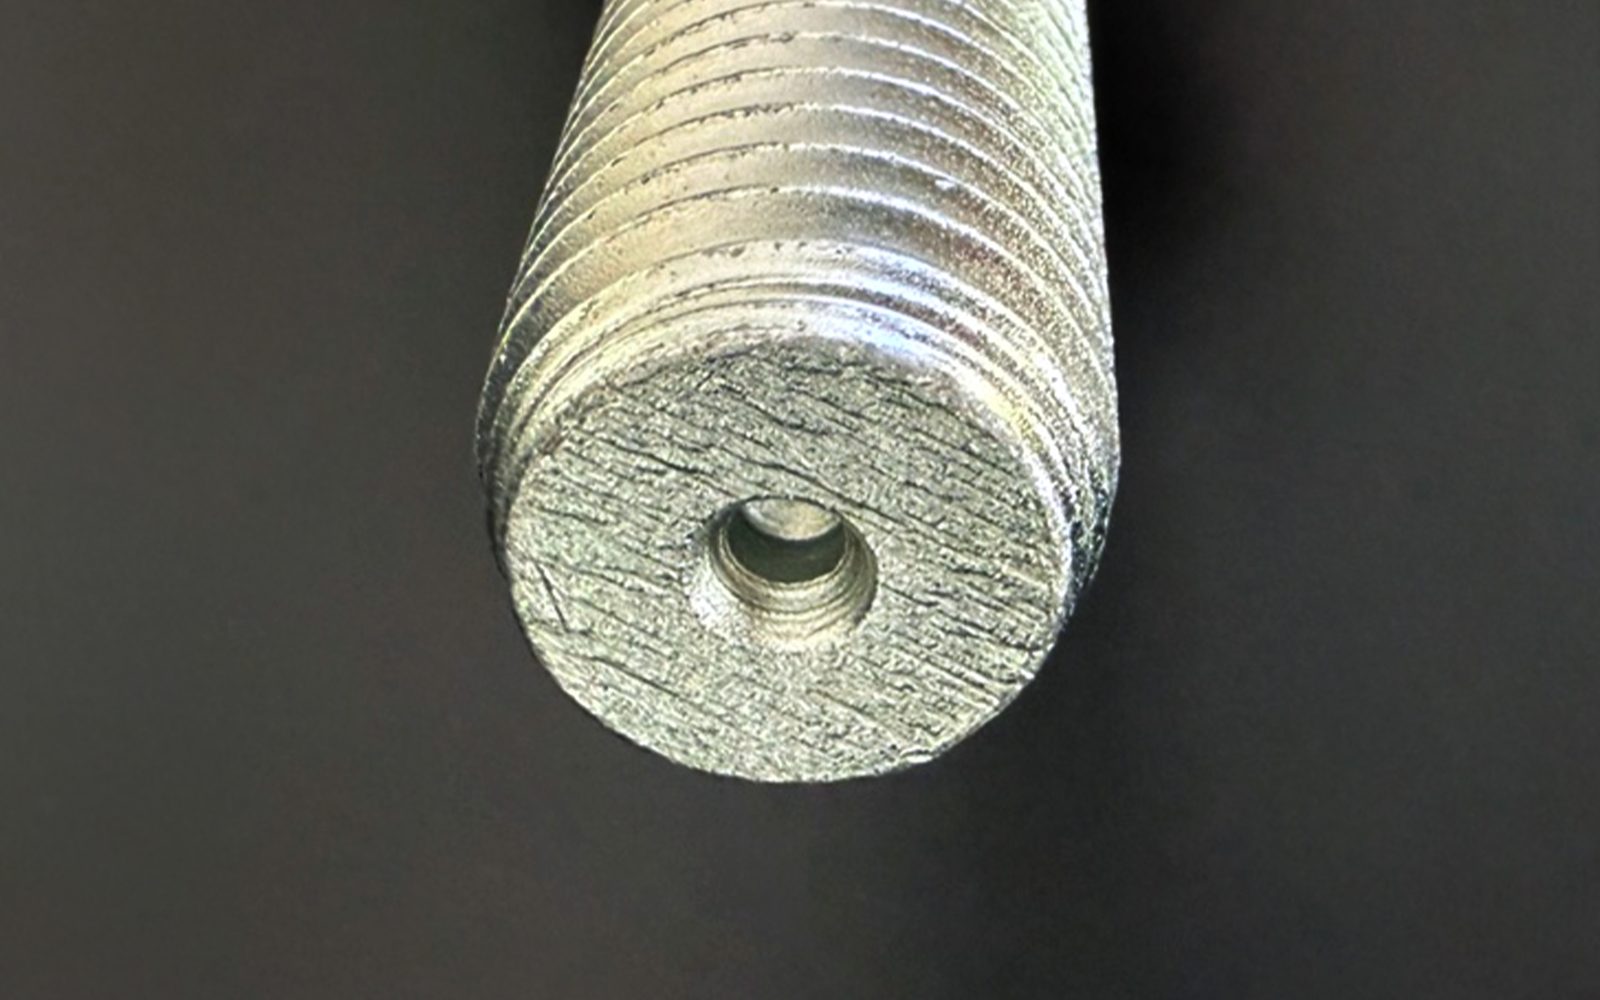
此比較涉及 陶瓷鋅塗鍍與裸鋼,並非 HDG。 請索取完整報告與試驗條件。焊接須採適當通風、暴露管制與核准程序,並審查焊道周圍鍍層修補。
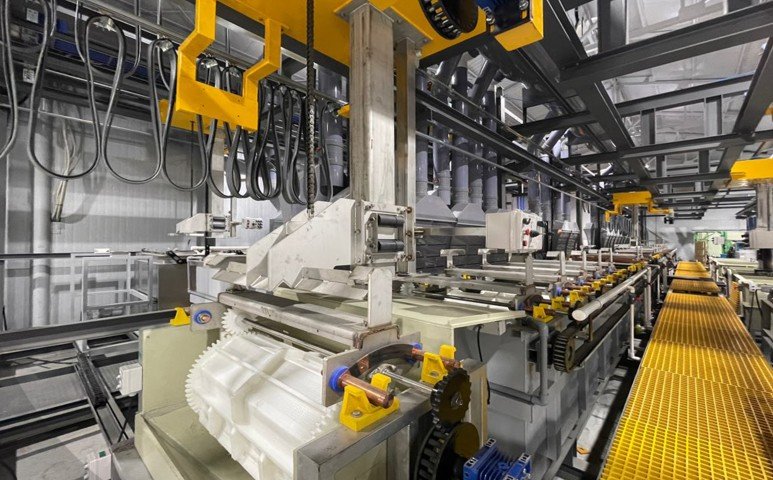
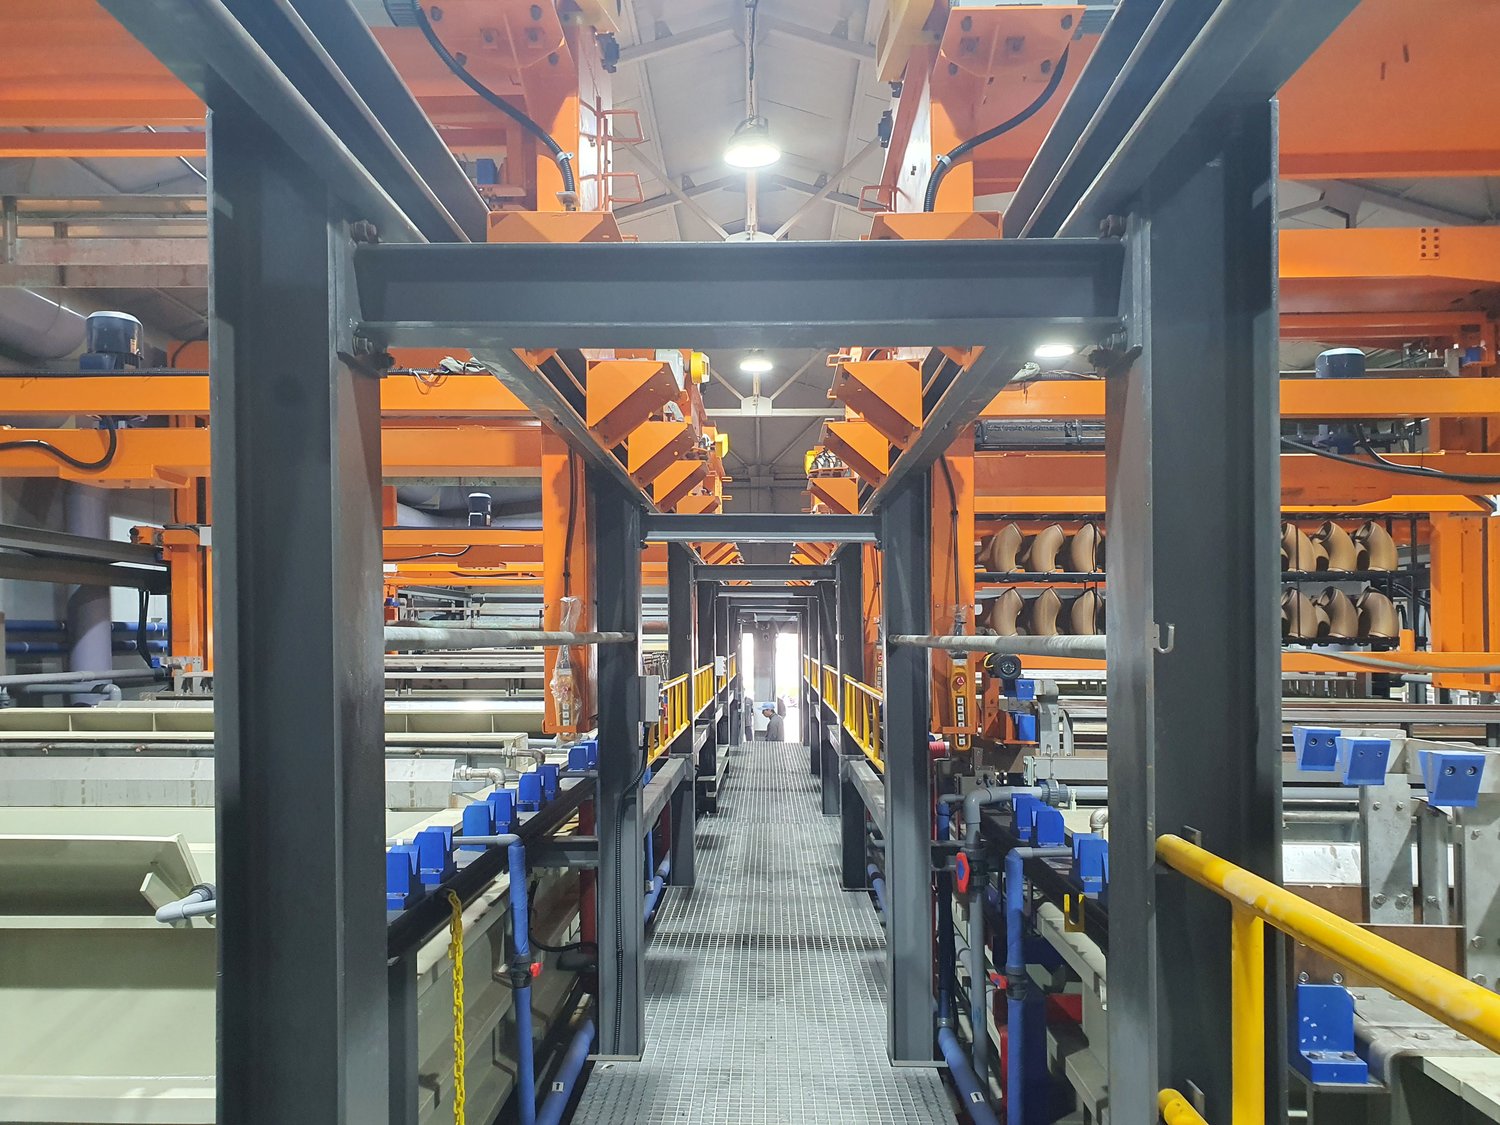
參考產線產能:大型舾裝件掛鍍 35 公噸/日;扣件滾鍍 7 公噸/日。實際產量取決於零件幾何形狀、規格及裝載方式。


| 零組件 | 暴露條件 | 候選規格 | 審查依據 |
|---|---|---|---|
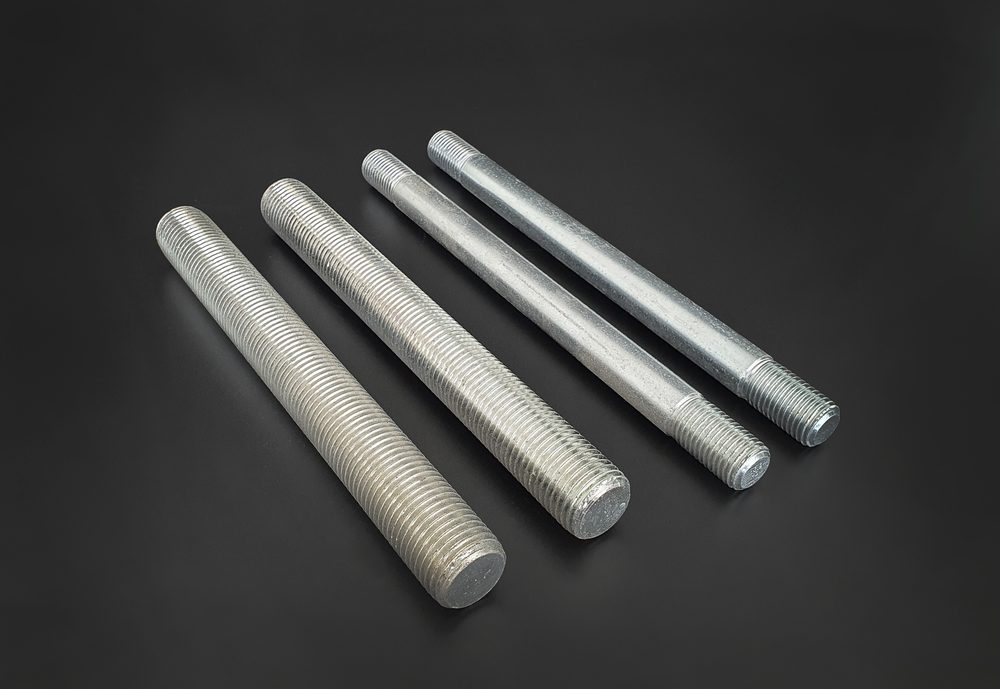
| 格柵與電纜托架 | 船內/甲板下 | Innozinc | 共同專案制定的規格 |
| 管線支架與吊架 | 船內 | Innozinc | 報告面漆附著力:>3 MPa |
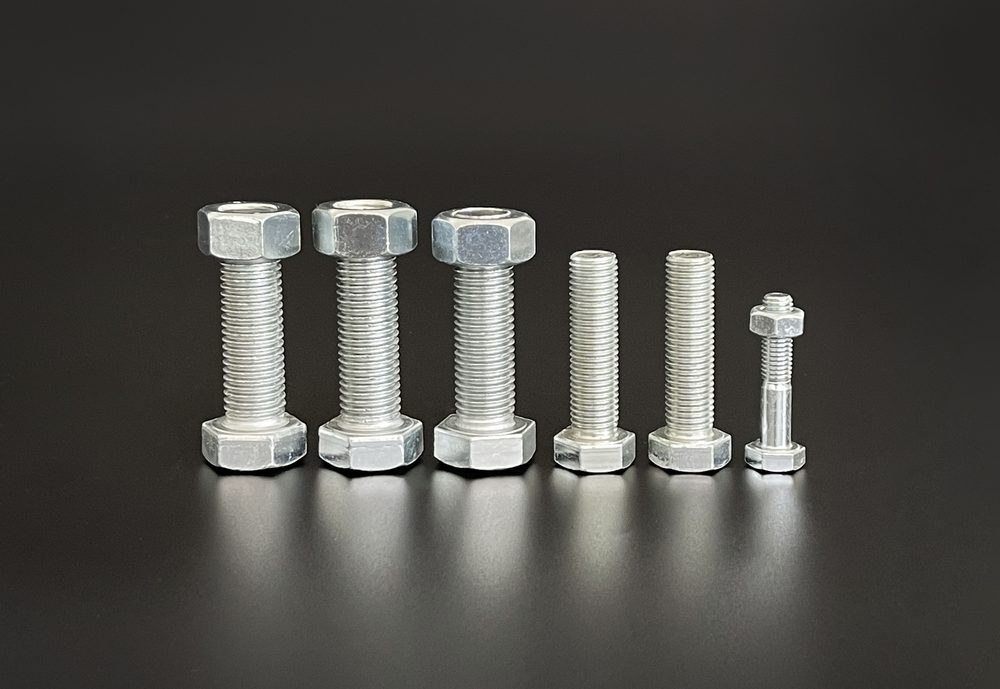
| 通用螺栓與螺帽 | 船內/甲板 | Innozinc | 14 艘船舶應用紀錄 |
| 外露甲板扣件 | 直接鹽分暴露 | Innozinc-h | 審查腐蝕與化學暴露條件 |
| 接觸不鏽鋼的螺栓 | 異種金屬界面 | Innozinc-h | 審查電偶配對與隔離措施 |
| 需要焊接的零組件 | 船內 | Innozinc | 引用 ASME Section IX 的報告試片試驗 |
| 10.9 級及以上高強度扣件 | — | 未經資格驗證不建議使用 | 未提供氫脆支持驗證 |
| 船級管制零組件 | — | 須另行核准 | KR 證書不涵蓋船級管制產品 |
為船上使用選擇塗鍍層前,請確認材料等級、安全要求、外觀標準與核准義務。
Innozinc 採用 電鍍製程。本頁未證明其可防止 氫脆,而高強度扣件的支持驗證 尚未提供。未經議定工程資格驗證及製程管制計畫,請勿指定用於涉及延遲破壞的安全關鍵應用。
某些條件下曾報告表面黑變。請審查儲存、組裝與暴露條件,尤其是 有嚴格外觀要求的零件。須依實際應用評估外觀變化及對功能的任何影響;勿假設所有變色均無害。
KR 證書涵蓋 不受 KR 船級要求管制的產品。不能取代船級管制零組件的核准程序。請與負責主管機構確認適用性。
候選應用包括 大型鋼製舾裝件、管線支架、吊架及 8.8 級以下通用螺栓與螺帽。需要焊接或後續塗裝的零件,也須確認製程相容性。 僅憑強度等級無法確定適用性:須審查材料硬度、負載、脆化風險及船級要求。
核准規格前,請連同試片詳情、試驗方法及驗收標準審查相關報告。
| 評估主題 | 支持文件 | 試驗方法/範圍 | 可提供狀態 |
|---|---|---|---|
| 六項 KR 檢查均符合 | KR 符合性證書證書編號 HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | 可提供證書 |
| 專案 SST 結果:≥1,000 hr | 造船廠實驗室結案報告三方開發專案(2021 年) | 鹽霧試驗;專案目標 480 小時 | 可提供造船廠評估報告 |
| 環氧面漆附著力:>3 MPa | 同一專案報告 | 附著力試驗 | 可提供報告 |
| 未觀察到焊接缺陷 | 焊接性評估(2020 年) | ASME Section IX QW-462.4 | 可提供評估報告 |
| 焊接/金屬煙塵量測比較 | 指定職業暴露量測機構(2022 年 12 月) | 濾膜採樣;重量法/ICP/IC | 第三方量測 |
| 噴砂損傷後鍍層完整性 | 同一專案報告;五個損傷等級 | 外觀、附著力與後續塗層附著力 | 已建立評估標準 |
| 螺栓工具鎖固損傷後耐蝕性 | 造船廠技術中心應用評估(2023 年 1 月) | SEM 截面分析與鹽霧試驗 | 可提供報告 |
| 氫脆資格驗證 | — | ISO 15330 預負載試驗:製程管制方法,並非驗收核准 | 未提供驗證;須完成資格驗證 |
依您的規格核准。 現有報告支持所述試驗條件,不代表每項零組件自動獲准。量產前,請與設計及品質團隊議定任何額外試驗。
議定樣品計畫,依您的檢驗與驗收標準評估塗鍍零件。
索取 KR 證書、焊接性評估及技術型錄。請告知零組件與預定應用,以便確認相關文件。
確認材料、強度等級、尺寸及樣品數量後,再寄送代表性零件。樣品費用、運送安排與交期於寄送前議定。
視需要確認焊接相容性、後續塗裝與附著力。決定量產前,請與工程團隊審查結果。
設計、品質與生產團隊重點提問。
