
耐久管接頭取決於 滾壓溝槽加工後的鍍層完整性。Innozinc 陶瓷鋅複合電鍍以高附著力與成形性,保護管件及加工配管表面。 加工後電鍍 覆蓋溝槽與切割端面,減少現場修補作業。憑藉彎頭、三通、異徑管與接頭的量產經驗,KEMP 為各零組件制定表面處理規格。
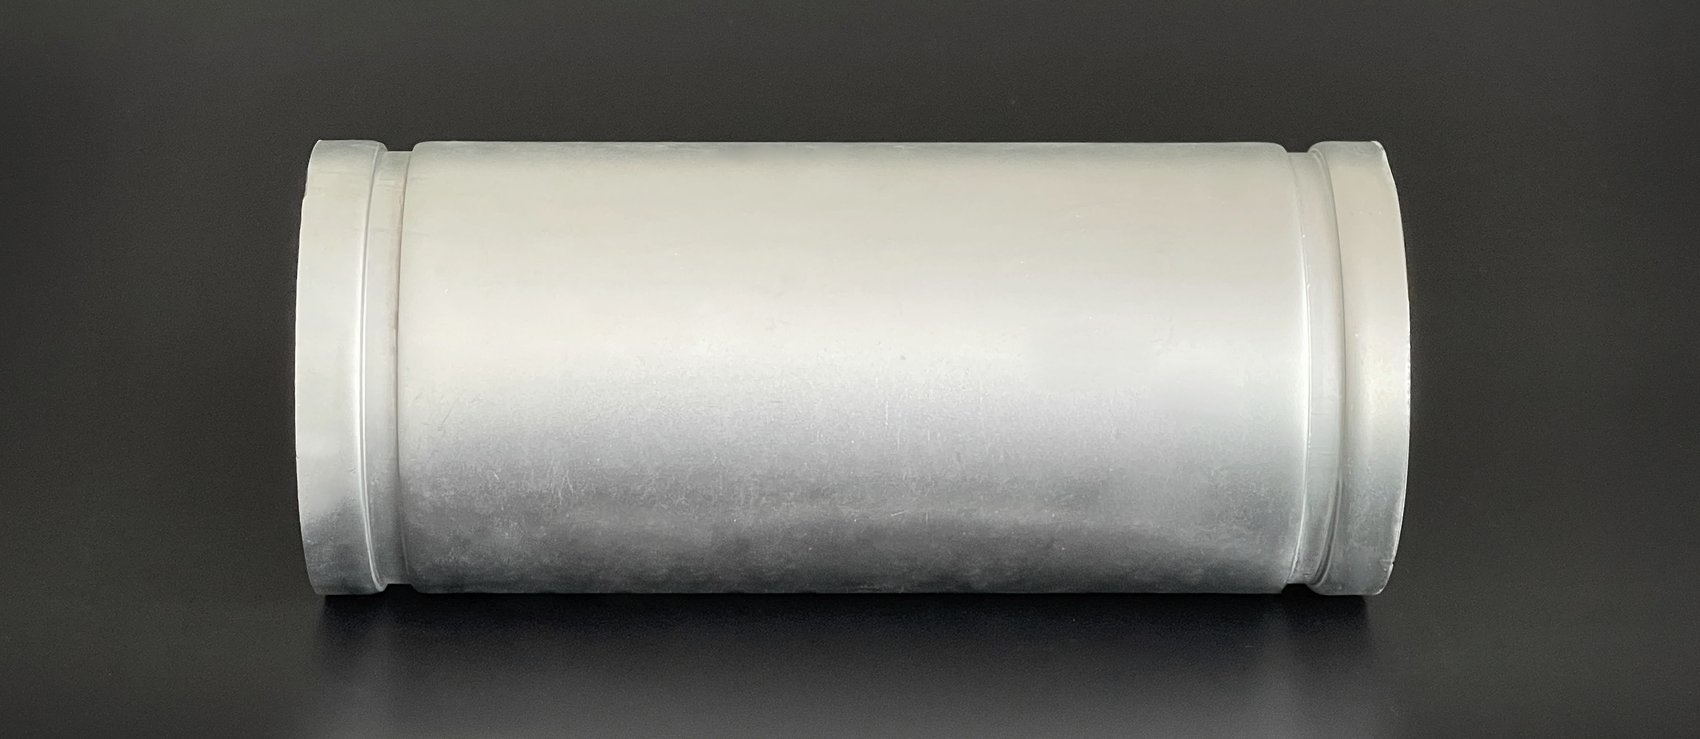
溝槽與切割端面是管接頭耐蝕防護的關鍵區域。Innozinc 結合 鍍層附著力與成形性 及加工後電鍍,提升這些界面的鍍層完整性與耐蝕性。
環氧修補提供屏障防護。Innozinc 電鍍結合鋅的犧牲陽極防護與陶瓷成分的屏障功能。
滾壓溝槽加工的塑性變形使鍍層承受應力。成形後的附著力與鍍層連續性,是維持接頭品質一致的關鍵。
溝槽根部與切割端面的裸露基材可能引發局部腐蝕。維持鍍層連續性,可強化接頭耐蝕防護。
加工管件與配管須控制鍍層剝落、翹起及污染。KEMP 管理鍍層厚度、附著力及外觀,以支援後續加工品質。
Innozinc 薄複合鍍層的附著力與成形性可適應塑性變形。KEMP 內部 Erichsen 杯突評估中,熱浸鍍鋅於 3.5 mm 剝落,而陶瓷鋅電鍍 超過 5 mm 仍未觀察到缺陷。KEMP 內部評估 · 參考 ISO 20482/KS B 0812
未鍍鋅鋼管先壓溝再鍍鋅,可同時處理溝槽與切割端面,減少現場加工及局部修補。加工與電鍍順序依產品長度、幾何形狀及尺寸要求制定。
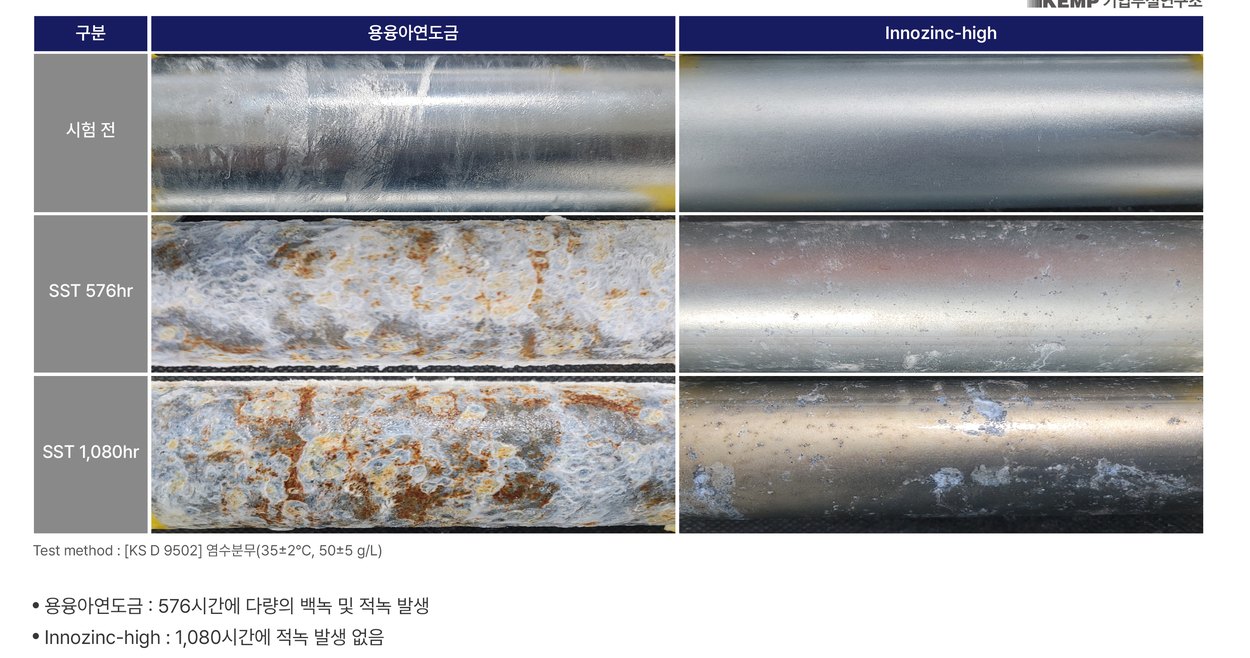
KEMP 依管件、碳鋼管與鋼導管的適用標準,搭配已認證技術,制定電鍍規格。
| 項目 | 狀態 | 詳情 |
|---|---|---|
| 韓國工業標準(KS) | 已修訂 | KS D 3507(2023 年 10 月 5 日)· KS B 1543(2024 年 5 月 9 日)· KS C 8401 — 碳鋼管、焊接用對接管件與鋼導管的鍍鋅條款 |
| LH 認證 | 已認證 | 中小企業技術市場證書 — 編號 2024-12-000089。技術:具優異附著力、抗脆化性與耐蝕性的鋅電鍍工法。認證機構:LH。首次認證:2024 年 12 月 9 日。 |
KEMP 為製造商的管件、配管與支架施作 Innozinc 電鍍。憑藉 3,445 公噸 溝槽管件處理經驗,KEMP 支援生產品質與零組件專屬電鍍製程。
| 產品 | 應用狀態 | 生產紀錄 |
|---|---|---|
| 溝槽管件彎頭 · 三通 · 異徑管 · 接頭 | 代工電鍍量產中 — 自 2021 年 6 月起 | 總計 3,445 公噸 · 4 家客戶客戶 A:約 2,860 t/B:390 t/C:175 t/D:20 t |
| 焊接接頭用管件 | 完成內部比較試驗 | 可提供代工電鍍 |
| 管材(最長 3 m · 公稱尺寸 50A) | 完成電鍍試驗 · 長度最長 3 m | 依規格進行電鍍諮詢 |
| 管線支架 · 管夾 · 吊架 | 現有 | 已供應工業支撐與鎖固零組件電鍍 |
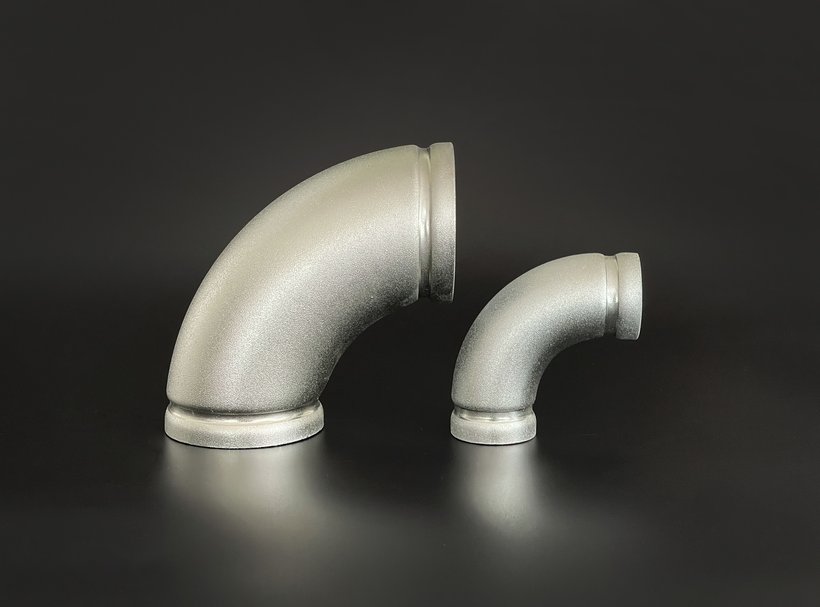
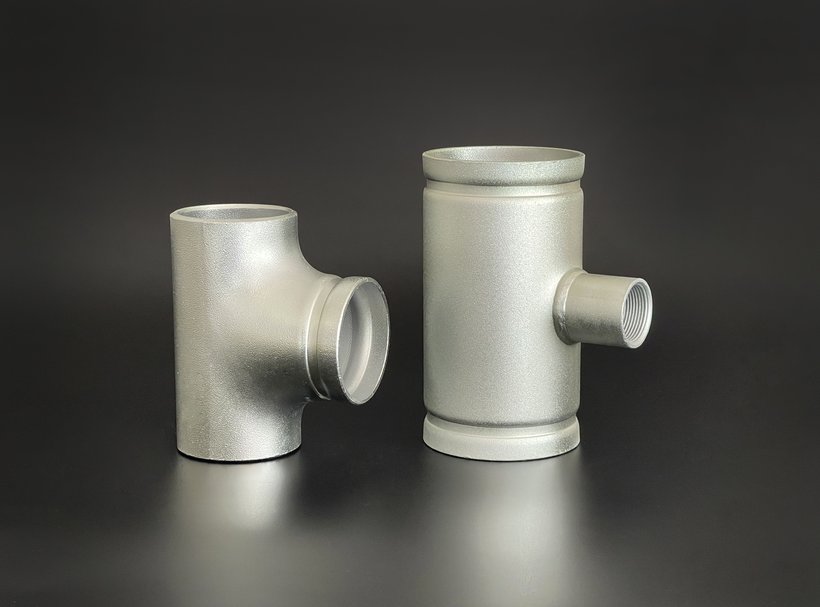
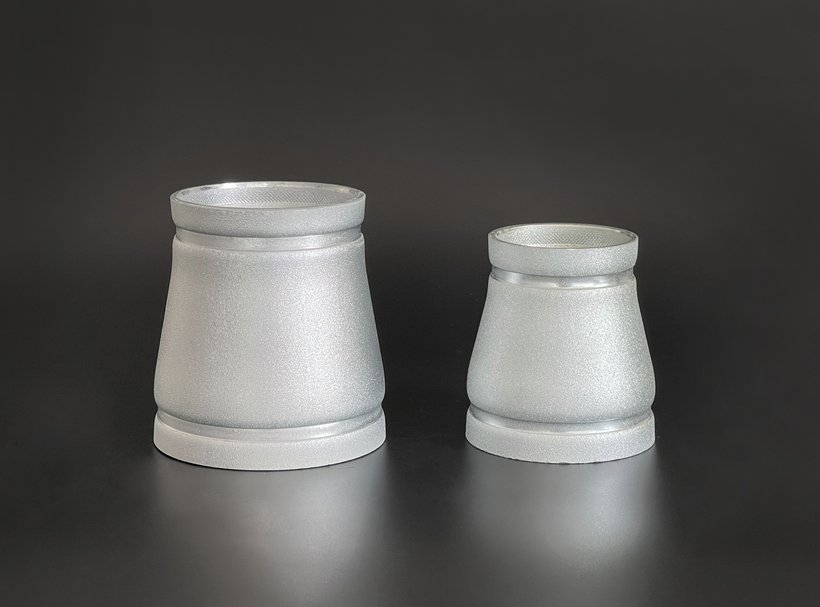
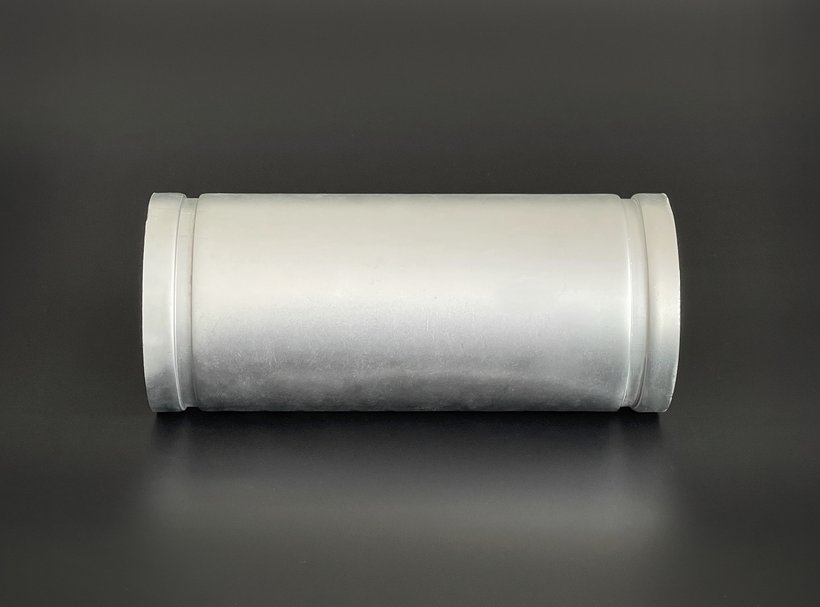
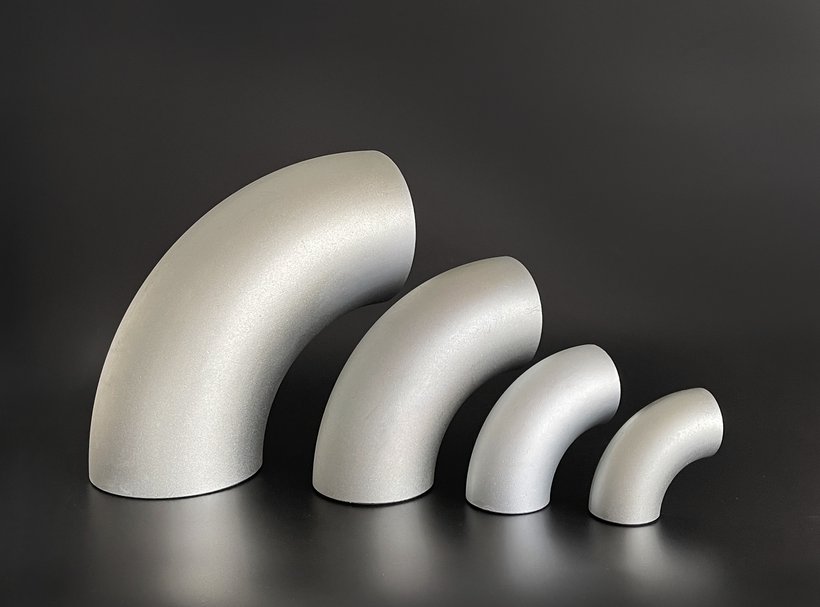
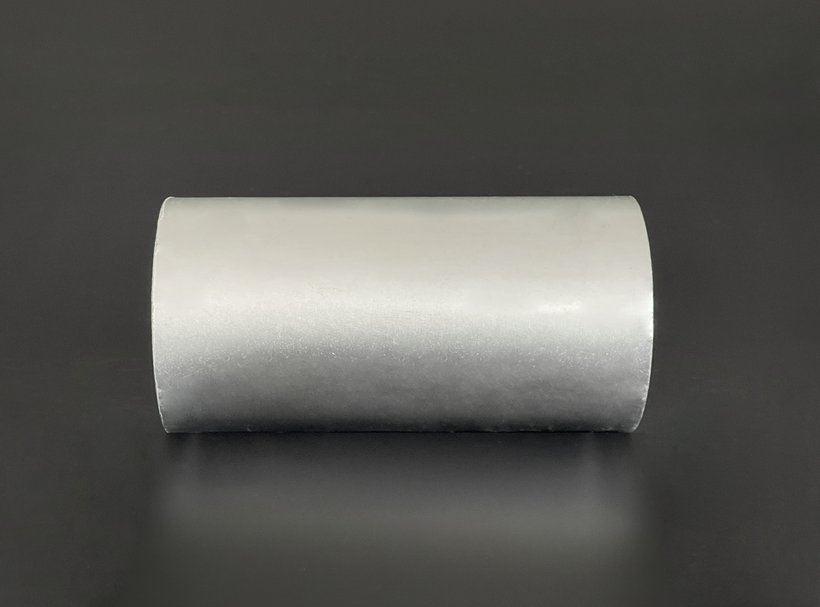
鍍層厚度、附著力、耐蝕性與外觀為關鍵品質特性。初期認可與製程中檢驗相互配合,維持管件表面品質。
| 特性 | 試驗方法 | 管制標準 | 檢驗階段 |
|---|---|---|---|
| 鍍層厚度 | 攜帶式塗鍍層測厚儀 | ≥8 μm | 例行檢查 |
| 附著力 | 百格膠帶試驗 | 5B | 初期認可 |
| 耐蝕性 | 鹽霧試驗(ASTM B117) | ≥720 hr | 初期認可 |
| 外觀 | 目視檢查 | 無漏鍍、粗糙、變色或鋅堆積不合格零件進行重工 | 例行檢查 |
Innozinc 是表面處理方案,提供 耐蝕性、鍍層附著力與尺寸精度 ,適用管件外表面與溝槽表面。
鍍層附著力與成形性減少滾壓溝槽表面的剝落及翹起。
溝槽與切割端面形成後再電鍍,可建立較少局部修補的生產順序。
鍍層厚度及前處理/後處理條件,依產品尺寸、螺紋公差與組裝要求制定。
串聯規格制定、樣品評估與量產導入。
我們依管件圖面、加工方式及預定使用環境制定電鍍規格。
樣品數量、費用與時程事先議定。依您的生產與組裝要求評估樣品。
初期樣品結果用於制定產品專屬品質管制標準與量產供貨條件。
應用包括溝槽彎頭、三通、異徑管與接頭、焊接用管件、管線支架、管夾及吊架。管材電鍍規格以最長 3 m 為重點。
KEMP 內部 Erichsen 杯突評估顯示,陶瓷鋅電鍍超過 5 mm 仍無缺陷。以您的滾壓溝槽條件評估樣品,驗證成形溝槽處鍍層完整性及組裝品質。
初期認可的管制標準包括鍍層厚度 ≥8 μm、附著力 5B 及耐蝕性 ≥720 hr。產品專屬目標厚度與檢驗條件依圖面、公差及使用環境訂定。
請提供材料、尺寸、數量及使用環境。團隊將提出電鍍規格,確認樣品數量、費用與時程。樣品評估後,即可議定量產電鍍條件。
