樣品申請
鋼格柵 · 道路安全鋼構

耐蝕防護,同時保留
精密格柵幾何形狀。

細網孔、鋸齒與鎖固孔除了耐蝕防護,也需要受控鍍層厚度。 Innozinc 陶瓷鋅電鍍 結合 約 8 μm 鍍層 與常溫製程,以保留功能尺寸並減少熱變形。引用比較記錄 1,000 hr SST 性能;現行 Innozinc 規格涵蓋 720–1,000 hr。

1,000hr
記錄的 SST 比較 · 紅鏽標準
HDG 參考:480 hr
8μm
鍍層厚度
HDG 參考:55–120 μm
80 次循環
循環腐蝕試驗(CCT)
HDG 參考:40 次循環
140°
符合彎曲試驗要求
HDG 參考:未符合
修訂的 KS 標準: D 3507 · B 1543 公路材料品質標準: 第 20/21 次修訂 KTR 試驗ISO 認證:9001 · 14001 · 4500122 件專利 25 °C 電鍍 · 減碳 65% ,依引用的 KEITI 評估
鍍層一致性

一致品質始於 製程管制

Innozinc 透過 標準化鍍層厚度、後處理與製程條件管理批次差異。試片製備與紅鏽驗收標準依格柵所需耐蝕等級訂定。

厚度分布
55~120μm
熱浸鍍鋅: 浸鍍與排液影響掛具接觸痕、邊緣及鋅液流出部位的局部厚度。
受控薄鍍層
8μm
Innozinc: 常溫電沉積可控制薄鍍層,並依零組件幾何形狀選擇治具設計與量測位置。
相同試驗方法下的記錄結果
1,000hr
紅鏽比較 · HDG 參考:480 hr
500 hr 參考要求的兩倍

耐蝕要求與試驗方法
比較引用團體標準的 500 hr 要求與 KS D 9502 試驗方法。480 hr 與 1,000 hr 為各試片的紅鏽記錄結果。產品文件列明厚度、前處理及客戶檢驗條件。

標準

以標準為依據的規格核准途徑

修訂要求認可 同等或更佳性能 ,在製程專屬表面處理規格之外,為陶瓷鋅電鍍提供應用途徑。

已修訂
公路工程材料品質標準 · 第 20/21 次修訂
護欄與鋼格柵 — 性能同等或優於熱浸鍍鋅的電鍍
應用途徑
已修訂
道路安全設施設置與管理指南
護欄與落石防護立柱 — KS 要求或同等以上性能
應用途徑
團體標準
韓國金屬產業合作社團體標準
鋼格柵 — 中性鹽霧 ≥500 hr (試驗方法:KS D 9502)
1,000 hr 記錄比較
2023 年 10 月修訂
KS D 3507 · 一般配管用碳鋼管
鍍鋅條款支援相關配管產品系列的應用
應用途徑
規格制定
照明桿、道路標誌與電纜托架標準
標準制定進行中;輸電與鐵路結構應用目標為 2027 年
制定中

此處為標準條款摘要。請索取 應用支援文件 ,包含與您的規格或專案要求相關的原始條文。

製造要求

格柵與道路鋼構的三項製造重點

控制熱變形、保留功能幾何形狀,並使塗鍍層符合暴露環境。

01

加工鋼構的熱變形

格柵網格、長立柱與框架須謹慎控制變形。Innozinc 的 約 25 °C 電鍍製程 減少高溫浸鍍暴露,支援平面度與尺寸精度。

25 °C 常溫電鍍
02

細孔、鋸齒與鎖固孔

鍍層厚度影響細網間距、防滑鋸齒及有效孔徑。Innozinc 的 約 8 μm 薄鍍層 限制輪廓變化,使鍍後尺寸維持於設計公差內。

約 8 μm 鍍層 · 保留幾何形狀
03

除冰鹽與反覆濕潤

格柵、護欄與排水蓋會接觸除冰鹽及循環濕潤。代表性規格為 Innozinc SST 720–1,000 hr 以及 Innozinc-h 1,500–2,000 hr ,支援依使用環境與採購要求選擇塗鍍層。

Innozinc 720–1,000 hr · h 1,500–2,000 hr
性能

比較試驗展示的性能

表格與圖表顯示已記錄的紅鏽試驗數值。目前代表性 SST 規格為 Innozinc 720–1,000 hr、Innozinc-h 1,500–2,000 hr。請索取與您驗收標準及試片條件一致的比較。

鹽霧試驗(SST),紅鏽標準 · ASTM B117/KS D 9502
━ 紅線:團體標準 500 hr 參考要求
鋅電鍍 · 8 μm
90 hr
電鍍鋅+封孔處理
240 hr
熱浸鍍鋅
55–120 μm
480 hr
Innozinc 8 μm
1,000 hr
Innozinc-h
8~15 μm
1,500 hr+

試驗指標: 比較採紅鏽標準。技術文件列明白鏽/紅鏽驗收標準與鍍層厚度。SST 量測指定試驗條件下的耐蝕性能,而非戶外使用年數。

Innozinc:兼顧幾何形狀、公差與加工

Innozinc 薄鍍層支援精確控制細網孔、防滑輪廓與螺栓接合界面。常溫電鍍也減少板材與滾壓成形零組件的熱變形暴露。

優先應用
細網與防雜物格柵、薄型滾壓成形構件、螺栓鎖定與螺紋界面,以及粉體塗裝用電鍍基材等重視幾何形狀與尺寸品質的產品。
特性電鍍鋅熱浸鍍鋅InnozincInnozinc-h
耐蝕性(SST,紅鏽標準)90 hr480 hr1,000 hr1,500 hr+
循環腐蝕試驗(CCT)5 次循環40 次循環80 次循環80 次循環↑
機械損傷後耐蝕性90 hr240 hr≥500 hr≥500 hr
鍍層厚度8 μm55~120 μm8 μm8~15 μm
製程溫度常溫400~500 ℃25 °C 常溫電鍍25 °C 常溫電鍍
彎曲成形性引用比較中未符合要求引用比較中未符合要求符合 140° 彎曲要求良好
焊接性良好良好
鉻處理三價/六價鉻六價鉻後處理無鉻選項無鉻選項

來源:KEMP 研發比較資料;KTR 試驗結果;與韓國造船海洋及現代重工共同研發。

電鍍報價考量幾何形狀、比表面積、重量與月產量。請提供圖面與生產計畫,以取得製程規格及供貨提案。

索取報價 →
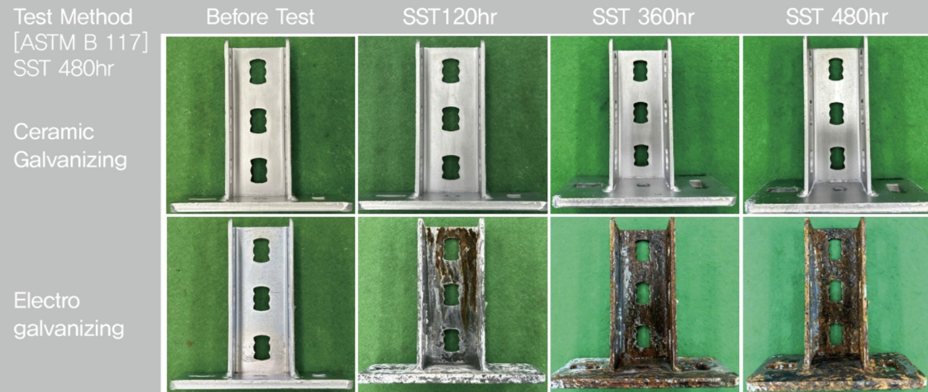
480 hr ASTM B117 鹽霧比較:陶瓷鋅電鍍與鋅電鍍支架
480 hr 鹽霧比較 — 下方試片:鋅電鍍,120 hr 開始出現紅鏽,480 hr 時廣泛腐蝕。上方試片:陶瓷鋅電鍍,在相同條件下保留原形。ASTM B117。
應用

產品應用與等級選擇

依暴露條件及所需耐蝕性選擇 Innozinc 或 Innozinc-h。

鋼格柵(壓焊/組裝)
針對須符合團體標準 500 hr 要求的格柵,薄鍍層有助於保留 細網間距與防滑鋸齒。常溫製程降低網格焊接處的熱變形暴露。
建議 · Innozinc
溝蓋 · 排水蓋 · 集水井
積水、除冰鹽及行人或車輛接觸,使 損傷後耐蝕性(引用比較中 ≥500 hr) 成為重要規格考量。
建議 · Innozinc-h
護欄 · 道路防護欄 · 中央分隔護欄
同等或更佳鍍層性能條款提供核准途徑。 常溫製程 透過降低熱變形暴露,有利於薄型滾壓成形構件。
建議 · Innozinc
落石防護網 · 圍欄 · 邊坡防護系統
山區設施面臨冷凝水、積雪與除冰鹽。 鋼線、錨栓與立柱 間的連接也須考量電偶腐蝕。
建議 · Innozinc-h
照明桿 · 號誌/標誌桿 · CCTV 立桿
常溫電鍍減少長管狀構件的變形暴露。掛具配置依實際零組件尺寸制定;相關標準正在制定中。
建議 · Innozinc
工廠與海事走道 · 開放格柵 · 平台板
暴露於海鹽的平台可受益於 適合後續加工的電鍍。切割與沖孔後電鍍可處理裸露表面,並減少現場局部修補。
建議 · Innozinc-h
優勢

減少重工,改善製造成本

25 °C 電鍍 · 降低熱變形

常溫電沉積減少鋅浴加熱所需 LNG,限制薄型滾壓構件與焊接網格的熱變形暴露,並支援加工後電鍍。

無須預先去鋅的焊接

無須預先去鋅的焊接可減少遮蔽及鍍層去除作業。引用造船廠比較記錄, 同一 250 mm 角鋼作業減少 45 分鐘焊接工時.

焊接製程特性

報告焊接煙塵濃度: 27.64 mg/m³ ,低碳鋼參考為 57.72 mg/m³。報告鍍層燒損寬度: 0.8 cm ,參考為 2.4 cm。另有成形評估涵蓋 140° 彎曲與滾壓溝槽加工。

無鉻選項 · 物質分析

Innozinc 結合 無鉻製程與無機陶瓷膜 提供耐蝕性。依客戶環境要求提供製程規格與物質分析資料。

報告減量:碳 65% · 能源 62%

KEITI 評估文件提供引用減碳比較的依據。請索取採購文件所需的基礎製程與排放資料。

既有生產能力

KEMP 蔚山工廠營運 掛鍍、酸性鍍鋅與滾鍍產線。所述日產能分別為 35、10 與 7 公噸。產品專屬製程路徑與生產規劃支援供貨時程。

導入流程

從規格核准到量產

KEMP 提供試驗文件、相關標準條款與品質標準,用於 客戶或監造工程師的表面處理核准。產品專屬樣品與技術文件支援規格變更。

1

試驗報告與標準文件 當日至 1 個工作天

請提供產品與採購要求,我們將以電子郵件提供 相關試驗文件與標準條文.

2

樣品電鍍 數量、費用與時程議定

圖面與生產條件引導樣品電鍍規格。評估涵蓋細網間距、防滑輪廓、螺栓孔尺寸與表面品質。

3

依您的規格試驗 議定計畫

試驗遵循您的白鏽/紅鏽標準與試片條件,並記錄結果。評估可確認 符合適用的 500 hr 要求.

4

客戶/監造工程師核准支援 議定範圍

我們準備規格文字草案、相關標準與應用紀錄。KEMP 工程師可 參與技術簡報 ,依需求安排。

5

量產導入 核准後

核准後,專案進入常態訂單。產品規格載明所選 Innozinc 或 Innozinc-h 等級。

實績

KEMP 生產與供貨經驗

海事鋼製舾裝件已供應 兩家主要造船廠的 60 多艘船舶。KEMP 引用的供貨紀錄涵蓋 韓國溝槽式消防管件市場的 80% 以上,客戶橫跨發電、重工、建設及製程工廠。
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌
客戶標誌

標誌代表 KEMP 全公司供貨紀錄。請向團隊索取產品專屬格柵與道路基礎設施應用案例。

常見問題

常見問題

產品規格、耐蝕評估與生產品質管制的技術指南。

如何控制格柵電鍍品質?
Innozinc 除控制目標厚度與耐蝕性外,也控制 功能尺寸,包括細網孔、鋸齒與鎖固孔。產品專屬量測位置與驗收標準,將厚度、附著力、耐蝕性能及外觀連結至生產品質。
團體標準 500 hr 要求指白鏽還是紅鏽?
試驗方法與驗收標準分別指定。 KS D 9502 定義鹽霧方法;暴露時間與白鏽/紅鏽標準則依適用產品或採購規格。本頁比較採紅鏽標準。KEMP 提供符合您要求的文件。
薄鍍層如何提供耐蝕性?
Innozinc 結合鋅層與無機陶瓷膜,運用 鋅犧牲陽極防護與阻擋腐蝕介質的屏障。薄鍍層限制尺寸變化,同時滿足耐蝕需求。產品規格將厚度與 SST、CCT 條件相互配合。
如何評估受損部位與反覆接觸表面?
引用的 衝擊/加工後腐蝕比較 報告 Innozinc ≥500 hr、熱浸鍍鋅 240 hr、鋅電鍍 90 hr。承受反覆通行或摩擦的零組件,選擇等級前須在代表性負載與接觸條件下評估鍍層完整性及耐蝕性能。
如何計算電鍍價格?
報價考量幾何形狀、比表面積、重量、最低處理批量、運輸與月產量。總成本比較除電鍍費外,也可納入重新攻牙、複驗及良率損失。
可處理長構件或大型格柵板嗎?
蔚山工廠掛鍍線使用 3.5 m 掛架。最大尺寸、重量與幾何形狀決定治具配置與製程條件。常溫電鍍減少長構件變形暴露。處理數量與交期依產品確認。
若採購規格指定熱浸鍍鋅怎麼辦?
公路工程材料品質標準第 20/21 次修訂 允許護欄與鋼格柵使用性能同等或優於熱浸鍍鋅的電鍍。 道路安全設施設置與管理指南 對護欄與落石防護立柱採 KS 或同等以上條款。KEMP 提供相關原始條文與應用文件,支援客戶及監造工程師核准。
試點應用如何進入量產?
依耐蝕品質、熱變形與尺寸精度等改善目標選擇產品。樣品依客戶檢驗要求評估,再以結果制定量產規格與供貨條件。
如何取得技術文件與後續聯繫?
所索取文件以電子郵件提供,並依您的需求後續聯繫。若偏好電話,可選填電話號碼。
技術詢問 · 樣品申請

格柵表面處理:
技術支援與樣品申請

  • 索取 KTR 試驗文件 與技術型錄。
  • 取得 原始標準條文與應用文件 ,符合您的產品需求。
  • 安排 樣品電鍍與幾何/尺寸評估 ,以您的零組件進行。
  • 檢查 細網孔、防滑鋸齒與螺栓孔 ,依您的圖面確認。
  • 請從 材料、強度等級、尺寸與數量開始;團隊將協助制定樣品計畫。
下載產品型錄 · 簡體中文 PDF
我們將以電子郵件提供建議應用規格與後續步驟。
技術詢問 — +82 52 289 1155
也可寄信至 info@kempkorea.com,索取相關試驗文件。
探索 KEMP

探索更多產業

探索適合各產業暴露條件與產品要求的 KEMP 表面處理方案。

相關產品
致電 KEMP樣品申請