01 / REPAIR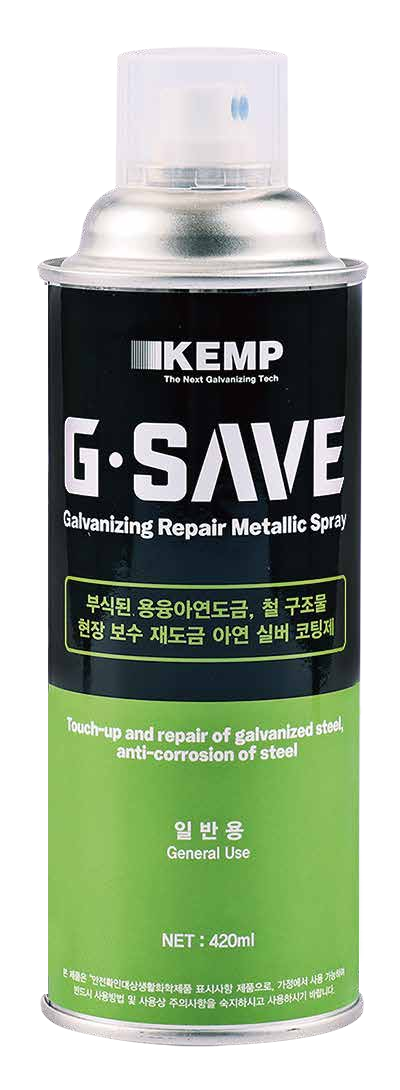
防腐修补 · 金属银色
G·SAVE
裸露钢基材的
锌基防腐层修复
采用片状锌与无机粘结剂的局部防腐修补涂料,用于镀层损伤部位、切边及焊接部位的钢基材保护。
- 应用部位
- 腐蚀部位·切边·焊接部位
- 外观
- 金属银色
KEMP AEROSOL COATING SYSTEM
基于片状锌与无机粘结剂的
气雾剂复合修补体系。
G·SAVE · Innotouch · G+PLUS
从局部防腐修补到外观恢复与透明面涂。
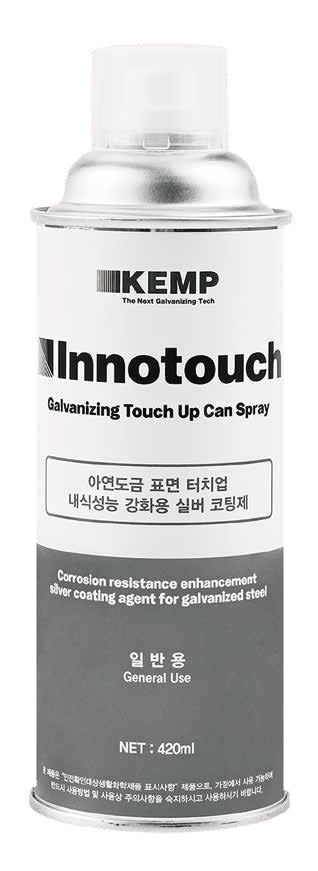
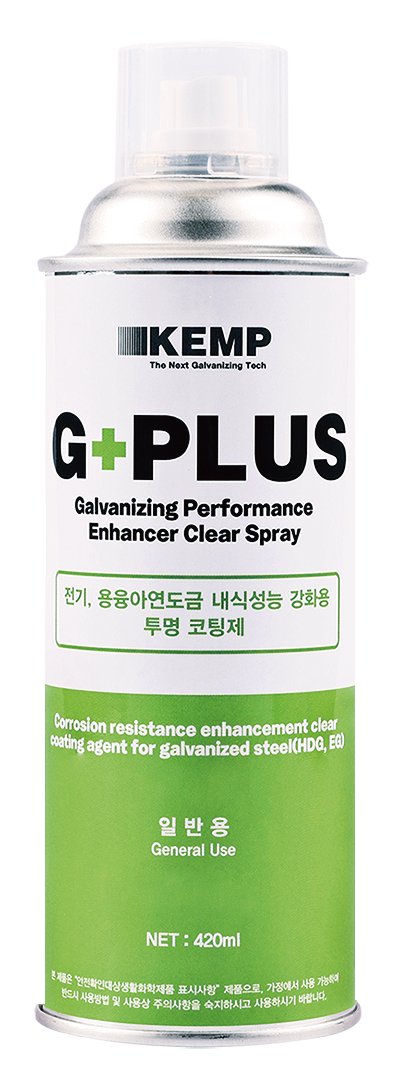
G·SAVE · Innotouch · G+PLUS / 420 mL
SURFACE ASSESSMENT & REPAIR SPECIFICATION
结合基材、镀层状态及外观要求,
配置防腐层、修补涂层和透明面涂。
清除腐蚀产物与污染物后,在裸露钢基材、切边和焊接部位形成片状锌修补涂层。根据外观要求与服役环境配合后续涂层。
查看产品规格 →防腐修补 · 金属银色
裸露钢基材的
锌基防腐层修复
采用片状锌与无机粘结剂的局部防腐修补涂料,用于镀层损伤部位、切边及焊接部位的钢基材保护。
外观恢复 · 亮金属银色
增强镀层损伤部位耐蚀性
并恢复金属银色外观
基于锌铝粉末与无机粘结剂的修补涂料,可修复镀层划伤和黑变,并与G·SAVE配合构成焊接部位复合修补涂层。
耐蚀性增强 · 透明面涂
在镀锌表面形成
透明无机保护膜
用于增强镀锌件耐蚀性的透明无机涂料,可作为新镀锌件的保护膜或修补涂层的面涂。
INORGANIC COATING TECHNOLOGY
将金属粉末的屏蔽及牺牲阳极作用,
与无机粘结剂的成膜功能按修补需求进行组合。
G·SAVE片状锌结构示意
片状锌叠层结构与腐蚀介质渗透路径的原理示意图。
叠层锌片可延长水分、盐分等腐蚀介质的渗透路径。与钢基材保持电接触的锌优先氧化,通过牺牲阳极作用保护基材。
Innotouch通过含锌铝粉末的无机涂层增强损伤部位耐蚀性并恢复外观。通过实际零部件试涂确认与原镀层的色彩协调性及后续涂层相容性。
G+PLUS在镀锌层或修补涂层上形成透明保护膜。与有色修补涂层配合时,综合确认外观要求与重涂条件。
WELD REPAIR · FIELD VALIDATION
全球造船企业作为用户企业参与的
船用调整管量产性能评价研发。
采用Innozinc陶瓷锌镀层预处理的管材和法兰在现场加工、焊接,再以气雾剂修补涂层修复焊缝及热影响区的镀层损伤。KEMP针对50A及以下船体分段连接用调整管,在全球造船企业现场评价了弯管、焊接与修补工艺。
采用复合修补体系的内外焊接部位在中性盐雾试验中, 720小时后红锈发生情况判定为“无异常”。焊后修补部位达到本项目所评价陶瓷镀锌单件相同的720小时评价水平。
Innozinc陶瓷镀锌技术 ↗将裸露钢基材上的片状锌防腐层与金属银色修补涂层相结合。
试样标识:KEMP(GS+INT)在弯曲加工部位的修补涂层上配合透明无机面涂,增强表面保护。
试样标识:KEMP(INT+GP)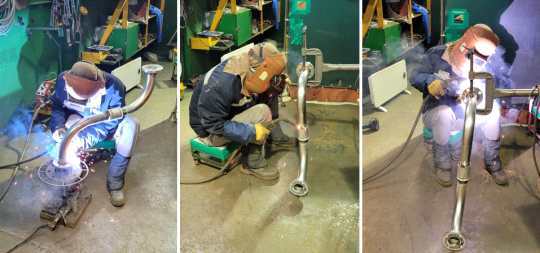
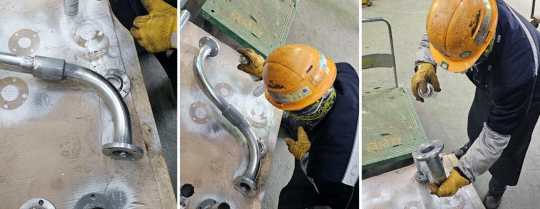
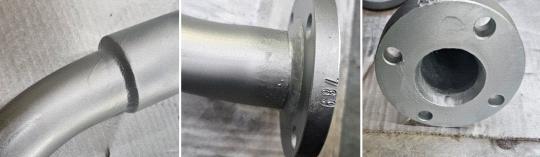
全球造船企业现场的焊接、喷涂修补及完工记录。
| 试验对象 | 试样组合 / 试验部位 | 结果 | 试验依据 |
|---|---|---|---|
| 复合修补调整管 | GS + INT 内外焊接部位 | 无异常 | KS D 9502:2024 TAK-2024-149239,第2/3页 |
| 复合修补调整管 | INT + GP 弯曲拉伸侧与压缩侧 | 无异常 | KS D 9502:2024 TAK-2024-149239,第3/3页 |
| 陶瓷镀锌单件 | 法兰 | 无异常 | KS D 9502:2020 TAK-2025-008170 |
| 陶瓷镀锌单件 | 管材 | 无异常 | KS D 9502:2020 TAK-2025-008171 |
应用于焊接部位和弯曲部位的复合修补体系,在720小时中性盐雾评价中未出现红锈,验证了其耐蚀性。
GS:G·SAVE / INT:Innotouch / GP:G+PLUS。应用组合、评价部位与试验标准见上表。
SEE THE APPLICATION
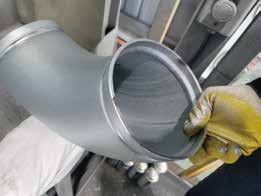
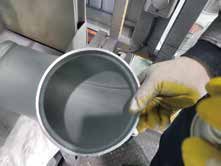
采用Innotouch在划伤部位
形成金属银色修补涂层的案例。
通过实际零部件试涂,确认与原镀层的
色彩协调性及所需表面质量。
APPLICATION SEQUENCE
衔接防腐层形成、外观恢复与透明面涂的修补工艺。
根据现场技术要求配置两产品或三产品体系。
清除腐蚀产物、油污和焊接残留物,确认基材裸露及镀层损伤范围。
在裸露钢基材和焊接损伤部位形成片状锌防腐层。
通过金属银色修补涂层增强耐蚀性并恢复外观。
通过透明无机面涂保护镀锌件或修补涂层。
防腐修补与透明保护采用G·SAVE → G+PLUS;同时要求金属银色外观时采用G·SAVE → Innotouch → G+PLUS。GS+INT焊接部位与INT+GP弯曲部位在研发中分别通过720小时耐蚀性评价。依据产品技术资料及现场施工规范设定干膜厚度(DFT)、重涂间隔及干燥固化条件。
查看三产品施工指南 ↗ [PDF · KO]TEST CONDITIONS & RESULTS
产品盐雾试验所验证的耐蚀性能,
结合试样组合、试验条件与判定结果展示。
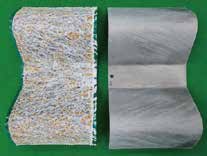
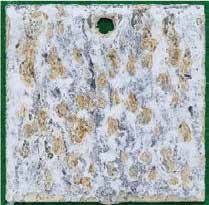
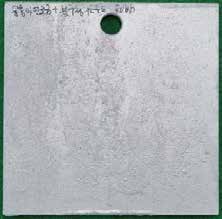
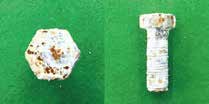
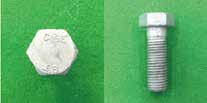
以上为产品目录所载各试样盐雾试验结果。依据各试验的基材、前处理、涂装条件与判定标准,评估满足现场耐蚀性要求的修补方案。
TECHNICAL RESOURCES
确认各产品适用部位、涂膜性能和试验条件。
防腐层、外观及透明保护的三产品工艺为G·SAVE → Innotouch → G+PLUS。两产品研发案例包括焊接部位的G·SAVE + Innotouch,以及弯曲部位的Innotouch + G+PLUS。两种组合在相应部位的720小时中性盐雾评价中均未出现红锈。
裸露钢基材、焊接部位及切边可采用G·SAVE防腐修补,镀层划伤与黑变可采用Innotouch。结合损伤深度、残余镀层、基材状态及耐蚀性要求确定复合应用方案。
请提供产品名称、基材和镀层规格、使用环境及试验要求。我们提供SDS、表面处理、干膜厚度及重涂条件说明,并结合对应部位的研发试验资料支持修补方案评估。
APPLICATION REVIEW
结合基材与镀层规格、焊接加工条件、损伤范围,
按耐蚀性要求确定产品组合及施工条件。