G·SAVE 适用于哪些部位?
用于热浸镀锌、电镀锌及 POSMAC 结构的切割边缘、焊缝和运输损伤部位的局部修补。

G·SAVE是以锌片为基础的防腐修补涂料。通过片状颗粒的屏蔽效应与锌的牺牲阳极作用,恢复镀锌损伤部位、切口和焊缝的防腐性能。除锈与表面前处理后进行局部涂覆,采用常温自然固化工艺,适用于已安装钢结构的现场维护。
依据产品目录及认可检测机构 KTR 的检测结果。可按需提供原始试验报告。
交叠排列的锌片形成阻隔腐蚀介质的屏障。在裸露部位,锌优先氧化,有助于保护钢基材。
交叠排列的锌片形成物理屏障,阻隔水分、盐分及其他腐蚀介质。
在钢基材裸露的涂层缺陷处,锌优先腐蚀,提供电化学保护。
薄型防护膜可减少材料用量及施工时间。
适用于已安装结构的常温干燥喷涂产品,在规定施工条件下,标示的干燥时间最长为 15 分钟。
在所引用的盐雾对比试验中,经 G·SAVE 处理的试样表现优于相应的仅镀锌试样。可提供 KTR 的附着力、铅笔硬度及中性盐雾性能检测结果。
| 试样体系 | 试验方法 | 结果 |
|---|---|---|
| 热浸镀锌 80 µm,未施涂修补涂层 | KS D 9502 (5% NaCl·35℃) | 120 hr 时表面全面出现白锈;480 hr 时出现红锈 |
| 热浸镀锌 + G·SAVE 20 µm | KS D 9502 (5% NaCl·35℃) | 480 hr 时无异常 |
| 焊接后的热浸镀锌 80 µm(法兰/管道焊接区域) | KS D 9502 | 从 120 hr 起出现白色及黑色腐蚀产物;400 hr 时出现红锈 |
| 陶瓷锌复合电镀 15 µm + 焊接后 G·SAVE/Innotouch 修补涂层 12 µm | KS D 9502 | 截至 500 hr 无异常;650 hr 时出现轻微红锈 |
| 焊接试样 + G·SAVE | ASTM B117 | 240 hr 时无红锈 |
依据 KS M ISO 2409:2013 进行 1 mm 划格试验,结果为 0 级;试样来自护栏修复开发项目。
KS M ISO 15184:2012;试样来自护栏修复开发项目。
可提供依据 KS D 9502:2020 与传统热浸镀锌进行对比的试验结果。
对比数据引自产品目录;KTR 结果来自认可实验室检测。焊接区域应用涵盖热浸镀锌、电镀锌及 POSMAC 基材。
KEMP 设定的企业修复质量目标高于所引用的韩国道路公社 2021 年施工材料质量要求(第 20 版)中护栏新安装要求:480 hr 盐雾及 20 个循环腐蚀循环。
目标:依据 KS D 9502 至少达到 720 hr;所引用的新安装要求为 480 hr。
目标:依据 KS ISO 14993/JIS H 8502 至少达到 30 个循环;所引用的新安装要求为 20 个循环。
涂层厚度目标:20 µm,依据 ASTM B499 测量。
以上为 KEMP 的企业修复质量目标,并不表示每项应用均已达到这些目标。
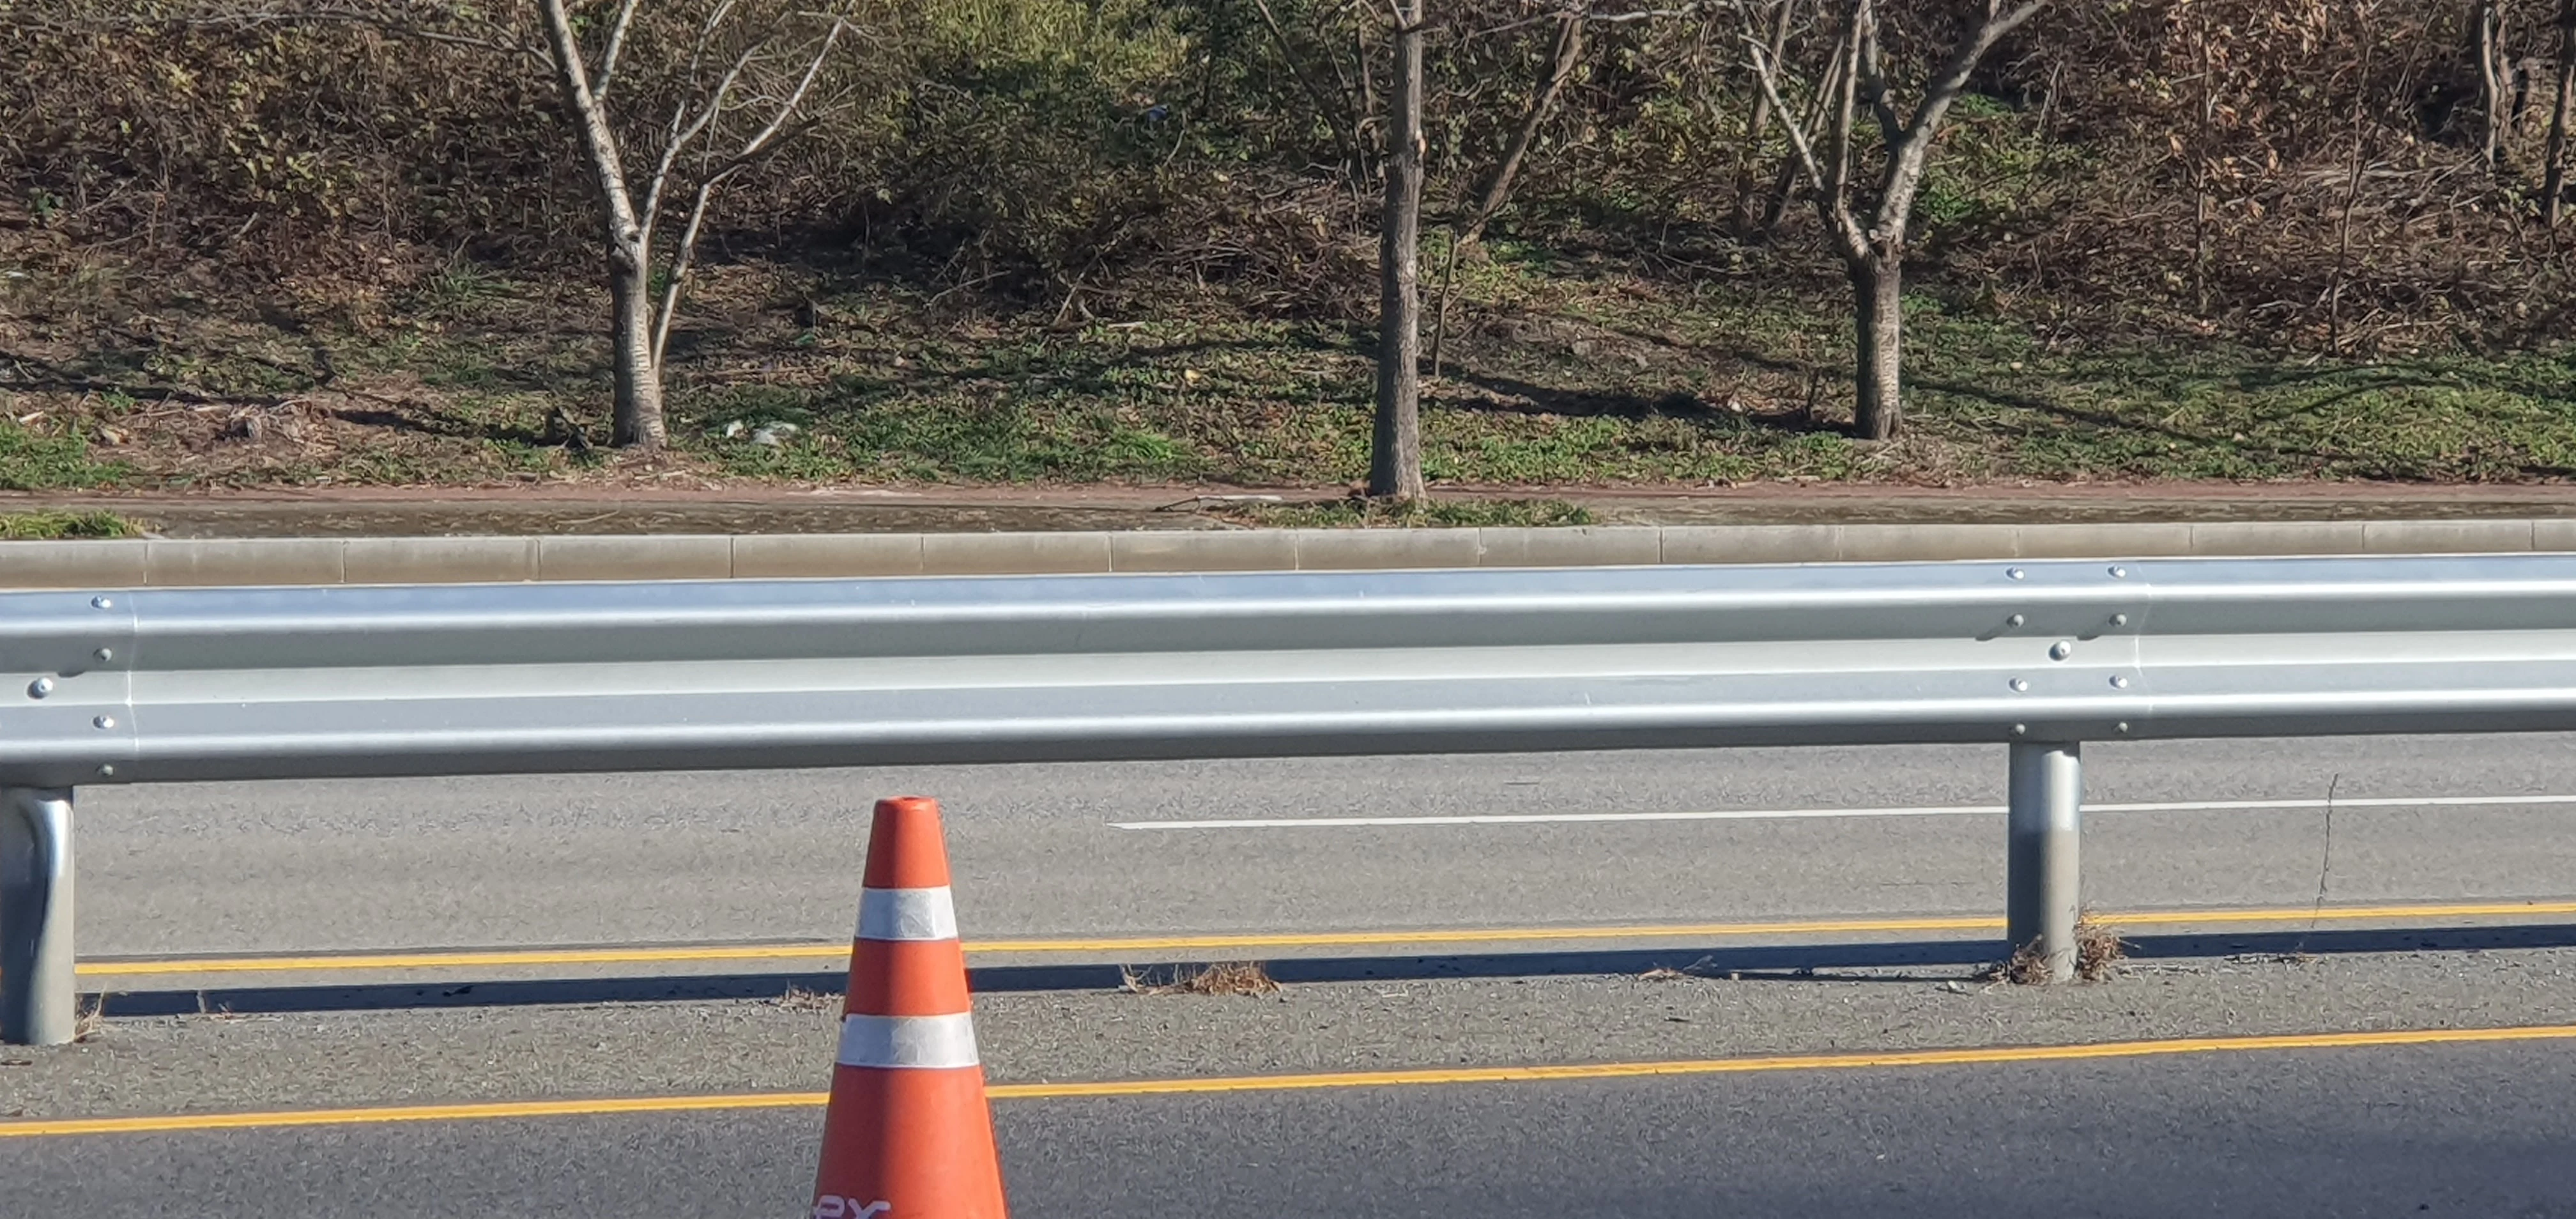
G·SAVE现场修复工艺包括腐蚀评估、修复范围确定、表面处理、防腐修复涂装及后续维护。保留现有护栏完好区域,对损伤部位实施局部修复,支持设施持续服役。
评估结构腐蚀状态,确定修补范围。
除锈并进行 ROC.3 前处理后,在腐蚀或受损区域施涂 G·SAVE。
修复适合继续使用的现有结构,减少更换及材料浪费。
依据商定的修复质量标准检查并维护结构。
对适合修复的腐蚀护栏进行现场修复,无需更换。
修补镀锌结构及钢结构的受损部位,帮助恢复腐蚀防护。
通过现场施工,在适用的未涂覆钢材上形成含锌防护涂层。
有助于控制腐蚀发展并维护现有钢结构。
配方不使用二甲苯、甲苯或乙苯。现有文件包括韩国生活化学产品安全检测结果,其中 7 项物质未检出,包括甲醛、乙醛及苯;另有一份涵盖 26 项未检出物质检测项目的报告。
以柠檬酸和磷酸为基础的除锈除油剂,用于修补前的表面处理。
在 G·SAVE 修补后进行明亮金属银色修补,恢复外观并补充防护。
施涂无机黏结料透明面涂层,为修补区域提供最终防护。
三产品喷涂顺序:G·SAVE → Innotouch → G+PLUS。
为受损镀锌表面及焊接区域选择修补体系时需考虑的关键事项。
用于热浸镀锌、电镀锌及 POSMAC 结构的切割边缘、焊缝和运输损伤部位的局部修补。
本产品将锌片与无机黏结料结合,以帮助恢复腐蚀防护,而非仅修正外观。
检查除锈及去污情况、损伤范围、所需膜厚、干燥时间及暴露环境。
请提供结构及其腐蚀状态信息,以便讨论施工规范。也可索取 KTR 试验报告等技术文件。