
건조·시운전 중 철의장품의 백청과 손상부 보수는 추가 공수로 이어질 수 있습니다. Innozinc의 2021년 공동기술개발에서는 내식성 목표 480시간 대비 1,000시간 이상의 결과가 보고됐고, 한국선급(KR) 적합성 증명서의 6개 검사 항목을 만족했습니다. 각 결과는 해당 시편·평가 조건과 증서 적용 범위로 확인합니다.

내식 시간 이전에, 이미 건조 공정과 인도 전 검사에서 비용으로 나타나고 있는 문제들입니다.
선박 전 구역의 그레이팅·케이블트레이 같은 대형 철의장품에는 용융아연도금강이 쓰입니다. 그런데 건조·시운전 단계에서 백청 발청이 지속적으로 이슈가 되어, 선주 인도 전에 손을 봐야 합니다. 도금은 끝났는데 비용이 다시 드는 구간입니다.
공동개발 배경으로 문서에 명시된 문제블록 작업 중 튀어 되돌아오는 연마재는 도막을 국부적으로 파고듭니다. 문제는 손상이 얼마나 깊으면 재작업인지 판정 기준이 없다는 점이었습니다. 공동개발에서 손상도 5단계별 건전성 판정 기준을 세워 두었습니다.
외관·부착력·후속도막 부착력 3항목 판정기존 ASME Section IX 관련 용접 쿠폰 평가에서 시험 시편의 용접 결함이 확인되지 않았고, 작업환경측정기관에서 일반 스틸과 용접흄·금속흄을 비교했습니다. 실제 용접은 승인된 절차와 작업자 노출 관리, 손상부 보수 조건을 확인해야 합니다.
현장 용접성 품평회 완료공동개발에서 에폭시 후속도막 부착력 3 MPa 이상을 목표로 정하고 이를 초과 달성했습니다. 실제 적용에는 시험한 도료·표면처리·경화 조건과 고객의 도장 시스템 요구사항을 확인합니다.
에폭시 부착력 3 MPa 초과「선박 대형 철의장품용 세라믹 전기아연도금 기술 개발」 — 국내 대형 조선소 2개사와 켐프의 3사 공동기술개발 과제입니다. 개발 목표치를 조선소가 정하고, 평가도 조선소 연구소가 진행했습니다.
| 평가 항목 | 개발 목표치 | 결과 | 판정 |
|---|---|---|---|
| 도금 내식성 | 480시간 이상 | 1,000시간 이상 | 초과 달성 |
| 도금 부착력 | 4B 이상 | 5B 등급 | 초과 달성 |
| 내충격 · 내굴곡성 | 박리·결함 없을 것 | 박리·결함 없음 | 달성 |
| 에폭시 후속도막 부착력 | 3 MPa 이상 | 3 MPa 초과 | 달성 |
| 용접성 | 용접 결함 없을 것 | 용접 결함 없음 | 달성 |
| 블라스팅 손상부 내식성 | 손상 정도별 기준 정립 | 손상도별 평가 완료 | 달성 |
| 블라스팅 손상부 건전성 | 판정 기준 정립 | 손상도 5단계 판정 기준 | 달성 |
2021년 공동개발 최종결과보고서의 해당 시편 평가값입니다. 이후 14개 호선에 볼트·너트가 적용됐습니다. 현재 대표 SST 사양은 Innozinc 720–1,000 hr, Innozinc-h 1,500–2,000 hr입니다.
| 항목 | 용융아연도금(HDG) | Innozinc 세라믹아연도금 |
|---|---|---|
| 도막 구조 | Zn 층 + Zn-Fe 합금층 | 전기아연도금층 + 무기 실록산 코팅층 |
| 결합 방식 | 침지 합금화 | Zn과 실록산 결합(Siloxane bond) 형성 |
| 공정 온도 | 약 450 ℃ 침지 | 상온 25 ℃ 전착 |
| 볼트 도막 두께 (SEM 실측) | 60~65 μm | 소형 25~30 μm · 대형 35~40 μm |
| 건조·시운전 중 백청 | 지속 발생 (개발 배경) | 개선 확인 |
| 후속 도장 | 별도 관리 | 시험한 에폭시 시스템 3 MPa 초과 |
볼트 도금 두께는 해당 시편의 SEM 단면 측정값입니다. 품목별 나사부·머리부 두께와 공차를 설정해 치수와 내식성을 함께 관리합니다.
켐프 사양에 대해 한국선급이 제3자 검사를 수행하고 발급한 적합성 증명서(Certificate of Conformity)입니다. 검사 장소는 울산 공장이며, 6개 항목 전부 기준을 만족했습니다.
| 검사 항목 | 검사 기준 | 목표 | 검사 결과 | 판정 |
|---|---|---|---|---|
| 도막 두께 | ASTM B 499 | 6 μm 이상 | 20 μm | 만족 |
| 밀착성 | ASTM D 3359 | 5B | 5B | 만족 |
| 염수분무시험 | KS D 9502 | 적청 발생 없을 것 | 적청 발생 없음 | 만족 |
| 복합부식시험 | JIS H 8502 | 적청 발생 없을 것 | 적청 발생 없음 | 만족 |
| 층간 부착력 | KS M ISO 2409 | 부착등급 1 | 부착등급 1 | 만족 |
| 유해물질 분석 (증서 범위) | IEC 62321 | 시험 항목·검출한계 확인 | 해당 시험 항목 미검출 | 만족 |
한국선급(KR) 적합성 증명서(Certificate of Conformity)는 켐프 사양에 대한 제3자 검사 문서입니다. 증서 적용 대상은 선급 규정 적용 대상이 아닌 제품이며, 고객 품목의 요구 승인 절차에 맞춰 자료를 안내합니다.
도금 부재의 용접은 쿠폰 평가 결과와 실제 작업 조건을 함께 검토해야 합니다. 용접 건전성과 흄·작업자 노출 관리는 서로 다른 확인 항목입니다.
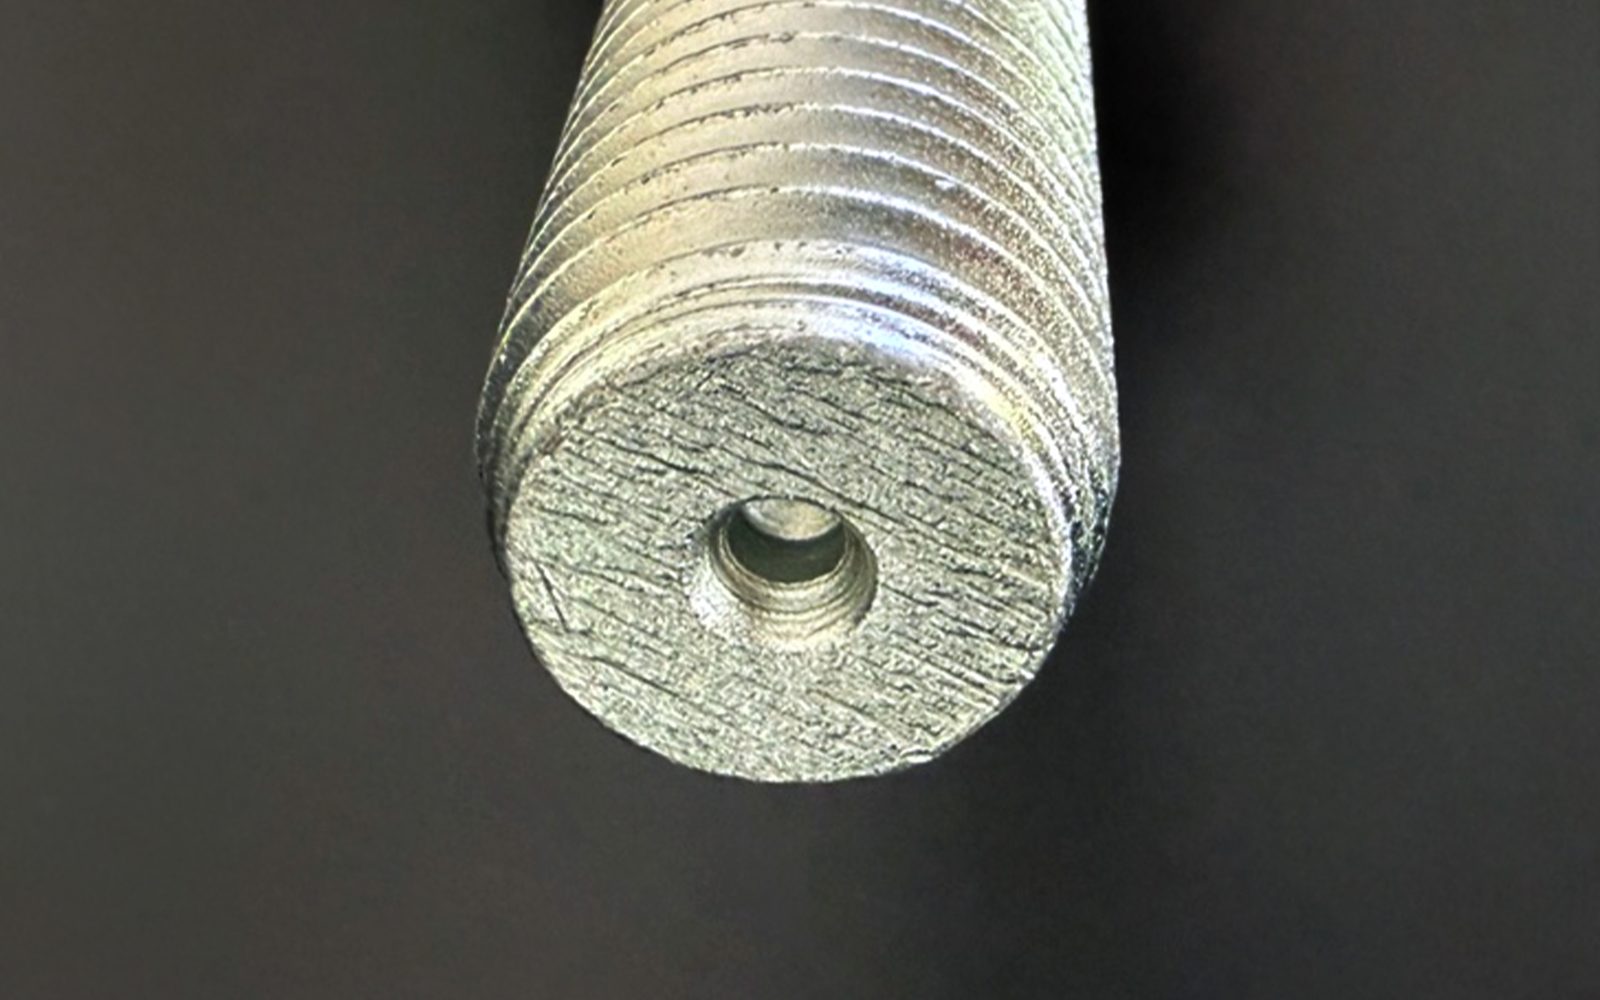
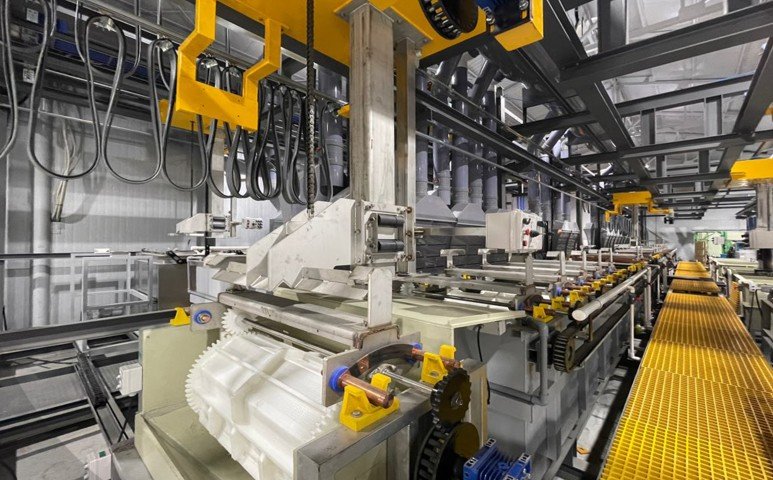
용접흄은 해당 세라믹아연도금 시편과 일반 스틸 시편의 비교값입니다. 실제 작업에는 승인된 용접 절차와 환기·작업자 노출 관리, 접합부 후처리 조건을 적용합니다.
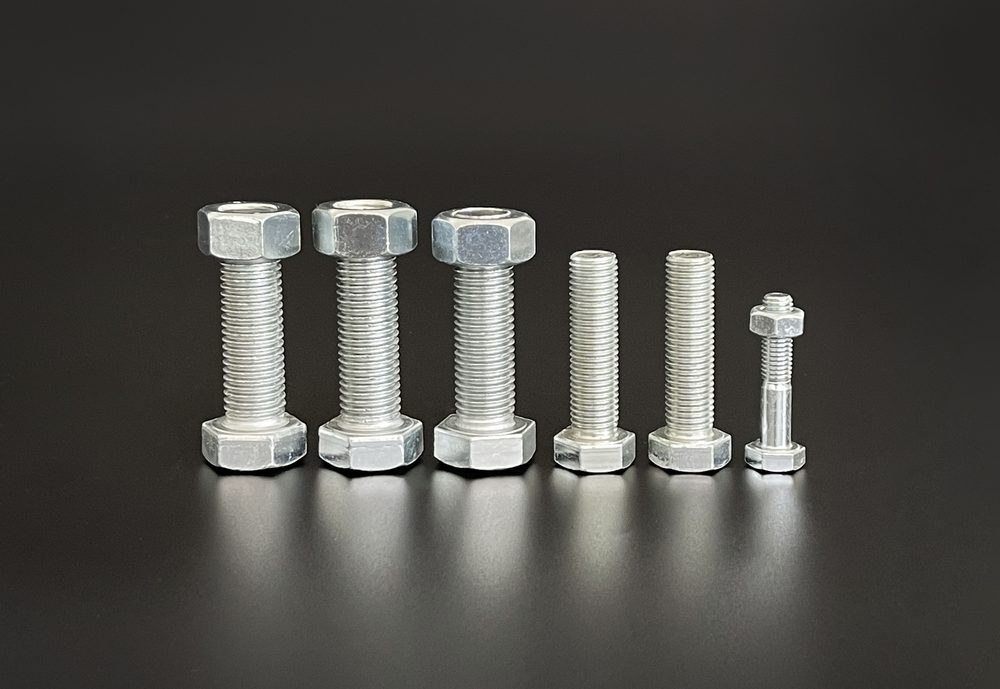
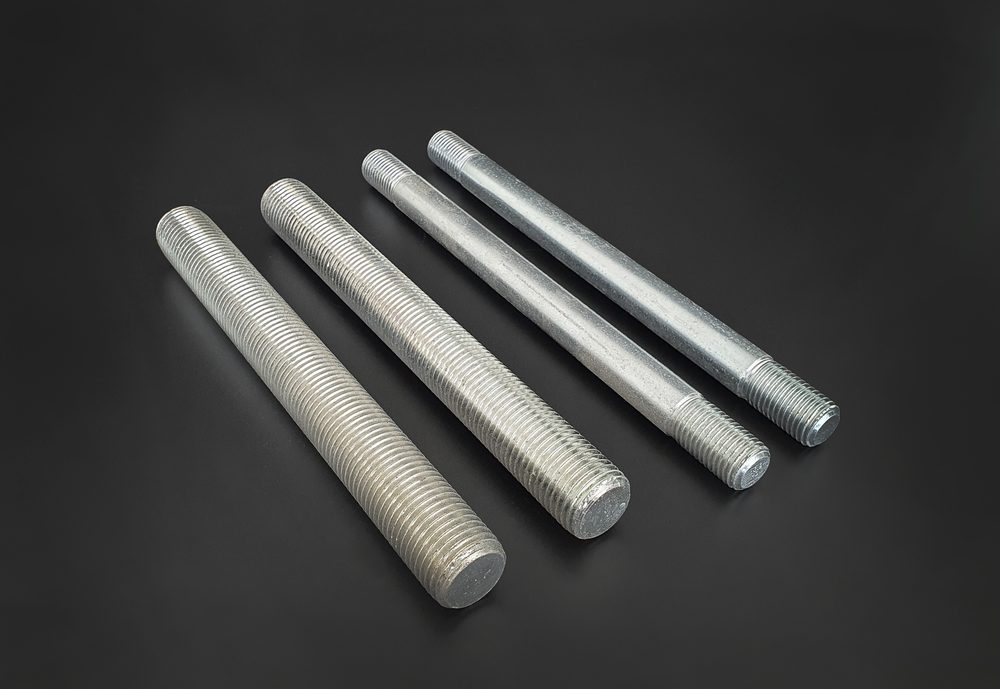
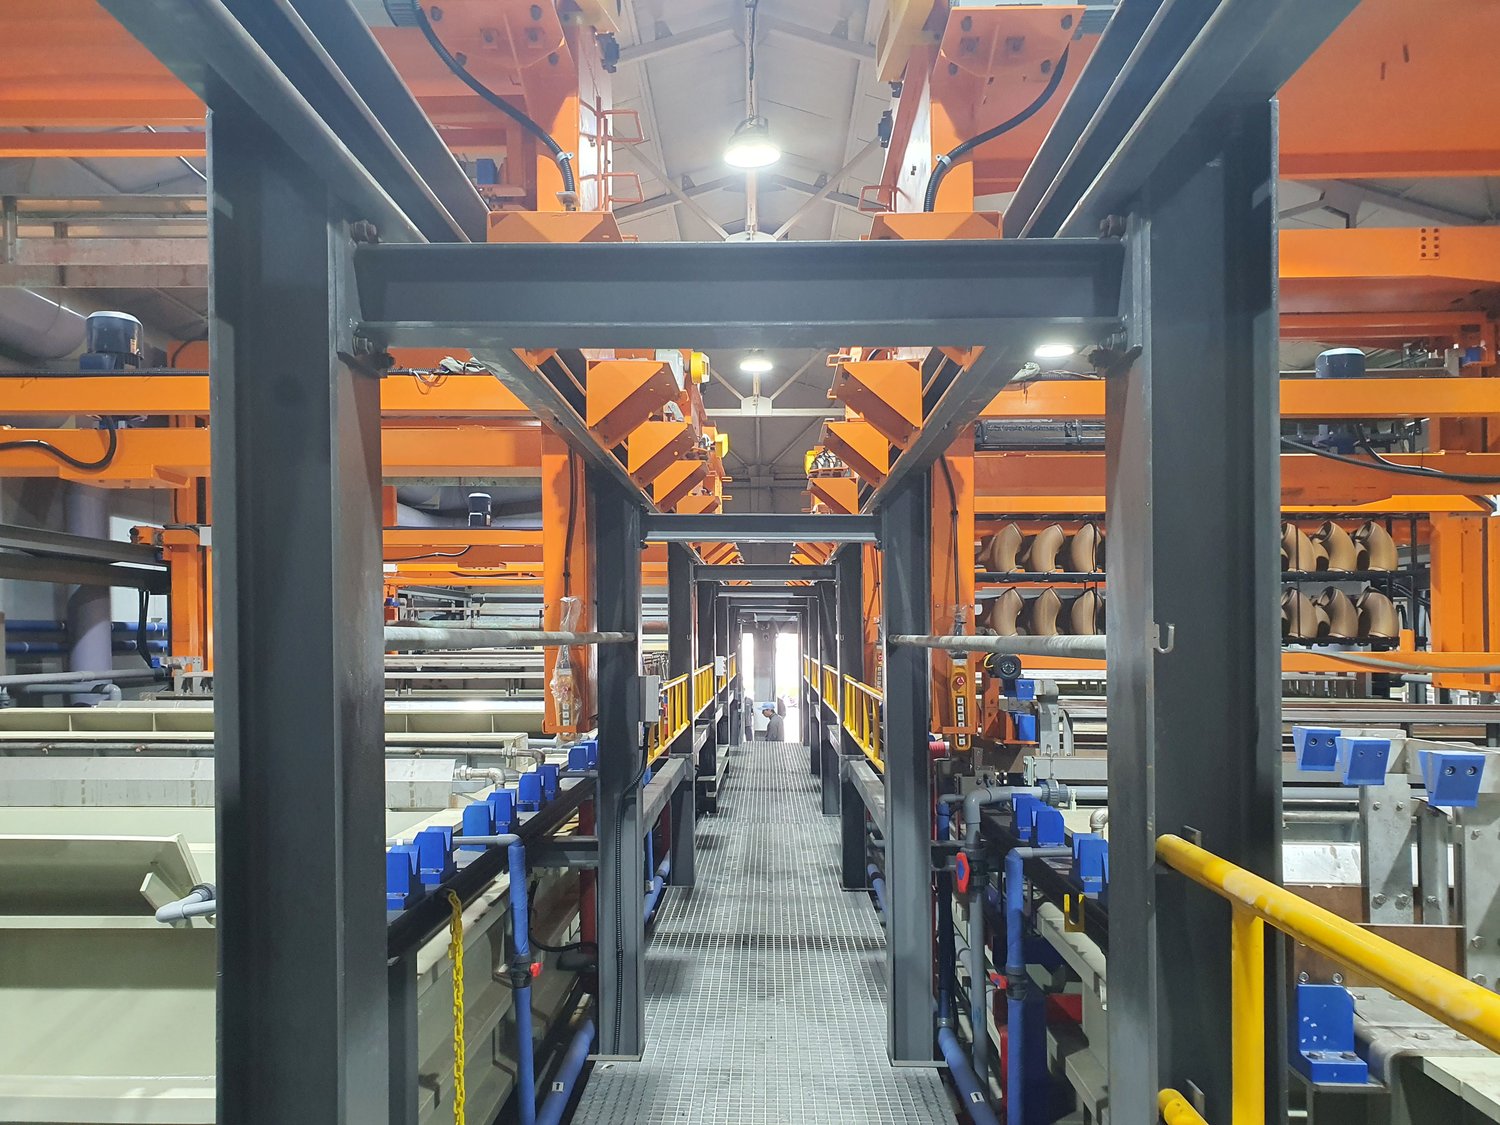
랙 라인(35톤/일)으로 대형 철의장품을, 배럴 라인(7톤/일)으로 체결부품을 처리합니다.


| 품목 | 노출 환경 | 검토 사양 | 확인 항목 |
|---|---|---|---|
| 그레이팅 · 케이블트레이 | 선내 · 갑판 하부 | Innozinc | 공동개발 표준사양 정립 품목 |
| 배관 서포트 · 행거 | 선내 | Innozinc | 시험한 도장 시스템의 부착력 확인 |
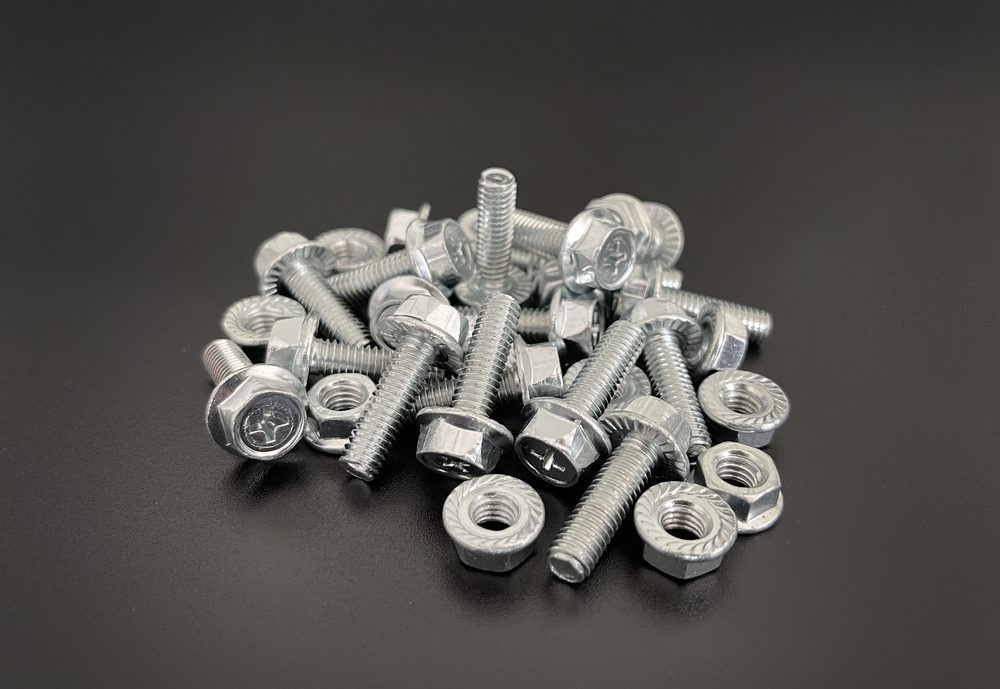
| 일반 체결용 볼트·너트 | 선내 · 갑판 | Innozinc | 14개 호선 적용 이력 |
| 갑판 노출 체결재 | 염해 직접 노출 | Innozinc-h | 염해·상대재·내산 시험 조건 확인 |
| SUS 부재와 접촉하는 볼트 | 이종금속 접촉부 | Innozinc-h | 상대재·면적비·전해질 조건 확인 |
| 용접이 예정된 부재 | 선내 | Innozinc | 쿠폰 평가 참고 · 용접 절차·노출 관리 확인 |
| 고장력 체결재 10.9급 이상 | — | 권장하지 않음 | 고객 규격·수소취성 검증 전 적용 보류 |
| 선급 규정 직접 적용 품목 | — | 별도 절차 필요 | KR 증서는 선급 규정 비적용 제품 대상 |
재질과 강도등급, 외관 요구사항, 선급 승인 범위를 확인한 뒤 품목별 사양을 정합니다.
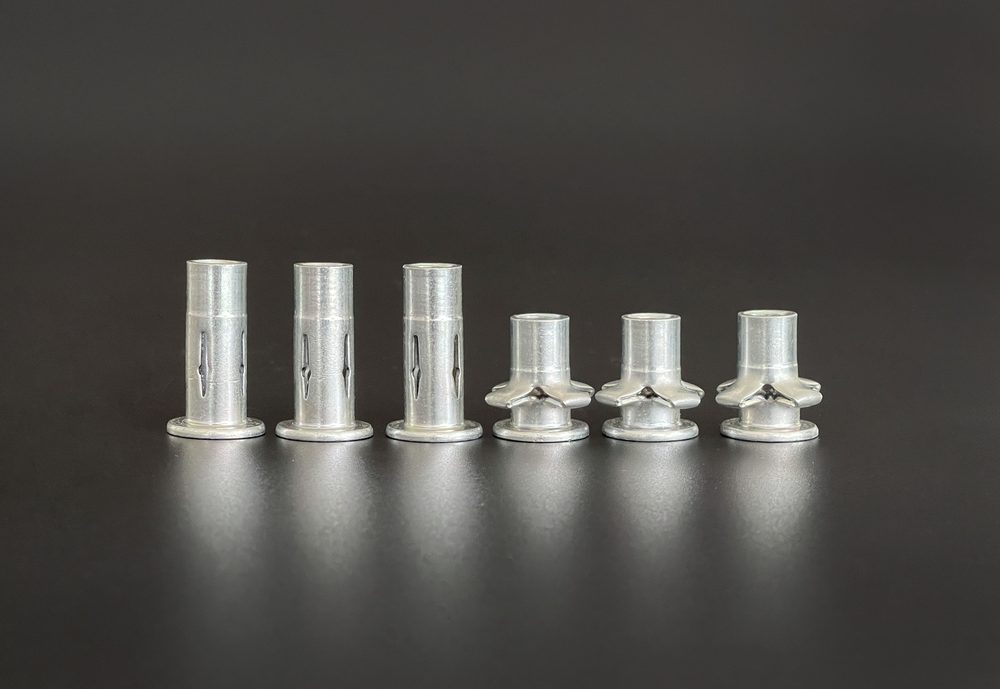
체결재의 재질·강도등급과 도금 전·후처리 조건을 함께 관리합니다. 고강도 부품은 수소취성 관리 규격과 공정 적합성 검증을 거쳐 사양을 설정합니다.
외관 품질은 보관·체결 조건과 피막 상태를 함께 관리합니다. 샘플 평가 단계에서 색상·표면 상태·내식성을 확인하고 고객 검사 기준을 품목별 사양에 반영합니다.
보유한 한국선급 증서는 「선급 규정 적용 대상이 아닌 제품에 유효」하다고 증서에 명시되어 있습니다. 선급 규정이 직접 걸리는 품목이라면 이 증서만으로는 충분하지 않으며, 별도의 승인 절차가 필요합니다. 해당 여부부터 함께 확인해 드리겠습니다.
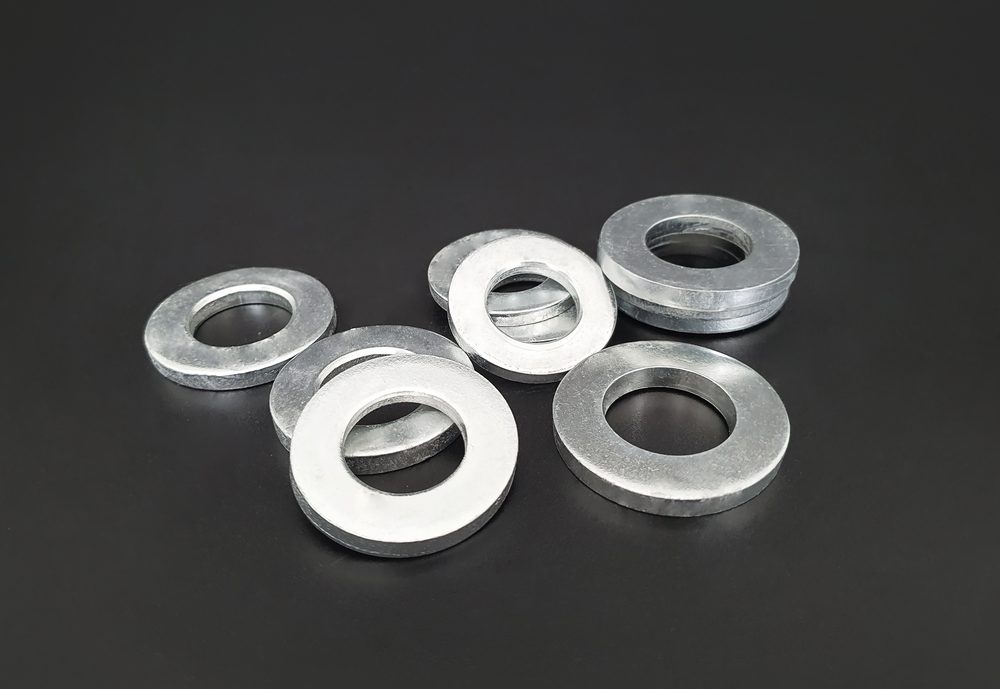
그레이팅·케이블 트레이, 배관 지지대·행거, 일반 체결재 및 용접·후속 도장 부재에 맞는 사양을 제공합니다. 재질·강도등급과 고객·선급 규격을 반영해 품목별 평가 및 승인 절차를 지원합니다.
개발보고서와 검사 증서의 시험 조건을 확인하고, 실제 부품에 필요한 추가 평가와 승인 절차를 협의합니다.
| 검토 항목 | 근거 자료 | 시험 규격 | 상태 |
|---|---|---|---|
| KR 검사 6항목 만족 | 한국선급 적합성 증명서Certificate No. HDOIT-0070-20 | ASTM B499 / D3359 · KS D 9502 · JIS H 8502 · IEC 62321 | 증서 원본 보유 |
| 내식성 1,000시간 이상 | 조선소 연구소 최종결과보고서3사 공동기술개발 (2021) | 염수분무 (개발목표 480시간) | 보고서 보유 · 조선소 검증 |
| 에폭시 후속도막 3 MPa 초과 | 동일 결과보고서 | 부착력 시험 | 보고서 보유 |
| 시험한 쿠폰의 용접 결함 없음 | Weldability 평가 (2020) | ASME Section IX QW-462.4 | 평가서 보유 |
| 용접흄·금속흄 비교 | 고용노동부 지정 작업환경측정기관 (2022.12) | 여과채취 · 중량분석 / ICP / IC | 제3자 측정 |
| 블라스팅 손상부 건전성 | 동일 결과보고서 (손상도 5단계) | 외관 · 부착력 · 후속도막 부착력 | 기준 정립 완료 |
| 볼트 툴링 훼손 후 내식성 | 조선소 기술컨설팅센터 적용성 평가 (2023.01) | SEM 단면 · 염수분무 | 보고서 보유 |
| 수소취성 저감 | — | ISO 15330 사전하중 시험 (공정 관리) | 고객 규격·공정 검증 전 적용 보류 |
고객 사양에 맞는 공정관리 자료를 제공합니다. ISO 15330 사전하중 시험을 비롯한 요구 시험과 재질·강도등급·도금·후처리 조건을 연계해 제품별 품질을 관리합니다.
실제 부품으로 처리 가능 여부와 고객 검사 기준을 확인합니다. 시편 수량·비용·배송·일정은 사전에 협의합니다.
한국선급 증서와 용접성 평가자료, 기술 카탈로그를 안내합니다. 적용 품목과 필요한 시험 항목을 알려주시면 해당 범위의 자료를 확인합니다.
재질·규격·수량을 확인한 뒤 도금 가능 여부와 평가 조건을 안내합니다. 처리 비용·배송·일정은 사전 협의합니다.
시험한 사양과 실제 부품의 차이를 확인하고 용접·후속 도장·부착력·조립성의 평가 범위를 정합니다.
설계·패스너의 공정 설계·체결 품질·양산 적용에 관한 주요 기술 질의입니다.
산업별 노출 환경과 제품 요구에 맞는 켐프의 표면처리 솔루션을 만나보세요.
