
배관 접합부의 내구성은 그루브 가공 후 도막 건전성에서 시작됩니다. Innozinc의 세라믹아연 복합도금층은 밀착성과 성형성을 바탕으로 관이음쇠·배관 가공부를 보호합니다. 가공 후 도금 방식으로 그루브와 절단면까지 처리해 현장 보수 공정을 줄일 수 있습니다. 켐프는 엘보·티·레듀서·커플링의 양산 도금 실적을 바탕으로 제품별 표면처리 사양을 제공합니다.
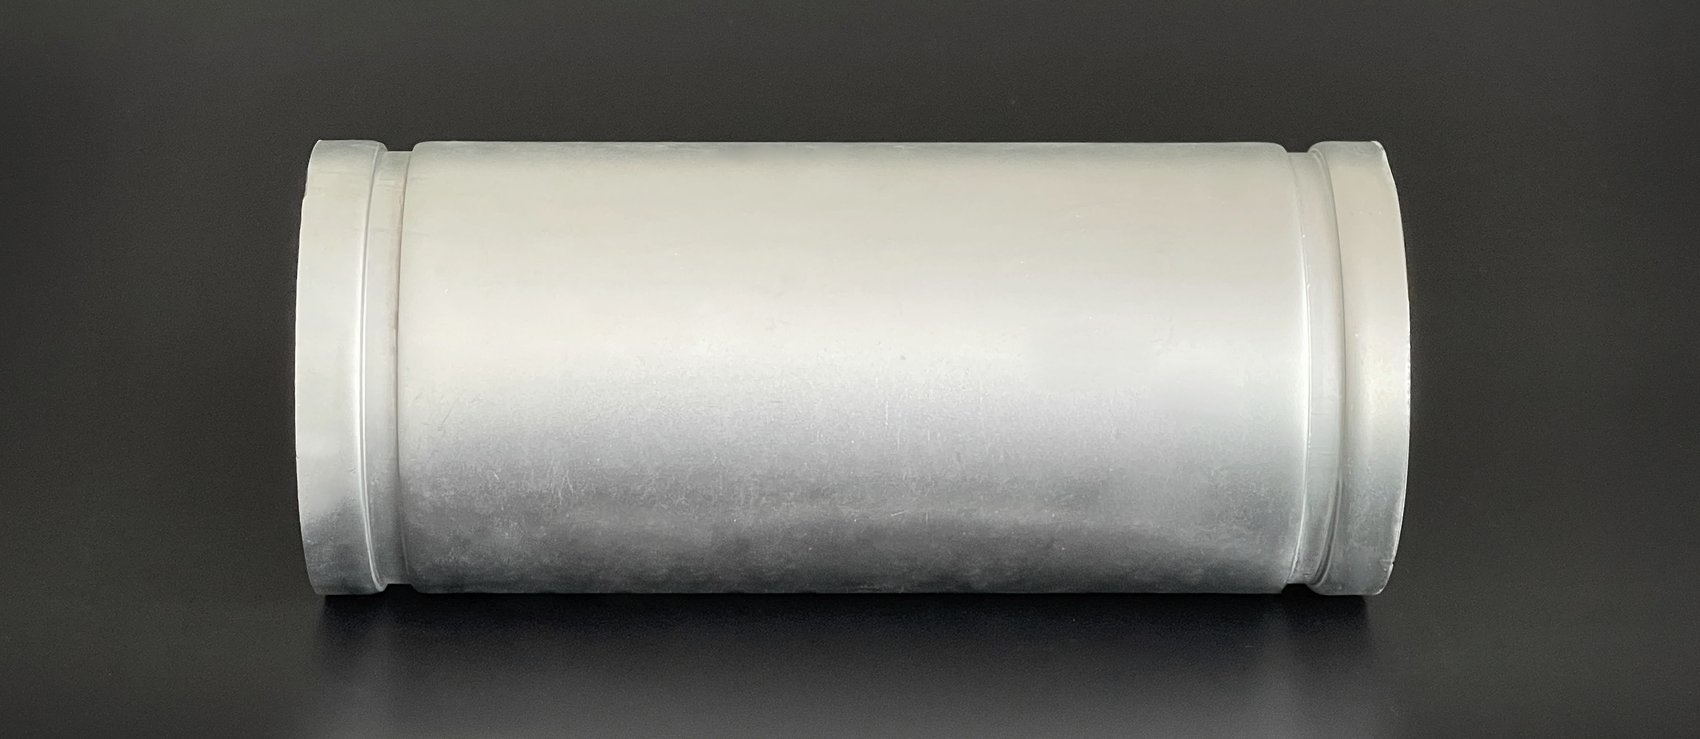
그루브 가공부와 절단면은 배관 접합부의 주요 방식 관리 부위입니다. Innozinc는 도금층의 밀착성과 성형성, 가공 후 도금 공정을 활용해 접합부의 도막 건전성과 내식성을 높입니다.
에폭시 보수는 차폐 기능을 제공하며, Innozinc 도금은 아연의 희생방식과 세라믹 성분의 차폐 기능을 함께 활용합니다.
롤 그루빙 과정의 소성변형은 도금층에 응력을 가합니다. 가공 후에도 밀착성과 연속성을 유지하는 도금 사양이 접합부 품질의 핵심입니다.
그루브 바닥과 절단면의 모재 노출은 국부부식의 기점이 될 수 있습니다. 가공부의 도금층 연속성을 확보하면 접합부 방식 관리에 유리합니다.
관이음쇠와 배관의 가공부는 도막 박리·들뜸·이물 부착을 함께 관리해야 합니다. 켐프는 도금 두께·밀착성·외관을 관리해 제품의 후가공 품질을 높입니다.
Innozinc의 박막 복합도금층은 밀착성과 성형성을 바탕으로 소성변형에 대응합니다. 켐프 자체 에릭슨 성형성 평가에서 용융아연도금은 3.5 mm에서 박리가 발생했으며, 세라믹아연도금은 5 mm 이상까지 결함이 관찰되지 않았습니다.켐프 자체 평가 · ISO 20482 / KS B 0812 참조
흑관의 그루브를 먼저 가공한 후 아연도금하면 그루브와 절단면까지 함께 처리할 수 있습니다. 현장 가공과 국부 보수 작업을 줄이는 공정 구성입니다.제품 길이·형상·규격에 맞춰 가공 및 도금 순서를 설계합니다.
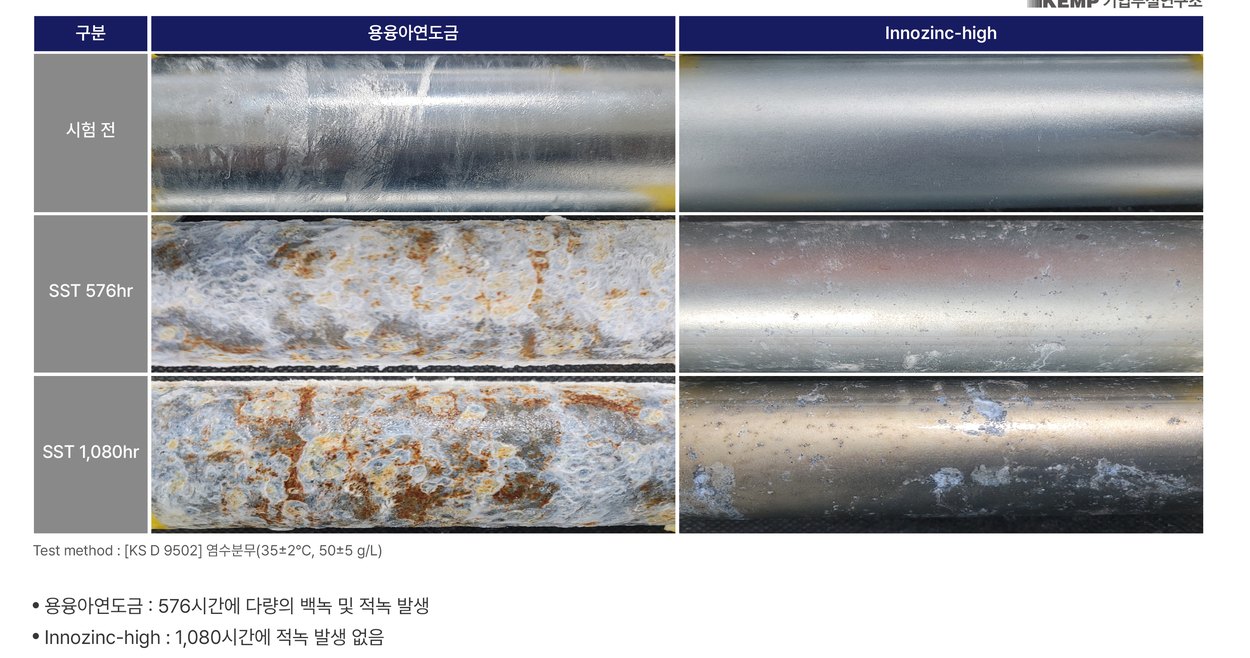
관이음쇠·탄소강관·전선관의 제품 규격과 켐프의 인증 기술을 바탕으로 현장 요구에 맞는 도금 사양을 제안합니다.
| 항목 | 상태 | 확인된 내용 |
|---|---|---|
| KS 국가표준 | 개정 완료 | KS D 3507(2023.10.05) · KS B 1543(2024.05.09) · KS C 8401 — 탄소강관·용접식 관이음쇠·강제 전선관의 아연도금 적용 표준 |
| LH 인증 | 보유 | 「중소기업기술마켓」 인증서 — 인증번호 2024-12-000089, 기술명 「밀착성, 내취성 및 내식성이 우수한 전기아연도금 방법」, 인증기관 LH, 최초인증일 2024-12-09. |
켐프는 제조사의 관이음쇠·배관·지지재에 Innozinc 도금을 적용합니다. 그루브 관이음쇠의 누적 처리 실적 3,445톤을 바탕으로 양산 품질과 제품별 도금 공정을 지원합니다.
| 품목 | 현재 단계 | 실적 |
|---|---|---|
| 그루브 관이음쇠엘보 · 티 · 레듀서 · 커플링 | 양산 임가공 중 — 2021.06~ | 누적 3,445톤 · 4개 거래처A사 약 2,860톤 / B사 약 390톤 / C사 약 175톤 / D사 약 20톤 |
| 용접용 관이음쇠 | 자체 비교시험 완료 | 임가공 대응 가능 |
| 배관 (3m 이하 · 50A급) | 도금 시험 완료 · 길이 3 m 이하 | 규격별 도금 상담 |
| 배관 지지재 · 클램프 · 행거 | 대응 가능 | 산업용 지지·체결 부품 도금 공급 실적 |
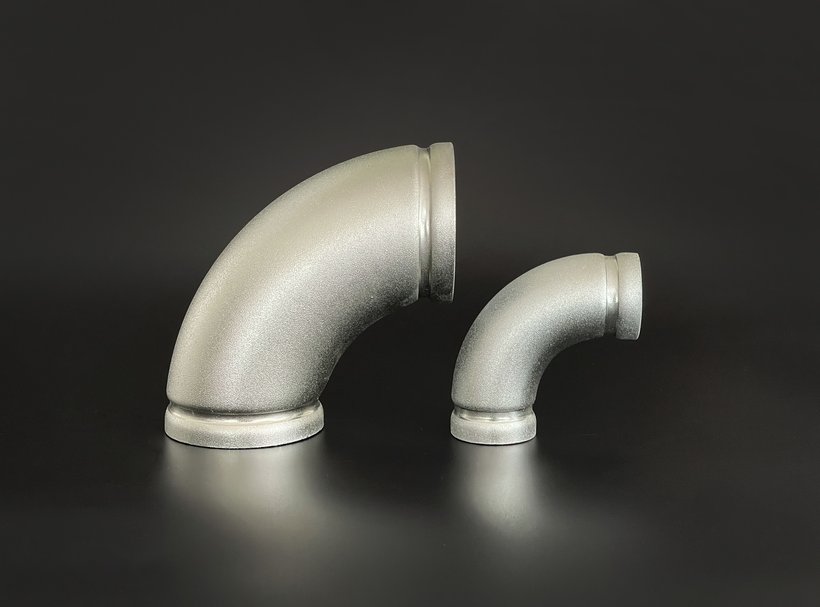
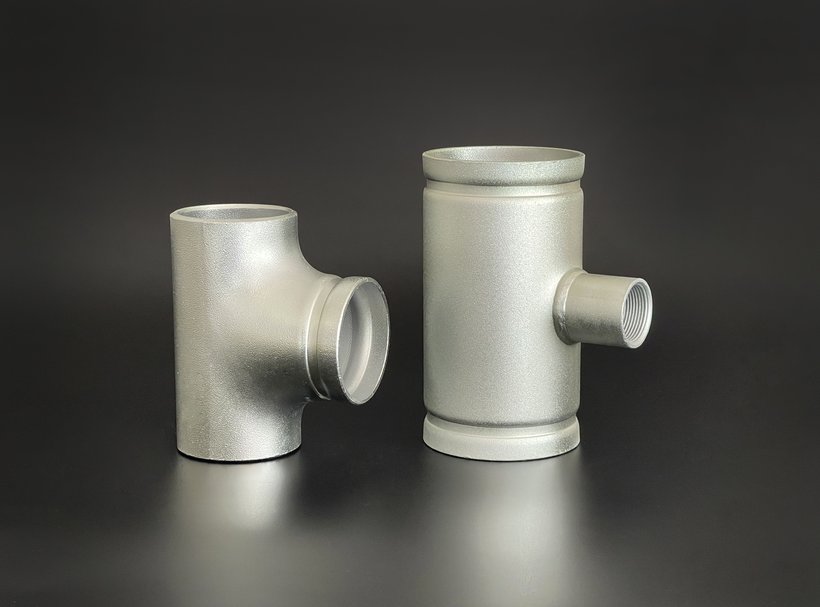
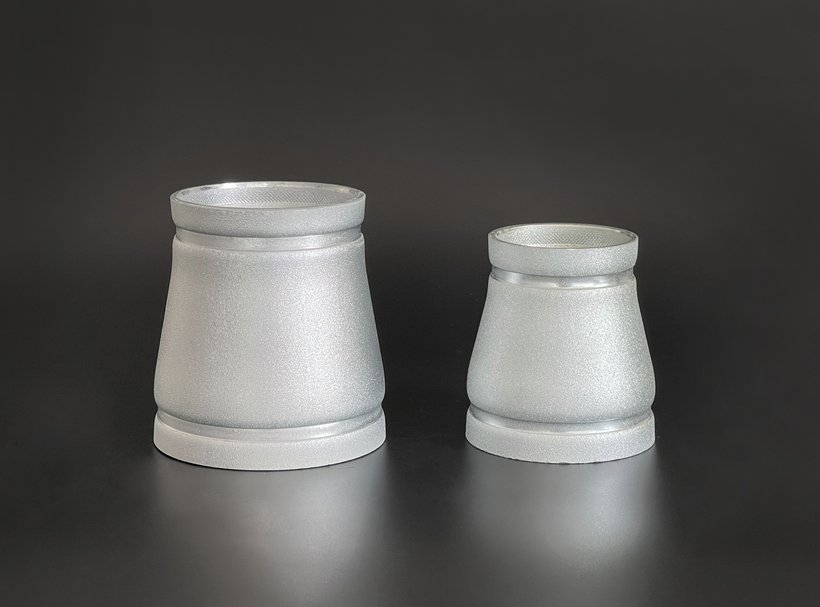
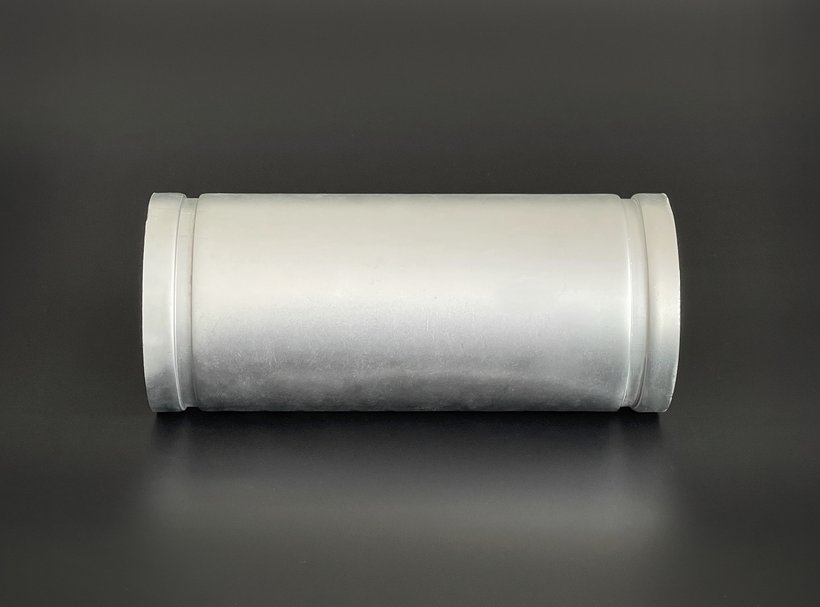
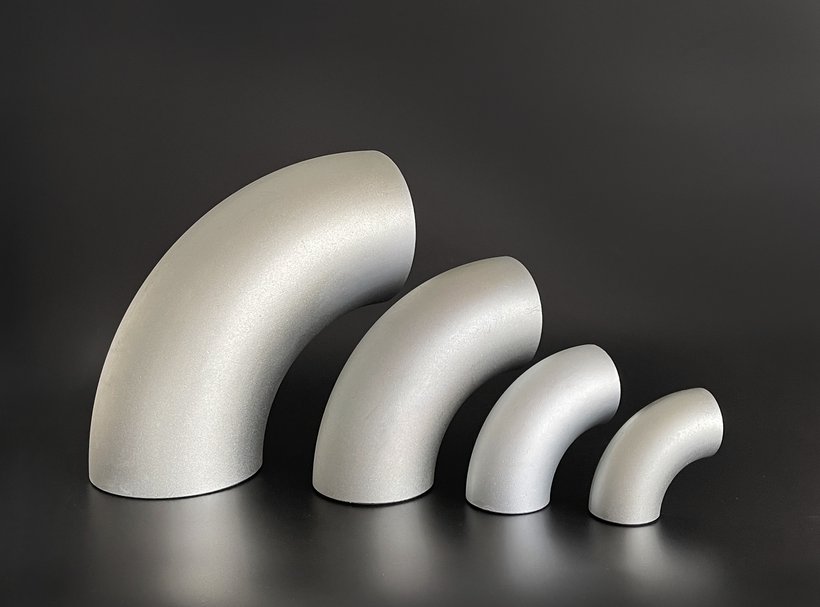
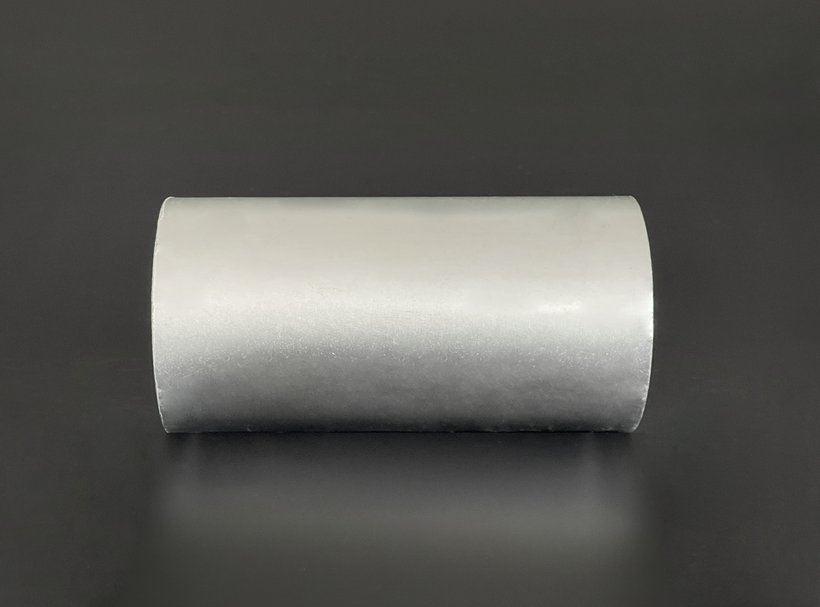
도금 두께·밀착성·내식성·외관을 핵심 품질항목으로 관리합니다. 초도 승인과 생산 중 검사를 연계해 관이음쇠의 표면처리 품질을 유지합니다.
| 항목 | 측정 방법 | 관리 기준 | 검사 주기 |
|---|---|---|---|
| 도금층 두께 | 휴대용 도막 두께 측정기 | 8 μm 이상 | 상시 검사 |
| 밀착성 | 테이프 테스트 (크로스컷) | 5B | 초도 승인 |
| 내식성 | 염수분무 (ASTM B117) | 720hr 이상 | 초도 승인 |
| 외관 | 육안 검사 | 무도금·거칠기·변색·아연 맺힘 없을 것부적합 시 재작업 | 상시 검사 |
Innozinc는 관이음쇠 외면과 그루브 가공부의 내식성·도금층 밀착성·치수 정밀도를 확보하기 위한 표면처리 솔루션입니다.
도금층의 밀착성과 성형성을 바탕으로 그루브 가공부의 박리·들뜸을 줄입니다.
그루브와 절단면을 가공한 후 도금해 국부 보수 작업을 줄이는 생산 공정을 구성합니다.
제품 규격·나사 공차·조립 요구사항에 맞춰 도금 두께와 전·후처리 조건을 설정합니다.
제품 사양 상담부터 샘플 평가와 양산 적용까지 연결합니다.
관이음쇠의 도면, 가공 방식과 사용 환경을 바탕으로 도금 사양을 설계합니다.
샘플 진행 수량·비용·일정을 협의하고, 귀사 생산 및 조립 조건에 맞춰 평가합니다.
초도 평가 결과를 바탕으로 품목별 품질관리 기준과 양산 공급 조건을 정합니다.
그루브 엘보·티·레듀서·커플링, 용접용 관이음쇠, 배관 지지재·클램프·행거에 적용합니다. 배관 제품은 길이 3 m 이하 규격을 중심으로 도금 사양을 안내합니다.
켐프 자체 에릭슨 성형성 평가에서 세라믹아연도금은 5 mm 이상까지 결함이 관찰되지 않았습니다. 귀사 롤 그루빙 조건을 반영한 샘플 평가로 가공부 도막 건전성과 조립 품질을 확인할 수 있습니다.
도금 두께 8 μm 이상, 밀착성 5B, 초도 승인 내식성 720 hr 이상을 관리 기준으로 운영합니다. 제품별 목표 두께와 검사 조건은 도면·공차·사용 환경에 맞춰 설정합니다.
재질·규격·수량과 사용 환경을 알려주세요. 담당자가 도금 사양과 샘플 수량·비용·일정을 안내합니다. 평가 후 양산 도금 조건까지 협의할 수 있습니다.
산업별 노출 환경과 제품 요구에 맞는 켐프의 표면처리 솔루션을 만나보세요.
